
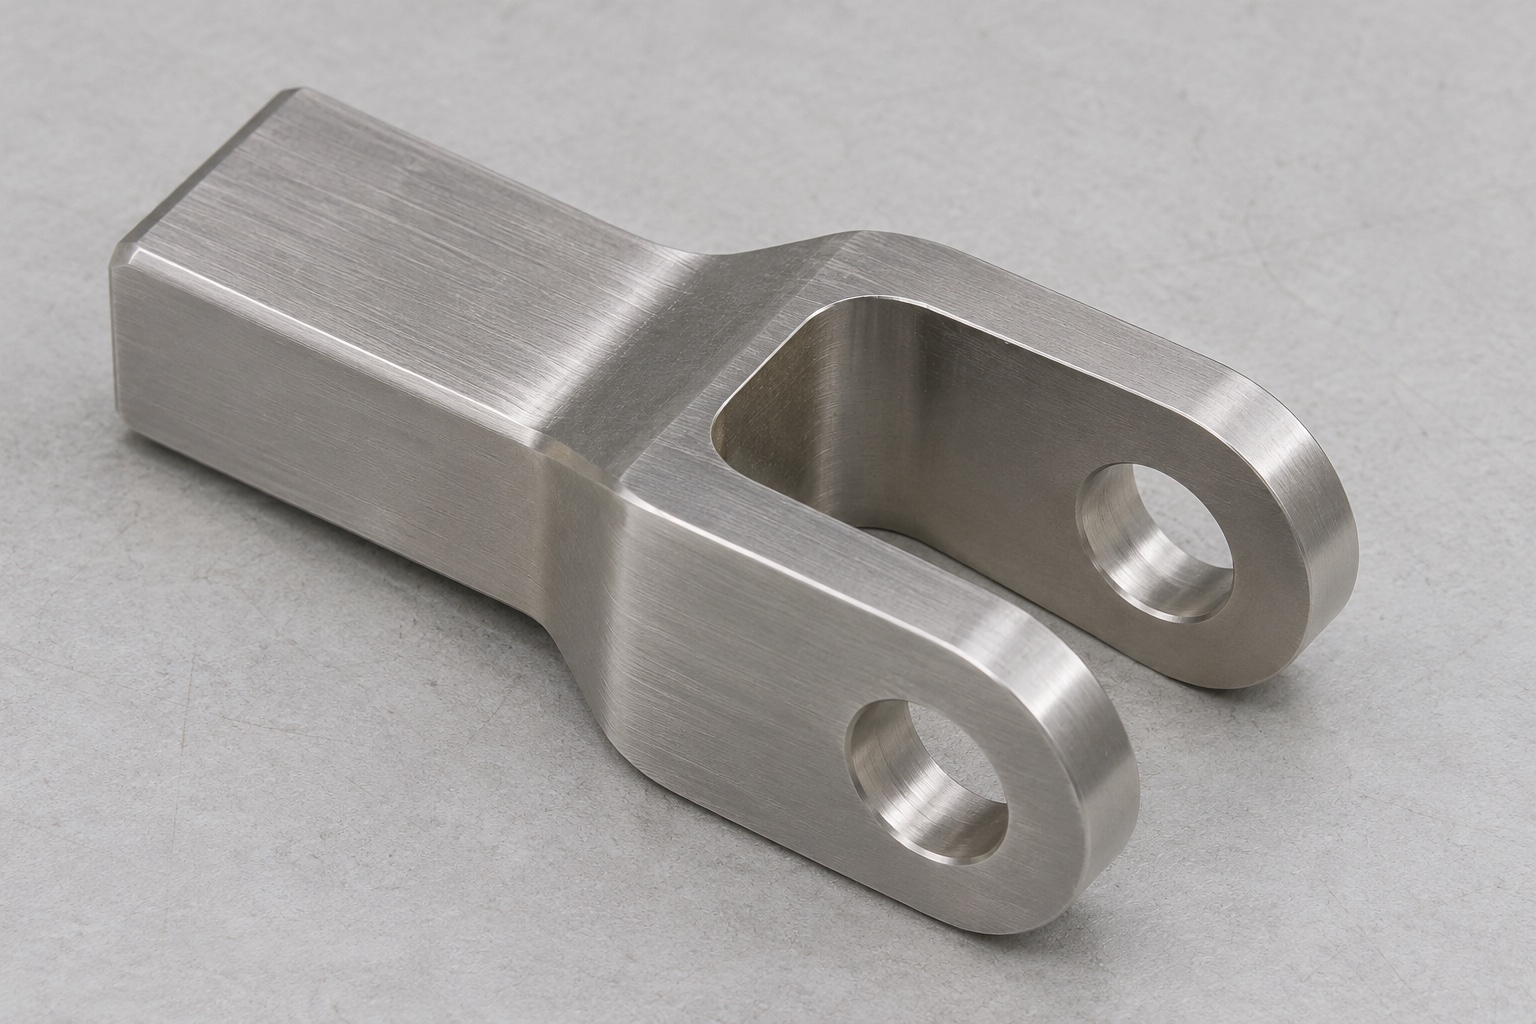
Definición de la horquilla como componente de un dispositivo de prueba
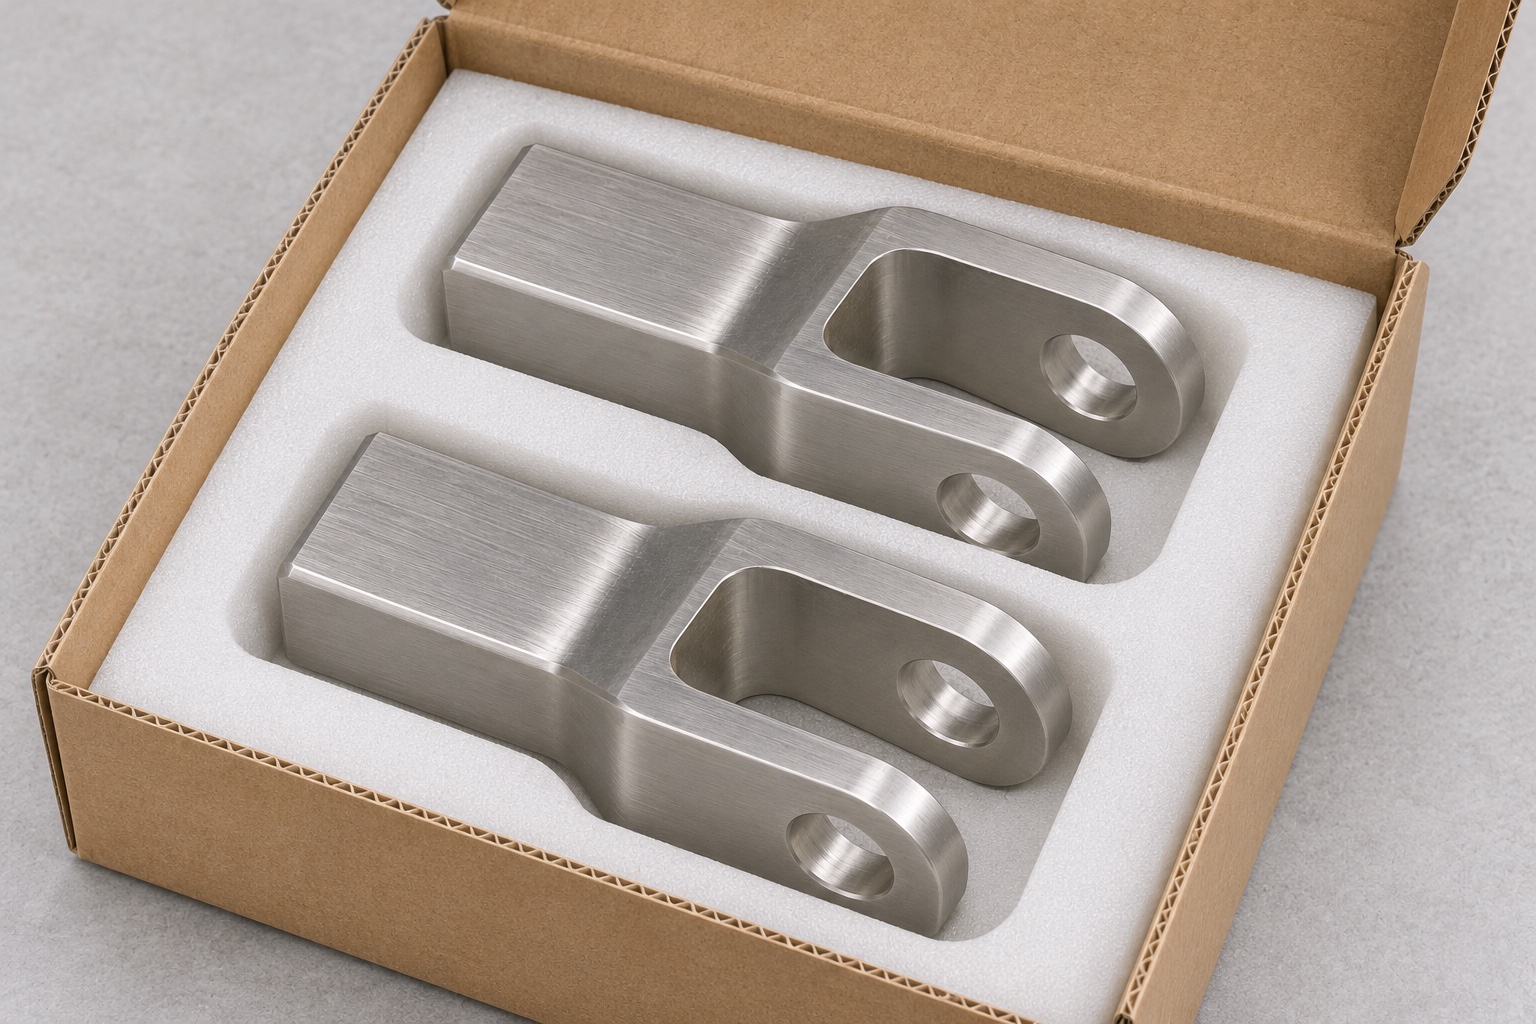
Los agitadores de plaquetas cuentan con conjuntos móviles. En un dispositivo de desarrollo independiente y sin accionamiento motorizado, una horquilla puede conectar un eslabón simulado (dummy link) a un pasador, permitiendo al mismo tiempo un movimiento angular. El ejemplo consiste en una horquilla de acero inoxidable 316L con dos brazos paralelos, un vástago rectangular y un orificio transversal que atraviesa ambos brazos. No se trata de un componente destinado a sustituir piezas en un agitador de producción. Es necesario documentar qué superficie fija el vástago, cómo se retiene el eslabón simulado y qué es lo que el dispositivo pretende evaluar. El alcance se limita a la geometría del componente y a su articulación sin carga; no abarca la cualificación del equipo ni el rendimiento en el almacenamiento de plaquetas.
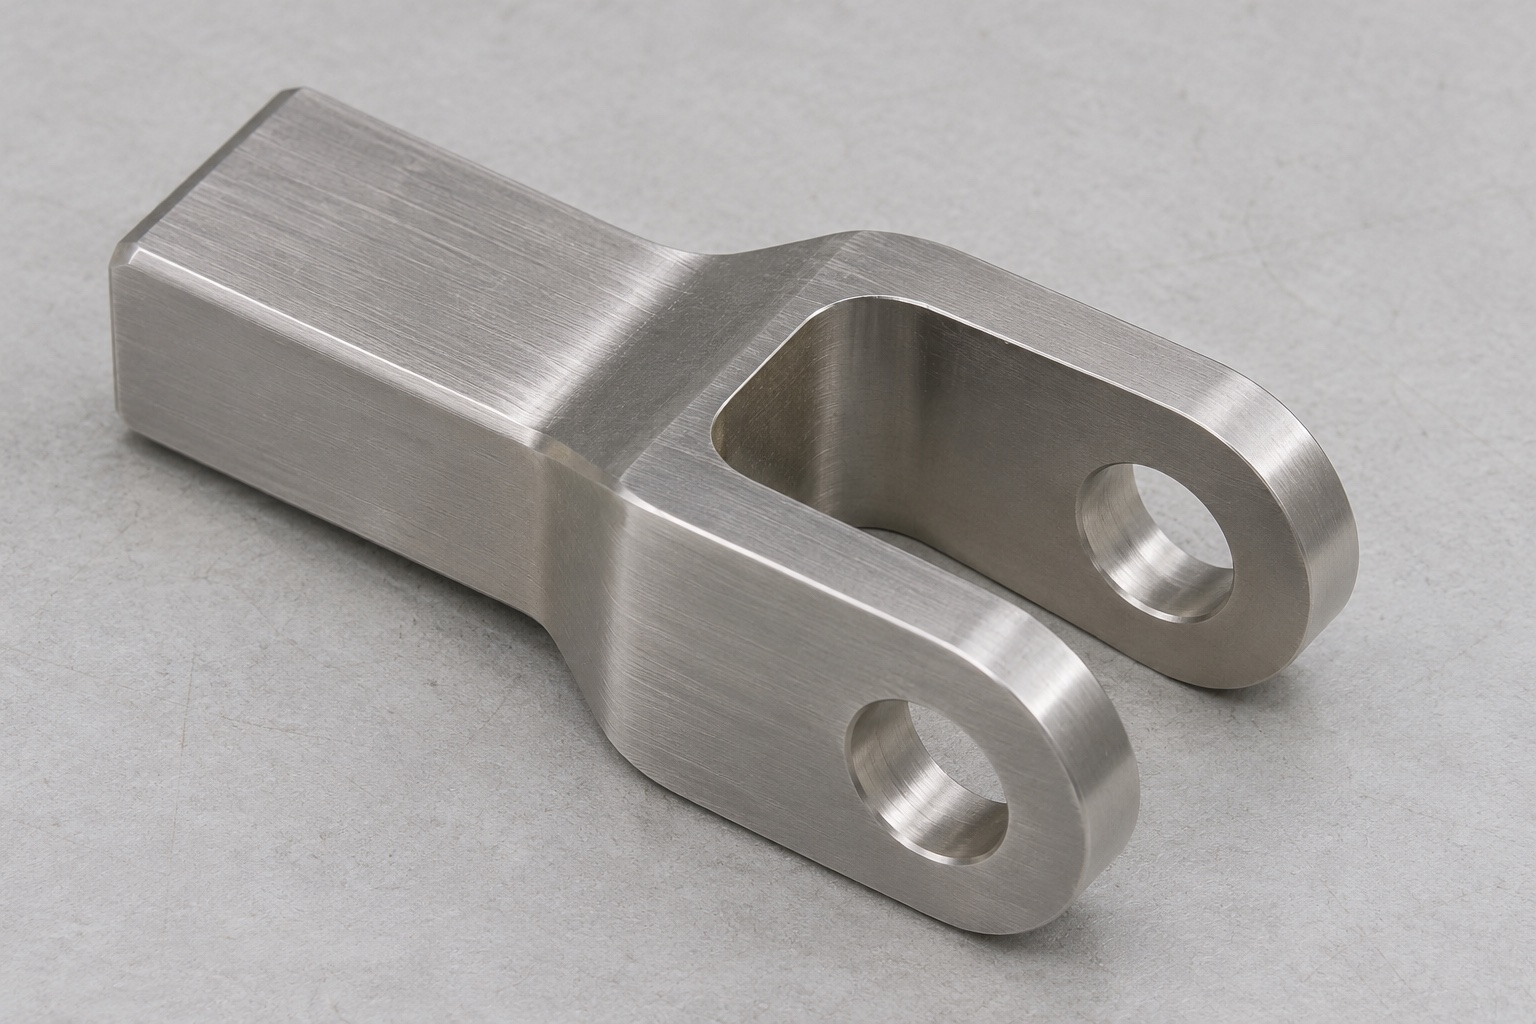
Consideraciones sobre el eslabón simulado y el pasador
Verifique el ancho del eslabón que se acopla en el punto de pivote, incluyendo cualquier resalte, arandela o espaciador, si los hubiera. Identifique la envolvente de material máximo del pasador, los requisitos de rectitud y la dirección de inserción. Las dimensiones del orificio y la separación entre los brazos de la horquilla deben derivarse de estas interfaces y de la holgura axial deseada. Un diámetro nominal del pasador no es suficiente para determinar el ajuste completo; por ejemplo, el pasador podría atravesar ambos brazos y, aun así, rozar una arandela en un ángulo de rotación determinado. Solicite el plano o una muestra controlada de cada elemento de acoplamiento antes de definir la separación o modificar las especificaciones del orificio.
Establecimiento de un sistema de referencia coherente
El vástago rectangular ofrece superficies adecuadas para su sujeción en un dispositivo; no obstante, el plano debe identificar claramente la cara y el borde que determinan su posicionamiento real. Acote el eje del orificio tomando como referencia dichas superficies e indique si la separación entre los brazos de la horquilla está centrada o desplazada. Evite establecer la ubicación del orificio a partir de los contornos decorativos o externos si estos no son los que definen la posición del pasador. Si el dispositivo de sujeción se apoya en dos superficies y un tope de extremo, la configuración de medición debe reflejar dicha disposición. Un sistema de referencia claro permite al inspector distinguir entre una posición incorrecta de los orificios, una anchura inconsistente de la horquilla o un vástago que no ha quedado correctamente asentado.
Mantener la alineación a través de las dos orejetas
Una broca larga puede desviarse al salir de la primera orejeta y entrar en la segunda. Considere realizar el taladrado con el soporte adecuado y emplear un método de acabado apropiado si el plano exige una alineación o una forma más precisas de las que puede lograr el taladrado por sí solo. Siempre que la geometría y el utillaje lo permitan, mecanice ambos orificios desde una misma dirección y en una única preparación. Verifique el acceso, el alcance de la herramienta y el espacio libre en la abertura. Si es necesario recurrir a preparaciones distintas, valide la transferencia de las referencias en lugar de asumir que ambos orificios coinciden. Compruebe el componente en su estado libre tras retirar las sujeciones, ya que forzar unas orejetas delgadas para que queden paralelas durante el mecanizado puede ocultar el error real.
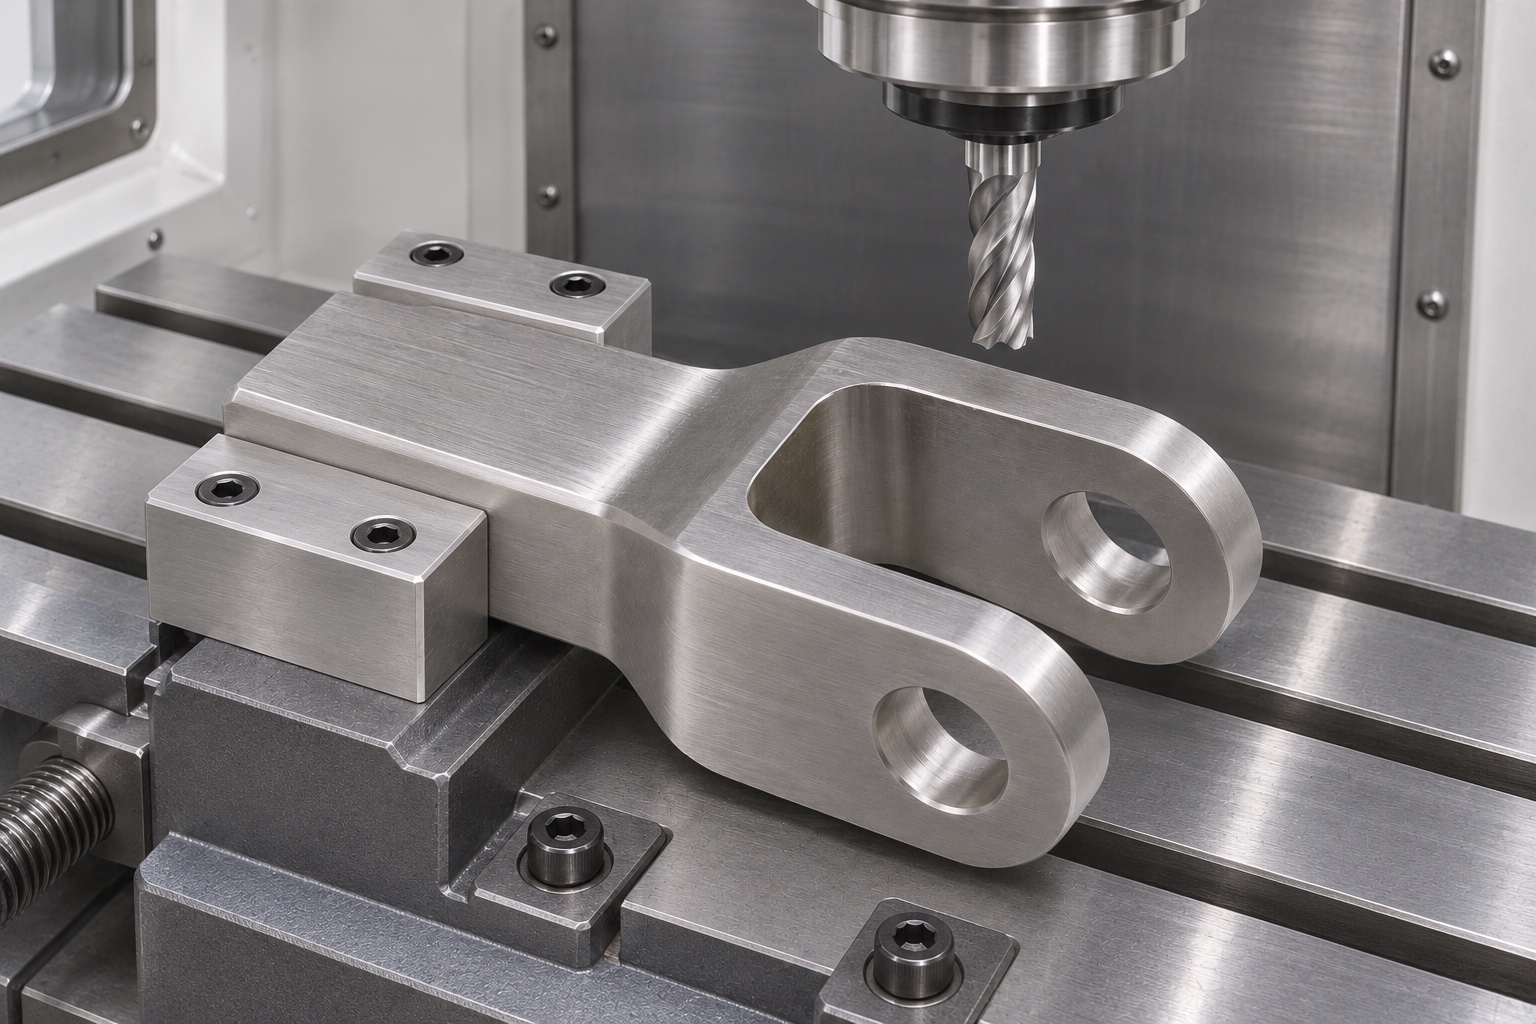
Considerar la abertura de la horquilla como un par de superficies funcionales
Verifique la abertura en la zona por la que realmente pasa el eslabón, no solo en los extremos abiertos. Las paredes laterales pueden presentar conicidad o curvatura una vez liberada la horquilla. El redondeo (radio) en la base también puede limitar la profundidad de inserción del eslabón, incluso si su anchura se ajusta al margen de holgura previsto. Defina secciones de medición específicas y establezca la orientación o el perfil requerido para las paredes, de forma independiente a la anchura nominal de la abertura. Utilice un instrumento de medición lo suficientemente estrecho como para alcanzar las caras funcionales sin entrar en contacto con los radios. Emplee un útil de ajuste para detectar posibles interferencias, pero no sustituya una cota especificada en el plano por una simple prueba de montaje, a menos que el plan de aceptación lo permita.
Inspeccionar los bordes internos antes del montaje de prueba
Elimine las rebabas en las entradas de los pasadores y en los bordes ocultos donde cada orificio se encuentra con la abertura de la horquilla. Las salidas internas pueden conservar un reborde, incluso cuando las caras externas parecen estar limpias. Utilice un método visual acordado y límites establecidos para el redondeo de bordes, de modo que el proceso no reduzca innecesariamente la longitud de contacto del pasador. No fuerce la inserción de un pasador para eliminar una rebaba. Si se especifica un radio en la unión entre las orejetas y el vástago, verifíquelo de forma independiente al borde del orificio. Un ajuste manual arbitrario en la base podría alterar la geometría que soporta el eslabón; por tanto, no debe considerarse una simple limpieza estética.
Especifique el material base y el estado final del componente.
Identifique la especificación del material 316L, su estado, los registros requeridos y cualquier acabado aprobado. La identificación del material no garantiza por sí misma la resistencia a la corrosión ante condiciones de exposición no especificadas, ni califica al componente para el contacto con material biológico. Para un dispositivo de uso exclusivo en banco de trabajo, defina el entorno operativo real y cualquier cuidado superficial necesario. Inspeccione el orificio y la abertura tras cualquier tratamiento, siempre que el plano se refiera al estado final de la pieza. Si el proveedor encargado del acabado necesita sujetar la pieza, indique qué superficies deben permanecer libres de marcas. Los registros de material, de acabado y el informe de conformidad dimensional cubren aspectos distintos del pedido.
Distinga entre la verificación mediante pasador de paso y la medición de ejes.
Un pasador calibrado puede verificar el paso a través del espacio combinado siguiendo un método preestablecido. Sin embargo, este método no identifica qué orificio está desplazado, no cuantifica la orientación del eje respecto al vástago, ni informa sobre la forma individual de cada orificio. Para realizar un diagnóstico, mida ambos orificios tomando como referencia las bases (datums) indicadas en el plano y evalúe su relación especificada. Si el palpador no puede alcanzar el borde interno, verifique el acceso con el palpador adecuado o utilice un método alternativo acordado. Registre el instrumento utilizado, el estado del dispositivo y las lecturas obtenidas, según sea necesario. La prueba con pasador y el análisis de datos variables pueden complementarse, pero no deben considerarse intercambiables.
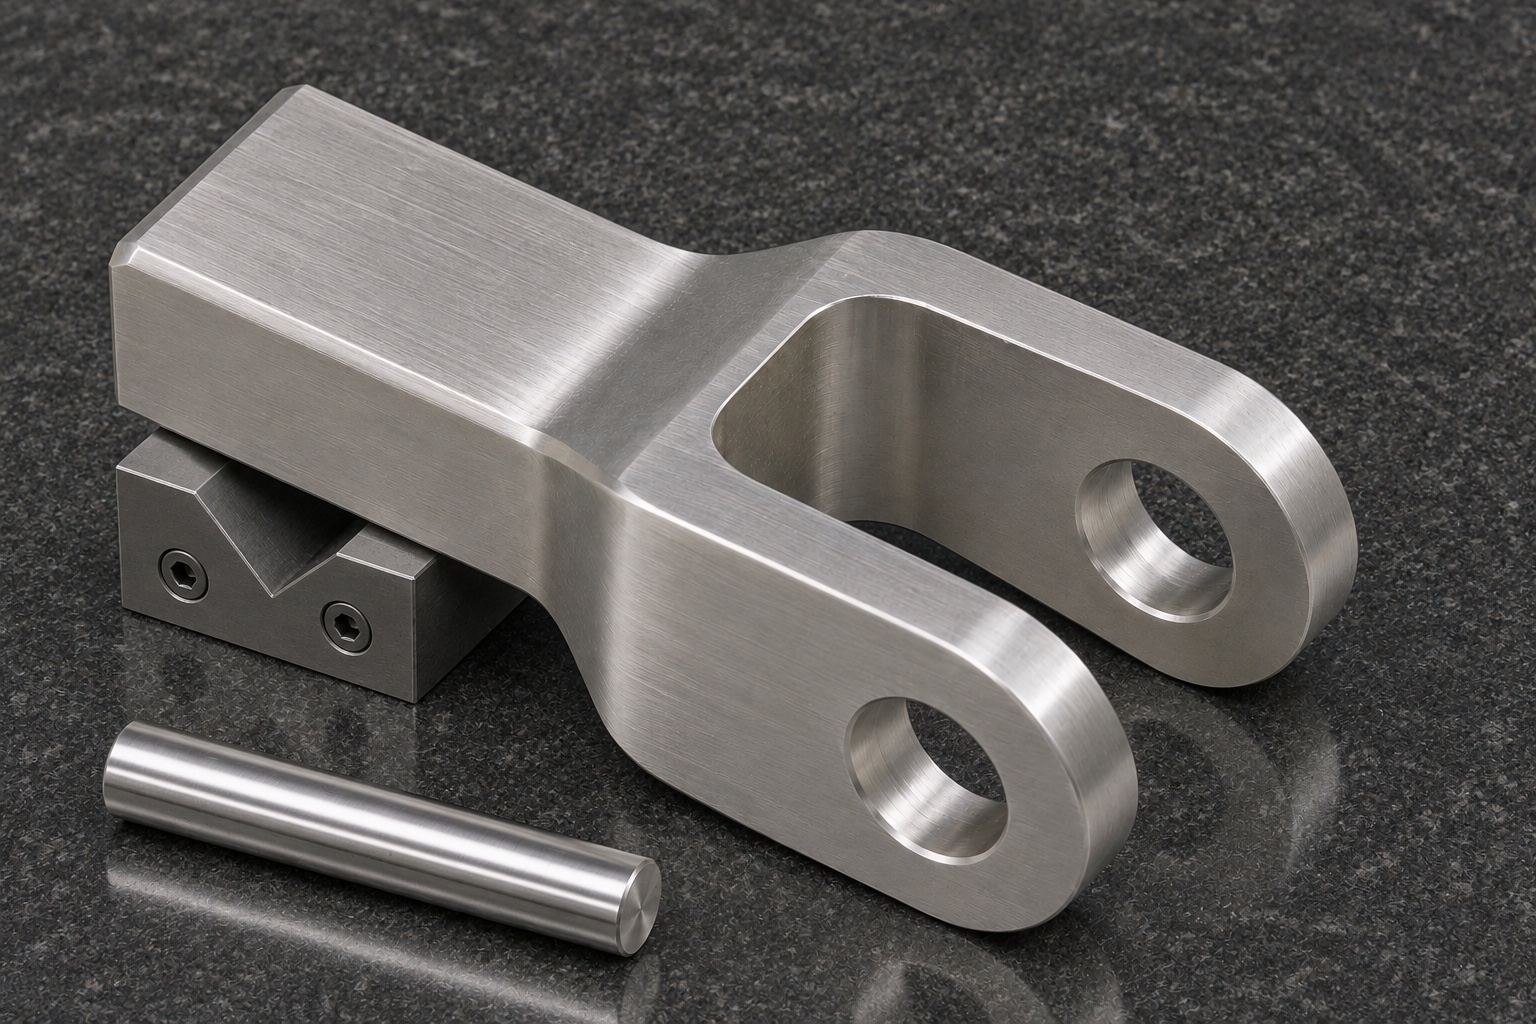
Observe el eslabón a lo largo de su rango de movimiento especificado.
Monte un eslabón de prueba (dummy) limpio y un pasador aprobado en un dispositivo sin accionamiento motorizado, utilizando referencias controladas. Mueva el eslabón manualmente dentro del rango angular acordado y observe si existe contacto en las orejetas, en la base o en las arandelas. Registre el primer punto de interferencia y las revisiones de la muestra. No ponga en funcionamiento un agitador ni utilice material biológico para probar un prototipo que no ha sido homologado. La observación en banco sin carga no permite determinar el desgaste, la fatiga, la protección contra puntos de atrapamiento ni la idoneidad para el servicio. Cualquier prueba que implique el uso de energía o accionamiento mecánico queda a criterio exclusivo del propietario del equipo, siempre que se cuente con el diseño y el procedimiento adecuados.
Elabore un registro de la primera pieza que sea útil para la toma de decisiones.
Indique la revisión del plano, el lote de material, las referencias del vástago, los datos del orificio y las mediciones de holgura en las secciones definidas. Incluya la geometría requerida tras el acabado e informe sobre el método utilizado para el paso del pasador. Registre por separado las observaciones realizadas en el dispositivo de sujeción sin carga. Si una pieza se atasca, determine si se debe a una rebaba, a un orificio mal posicionado o a una interferencia con la pared antes de autorizar cualquier acción correctiva. En caso de pedidos repetidos, especifique qué cambios en las herramientas de corte, el dispositivo de sujeción o el material requieren una nueva inspección. Mantenga las observaciones de la primera pieza separadas de las declaraciones sobre la capacidad de producción. Un ensayo de prueba describe cómo se recopilarían los datos, no el rendimiento real de un lote de producción.
Proporcione información sobre el acoplamiento en la solicitud de cotización (RFQ).
Envíe el plano aprobado de la horquilla, el modelo, los envolventes del pasador y del eslabón, las especificaciones de las superficies, las cantidades por lote y la evidencia de inspección requerida. Indique si el proveedor debe cotizar por separado un dispositivo de prueba. Aclare si ambas salidas de los orificios internos deben ser accesibles para la inspección y qué superficies pueden utilizarse para la sujeción. De este modo, el proveedor podrá elegir entre una configuración más sencilla o un proceso de alineación más controlado, en función de los requisitos reales. No exija tolerancias estrictas de forma generalizada si solo el eje del pasador o la holgura limitan el movimiento. Plantee las dudas antes de iniciar la fabricación, para evitar que el ajuste final dependa de modificaciones no documentadas.
Proteja las orejetas y los orificios funcionales durante el transporte.
Utilice compartimentos individuales o un material de embalaje no abrasivo adecuado que brinde soporte al vástago. Evite que el embalaje ejerza presión sobre los extremos de las orejetas y asegúrese de que no queden materiales sueltos en la ranura de la horquilla ni en los orificios. Indique la revisión del plano y el número de lote en el embalaje, y vincule la etiqueta con la documentación de las dimensiones. Si se incluye un pasador o un eslabón de referencia junto con las piezas, empaquételo por separado para evitar daños por contacto. Un embalaje protector convencional no constituye una barrera estéril ni garantiza un nivel específico de limpieza. Acuerde por separado cualquier condición especial de recepción e inspeccione las piezas en busca de daños antes de colocarlas en el dispositivo de banco.
FAQ
¿Se puede instalar una horquilla como la de este ejemplo en un agitador?
No. Se trata de un componente representativo para un dispositivo de banco sin accionamiento. Cualquier modificación o sustitución del dispositivo requiere una autorización y validación específicas por parte del responsable del equipo.
¿Por qué medir ambas orejetas en lugar de limitarse a probar el ajuste con un pasador?
El paso de un pasador verifica un envolvente combinado. Medir ambos orificios permite identificar la causa de una posible desalineación y evaluar su relación con las referencias de montaje.
¿Dónde debe verificarse la ranura de la horquilla?
Realice la medición en las secciones funcionales indicadas en el plano, lejos de los chaflanes de entrada y de los radios de la base, a menos que dichos elementos sean objeto específico de evaluación. Si existe conicidad, realice la verificación a varias profundidades.
¿El mecanizado de ambos orificios en una misma configuración garantiza la alineación?
Puede reducir las diferencias en la preparación, pero la deflexión de la herramienta y la sujeción de la pieza aún pueden afectar la alineación. Confirme la geometría final mediante el método acordado.
¿Una prueba de articulación manual permite determinar la vida útil por desgaste?
No. Solo muestra el comportamiento del dispositivo de sujeción y de las muestras específicas bajo las condiciones de la prueba. Las cargas, la fatiga y la vida útil requieren una evaluación por separado.
¿Qué es lo primero que debe proteger el embalaje?
Debe proteger las orejetas, las entradas de los orificios y la holgura de trabajo frente a impactos y residuos. Asimismo, debe servir de soporte para el vástago y mantener la correspondencia entre la identificación del embalaje y los registros de inspección.
tanghangyun@oemach.com