
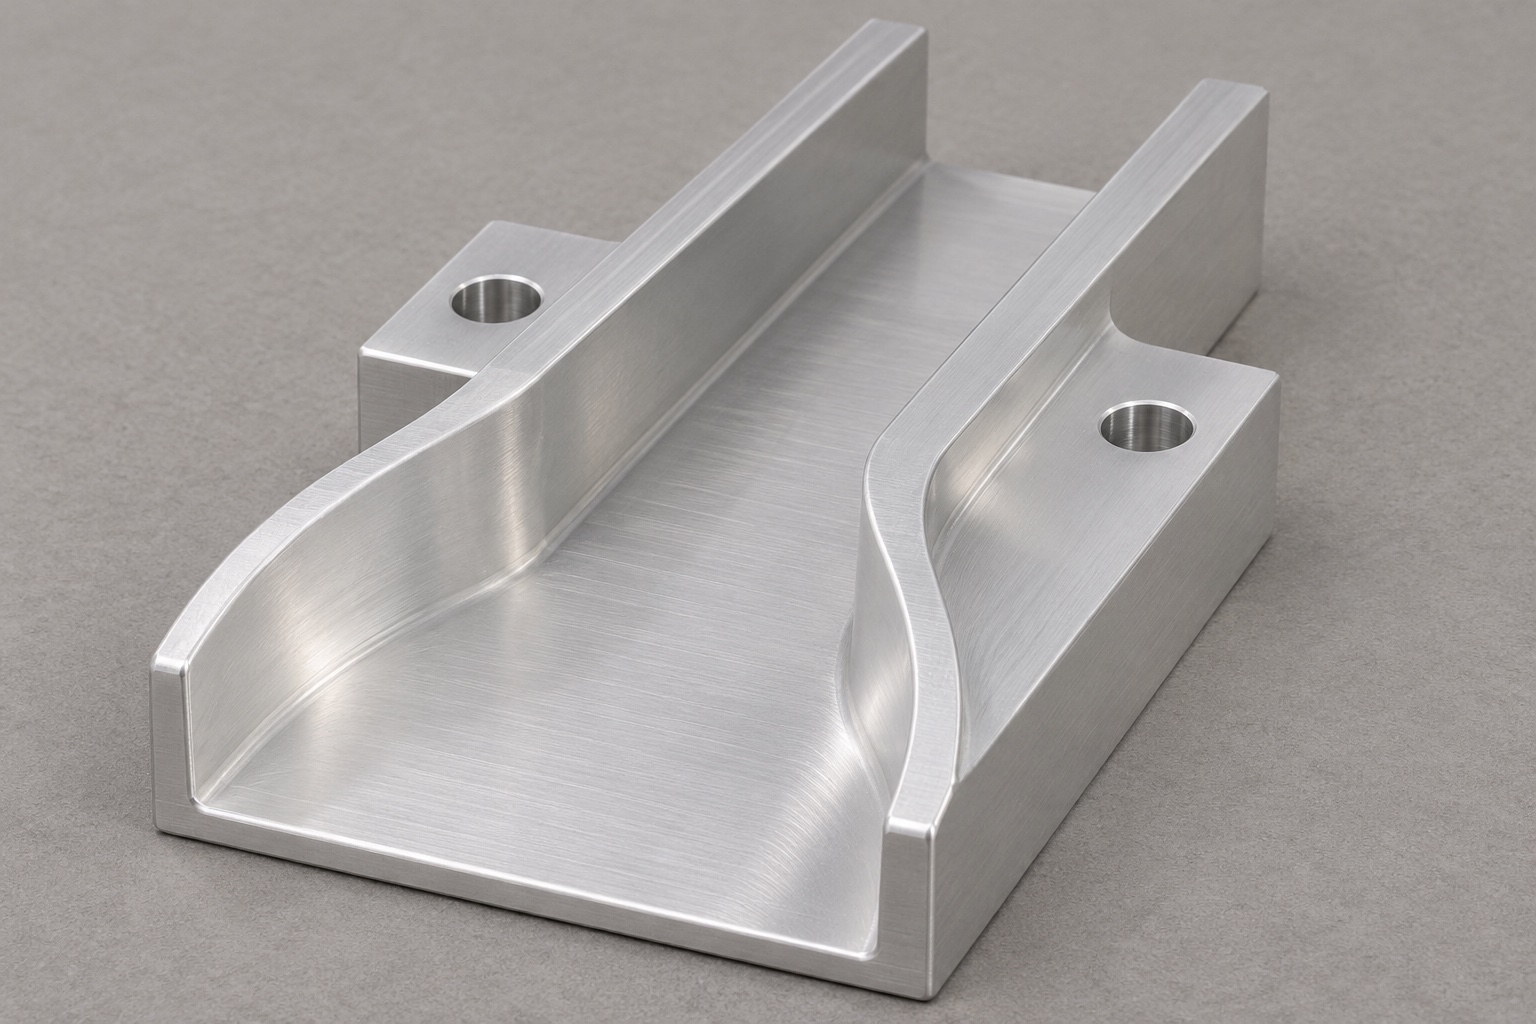
Defina la transición como una guía mecánica.
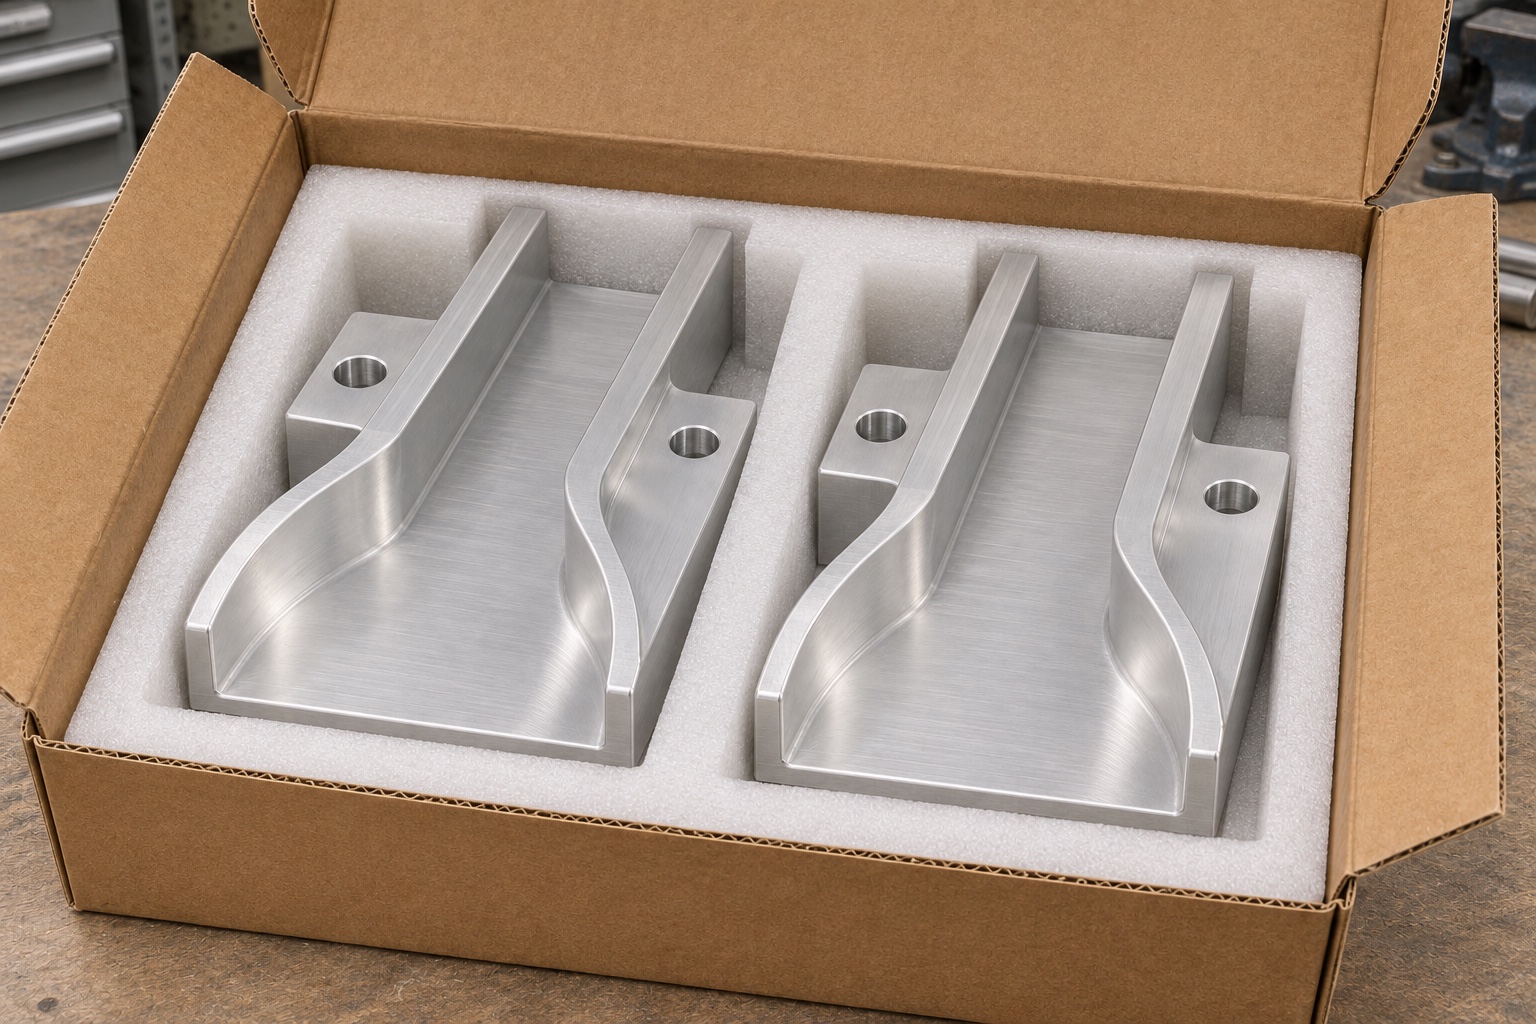
Los sistemas de laboratorio automatizados pueden utilizar cierres específicos para los tubos de muestra. En una arquitectura de alimentación típica, una guía situada aguas arriba suministra tapones sueltos a un bloque de transición corto que conduce a un carril más estrecho. El bloque descrito aquí cuenta con una base plana, un ensanchamiento gradual en la entrada, paredes paralelas hacia la salida y un orificio de montaje en cada brida lateral. Por sí mismo, este componente no orienta, detecta ni aplica par de apriete a los tapones. Defina los límites entre la guía de entrada, la transición y el carril de salida. Inspeccione la pieza en función de esa interfaz mecánica, en lugar de atribuir el rendimiento de todo el sistema de tapado al bloque mecanizado.
Utilice el contorno (envolvente) previsto para el cierre.
Solicite el plano del tapón o una especificación controlada de la muestra. El contorno de referencia puede incluir un borde, nervaduras externas, una brida o variaciones de moldeo. Determine qué cara se apoya sobre la base, qué superficies pueden entrar en contacto con las paredes y qué grado de inclinación se permite a medida que el tapón se aproxima. Considere el contorno límite en lugar de basarse únicamente en un ancho derivado del diámetro nominal. Distinga entre una orientación de entrada correcta y una condición que la máquina esté diseñada para rechazar en otra parte del proceso. Un canal abierto puede guiar un tapón que se presenta correctamente, pero no tiene por qué rechazar un tapón invertido, a menos que el diseño del conjunto asigne explícitamente esa función a dicho componente.
Defina la continuidad de la base a través de ambas uniones.
La altura de la base del canal con respecto a la superficie de montaje suele ser un dato más útil que su profundidad medida desde la parte superior de la pared. Especifique las cotas de altura de la base, tanto en el tramo de entrada como en el de salida, tomando como referencia sus puntos de instalación. Una pieza puede desplazarse libremente a través del bloque y, aun así, quedar retenida en un reborde elevado situado aguas abajo. Compare las alturas de los componentes ensamblados, la holgura y el acabado de los bordes en los puntos de unión de las guías. Si se admite una pequeña transición o un bisel, especifique sus dimensiones y ubicación en lugar de eliminar material durante el montaje de prueba. Asegúrese de que la revisión del dispositivo de banco esté alineada con los planos actuales de las guías, de modo que refleje fielmente las interfaces reales.
Mecanice el canal tomando como referencia bases de montaje estables.
Rectifique la cara inferior de montaje y prepare las referencias laterales y de los extremos antes de realizar el desbaste del canal. Apoye la pieza en bruto por su base y coloque las sujeciones en las zonas externas autorizadas. A medida que las paredes se adelgacen, verifique que el sistema de sujeción no las deforme ni las tuerca. Deje un sobreespesor definido en la base y en las paredes para permitir el acabado de la curva de transición sin cambios bruscos en el contacto de la herramienta. Seleccione una herramienta capaz de alcanzar los radios internos y tenga en cuenta la evacuación de la viruta. Verifique la pieza una vez retirada de la máquina, en lugar de confiar únicamente en las coordenadas de la herramienta y los desplazamientos de origen definidos en la máquina.
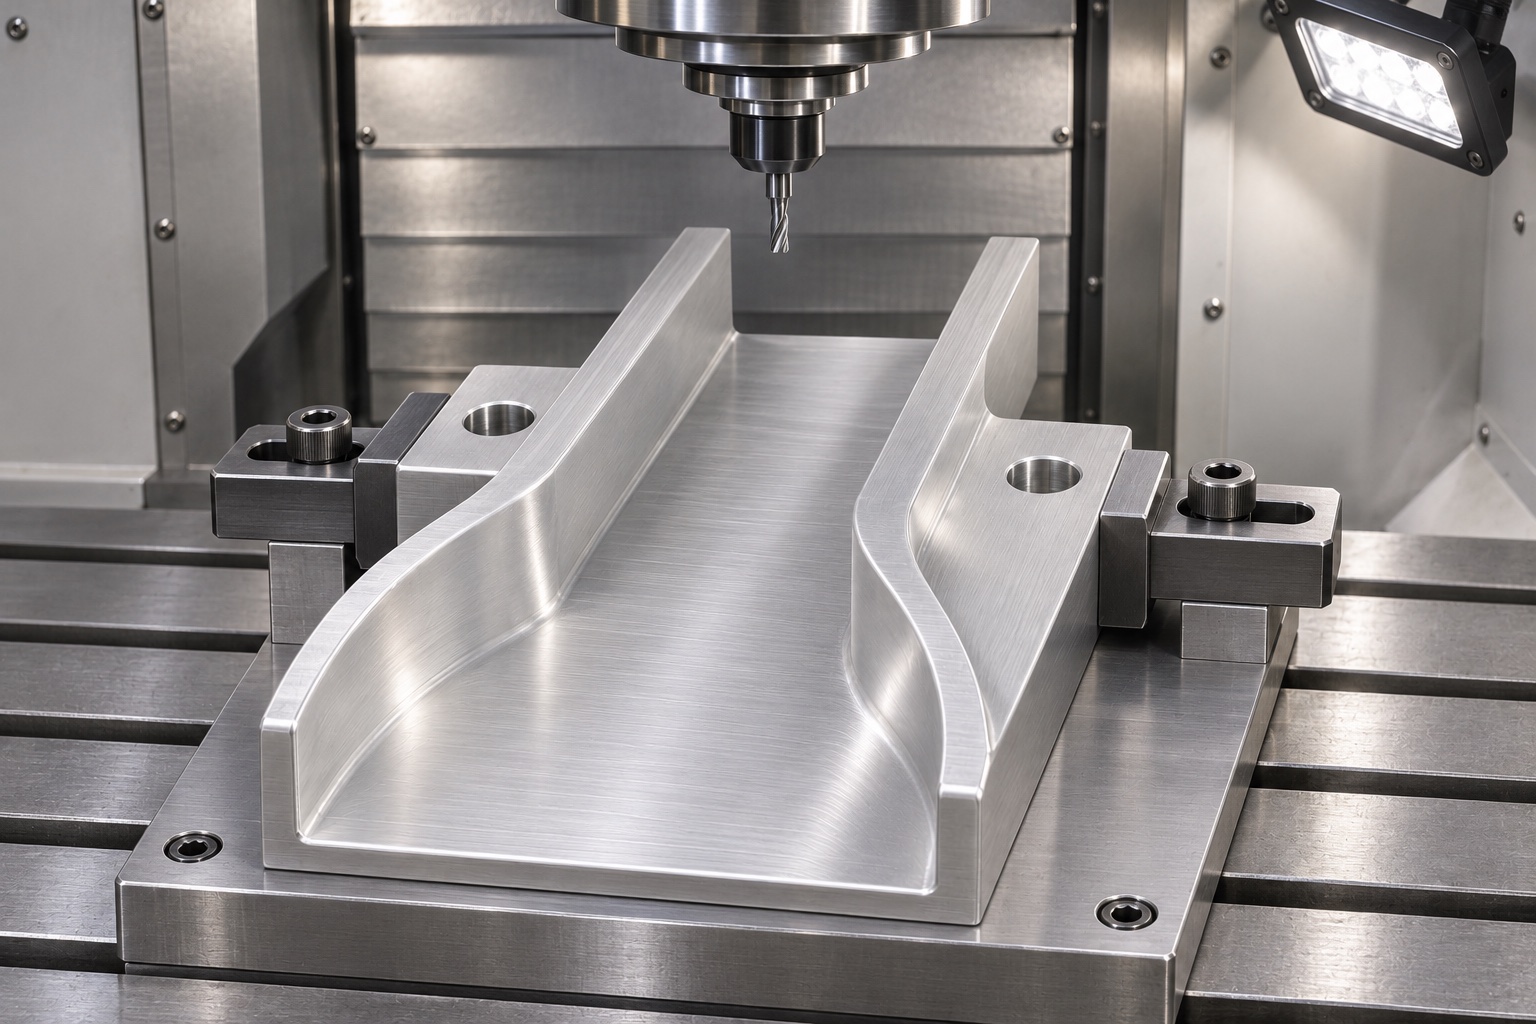
Controle el perfil de ensanchamiento en toda su extensión, no solo en sus puntos extremos.
La transición puede ser demasiado estrecha en un punto intermedio, incluso si los anchos de entrada y salida se encuentran dentro de los límites permitidos. Defina el perfil a partir de una referencia estable e indique en qué punto a lo largo de su longitud se mide el ancho. Utilice un plano o modelo que aclare cómo se integra la sección ensanchada con el carril paralelo. Inspeccione tanto las paredes laterales como la superficie de apoyo (suelo) para asegurarse de que una discrepancia puntual no quede enmascarada por un valor promedio. El ancho relevante puede depender de la altura de la pieza que se desplaza sobre él (la «tapa» o *cap*) y del radio de la pared en su base. Especifique si el resultado corresponde a una medición puntual, a una comparación de perfiles o a una verificación de ajuste acordada.
Mantenga los elementos de fijación fuera del espacio de recorrido.
Utilice los orificios de montaje para fijar el bloque y determine su posición basándose en los elementos que el conjunto utiliza realmente para su ubicación. Los orificios con holgura no sirven como elementos de posicionamiento preciso, a menos que el diseño especifique los componentes de fijación y el tipo de ajuste. Compruebe el espacio ocupado por las cabezas de los tornillos y las arandelas en las zonas donde una pieza móvil se aproxima a una brida. La presencia de una rebaba en la salida de un orificio puede elevar la base y alterar el escalón en la superficie de apoyo en la zona de unión. Si el montaje requiere un apriete controlado, especifique las condiciones de instalación pertinentes y verifíquelas por separado. No apriete ni deforme el bloque para ocultar un desnivel en la superficie de apoyo que supere los límites permitidos en el plano.
Considere las rebabas y el acabado superficial como requisitos independientes.
Inspeccione la entrada, las esquinas entre las paredes y el suelo, la salida y los orificios de montaje. Una pequeña protuberancia puede obstaculizar el paso de una pieza, incluso cuando el ancho medido es correcto. Aplique un redondeado o biselado controlado en los bordes siempre que esté permitido; no intente suavizar manualmente un escalón no previsto sin la debida autorización reflejada en el plano. Si el diseño (por ejemplo, en aluminio 6061) requiere anodizado u otro tratamiento, especifique qué superficies deben tratarse y cuál debe ser su estado dimensional final. Un aspecto pulido no garantiza un nivel determinado de fricción, generación de partículas o resistencia a los procesos de limpieza. El propietario del equipo debe definir las pruebas necesarias para estos aspectos, mientras que el proveedor de mecanizado registrará los requisitos dimensionales y de acabado superficial acordados, de forma independiente a las expectativas de funcionamiento del sistema.
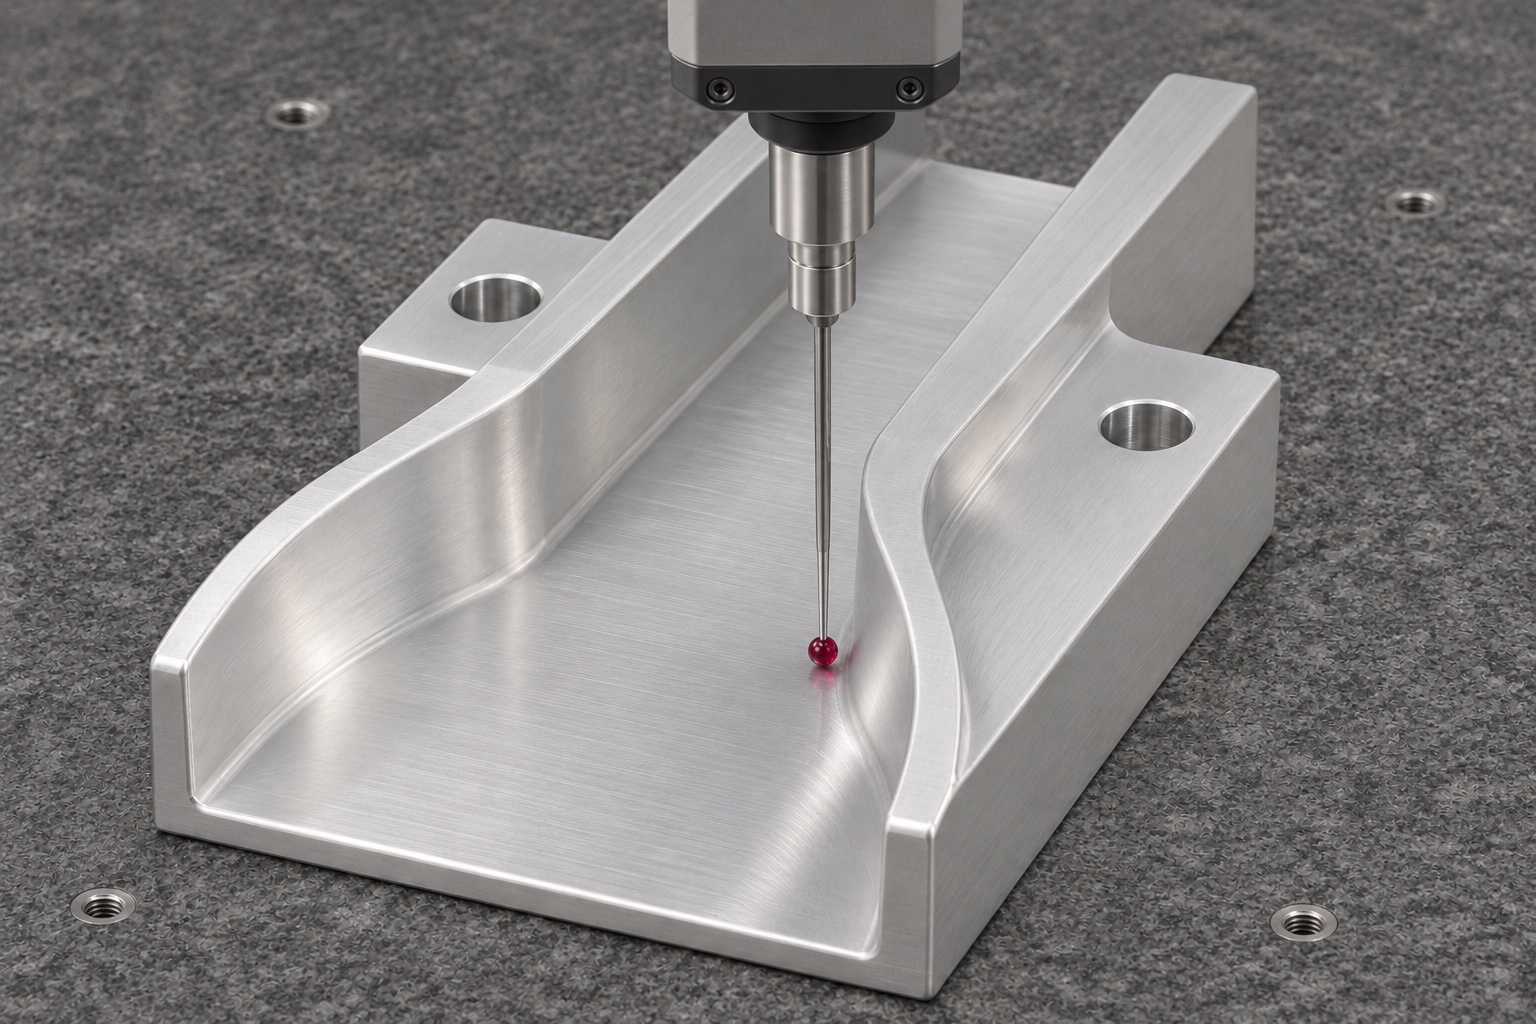
Seleccione un plan de inspección que garantice un acceso real para el palpador.
Coloque el bloque sobre su referencia de montaje y mida la superficie de apoyo en varios puntos a lo largo de su longitud. Compare la curva de ensanchamiento y el tramo recto con el perfil o las secciones especificadas. Cuando una sonda de coordenadas no pueda acceder al radio de forma adecuada, utilice una alternativa apropiada o registre la limitación y resuélvala antes de la aprobación final. Verifique por separado la configuración de montaje y su relación con la instalación en planta. Documente las condiciones de soporte, el instrumento utilizado y la trayectoria de medición para garantizar que los resultados sean reproducibles. Conserve los valores reales y las referencias de revisión, en lugar de limitarse a indicar que el canal parece uniforme o que una muestra ha pasado a través de él.
Utilice una prueba con tapones (no destinada a uso clínico) para identificar los puntos de contacto.
Un tapón de prueba adecuado o una muestra aprobada pueden ayudar a localizar puntos donde se produzcan enganches. Monte el bloque entre guías adyacentes representativas, siguiendo la dirección y las condiciones de manipulación prescritas. Observe el primer punto de contacto y compruebe si el tapón se engancha en la entrada, dentro de la curva o en la unión de salida. Si la prueba incluye más de un tipo de tapón, describa los tamaños de las muestras y las condiciones empleadas. Un breve paso manual no permite determinar la velocidad de alimentación, la fiabilidad de la orientación del tapón, la integridad del cierre ni la protección de la muestra. Verifique estos aspectos por separado en el equipo real, utilizando los cierres y los parámetros de movimiento especificados.
Defina el procedimiento a seguir cuando las piezas no superen el paso a través del sistema.
Si la tapa se detiene en la curva de transición, compare el perfil con la envolvente de muestra antes de ensanchar el canal. Si se atasca en la salida, inspeccione la altura de la unión, la holgura y el borde posterior. Si las mediciones varían al apretar el dispositivo de sujeción, examine el asentamiento, la presencia de rebabas en los orificios y el soporte antes de modificar el programa. Separe las piezas dudosas y documente la corrección autorizada. Tras cualquier cambio aprobado, repita la comprobación que reveló el problema. Un plan para pedidos recurrentes debe especificar qué modificaciones en el inventario, las herramientas, los dispositivos de sujeción o el acabado requieren una nueva inspección de la primera pieza o una revisión del ajuste del ensamblaje.
Incluya información sobre el acoplamiento y las pruebas en la solicitud de cotización (RFQ).
Proporcione el plano aprobado, el modelo, la envolvente de la tapa, las dimensiones de la guía de acoplamiento, los elementos de fijación, la cantidad y el acabado. Indique la altura de la base, las paredes de trabajo y las uniones críticas. Especifique si el proveedor debe fabricar un dispositivo de sujeción, realizar una prueba limitada en banco o proporcionar únicamente evidencia dimensional. Indique cualquier registro de materiales necesario o condiciones de limpieza controladas. Al solicitar una cotización para el fresado CNC de precisión, desglose los costos de inspección geométrica, embalaje y servicios adicionales, en lugar de considerar el plano de la pieza como un plan de aceptación completo. Resuelva cualquier duda sobre la medición y las condiciones antes de iniciar la producción, de modo que todas las partes puedan comparar los resultados de manera coherente.
Proteja el canal sin que queden atrapados residuos.
Embale la pieza en un compartimento que apoye la base y mantenga otras piezas lejos del fondo y de las paredes. Evite cinta o relleno suelto en el canal. Vincule la etiqueta de lote y revisión con el registro de inspección. Si se exige limpieza controlada, acuerde por separado la manipulación y la aceptación. El embalaje protege la pieza durante el transporte; no acredita esterilidad ni aptitud para el contacto con muestras.
FAQ
¿Esta transición orienta las tapas?
Por sí sola, no. En este ejemplo, sirve para guiar tapas que ya han sido presentadas en la posición correcta. Cualquier función de orientación o rechazo forma parte del sistema de alimentación.
¿Por qué medir la altura de la base desde la parte inferior?
La base de montaje ayuda a determinar la altura de instalación en las guías adyacentes. Medir la profundidad únicamente desde la parte superior de una pared puede no predecir el escalón real en la unión.
¿Es suficiente con medir los anchos de entrada y salida?
No. Una sección intermedia puede ser más estrecha o estar desplazada. Inspeccione el perfil de trabajo en las profundidades y posiciones pertinentes, utilizando la referencia definida en el plano.
¿Puede una prueba manual confirmar la velocidad de alimentación?
No. Solo puede revelar interferencias mecánicas específicas bajo las condiciones de la prueba. La velocidad y la fiabilidad dependen del conjunto del equipo, los controles y las características de los tapones que se utilicen.
¿Por qué realizar una inspección después del acabado superficial?
Si el plano hace referencia al estado final, el tratamiento superficial puede alterar las holguras de trabajo y los bordes. Inspeccione los elementos afectados una vez completado todo el proceso.
¿Qué información se debe proporcionar para solicitar un presupuesto?
Proporcione el plano, el modelo, las dimensiones del tapón, la información sobre las guías adyacentes y los elementos de fijación, las cantidades, el acabado, los requisitos de inspección acordados y cualquier condición específica de embalaje.
tanghangyun@oemach.com