
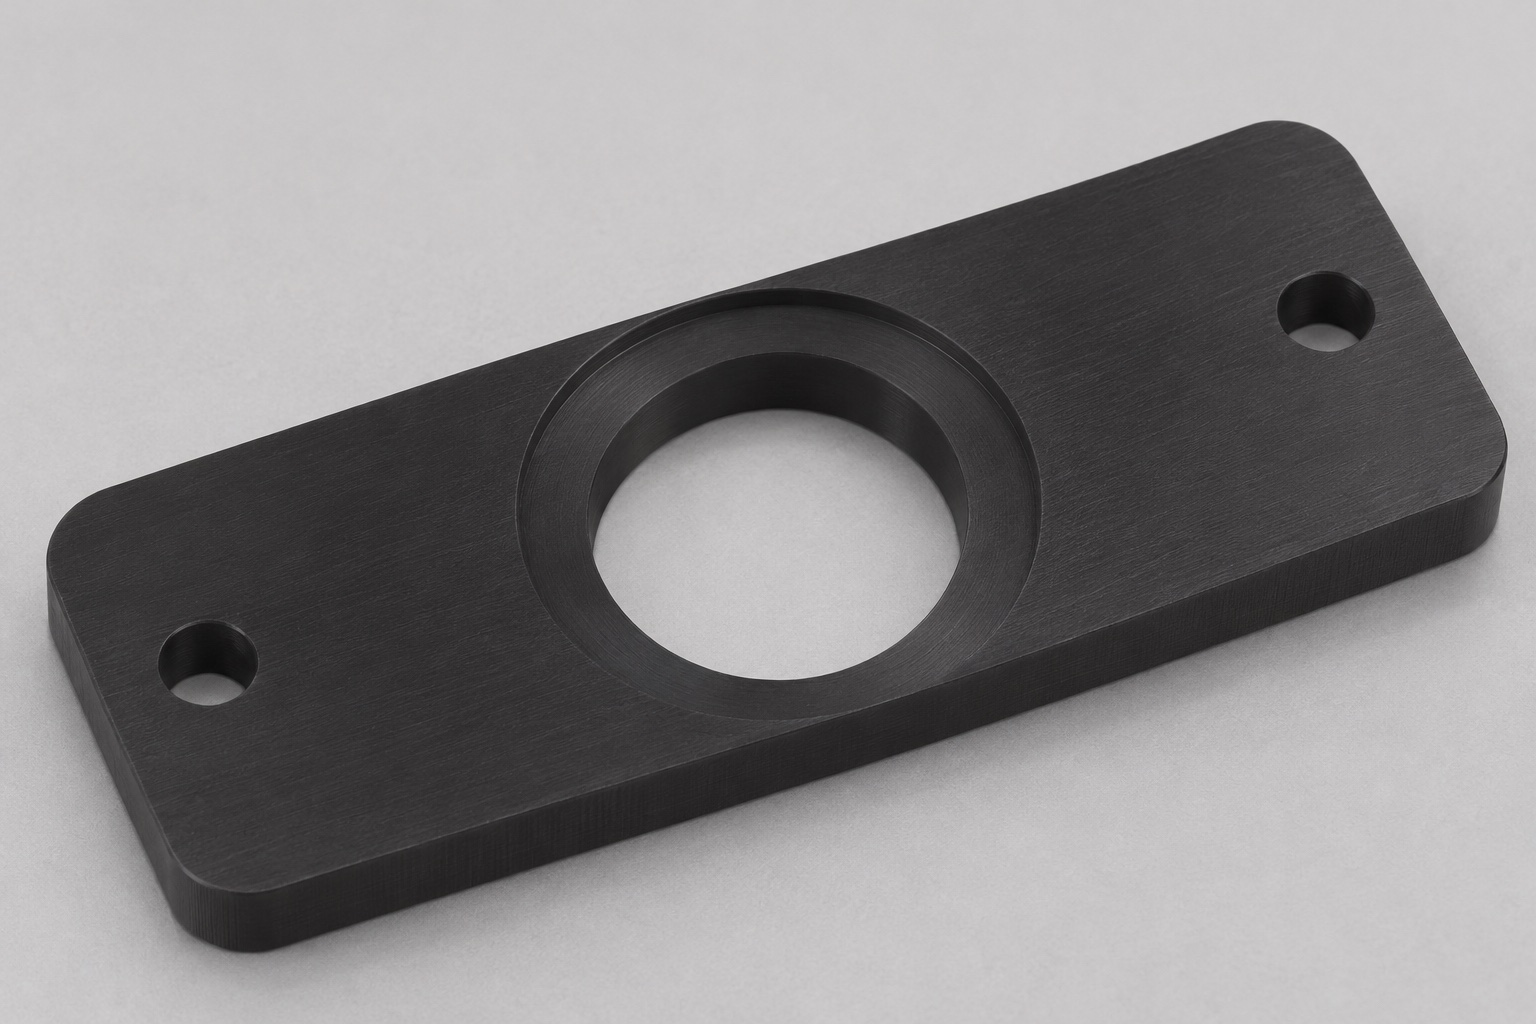
Separe el soporte del elemento óptico
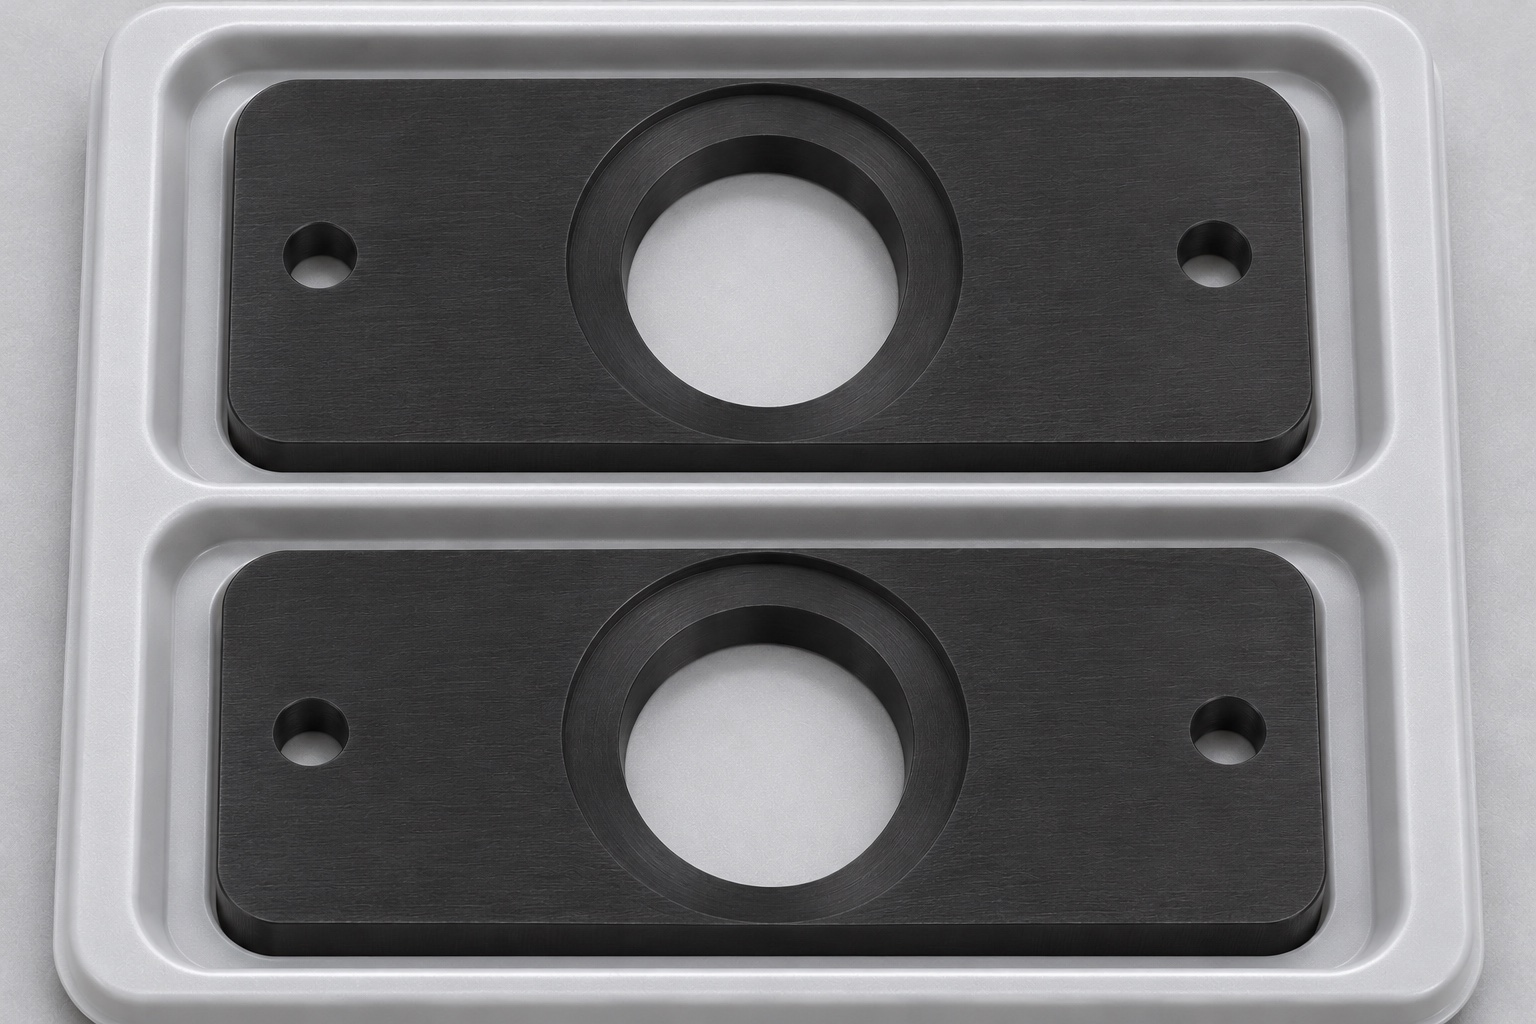
Algunos lectores de microplacas utilizan filtros para seleccionar longitudes de onda. Un soporte mecanizado puede alojar un filtro sin realizar, por sí mismo, el filtrado óptico. La geometría que se presenta aquí consiste en una placa plana de PEEK negro con una apertura central, un asiento anular poco profundo sobre dicha apertura y dos orificios para tornillos. El asiento sostiene el borde del filtro —según lo definido en el plano—, mientras que la apertura permite un paso libre a través del soporte. Este artículo se centra en el control dimensional de la pieza mecánica; no propone especificaciones ópticas ni afirma que un soporte con esta configuración sea compatible con cualquier lector comercial.
Identifique las tres interfaces antes de realizar el acotado
La cara inferior de montaje, el asiento que sostiene el filtro y el borde de la apertura cumplen funciones distintas. La cara de montaje determina cómo se asienta el soporte dentro del instrumento. El asiento controla el soporte y la elevación del borde del filtro. La apertura debe permanecer libre, sin invadir el espacio óptico requerido. Represente estas interfaces por separado e indique el punto de origen de cada medición. Por ejemplo, la profundidad del asiento —medida desde la cara superior (visible)— no determina por sí sola la elevación del filtro respecto a la cara de montaje, ya que el espesor de la placa también puede variar. Establezca las tolerancias considerando la cadena de cotas completa.
Ubique la apertura a partir de las referencias de montaje
Los orificios de paso (o de holgura) suelen estar destinados a permitir el paso de elementos de fijación, más que a posicionar la pieza con precisión. Si un tope lateral o el borde de una cavidad determinan la posición lateral, utilice dicho elemento en el esquema de referencias (datum) en lugar de asumir que los centros de los orificios definen el eje óptico. Si el plano utiliza deliberadamente los orificios para el posicionamiento, especifique los pasadores de acoplamiento u otros elementos de localización, así como el ajuste requerido. Asegúrese de que la relación entre el asiento circular y la abertura quede claramente definida. Una abertura, aun estando dentro de su tolerancia de diámetro, podría interferir con un contorno requerido si se desplaza respecto a la referencia de montaje.
Planifique una secuencia de fresado CNC que preserve el asiento.
Prepare el material en bruto (placa) con el sobreespesor suficiente para mecanizar la cara de montaje. Apoye la pieza sobre áreas amplias y coloque las bridas de sujeción fuera del asiento de trabajo. Realice el desbaste de la abertura central y del asiento, dejando material suficiente para una pasada de acabado. Siempre que el acceso lo permita, mecanice el asiento y la abertura en la misma configuración de sujeción, de modo que su posición relativa no dependa de dos fijaciones independientes. Controle la evacuación de viruta, especialmente cerca del reborde delgado situado entre el alojamiento cilíndrico y la abertura. Si es necesario mover la pieza para mecanizar la cara inferior, verifique la correcta transferencia de la referencia (datum) antes de confirmar el espesor final.
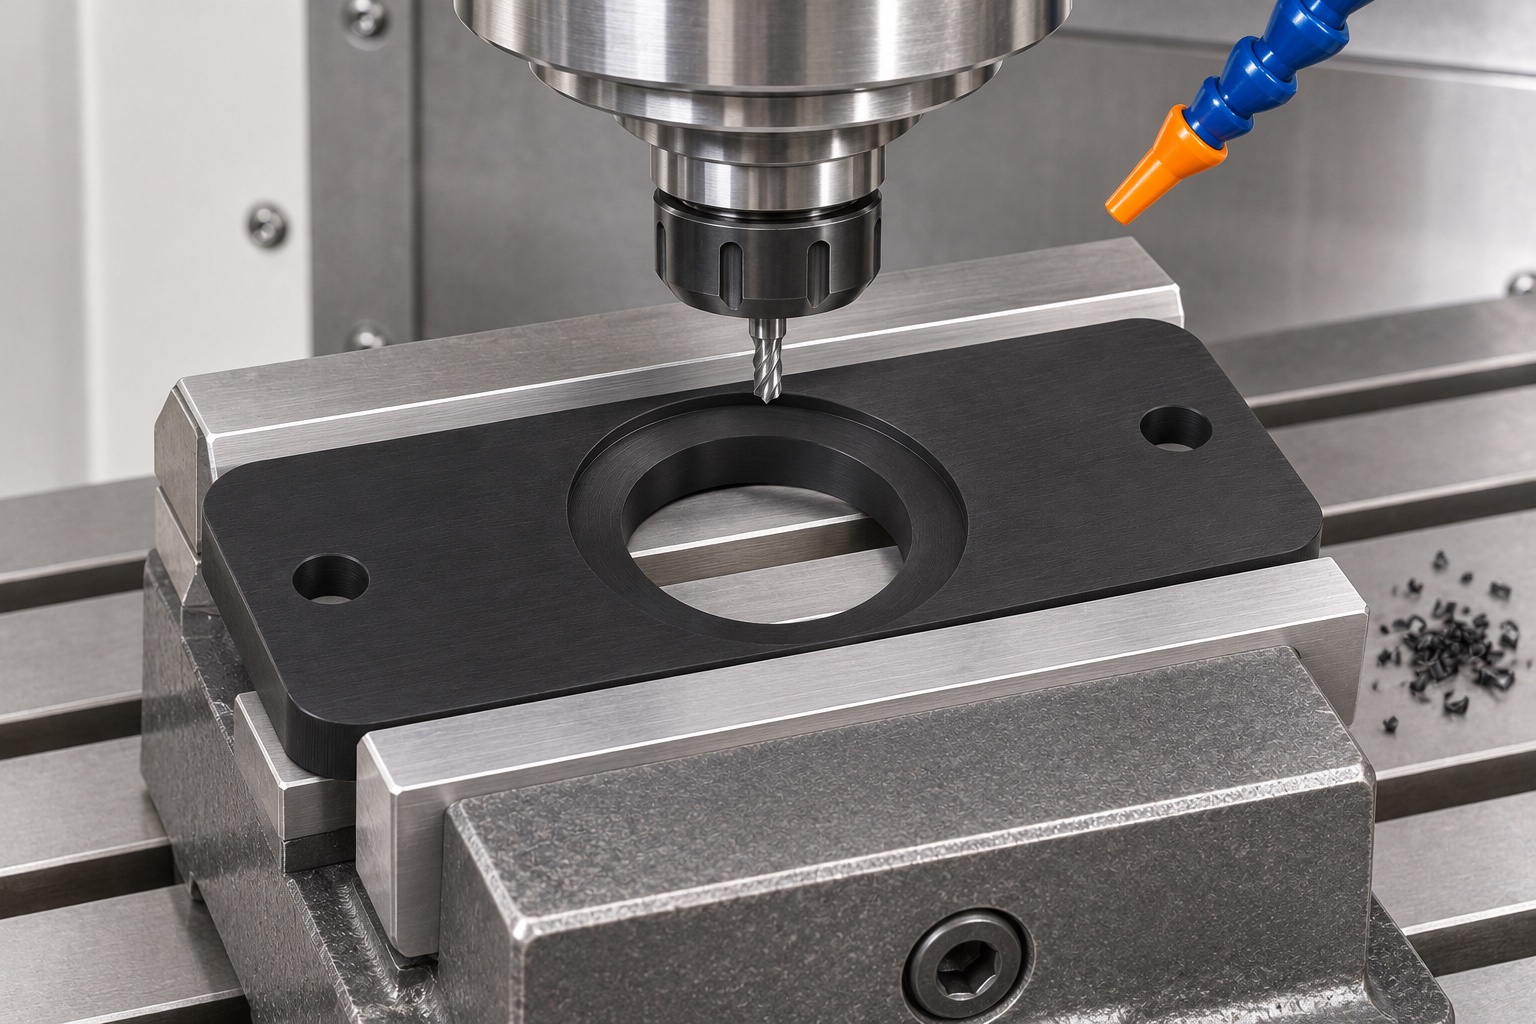
Comprenda el comportamiento del material PEEK durante el mecanizado y la sujeción.
Especifique el grado de PEEK y el formato del material en lugar de basarse únicamente en el color. Los grados con carga (rellenos) y sin carga no son intercambiables, aunque su aspecto sea similar. En piezas tipo soporte de poco espesor, una fuerza de sujeción elevada puede aplanar una pieza deformada (arqueada) durante el mecanizado, ocultando la distorsión hasta que se libera la pieza. Inspeccione la geometría una vez retirada la pieza, en las condiciones indicadas en el plano. Si las pruebas revelan un desplazamiento inaceptable, revise el estado del material, el afilado de la herramienta, la temperatura, el sistema de apoyo y la distribución de la eliminación de material. Ajuste el proceso de mecanizado en función del comportamiento observado, en lugar de optar sistemáticamente por aumentar la presión de sujeción.
Considere el color como un aspecto independiente de los requisitos ópticos.
El aspecto negro no determina el comportamiento de transmisión, reflectancia, dispersión o desgasificación para el instrumento en cuestión. Si alguna de estas propiedades es relevante, el diseñador del instrumento debe especificar qué se mide, bajo qué condiciones y sobre qué superficie. Evite aplicar recubrimientos o tratamientos abrasivos basándose únicamente en el deseo de obtener un aspecto más oscuro. Un tratamiento superficial puede alterar la generación de partículas, las dimensiones o el ajuste, lo que podría generar un nuevo requisito de aprobación. Al solicitar un soporte de filtro personalizado, enumere los criterios de aceptación mecánica y las pruebas ópticas o ambientales como elementos independientes, para evitar que unos se confundan con la evidencia de los otros.
Mantenga la abertura óptica libre de rebabas.
Tras el mecanizado, inspeccione ambos lados de la abertura en busca de bordes levantados, virutas adheridas o restos de polímero. Mientras que un filamento suelto en la cara de entrada puede detectarse fácilmente, el material presente en la cara opuesta (inferior) podría solo ser visible al contrastarlo con un fondo adecuado. Un ligero biselado controlado puede facilitar la manipulación; sin embargo, un chaflán excesivo podría eliminar parte de la superficie de apoyo anular. Especifique en el plano, cerca del asiento, qué tratamientos de borde están permitidos. Si se emplea aumento para la inspección visual, es necesario acordar las condiciones de iluminación, el ángulo de observación y los ejemplos de defectos, a fin de minimizar la variabilidad entre los distintos operarios.
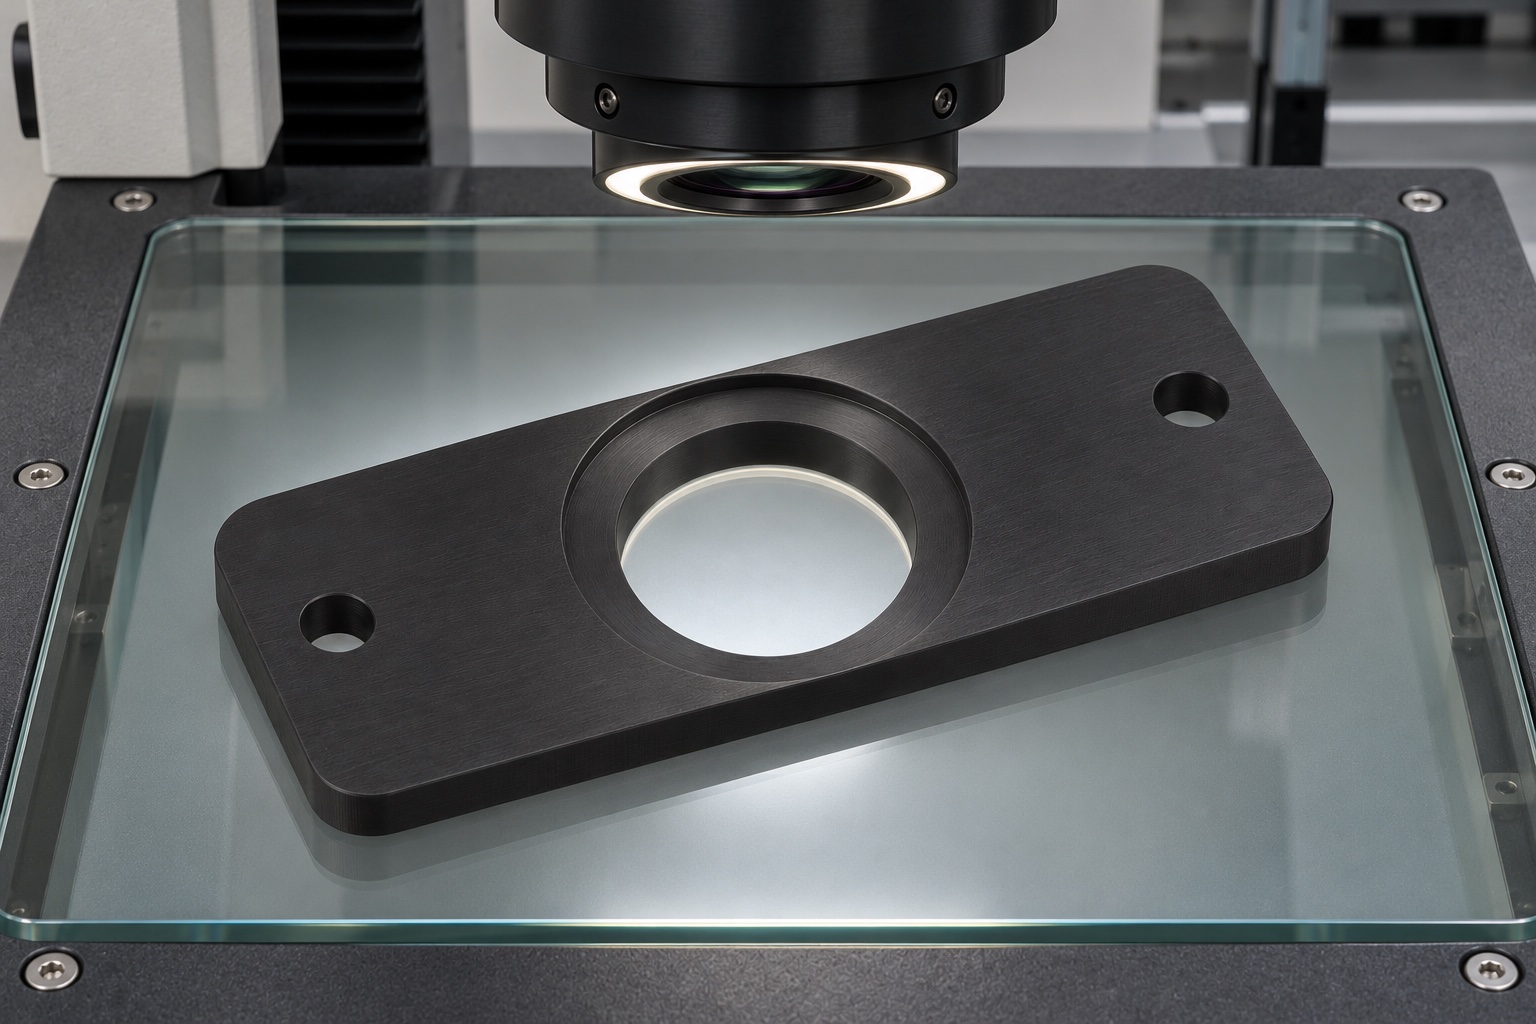
Verifique la abertura y el asiento utilizando diversos métodos.
Un sistema de medición óptica puede examinar un borde proyectado accesible mediante una iluminación controlada. En el caso de aberturas escalonadas, asegúrese de identificar qué borde está detectando el instrumento: no deben confundirse el borde del asiento con la abertura útil (o clara). Para el asiento anular, utilice un método de medición de profundidad o de contacto, realizando suficientes muestreos para detectar si la superficie de apoyo está inclinada o presenta irregularidades. Dado que las piezas muy ligeras pueden desplazarse al contacto con un palpador, utilice un soporte de baja fuerza que no deforme la placa, a menos que se especifique una verificación con la pieza sujeta. Registre la montaje de inspección (datum) y la estrategia de medición junto con los resultados obtenidos.
Defina qué representa la pieza de acoplamiento.
Se puede utilizar un anillo no óptico para representar el borde exterior de un filtro durante las pruebas de manipulación o de asentamiento. Asegúrese de controlar el diámetro exterior, el espesor y la geometría de las esquinas. Verifique que el asentamiento sea correcto y que no existan interferencias, sin necesidad de ejercer presión sobre la superficie real que posee el recubrimiento. Un anillo sustituto no reproduce la alineación óptica, la fragilidad de los filtros ni el comportamiento térmico, a menos que dichas condiciones se representen y validen deliberadamente. Si existe un resorte o clip de sujeción, determine si debe incluirse en la prueba. Informe el resultado como una verificación específica de ajuste mecánico, en lugar de indicar simplemente que el módulo óptico «pasó» la prueba.
Haga que la retroalimentación sobre los prototipos sea útil para un segundo pedido.
Solicite mediciones reales de la profundidad del asiento, la posición de la apertura y la planitud de la cara de montaje en las primeras piezas. Incluya información sobre el estado de soporte (sin sujeción externa), el instrumento de medición y las condiciones de temperatura, si estos factores son relevantes para la tolerancia. Si se propone un cambio en el ajuste, vincúlelo a una revisión del plano. No pida al operario que fabrique varias versiones sin registro para luego elegir la que mejor encaje durante el montaje. Para lotes pequeños, determine qué dimensiones deben verificarse a intervalos regulares y cuáles son lo suficientemente críticas como para comprobarse en cada pieza, basándose en el riesgo de diseño y en los datos del proceso.
Especifique qué debe incluirse en un presupuesto de mecanizado a medida.
Proporcione tanto el plano como el modelo, junto con la cantidad, la identificación del material, las tolerancias y cualquier criterio relativo a la superficie o la limpieza. Señale la cara de montaje, el asiento y la apertura para que el proveedor sepa qué superficies deben permanecer intactas (sin marcas). Si la abertura libre está definida por un perfil —y no solo por el diámetro de un orificio—, incluya la geometría que la controla y la referencia (datum) de inspección. Especifique si el presupuesto debe incluir un dispositivo de montaje, un informe dimensional o un embalaje protector. Pida a los proveedores que señalen cualquier requisito que no esté claro, en lugar de asumir que una mención genérica a «mecanizado CNC de precisión» garantiza una tolerancia específica.
Evite el contacto con el asiento después de la inspección.
Apoye el soporte en áreas permitidas, utilizando una bandeja o un envoltorio, de modo que el asiento no roce con ninguna otra pieza. Cuando el pedido especifique requisitos de control de partículas, acuerde los materiales de embalaje, la manipulación y los procedimientos de inspección antes de iniciar la producción. Evite aplicar adhesivos sobre la apertura o las superficies de trabajo. Etiquete el contenedor indicando la identidad de la pieza, su revisión y el número de lote; asimismo, asegúrese de mantener la trazabilidad con el registro de inspección si las muestras se separan. Si bien el embalaje puede preservar el estado en el que se liberó la pieza, el simple hecho de que un contenedor esté sellado no garantiza por sí mismo una limpieza óptica ni una condición estéril.
FAQ
¿Un soporte de PEEK negro filtra la luz?
No. En este ejemplo, el soporte aloja un elemento óptico independiente y presenta una abertura. Cualquier requisito óptico aplicable al soporte en sí debe definirse y verificarse independientemente de su color.
¿Pueden los dos orificios para tornillos definir la posición de la apertura?
Solo si el esquema de posicionamiento real los utiliza para tal fin y así se indica en el plano. Si se trata de orificios con holgura, la posición de la apertura debe determinarse a partir de las superficies de montaje y los topes que realmente posicionan el soporte.
¿Por qué medir el asiento y la abertura libre por separado?
El asiento anular sostiene el borde del filtro y determina su elevación, mientras que la abertura más pequeña proporciona el espacio libre necesario. Ambos pueden tener diámetros, tolerancias y métodos de medición distintos, incluso cuando están definidos respecto a un mismo centro.
¿Una pieza que se mide en estado plano dentro de una mordaza mantiene necesariamente esa planitud durante su uso?
No. La sujeción puede aplanar o curvar temporalmente una placa de polímero. A menos que el plano especifique una condición de sujeción, la medición debe realizarse una vez liberada la pieza, apoyándola sobre soportes que no la fuercen a quedar plana.
¿Qué puede confirmar un anillo de filtro sustituto (o de referencia)?
Puede servir para verificar el asiento y el espacio libre definidos mediante una prueba mecánica controlada. Sin embargo, no permite determinar la respuesta en función de la longitud de onda, la alineación del sistema ni el comportamiento del recubrimiento de un filtro real.
¿Cómo debe embalarse el soporte?
Utilice protección individual o una bandeja compartimentada, evitando el contacto con el asiento y el borde de la apertura. Si se requiere limpieza óptica, documente por separado los requisitos de aceptación y embalaje.
tanghangyun@oemach.com