
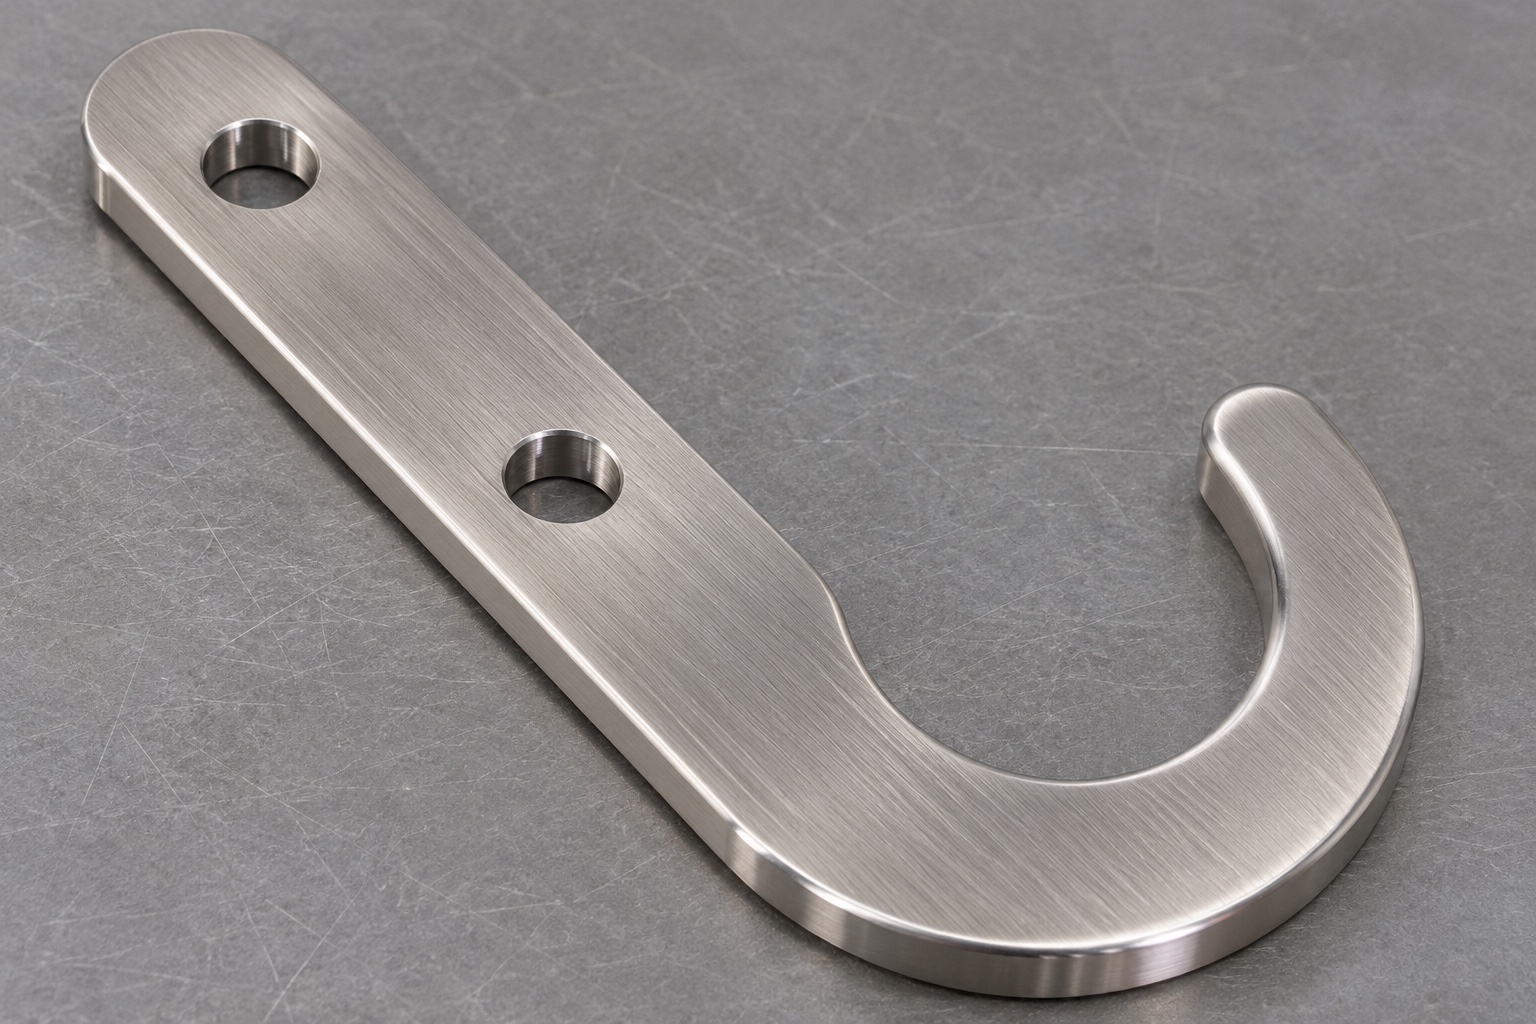
Definición de la pieza y su alcance.
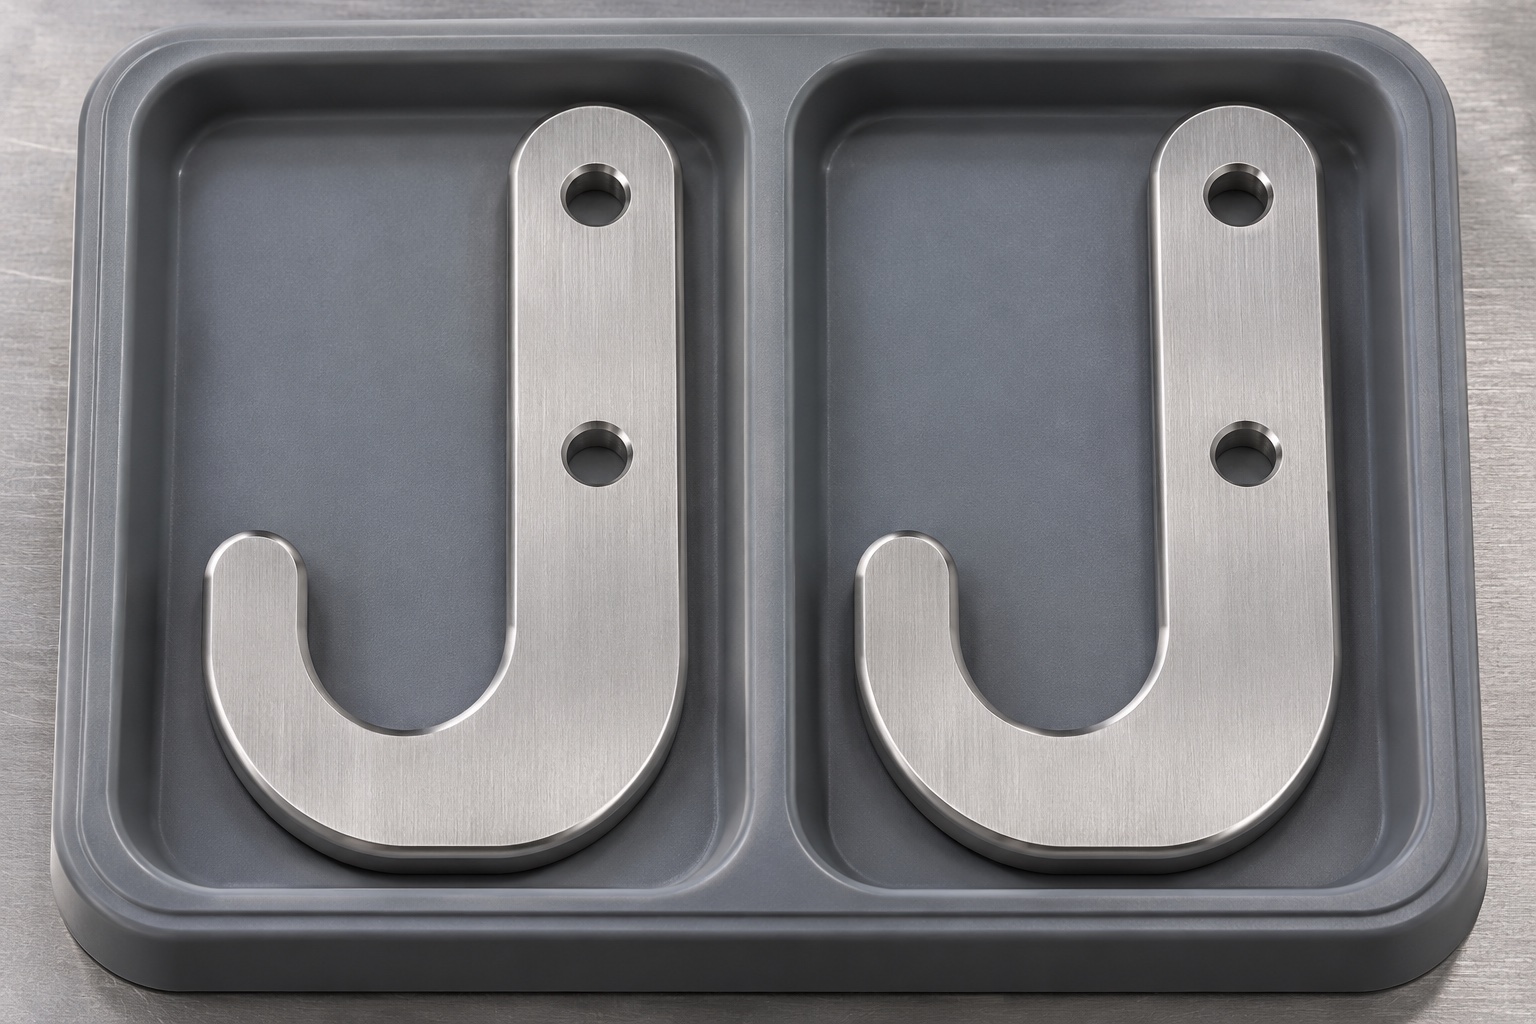
Una placa de gancho en un armario de equipamiento proporciona una interfaz mecánica para un soporte compatible aprobado. El ejemplo que aquí se presenta consiste en una placa plana de acero 316L con dos orificios de montaje y un gancho curvo abierto. No se trata de un repuesto aprobado ni de un diseño destinado a colgar un instrumento específico. El responsable del diseño debe identificar el elemento que se va a soportar, los puntos de contacto permitidos, las cargas aplicables y las limitaciones del armario. Un análisis de mecanizado permite determinar cómo fabricar e inspeccionar las características definidas en el plano; sin embargo, no es posible establecer la eficacia del secado, el tiempo de almacenamiento, la resistencia a los agentes de limpieza o la carga de trabajo segura basándose únicamente en la designación del material y una imagen.
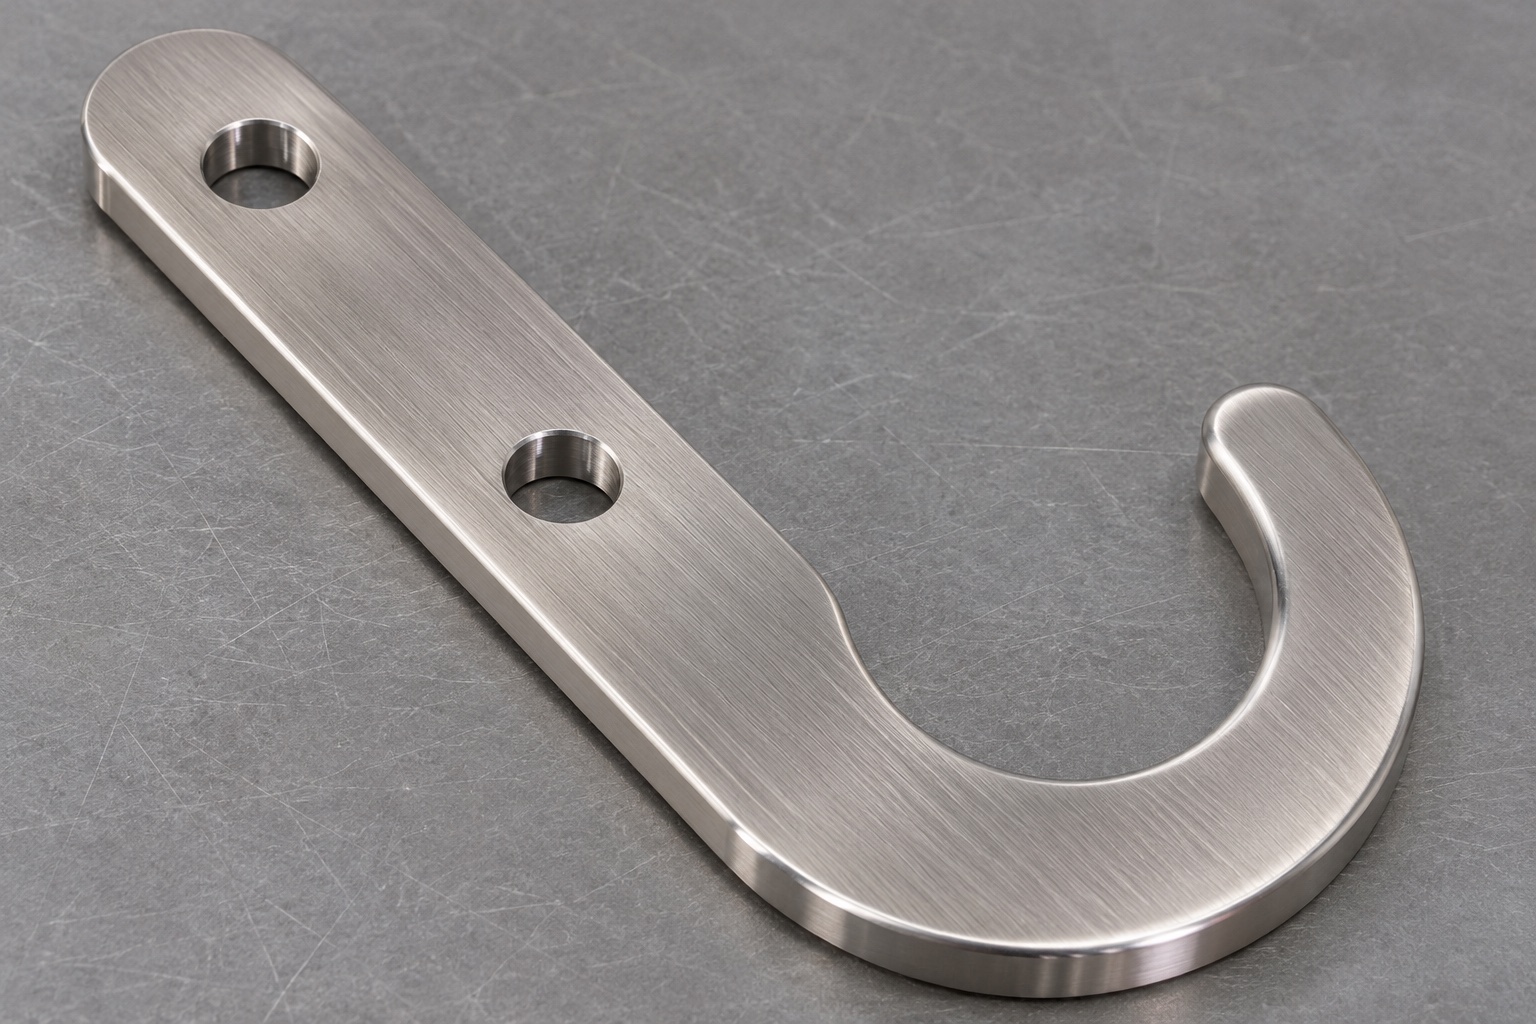
Consultar la sección de acoplamiento antes de realizar una cotización.
Solicite un corte transversal del riel o bloque de montaje y del soporte que se inserta en el gancho. La cara de la placa, los espacios libres para los elementos de fijación y el contorno de acoplamiento determinan si el soporte alcanza su posición de asiento prevista. Tenga en cuenta cualquier superficie cercana que pueda limitar la inserción o la extracción. Utilice un modelo sólido aprobado o una sección transversal vinculada a la revisión del plano, en lugar de deducir el espacio libre a partir del radio nominal del gancho. Una placa plana con orificios de montaje precisos aún podría interferir con otros componentes adyacentes. Revise la configuración en la orientación final de instalación, pero realice las comprobaciones geométricas preliminares utilizando referencias inertes, nunca instrumentos clínicos.
Asignar las referencias de montaje según su función.
La superficie que queda en contacto con el riel del armario puede definir un plano principal. El elemento de posicionamiento puede ser un orificio, un borde o una interfaz específica; dos orificios con holgura no constituyen, por sí mismos, un sistema de posicionamiento preciso. Confirme el esquema de referencias antes de seleccionar los pernos o pasadores de sujeción. El uso de dos pasadores ajustados puede restringir en exceso una pieza que debe tener libertad de movimiento durante el montaje. Por el contrario, una holgura excesiva en los orificios puede ocultar un desplazamiento del perfil que resulte crítico una vez colocada la placa. Indique qué cara y qué elemento definen el origen de la medición, y reproduzca la restricción especificada en lugar de aplanar una pieza deformada (arqueada) sin dejar constancia de ello.
Distinga entre la holgura de la abertura y el perfil de asiento
La abertura del gancho controla el acceso; la zona curva interior determina dónde debe asentarse el soporte (elemento de acoplamiento). Un único diámetro nominal no describe la totalidad de la abertura. Especifique las secciones pertinentes, la holgura de entrada, el contorno de la punta y el material mínimo remanente conforme al diseño aprobado. El proceso de inspección debe abarcar tanto la transición hacia el vástago recto como la zona cóncava. Si el soporte se introduce en ángulo, una verificación estática de la anchura podría no detectar interferencias durante la inserción. Registre la ubicación real de contacto obtenida mediante un dispositivo de sujeción o un calibre. No elimine material de la punta para solucionar un problema de holgura sin la debida autorización.
Especifique el material base y el acabado de forma independiente
Indique la especificación del material 316L, la forma del producto, el estado del espesor y la trazabilidad de lote requerida. Utilizar un material con un espesor cercano al final puede reducir el mecanizado de las caras, siempre que su forma y superficie cumplan con lo indicado en el plano. Un método de obtención de la pieza en bruto distinto puede alterar el estado de los bordes y afectar al margen de mecanizado disponible. Defina la superficie final por separado de la designación del material base. Cuando se especifique una pasivación u otro tratamiento, acuerde la secuencia, la documentación del proceso y las condiciones para la inspección final. Ni un aspecto brillante ni el nombre de la aleación garantizan por sí mismos que un determinado agente limpiador, ciclo de exposición o flujo de trabajo en el equipo sean los adecuados.
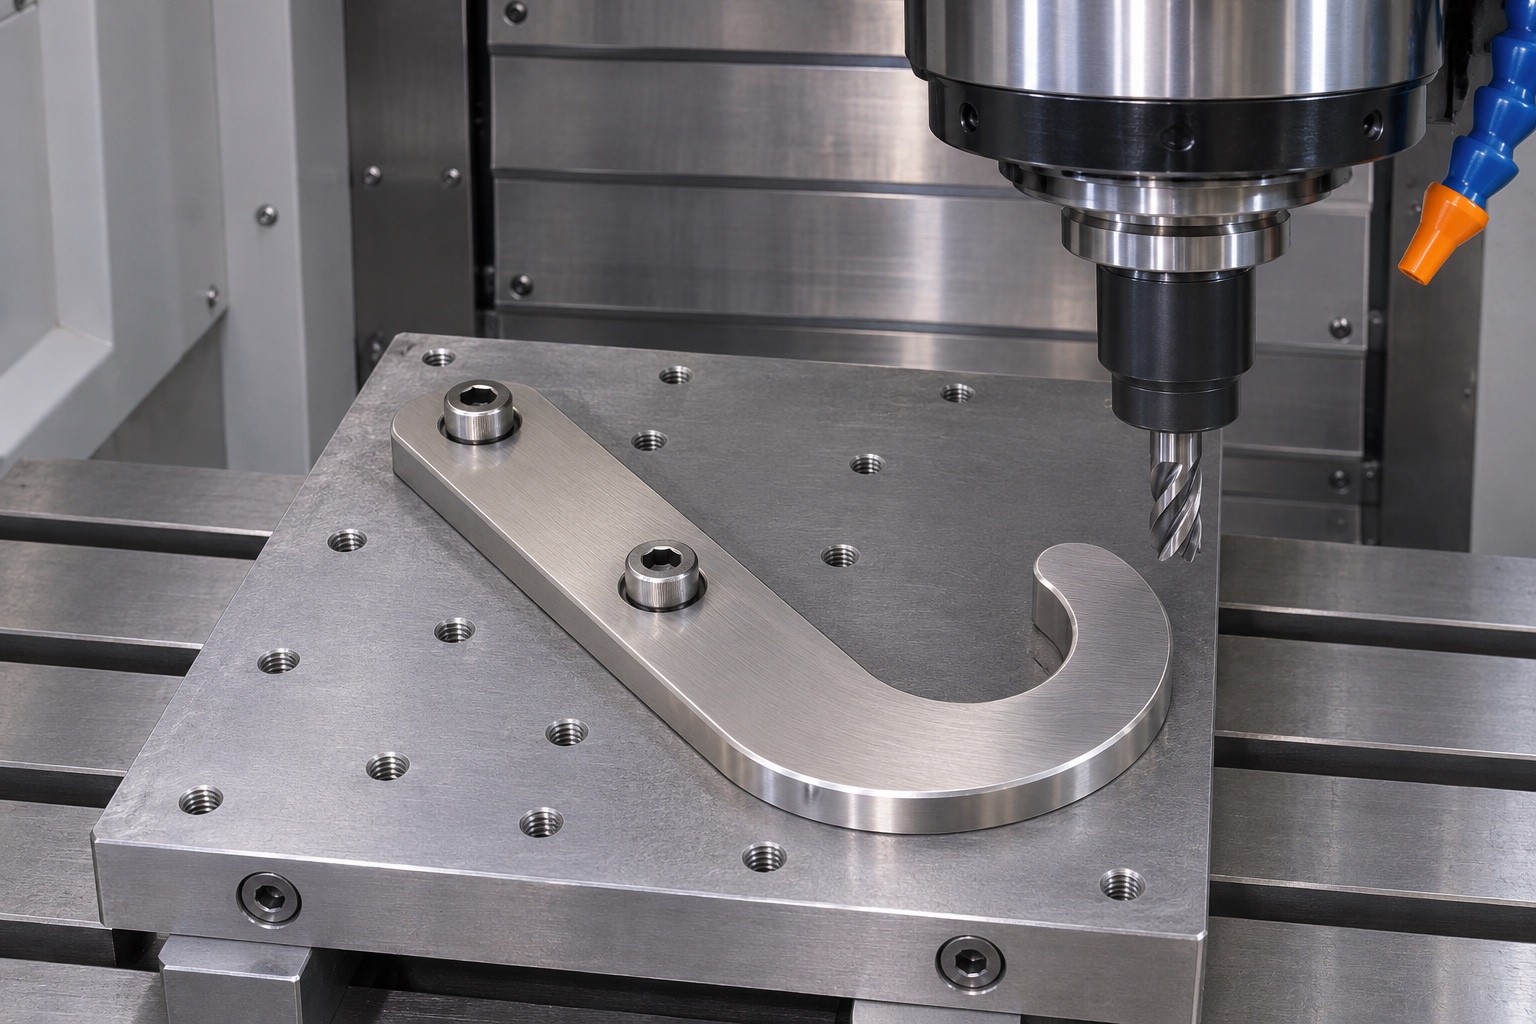
Planifique el desbaste y el acabado con el soporte adecuado
Proporcione soporte a la cara ancha, manteniendo al mismo tiempo el acceso al contorno exterior y a la abertura (garganta). Una pieza en bruto puede sujetarse mediante material temporal, el cual se retira una vez establecida una referencia estable. Alternativamente, se pueden utilizar orificios de montaje autorizados para fijar el dispositivo de sujeción cuando el resto del perímetro debe permanecer libre. La punta estrecha de un gancho puede desviarse si se mecaniza sin soporte, o si una herramienta desgastada roza el material en lugar de cortarlo. Deje un sobreespesor uniforme para el acabado final y verifique el acceso de la herramienta en el segmento cóncavo más estrecho. Inspeccione la pieza una vez liberada del dispositivo de sujeción; este podría ocultar desplazamientos fuera del plano original.
Especifique radios internos accesibles.
La herramienta de corte debe poder alcanzar el límite cóncavo sin colisionar con el vástago, la punta o el dispositivo de sujeción. Un plano que sugiera una transición interna con arista viva puede requerir una revisión del diseño, en lugar de optar simplemente por una herramienta de menor diámetro. El diámetro de la herramienta, su profundidad de corte y su longitud de extensión influyen en la precisión con la que esta sigue la curva deseada. Revise la transición en busca de muescas localizadas, escalones o restos de material (crestas). No sustituya la tolerancia de perfil por una nota genérica sobre el redondeo de aristas. Una transición controlada puede ser útil si el diseñador define su alcance y la sección que debe preservarse. Compare el perfil medido con el modelo CAD, manteniendo una alineación coherente.
Considere el acabado de las aristas como una operación controlada.
Identifique las aristas que pueden entrar en contacto con el soporte autorizado y aquellas que deben servir como referencia. Especifique si el requisito consiste en un chaflán definido, un radio o la ausencia de material sobrante (rebabas). El desbarbado debe abarcar ambas caras en la zona de la abertura, la punta redondeada y las salidas de los orificios. Un pulido excesivo puede alterar las dimensiones de entrada o crear una cavidad difícil de inspeccionar. Una inspección visual bajo una iluminación adecuada permite detectar rebabas, pero no sirve para determinar el valor de un radio o la rugosidad. Si el plano exige datos cuantificables sobre el acabado, especifique claramente el método de inspección y los puntos donde debe realizarse.
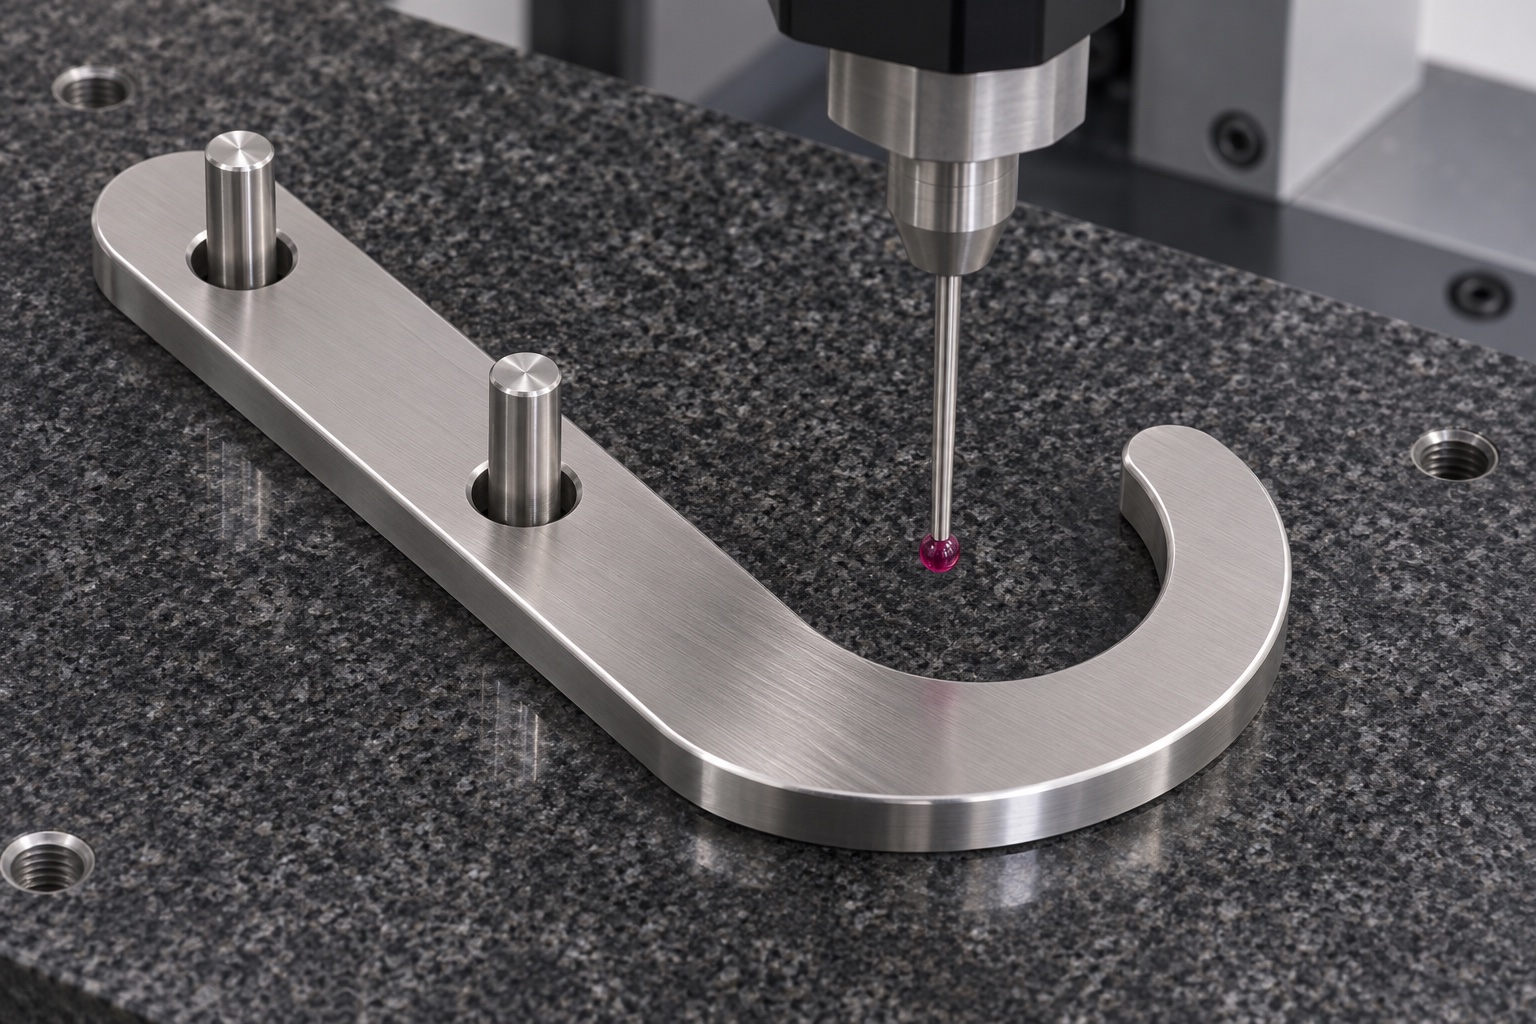
Elabore un plan de inspección específico para cada característica.
Verifique el espesor, la forma de la cara de montaje, la disposición de los orificios y el contorno del gancho como características independientes. Realice la medición de la forma cóncava en puntos donde el palpador pueda acceder sin entrar en contacto con aristas adyacentes. Un método óptico aprobado puede resultar útil para perfiles de difícil acceso, siempre que el plano de medición esté definido. Si un chaflán atraviesa el plano de observación, compare las lecturas a la altura correcta. Registre la configuración de sujeción y la referencia de alineación, no solo el resultado de «aprobado». Si se requiere un procesamiento de acabado, mida el estado final tras el tratamiento, según se especifique. Registre la incertidumbre y aplique la regla de decisión acordada cuando el valor se encuentre cerca de un límite de tolerancia.
Utilice una referencia de ajuste inerte.
Un calibre de verificación representativo puede mostrar si la abertura del gancho y su asiento son accesibles en la orientación definida. Documente la revisión del calibre, su soporte y la secuencia de uso; no deduzca la resistencia ni la idoneidad operativa basándose únicamente en la facilidad de inserción. Si el calibre se atasca, determine si la interferencia proviene del perfil, de una rebaba, de la referencia del riel o de una trayectoria de inserción incorrecta. Compare los datos dimensionales antes de realizar modificaciones en la pieza. Nunca considere un ajuste forzado o una muestra pulida manualmente como prueba de conformidad. Cualquier validación relacionada con la estructura, la retención o el flujo de trabajo es responsabilidad del propietario del dispositivo y requiere sus propios criterios de aceptación.
Asegure la limpieza y la protección de forma explícita.
Elimine los residuos de mecanizado siguiendo el método de limpieza de componentes acordado. Antes del embalaje, inspeccione la curva interior, los orificios pasantes y la cara de montaje, prestando especial atención a las cavidades donde puedan quedar partículas. Separe las piezas de modo que sus puntas no golpeen las placas adyacentes ni rocen sus superficies acabadas. Utilice materiales de protección que no dejen residuos en las zonas de contacto. Registre el alcance de la limpieza y el embalaje realizados, junto con la revisión y el número de lote, según corresponda. Este embalaje protector no garantiza la esterilidad ni una clase de limpieza validada. Cualquier requisito adicional debe especificarse y respaldarse con pruebas, en lugar de deducirse simplemente por el uso previsto del dispositivo.
Solicite un paquete de liberación que responda a las cuestiones fundamentales.
Proporcione el plano actual, el modelo CAD, los espacios de montaje y soporte, los requisitos de material, la cantidad y el acabado final. Identifique las zonas de contacto y de holgura, los límites de los bordes y las secciones relevantes para la inspección. Solicite una propuesta de trayectoria, un plan de referencias (datum) y sujeción, así como evidencia de las mediciones realizadas a nivel de cada característica. Defina quién es el responsable de la carga mecánica, la compatibilidad y la validación del conjunto (gabinete). La primera pieza fabricada (primer artículo) debe mostrar qué se midió, cómo se sujetó y qué elementos quedan fuera del alcance del mecanizado. Unos requisitos claros permiten comparar presupuestos y reducen el riesgo de tener que modificar un perfil correcto para adaptarlo a un dispositivo de sujeción inadecuado.
FAQ
¿Dos orificios de montaje determinan por completo la posición del gancho?
No necesariamente. Los orificios con holgura pueden servir únicamente para fijar la pieza. El plano y el conjunto determinan los elementos que realmente definen la posición, el orden de las referencias (datums) y las condiciones de montaje aceptables.
¿Es suficiente la anchura de la abertura para verificar el ajuste?
No. La anchura de la boca, el perfil interno, el contorno de la punta y la dirección de entrada pueden influir en el acceso. Utilice las verificaciones de sección definidas y, cuando se solicite, una referencia inerte aprobada.
¿Puede un perfil preciso garantizar una carga segura?
No. Una verificación dimensional no determina la resistencia, la retención ni la idoneidad del dispositivo. Estos requisitos requieren una revisión de diseño independiente y una validación por parte del responsable.
¿Por qué realizar mediciones después de retirar la pieza del dispositivo de sujeción?
La presión del dispositivo de sujeción puede ocultar deformaciones (curvaturas) o desplazamientos en la punta. Las mediciones realizadas una vez liberada la pieza —o bajo condiciones de montaje específicas— reflejan el estado definido para su aceptación.
¿Garantiza el acero 316L la compatibilidad química?
No. El material exacto, el tratamiento aplicado y las condiciones de exposición son factores determinantes. El registro del material aprobado y el informe dimensional no validan, por sí mismos, un ciclo de limpieza.
¿Cómo deben embalarse las placas terminadas?
Separe las piezas, proteja el perfil curvo y asegúrese de que no queden residuos en las superficies de contacto. Indique las condiciones reales del embalaje, sin afirmar que el producto sea estéril.
tanghangyun@oemach.com