
Entiende el tope del bastidor como una referencia mecánica
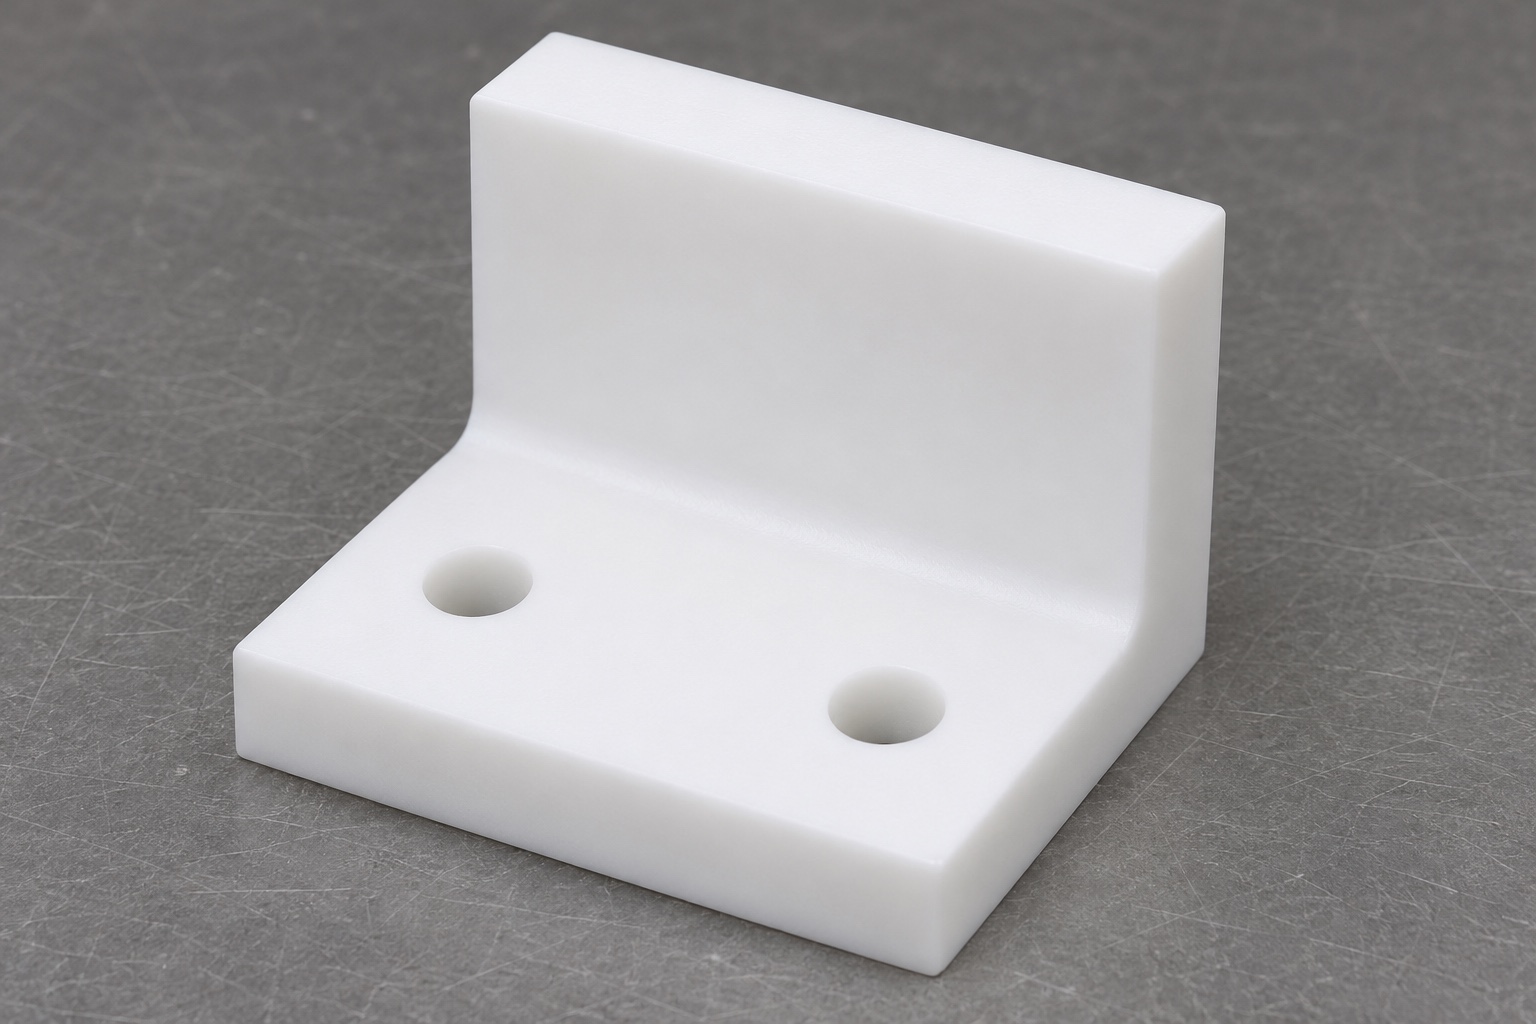
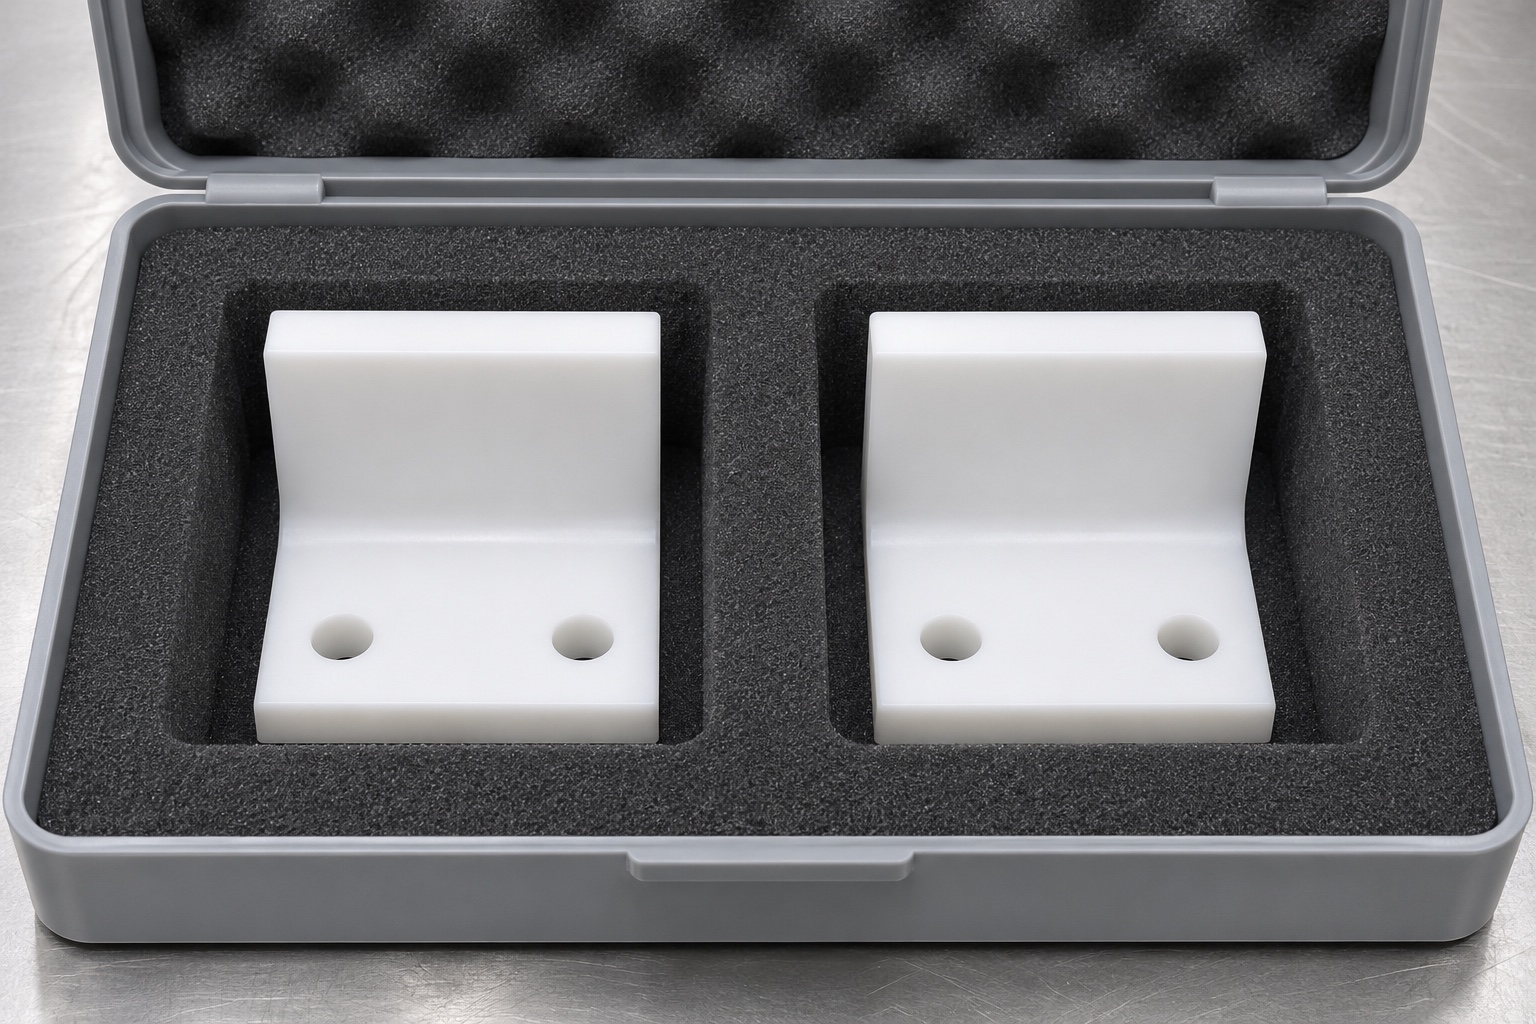
Un tope para portaobjetos de laboratorio es una pequeña pieza mecánica que puede definir dónde un portador contacta un límite fijo. El componente representativo aquí es un bloque en forma de L de POM-C blanco con una base rectangular, una pared corta vertical, dos agujeros para montar en la base y una transición interna aliviada. Sus relaciones críticas tienen que ver con la superficie de montaje, la cara de contacto y el espacio disponible en la esquina. La mecanizado de plásticos de precisión debería apoyar esas relaciones sin asignarle al bloque responsabilidades que no tiene. Este artículo no afirma que el componente controle la calidad de la tinción, valide un flujo de trabajo de laboratorio ni se ajuste a un instrumento específico.
Distingue una superficie de tope de una superficie guía
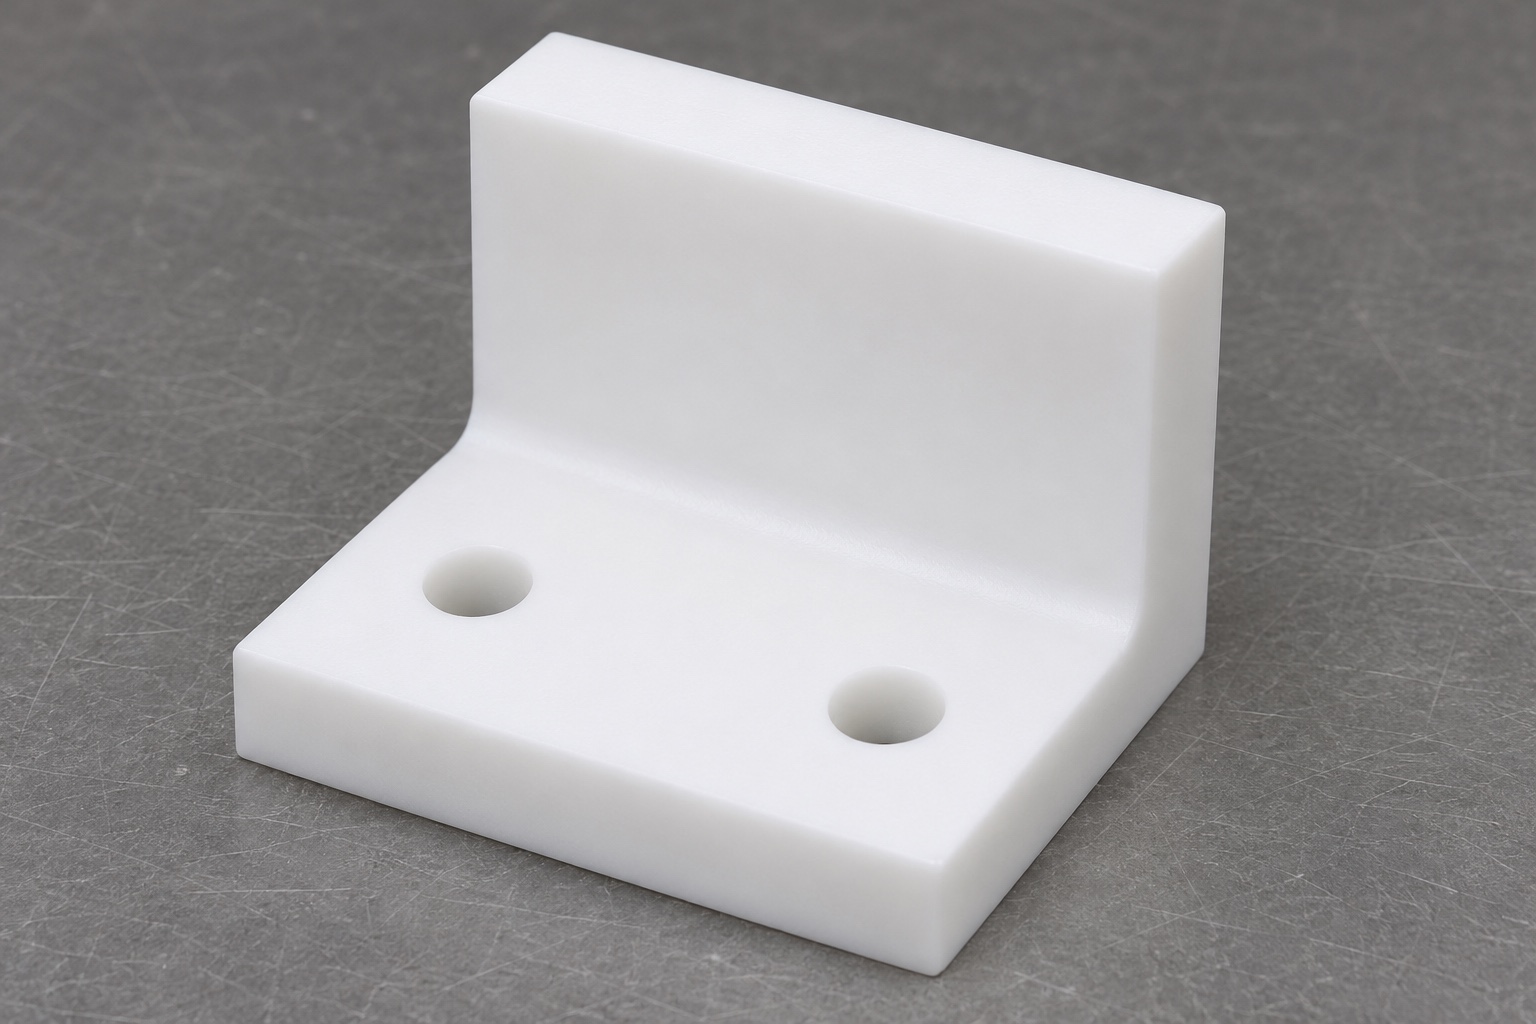
Comienza la revisión del dibujo identificando dónde se supone que el bastidor debe tocar y dónde debe mantenerse libre. Una cara de tope puede definir una posición final mientras que otro componente guía el movimiento; confundir esos roles puede generar restricciones innecesarias. Define la región de contacto y su relación con la base de montaje en lugar de pedir que todas las caras tengan la misma tolerancia. Si el bastidor solo contacta una parte de la pared vertical, muestra esa región o proporciona el espacio de acoplamiento. No asumas que un bloque visualmente cuadrado proporcionará la referencia requerida para el ensamblaje sin criterios de aceptación especificados.
Identifica el requisito exacto del material POM-C
POM-C es una designación de material útil para una discusión de mecanizado, pero la especificación de compra real debe definir el grado requerido, la condición de suministro, el color y la trazabilidad. No se debe aceptar una pieza estándar de acetal blanco solo porque su apariencia coincida con una fotografía. Considera si la documentación o las restricciones aplican al entorno posterior. La exposición química, el método de limpieza y la temperatura de operación necesitan evaluación en función del material elegido y del ensamblaje completo. Esta guía no asegura compatibilidad con reactivos de tinción. Un proveedor puede cotizar un material y proceso identificados; no puede validar una exposición de laboratorio no especificada usando un nombre de polímero conocido.
Primero establece una referencia de montaje estable
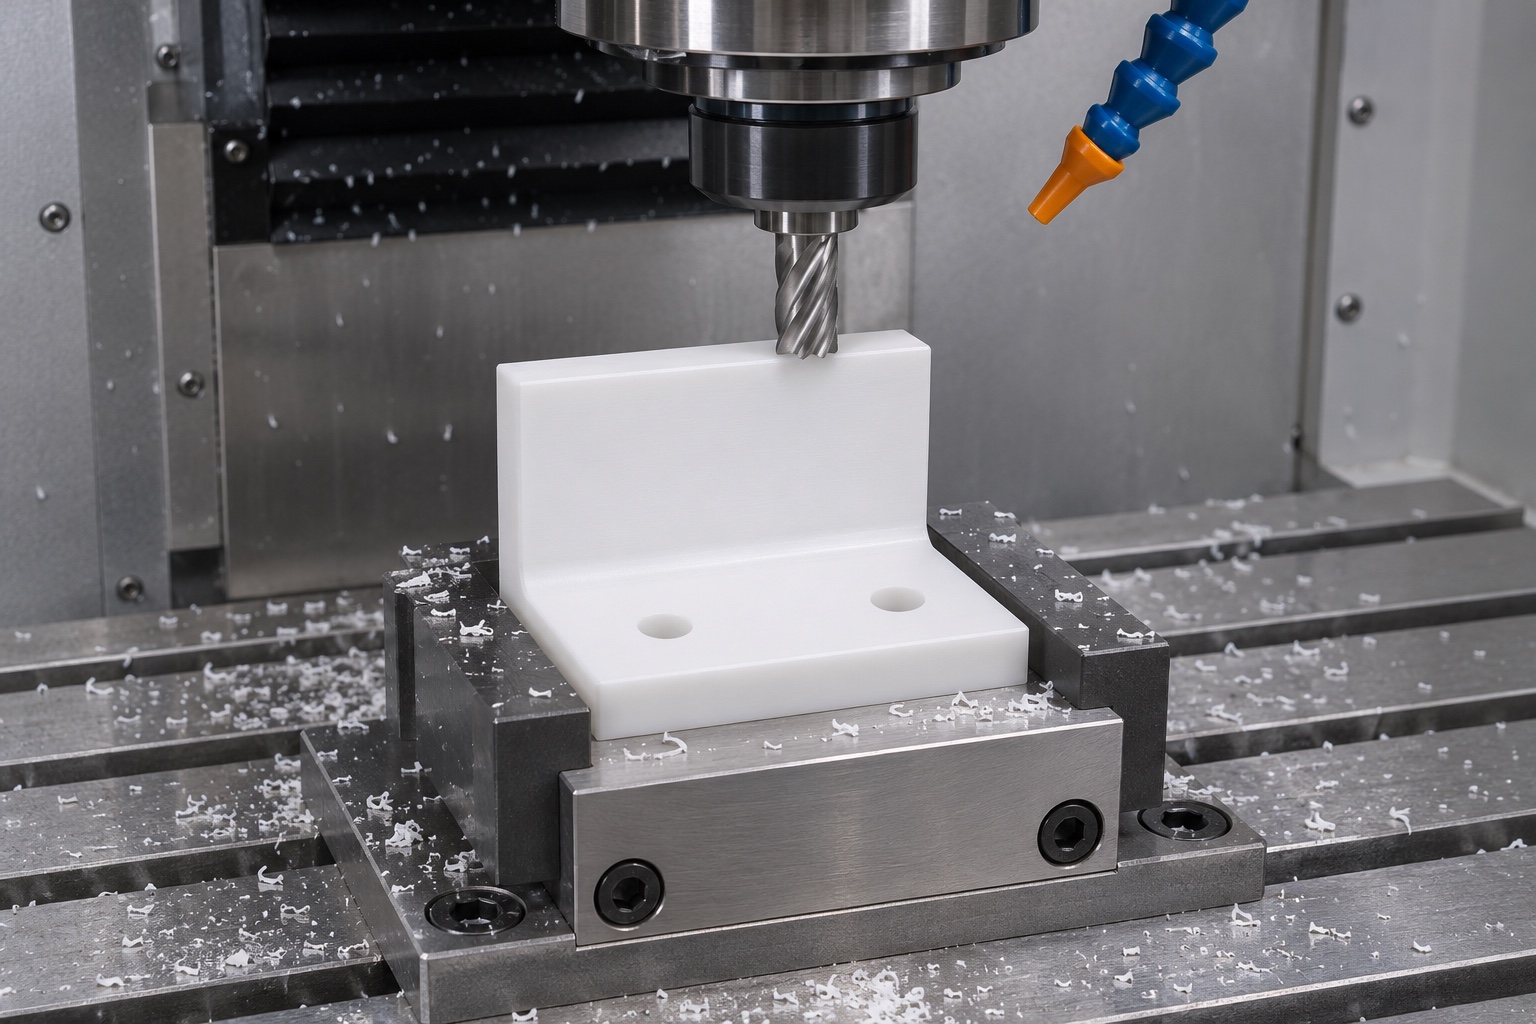
La parte inferior de la base es un candidato natural para ser la referencia principal de montaje cuando el dibujo confirma ese papel. Una secuencia de fresado CNC puede establecer esa superficie y las características utilizadas para ubicar operaciones posteriores. Sujeción de polímero necesita suficiente soporte para evitar que el bloque se doble en el dispositivo y recupere su forma al liberarlo. La fuerza de sujeción, el área de contacto y la proyección de la pieza deben adaptarse a la geometría. Evita interpretar una dimensión medida bajo una sujeción fuerte como la condición en estado libre. El plan de inspección debería indicar el estado de medición previsto donde la deformación podría cambiar la relación aparente entre la base y la cara de tope.
Mecaniza la pared de contacto teniendo en cuenta el acceso
La pared vertical requiere acceso de herramientas a su cara de contacto y la región de la base adyacente. El diámetro de la fresa, el alcance y el espacio para el accesorio influyen en si se puede producir la transición deseada sin cargar en exceso una sección delgada. Utiliza un plan de desbaste y acabado apropiado al material y la geometría aprobados en lugar de confiar en un único pase agresivo. Una operación de acabado debe tomar como referencia las características que determinan la instalación. Si una pared es delgada o está mal apoyada, habla sobre el diseño y el método antes de la producción. No reemplaces un requisito difícil de maquinar con una forma más conveniente a menos que el diseñador autorice el cambio.
Define la transición interna en lugar de asumir que es afilada.
Una esquina interna entre la base y la pared a menudo necesita un radio o alivio porque una fresa no puede crear directamente cada esquina teórica perfecta. La separación de esquina requerida debe seguir la geometría del bastidor correspondiente. Un alivio controlado puede permitir que la cara de contacto prevista encaje sin interferencias, pero su ubicación y alcance deben formar parte de los requisitos de diseño. Evita agregar una ranura arbitraria solo porque facilita el mecanizado. La revisión debería identificar si una esquina es funcional, no tiene contacto o se usa solo para acceso. Esa distinción ayuda a evitar que un desajuste de esquina inadvertido se confunda con un error de altura de tope durante el ensamblaje.
Relaciona los agujeros de montaje con la estrategia de instalación
Dos orificios de montaje en la base no establecen automáticamente una posición repetible. El juego, la disposición de los sujetadores y las características reales de localización determinan cómo se coloca el bloque en el ensamblaje. Especifica el tamaño y la posición del orificio en relación con la estructura de referencia aprobada. Si se pretende hacer un ajuste, el diseño debe definir cómo se logra dicho ajuste; este ejemplo mantiene dos orificios redondos y no sustituye silenciosamente con ranuras. Considera el acceso para mecanizado, inspección e instalación en conjunto. Los requisitos para el apriete, insertos o piezas de acoplamiento deberían provenir del diseño del ensamblaje, no de una recomendación genérica de mecanizado de plástico.
Controla el calor y la relajación durante el mecanizado de polímeros.
Las piezas de plástico pueden reaccionar al mecanizado y a la sujeción de manera diferente a las piezas de metal. Las condiciones de corte, el estado de la herramienta, la eliminación de virutas y la disposición del soporte deben seleccionarse para el material en bruto de POM-C y la geometría del componente identificados. Una dimensión observada inmediatamente después de una operación con fuerte sujeción puede no reflejar la pieza liberada bajo las condiciones de inspección acordadas. Cuando la aplicación lo justifique, el plan de proceso debe definir cuándo y cómo se verifica la pieza después del mecanizado. Evita inventar un tiempo universal de acondicionamiento o afirmar que un conjunto de parámetros garantiza la estabilidad para cada tipo de acetal, tamaño de material en bruto y diseño de equipo de laboratorio.
Elige métodos de inspección para la relación de contacto
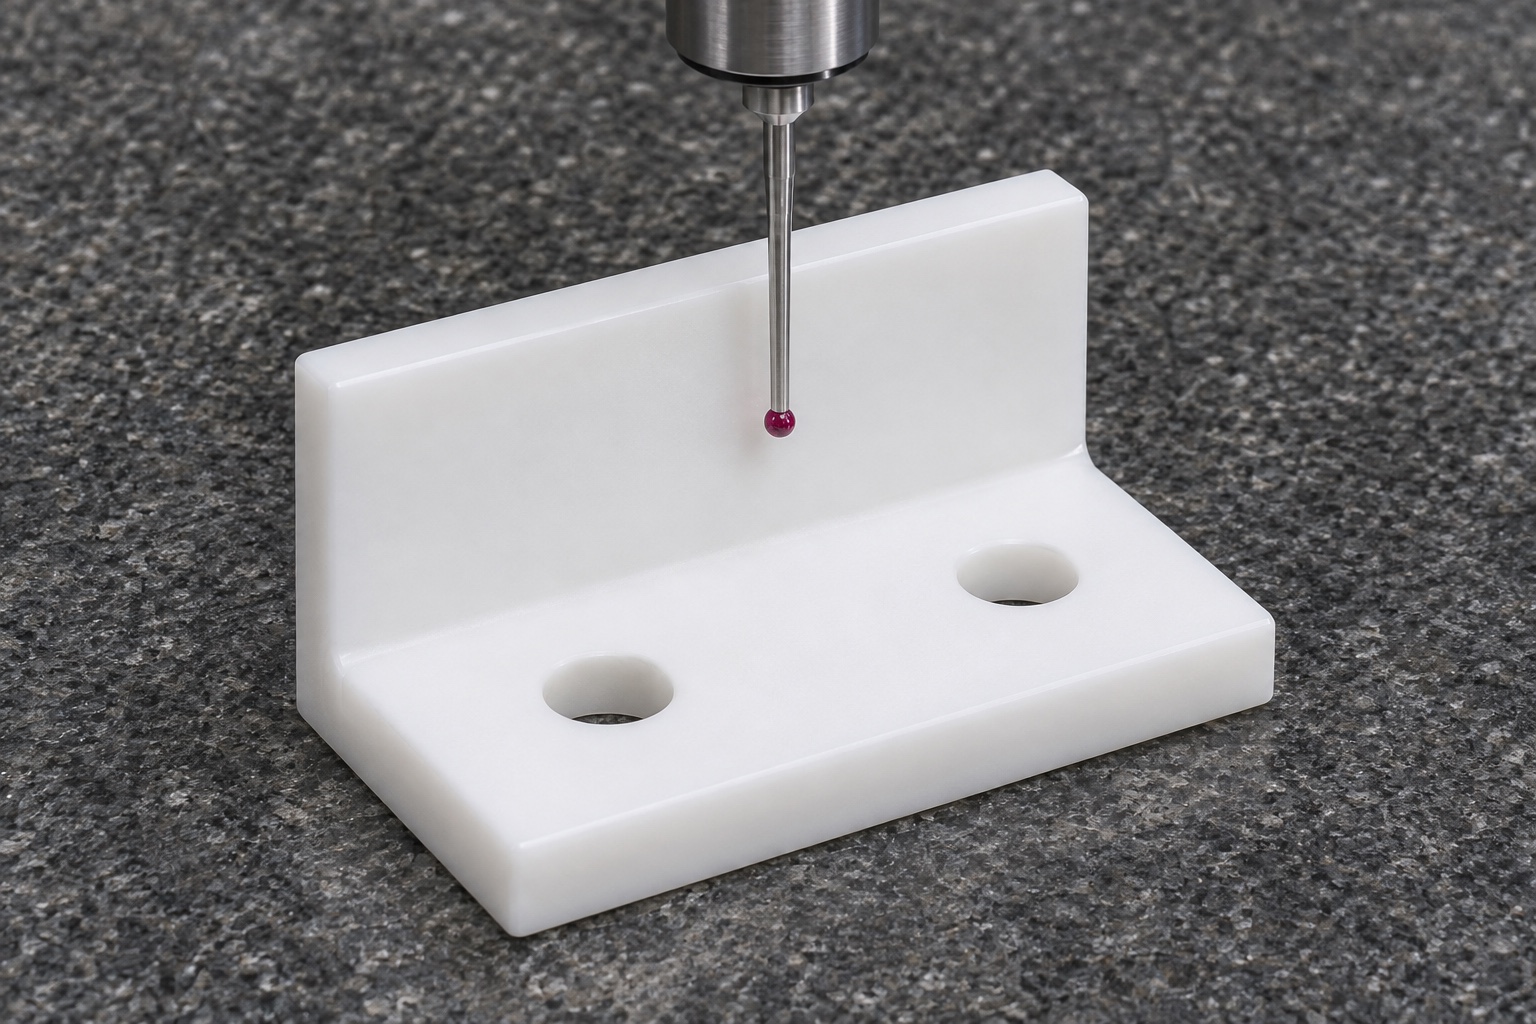
La inspección debería abordar el plano de montaje, la orientación de la cara de contacto, la altura del tope, la ubicación de los agujeros y el despeje de esquinas especificado. Selecciona métodos con acceso y fuerza de contacto adecuados para la pieza. Una sonda o un dispositivo puede deformar una superficie de polímero si la carga es inapropiada; un método sin contacto puede ayudar para algunas características, pero aún necesita una alineación de referencia definida. Registra las características de aceptación reales en lugar de describir la pieza solo como mecanizada con precisión. Para la evaluación de prototipos, compara primero la geometría fabricada con los requisitos controlados, y luego evalúa el ajuste en el ensamblaje por separado con el bastidor correspondiente y las condiciones de instalación correctas.
Indica los requisitos de superficie y borde según su función
La superficie de contacto puede necesitar un acabado diferente al de un exterior que nunca toca el bastidor. Define proyecciones, astillas o bordes levantados inaceptables donde puedan afectar el asentamiento o el manejo. El desbarbado general no debería redondear un límite de contacto controlado. Si la apariencia importa, acuerda una referencia visual o criterios explícitos antes de la producción. Una superficie blanca y lisa no garantiza limpiabilidad, resistencia a reactivos ni un proceso de limpieza de laboratorio validado. Mantén esos temas separados del acabado de mecanizado ordinario para que el proveedor sepa qué evidencia se requiere y el comprador no interprete una inspección cosmética como prueba de idoneidad funcional.
Mantén el manejo y el embalaje consistentes con la aceptación
Después de la preparación final aprobada, protege la pared vertical y la cara de contacto de impactos o cargas sostenidas durante el transporte. Bolsillos separados pueden mantener los agujeros de montaje y los bordes de contacto alejados del hardware suelto. Los materiales de embalaje deben cumplir con los requisitos de limpieza y manejo posteriores acordados. No coloques una etiqueta sobre la cara de contacto ni uses un arreglo de empaque que doble la pared. Una fotografía puede documentar la disposición física, pero un registro real del envío debe identificar el material y el lote reales. El embalaje protector ordinario no establece esterilidad ni una clasificación especial de limpieza, a menos que esos requisitos se especifiquen y respalden por separado.
Crea un RFQ práctico para topes de acetal personalizados
Una RFQ para el fresado CNC de POM-C debería incluir el dibujo y la revisión del modelo, la identificación del material, la cantidad, la referencia de montaje, la región de contacto y los requisitos de despeje en las esquinas. Solicita un alcance de inspección claro e identifica si se incluye la verificación del ensamblaje. Pide al proveedor que explique cualquier suposición sobre la restricción del polímero, la condición de medición y el acceso para el acabado. Compara las ofertas con ese alcance compartido en lugar de una promesa genérica de tolerancias ajustadas. Una revisión de prototipo puede resolver dudas sobre el ajuste y el manejo antes de la producción recurrente, pero cualquier cambio aprobado debería reflejarse en documentos controlados para que los lotes posteriores no se hagan basándose en recuerdos informales.
FAQ
¿El POM-C identifica una especificación completa del material?
No. Todavía es necesario definir el grado requerido, la condición del suministro, la documentación y las restricciones relevantes. Solo el color o una descripción genérica de acetal no son suficientes para demostrar que el material en bruto suministrado cumple con los requisitos de compra.
¿Puede esta guía establecer la compatibilidad con reactivos de tinción?
No. La exposición química real y las condiciones de limpieza requieren evaluación del material y del sistema. La guía de mecanizado se refiere a la geometría y aceptación; no valida un reactivo, proceso de limpieza o flujo de trabajo en un laboratorio.
¿Por qué incluir un alivio en la esquina interior?
Un alivio definido puede proporcionar espacio para un bastidor acoplado cuando el diseño lo requiere. Su alcance debe ser aprobado; añadir una ranura arbitraria o eliminar un borde de contacto funcional no es una suposición aceptable.
¿Deben verificarse las dimensiones mientras está fuertemente sujeto con abrazaderas?
Solo si esa es la condición de medición acordada. La sujeción puede deformar una pieza de polímero. La inspección debe describir el estado relevante y la alineación de referencia para que los resultados representen la condición requerida por el plano.
¿Garantizan dos orificios de montaje una posición repetible?
No. La posición depende del diseño completo de la instalación, incluyendo los espacios libres y las características de localización. La presencia del orificio por sí sola no establece la posición final del tope, el rendimiento del fijado ni el ajuste permitido en el equipo.
¿Qué distingue una revisión de prototipo útil?
Separa la conformidad dimensional del ajuste en el ensamblaje y documenta cualquier cambio aprobado. La revisión usa el bastidor correcto, referencias de instalación y criterios de aceptación en lugar de depender solo de la semejanza visual con un modelo.
tanghangyun@oemach.com