
Separa la placa de montaje del rendimiento de calentamiento
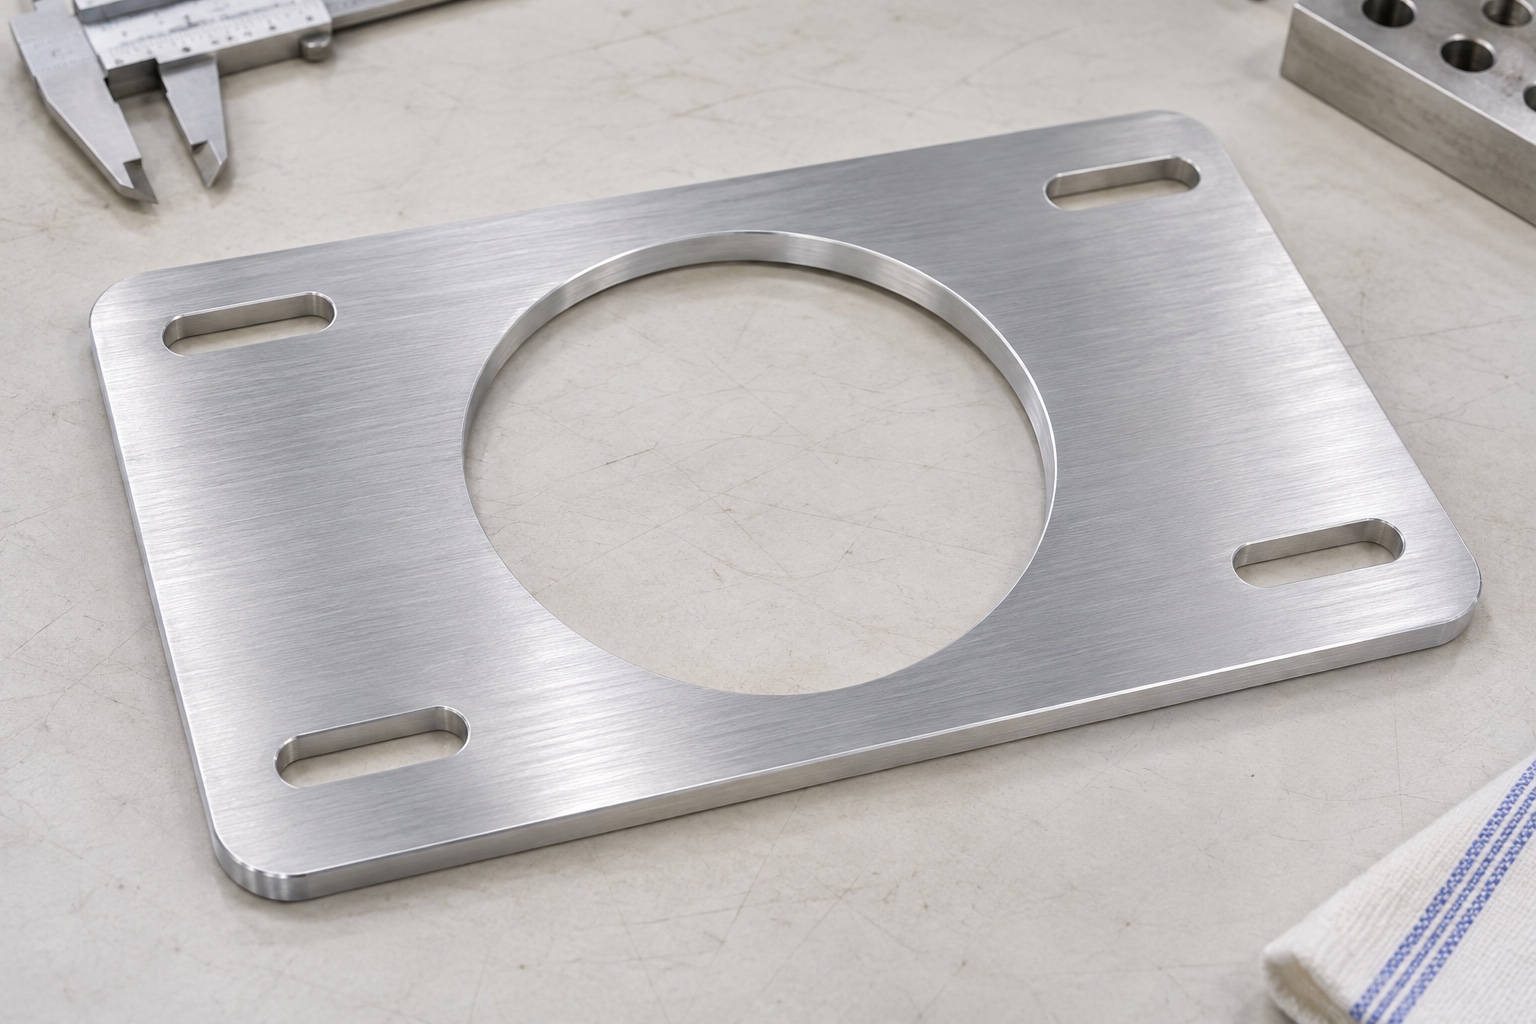
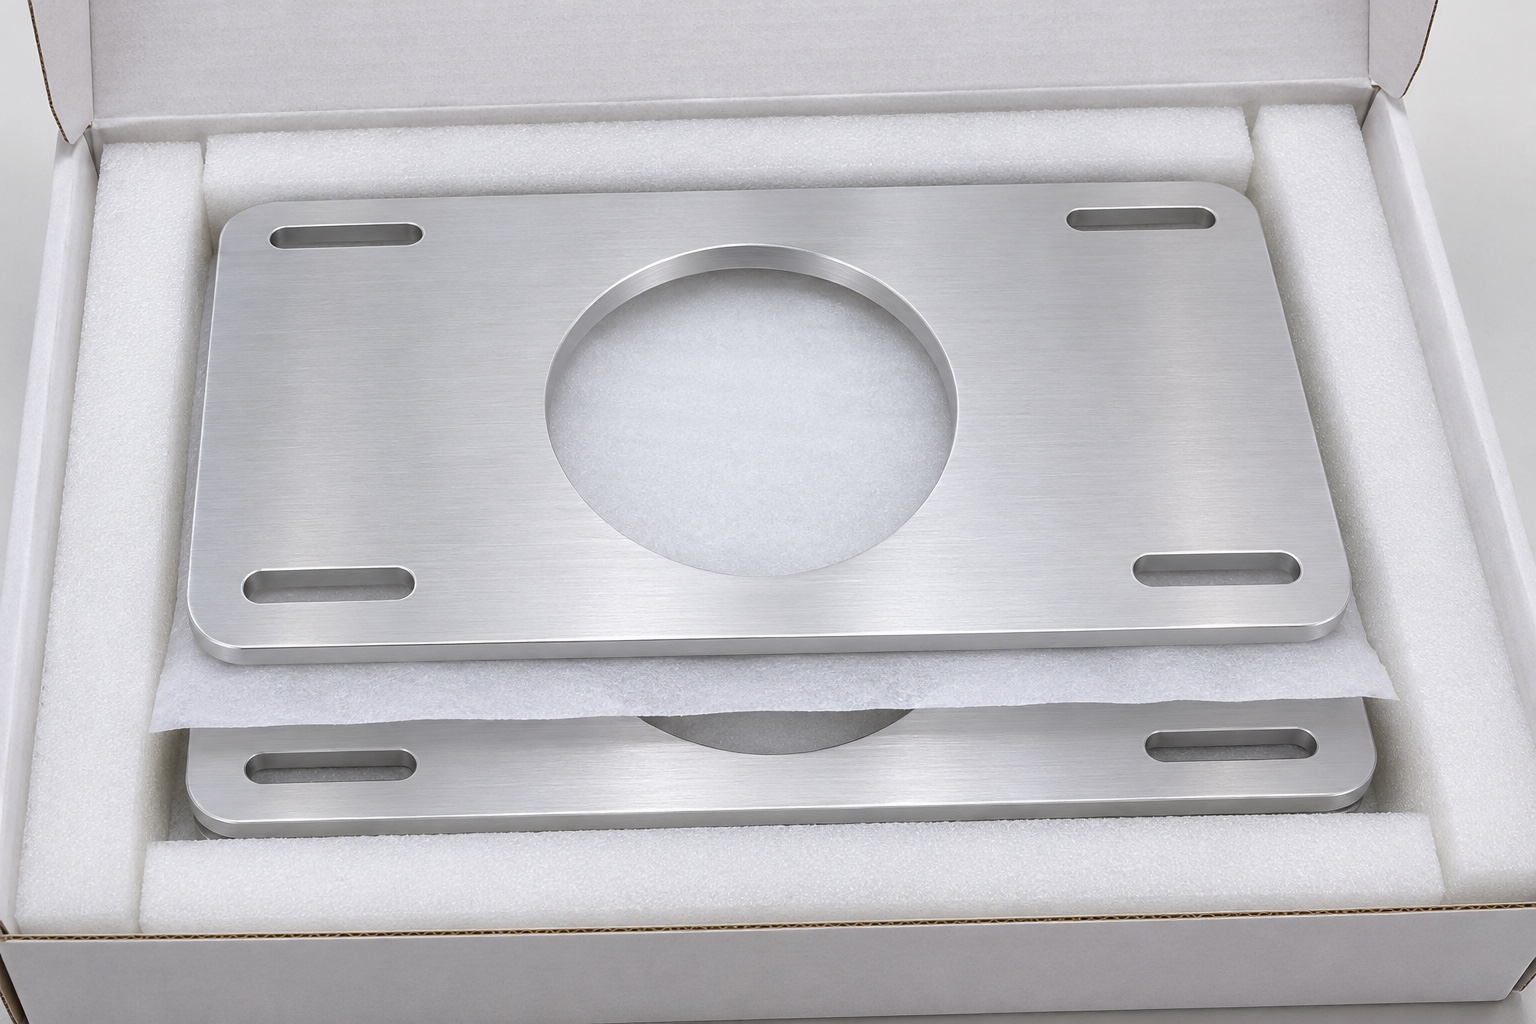
El fresado CNC de 6061 para la placa del ventilador de una unidad de calentamiento para pacientes se refiere a un componente mecánico de montaje específico. La pieza representativa es una placa de aluminio rectangular con una abertura circular central y cuatro ranuras de montaje fuera de la abertura. Esta guía trata sobre la fabricación e inspección dimensional de esa geometría. No establece instrucciones sobre ensamblaje, trabajos eléctricos u operación de un dispositivo de calentamiento. El nombre de la pieza no determina el flujo de aire, el control de temperatura, el comportamiento frente a vibraciones ni la seguridad del paciente. La organización responsable del dispositivo debe definir la interfaz real del ventilador y los requisitos de aceptación. Un proveedor debería cotizar una placa controlada en lugar de inferir un sistema completo a partir de una fotografía o una etiqueta de aplicación.
Identificar las zonas útiles de montaje
Un plato puede tener varias superficies que parecen planas pero cumplen funciones diferentes. Identifica qué zonas contactan con el soporte aprobado y si la aceptación se refiere a toda la cara o solo a las almohadillas específicas. El grosor total no determina la planitud ni la relación de esos contactos. Indica el esquema de referencia y la condición necesaria, ya sea libre o montada. Un proveedor no debe elegir un arreglo de soporte arbitrario solo porque dé una lectura atractiva. Si la carcasa adyacente determina la definición del asiento, incluye su geometría aprobada. Las regiones de contacto claras permiten que el mecanizado y la inspección hablen de la misma interfaz en lugar de tratar cada punto del plato como funcionalmente equivalente.
Define la apertura central como una envolvente mecánico
La apertura central necesita un tamaño, posición y condición de borde en relación con las referencias de montaje. Aclara si ubica otro componente o si solo proporciona espacio libre. Un gran corte circular no debe interpretarse automáticamente como un orificio de posicionamiento de precisión. El proveedor debe recibir el espacio aprobado de los alrededores cuando influya en interferencias. Cualquier zona que deba mantenerse libre debe indicarse explícitamente. Este artículo no deriva el rendimiento del flujo de aire del área de la apertura ni recomienda cambiar la abertura de un ventilador. La geometría mecánica y la evaluación del flujo a nivel del dispositivo son requisitos separados, incluso cuando la misma abertura parece relevante para ambos durante la revisión del diseño.
Especifica la longitud, el ancho y las condiciones de los extremos de la ranura
Las ranuras de montaje requieren más que un ancho nominal. Define la longitud útil, la orientación, la posición y la geometría permitida en los extremos. Distingue el recorrido de la ranura del contorno general e identifica cualquier zona excluida por el acabado de los bordes. Un perno que pasa por un punto no verifica toda la ranura ni el patrón de montaje. Suministra el hardware aprobado y la interfaz cuando influyan en el contacto. No asumas que las ranuras permiten un ajuste sin restricciones o que una posición conveniente garantiza una instalación correcta. El paquete de fabricación debe establecer la geometría aceptable sin pedirle al operario que elija la alineación final de un subsistema de dispositivo médico.
Confirma el material y el estado después del tratamiento
Especifica la condición requerida del 6061, la forma del material y los documentos del mismo. Solo el número de aleación no define todas las propiedades o requisitos de acabado. Si se aprueba un tratamiento o una operación de marcado, identifica las dimensiones y condiciones de la superficie que se aplican después. Una apariencia recubierta no demuestra aislamiento eléctrico, desempeño contra la corrosión, compatibilidad con la limpieza ni evaluación del dispositivo. Mantén el estado de aceptación final vinculado a la revisión del plano. Una medición de ranura previa al tratamiento no debe tomarse silenciosamente como evidencia de una ranura terminada cuyo requisito se aplica después del tratamiento. Cuando los requisitos entren en conflicto, resuélvelos antes de la producción en lugar de permitir que un proveedor elija qué etapa reportar.
Revisa la eliminación de material alrededor de las nervaduras restantes
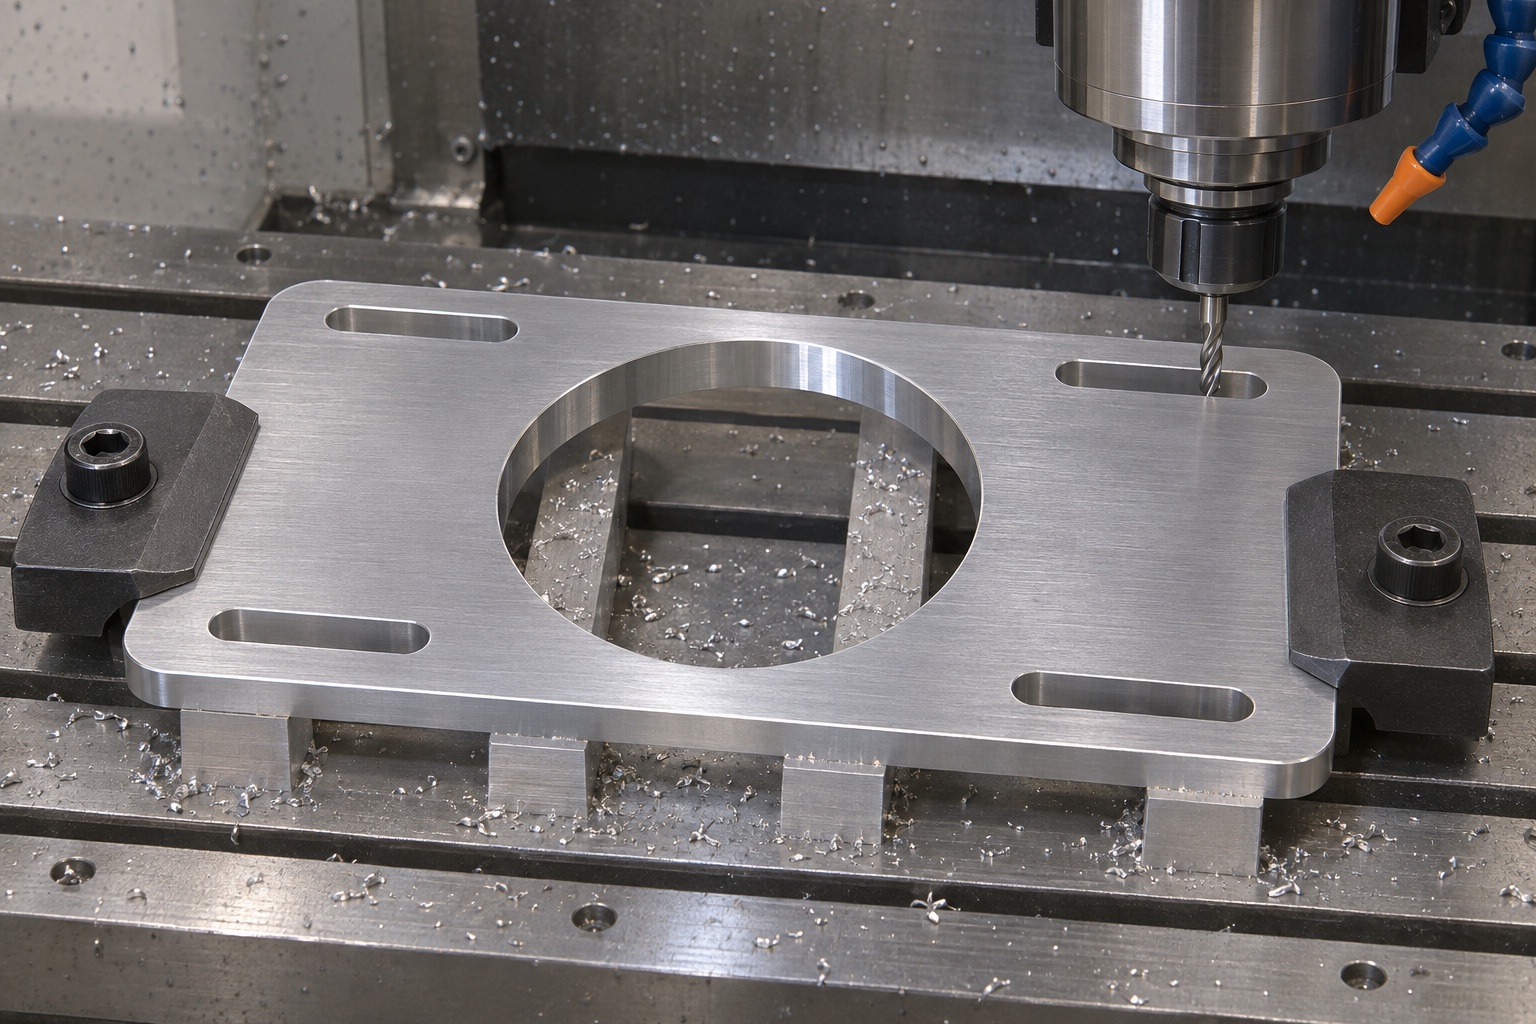
La revisión del proceso debe considerar el soporte del stock y el material que queda alrededor de la abertura central y las ranuras. Cortar una abertura grande cambia la forma en que se puede sujetar y soportar la placa. La secuencia real depende de las dimensiones, del material en bruto y del equipo; no se prescriben parámetros de corte universales ni tratamientos de alivio de tensión. Identifica referencias útiles que necesiten protección durante trabajos posteriores. Resuelve el acceso a herramientas e inspección antes de comprometerte con una ruta. Una secuencia más rápida no es automáticamente un proceso más conforme. El plan aún debe tener en cuenta la placa terminada después de operaciones que podrían influir en la geometría del asiento o en la relación entre las aberturas y las características de montaje.
No obtener una lectura favorable mediante apriete arbitrario
Una placa sujeta a un accesorio puede mostrar una forma diferente después de ser liberada. Revisa el área de soporte y la posición de las mordazas, especialmente cerca de las secciones estrechas restantes. La sujeción para el mecanizado no debe convertirse en una condición de aceptación no registrada. Si el plano requiere medición en un estado montado específico, reproduce sus detalles aprobados por separado del tornillo de producción. No aprietes sujetadores arbitrarios hasta que la placa parezca plana. Cuando las lecturas no coincidan, revisa el soporte, la recuperación de referencia y la condición definida antes de quitar más material. El objetivo es un componente reproducible bajo requisitos controlados, no una medida favorable creada con fuerza o un arreglo de sujeción no documentado.
Acabar bordes de aberturas y ranuras sin alterar la geometría útil
La abertura central, los extremos de la ranura, los contactos de montaje y el perímetro exterior necesitan una condición de borde acordada. Quita el material levantado sin borrar una longitud útil de la ranura ni alterar una banda de asiento definida. Identifica las comprobaciones que deben repetirse después del acabado o tratamiento. El material suelto debe retirarse de las aberturas antes de hacer comparaciones de referencia. La eliminación común de virutas no es un proceso de limpieza validado, y el embalaje protector no garantiza un suministro estéril. Cualquier requisito especial de limpieza necesita su propio alcance aprobado y evidencia. Mantén el marcado y la identificación fuera de los contactos de trabajo cuando sea posible, para que la trazabilidad no oscurezca la geometría que la fabricación y la inspección deben evaluar.
Distingue la inspección de forma de las mediciones de espesor
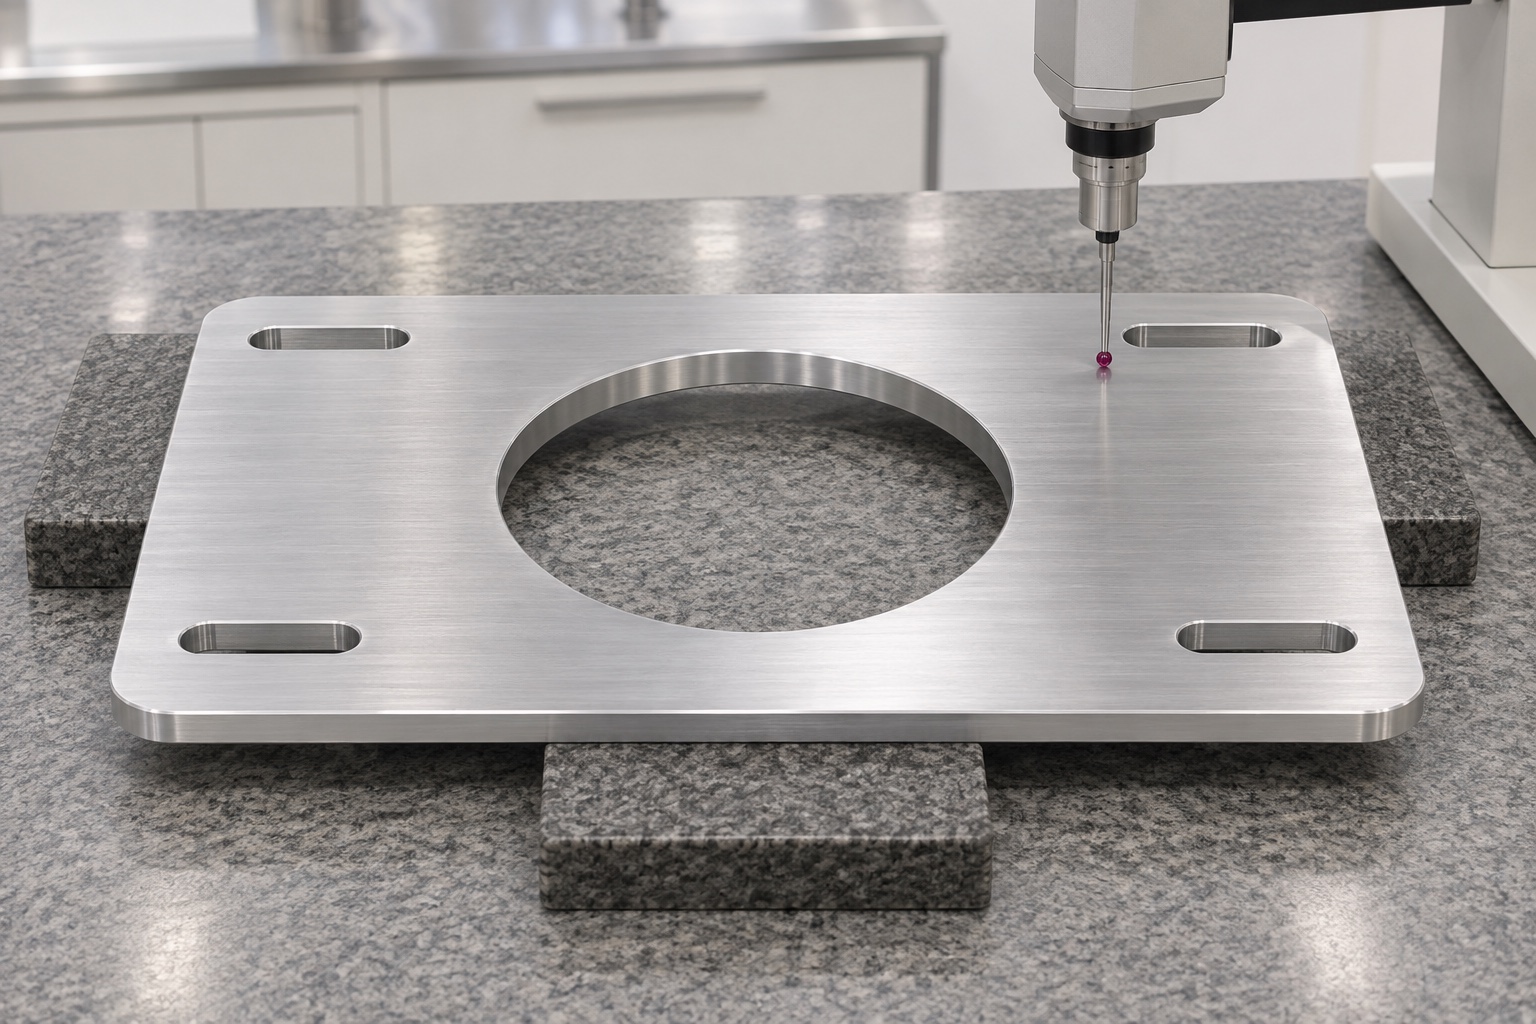
La matriz de inspección debería separar el grosor, la forma útil de asentamiento, el tamaño y la posición de la apertura, las dimensiones de las ranuras y las relaciones del patrón de montaje. Selecciona los métodos según el acceso y la característica real. Un puñado de lecturas de grosor no determina la planitud de la placa. Un sistema de coordenadas u óptico aún necesita el esquema de referencia aprobado y el estado de la pieza. Registra la identidad del instrumento, la revisión y los resultados reales para las piezas identificadas. Esta guía no inventa tolerancias ni valores de medición. Resuelve cualquier limitación antes de la producción para que una nota genérica sobre inspección de precisión no oculte una característica requerida que nunca se evaluó en la condición especificada por el plano.
Mantén las comparaciones de interfaz inerte limitadas a la geometría
Un referente identificado en forma de ventilador inerte o una envolvente de montaje aprobada puede ayudar a observar contacto y holgura sin instalar equipos eléctricos o poner en funcionamiento una unidad de calentamiento. Registra la geometría del referente, el soporte y la orientación. Una prueba de hardware aprobada no garantiza el flujo de aire, la aislamiento contra vibraciones, el ruido, el control térmico, la seguridad eléctrica ni el rendimiento en el calentamiento del paciente. Esas cuestiones requieren requisitos y evidencias separadas a nivel de dispositivo. No forces un referente a través de una ranura ni asumas que un diseño ajustable elimina todos los requisitos de alineación. Mantén la identidad del referente asociada con la observación, especialmente cuando otra prueba utiliza un espaciador, soporte o envolvente de montaje diferente.
Diagnostica el balanceo antes de cambiar el patrón de la ranura
Si una interfaz inerte parece tambalearse o hace contacto con la abertura de manera inesperada, revisa las zonas de montaje, el soporte, la alineación de referencia, la definición de ranuras y las condiciones de los bordes. Agrandar cada ranura puede ocultar un problema de contacto local mientras se cambia la interfaz de montaje prevista. Conserva la observación original y distingue una desviación de fabricación de información de diseño inconsistente. La primera requiere una decisión de corrección autorizada; la segunda requiere aclaración o revisión. Reinspecciona las características afectadas después de la corrección aprobada en el estado final especificado. Un ensayo posterior realizado con diferente apriete o soporte no debe presentarse como una comparación equivalente a menos que esas condiciones cambiadas se registren claramente.
Prepara una solicitud de cotización (RFQ) controlada y un arreglo de transporte
Una consulta completa incluye el modelo y plano aprobados, revisión, condición 6061, cantidad, definición del asiento, abertura central, patrón de ranuras, envolvente vecina, tratamiento final, evidencia de inspección y requisitos de embalaje. Identifica las etapas de aceptación donde las operaciones posteriores afectan la geometría útil. Separa las placas para que los bordes y las caras de asiento no puedan golpear partes adyacentes. El soporte debe evitar doblar las almas restantes o dejar fragmentos en las ranuras. Mantén la identidad y los registros asociados con el envío. Esto le da a un proveedor de mecanizado de equipos médicos una placa definida para cotizar, mientras deja la selección del ventilador, el ensamblaje del dispositivo y el rendimiento del sistema de calentamiento a la organización responsable y su proceso de evaluación separado.
FAQ
¿El grosor de la placa determina la planitud?
No. El grosor y la forma de la superficie son características diferentes. La región útil de asiento y el estado de inspección libre o montado especificado deben definirse por separado.
¿Es el orificio central automáticamente un orificio de localización?
No. Puede servir solo para dejar espacio. El diseño aprobado debe identificar su función, tamaño, posición y relación con los componentes circundantes.
¿Es suficiente el ancho de la ranura para la inspección?
No. También pueden necesitarse verificaciones de longitud útil, orientación, posición y condiciones de los extremos. El paso de un sujetador en un punto no establece todo el patrón.
¿Una prueba de montaje inerte demuestra el rendimiento de calentamiento?
No. Solo registra contacto mecánico y espacio libre, no el flujo de aire, comportamiento frente a vibraciones, control térmico, seguridad eléctrica o el rendimiento de un sistema de calentamiento para pacientes.
¿Puede apretarse una placa hasta dejarla plana para aceptarla?
Solo se puede usar una condición de montaje definida y aprobada donde se especifique. El apriete arbitrario no sustituye la verificación de la geometría final requerida.
¿Qué información debe acompañar la solicitud?
Proporciona archivos controlados, condición del material, cantidad, definiciones de asiento y abertura, patrón de ranuras, envolvente de acoplamiento relevante, acabado final, alcance de inspección y empaque protector.
tanghangyun@oemach.com