
Mantenga el bloque mecánico separado de la aprobación del interruptor
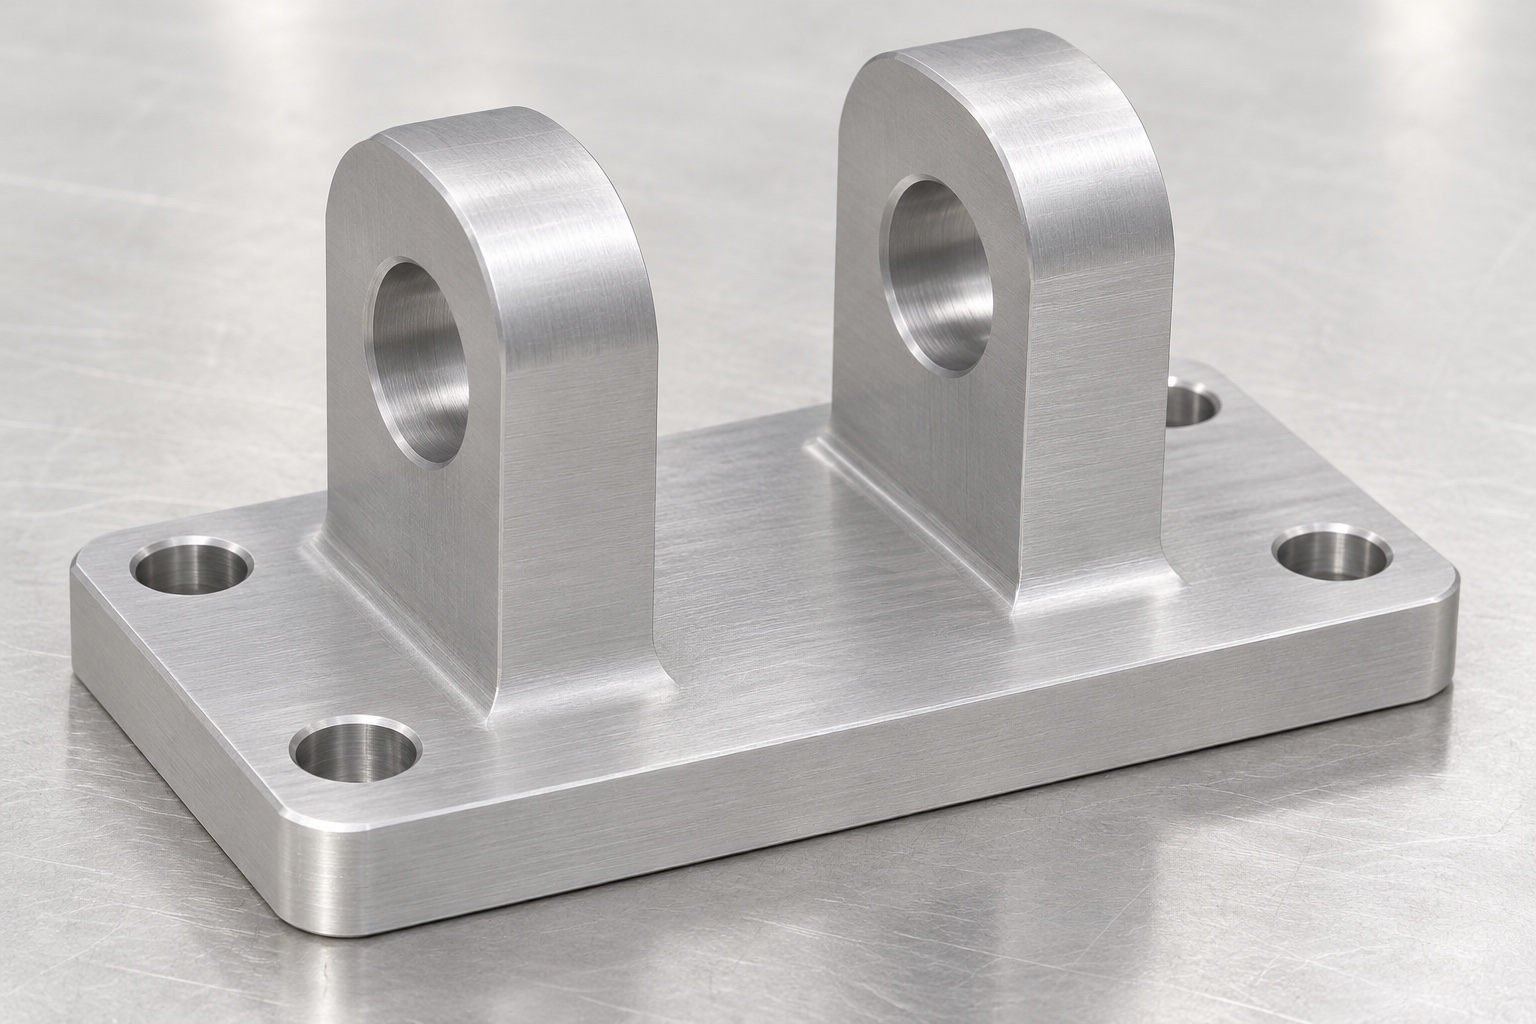
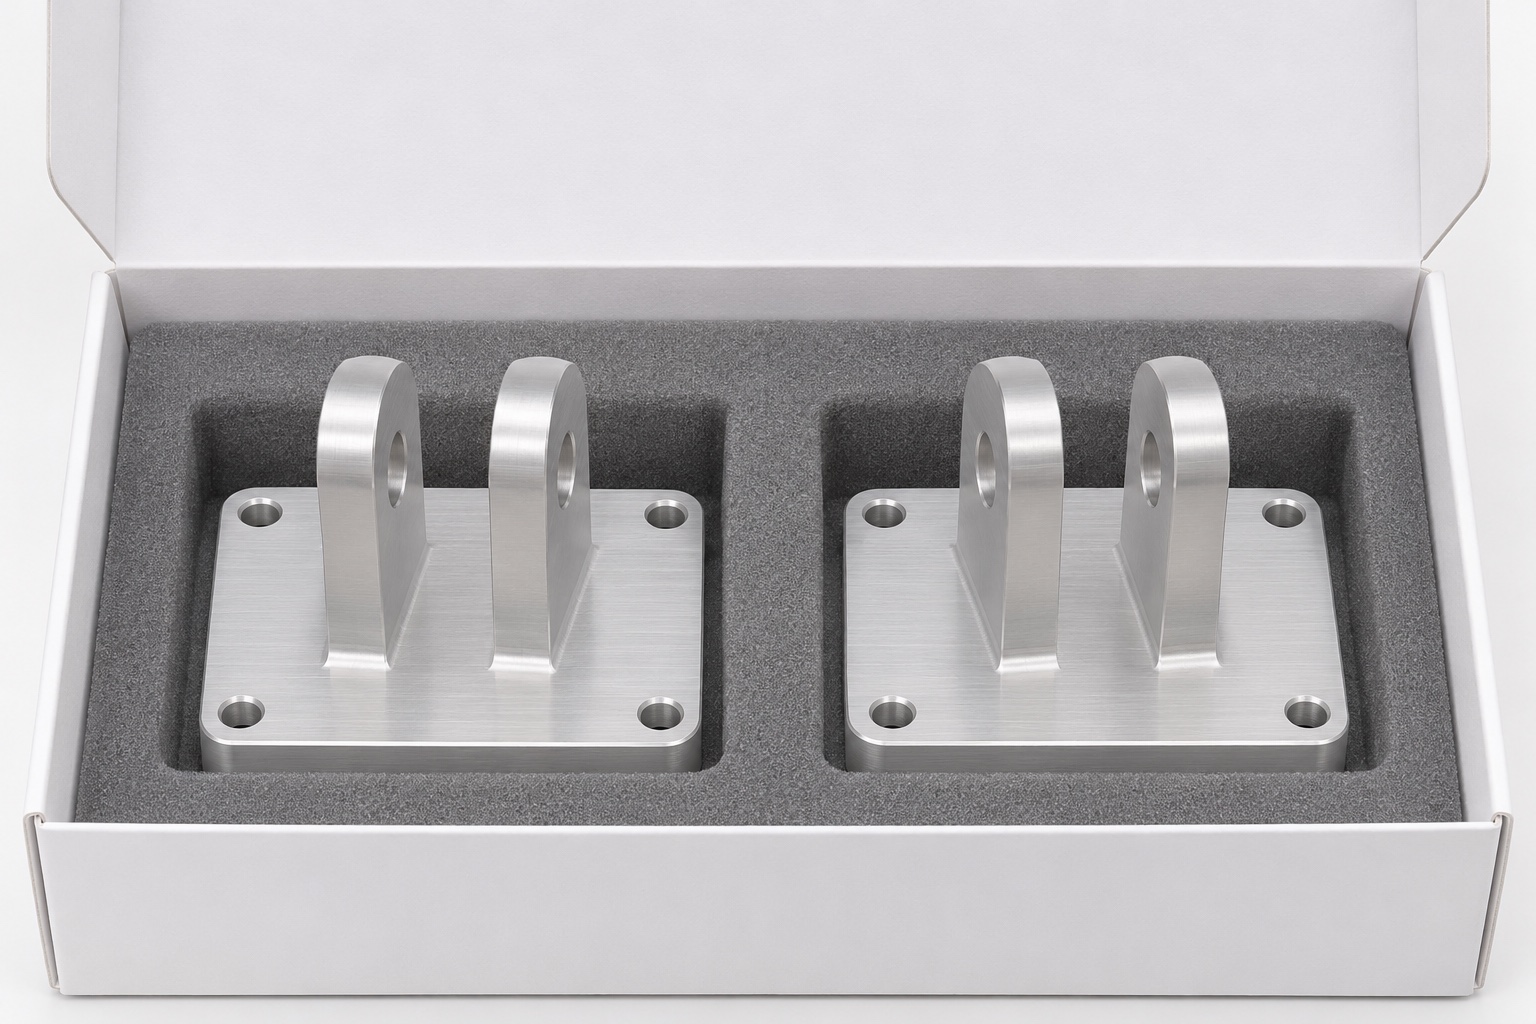
El fresado CNC 6061 para un bloque de bisagra de interruptor de pedal electroquirúrgico se refiere a una interfaz mecánica específica, no al rendimiento eléctrico o clínico de un interruptor de pie. El componente representativo es una base rectangular de aluminio con dos orejetas de bisagra elevadas, orificios de pivote alineados y orificios de montaje. Esta guía analiza la fabricación y la aceptación dimensional de esa geometría. No proporciona instrucciones para cablear, ajustar o reparar un dispositivo electroquirúrgico. El nombre de la aplicación no establece compatibilidad de reemplazo, capacidad de carga, grado de protección ni seguridad eléctrica. Esos asuntos requieren requisitos del sistema aprobados y una evaluación separada por parte de la organización responsable del dispositivo antes de utilizar un componente real.
Definir el eje de pivote y su referencia
El plano debe identificar el eje de pivote previsto y su relación con las referencias de montaje. Dos agujeros con diámetros individuales aceptables no necesariamente establecen un eje compartido aceptable. Aclarar qué superficies establecen la posición del bloque durante la inspección y cómo se recupera el eje. No trate un eje introducido a través de ambos orificios como una medida completa de cada relación requerida. Cuando un pasador inerte documentado sea parte del método de inspección, especifique su geometría y la observación que admite. El proveedor necesita requisitos controlados en lugar de instrucciones genéricas de que el pedal debe moverse libremente después del montaje.
Especifique el separación entre orejetas y los contactos laterales utilizables
El espacio entre las orejetas elevadas debe definirse en relación con cualquier pieza de acoplamiento aprobada, incluidas las regiones útiles de contacto lateral y los espacios libres permitidos. El ancho total del bloque no establece esta relación interna. Distinga las caras de las orejetas de trabajo de los alivios, las características de entrada y las roturas de bordes. Proporcione el envolvente de acoplamiento donde controle el acceso o la interferencia. No infiera un conjunto de pedal completo a partir de una fotografía de una bisagra. El proveedor debe saber qué superficies pueden tocarse y cuáles deben permanecer despejadas. Esto evita retirar material indiscriminadamente cuando una prueba de idoneidad encuentra contacto local que nunca estuvo claramente definido en la investigación.
Relacionar el patrón de montaje con el pivote
Los orificios de montaje ubican el bloque en su base o gabinete circundante. Su patrón y superficies de asiento deben estar relacionados con el eje de pivote mediante el esquema de referencia aprobado. Un sujetador que pasa por un orificio no verifica el patrón ni la posición de ensamblaje. Si el diseño incluye huecos, ranuras o un asiento elevado, defina sus dimensiones útiles por separado. Se deben proporcionar el hardware previsto y las condiciones de montaje cuando influyan en la aceptación. No utilice un ajuste arbitrario para colocar el bloque en una posición preferida. El plano debe establecer si la aceptación se realiza en estado libre o en un estado montado especificado.
Confirmar el estado del aluminio y el acabado final
Especifique la condición del material aprobado 6061, la forma del stock y los requisitos de documentación. El número de aleación por sí solo no define todos los requisitos de material o superficie final. Cualquier anodizado, otro tratamiento o marcado aprobado debe tener un alcance explícito, incluidas las dimensiones que se aplican posteriormente. Una apariencia terminada no es prueba de aislamiento eléctrico, desempeño en pruebas de corrosión, compatibilidad de limpieza o calificación médica. Esas propiedades no se pueden inferir de una fotografía o etiqueta de material. El registro de inspección del proveedor debe identificar el estado final real, de modo que una medición del orificio previo al tratamiento no se presente silenciosamente como evidencia de una dimensión que se aplica después de una operación posterior.
Planifique el acceso a las herramientas alrededor de las orejetas elevadas
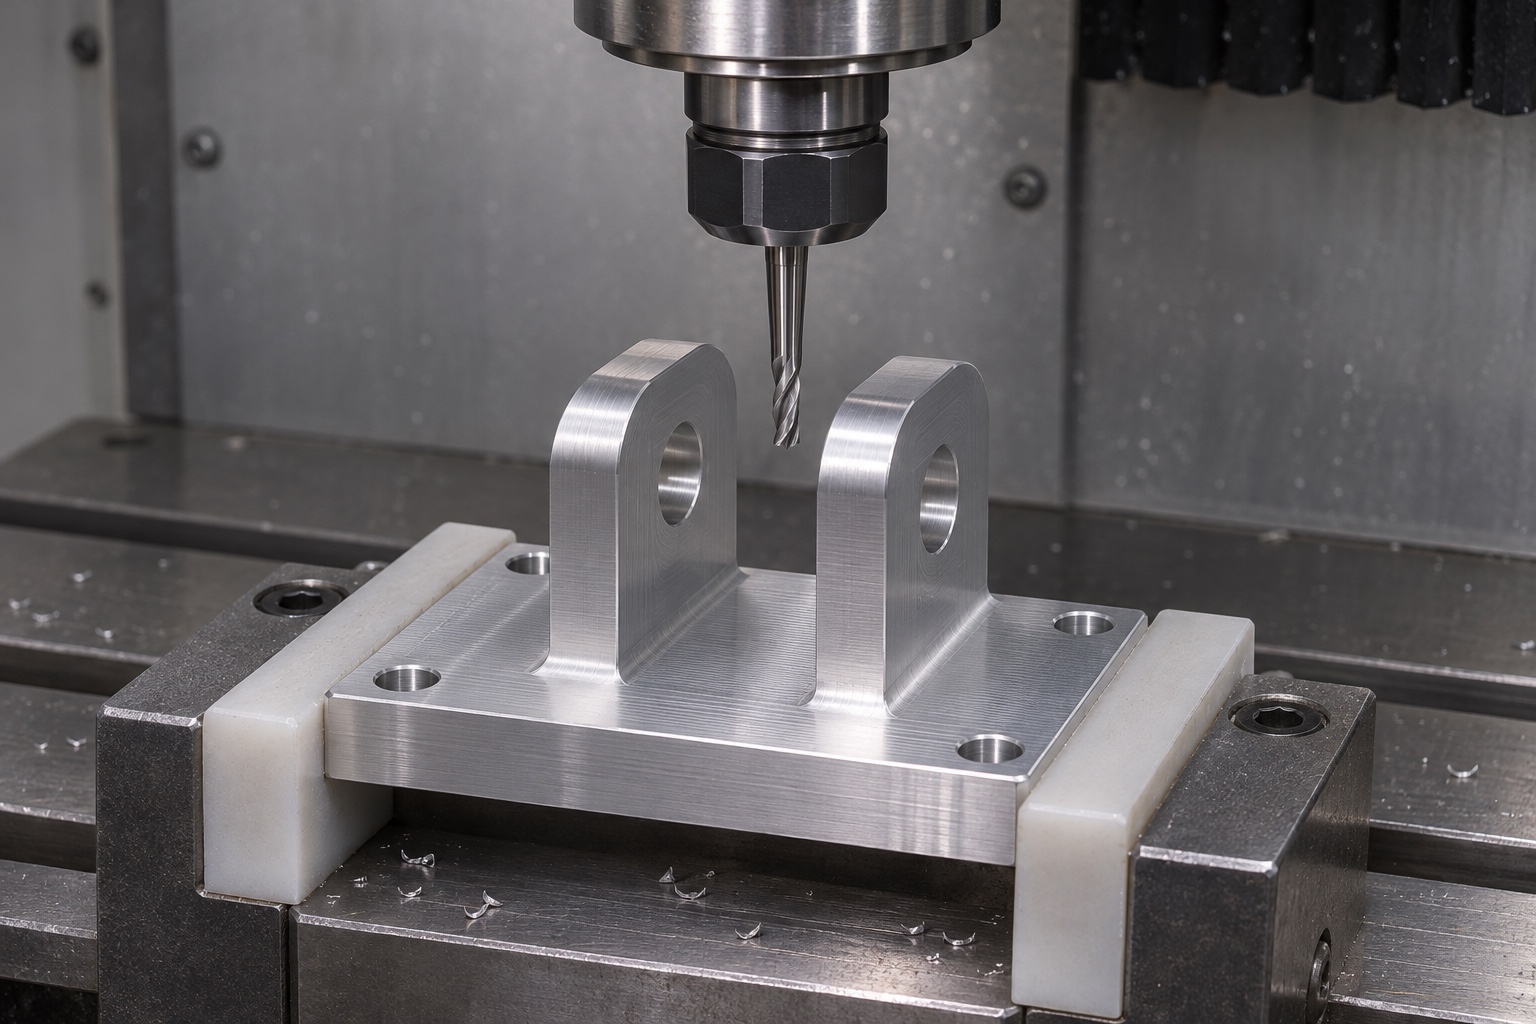
La revisión del mecanizado debe considerar el acceso a la base, las caras de las orejetas, los orificios de pivote y las características de montaje mientras quede suficiente material para soportar el trabajo. La secuencia real depende de las dimensiones, el stock y el equipamiento; Esta guía no prescribe avances, velocidades ni un número fijo de ejes. Identificar qué relaciones se pueden producir juntos y cuáles requieren transferencia. Un espacio estrecho entre las orejetas puede restringir el acceso a herramientas o sondas incluso cuando parece sencillo en un modelo. Resuelva esas limitaciones antes de la producción en lugar de alterar las caras de contacto útiles en la máquina para acomodar una herramienta seleccionada después de la cotización.
Recuperar el eje a través de operaciones secundarias
Si las características de pivote se realizan desde diferentes direcciones o después de una inversión, describa cómo se recupera y verifica la referencia. Una fijación compartida o una trayectoria nominalmente alineada no es por sí sola evidencia de que los agujeros finales cumplan con la relación especificada. Proteja las superficies de asiento terminadas durante el trabajo restante. Cuando una orejeta es delgada, revise cómo las fuerzas de soporte y corte podrían influir en la geometría observada. Un cambio de proceso destinado a simplificar el acceso no debe mover silenciosamente el eje de pivote ni cambiar el espacio entre orejetas aprobado. El plan de aceptación final debe cubrir el componente real después de todas las operaciones capaces de afectar las características relevantes.
Terminar los bordes sin reducir el soporte funcional
Las entradas de los orificios, los bordes de las orejetas, los orificios de montaje y el perímetro de la base necesitan un estado de borde acordado. La eliminación del material elevado no debe acortar la longitud útil del soporte del pivote ni borrar una banda de contacto lateral prevista. Identifique qué características deben volver a verificarse después de terminar. Un borde liso expuesto no demuestra la condición de una intersección de orificios inaccesible. Cualquier requisito especial de limpieza debe definirse independientemente de la eliminación normal de virutas. Esta guía no afirma la entrega estéril, la desinfección validada o la idoneidad de un agente de limpieza en particular. La manipulación protectora debe preservar la geometría especificada sin implicar que una operación de fabricación haya calificado el interruptor médico completo.
Seleccione medidas para las relaciones requeridas
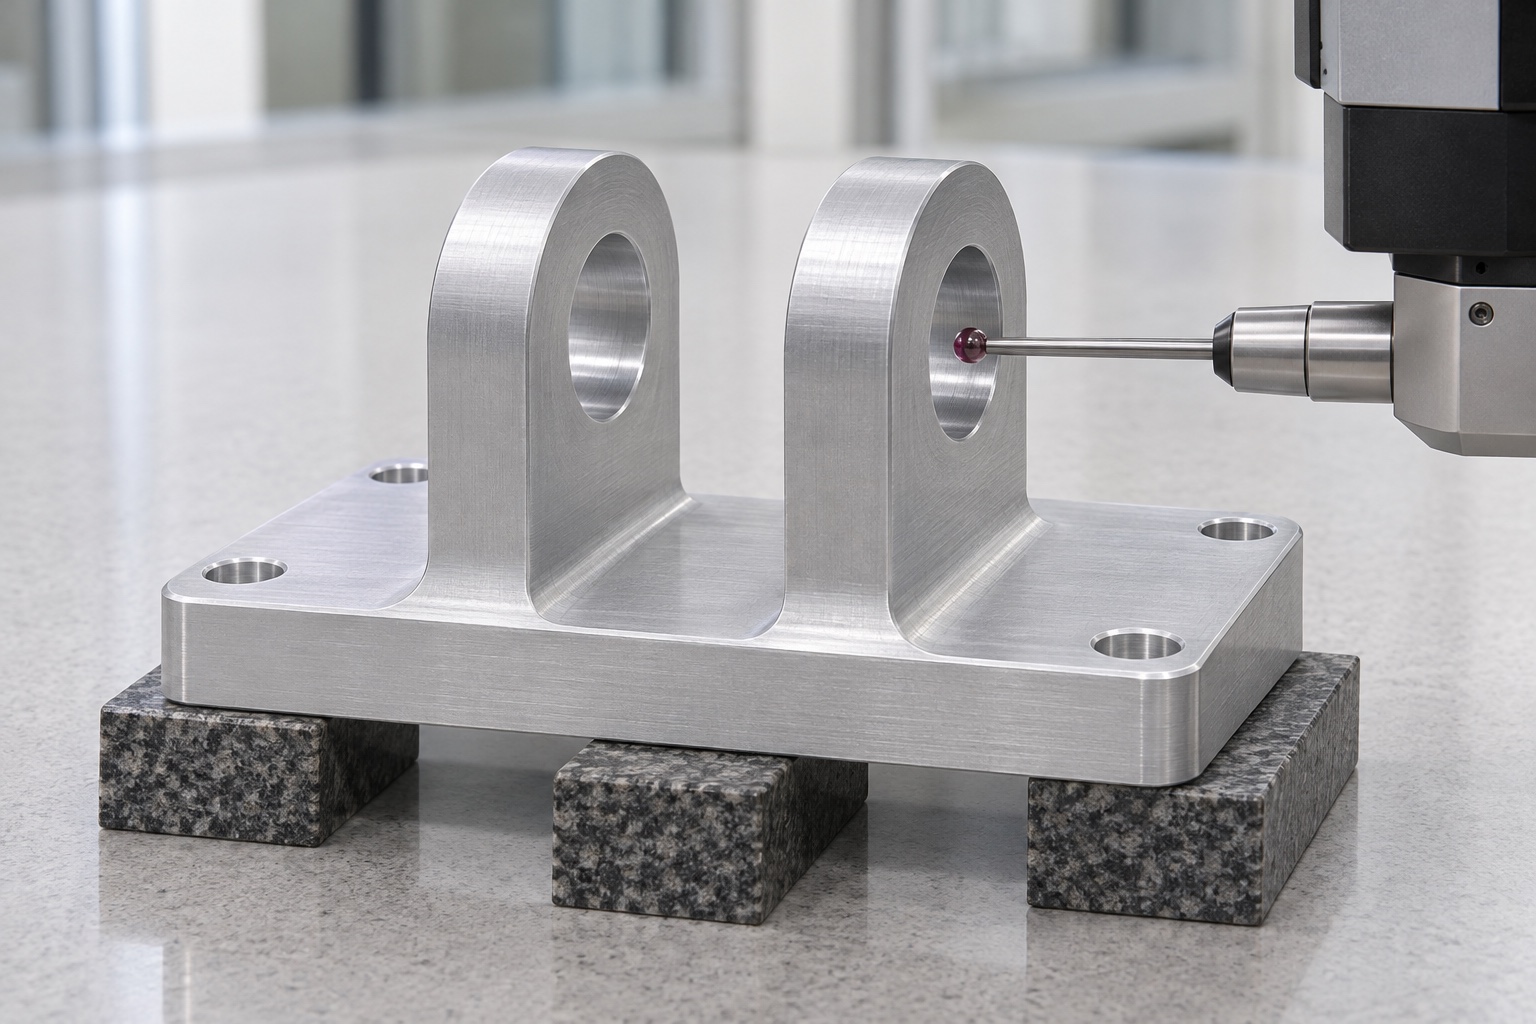
El plan de inspección debe distinguir el tamaño de los orificios individuales, la relación entre los orificios, la posición del eje, el espaciado de las orejetas, la ubicación del patrón de montaje y la geometría del asiento. Elija los métodos según el acceso y la característica que se está verificando. Un sistema óptico o de coordenadas todavía necesita un esquema de referencia apropiado y un estado de pieza definido. Registre la identidad del instrumento y la revisión controlada con resultados reales. En este artículo no se inventa ninguna tolerancia ni valor medido. Para un pedido real, los límites de aceptación deben provenir de los requisitos aprobados, y los métodos seleccionados deben ser capaces de evaluar las superficies útiles y no sólo los puntos más accesibles.
Limitar una prueba con pasador a observaciones geométricas
Un pasador inerte documentado y una referencia de acoplamiento aprobada pueden ayudar a observar el contacto, el paso y la separación sin ensamblar ni operar un interruptor de pedal eléctrico. Registre la identidad de referencia, dirección y apoyo. No golpee un pasador a través de una resistencia inexplicable ni trate un ajuste forzado como una prueba exitosa. Una prueba geométrica no establece la fuerza del pedal, el comportamiento de retorno, la confiabilidad de la conmutación, la vida útil de la fatiga, la seguridad eléctrica o la grado de protección. Estos requieren definiciones y evidencias del sistema separadas. El proveedor debe informar la observación real y sus límites en lugar de convertir un pasador que pasa libremente en una afirmación de que el dispositivo completo es seguro o está calificado.
Diagnosticar el atasco antes de agrandar los agujeros
Si una referencia inerte pasa por una orejeta pero no por la otra, revise la alineación, los bordes de entrada del orificio, el soporte, la condición de la referencia y la interpretación aprobada. Aumentar ambos diámetros podría ocultar un problema en el eje y al mismo tiempo cambiar la interfaz de pivote prevista. Conserve la observación original antes del trabajo correctivo. Una desviación de fabricación requiere una decisión de corrección autorizada, mientras que los requisitos de interfaz conflictivos requieren aclaración o revisión. Reinspeccionar las características afectadas después de la corrección aprobada en la condición final definida. Registre la misma identidad de referencia cuando se pretenden realizar comparaciones, de modo que cambiar el pasador o el soporte no convierta silenciosamente dos ensayos diferentes en un resultado engañoso de antes y después.
Prepare una solicitud de cotización y un plan de embalaje verificables
Una consulta de mecanizado completa incluye modelo y plano aprobados, revisión, condición del material, cantidad, acabado final, definición de pivote, espacio entre orejetas, referencias de montaje, envolvente de acoplamiento, evidencia de inspección y requisitos de embalaje protector. Identificar cualquier característica cuya aceptación aplique después del tratamiento. Separe los bloques para que los bordes de las orejetas y las entradas de pivote no puedan golpear los componentes metálicos vecinos durante el transporte. El embalaje debe soportar la base sin apretar las orejetas ni dejar fragmentos dentro de los orificios. Mantenga la identidad de las piezas y los registros asociados con el envío. Esto le da al proveedor de mecanizado de equipos médicos un componente definido para cotizar y al mismo tiempo deja la aprobación del interruptor y el rendimiento operativo en manos de la organización responsable del dispositivo.
FAQ
¿Dos diámetros de orificio aceptables demuestran un eje de pivote compartido?
No. El tamaño individual y la relación entre los orificios son características diferentes. El plano y el plan de inspección debe abordar por separado la alineación requerida.
¿El paso de un pasador valida un pedal electroquirúrgico?
No. Solo aporta una observación geométrica limitada; no acredita fiabilidad de conmutación, comportamiento del pedal, seguridad eléctrica, grado de protección ni vida útil.
¿Por qué especificar el espacio entre las orejetas?
Define una interfaz que el ancho total no establece. Los contactos laterales útiles, las holguras y la geometría de acoplamiento aprobada deben distinguirse explícitamente.
¿El aluminio anodizado proporciona automáticamente aislamiento eléctrico?
No se desprende tal conclusión de un nombre del acabado o de una fotografía. Cualquier función eléctrica necesita requisitos aprobados por separado y verificación para el dispositivo real.
¿Debería corregirse el atasco agrandando cada orificio?
No sin diagnóstico y autorización. Primero revise las relaciones de los ejes, los bordes, el soporte y las referencias, luego vuelva a inspeccionar las características afectadas después de cualquier corrección aprobada.
¿Qué debe proporcionar un comprador para la cotización?
Envíe archivos aprobados, condición del material, cantidad, acabado final, definiciones de pivote y montaje, envolvente de acoplamiento, alcance de inspección e instrucciones de embalaje protector.
tanghangyun@oemach.com