
Definir una interfaz de soporte mecánico
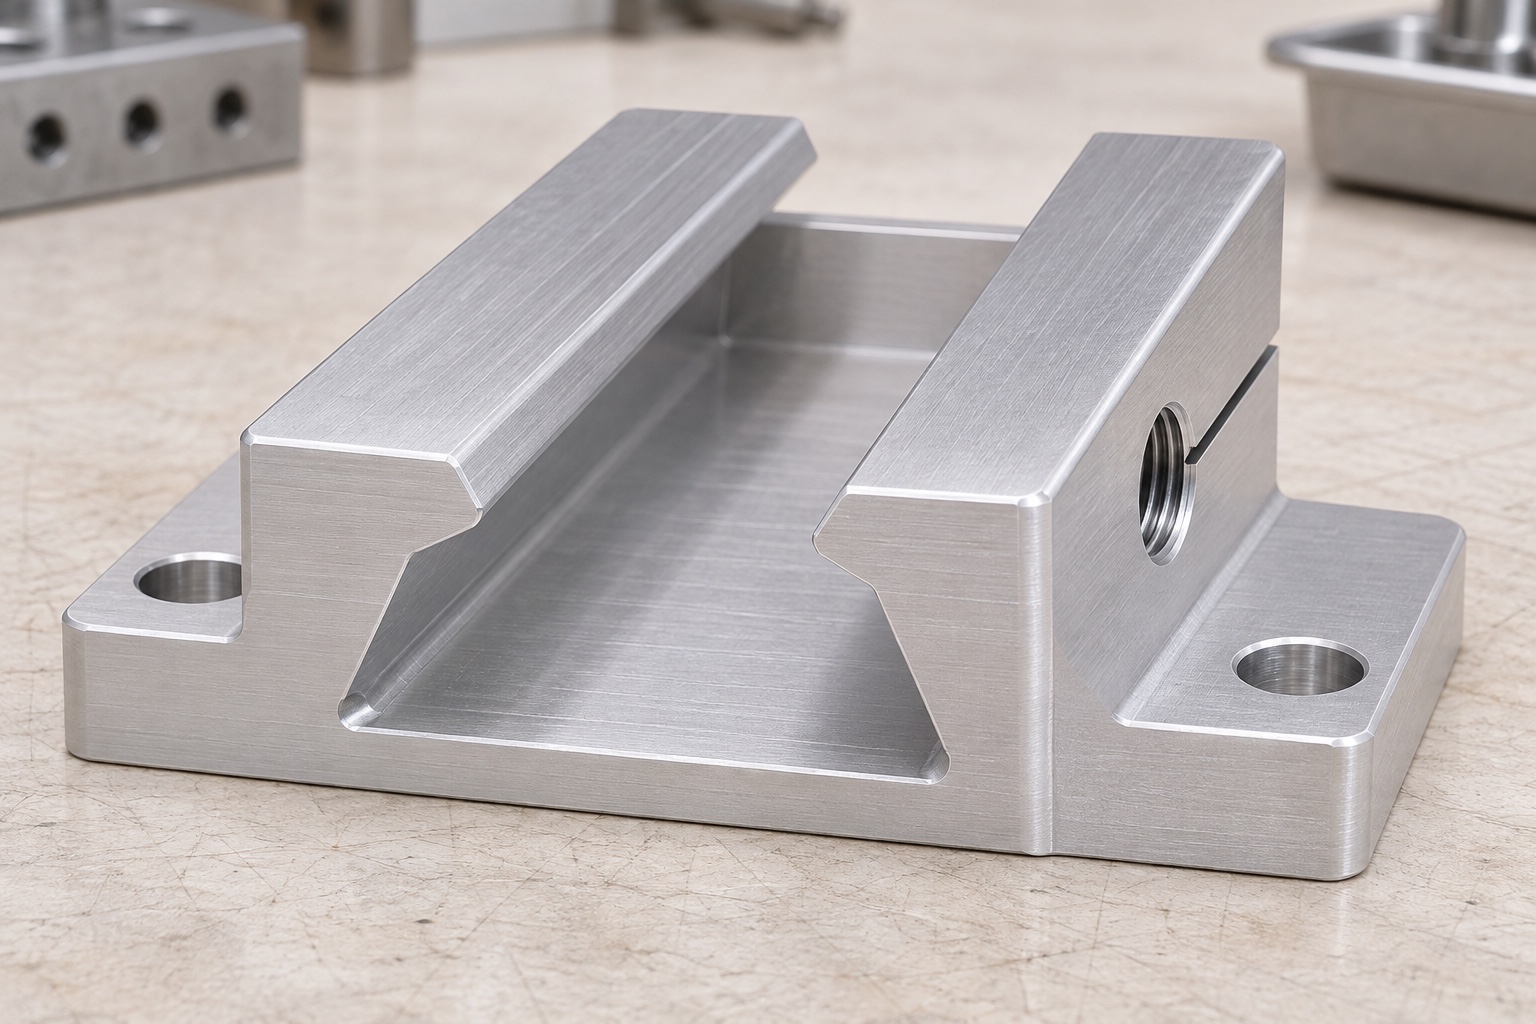
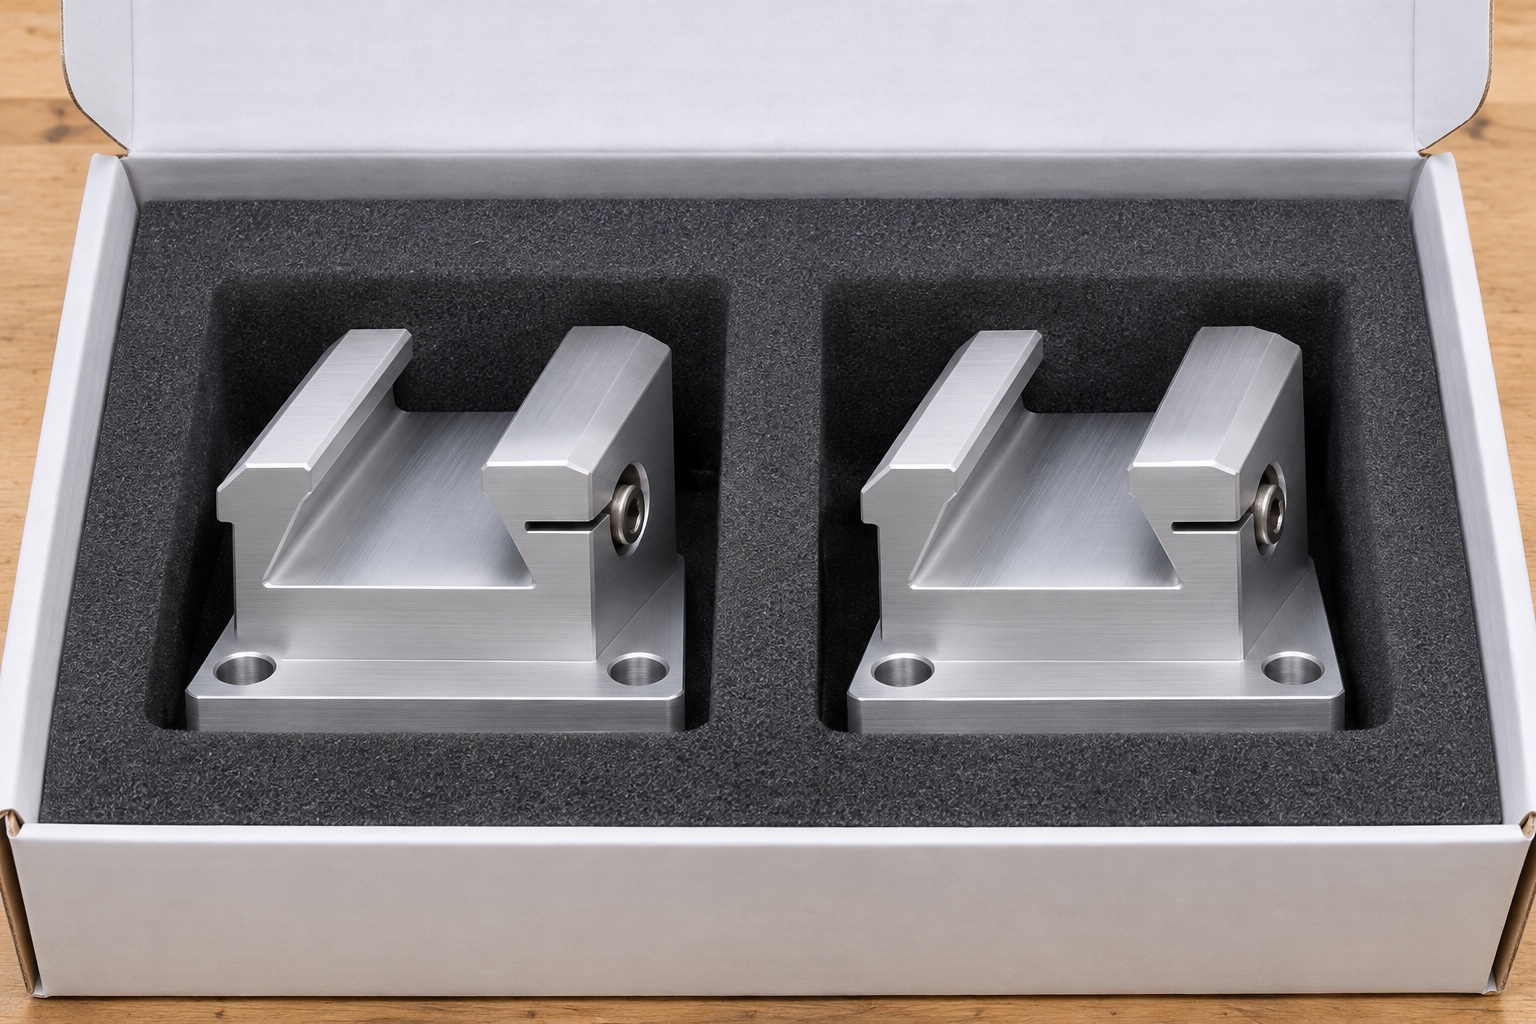
El fresado CNC de una zapata 6061 para soporte de cámara de fondo de ojo define una interfaz mecánica con un carril especificado por separado. Sus flancos inclinados pueden localizar el componente; la ranura y el tornillo pertenecen a un sistema de apriete definido. Esta guía trata fabricación e inspección geométrica. No demuestra fuerza de sujeción, estabilidad de imagen ni idoneidad clínica. El responsable del dispositivo debe definir carril, cargas y evaluación del conjunto. La conformidad dimensional de la zapata no acredita compatibilidad con una cámara comercial.
Identificar las superficies de contacto reales de la cola de milano
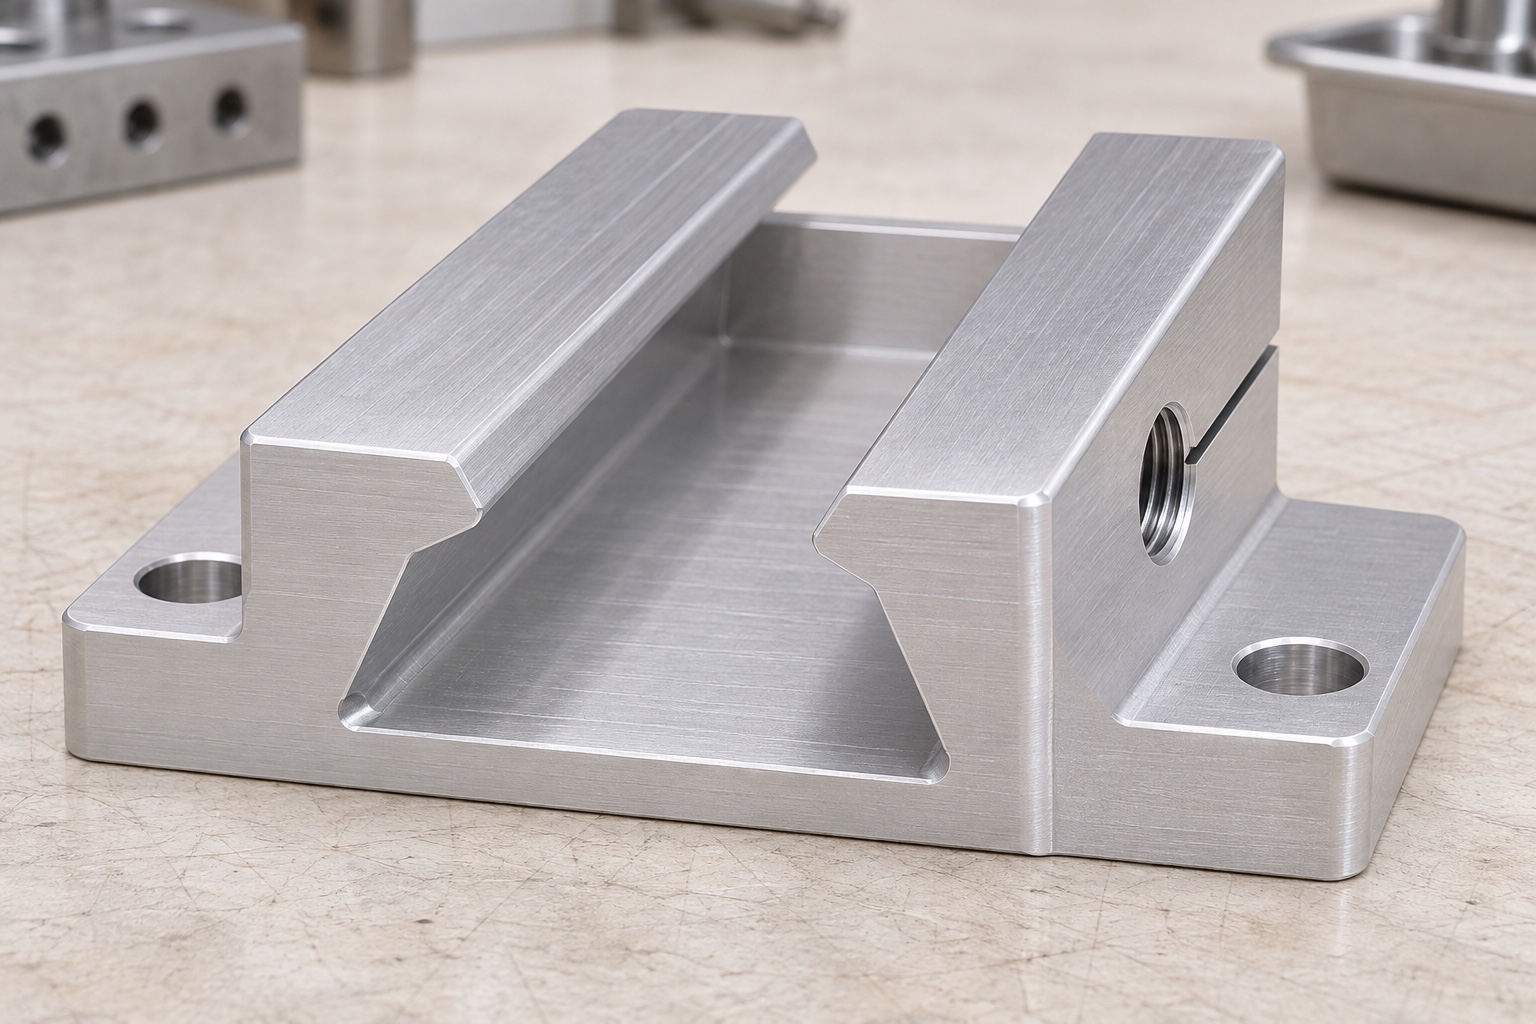
Determine si ambos flancos en ángulo se ubican, si uno es un contacto de abrazadera y si la superficie de la base está destinada a asentarse o permanecer libre. No asuma que todas las colas de milano visualmente similares utilizan el mismo esquema de contacto. El dibujo debe distinguir las bandas de trabajo del alivio de las esquinas y los chaflanes de entrada. Un ancho medido a lo largo de un borde arbitrario puede no describir la interfaz funcional. Especifique la sección y la altura de referencia utilizadas para definir el perfil. Si el riel establece la geometría funcional, proporcione su definición aprobada o un método de referencia acordado. Esto hace que el contacto deseado sea recuperable sin depender de un riel de muestra desgastado o no identificado.
Relacionar el ángulo del flanco con una sección definida
Un ángulo por sí solo no es una especificación completa de cola de milano. El perfil también necesita una convención de ancho, una longitud de acoplamiento útil, una relación con la base y cualquier orientación requerida para las características de montaje. Una medición tomada en la parte superior puede diferir de una tomada en la parte inferior en una cara en ángulo sin que ninguna de las lecturas sea incorrecta. Acuerde la sección antes de comparar resultados. Si utiliza pasadores, bolas o un perfil óptico, defina el método y las superficies que evalúa. No tome prestado un ángulo nominal de otro soporte y asuma que proporciona compatibilidad. El modelo y el dibujo deben describir explícitamente la interfaz aprobada real y cualquier margen de inspección.
Revisar el alivio de las esquinas y la entrada final
La ruta de la herramienta debe permitir que el riel de acoplamiento alcance la región de contacto prevista sin detenerse en una esquina interna o característica final no revisada. Una herramienta de fresado deja una geometría relacionada con su perfil de corte y acceso. Inspeccione los alivios propuestos contra la definición del riel en lugar de agrandar cada flanco hasta que pase una muestra de prueba. Los chaflanes de entrada pueden ayudar al acceso, pero no deben reducir el longitud útil de contacto por debajo del valor especificado. Cualquier cambio que altere la longitud del contacto o la sección restante de la pared requiere la aprobación del diseño. Resuelva cómo se distinguirán las regiones aliviadas y de trabajo durante la inspección para que el informe no mida accidentalmente la superficie incorrecta.
Defina la geometría de la ranura y tornillo por separado
Si la zapata tiene una zona de sujeción ranurada, el dibujo debe definir su ancho, terminación y relación con el tornillo. Identifique la identidad de la rosca, los requisitos de orificios libres, el cajeado para la cabeza o el espacio de cabeza cuando corresponda. El tornillo real y el conjunto de acoplamiento también necesitan definición. Una comprobación satisfactoria con calibre de rosca no demuestra una fuerza de sujeción ni una carga de servicio segura. Una división visible tampoco establece que la deformación al apretar sea aceptable. El plan de mecanizado evalúa el acceso, los tramos restantes y el estado de los bordes. Cualquier verificación de ensamblaje o geometría del estado de apriete especificada pertenece a un procedimiento aprobado con componentes conocidos, en lugar de ser improvisada por el proveedor durante una prueba de ajuste.
Especificar estado del aluminio y acabado final
Indique el estado del material 6061 solicitado, el forma de suministro y la documentación. Una apariencia plateada no identifica la aleación ni un proceso de superficie aprobado. Si se requiere un revestimiento u otro acabado externo, identifique las regiones enmascaradas y las dimensiones que se aplican en el estado final. El contacto funcional del flanco puede depender de ese estado, por lo que comparar piezas terminadas y sin terminar sin decirlo puede ser engañoso. Esta guía no afirma un valor de fricción del recubrimiento ni un rendimiento contra la corrosión. Esos requisitos deben suministrarse y evaluarse por separado. Mantenga la identidad del material y del proceso vinculada a la revisión del dibujo para que las sustituciones posteriores no se representen como el mismo componente aprobado.
Planificar el acceso para la ruta real de cola de milano
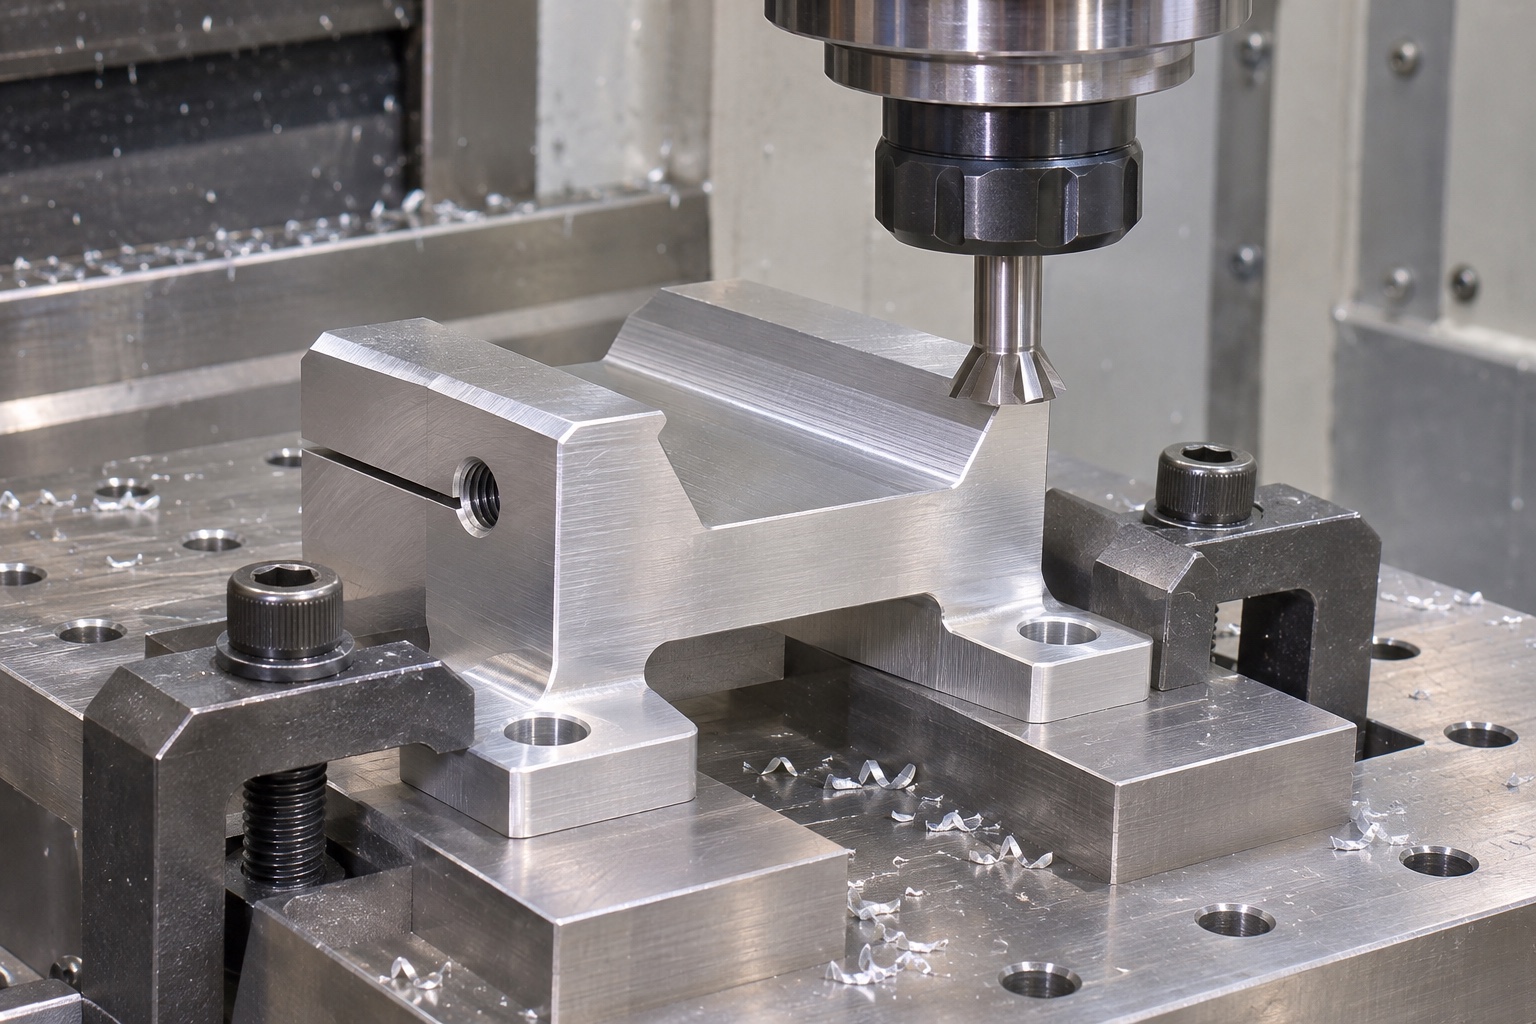
Revise juntos la característica en ángulo, las superficies de montaje cercanas y el espacio libre para herramientas. Se puede acceder a algunas geometrías con herramientas de forma adecuadas; otros requieren una orientación diferente o un cambio de ruta aprobado. El proveedor debe evaluar la sección real en lugar de prometer que cada cola de milano es una simple operación de tres ejes. Es necesario considerar el alcance de la herramienta, la trayectoria de aproximación y la salida de la viruta antes de cortar. Establezca superficies de referencia útiles antes de transferir la pieza a otra configuración. Aquí no se especifica ningún avance, velocidad o tiempo de ciclo genéricos. Un plan de proceso verificable explica cómo los flancos y las referencias de montaje permanecen relacionados a través de las operaciones elegidas y el posterior acabado.
Mantenga visibles los efectos de sujeción
Una zapata con ranura de apriete puede responder a la sujeción, por lo que el dispositivo no debe forzarla silenciosamente a alcanzar la condición que el dibujo espera medir. Identifique las regiones de soporte permitidas y si la aceptación se aplica libremente o en un estado de ensamblaje específico. Una carga de tornillo de banco temporal no es automáticamente equivalente a la disposición real del tornillo de sujeción. Si se requiere una condición montada, reproduzca sus detalles aprobados en lugar de elegir la presión conveniente. Las diferencias en las lecturas del perfil deberían provocar una revisión del soporte, el contacto y el estado de la superficie antes del mecanizado correctivo. El propósito es distinguir la geometría de la pieza liberada de una forma creada por el dispositivo de fabricación o medición.
Terminar los bordes sin cambiar las bandas de contacto
Elimine el material levantado en las entradas, alivios, hendiduras y tornillos utilizando un método acordado. No pulir la geometría del flanco de trabajo ni redondear el borde de posicionamiento sin autorización. El plan de inspección debe incluir las dimensiones afectadas después de finalizar los pasos capaces de cambiarlas. Una entrada suave no es evidencia de que todo el contacto interno esté libre de fragmentos sueltos. Resolver accesos difíciles antes de la producción. La extracción normal de virutas y la manipulación protectora no son prueba de limpieza médica ni de entrega estéril. Si existen requisitos especiales de limpieza o residuos, defínalos por separado y mantenga su evidencia de aceptación distinta de la conformidad geométrica de la zapata de aluminio.
Inspeccionar la geometría relacionada en el estado acordado
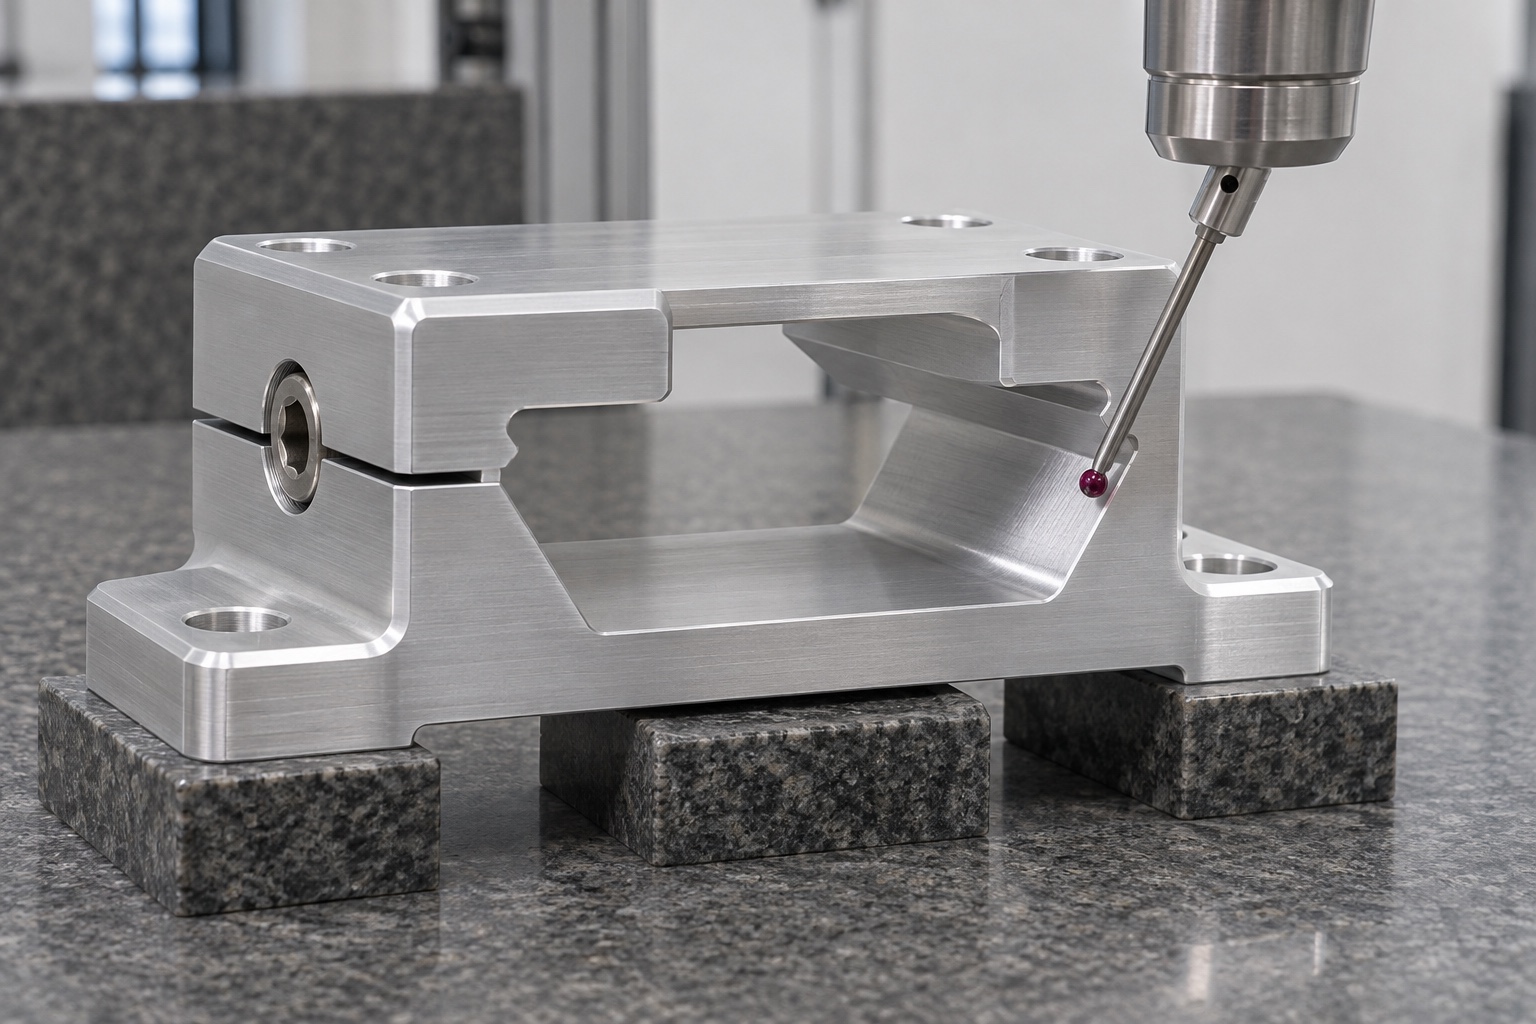
Evalúe la sección del flanco, la longitud útil, las referencias de montaje y la posición de las características del tornillo de acuerdo con el sistema de referencia aprobado. Verificar un rectángulo externo no confirma la cola de milano. Un método de perfil puede evaluar la geometría seleccionada, pero aún necesita una sección identificada y una condición de soporte. Registre el estado final de la superficie y cualquier característica no cubierta por el método seleccionado. Este artículo no proporciona tolerancias inventadas ni resultados medidos. La aceptación real debe utilizar los requisitos del proyecto y evidencia de piezas identificables. Esa disciplina impide que se presente una lectura de tamaño aislada o una fotografía de inspección atractiva como confirmación de cada contacto, orientación y requisito relacionado con la abrazadera en el dibujo.
Limitar la comparación del carril inerte a la geometría
Una referencia de riel inerte identificada puede ayudar a observar la entrada, el asiento y el contacto local sin una cámara de fondo de ojo, un paciente o un instrumento operativo. Registre la definición del riel, la dirección de inserción, el soporte y cualquier condición impuesta en la zona con ranura de apriete. No fuerce un ajuste inexplicable ni aplique un torque de tornillo arbitrario. La observación no puede establecer la fuerza de sujeción, el comportamiento de vibración, la alineación de las imágenes o la idoneidad para el uso clínico. Estos requieren evaluaciones separadas. Si el carril se detiene antes de tiempo, inspeccionar primero la entrada, el alivio, la sección del perfil, el estado de la superficie y la identidad de la referencia. Conserve la observación original para que una corrección aprobada pueda abordar una causa conocida en lugar de simplemente hacer que una muestra se deslice más fácilmente.
Proteger los flancos y preparar la solicitud de mecanizado
Empaque las zapatas por separado para que los flancos de trabajo, las caras de montaje y los bordes partidos no puedan golpear otras partes. Utilice un soporte que no extienda ni comprima la zona con ranura de apriete y evite empaquetar fragmentos en las características del tornillo. Mantener la revisión y la identidad material fuera de los contactos funcionales. Una RFQ completa incluye dibujo y modelo controlados, condición 6061, cantidad, acabado final, esquema de referencia, definición de perfil, detalles de tornillos, alcance de inspección y requisitos de embalaje. Agregue geometría del carril aprobada donde corresponda. Esto permite que un proveedor de mecanizado de equipos médicos de precisión cotice un componente definido, mientras que el propietario del dispositivo conserva la responsabilidad del rendimiento del montaje de la cámara y del uso previsto del sistema completo.
FAQ
¿El ángulo de cola de milano por sí solo define la compatibilidad?
No. La convención de ancho del perfil, la sección de referencia, la longitud de contacto, el alivio, la orientación y el estado final de la superficie también son importantes. Utilice las definiciones aprobadas de rieles y zapatas en lugar de tomar prestado un ángulo de otro soporte.
¿La base siempre debe tocar el riel?
No necesariamente. Algunos diseños lo utilizan como superficie de asiento, mientras que otros brindan espacio libre. El dibujo debe identificar los contactos previstos, de modo que la inspección no acepte ni rechace una pieza que utilice un esquema de contacto supuesto.
¿Una rosca de tornillo correcta demuestra la fuerza de sujeción?
No. La conformidad de la rosca es una característica de fabricación. La fuerza de sujeción y las cargas seguras dependen del conjunto, los componentes y las condiciones especificados, lo que requiere una evaluación aprobada por separado en lugar de una verificación de rosca únicamente.
¿Puede la presión del tornillo de banco representar el estado montado?
No automáticamente. El soporte y las cargas pueden diferir del montaje real. Medir en la condición especificada y documentarlo; no utilice presión arbitraria para que un perfil dividido parezca conforme.
¿Qué puede demostrar una prueba de carril inerte?
Sólo se registra el contacto geométrico y la condición de entrada de las referencias identificadas. No establece la resistencia a las vibraciones, la estabilidad de las imágenes, la fuerza de sujeción ni la compatibilidad clínica de un sistema de montaje de cámara de fondo de ojo.
¿Qué se debe revisar antes de aliviar un ajuste apretado?
Comprobar entrada, distancia de esquina, sección del perfil, acabado final, soporte e identidad del carril. Cualquier corrección necesita aprobación y repetición de la inspección de la geometría afectada para que la causa no quede oculta por trabajo manual no documentado.
tanghangyun@oemach.com