
La flexspline está diseñada para deformarse elásticamente, por lo que no puede mecanizarse como un casquillo rígido. La sujeción puede forzarla redonda y dejarla oval al liberar.
El proceso conserva la geometría elástica durante arranque, tratamiento y dentado, con condiciones de medición claras en estado apoyado y libre.
Riesgos y controles
| Riesgo | Causa | Control |
|---|---|---|
| La copa queda oval | Fuerza excesiva | Apoyo uniforme de baja presión y medición libre |
| Dentado correcto pero engrane irregular | Ejes distintos o cambio térmico | Restablecer un eje y verificar perfil, hélice y salto |
| Zona sin limpiar | Deformación mayor que el margen | Distribuir margen con datos antes/después |
Respetar la función elástica
Espesor, radios y zona dentada influyen en deformación y fatiga. El objetivo es elasticidad controlada en material y geometría especificados, no rigidez máxima.
Confirmar bruto y tratamiento
Estructura, reparto de pared y tratamiento previo afectan la liberación de tensiones. Conserve referencias y registre cambios para asignar margen.
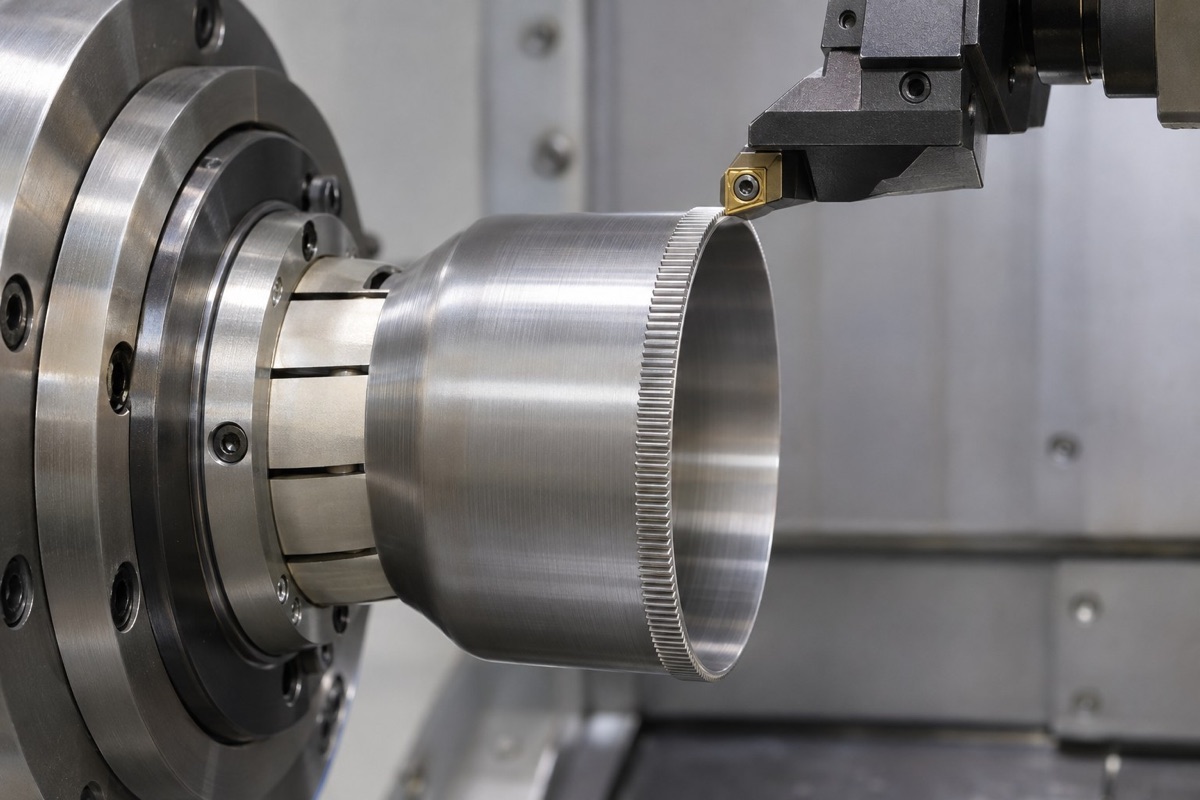
El apoyo uniforme y una fuerza baja y repetible reducen la deformación de la copa delgada.
Apoyar sin forzar la redondez
Use mandril específico, mordazas para pared delgada o apoyo circunferencial. La presión debe ser repetible y no concentrarse en dentado o transición.
Retirar material por etapas sobre un eje
Deje pared equilibrada, desbaste, libere y estabilice, mida y continúe. Organice interiores, exteriores, caras y dentado alrededor de un mismo eje.
Definir la condición de medición
Registre apoyo, orientación, secciones y filtros. Separe geometría libre de la prueba funcional con generador de ondas.
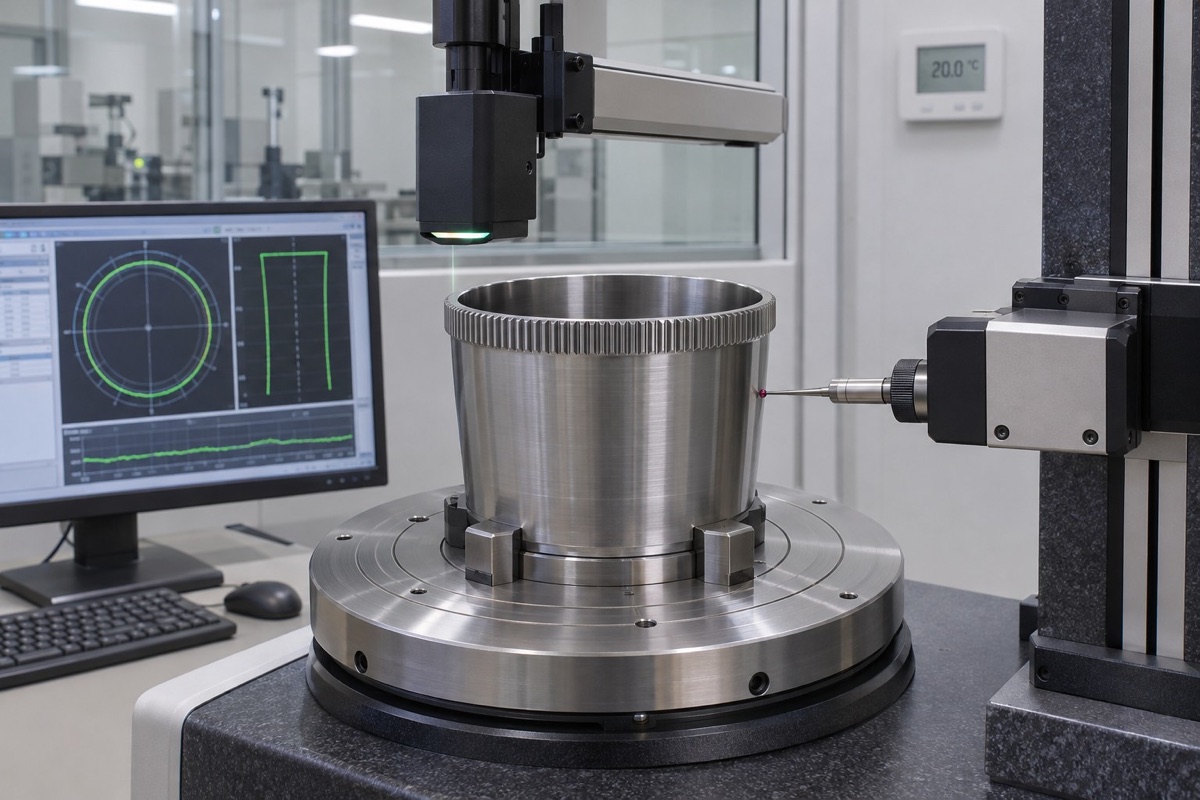
Deben registrarse apoyo, secciones y filtrado para interpretar redondez y cilindricidad.
Resumen
La calidad depende de apoyo uniforme, fuerza baja, liberación escalonada, eje común e inspección que diferencie la forma real de la impuesta por el útil.
FAQ
¿Más fuerza estabiliza la pieza?
No. Puede imponer la forma del útil y generar recuperación al liberar.
¿Redondez correcta implica cilindricidad?
No. La primera es una sección; la segunda abarca toda la forma axial.
¿Siempre hay que enderezar tras tratamiento?
No. Depende de material, deformación medida, proceso permitido y margen.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.