
Un eje de transmisión puede cumplir cada diámetro y funcionar mal si apoyos, estrías y chavetero no comparten el eje de rotación previsto. La precisión rotacional debe planificarse como una cadena.
La ruta debe conservar una referencia central común, prever el movimiento térmico y reservar sobrematerial apropiado para acabado. Las tolerancias y procesos exactos dependen del plano.
Problemas habituales y controles
| Problema | Causa principal | Control |
|---|---|---|
| Apoyo y estría no coaxiales | Referencias distintas entre operaciones | Mantener centros protegidos u otro eje común verificado |
| El calibre pasa pero el montaje aprieta | Error de perfil, hélice, rebaba o eje | Inspeccionar geometría dental y relación funcional |
| El eje se curva tras el tratamiento | Tensión residual, carga o transformación desigual | Medir antes y después y planificar sobrematerial |
Construir la ruta alrededor de un eje
Los puntos de centro o una referencia equivalente deben sobrevivir a todas las operaciones relevantes. Las reglas de protección y reacondicionamiento deben documentarse porque un centro dañado transmite error a los apoyos rectificados.
Elegir el proceso de estriado según la función
Tallado, mortajado, brochado, fresado y rectificado ofrecen capacidades distintas. La elección debe considerar forma del diente, estado térmico y verificación de perfil, hélice y eje.
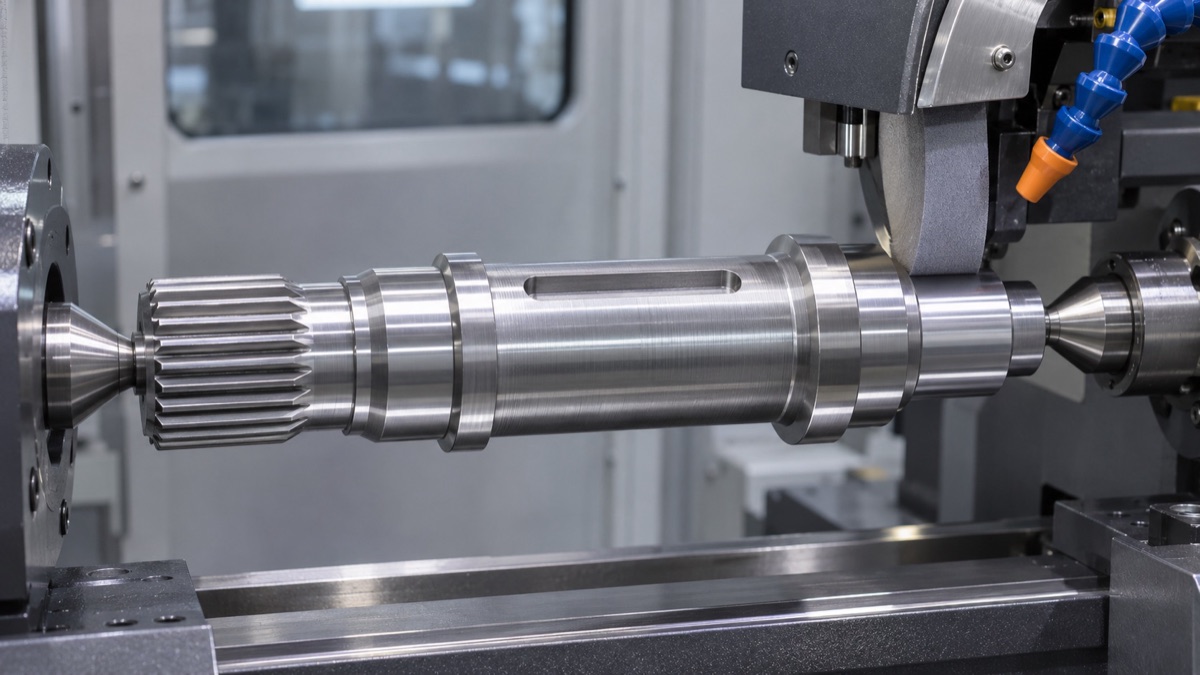
Debe conservarse un eje común durante torneado, tallado, tratamiento térmico y rectificado final.
Controlar posición y equilibrado del chavetero
Importan anchura y profundidad, pero también posición angular, simetría y relación con hombros o marcas de fase. El desbarbado no debe dañar los bordes de asiento.
Prever la deformación térmica
Registre rectitud y estado de centros antes y después del tratamiento. El sobrematerial debe asignarse por elemento para permitir rectificado sin eliminar la capa requerida ni dejar zonas sin limpiar.
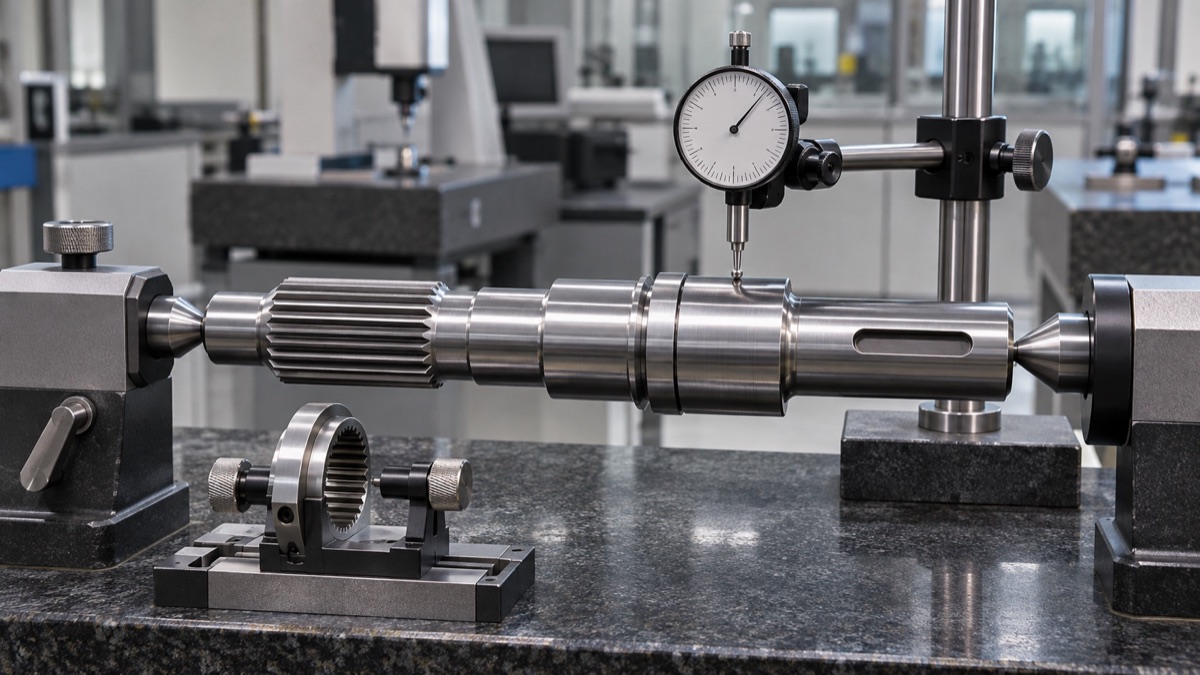
La inspección debe relacionar apoyos, estrías, hombros y chaveteros con el eje funcional de rotación.
Inspeccionar relaciones funcionales
Mida redondez y cilindricidad cuando corresponda y verifique salto radial y axial desde el eje de referencia. Los calibres de estrías y chaveteros no sustituyen el control de ejes y fase.
Resumen
La precisión del eje depende de un único eje de rotación controlado desde desbaste hasta inspección. Estrías, chavetero, deformación térmica y sobrematerial deben planificarse juntos.
FAQ
¿Por qué una estría que pasa el calibre puede montar apretada?
El calibre puede no revelar rebabas, error de hélice, desalineación con apoyos o fallos de la pieza acoplada.
¿Debe hacerse el chavetero antes del tratamiento?
Depende del material, riesgo de deformación y ruta de acabado; la secuencia debe validarse.
¿Puede medirse la coaxialidad con un calibre?
No. Un calibre mide tamaño, no la relación entre ejes. Use salto, CMM o medición de forma adecuada.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.