
Una pieza deformada no se corrige de forma fiable reduciendo avance o aumentando amarre. La solución depende de si se mueve durante el corte, recupera al soltar o deriva después de reposar.
La tensión residual cambia su equilibrio al retirar material. El amarre puede mantener una forma artificial. El calor crea gradientes temporales y puede agravar ambos efectos.
Una investigación útil registra la pieza en estados definidos y separa los mecanismos antes de cambiar la ruta.
Cómo distinguir las tres causas principales
| Comportamiento | Causa probable | Primera respuesta |
|---|---|---|
| Cambia tras desbaste o continúa moviéndose en reposo | Tensión residual o material inestable | Arranque equilibrado, etapas y estabilización antes del acabado |
| Cumple sujeta pero recupera al soltar | Fuerza de amarre y apoyo insuficiente | Reducir y distribuir fuerza, mejorar apoyo y medir libre |
| Deriva con el ciclo o difiere caliente y fría | Calor de corte y entorno | Estabilizar trayectoria, refrigeración, ciclo y temperatura de medición |
| Aparecen varios síntomas | Efectos combinados | Controlar cada estado sin cambiar muchas variables a la vez |
La Tensión Residual Aparece Al Cambiar El Equilibrio
Placa laminada, extrusión, forja, fundición, tratamiento y enderezado pueden dejar tensión interna. Una cavidad grande o mecanizar un lado primero cambia el equilibrio y mueve la estructura restante.
Use material en estado adecuado, verifique la dirección cuando importe, retire de forma simétrica y separe desbaste y acabado. Reposo, estabilización o alivio pueden justificarse por material, pared y tolerancia, pero deben planificarse.
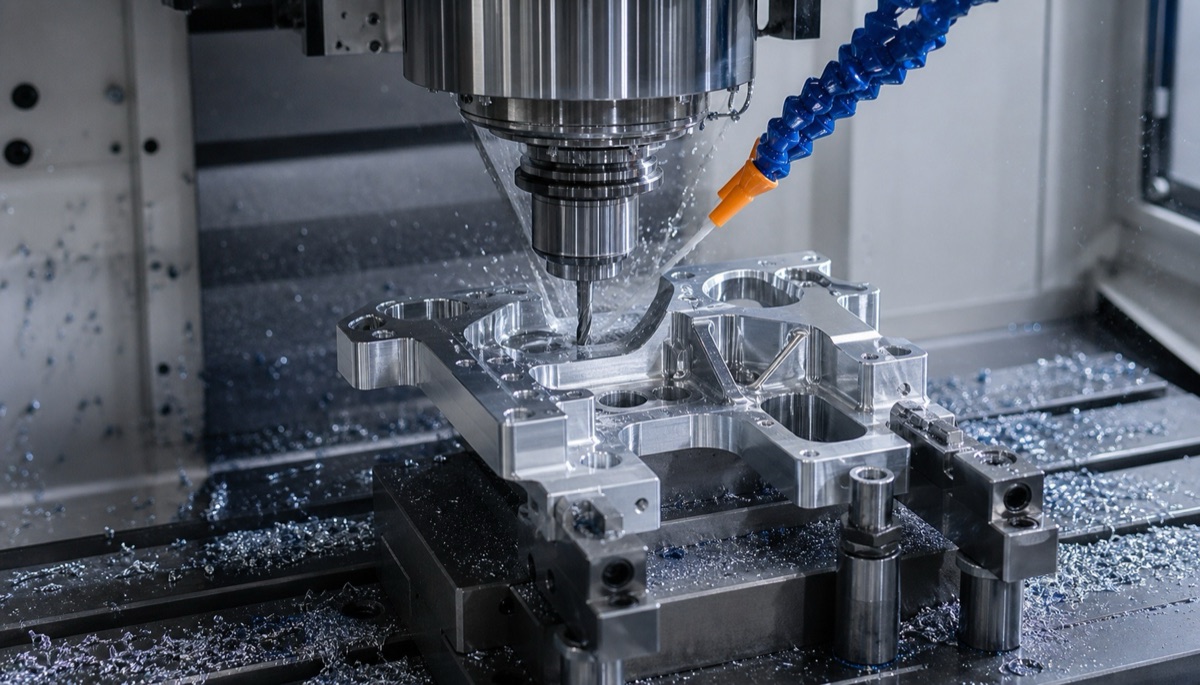
Arranque equilibrado, apoyo local y control térmico actúan sobre causas distintas y no deben tratarse como una sola solución.
El Amarre Puede Crear Una Geometría Falsa
Una pared fina o placa grande puede quedar plana contra el útil y cumplir durante el proceso. Al soltar, vuelve hacia su forma natural y la superficie aparece alabeada.
Apoye cerca de la carga, use la mínima fuerza repetible y evite vanos. Mordazas blandas, vacío, baja presión o apoyos conformes ayudan si se verifican contacto, fuga, marca y repetibilidad.
El Calor Produce Crecimiento Temporal Y Desigual
Herramienta caliente, trayectoria concentrada o refrigeración inestable crean expansión local. Acabar justo después de un desbaste intenso vincula el proceso a un estado transitorio.
Use herramientas afiladas, contacto estable, secuencia equilibrada y refrigeración adecuada. Máquina y pieza deben alcanzar una condición controlada antes del acabado y no deben compararse lecturas calientes con metrología estabilizada.
Usar Una Ruta Por Etapas En Paredes Y Cavidades
Desbaste el volumen dejando reserva uniforme en caras, agujeros y guías. Restablezca referencias tras relajación, semiacabe la estructura y termine interfaces con pasadas ligeras y equilibradas.
Cinco ejes reduce montajes, pero no elimina tensión ni deformación de amarre. Útil y secuencia deben conservar rigidez al adelgazar la pieza.
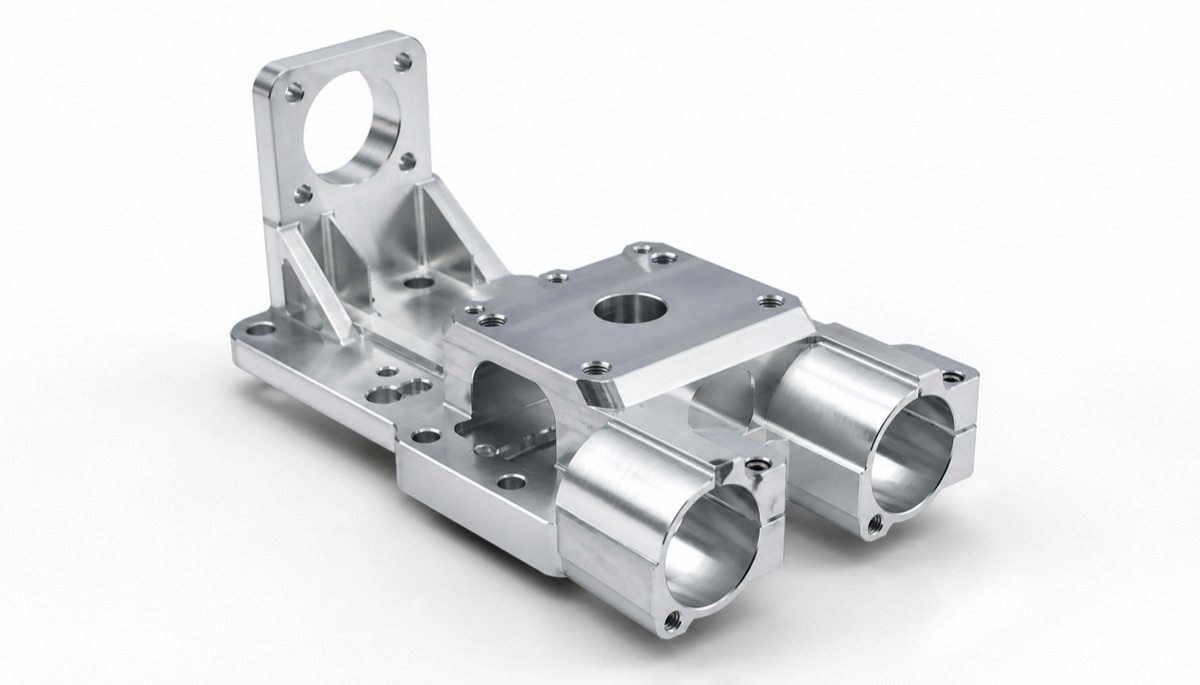
Gran arranque y espesores desiguales exigen desbaste por etapas y reserva protegida en interfaces funcionales.
Medir Estados Definidos Para Encontrar La Causa
Registre sujeta cuando sea útil, inmediatamente al soltar, tras un reposo definido y a temperatura especificada. Cambio al soltar indica amarre; movimiento tardío, tensión; deriva con temperatura, calor.
La CMM sigue las referencias y el estado del plano. Un mejor ajuste puede ocultar alabeo funcional. Planitud, perfil, agujeros y montaje se informan en el estado de aceptación.
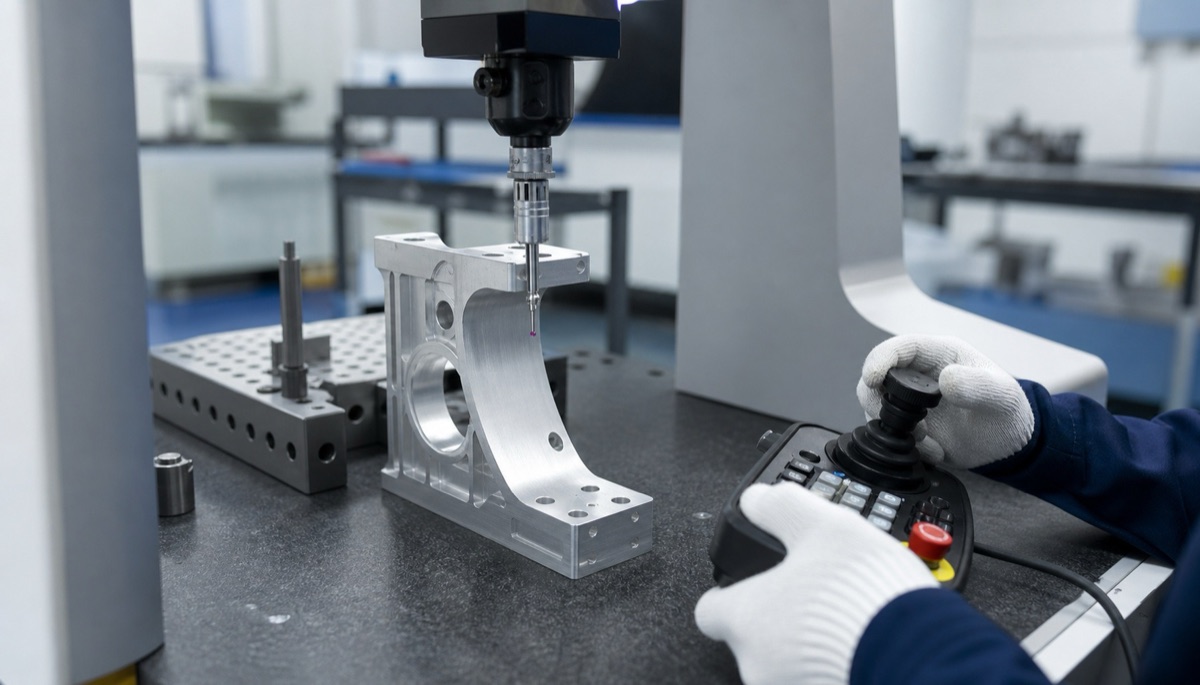
Medir tras el corte, al soltar y después de estabilizar ayuda a separar deriva térmica, recuperación de amarre y tensión residual.
Información Para La RFQ
El riesgo solo puede planificarse con el estado del material y de aceptación.
- Plano 2D y modelo 3D con referencias y estado libre
- Material, temple o tratamiento, forma del bruto y dirección
- Tamaño del bruto, porcentaje de arranque, paredes y cavidades
- Montaje, precarga y superficies restringidas en servicio
- Acabado, tratamiento y etapa dimensional aplicable
- Primera pieza, tiempo de reposo, temperatura y muestreo
Resumen
Diagnostique según cuándo se mueve la pieza. La tensión residual requiere arranque equilibrado y estabilización; el amarre, mejor apoyo y fuerza distribuida; el calor, contacto, refrigeración y temperatura controlados. El estado final de aceptación debe definirse antes de mecanizar.
FAQ
¿Más fuerza de amarre evita la deformación?
Puede ocultarla durante el corte y aumentar la recuperación al soltar. Mejore el apoyo y use la mínima fuerza repetible.
¿Un bruto más grueso garantiza estabilidad?
No. Estado, dirección y orden de arranque todavía pueden liberar tensión considerable.
¿Cómo distinguir calor de tensión residual?
El movimiento térmico se relaciona con temperatura y ciclo y suele disminuir al estabilizar; la tensión puede permanecer con la pieza fría.
¿Debe medirse una pared fina sujeta o libre?
Siga plano y función. Si la aceptación es libre, mida libre; si trabaja restringida, defina explícitamente el método de sujeción.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.