
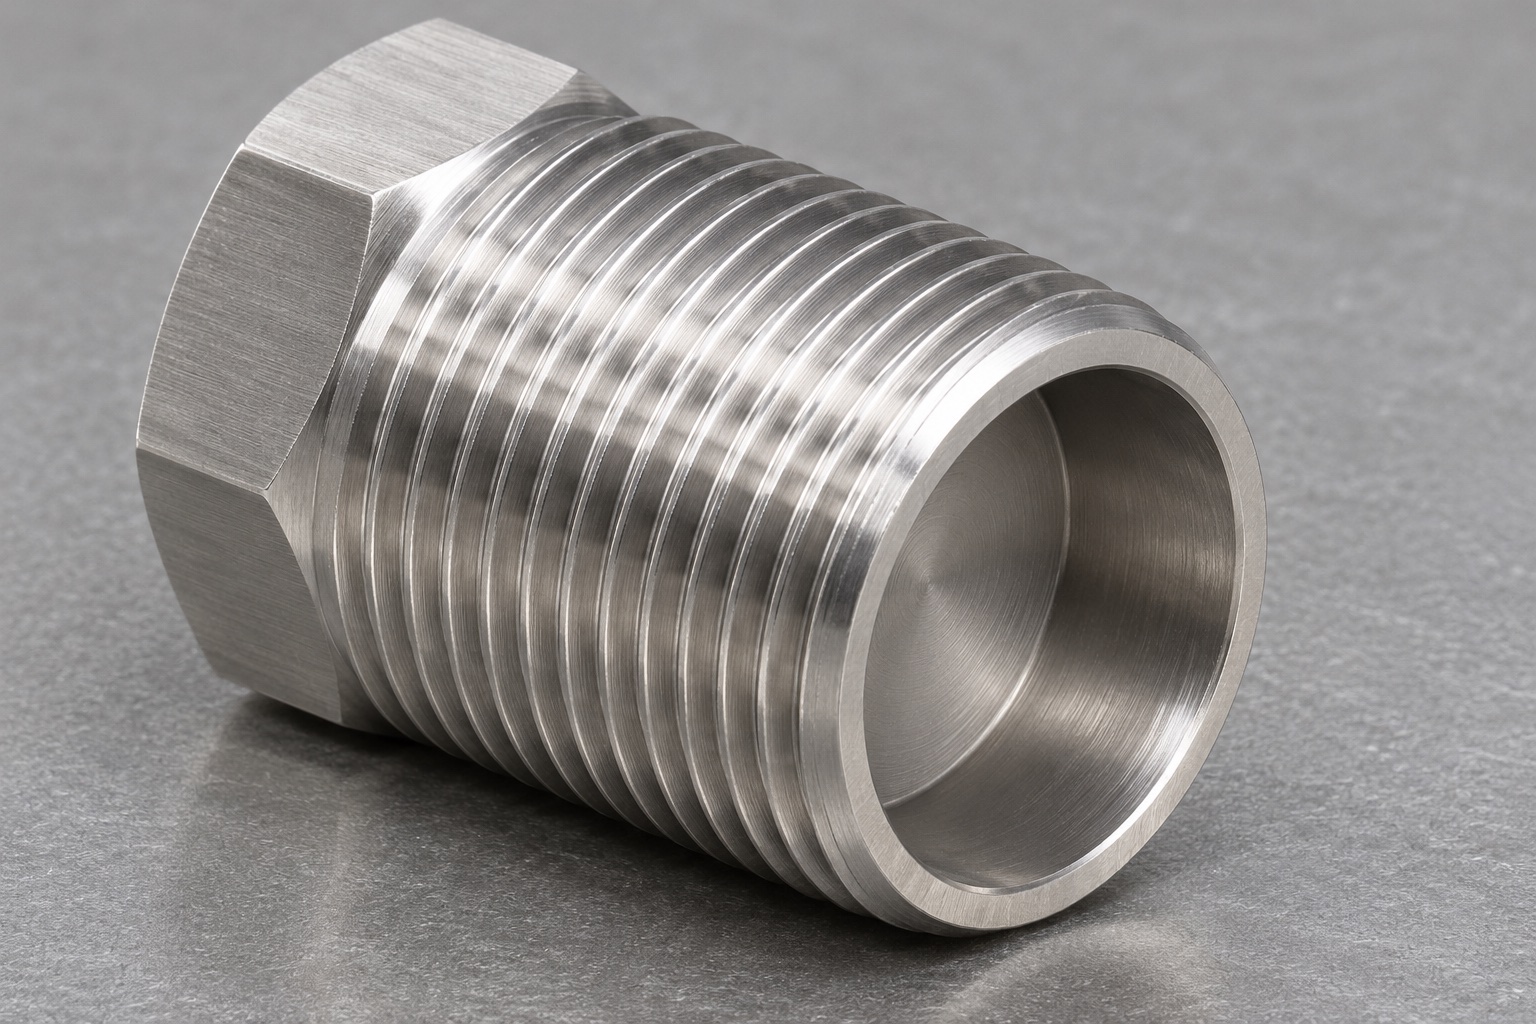
Separe el cuerpo de la carcasa del conjunto accionado por resorte.
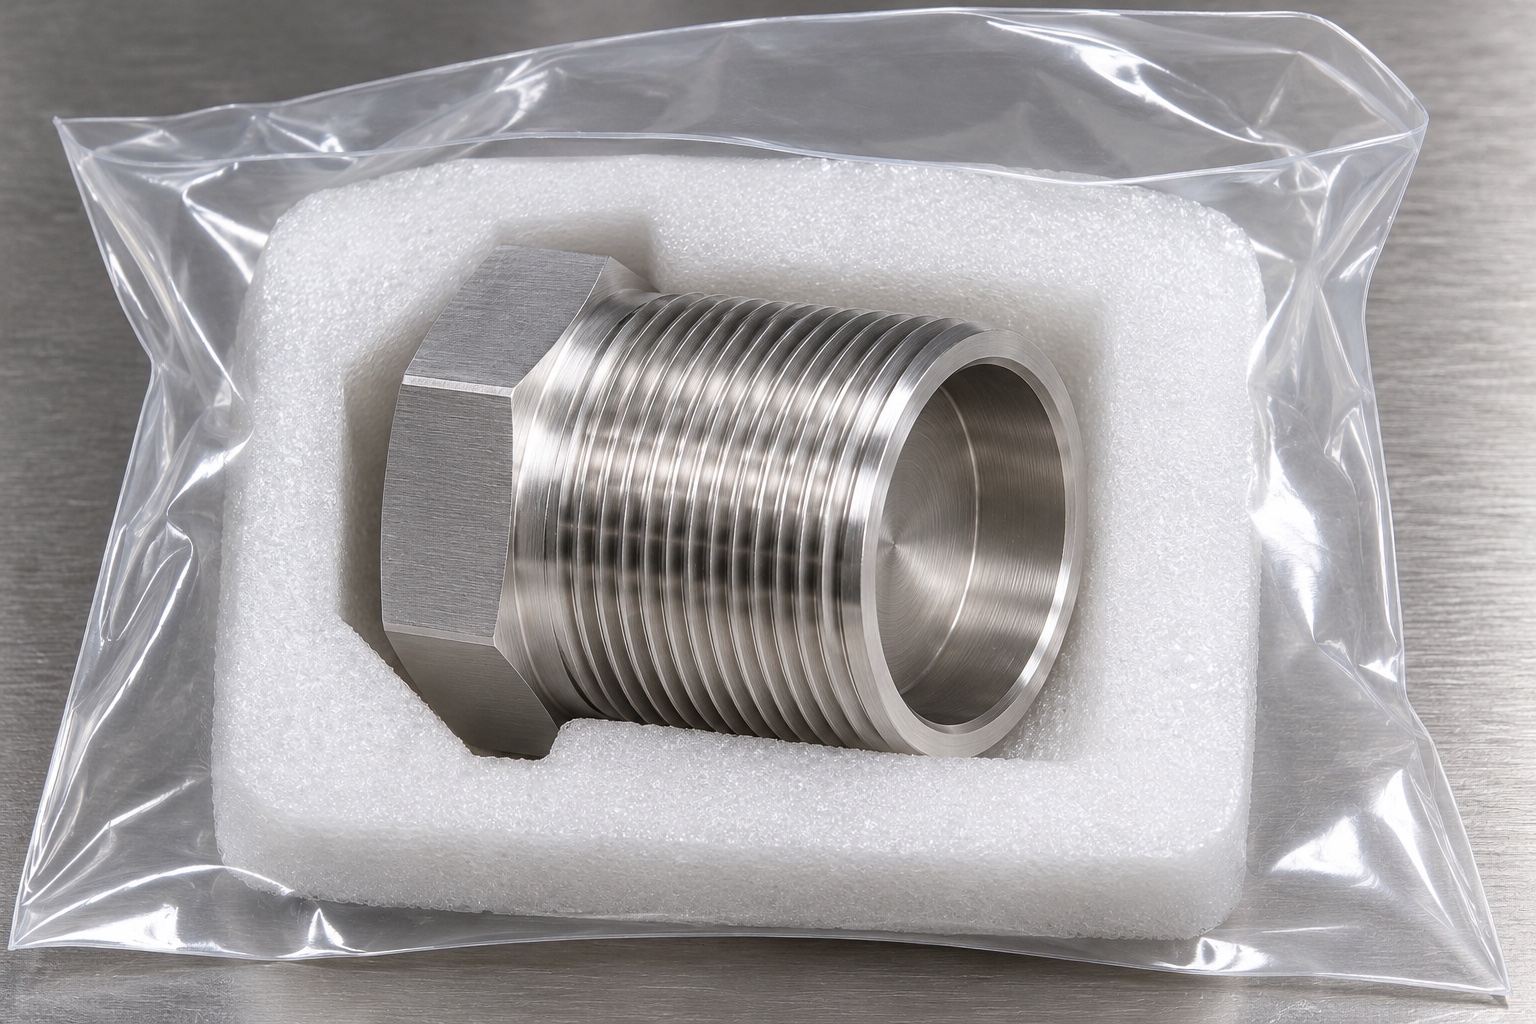
Un dispositivo accionado por resorte puede contener una carcasa roscada, un resorte, un contacto móvil y un dispositivo de retención. Esta guía aborda únicamente un cuerpo de alojamiento mecanizado conceptual para un mecanismo interno de equipo médico. El componente de acero inoxidable 316L ilustrado tiene una pared cilíndrica roscada externamente, una cabeza de llave trasera hexagonal y una cavidad ciega axial suave que se abre en el extremo opuesto. La parte trasera está cerrada. No se incluyen resortes, bolas, pasadores, tapas ni elementos de retención. El componente no debe describirse como un émbolo de resorte en pleno funcionamiento simplemente porque su apariencia exterior lo parezca.
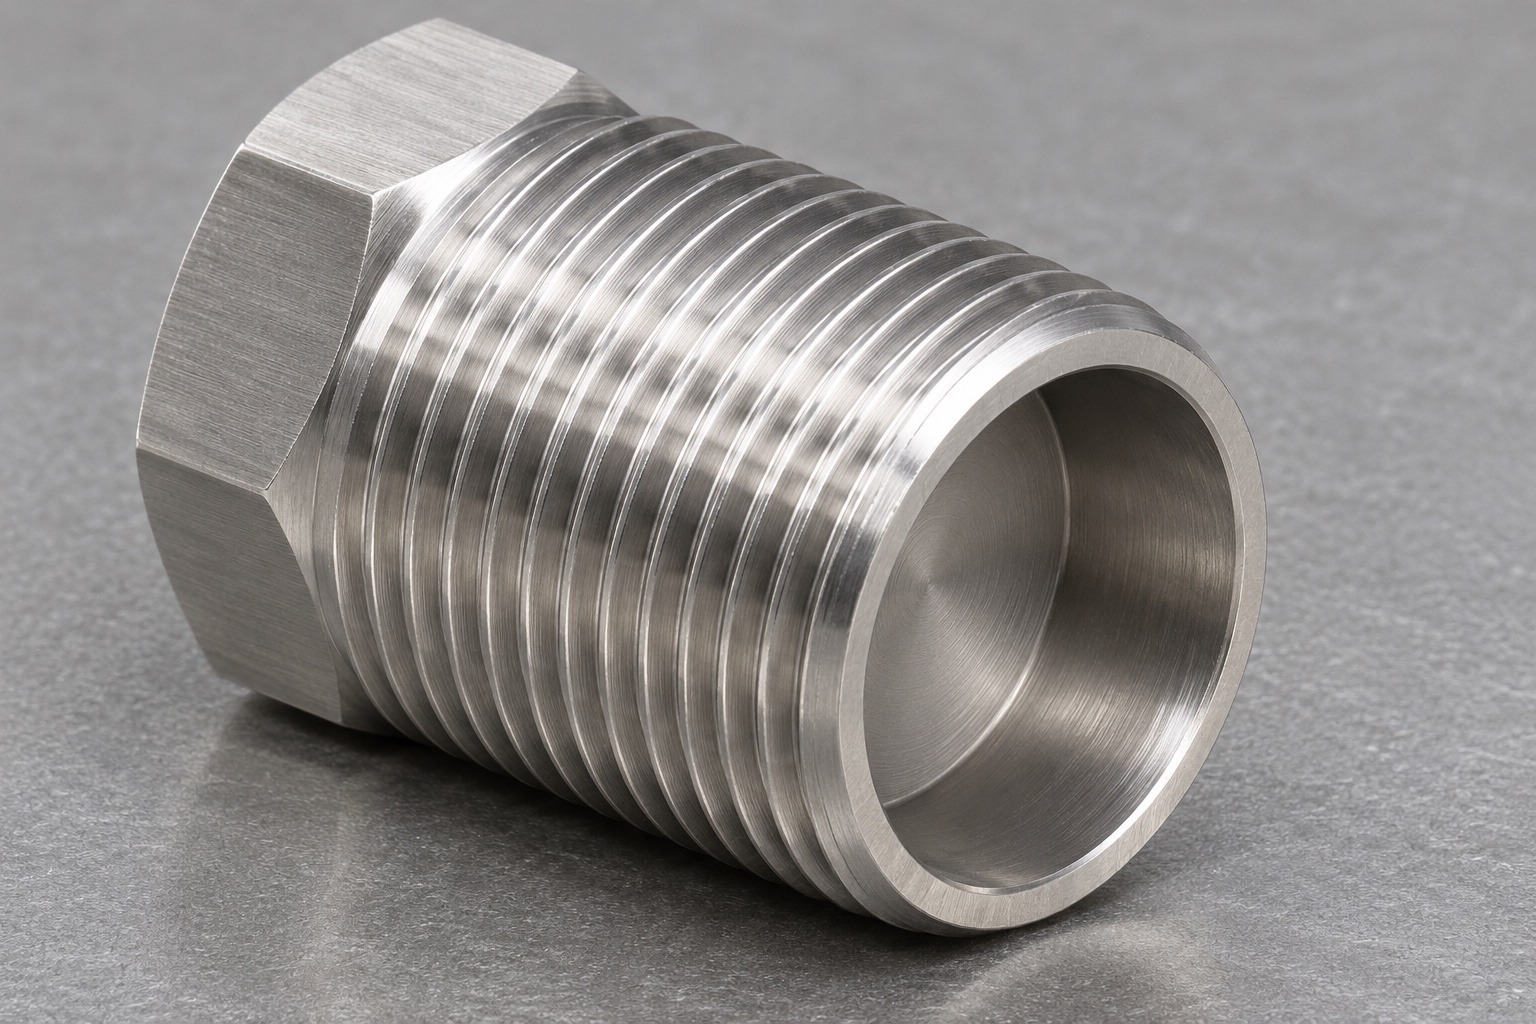
Identificar las interfaces de ensamblaje reales antes del mecanizado.
La revisión del diseño debe identificar dónde se ubica la carcasa, qué superficie recibe una llave y cómo se ensamblarían y retendrían las piezas internas en el mecanismo completo. Una cavidad ciega abierta por sí sola no define el método de retención. El diseñador del equipo debe especificar esa disposición por separado, junto con cualquier cambio de diseño necesario. No invente una carrera operativa o una fuerza de resorte desde la profundidad de la cavidad. El plano de mecanizado debe distinguir las dimensiones aceptadas de la carcasa de los requisitos adicionales utilizados para evaluar el dispositivo accionado por resorte ensamblado dentro del equipo.
Indique la rosca exterior y su referencia de asiento.
Especifique la designación de la rosca externa, la dirección, la longitud de enganche utilizable y las condiciones de entrada y salida en lugar de mostrar solo un diámetro exterior nominal. El dibujo debe identificar si la cara de la cabeza hexagonal es un asiento de ubicación o simplemente una superficie para aplicar la llave. Si un componente coincidente gobierna la instalación, identifique su rosca y las superficies de referencia relevantes. Un cuerpo roscado que ingresa a un orificio a mano no necesariamente cumple con todos los requisitos del dibujo. Las condiciones de asiento permitidas y cualquier procedimiento de fijación del conjunto pertenecen a documentos controlados, no a una suposición general derivada de la apariencia del componente.
Dimensione la cavidad ciega a partir de superficies identificadas.
Una cavidad ciega requiere una definición clara de diámetro, profundidad, geometría del fondo y condición de entrada. Especifique qué cara se utiliza como referencia de profundidad y si se pretende un fondo plano o una forma de herramienta permitida. El concepto ilustrado utiliza una cavidad lisa con un fondo sólido y sin rosca interna. Un orificio pasante axial tendría una geometría diferente. No utilice la longitud total del cuerpo como sustituto de la medición de la profundidad de la cavidad. El dibujo también debe permitir revisar el material posterior restante y los requisitos mínimos de la pared sin pedirle al operador que los deduzca de un modelo sombreado.
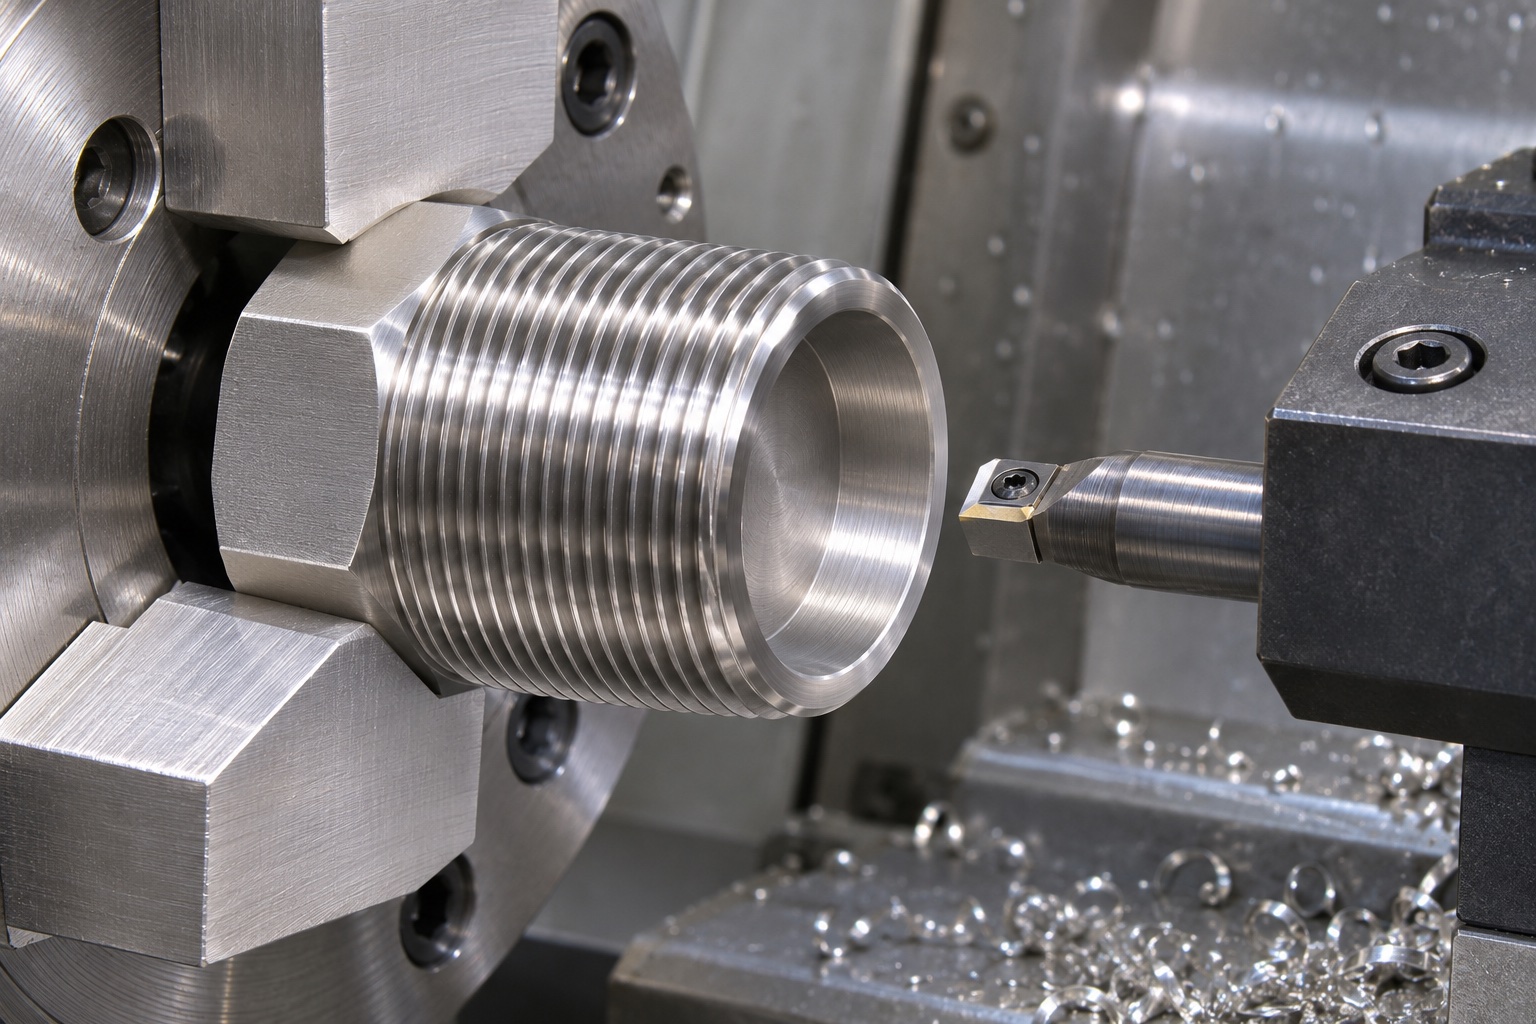
Revisar la relación entre el agujero y la rosca.
Cuando el conjunto necesite una relación entre el eje de la rosca externa y la cavidad interna, el dibujo debe expresarla de manera mensurable. Luego, la ruta de fabricación debe explicar cómo se establecen y conservan esas características a través de cambios de configuración. Las superficies del modelo nominalmente concéntricas no eliminan la necesidad de un método de aceptación acordado. La cabeza hexagonal puede proporcionar un acceso útil a la llave, pero no debe convertirse automáticamente en la única referencia de inspección. Distinga el eje funcional real y las superficies de los asientos de las características externas convenientes que resultan fáciles de sujetar con un tornillo de banco.
Planificar stock, soporte y orden de operación.
Para el concepto 316L, confirme la condición del material y la documentación especificados antes de seleccionar material en barra o un pieza en bruto preliminar. La secuencia consideraría cómo se pueden mecanizar la rosca exterior, la cavidad ciega y la cabeza de la llave con un soporte adecuado. Sostener una rosca ya terminada en mordazas duras puede crear marcas, por lo que el plan de instalación debe identificar superficies de contacto o herramientas de protección aceptables. La selección de herramientas, las condiciones de corte y el control de viruta dependen del diseño y la máquina reales. La fotografía de fabricación ilustrativa que acompaña a este artículo no establece ningún parámetro de proceso universal ni capacidad dimensional alcanzada.
Gestione las virutas en el extremo cerrado de la cavidad.
El fondo ciego hace que la eliminación de virutas y el acceso sean cuestiones importantes en la planificación de procesos. Revise el espacio libre disponible de la herramienta, el método de evacuación de virutas y cualquier fluido de proceso que pueda quedar en el fondo. Una cavidad que parece vacía en su entrada aún puede contener un fragmento más profundo en su interior. El plan de fabricación debe describir las comprobaciones intermedias previstas y la ruta de limpieza final compatible. Cualquier cambio realizado para mejorar el acceso deberá preservar la geometría aprobada. Perforar a través de la parte trasera cerrada por conveniencia crearía una pieza diferente y requeriría la aprobación del diseño en lugar de un ajuste informal en el taller.
Elija comprobaciones de profundidad y diámetro interior que alcancen la característica
Defina el método de inspección antes de la producción, especialmente cuando las puntas de las sondas o los contactos de medición no alcancen el fondo o la superficie cilíndrica prevista. Una sonda de profundidad debe hacer referencia a la cara correcta y hacer contacto con la región inferior especificada. El tamaño del orificio, la profundidad de la cavidad y la relación con la rosca exterior pueden requerir métodos diferentes. Registre el instrumento y las condiciones de configuración relevantes para los límites aprobados. La ilustración de inspección no contiene un número legible ni un resultado de aceptación medido. Una fotografía de una sonda entrando en una cavidad no puede establecer el espesor de pared restante ni el cumplimiento de todos los requisitos del dibujo.
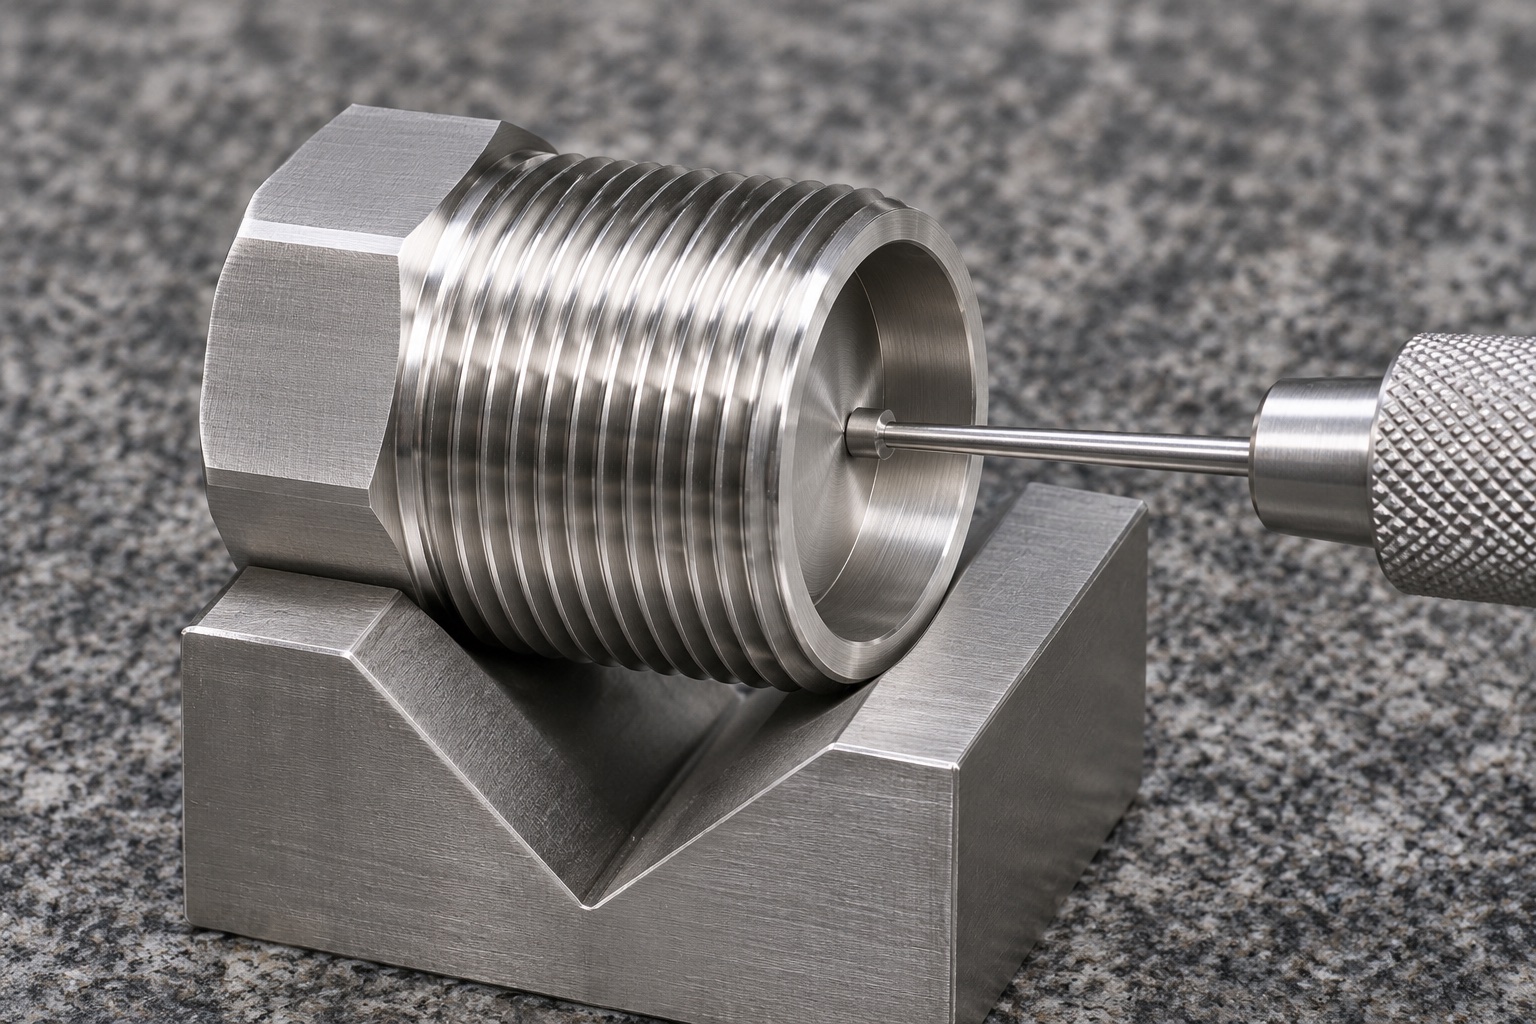
Separar la inspección de roscas de la función del conjunto
La aceptación de roscas externas debe utilizar la designación, los límites y el método de verificación acordados, con cualquier calibre identificado y controlado. Una observación limitada de la instalación en un componente acoplado puede responder una pregunta de ensamblaje, pero no debe reemplazar todas las inspecciones especificadas. El cuerpo por sí solo no puede demostrar la fuerza del resorte, el recorrido del émbolo, la retención, la vida útil ante la fatiga o un comportamiento de contacto seguro. Esas características requieren el conjunto completo controlado y su pertinente evaluación. La información del fabricante sobre los émbolos de resorte comerciales describe productos completos; no transfiere su rendimiento a una carcasa personalizada sin ensamblar que se muestra en un artículo técnico ilustrativo.
Protege los bordes mientras eliminas los residuos del proceso.
Revise el inicio de la rosca, el salida de la rosca, la entrada de la cavidad y las transiciones del cabezal de la llave para detectar rebabas según los requisitos de borde aprobados. Evite el pulido incontrolado que cambie el enganche o redondee una cara de posicionamiento. La limpieza debe abarcar tanto el fondo ciego como las superficies exteriores fácilmente visibles, utilizando un procedimiento compatible con el material y el uso previsto. Si se solicita pasivación u otro proceso superficial, identificar su especificación y evidencia por separado; el nombre de la aleación por sí solo no es prueba de que se haya producido dicho tratamiento. No se afirma ninguna condición estéril, clasificación de partículas o idoneidad para el contacto con el paciente para el cuerpo ilustrado.
Mantenga el embalaje protector fuera de la cavidad.
La separación individual puede proteger la rosca externa del impacto durante la manipulación y el envío. El embalaje debe soportar el cuerpo sin presionar un objeto duro en el orificio ni dejar fibras sueltas en el fondo ciego. Cualquier tapón de protección debe estar expresamente acordado y ser adecuado a las expectativas de limpieza; Un trozo de espuma conveniente no debe introducirse en una cavidad funcional por costumbre. La identificación pertenece fuera de las superficies funcionales. Una bolsa transparente y un bolsillo ajustado describen únicamente el manejo protector. No establecen una barrera estéril validada, calificación de limpieza ni aprobación del equipo médico terminado.
Solicite los documentos de carcasa y montaje por separado.
Una consulta útil incluye el dibujo de la carcasa y la revisión del modelo, la cantidad, la condición del material 316L, la rosca externa, la geometría de la cavidad, el esquema de referencia, el acabado y los registros de inspección requeridos. También se debe identificar el diseño del conjunto separado donde el resorte, el elemento móvil y la retención son relevantes para la revisión. Indique la limpieza, embalaje y documentación solicitada sin que ello implique que ya existan certificados no aportados. Esta división permite al proveedor cotizar la cuerpo mecanizada, mientras que el propietario del diseño conserva la responsabilidad de las funciones de montaje no resueltas. Las imágenes generadas por el artículo son ilustraciones de geometría y procesos, no evidencia de entrega al cliente ni prueba de un émbolo de resorte en funcionamiento.
Referencia técnica del fabricante: www.carrlane.com.
FAQ
¿El cuerpo ilustrado es un émbolo de resorte completo?
No. Se trata de un concepto de carcasa desmontada sin resorte, contacto móvil ni dispositivo de retención. No puede demostrar fuerza, carrera, retención ni funcionamiento seguro del sistema. Un dispositivo completo requiere su propio diseño y evaluación de ensamblaje controlado.
¿La cavidad pasa por la cabeza trasera?
No. El concepto tiene una cavidad ciega axial lisa y un extremo trasero sólido y cerrado. La profundidad, la geometría del fondo y el material restante deben estar definidos en el plano real. Un orificio pasante sería una configuración aprobada diferente.
¿La cavidad interna está roscada?
En este concepto no hay ninguna rosca interna. La rosca de la máquina se encuentra en la pared cilíndrica exterior. Cualquier rosca interna, tapa separada o detalle de retención necesitaría información de diseño explícita y revisión en lugar de inferirse de la ilustración.
¿Puede una lectura de profundidad establecer toda la geometría de la pared?
No. Una observación en profundidad verifica una característica axial definida bajo una configuración acordada. El tamaño del orificio, la geometría exterior y las relaciones pueden requerir métodos adicionales. El dibujo real determina cómo se evalúan y registran el material restante y otros requisitos de aceptación.
¿El 316L establece pasivación o esterilidad?
No. La identidad del material, cualquier tratamiento superficial especificado y la condición de esterilidad son requisitos diferentes. Un proceso de pasivación necesita sus propias especificaciones y registros cuando se soliciten. El embalaje protector y el nombre de la aleación no establecen la aprobación del dispositivo médico ni la idoneidad para el contacto con el paciente.
¿Qué información se necesita para una cotización?
Proporcione el dibujo controlado, el modelo, la cantidad, la condición del material, la rosca externa, los requisitos de cavidad ciega, el esquema de referencia, el acabado y las necesidades de inspección. Agregue expectativas de limpieza y embalaje e identifique cualquier documento de ensamblaje separado necesario para revisar la retención o los componentes móviles.
tanghangyun@oemach.com