
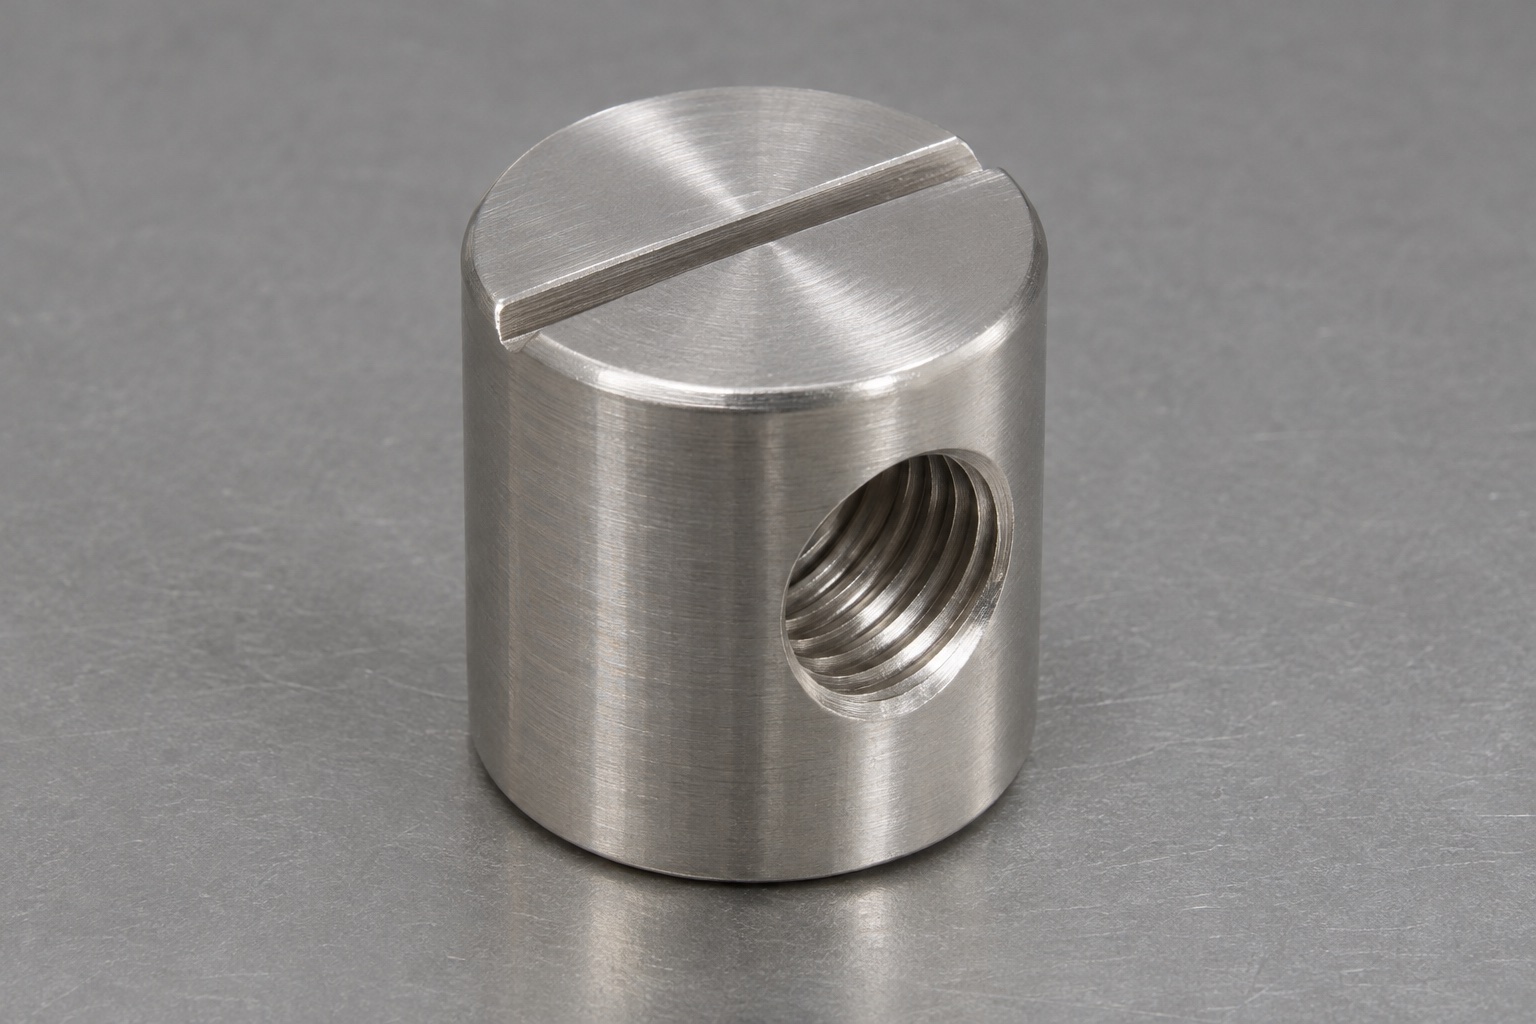
Definir el concepto de elemento de fijación transversal
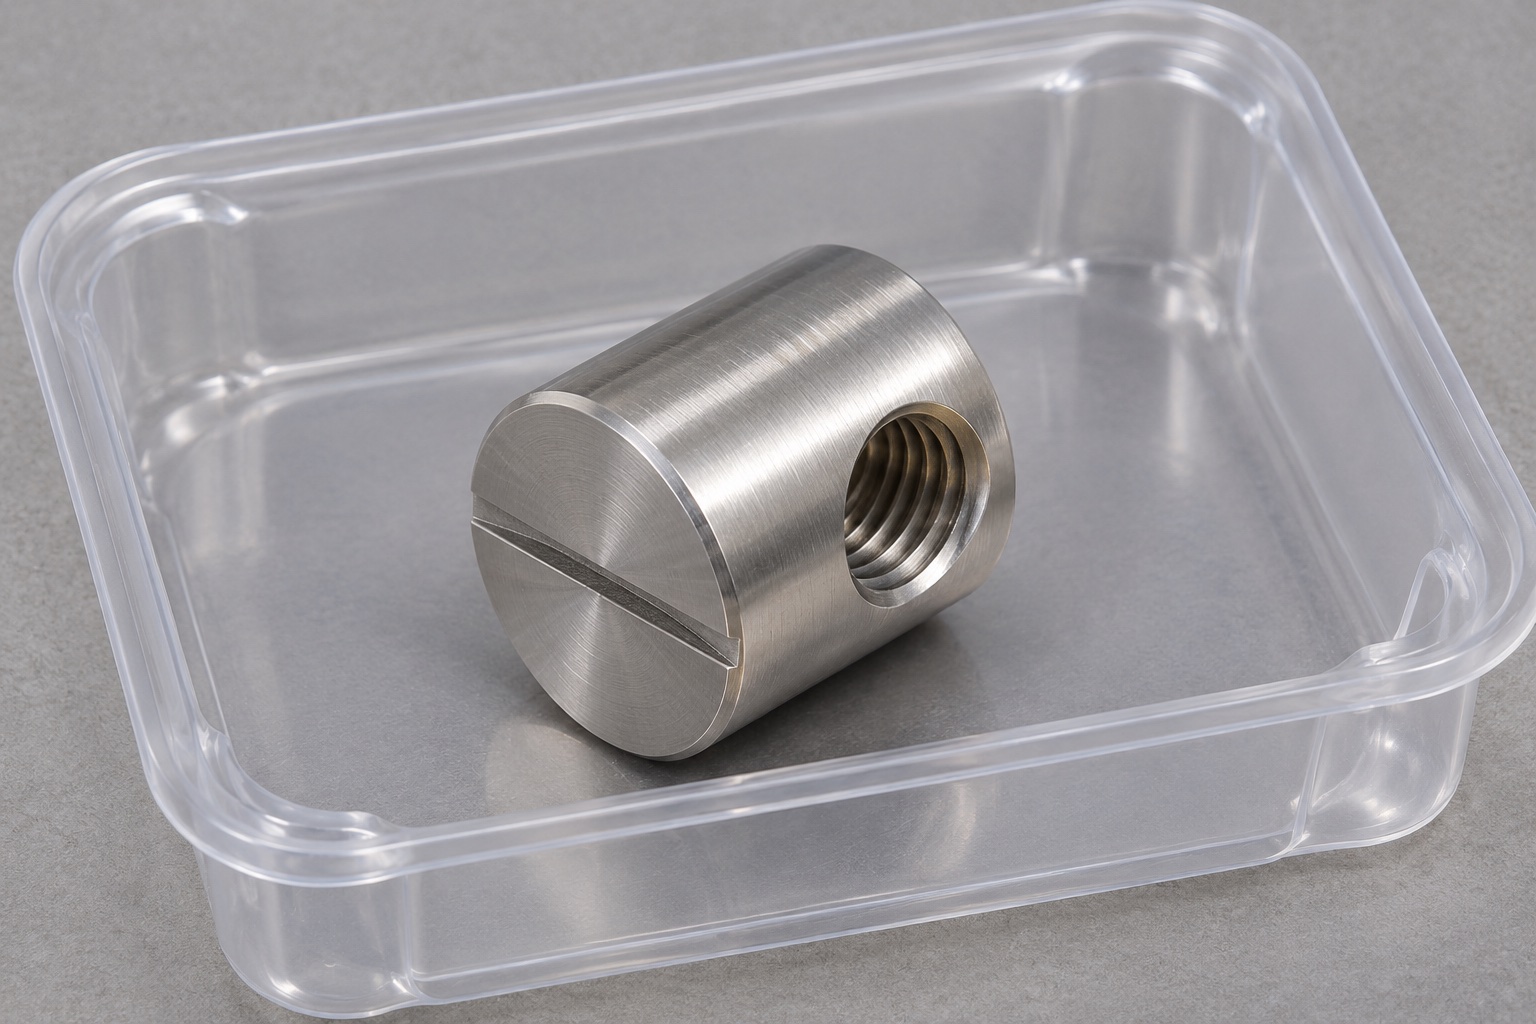
Un cierre interno de equipo médico puede requerir una tuerca cilíndrica cuando difieren las direcciones del tornillo y del alojamiento. El concepto 316L tiene una rosca hembra transversal en la pared curva y una ranura recta en una cara circular sólida. No hay rosca axial, tornillo ni panel suministrados. Es una interfaz ilustrativa, no un elemento médico cualificado; el diseñador debe definir montaje y cargas.
Diferencie el ajuste del cilindro del acoplamiento de la rosca.
El cilindro exterior encaja en un alojamiento, mientras que la rosca transversal se acopla a un perno independiente. Se trata de interfaces distintas con requisitos diferentes. Especifique si el orificio de alojamiento proporciona holgura, posicionamiento o algún otro tipo de contacto definido. No asuma que existe un ajuste a presión simplemente porque la pieza se asemeje a un pasador. Analice cómo se retiene el cilindro antes de instalar el perno y cómo puede extraerse para realizar tareas de mantenimiento. El hecho de que el diámetro exterior sea correcto no garantiza un acoplamiento de rosca adecuado ni asegura que la unión completa permanezca firme en el equipo médico.
Defina la ubicación del orificio lateral mediante referencias válidas.
Especifique la posición del orificio transversal a lo largo del cilindro, su relación con el eje del mismo y la referencia tomada desde uno de los extremos. Indique cualquier requisito de orientación entre dicho orificio y la ranura de alineación. Una representación en perspectiva no permite definir estas relaciones con precisión. Si la ranura tiene como fin indicar la orientación de la rosca durante el montaje, dicha función debe quedar claramente definida en el plano técnico. No asuma que todos los pasadores roscados transversales comerciales siguen la misma convención. Una superficie cilíndrica simétrica no permite al operario saber hacia dónde está orientada la rosca interna una vez que el cilindro queda oculto.
Especifique la rosca hembra completa.
Indique el sistema de rosca, el tamaño nominal, el paso, el sentido de la rosca (derecha/izquierda), el ajuste y la longitud útil de la rosca. Revise las entradas curvas, así como cualquier chaflán o salida de rosca permitidos. La abertura visible en una pared cilíndrica no garantiza, por sí sola, que el perno esté completamente enroscado. Es necesario verificar la longitud del perno y su trayectoria de inserción en relación con la carcasa real. No considere los espacios libres ni las roscas que no han entrado completamente como una sujeción efectiva sin una justificación técnica clara. La inspección de la rosca se limita a su propio alcance; no constituye, por sí misma, una prueba de la resistencia de la unión, de su capacidad para evitar el aflojamiento o de su comportamiento seguro durante el uso.
Defina la ranura de alineación como un elemento independiente.
Especifique el ancho, la profundidad y la longitud de la ranura, así como su relación con la orientación controlada de la rosca. Asegúrese de que haya espacio suficiente para el destornillador durante el montaje y que quede material suficiente debajo de la ranura. La ranura sirve únicamente como ayuda para la orientación; no autoriza a apretar toda la unión aplicando un par de apriete arbitrario con un destornillador. Este concepto no incluye muescas en cruz, cabezas hexagonales ni orificios roscados axiales. Si el montaje requiere un sistema de accionamiento o un elemento de retención diferente, defina esa geometría explícitamente. No profundice una ranura simplemente porque el destornillador disponible no encaje en la interfaz aprobada.
Revise las secciones de las paredes y los espacios libres entre las piezas.
Rosca transversal, cilindro y ranura comparten material disponible. Revise el conjunto, no cada elemento aislado. El diseñador debe evaluar secciones y trayectoria de carga reales; aquí no se da espesor ni capacidad universales. Compruebe aproximación del tornillo y orientación antes del cierre. Una instalación manual puede mostrar interferencias, pero no sustituye la evaluación técnica de la unión completa.
Especifique el material 316L y el estado de la superficie suministrada.
Solicite la especificación requerida para el acero 316L, el formato del material y la documentación de trazabilidad. El simple hecho de que un componente parezca acero inoxidable no determina su grado ni su estado. Indique cualquier proceso de pasivado, pulido u otro tratamiento solicitado, así como los criterios de aceptación final. La información sobre pasadores transversales (cross-dowels) de Fastenright ofrece un contexto general sobre la interfaz; un diseño personalizado para equipos médicos no hereda automáticamente los materiales, la disponibilidad, la conformidad ni la capacidad de un producto de catálogo. El equipo de aplicación debe evaluar por separado la exposición durante la limpieza y cualquier requisito médico pertinente. Ni el nombre de la aleación ni una superficie de aspecto limpio garantizan una capacidad de limpieza validada, la idoneidad biológica o la entrega en condiciones estériles.
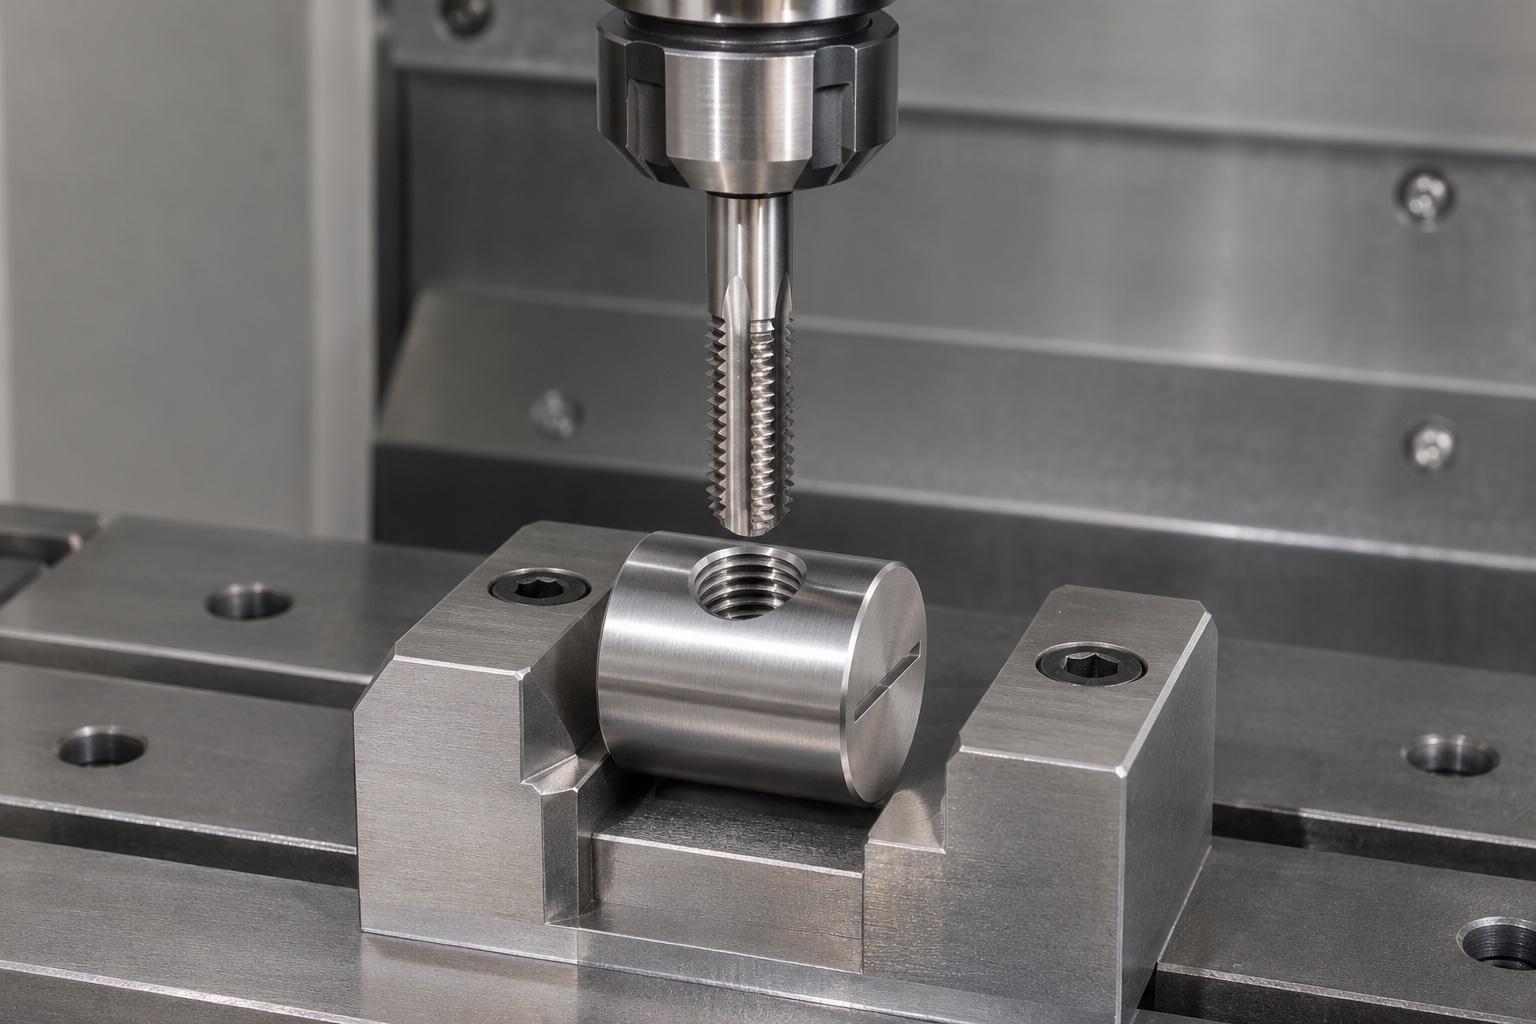
Planificar conjuntamente el torneado y el mecanizado transversal
Un posible proceso de fabricación consiste en tornear el cuerpo cilíndrico y sus extremos, para luego mecanizar el orificio lateral, la rosca y la ranura de alineación utilizando los dispositivos de sujeción adecuados. Durante estas operaciones, es fundamental mantener las referencias de posición y orientación previamente acordadas. El sistema de sujeción debe evitar movimientos no deseados, garantizando al mismo tiempo el acceso de la herramienta a la entrada curva. Asimismo, se deben proteger las superficies externas ya terminadas durante las etapas posteriores del proceso. La selección precisa de las herramientas, las condiciones de corte y el sobrematerial (margen de mecanizado) dependerán de las dimensiones especificadas en los planos y del equipamiento disponible. No añada orificios centrales, roscas axiales ni ranuras adicionales simplemente para facilitar la sujeción de la pieza; la geometría final debe coincidir estrictamente con la del componente aprobado.
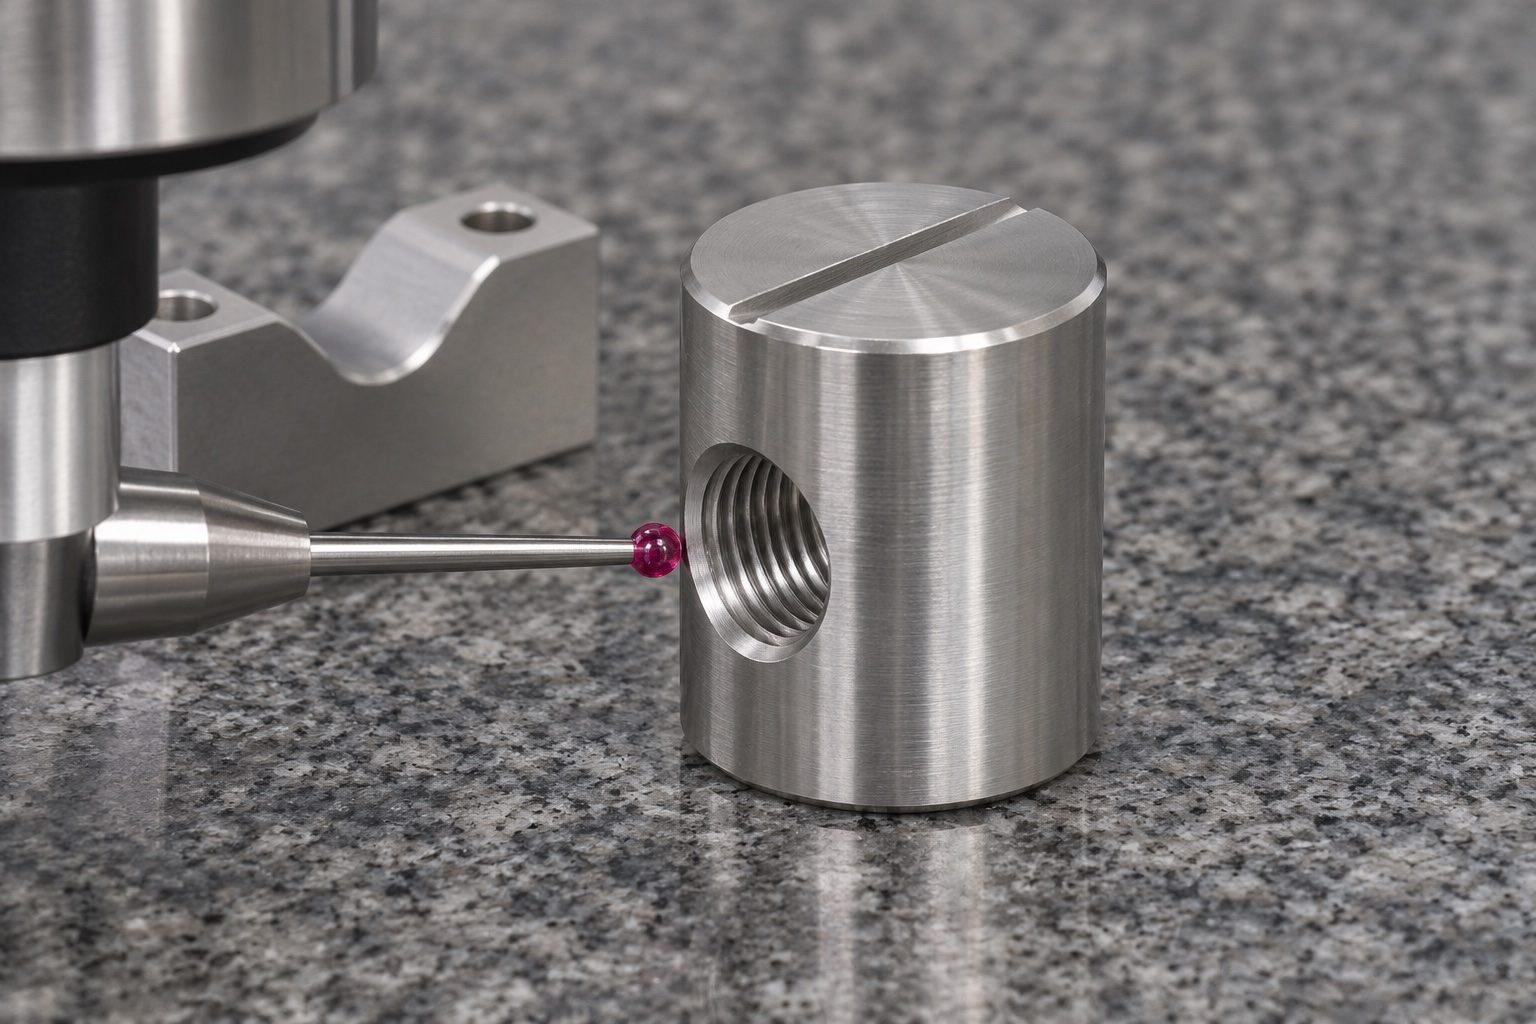
Inspeccione ambas interfaces y la relación entre ellas.
El plan de inspección debe contemplar el diámetro exterior, la longitud, la rosca transversal, la ubicación de los orificios y la ranura de alineación, conforme a lo indicado en el plano. Seleccione los métodos de inspección adecuados según las posibilidades de acceso y los requisitos de incertidumbre. El uso exclusivo de calibres de rosca no permite determinar la posición de la rosca respecto al cuerpo cilíndrico, ni cómo la ranura indica su orientación. Del mismo modo, la medición del diámetro del cilindro no verifica la validez de la rosca interna. Registre los detalles sobre la sujeción, la orientación y las características inspeccionadas, de modo que los resultados puedan ser interpretados por otra persona. Un informe válido debe incluir mediciones reales y decisiones de aceptación o rechazo, en lugar de simples observaciones cualitativas, como indicar que «un perno parece encajar».
Elimine las rebabas de las entradas curvas sin alterar la rosca.
Un ensayo puede observar orientación, acceso y asiento con componentes identificados, sin inventar par o capacidad. La instalación manual no demuestra precarga, fatiga, bloqueo ni retención segura; evalúe la unión real. Proteja individualmente entradas roscadas y ranura, conservando referencia, revisión, material e inspección. El embalaje ordinario no es estéril y una bandeja ilustrativa no acredita una entrega real.
Registre las observaciones durante el montaje y proteja el componente.
Se puede realizar una prueba acordada para observar la orientación del cuerpo cilíndrico, el acceso para los pernos y el asentamiento con las piezas correspondientes. Dicha prueba debe documentar el procedimiento seguido, sin inventar valores de par de apriete ni resultados de capacidad que no hayan sido verificados. La instalación manual no garantiza la precarga, la resistencia a la fatiga, la estabilidad del bloqueo ni una retención segura en el equipo completo. Estos aspectos requieren una evaluación específica de la unión. Empaque cada componente cilíndrico de modo que las piezas adyacentes no dañen las entradas de la rosca ni la ranura. Conserve la información sobre el número de pieza, la revisión, la identificación del material y el estado de inspección. Un embalaje protector estándar no implica un suministro estéril, y una bandeja de muestra no constituye una prueba de un envío realizado a un cliente.
Prepare una solicitud de fabricación específica para la unión.
Incluya modelo, plano, alojamiento, tornillo y trayectoria, referencias, convención de ranura, material, acabado e inspección. Defina retención y acceso antes de fabricar. Resuelva la información roscada sin confiar solo en el nombre de la pieza. La fabricación de la tuerca y la verificación de la unión médica son actividades distintas. No se implican clientes, cargas o certificación, y los cambios deben documentarse.
Referencia técnica del fabricante: www.fastenright.com.
FAQ
¿La rosca interna es axial o transversal?
Es transversal: en este concepto, el orificio roscado atraviesa la pared lateral curva, perpendicular al eje del componente cilíndrico. El extremo circular presenta una ranura de alineación, no una abertura roscada axial. Cualquier otra configuración requeriría un diseño explícitamente modificado.
¿El cuerpo cilíndrico requiere un ajuste a presión?
No necesariamente. La relación con el orificio de alojamiento debe especificarse para la carcasa y el ensamblaje reales. La holgura, la ubicación y la retención son cuestiones de diseño independientes. No asuma que existe un ajuste con interferencia basándose en el término «pasador» (dowel), ni fuerce la inserción del componente en un alojamiento no definido.
¿La ranura del extremo indica siempre la dirección de la rosca?
Solo si el diseño controlado define dicha relación y el plan de inspección la verifica. No deduzca la convención a partir de una fotografía o de un producto de otro proveedor. Defina la referencia y el acceso de montaje necesarios para orientar correctamente la abertura roscada oculta.
¿Puede un calibrador de roscas de paso demostrar la capacidad de una unión?
No. La verificación mediante calibres (gauging) aborda características específicas de la rosca dentro de su alcance. La capacidad y la retención dependen del perno real, el acoplamiento, el alojamiento, el estado del material, la carga y la unión completa. Dichos requisitos requieren una base de ingeniería y verificación específica y adecuada.
¿Se puede aplicar a esta pieza la clasificación (especificaciones de carga) de una tuerca estándar de catálogo?
No. Una geometría personalizada en acero 316L no constituye, automáticamente, el mismo producto, material o conjunto que un elemento de fijación de catálogo. Las referencias generales no implican la transferencia de conformidad, tamaños disponibles, capacidades de carga o cualificación para uso médico a un concepto de fabricación ilustrativo.
¿Qué debe incluir una cotización?
Debe incluir: geometría controlada, definiciones del perno y del alojamiento, datos completos de la rosca, especificaciones de la ranura, estado del material, cantidad, tratamiento final, requisitos de inspección y alcance del embalaje. Es necesario resolver cualquier duda sobre el montaje y la retención antes de que el proveedor comience el mecanizado.
tanghangyun@oemach.com