
Un soporte puede cumplir inicialmente la posición de agujeros y desplazar el eje óptico después de calentarse, apretarse o desmontarse. La repetibilidad es un resultado del sistema, no una sola coordenada.
Plano, proceso y aceptación deben relacionar cara de montaje, localizadores y referencia óptica. Expansión, tensión residual, rigidez de la unión y par deben analizarse conjuntamente.
Controles principales para la estabilidad del soporte
| Área | Qué definir | Aplicación práctica |
|---|---|---|
| Referencias | Relación entre cara, agujeros y eje óptico | Mecanizar elementos críticos en una sujeción o con transferencia verificada |
| Localización repetible | Pasadores, alojamientos, topes y superficies | Definir ajuste, holgura, desgaste y estrategia de sustitución |
| Comportamiento térmico | Temperatura, fuentes de calor y deriva permitida | Estimar expansión, aislar cuando convenga y validar a temperatura de uso |
| Carga de montaje | Secuencia, par y apoyo | Definir el par y repetir la inspección bajo carga representativa |
Empezar Por La Cadena De Referencias Ópticas
Identifique qué superficie fija la altura, qué alojamientos controlan la traslación y qué elemento bloquea el giro. La cara del sensor o eje óptico necesita una relación geométrica clara con esas referencias.
Una posición de ±0,01 mm no garantiza por sí sola la alineación. Planitud, perpendicularidad, rigidez y distancia hasta el elemento óptico pueden amplificar el desplazamiento.
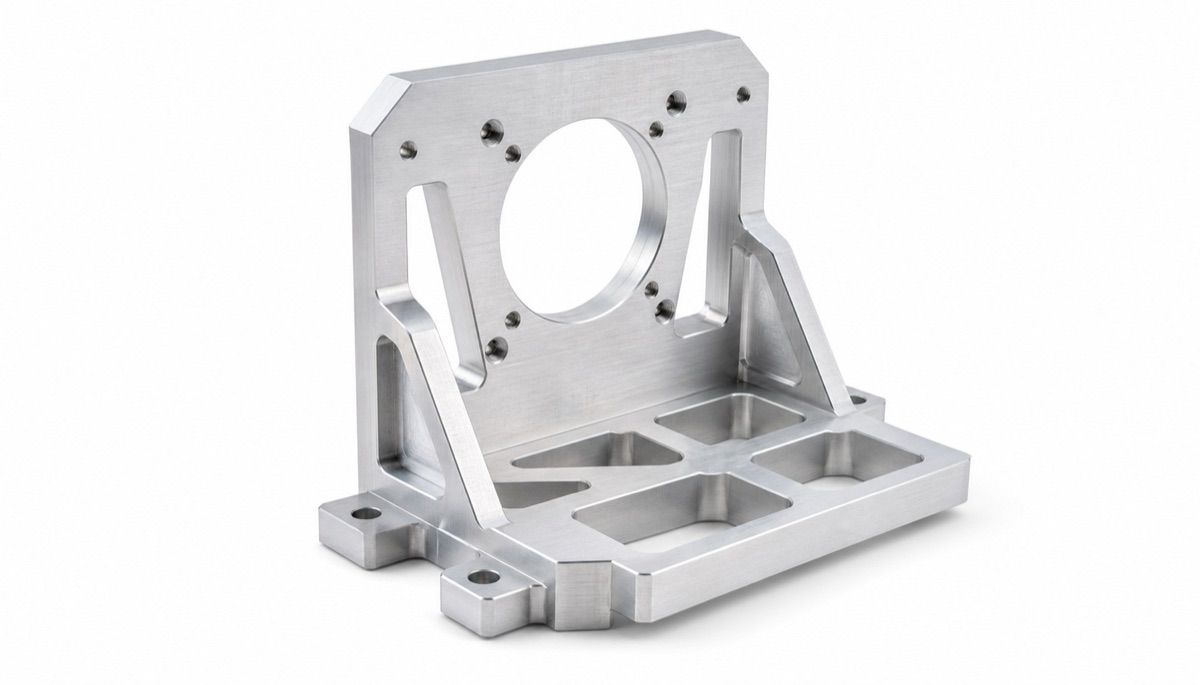
Rigidez, referencias, material, espesor y diseño de la unión actúan juntos sobre la repetibilidad y la deriva térmica.
Separar Repetibilidad De Exactitud Absoluta
La exactitud absoluta indica dónde queda el sensor frente al modelo. La repetibilidad indica si vuelve al mismo lugar tras desmontarlo. Un soporte puede estar desplazado de forma constante o ser correcto una sola vez y variar después.
Pasadores redondos y romboidales, topes o contactos cinemáticos restringen los grados necesarios sin sobredefinir. Un alojamiento H7 solo ayuda si también se especifican pasador, holgura, desgaste y método de montaje.
Organizar El Mecanizado Alrededor De La Rigidez
Las caras y agujeros críticos deben mecanizarse con pocas reubicaciones. Las estructuras multicaras pueden beneficiarse de 3+2 o cinco ejes para reducir transferencias y conservar la referencia óptica respecto a la base.
Las paredes finas necesitan sujeción de baja deformación, retirada equilibrada y etapas de desbaste, semiacabado y acabado. La inspección debe hacerse libre salvo que el plano defina una condición restringida.
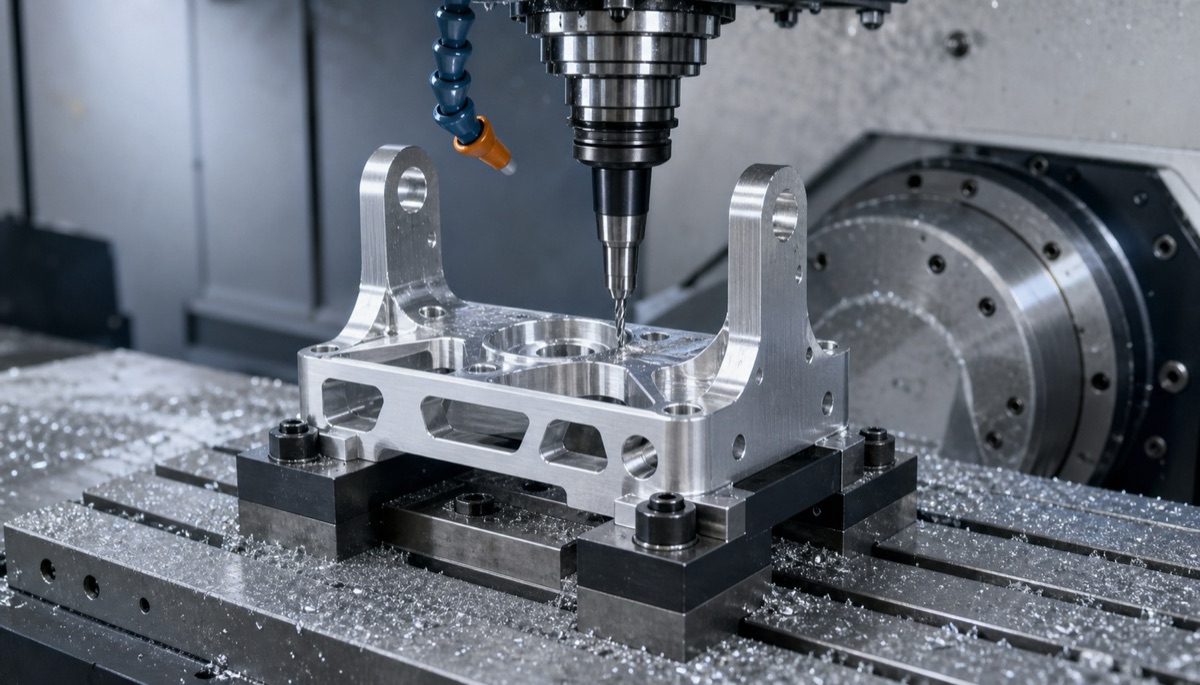
Caras de montaje, agujeros de localización y referencias del eje óptico deben completarse desde una cadena controlada y con las mínimas transferencias posibles.
Controlar La Deriva Con Un Presupuesto Térmico
La selección de material parte de temperatura, distancia entre referencias y movimiento óptico permitido. El aluminio es ligero y conductor, pero dilata más que acero, titanio o aleaciones de baja expansión. Invar puede ayudar, con cambios de masa, coste y proceso.
Aislamiento térmico, geometría simétrica y uniones de materiales compatibles pueden ser tan importantes como el material. Una fuente localizada puede crear error angular aunque el aumento medio sea pequeño.
Inspeccionar Con Temperatura Y Par Definidos
La primera pieza debe cubrir planitud, perpendicularidad, tamaño y posición de alojamientos, interfaz del sensor y relación completa de referencias. Para tolerancias estrechas se registran temperatura y estabilización.
Si el apriete cambia la forma, se repiten medidas después de aplicar secuencia y par especificados. Varias reinstalaciones aportan más evidencia de repetibilidad que una sola medición CMM.
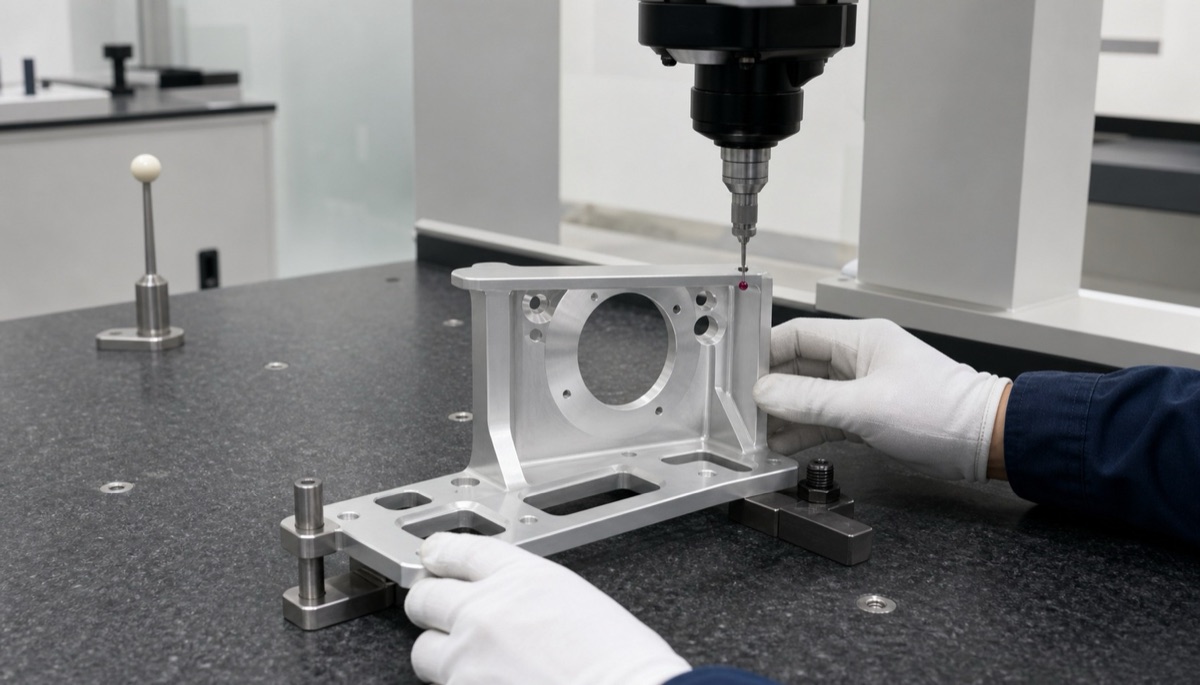
La medición debe reproducir las referencias del plano y, cuando proceda, repetir la verificación con par de apriete o carga de montaje definidos.
Información Para Enviar Con La Solicitud
El proveedor necesita las condiciones funcionales y ambientales que convierten el soporte en un componente de alineación.
- Relación del eje óptico o plano detector con caras y agujeros
- Ciclos de desmontaje, localización, secuencia y par
- Temperatura, fuentes de calor y deriva permitida
- Material, acabado, baja reflectividad y limpieza
- Planitud, perpendicularidad, posición, referencias e informe requerido
Resumen
Un soporte estable necesita referencias comunes, localización repetible, rigidez y presupuestos térmico y de montaje definidos. Las características funcionales deben mecanizarse con una ruta controlada y verificarse en condiciones de servicio.
FAQ
¿Una posición de ±0,01 mm garantiza el eje óptico?
No. Planitud, rigidez, localización, brazo de palanca, par y temperatura pueden mover o inclinar el eje.
¿Cuándo conviene Invar o acero en lugar de aluminio?
Cuando temperatura y deriva no pueden resolverse con aluminio o compensación. También deben evaluarse masa, corrosión, coste y proceso.
¿Por qué medir después del par de montaje?
La precarga puede flexionar un soporte fino o cambiar el contacto. El ensayo con par definido muestra la condición real del sensor.
¿Basta un alojamiento de ajuste estrecho?
No. La tolerancia del pasador, el segundo localizador, limpieza, desgaste y método de inserción también determinan la repetibilidad.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.