
Más ejes no producen automáticamente una pieza mejor o más barata. La máquina correcta alcanza las características, protege la cadena funcional de referencias y entrega la cantidad con un coste aceptable de montaje, inspección y ciclo.
Un centro horizontal describe la orientación del husillo y la arquitectura, no un nivel superior de ejes. Suele incorporar mesa rotativa y puede tener distintas configuraciones de ejes controlados.
Por eso el DFM debe comparar rutas completas y no solo nombres de máquinas.
Dónde encaja cada configuración CNC
| Configuración | Aplicación | Ventaja | Límite o pregunta |
|---|---|---|---|
| Vertical de 3 ejes | Planos, cajeras, patrones y piezas con pocos montajes | Programación simple, amplia disponibilidad y montaje económico | Las caras laterales exigen recolocar; la profundidad aumenta el voladizo |
| 4 ejes | Agujeros radiales, caras indexadas y elementos cilíndricos | Reduce indexado manual y mantiene una referencia rotativa | Movimiento indexado o simultáneo, espacio del útil y precisión rotativa |
| 5 ejes | Agujeros inclinados, superficies complejas y características relacionadas | Mejora acceso y reduce montajes y longitud de herramienta | Programación, colisiones, calibración y capacidad del útil |
| Centro horizontal | Cuerpos tipo caja, cavidades profundas y producción repetitiva | Evacuación, paletización y productividad multicaras | Mayor inversión; no siempre se justifica en prototipos |
Empezar Por Características Y Referencias
Marque caras, agujeros y patrones que deben mantener relación tras el montaje. Después determine si se permite otra sujeción, cómo se transferirá la referencia y si el error acumulado cumple el plano.
Una pieza simple puede ser más estable en un buen montaje de 3 ejes. Una carcasa multicaras puede justificar posición rotativa o cinco ejes incluso sin superficies esculpidas.
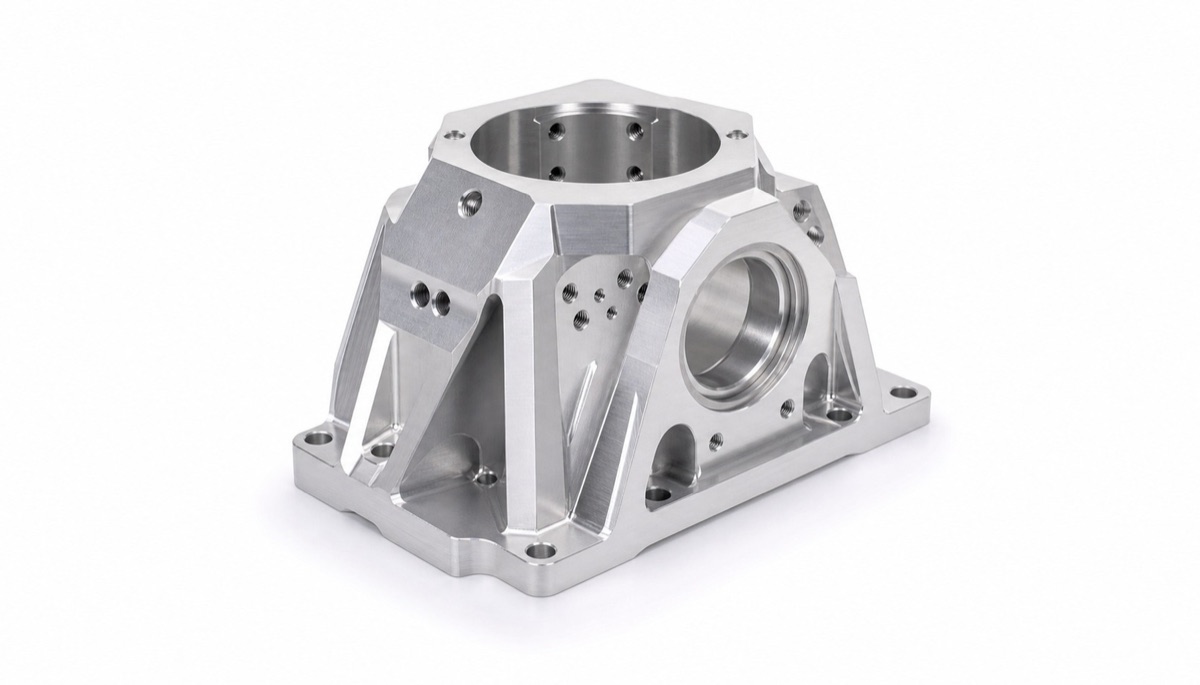
Geometría, acceso de herramienta, cantidad y cadena funcional de referencias determinan si convienen 3, 4, 5 ejes o una horizontal.
Cuándo 3 Ejes Es La Opción Más Eficiente
Tres ejes funciona bien para caras planas, cajeras, agujeros verticales y piezas prismáticas. Suele minimizar programación y utillaje en prototipos y lotes pequeños con poco trabajo lateral.
El límite aparece cuando agujeros laterales, alojamientos opuestos o elementos inclinados exigen varios montajes. Cada transferencia añade tiempo, inspección y riesgo geométrico.
Qué Aporta Un Cuarto Eje
El cuarto eje gira la pieza para mecanizado indexado 3+1 o movimiento coordinado si máquina y programa lo permiten. Es útil para agujeros radiales, elementos alrededor de un cilindro y caras que comparten eje.
El útil debe liberar el husillo y conservar rigidez en todos los ángulos. Precisión rotativa, offsets y diferencia entre indexado y simultáneo se confirman antes de cotizar.
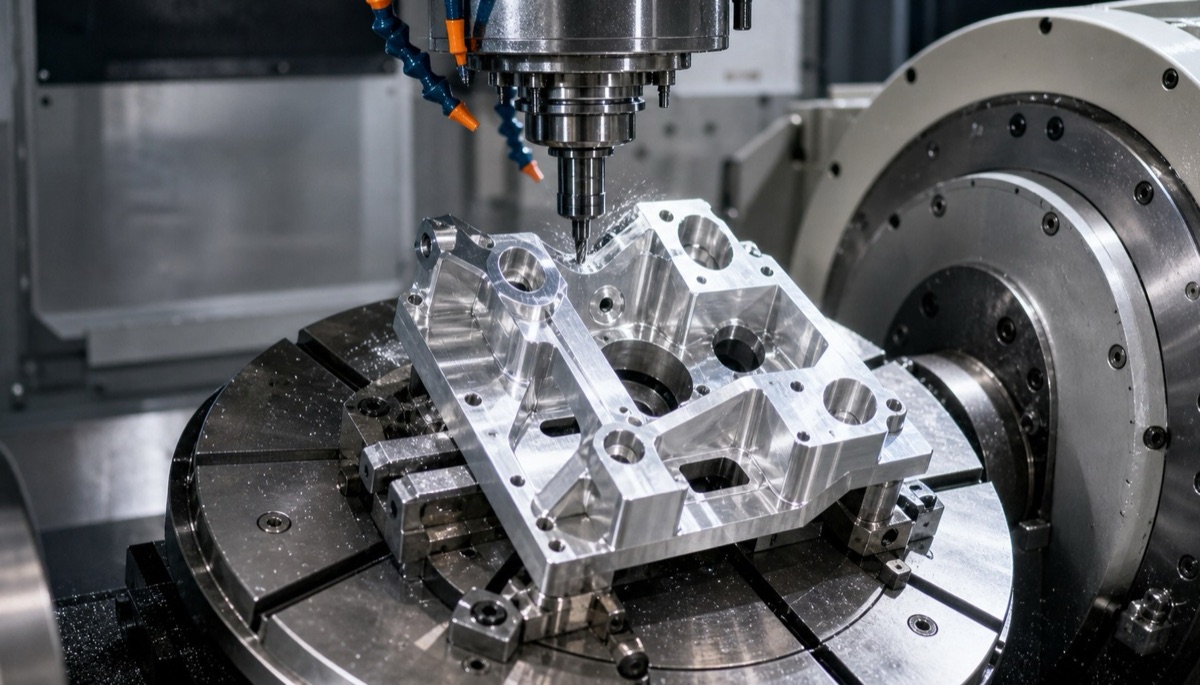
El posicionamiento rotativo expone caras laterales y elementos inclinados, reduciendo cambios manuales y transferencias de referencia.
Cuándo Se Justifican Cinco Ejes
Cinco ejes aporta valor con agujeros inclinados, superficies compuestas o características relacionadas desde varias direcciones. Herramientas más cortas y menos montajes mejoran rigidez y reducen transferencias.
No siempre significa corte simultáneo. Muchas piezas se producen eficientemente con posicionamiento 3+2. El movimiento continuo se reserva para geometrías que lo necesitan y exige más simulación y verificación.
Por Qué La Horizontal Destaca En Cuerpos Tipo Caja
El husillo horizontal facilita la caída de viruta en cavidades y expone varias caras mediante mesa rotativa. Palés y torres son atractivos para producción repetitiva al separar carga y corte.
En una pieza simple única puede no compensar. En carcasas repetitivas con cavidades profundas y varias caras, reduce manipulación y estabiliza ciclo.
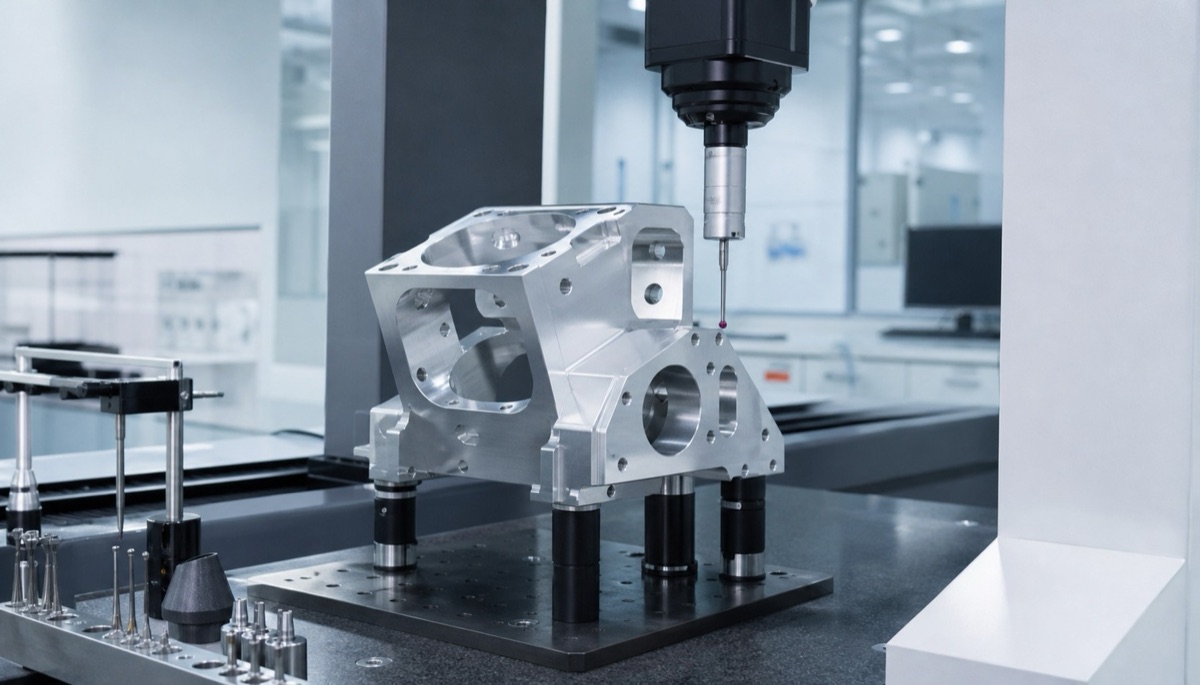
La máquina elegida solo aporta valor si el plan de medición verifica la relación entre agujeros, caras y patrones.
Información Para Elegir La Ruta
El proveedor necesita más que el volumen 3D. Envíe relaciones funcionales y contexto de producción que determinan accesos, montajes e inspección.
- Modelo y plano con agujeros inclinados, cavidades, contrasalidas y caras múltiples
- Cadena de referencias y permiso para separar caras críticas entre montajes
- Material, tamaño, paredes finas, alcance e interferencias
- Cantidades de prototipo y lote, frecuencia y ciclo objetivo
- Tolerancias, acabado, primera pieza e informes CMM
Resumen
Use 3 ejes para trabajo prismático accesible, 4 ejes para elementos radiales o indexados, 5 ejes para acceso y geometría inclinada relacionada y horizontal para rutas productivas de cuerpos tipo caja. Decida por referencias, acceso, cantidad y coste total.
FAQ
¿Puede cinco ejes sustituir todos los trabajos de tres ejes?
Puede mecanizar muchas piezas simples, pero tarifa, programación y montaje adicionales pueden no aportar valor. Tres ejes suele ser más económico.
¿Un centro horizontal equivale a cuatro ejes?
No. Horizontal describe orientación y arquitectura. Muchos incorporan mesa rotativa, pero la configuración de ejes se confirma aparte.
¿Cinco ejes siempre corta simultáneamente?
No. Muchas piezas usan 3+2: los ejes rotativos posicionan y los tres lineales realizan el corte.
¿Cuál es la mayor ventaja de una horizontal?
En cuerpos tipo caja y repetición combina acceso multicaras, evacuación eficaz y productividad con palés o torres.
¿Listo para solicitar una cotización para sus piezas mecanizadas CNC?
Envíe sus planos de ingeniería a qiancj@oemach.com. Apoyamos prototipos y producción en lotes pequeños con control estricto de tolerancias.