
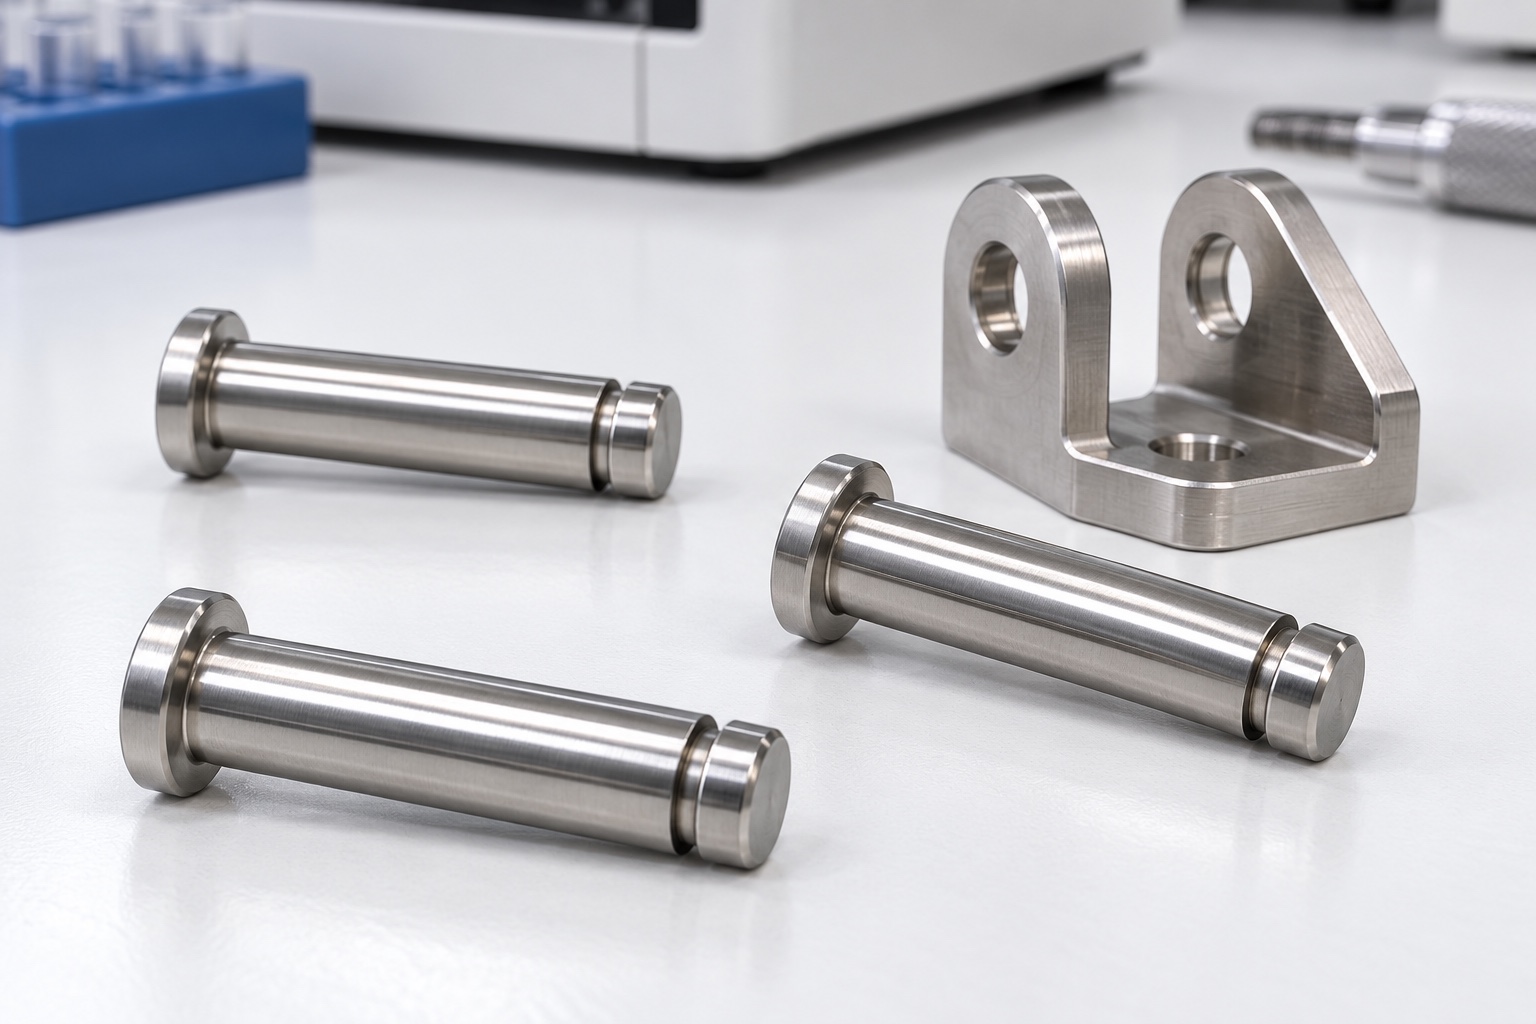
Pasador y unión completa
Un pasador ranurado puede posicionar un elemento móvil de un equipo médico, mientras un anillo externo especificado por separado limita el movimiento axial. La zona cilíndrica de apoyo, la cabeza y la ranura tienen funciones distintas y deben seguir la unión real. Este artículo aborda torneado e inspección, no establece ajuste universal, carga nominal ni vida a fatiga. Las imágenes son conceptuales. Aceptar dimensiones no equivale a validar la unión completa ni demuestra por sí solo la seguridad del equipo.
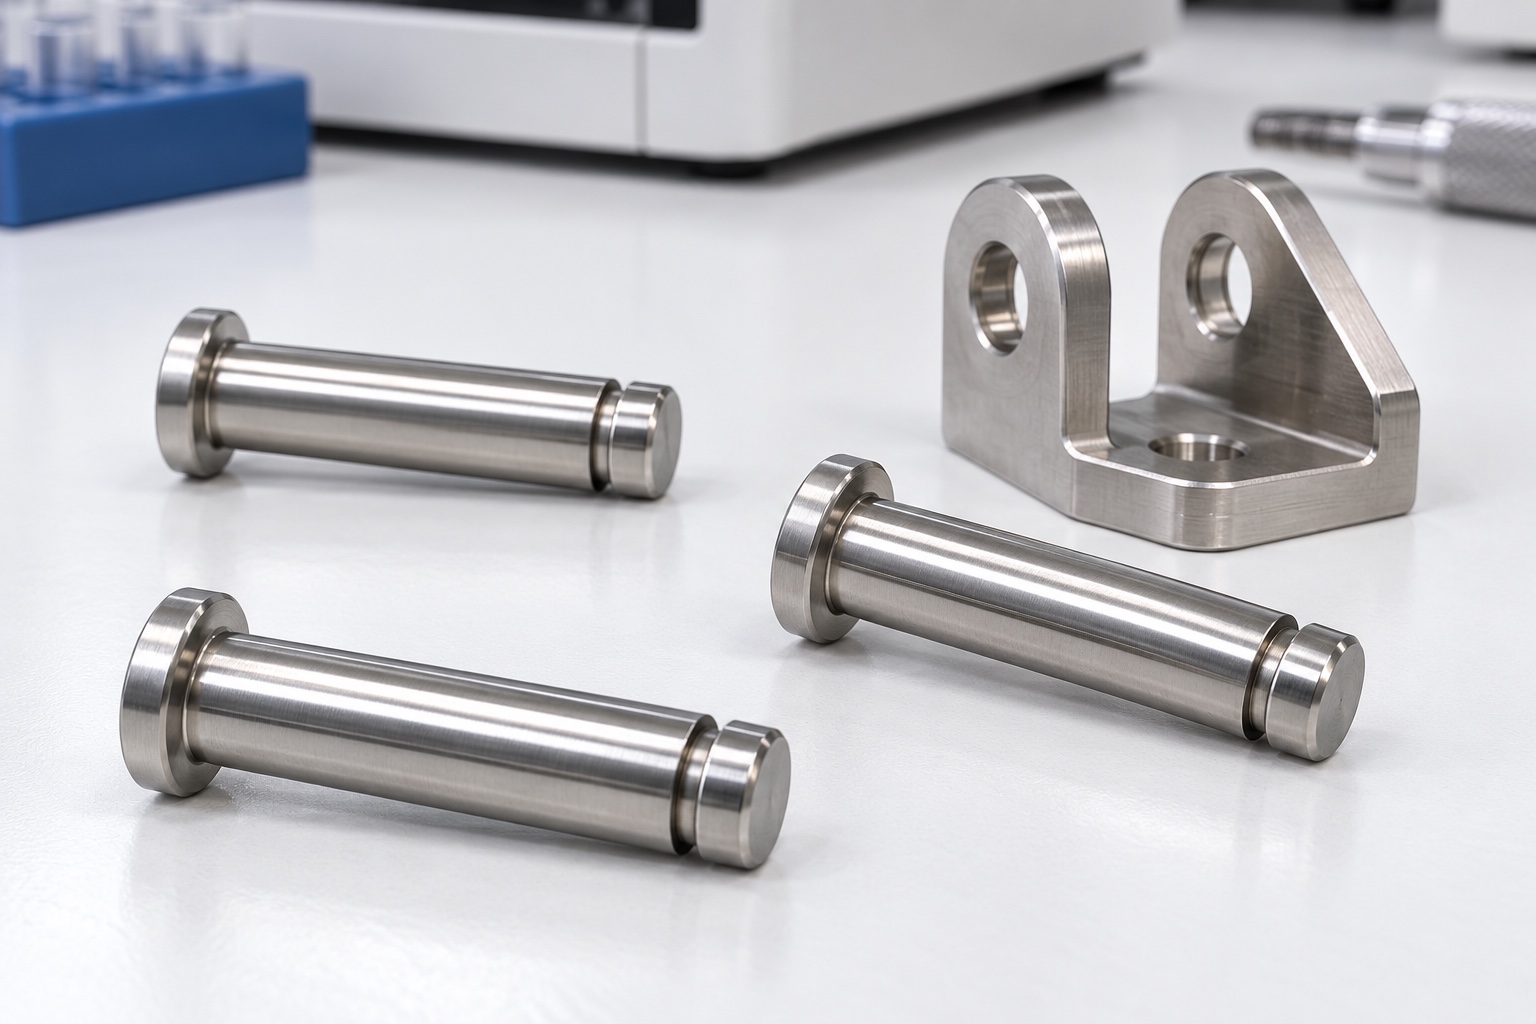
Anillo seleccionado y conjunto axial
Antes de definir el pasador, identifique el tipo exacto de anillo de retención, la información del fabricante, los componentes con los que interactúa y el movimiento previsto. Las guías de selección de Smalley señalan las dimensiones del eje y de la ranura como parámetros relevantes; esto constituye una referencia técnica, no una aprobación de este ensamblaje personalizado. Un alojamiento externo para anillo no es intercambiable con una ranura interna en un alojamiento (alojamiento para anillo interno). Confirme la identidad del anillo y los requisitos de instalación con el diseñador responsable. El hecho de que un anillo pueda montarse sobre una muestra no basta para determinar los límites de la ranura, las cargas de servicio ni la idoneidad para el mecanismo del equipo médico.
Zona de apoyo y retención por separado
El diámetro del muñón, su longitud útil, su forma y los requisitos de acabado superficial dependen del orificio de acoplamiento aprobado y del movimiento previsto. La ranura para el anillo tiene sus propios requisitos en cuanto a diámetro, anchura, ubicación, flancos y fondo. Ninguna de estas características debe deducirse únicamente a partir de la longitud total del pasador. Identifique qué superficies entran en contacto con los componentes asociados y dónde se requieren holguras. El proveedor no debe convertir el tamaño nominal del muñón en una dimensión supuesta para el asiento del anillo, ni utilizar un pasador de catálogo genérico como sustituto de un plano de unión controlado.
Relación axial desde contactos funcionales
Establezca la relación entre la parte inferior de la cabeza, el segmento funcional (zona de apoyo) y el asiento del anillo de retención con respecto al conjunto de piezas acopladas. Distinga entre la libertad axial prevista y los contactos de sujeción o retención. Un anillo puede parecer instalado correctamente, incluso cuando su relación con las piezas acopladas no es la adecuada. Especifique las referencias pertinentes y el alcance de la inspección en lugar de basarse únicamente en la longitud total. El uso de arandelas adicionales, una ranura más profunda o una cabeza más delgada no constituye un método de ajuste válido. Cualquier cambio propuesto debe ser evaluado con respecto al diseño aprobado del conjunto e incorporado mediante el procedimiento de autorización correspondiente.
Estado del material sin capacidades nominales ajenas
Si se selecciona acero inoxidable 316L, indique el estado requerido, la forma del material de partida y la documentación que acredite sus características. Mantenga la trazabilidad del lote durante el torneado y el procesamiento final. El simple hecho de que un componente sea de acero inoxidable no implica que sea equivalente a otro pasador, anillo o producto con una resistencia nominal específica. El equipo de diseño responsable debe evaluar por separado las cargas, el entorno y las condiciones de servicio. El proveedor de mecanizado CNC no debe aplicar los valores nominales de un anillo de catálogo a un pasador o material de ranura distintos. Cualquier modificación en el material o en el tratamiento térmico requiere una revisión previa antes de definir el proceso de fabricación y los requisitos de aceptación final.
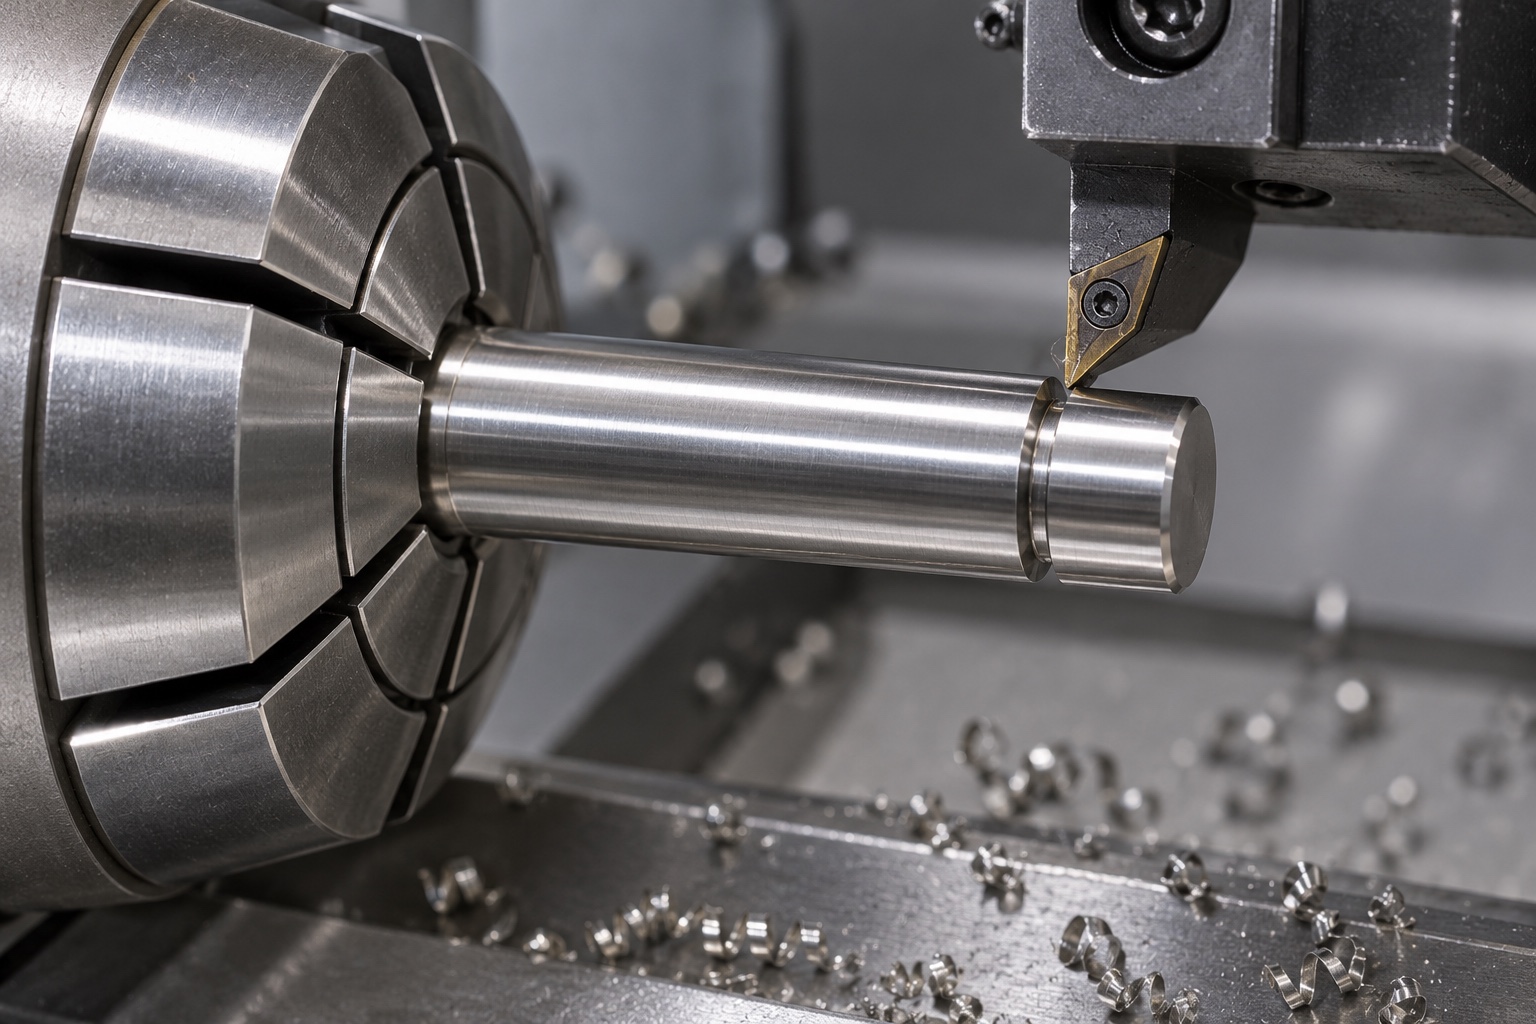
Torneado desde la zona de apoyo
Seleccione los sistemas de sujeción y las transferencias entre operaciones de modo que se preserve la relación requerida entre el contacto de la cabeza, la zona de apoyo y la ranura. Verifique el acceso a la ranura antes de iniciar la producción y proteja las superficies cilíndricas acabadas durante las operaciones posteriores. Evite la acumulación de virutas en las zonas de contacto de la pinza de sujeción y no aplique una fuerza de sujeción excesiva que pueda deformar una pieza esbelta. Los controles intermedios pueden servir para verificar el proceso, pero no sustituyen a la inspección final. No existe una geometría de herramienta ni unas condiciones de corte universales para este tipo de piezas; cualquier modificación por conveniencia durante la fabricación no debe alterar la geometría aprobada de la base de la ranura ni la longitud de la zona de apoyo sin la debida autorización.
Bordes y fondo de ranura controlados
Inspeccione los flancos de la ranura, su base, la zona de apoyo adyacente y el chaflán del extremo para detectar restos de material o aristas vivas no deseadas. El acabado debe preservar el asiento especificado; no se debe redondear el perfil simplemente para facilitar la instalación del anillo. El acceso para las herramientas y cualquier radio de base (radio de acuerdo) permitido deben someterse a una revisión previa en función del sistema de retención seleccionado. No añada orificios transversales, roscas ni otros elementos de retención sin la debida aprobación. Una superficie visualmente lisa no garantiza una geometría de ranura correcta, un asiento adecuado del anillo, una resistencia a la fatiga apropiada ni una retención segura bajo las condiciones reales de funcionamiento del mecanismo.
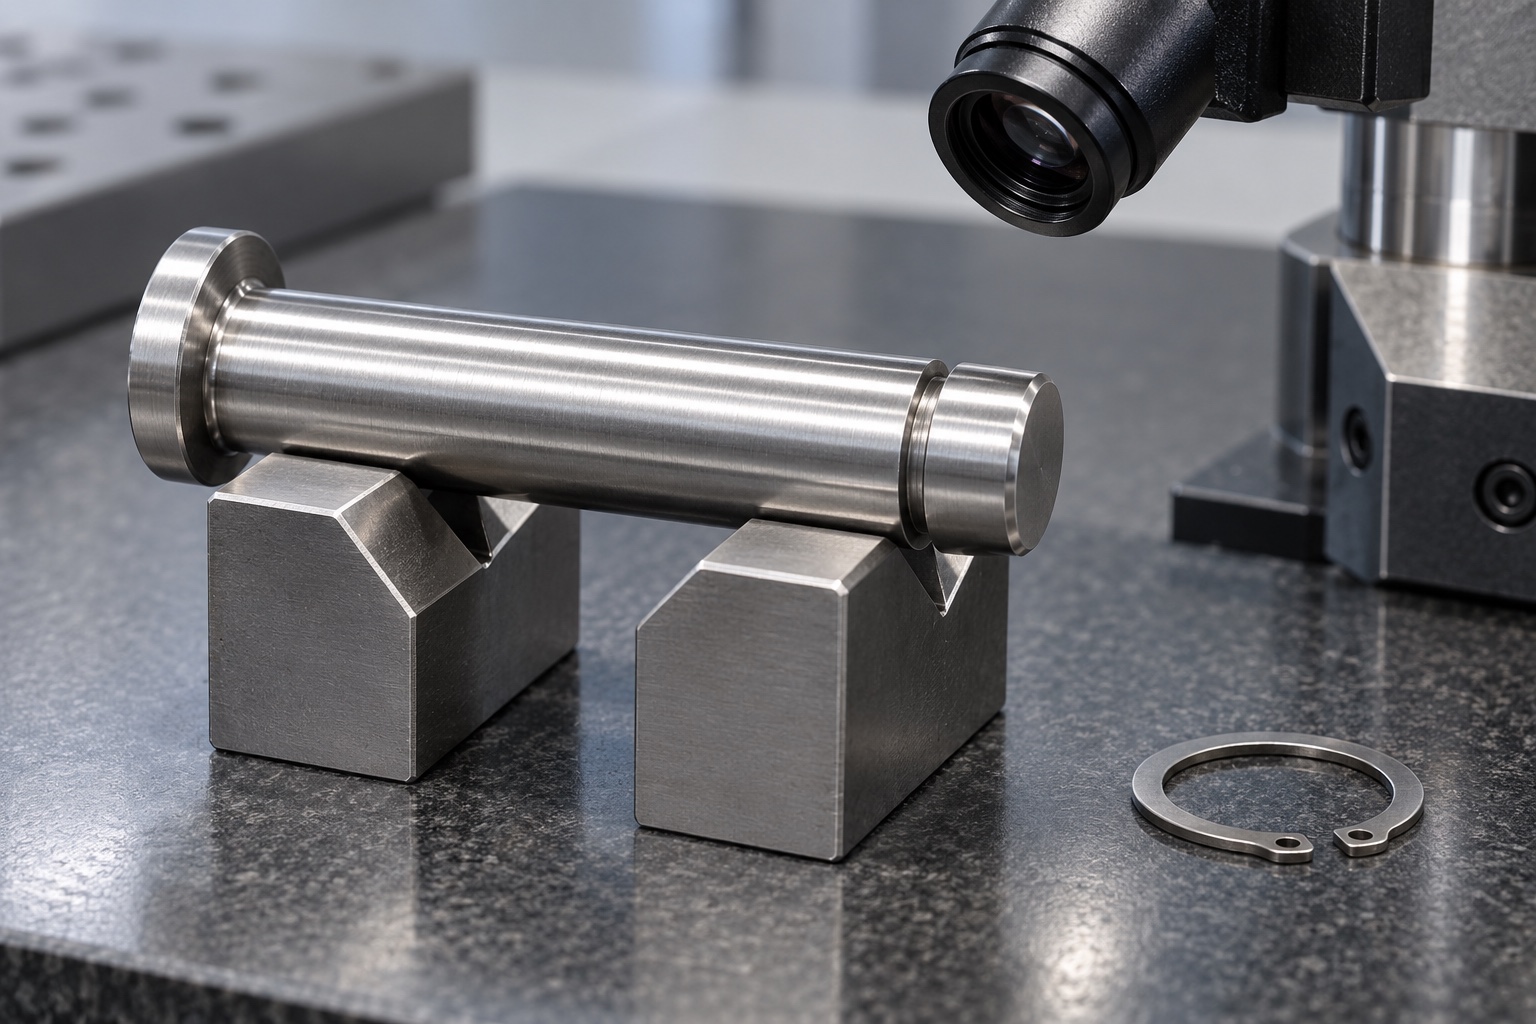
Medición adecuada del asiento
Asocie el diámetro, la anchura, la ubicación y otras características de la ranura —especificadas en el plano— con métodos de inspección accesibles y apropiados. El sistema de medición (ya sea por contacto u óptico) debe ser capaz de resolver el elemento estrecho, en lugar de salvar sus bordes y arrojar una medida errónea. Identifique las referencias del eje y del cabezal, y registre el estado final. Una medición realizada con micrómetro sobre la parte lisa del eje no es suficiente para verificar el asiento del anillo. Aclare cualquier medición ambigua antes de iniciar la fabricación; una demostración de ajuste del anillo no debe sustituir, sin más, los requisitos dimensionales establecidos ni servir como alternativa no planificada a una inspección compleja.
Proceso final como parte de la aceptación
Cualquier proceso de pasivado, recubrimiento u otro tratamiento especificado requiere una documentación controlada y las correspondientes verificaciones del estado final. La limpieza debe realizarse conforme al alcance acordado, protegiendo la ranura y el eje frente a residuos derivados de la fabricación. No aplique aceites ni productos de pulido no autorizados para lograr una demostración satisfactoria. Una superficie brillante no garantiza la resistencia a la corrosión, un nivel cuantificado de limpieza, la esterilidad ni un valor de fricción determinado. La conformidad de los materiales y las dimensiones constituye su propio criterio de aceptación; por su parte, las evaluaciones relacionadas con el entorno y el mecanismo requieren condiciones y registros definidos específicamente para la instalación real en el equipo médico.
Asiento y cualificación de retención
Una prueba de montaje acordada puede verificar la inserción, el contacto de la cabeza, la correcta instalación del anillo y el movimiento axial previsto, utilizando componentes y procedimientos específicos. Esto no establece, por sí mismo, la capacidad de carga axial, la resistencia al impacto, la vida a fatiga, el comportamiento ante el desprendimiento del anillo ni la seguridad del equipo. Dichos aspectos requieren sus propias evaluaciones específicas. Una prueba realizada manualmente no constituye una prueba bajo carga de trabajo. Es fundamental mantener la trazabilidad de la identificación del anillo, el conjunto de piezas acopladas y cualquier lubricación autorizada. Cualquier asentamiento o movimiento inesperado debe resolverse antes de sustituir el pasador; no debe ocultarse utilizando anillos alternativos o arandelas no documentadas.
Protección de superficies durante el transporte
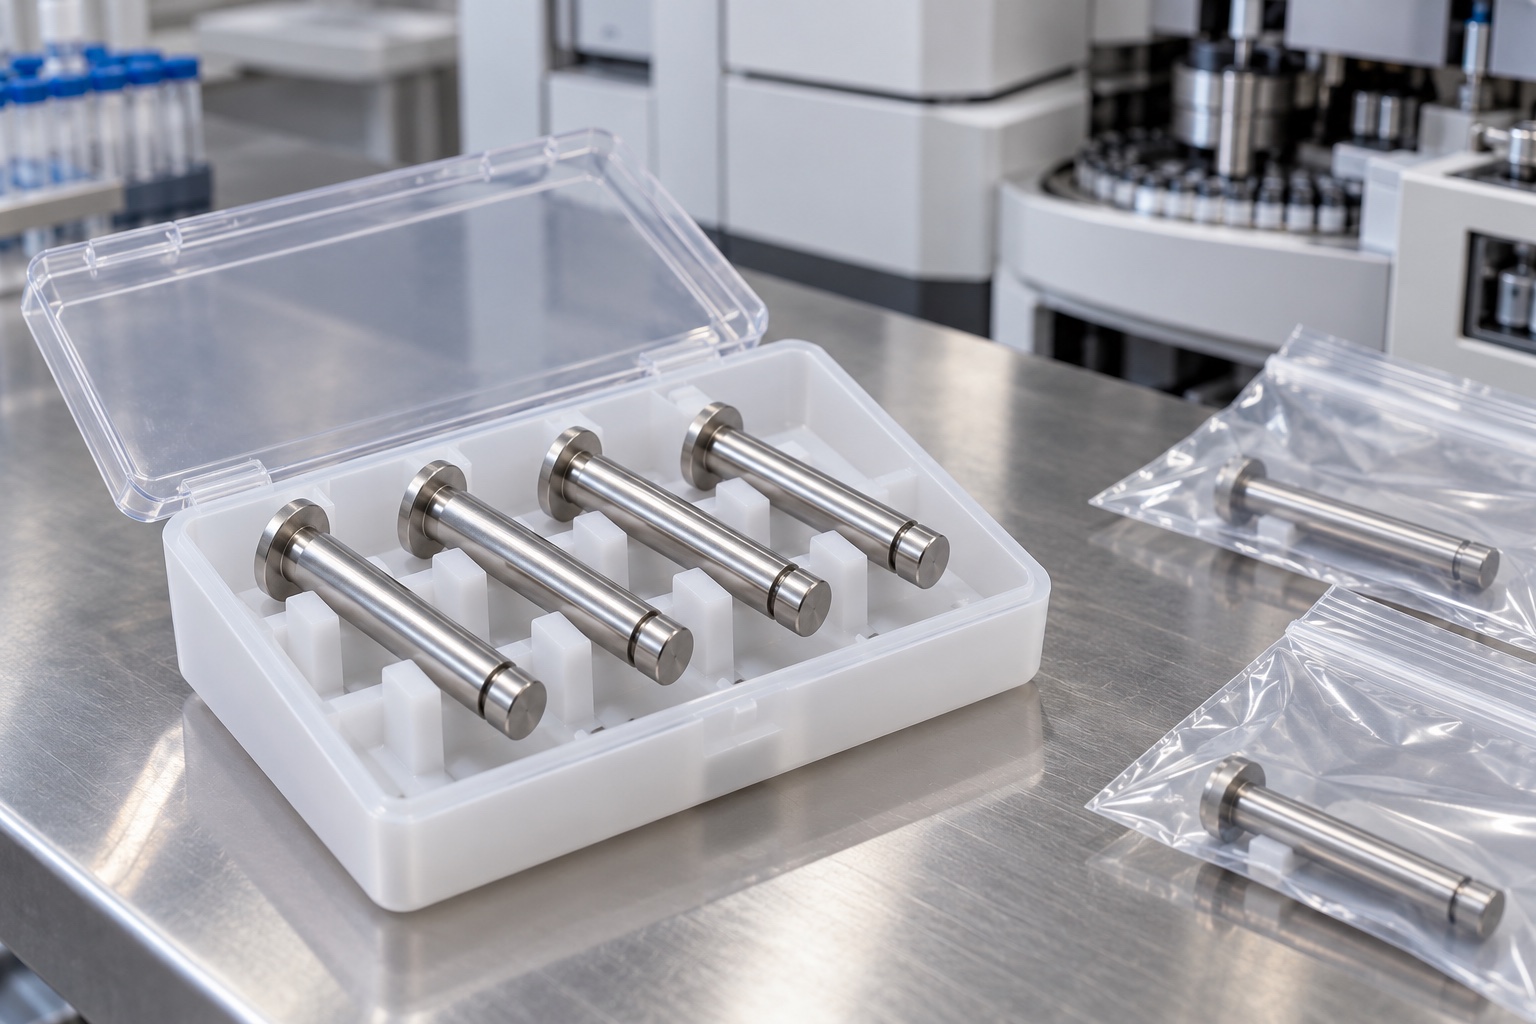
Separe los pasadores de modo que las cabezas y los bordes de las ranuras no golpeen las superficies cilíndricas. Los ejes esbeltos deben apoyarse de forma que no se doblen debido a la presión del embalaje. Mantenga los anillos y otros elementos de fijación separados e identificados. Los materiales de protección deben ser coherentes con el alcance de limpieza acordado; el uso de bolsas comunes no implica que el suministro sea estéril. Conserve la información relativa al material, lote, tratamiento y revisión junto con el envío. El personal que recibe el material debe ser capaz de distinguir los pasadores aprobados de los prototipos o de otros elementos de fijación similares —pero no idénticos— destinados a una familia de anillos distinta, a una longitud de eje diferente, a una ubicación de ranura distinta o a un conjunto de piezas diferente.
Referencia completa específica de la unión
La consulta debe incluir geometría del pasador, anillo exacto, conjunto axial, movimiento, material, proceso final e inspección. Identifique el montaje opcional y separe la cualificación de resistencia y retención. Revise cambios del anillo, orificios, espesores, contactos y lubricación antes de reutilizar observaciones. Conserve cambios autorizados en lugar de copiar una muestra ajustada a mano. Así se define un componente CNC trazable sin inventar una capacidad del mecanismo ni confundir el asiento del anillo con la seguridad de la unión.
Referencia técnica del fabricante: www.smalley.com.
FAQ
¿El hecho de que un anillo de retención esté correctamente asentado garantiza la capacidad de carga de la unión?
No. El asentamiento y la geometría son aspectos distintos a la cualificación de la carga y la retención. El anillo seleccionado, el material de la ranura, la configuración de las piezas acopladas y las condiciones operativas requieren una evaluación independiente antes de poder realizar cualquier afirmación sobre la capacidad o la seguridad del conjunto.
¿Puede una ranura para anillo interno definir un asiento para anillo externo?
No automáticamente. El tipo de anillo, la configuración del eje o alojamiento, y los requisitos del fabricante deben coincidir con el montaje aprobado. Un tamaño nominal o un anillo visualmente similar no deben sustituir a la especificación técnica de la ranura.
¿Por qué la longitud total resulta insuficiente?
La relación funcional depende del contacto de la cabeza, la superficie de apoyo (muñón), la ubicación de la ranura y el conjunto de piezas ensambladas. Una longitud total correcta puede coexistir con un asiento de anillo o una relación axial incorrectos; por tanto, estas características específicas requieren su propia inspección.
¿Se puede ensanchar la ranura para facilitar el montaje?
Solo tras obtener la debida autorización. Primero, identifique las revisiones específicas del anillo y de las piezas con las que interactúa, y documente el problema. Modificar la ranura —ya sea ensanchándola o redondeándola— sin una autorización formal puede alterar la interfaz de retención; por ello, no debe convertirse en una instrucción de producción no documentada.
¿Implica el uso de acero 316L que se trata de un pasador estándar de alta resistencia?
No. La identidad del material y su apariencia no determinan por sí solas las propiedades o la clasificación de un producto. Las condiciones reales, la geometría y los requisitos de servicio deben ser aprobados; la evaluación de la resistencia y la fatiga es un proceso independiente de la verificación dimensional mediante mecanizado CNC.
¿Qué debe incluir la revisión del control de cambios?
Se debe revisar la identidad del anillo, el alojamiento y el conjunto de piezas, la geometría del muñón y de la ranura, el material, el proceso final y la lubricación. Es necesario mantener las revisiones controladas vigentes, en lugar de trasladar observaciones de otra unión o utilizar un prototipo modificado como referencia maestra.
tanghangyun@oemach.com