
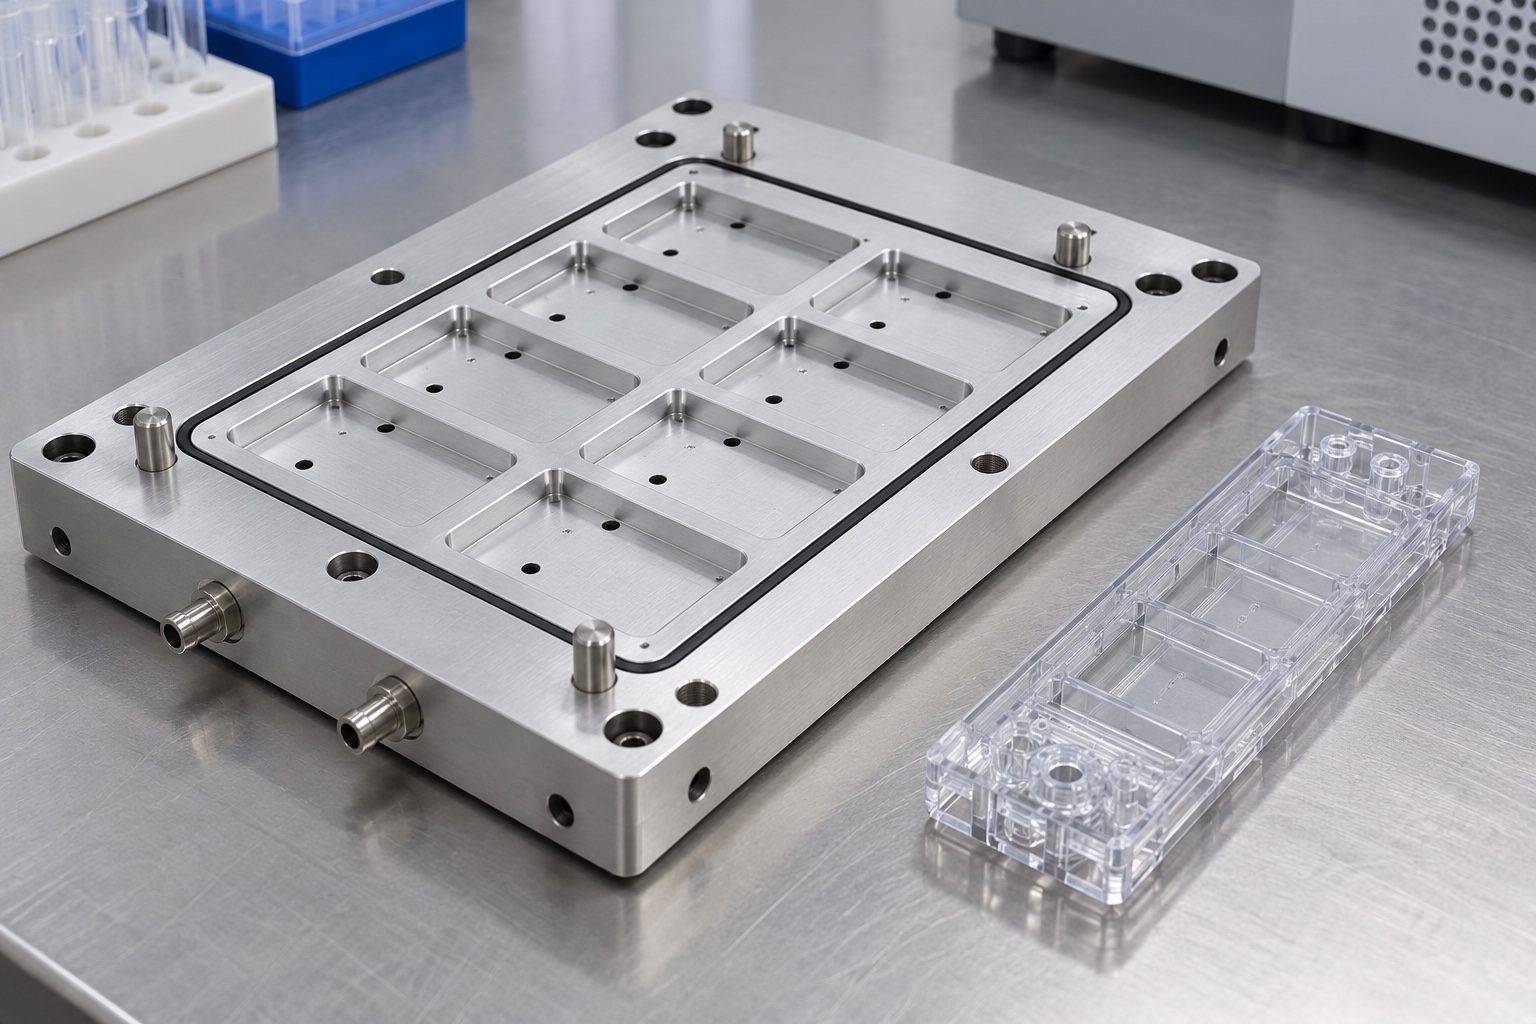
Definir el utillaje, no el instrumento completo
Un cartucho de diagnóstico puede necesitar una posición repetible mientras una estación de inspección lee un código, verifica un ensamblaje u observa una ventana. Una placa de vacío es una posible interfaz de fijación, no una solución universal para cada cartucho. Esta guía se refiere a la sujeción de piezas del lado del equipo. No describe un circuito de succión de paciente ni valida un ensayo. Antes de mecanizar, establezca las regiones de apoyo permitidas, la orientación del cartucho y las acciones que se realizan mientras está sujeto. El equipo de desarrollo debe decidir si el cartucho puede tolerar la carga prevista sin distorsión, daño o interferencia con la trayectoria óptica.
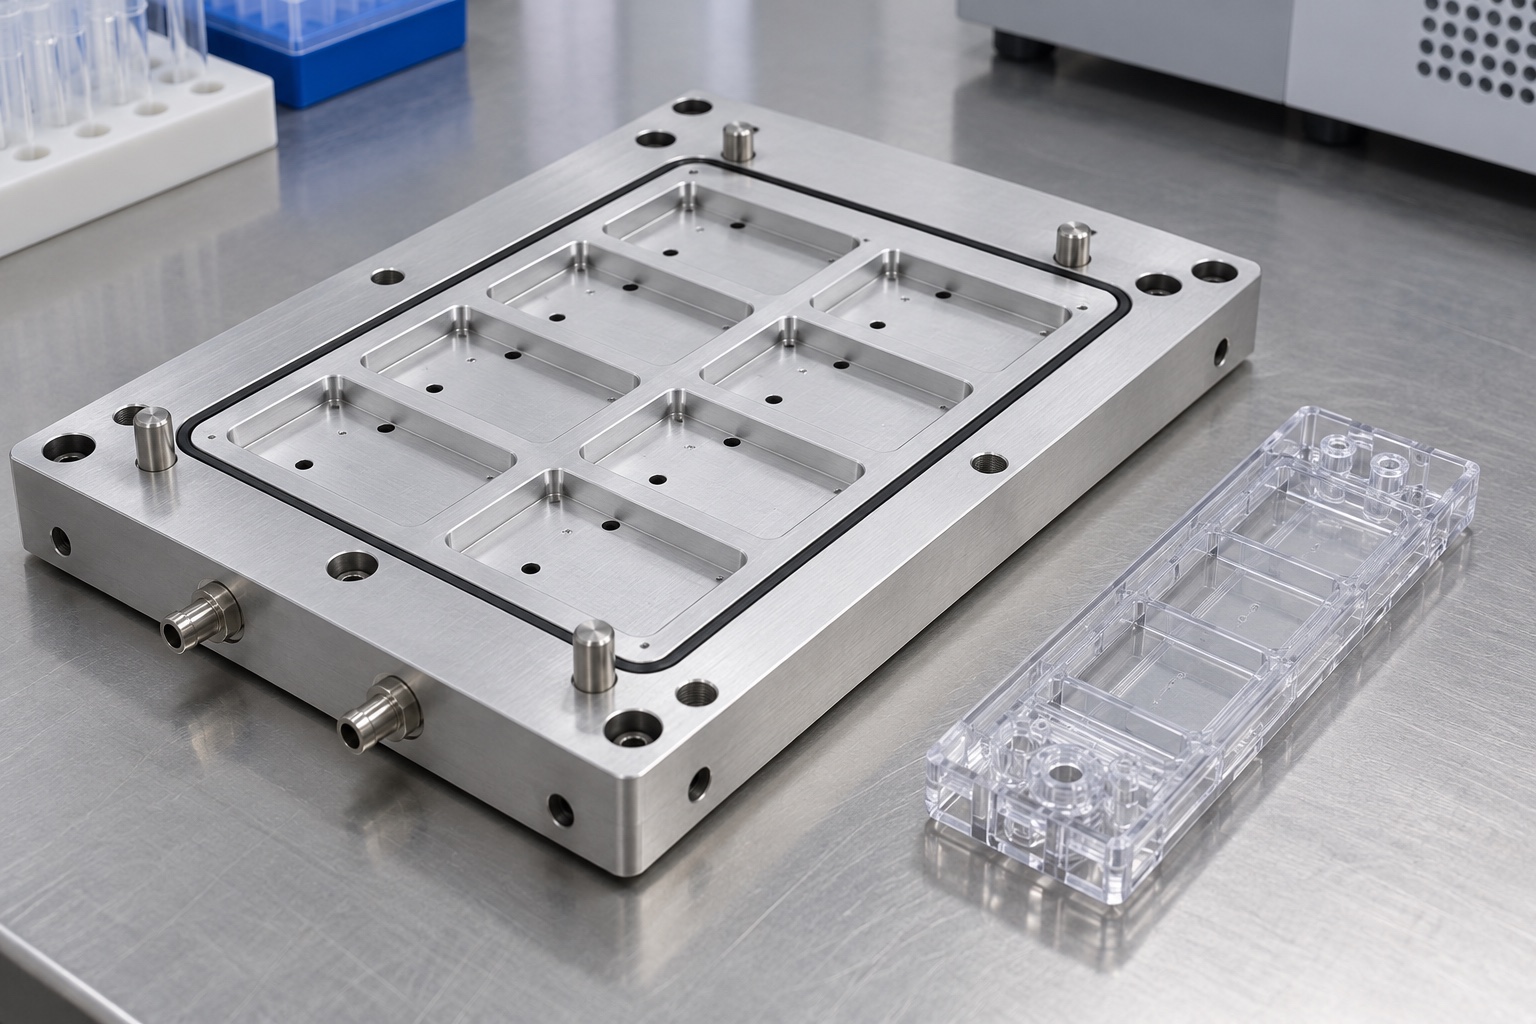
Separar posicionamiento, apoyo y sellado
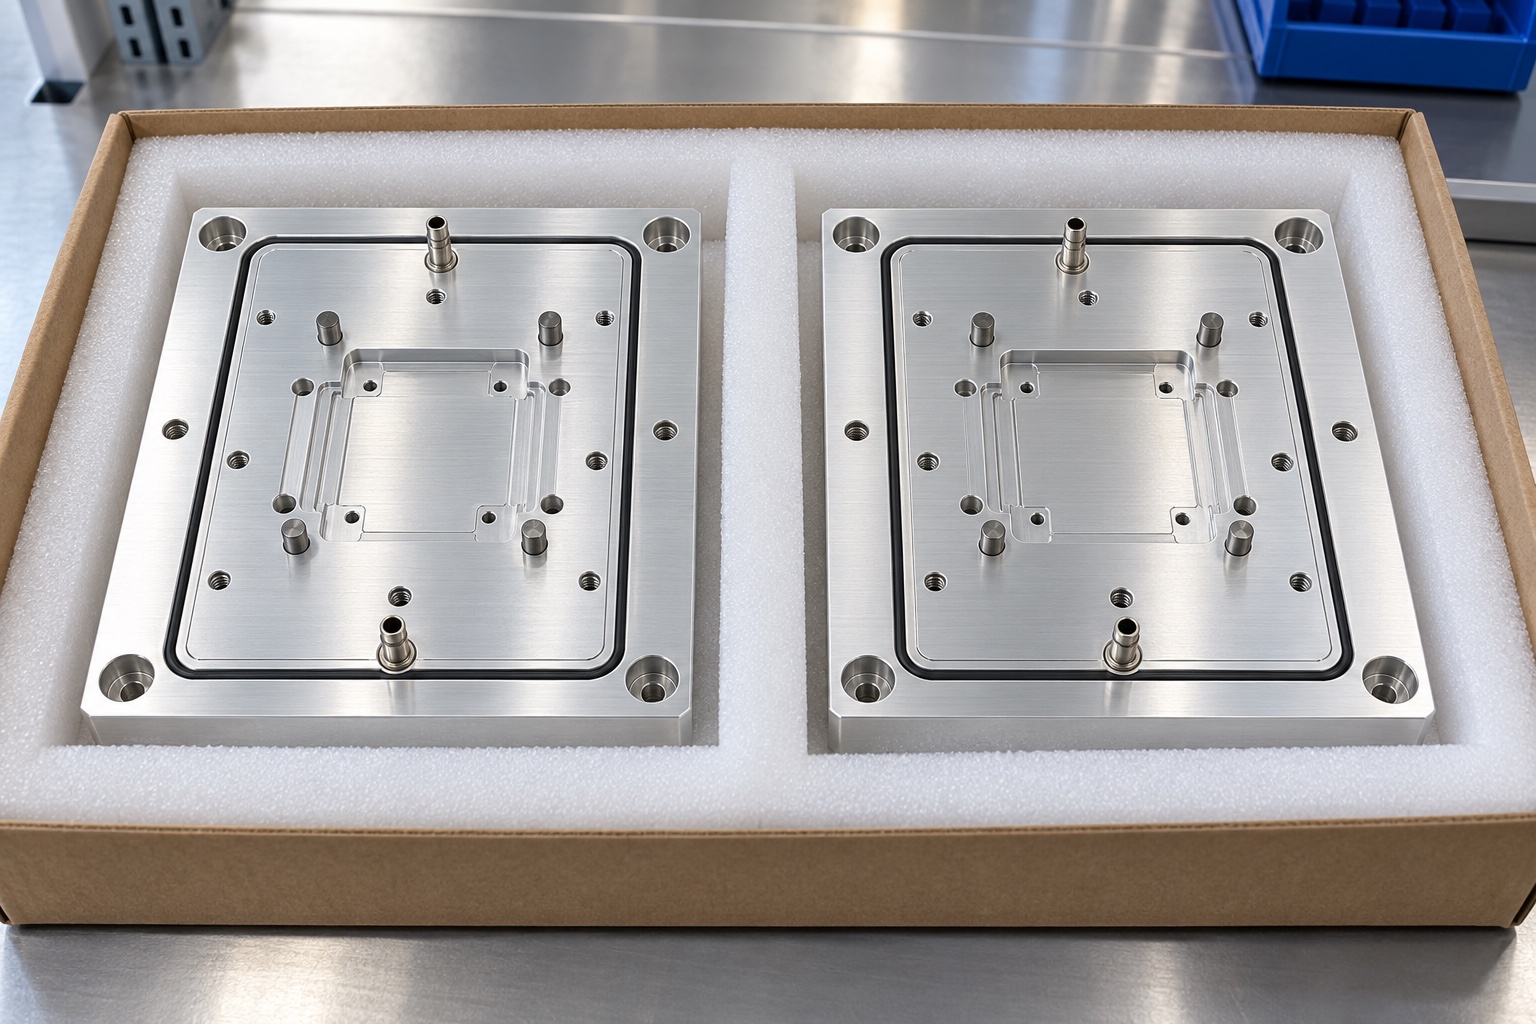
Un pasador o un tope de borde pueden ubicar el cartucho lateralmente, las almohadillas de soporte pueden establecer su altura y una junta puede cerrar la región evacuada. Esas funciones deben ser identificables en el dibujo. Tratar toda la cara superior como una superficie de precisión indiferenciada puede oscurecer los requisitos reales de aceptación. Muestre dónde puede tocar el cartucho, dónde debe permanecer limpio y qué superficies soportan el sello. Ubique el pasaje de vacío en relación con esas características. De este modo, el taller dispone de una base para planificar la inspección y proteger las zonas importantes durante el desbarbado, el acabado y el embalaje.
Revisar la interfaz de vacío con el cartucho
Schmalz explica que la sujeción de piezas por vacío depende de una superficie evacuada eficaz y de una interfaz suficientemente estanca. Este principio general no establece una fuerza de sujeción para un dispositivo de diagnóstico. Aún es necesario revisar la forma del cartucho, las vías de fuga, la disposición de los soportes y el circuito de vacío completo. Obtenga una geometría de acoplamiento aprobada y muestras representativas si se incluyen pruebas de ensamblaje. Identifique qué aberturas de cartucho son intencionales y si alguna conectaría el dispositivo a un volumen no deseado. Una ranura poco profunda que parece continua en un modelo aún puede verse interrumpida por un puerto, un hueco o un cambio en la superficie de contacto real.
Elegir referencias conservables durante la fabricación
Defina la interfaz de montaje y el sistema de soporte del cartucho antes de decidir cómo se sujetará la placa en la máquina. Un dibujo práctico puede relacionar la altura del soporte, los orificios de ubicación y la ruta del sello con características de referencia accesibles. El esquema de referencia final pertenece al diseñador; no debe inventarse durante la inspección. Explique si el requisito de planitud se aplica a almohadillas individuales, a una región de soporte colectiva o a una superficie continua. Indique también si la medición se realiza en estado libre o bajo una condición de montaje específica. Estas alternativas pueden producir diferentes observaciones sobre una placa delgada o con relieve.
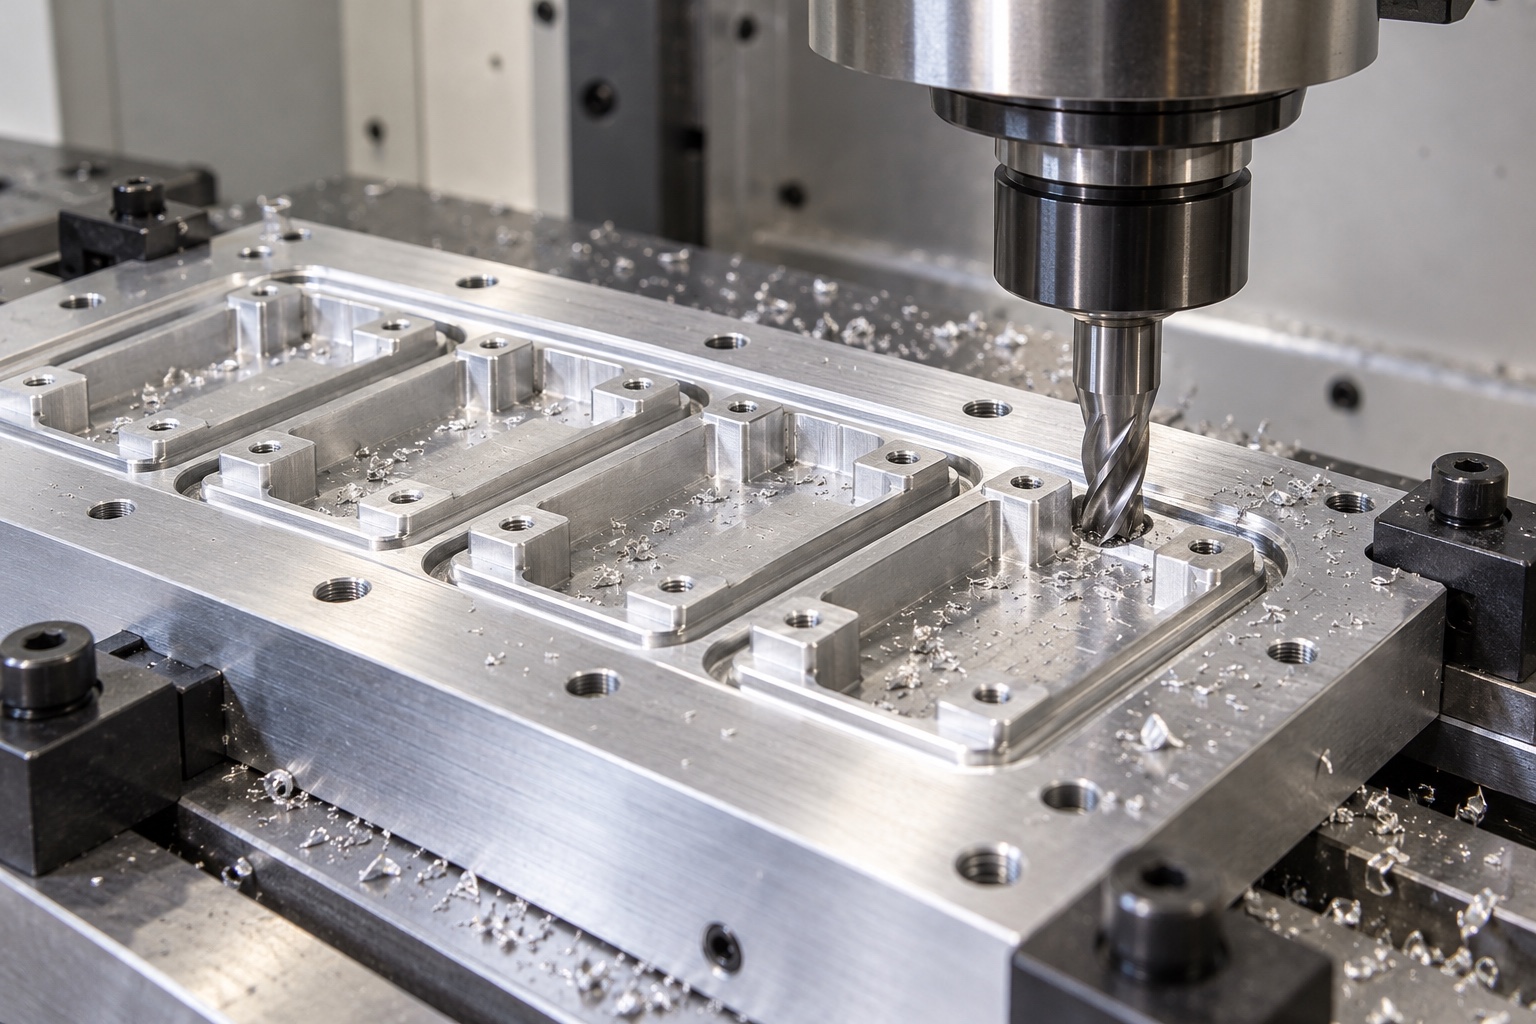
Controlar el arranque de material y la sujecion
Una placa puede parecer plana mientras se la fuerza contra un dispositivo y cambiar de forma después de soltarla. Revise la condición del material en bruto, la asignación de existencias, la distribución de los bolsillos y la secuencia utilizada para retirar el material de cada lado. El soporte y la sujeción deben permitir el acabado sin cargar bandas estrechas ni sellar superficies innecesariamente. Una verificación intermedia del estado liberado puede identificar el movimiento antes del paso final, aunque la ruta requerida depende de la geometría y el material reales. Registre las referencias de configuración que se transfieren entre operaciones. Un desnatado cosmético de una superficie no es automáticamente una corrección de un sistema de soporte ubicado incorrectamente.
Disenar ranuras que puedan inspecciónarse
La especificación de la ranura debe identificar el ancho, la profundidad, las transiciones de las esquinas, la ubicación y cualquier requisito de superficie o borde necesario para el diseño de sello seleccionado. No asigne dimensiones de un catálogo de sellos no relacionado sin verificar la junta real y la pieza coincidente. El acceso a las herramientas es importante en las esquinas internas y cerca de los orificios de localización. Cuando un radio de corte impida la esquina modelada, acuerde la geometría antes de mecanizar en lugar de crear un relieve sin grabar. Incluya un método para comprobar la ranura después del acabado. Una sola lectura de profundidad no puede establecer el perfil completo ni demostrar que el sello ensamblado funcionará correctamente.
Planificar puertos, intersecciones y bordes
Los puertos de vacío y los conductos de conexión introducen riesgos de rebabas y residuos en sus intersecciones. Revise todo el pasaje, no sólo la abertura visible. Establezca qué funciones se pueden alcanzar directamente y cuáles necesitan una verificación indirecta acordada. Elimine los bordes sueltos sin ensanchar una característica de sellado ni dañar un hombro de ubicación. Una operación de limpieza del puerto no demuestra por sí sola que se haya eliminado una rebaba adherida. Mantenga un registro de los tapones, accesorios o elementos roscados incluidos en la configuración entregada, ya que pueden cambiar tanto el acceso al ensamblaje como los límites de una prueba de fuga posterior.
Incluir el acabado en el plan dimensional
Si se especifica anodizado u otro acabado, identifique las regiones tratadas y enmascaradas y defina qué dimensiones se aplican en la condición de acabado. Considere la posibilidad de montar juntos los orificios, las interfaces de los pasadores, las ranuras de las juntas y las almohadillas de soporte. No asuma que un acabado es aceptable simplemente porque su apariencia es uniforme. Los residuos o daños por manipulación pueden afectar una ranura incluso cuando las dimensiones generales de la placa permanecen dentro de los límites del dibujo. Un proveedor debe citar el acabado acordado y su documentación en lugar de dar a entender la compatibilidad general con cada agente de limpieza de laboratorio. Cualquier requisito de exposición química necesita el material, el acabado y las condiciones de operación reales.
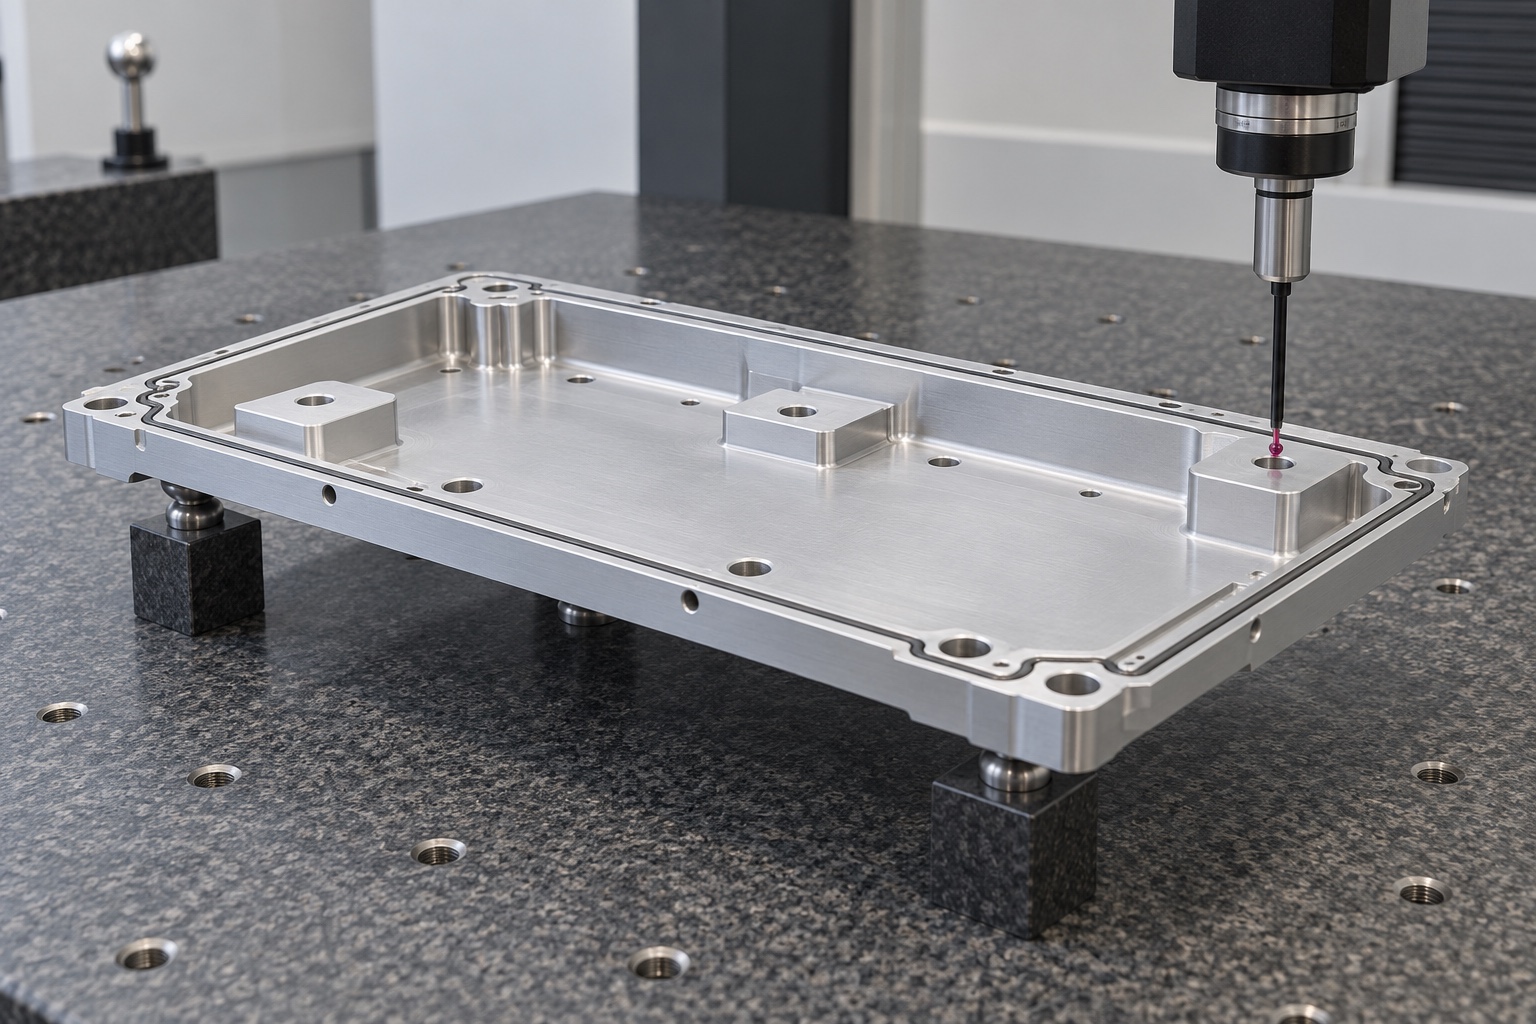
Medir la geometría funcional
Un plano del primer artículo puede cubrir la identidad del material, las características de montaje, la altura del soporte, las características de planitud seleccionadas, las posiciones de los orificios de ubicación, la geometría de las ranuras y el acceso al puerto. Elija instrumentos y accesorios capaces de resolver las características especificadas. Registre las ubicaciones de los soportes y distinga una lectura de espesor local de una evaluación de superficie completa. Asigne los resultados a las características del dibujo para que se pueda revisar una revisión posterior sin adivinar lo que se midió. Inspeccionar después de las operaciones que puedan cambiar las características aceptadas. Un informe debe identificar regiones inaccesibles o limitaciones de métodos en lugar de tratarlas silenciosamente como verificadas.
Definir por separado los ensayos de montaje
Una prueba de vacío ensamblada necesita un cartucho o sustituto, una junta, una configuración de conexión, una fuente, una ubicación de medición, un período de estabilización y un criterio de aceptación acordados. Las fugas, el vacío retenido y la resistencia a una perturbación específica son observaciones diferentes. Determine cuál requiere realmente el pedido. Un informe dimensional exitoso de placa desnuda no establece ninguno de ellos. Por el contrario, un conjunto que parece contener una muestra no confirma todas las características del dibujo. Si ocurre una falla, conserve la configuración de prueba e identifique si la causa probable es la pieza, la junta, el cartucho, la conexión o el procedimiento antes de cambiar las dimensiones de producción.
Proteger conductos y superficies de apoyo
La limpieza debe eliminar los residuos de mecanizado y acabado especificados sin dañar el material, la ruta del sello o las superficies acabadas. Pasos secos y accesibles utilizando una ruta compatible y acordada. Durante la manipulación, mantenga las etiquetas y el adhesivo alejados de las almohadillas de soporte y las superficies de sellado. Separe las piezas de modo que una esquina de montaje no pueda rozar la cara de trabajo de la siguiente placa. Las tapas e inserciones protectoras no deben introducir residuos ni ocultar un paso no verificado. Identifique el número de pieza, revisión y lote en el embalaje. Se trata de control de daños y contaminación, no de una afirmación de entrega estéril o de un proceso de sala limpia clasificado.
Preparar la solicitud y el registro de repetición
Proporcione un dibujo controlado, modelo coincidente, condición del material, cantidades, acabado, interfaz del cartucho, información del sello y registros de inspección solicitados. Enumere las pruebas de montaje por separado, incluido quién suministra los consumibles y quién aprueba el procedimiento. Resolver cualquier inconformidad entre muestra, plano y modelo antes de cotizar. Luego de la aprobación, conservar la disposición del artículo primero, referencias de proceso y desviaciones autorizadas. Un cambio posterior en la junta, el cartucho o el método de soporte puede justificar una revisión de ingeniería incluso si el contorno de la placa sigue siendo el mismo. Una evidencia clara hace que la orden repetida se refiera a una configuración definida en lugar de una fotografía de un dispositivo anterior.
Referencia técnica del fabricante: www.schmalz.com.
FAQ
¿Qué elementos posicionan el cartucho?
El dibujo debe identificar los pasadores o topes de ubicación, las regiones de soporte y los espacios libres. Una junta no es automáticamente un elemento de localización preciso y el perímetro aparente del cartucho no define un esquema de referencia aprobado.
¿Una placa plana garantiza el sellado al vacío?
No. El cartucho, la junta, la geometría de la ranura, el acabado, los puertos y el circuito completo contribuyen a la interfaz ensamblada. La inspección de planitud y una prueba de vacío acordada proporcionan pruebas diferentes y no deben sustituirse entre sí.
¿Cómo se comprueban las fugas?
Acuerde la configuración ensamblada, fuente, ubicación de medición, estabilización, duración y criterios de aceptación antes de cotizar. Identifique si el requisito se refiere a flujo de fuga, vacío retenido u otra observación definida; una instrucción general para probar el vacío está incompleta.
¿Se puede anodizar el utillaje?
El anodizado se puede revisar cuando se especifique para el aluminio y la aplicación seleccionados. Defina las dimensiones de enmascaramiento y de condición de acabado, luego verifique las características que el tratamiento puede afectar. No se debe asumir que ningún acabado es compatible con todos los productos químicos de limpieza.
¿Qué bordes requieren una inspección deliberada?
Merecen atención las intersecciones de puertos, las entradas roscadas, las transiciones de ranuras y los bordes de los elementos de soporte o ubicación. La limpieza puede eliminar los residuos, pero no establece que se haya eliminado una rebaba adherida o un borde afilado inaccesible.
¿Qué debe incluir la solicitud de cotización?
Envíe el dibujo y modelo aprobados, el material, las cantidades, el acabado, las referencias de cartuchos y sellos, los requisitos de inspección, las expectativas de embalaje y cualquier prueba de montaje definida por separado. Incluya la disponibilidad de muestras y la revisión del dibujo requerida para pedidos repetidos.
tanghangyun@oemach.com