

Por qué importa la geometría
Un útil de posicionamiento para sondas de ultrasonido puede usarse en montaje, inspección, servicio, calibración o prueba de producción. Debe mantener la sonda en una posición conocida y dejar accesibles la cara acústica, salida de cable, alivio de tensión y superficies de referencia. Si el nido o la abrazadera se mueven con la carga, la medición deja de ser repetible.
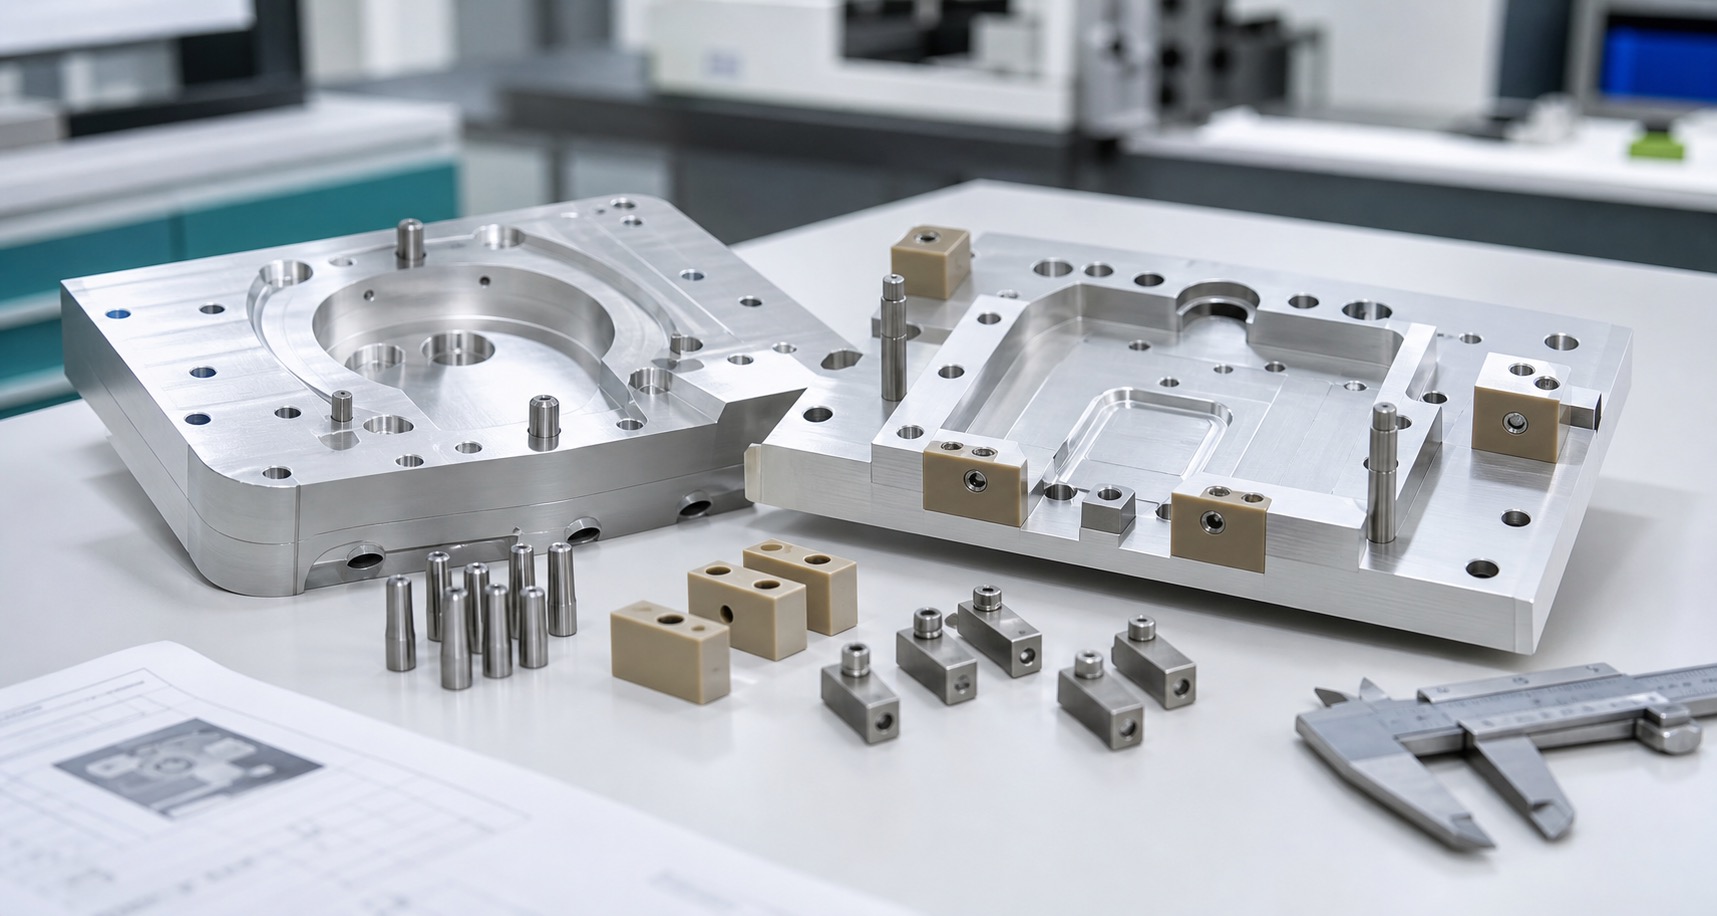
Sistema de referencias de la sonda
El plano debe indicar qué superficies localizan la sonda, qué zonas solo dan holgura y qué áreas nunca deben tocar la lente acústica o la carcasa delicada. Si se usan insertos blandos, topes reemplazables o almohadillas, su espesor y tolerancia entran en el apilamiento.
Carga y contacto
La fuerza de sujeción debe mantener la posición sin deformar una carcasa plástica, marcar el acabado o transmitir tensión a la ventana acústica. Brazos, pivotes y topes mecanizados necesitan caras planas, radios controlados y relación estable con tornillos. Los límites de torque o resortes los define el equipo de dispositivo.
Material y acabado
El aluminio es habitual en útiles ligeros, el inoxidable se prefiere por desgaste o limpieza, y el titanio puede aportar resistencia con poca masa. Los plásticos técnicos protegen superficies cosméticas, pero pueden variar con temperatura o agentes de limpieza. El acabado se pide por función.
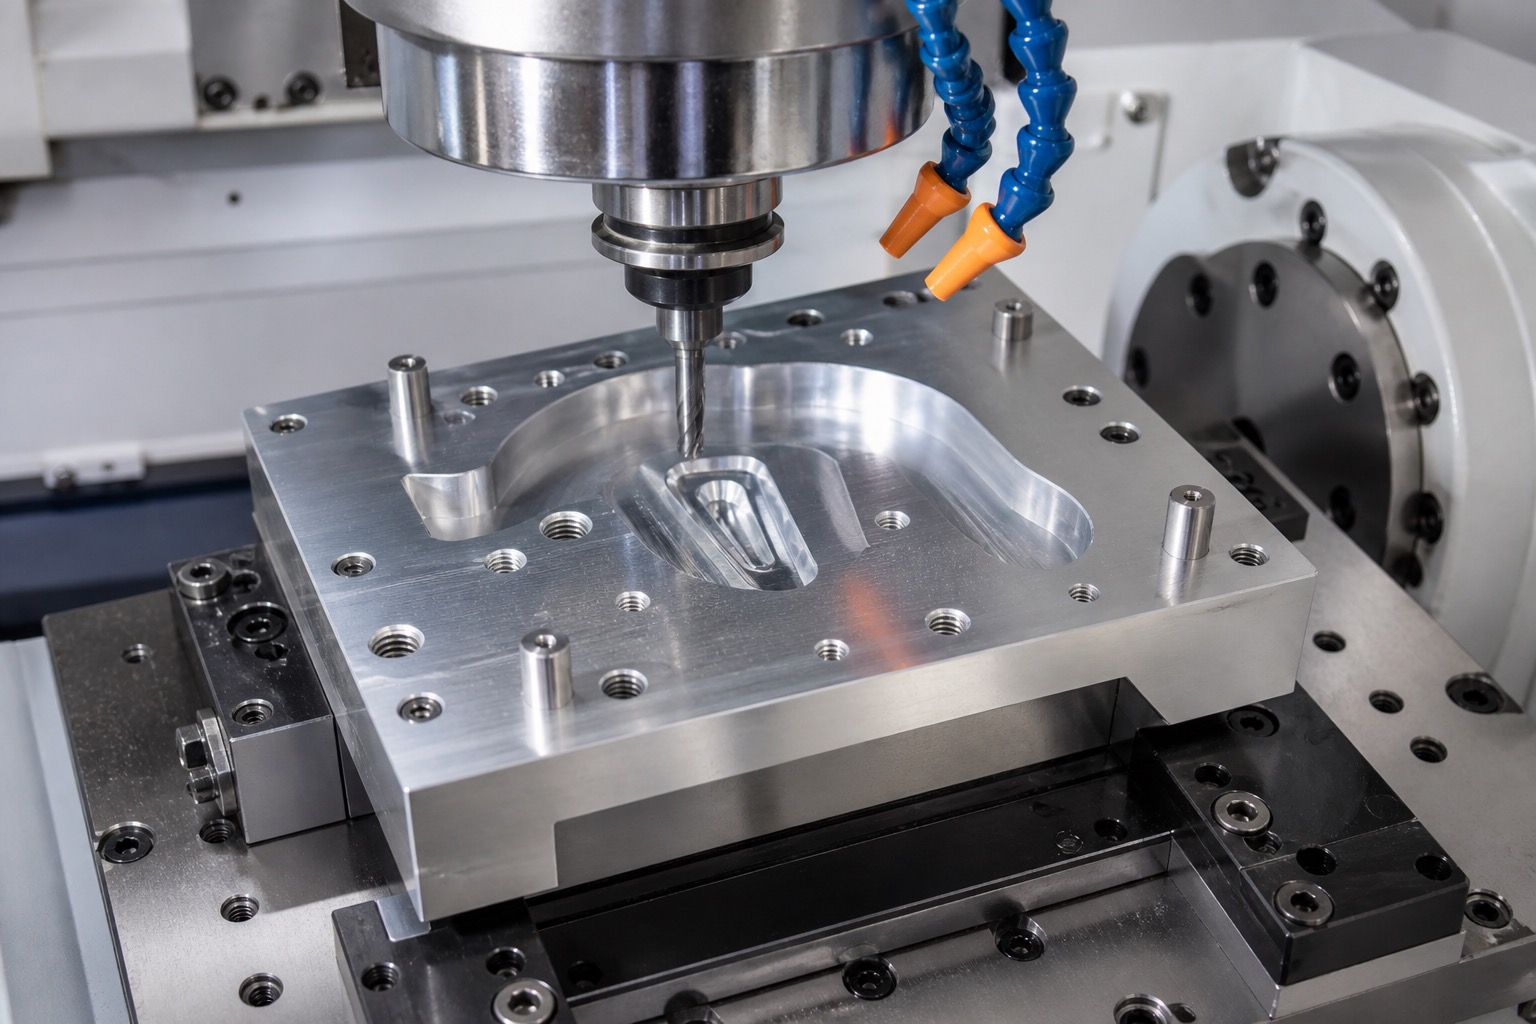
Acceso acústico
El útil debe dejar libre la ventana acústica o zona de acoplamiento. Conviene evitar aristas cerca de lentes, canales de gel o membranas. La salida del cable necesita radio suficiente para no repetir la flexión en el mismo punto. Si hay agua, gel o limpieza, se revisan drenajes y trampas de residuo.
Secuencia de mecanizado
Primero se establecen referencias de base; después se mecanizan nido, topes, bolsillos de abrazadera, pivotes y roscas. Brazos finos y ranuras largas pueden moverse tras el desbaste. El desbarbado es crítico cerca de bordes de contacto y zonas deslizantes.
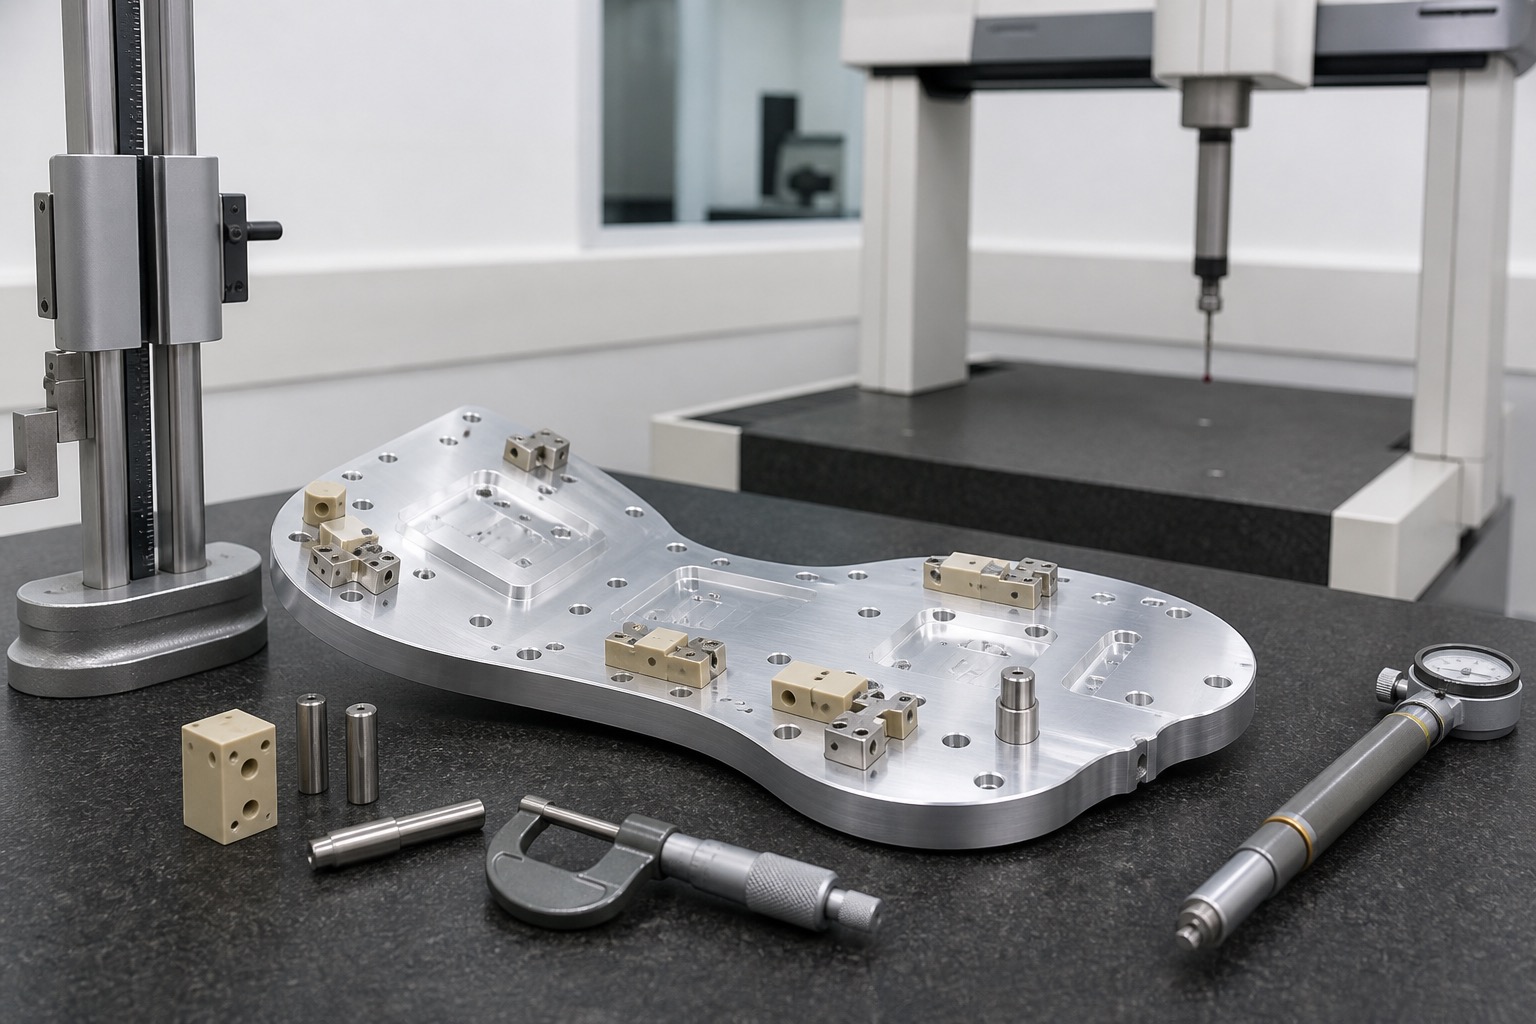
Plan de inspección
La inspección se centra en ancho de nido, posición de topes, altura de abrazadera, alineación de pivote, roscas, planitud de base y relación entre acceso acústico y referencias. Se combinan CMM, óptica y calibres funcionales.
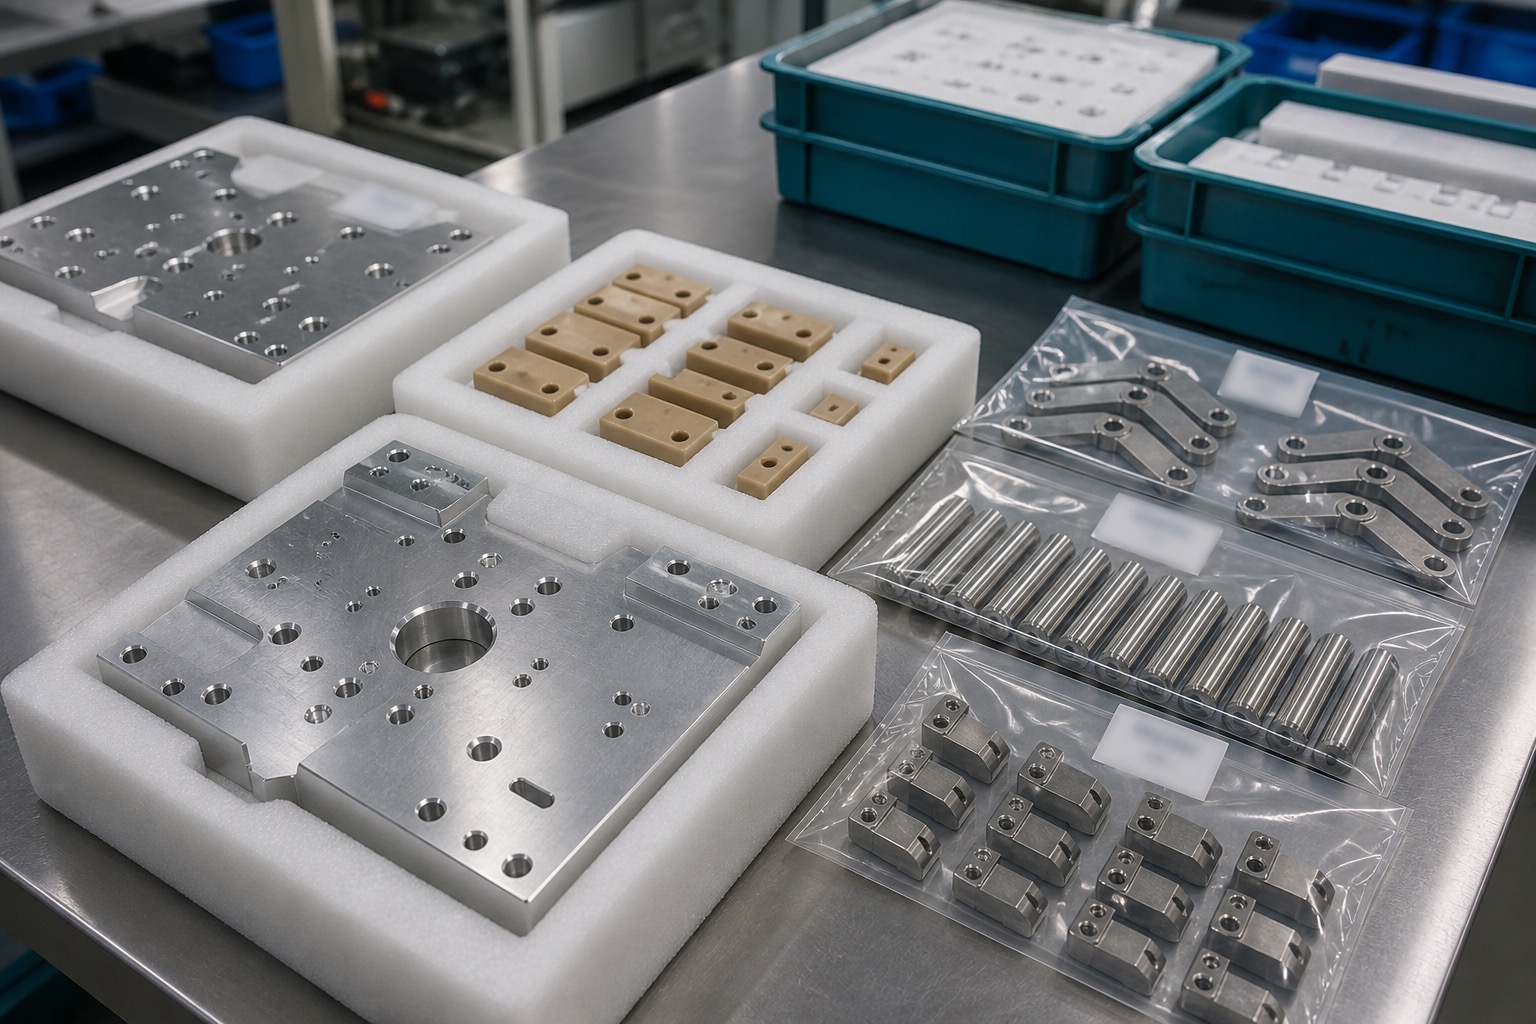
Limpieza y embalaje
Las piezas se limpian para retirar viruta, refrigerante, abrasivo y partículas en bolsillos, ranuras y roscas. Las superficies de contacto se protegen porque una marca pequeña puede afectar la repetibilidad. El embalaje identifica revisión, lote y estado de inspección.
Entrega RFQ
La RFQ incluye planos, modelos, datos de interfaz de sonda, material, acabado, tornillería, insertos, repetibilidad objetivo, cantidad, limpieza e informes de inspección. La validación del proceso médico la define el fabricante del dispositivo.
Preguntas frecuentes
¿El útil certifica una sonda?
No. Ayuda al posicionamiento; rendimiento acústico, validación y requisitos regulatorios pertenecen al fabricante.
¿Qué rasgos son críticos?
Nido, topes, contacto de abrazadera, pivotes, datums de base y holgura de ventana acústica.
¿Cómo se evita dañar la sonda?
Con áreas de contacto definidas, radios controlados, almohadillas o insertos y límites de torque o resorte.
¿Qué materiales se usan?
Aluminio, acero inoxidable, titanio y plásticos técnicos según desgaste, limpieza, peso y contacto.
¿Cómo se revisa la holgura acústica?
Midiendo la relación entre datums de sonda y ventana abierta con CMM, óptica o calibre del cliente.
¿Qué debe llevar la RFQ?
Planos, modelos, datos de sonda, materiales, acabado, hardware, repetibilidad, cantidades, limpieza e inspección.