
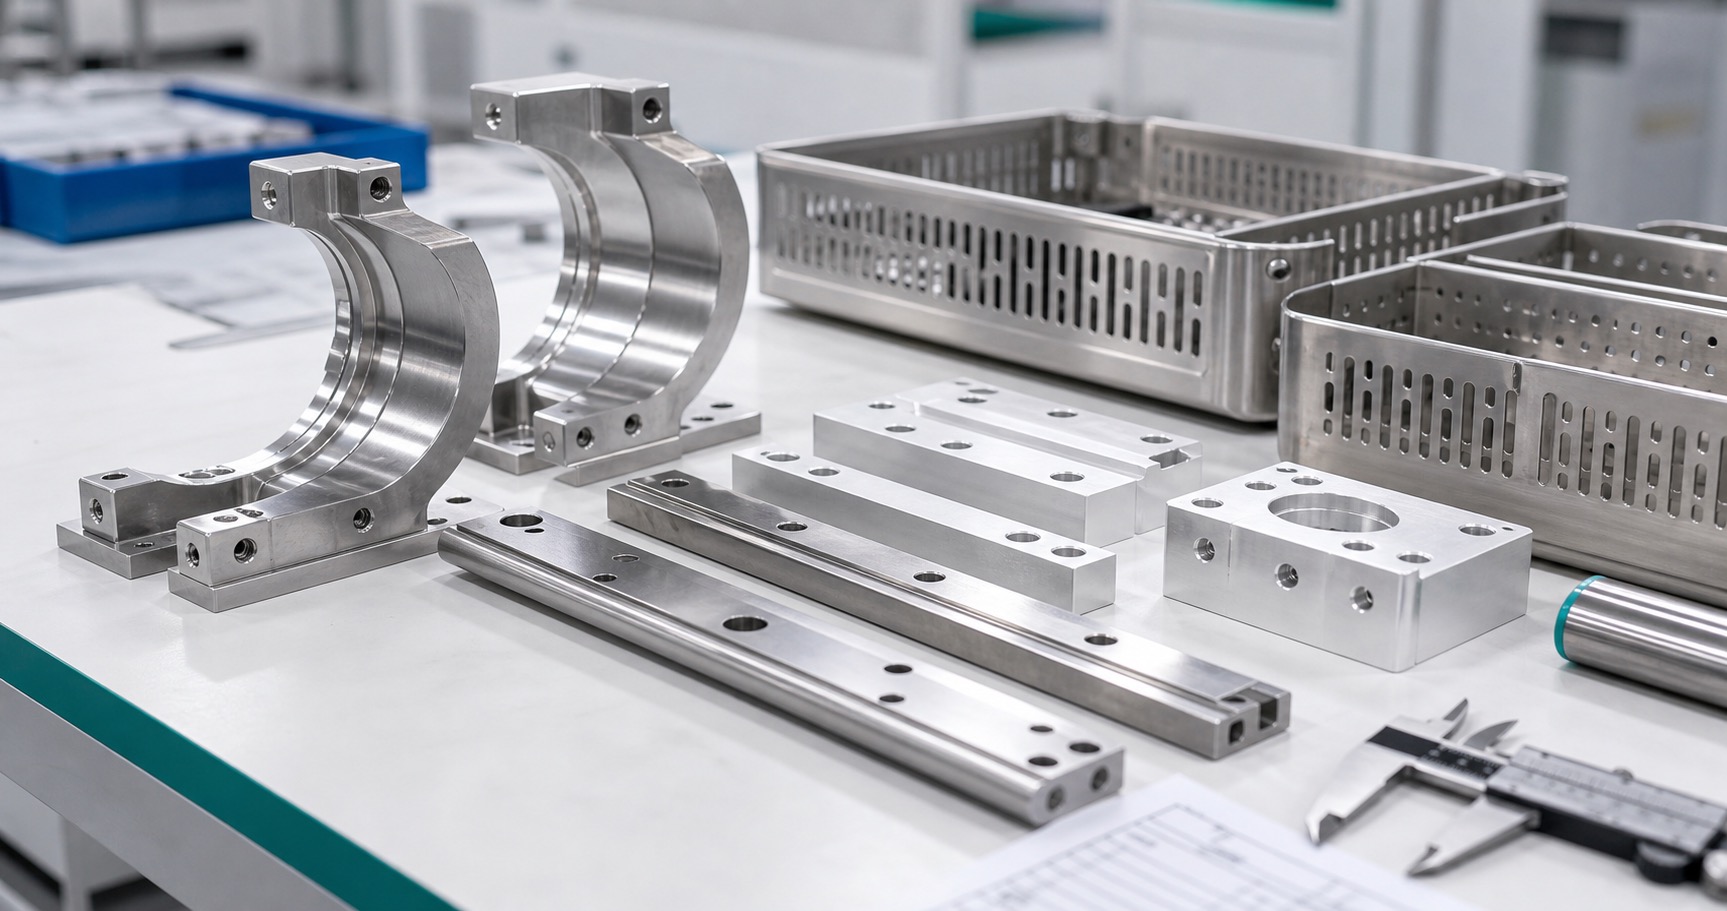
Mecanizado CNC de soportes de sensor para equipos de esterilización: resistencia térmica, drenaje y referencias
Por qué controlar estos soportes
Los soportes de sensor, porta-sondas de validación y rieles pequeños de un esterilizador pueden parecer hardware simple, pero afectan la posición de sensores, líneas de presión, bandejas o blindajes durante ciclos repetidos. Un soporte flojo desplaza el punto de medición y un bolsillo mal drenado puede retener residuos.
Entorno de trabajo
Antes de cotizar se confirma si la pieza ve vapor saturado, calor seco, químicos de limpieza, lavado repetido, vacío o solo servicio externo. Temperatura, tiempo, presión, condensado y limpieza afectan material, acabado e inspección. Si sujeta una sonda, el fabricante define posición y validación.
Selección de material
PEEK, PPSU, acero inoxidable y aluminio pueden aparecer en equipos de esterilización. PEEK ofrece resistencia térmica y química con bajo peso; inoxidable es robusto para rieles y roscas; aluminio requiere revisar acabado en zonas húmedas. El paquete debe incluir grado y certificados.
Estabilidad térmica
Calentar y enfriar repetidamente cambia la relación entre soporte, cámara, riel o sensor. El plano identifica dimensiones que controlan la posición de sonda y las que solo dan holgura. Si se combinan polímero y metal, la expansión térmica puede cambiar carga o alineación.
Drenaje y residuos
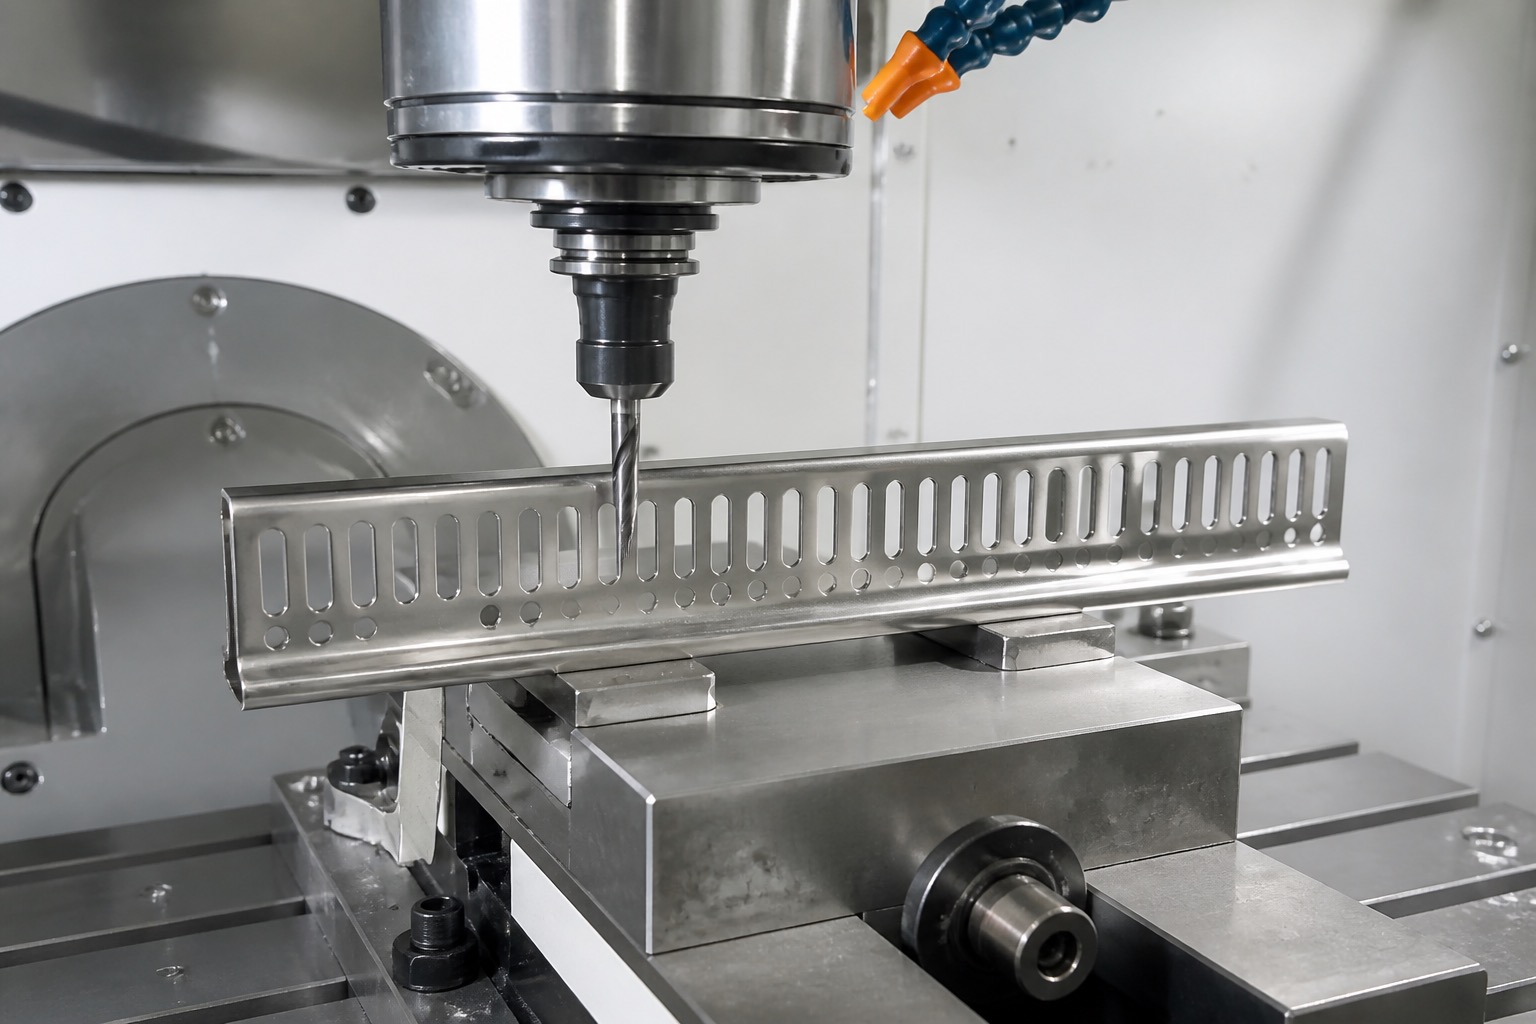
Las piezas deben evitar bolsillos ciegos, esquinas internas agudas y repisas horizontales que atrapen condensado o suciedad salvo necesidad funcional. Ranuras, alivios y roturas de arista se revisan para limpieza y secado. El desbarbado no debe redondear datums.
Secuencia CNC
Una secuencia estable crea datums, desbasta bolsillos o ranuras y termina alojamientos de sensor, roscas, rieles y pads desde referencias controladas. Los polímeros requieren controlar calor y rebaba; inox requiere controlar aristas en ranuras y roscas.
Inspección
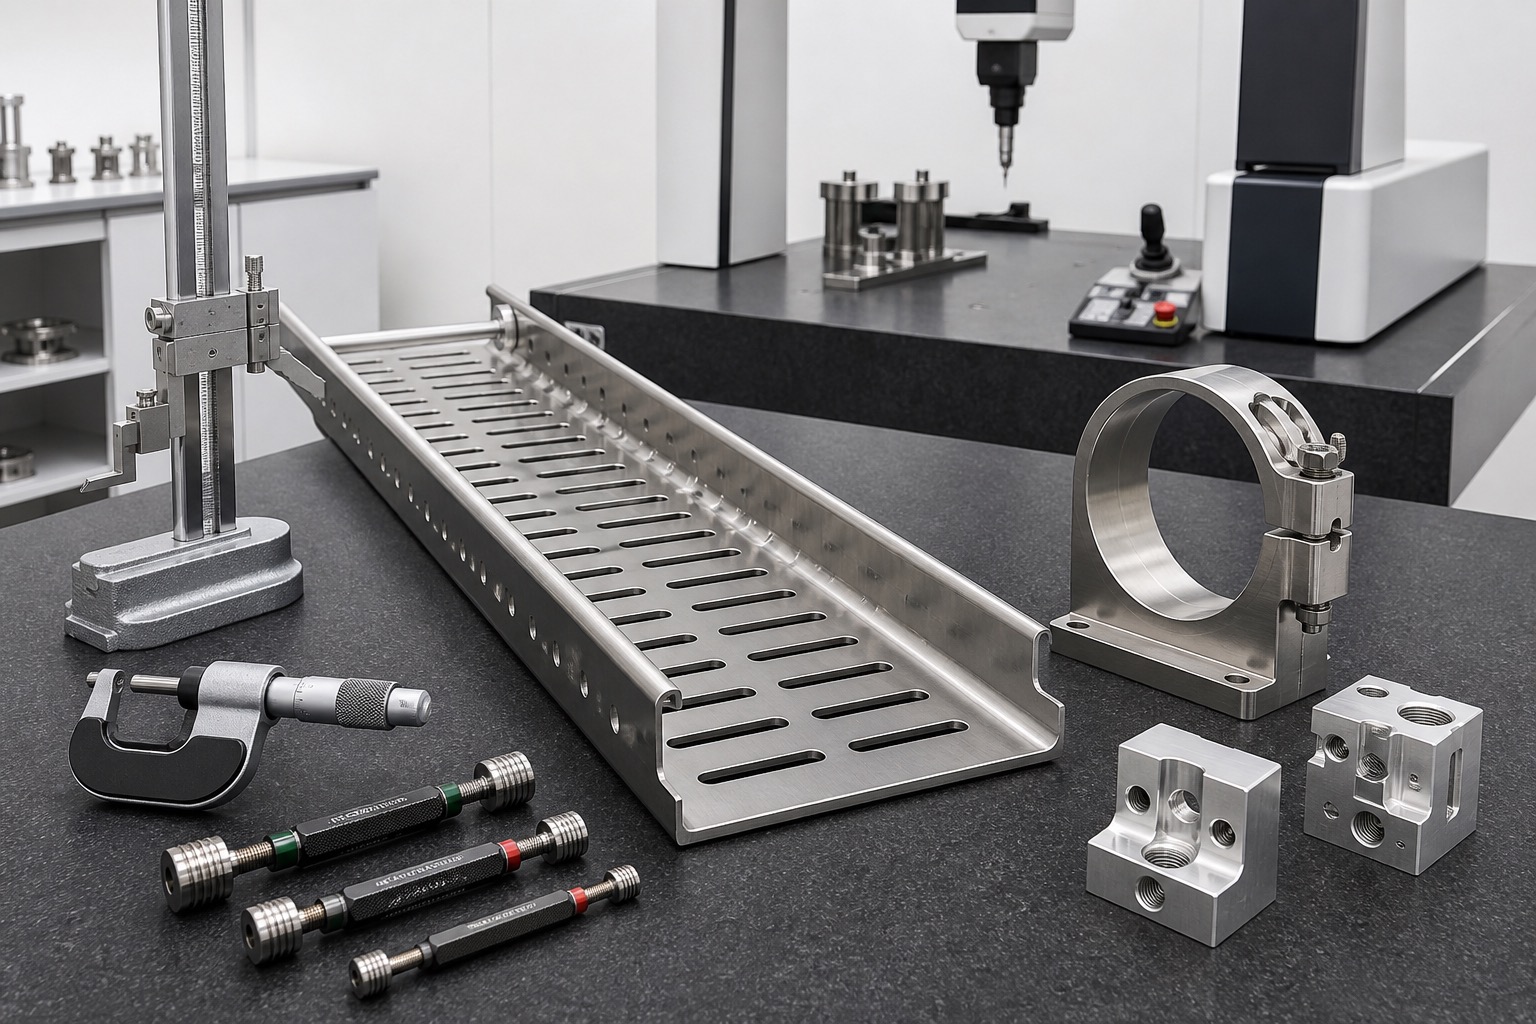
El primer artículo puede incluir posición de alojamiento de sonda, agujeros, rectitud de riel, ancho de ranura, planitud de pads, calibres de rosca, acabado y revisión visual de drenaje. En polímeros se mide tras enfriar y estabilizar.
Limpieza y embalaje
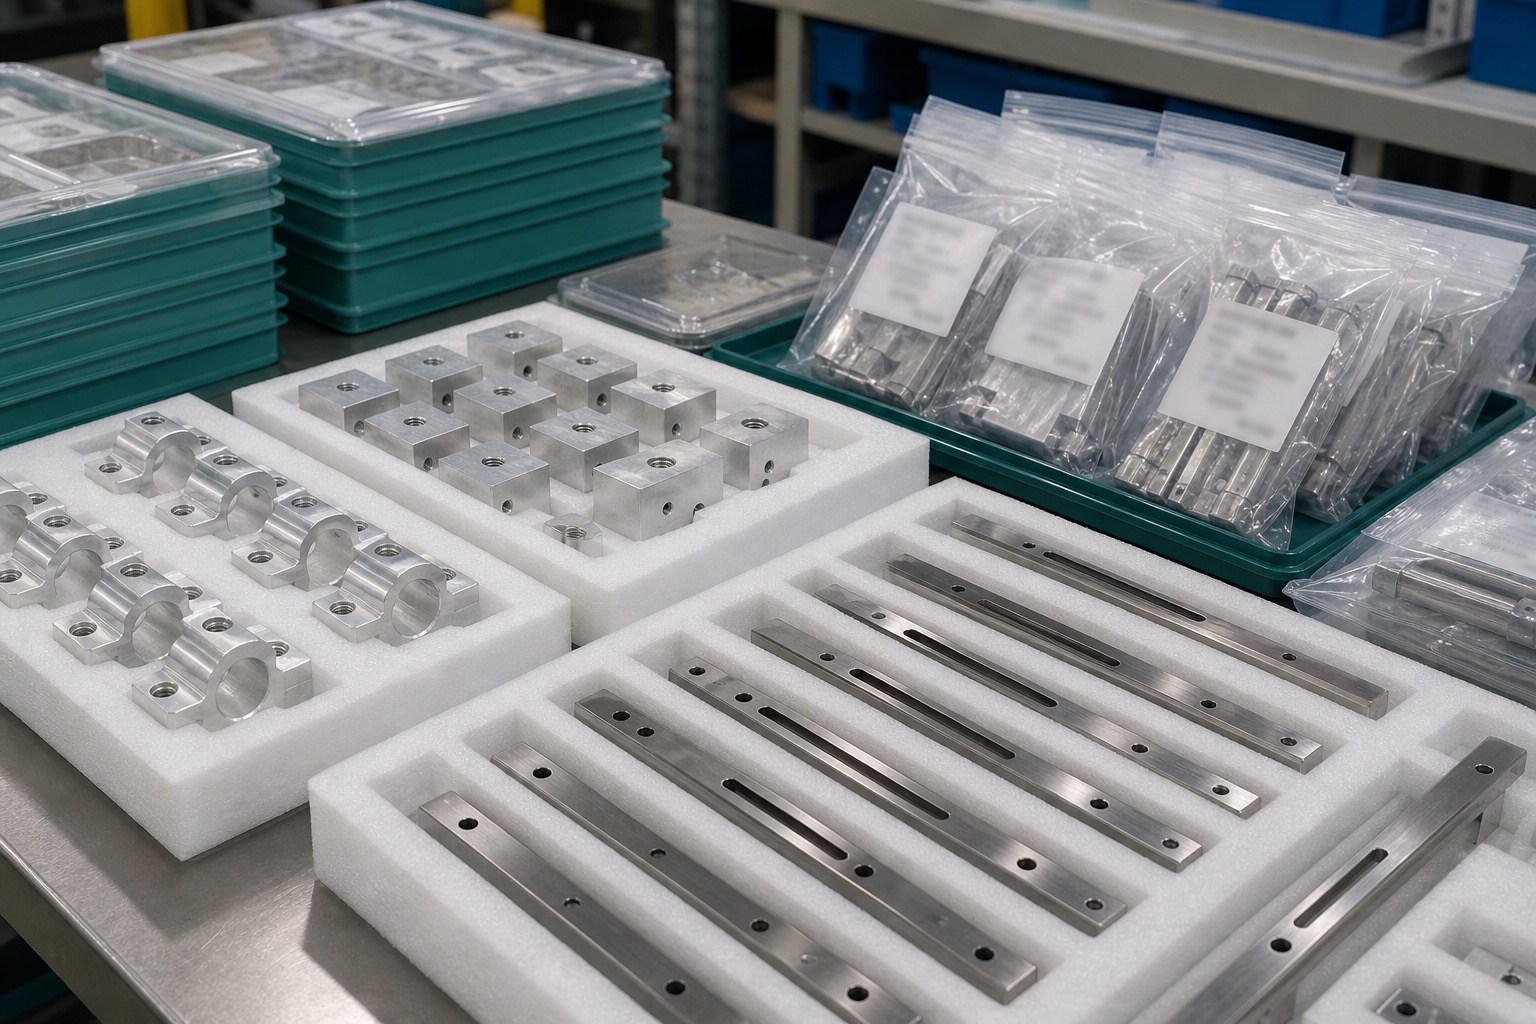
Tras mecanizar se retiran virutas, refrigerante, polvo plástico, abrasivo y partículas de agujeros, ranuras y roscas. Las piezas se embalan para proteger asientos de sonda, superficies limpiables y bordes. No se afirma esterilidad sin proceso validado.
Entrega RFQ
La RFQ incluye planos, modelos, temperatura, material, certificados, acabado, interfaz de sensor, tolerancias, cantidades, limpieza e informes. Para hardware de validación, el equipo define cómo confirmará posición y ciclo.
FAQ
¿El soporte valida un ciclo?
No. Mantiene sensor o sonda; la validación del ciclo pertenece al fabricante del equipo.
¿Qué materiales son comunes?
PEEK, PPSU, acero inoxidable y aluminio acabado según temperatura, limpieza, carga y necesidades eléctricas.
¿Qué rasgos son críticos?
Alojamientos de sonda, agujeros, pads, rectitud de riel, ranuras de drenaje y roscas.
¿Por qué importa el drenaje?
Evita atrapamiento de condensado, partículas o residuos de limpieza en bolsillos y aristas.
¿Cómo se inspecciona PEEK?
Midiendo tras enfriar y controlando rebabas o arrastre de material en agujeros y ranuras.
¿Qué debe traer la RFQ?
Planos, modelos, temperatura, material, acabado, sensor, tolerancias, cantidades, limpieza e inspección.