Mecanizado CNC de carcasas de sensor de flujo para estaciones de anestesia: alineación, sellado y limpieza
Por qué importa la carcasa
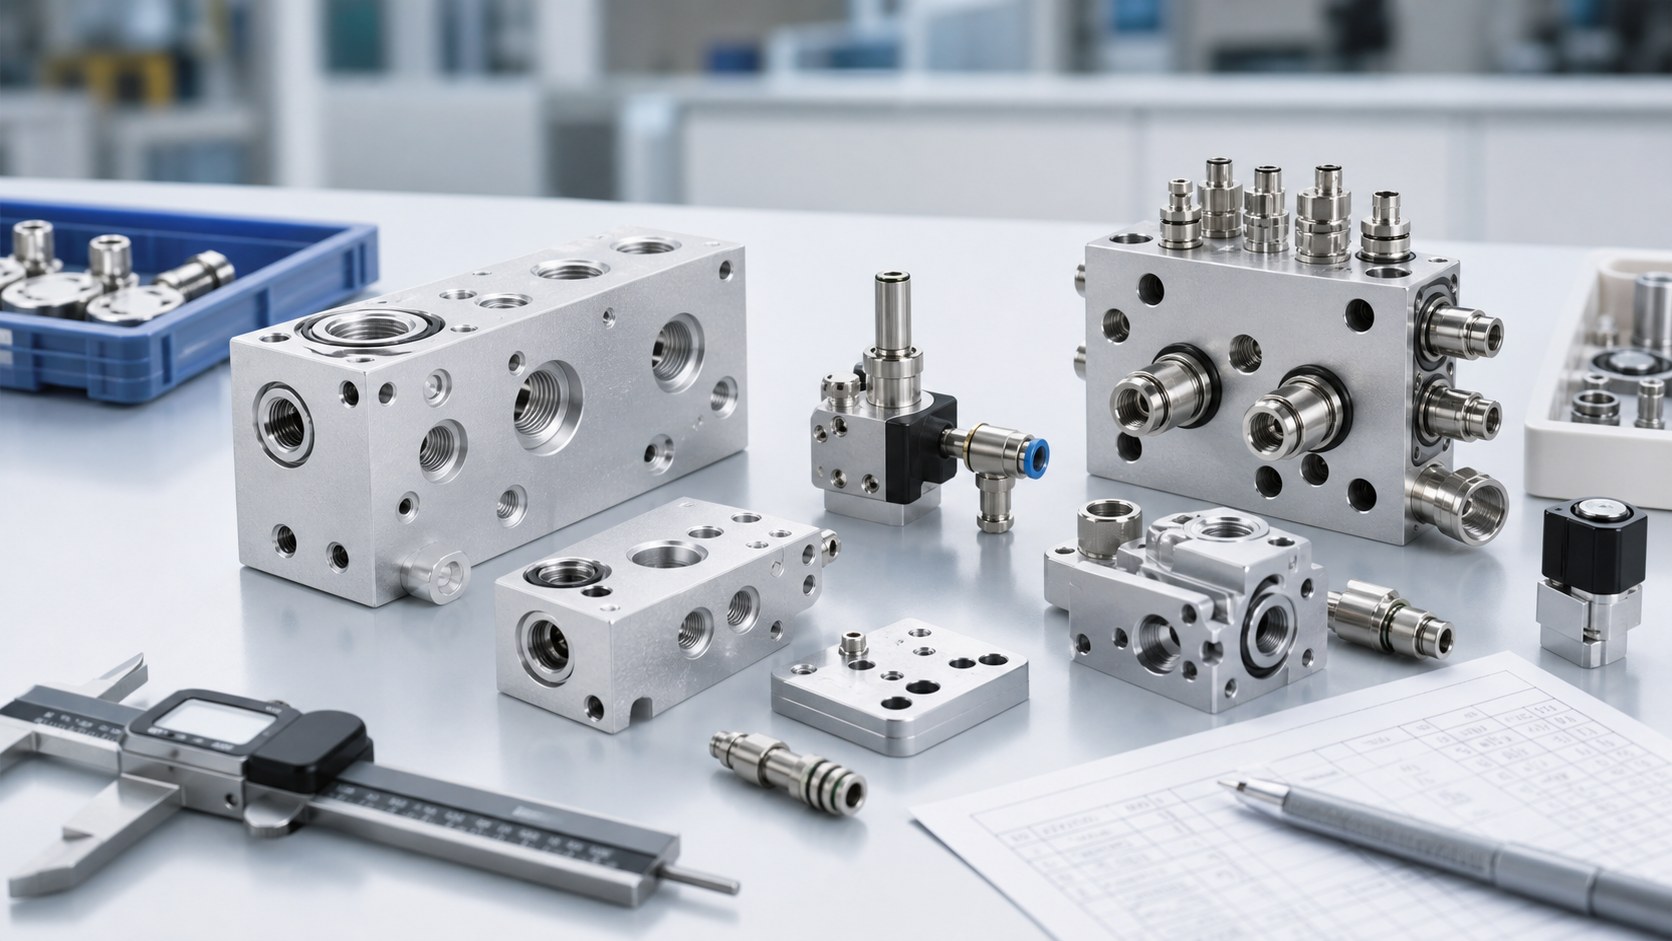
Una estación de anestesia necesita suministro de gas estable, medición de flujo e interfaces fiables entre válvulas, sensores, colectores y conexiones del circuito respiratorio. La carcasa mecanizada no determina por sí sola el rendimiento clínico, pero posiciona el taladro del sensor, las zonas de junta y las referencias de montaje que permiten calibrar el sistema completo. Un taladro desplazado, una cara rayada o una rebaba oculta cerca del paso de gas pueden reducir la repetibilidad del montaje.
Definir primero la ruta de gas
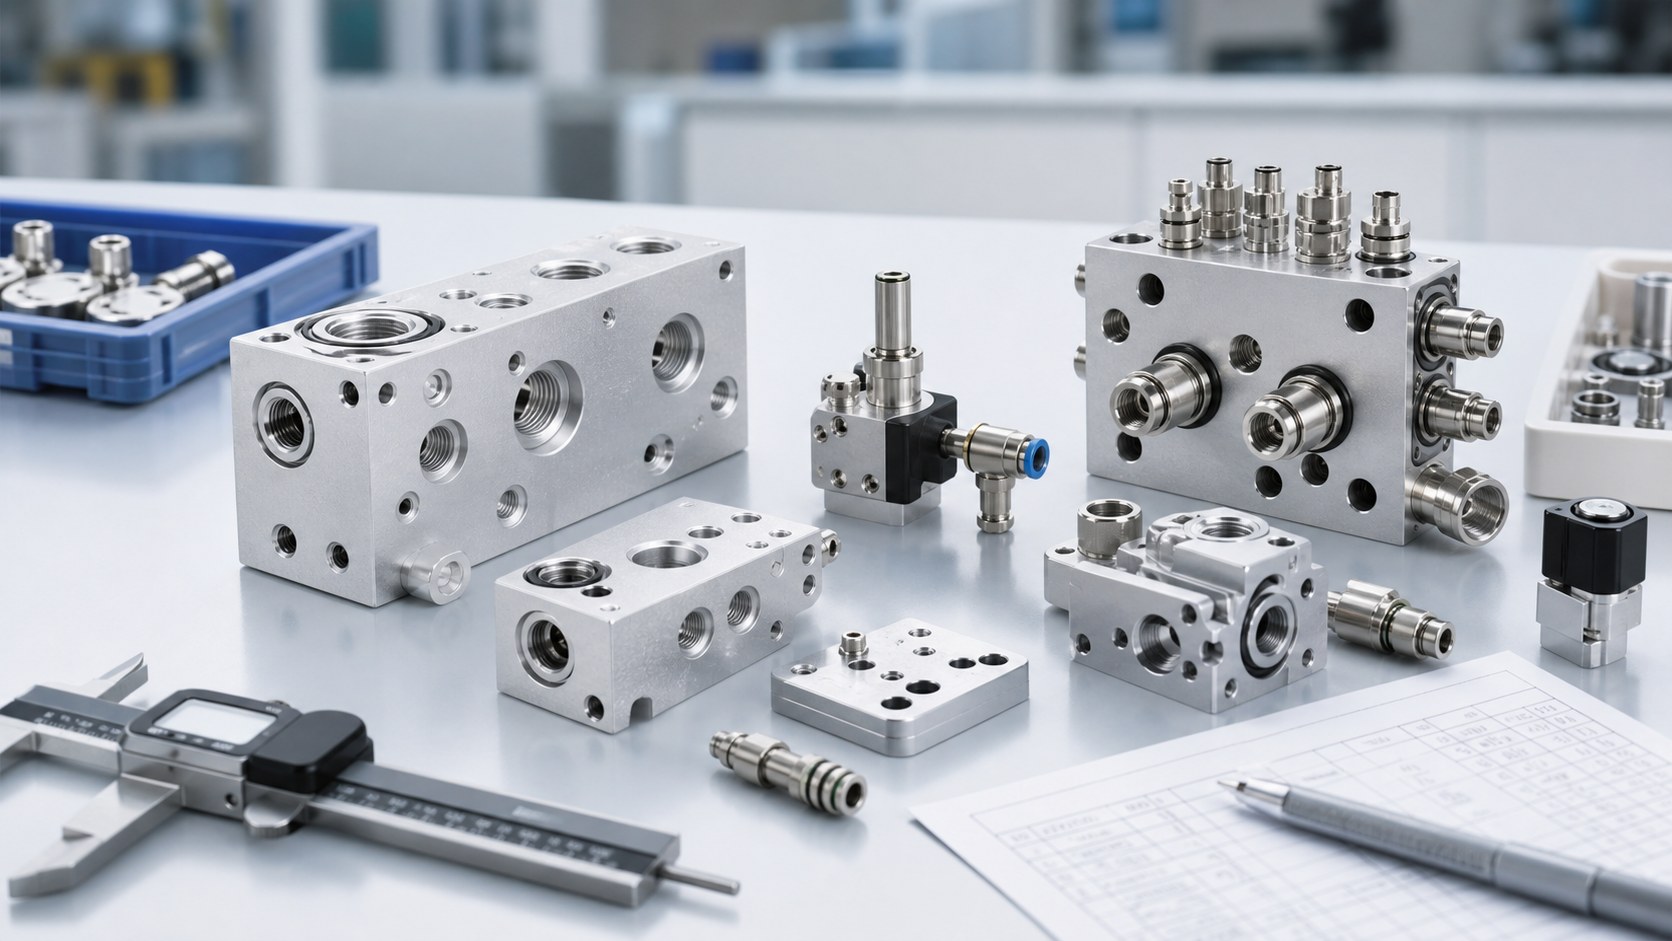
Antes de elegir herramientas, conviene identificar qué características forman parte de la ruta de gas: entrada, salida, ventana del sensor, tomas de presión, puertos de muestreo, ranuras de junta y tapa. Algunas superficies solo localizan electrónica o cubierta, mientras otras influyen directamente en sellado y calibración. El fabricante del equipo debe definir límite funcional, materiales aceptados, limpieza y estado de prueba.
Material y acabado
El aluminio 6061-T6 se considera con frecuencia para componentes compactos de anestesia y respiración por su mecanizabilidad, bajo peso y posibilidad de anodizado. La selección final depende del diseñador, que debe revisar exposición al gas, limpiadores, recubrimiento, puesta a tierra y compatibilidad con juntas. El plano debe indicar certificados, lote, estado de acabado y si las cotas aplican antes o después del recubrimiento.
Referencias alrededor del taladro
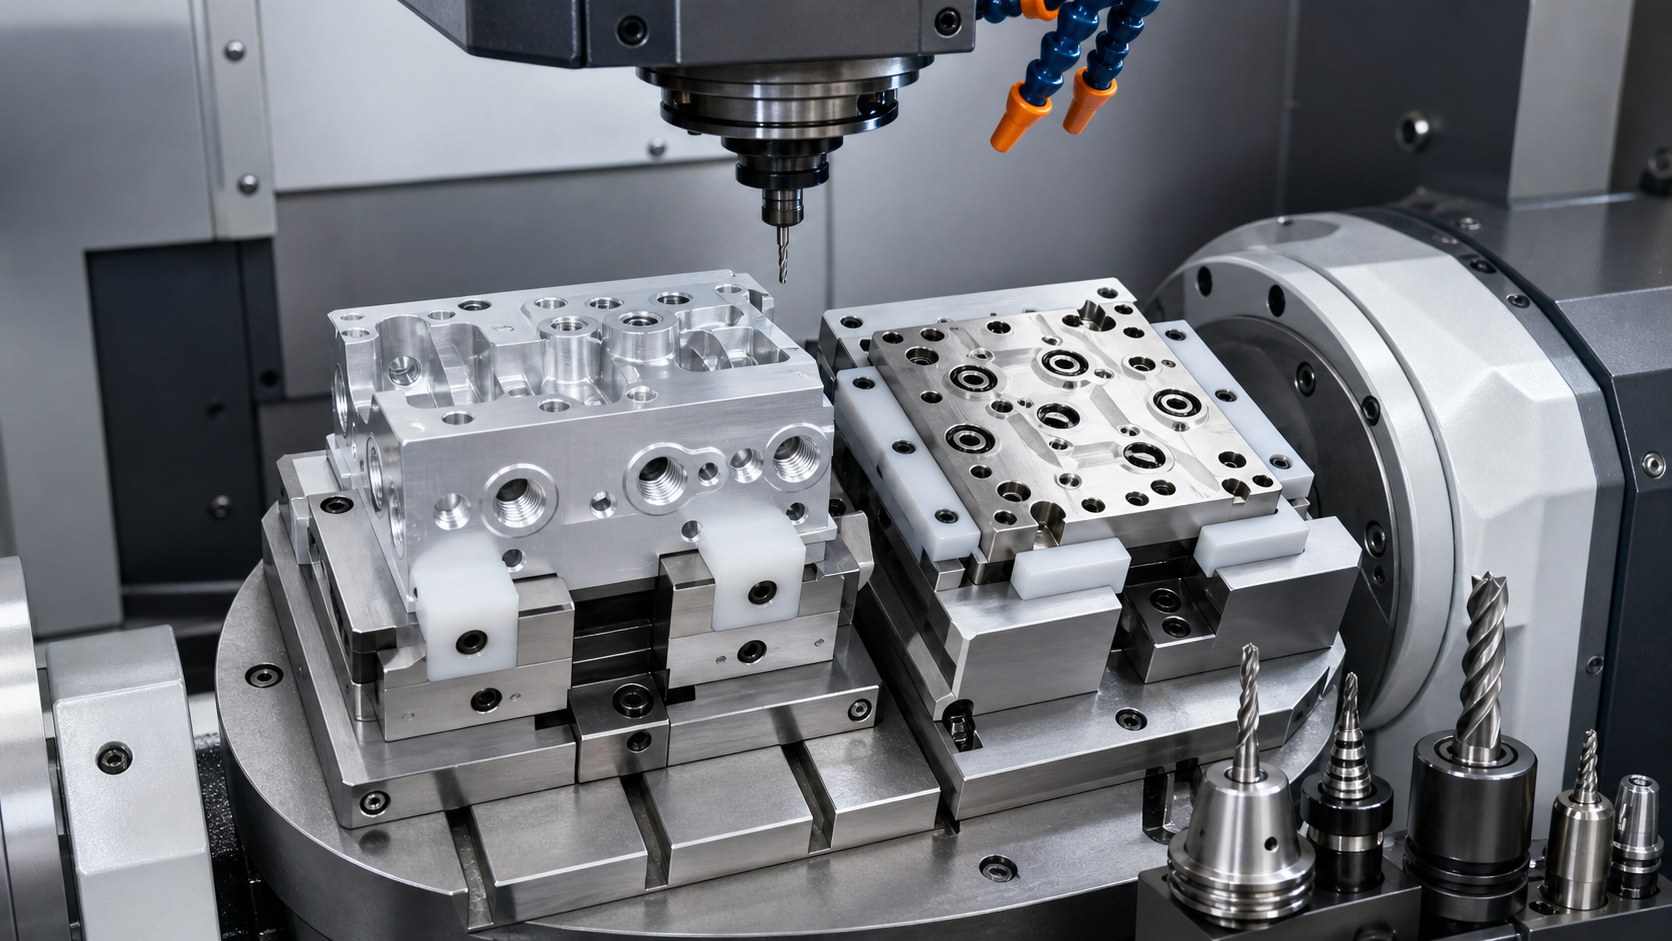
El taladro del sensor y las superficies de sellado deben acotarse desde un sistema de referencias funcional que también pueda usarse en CNC, medición y montaje. Normalmente se establecen cara de montaje, lateral largo y tope secundario; desde ahí se localizan taladro, tomas y tornillería. Los contornos cosméticos no deben ser la única referencia. Si el sensor usa pasadores o tornillos de precisión, se controlan junto con el taladro.
Secuencia de mecanizado
Una secuencia estable desbasta el bruto, crea referencias, abre el paso principal y deja las zonas de junta para pasadas finales. Las paredes delgadas cerca de la ventana del sensor pueden moverse al soltar la pieza, por lo que se requieren retirada equilibrada e inspecciones intermedias. Los taladros profundos necesitan evacuación de viruta y control de desgaste. Las pasadas finales del taladro, ranura y cara de junta se hacen cuando la pieza ya está estable.
Sellado y rebabas
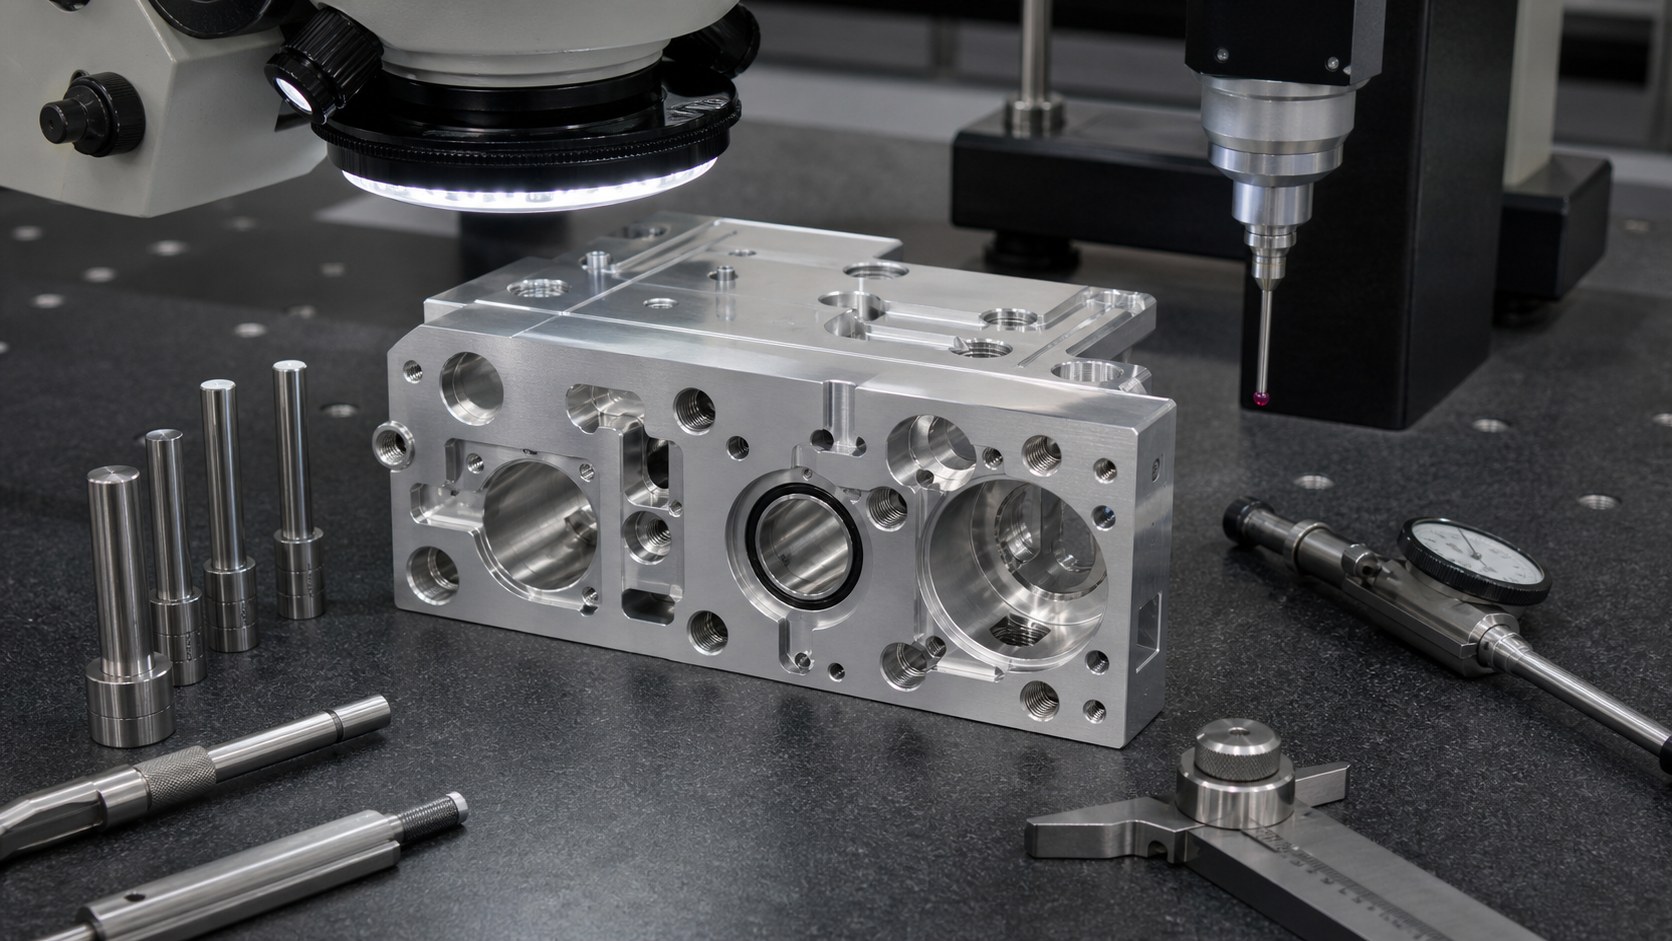
La ranura de junta, la superficie de tapa, entradas de rosca y cruces de taladro necesitan criterios propios. Quitar rebabas no significa redondear todos los bordes funcionales. Un labio en el taladro puede afectar el montaje y un pulido excesivo puede modificar la compresión de la junta. El desbarbado debe usar herramientas, aumento y, si hace falta, boroscopio. El plano distingue bordes en contacto con gas de simples roturas de arista.
Inspección y pruebas definidas por cliente
La inspección incluye diámetro y posición del taladro, perpendicularidad o coaxialidad si se especifica, anchura y profundidad de ranura, planitud, puertos, roscas y acabado crítico. La CMM verifica relaciones geométricas y la óptica ayuda en bordes pequeños. Una prueba de fuga o flujo es útil solo con parámetros del fabricante: medio, presión, tiempo, puertos taponados y límite de aceptación.
Limpieza, embalaje y RFQ
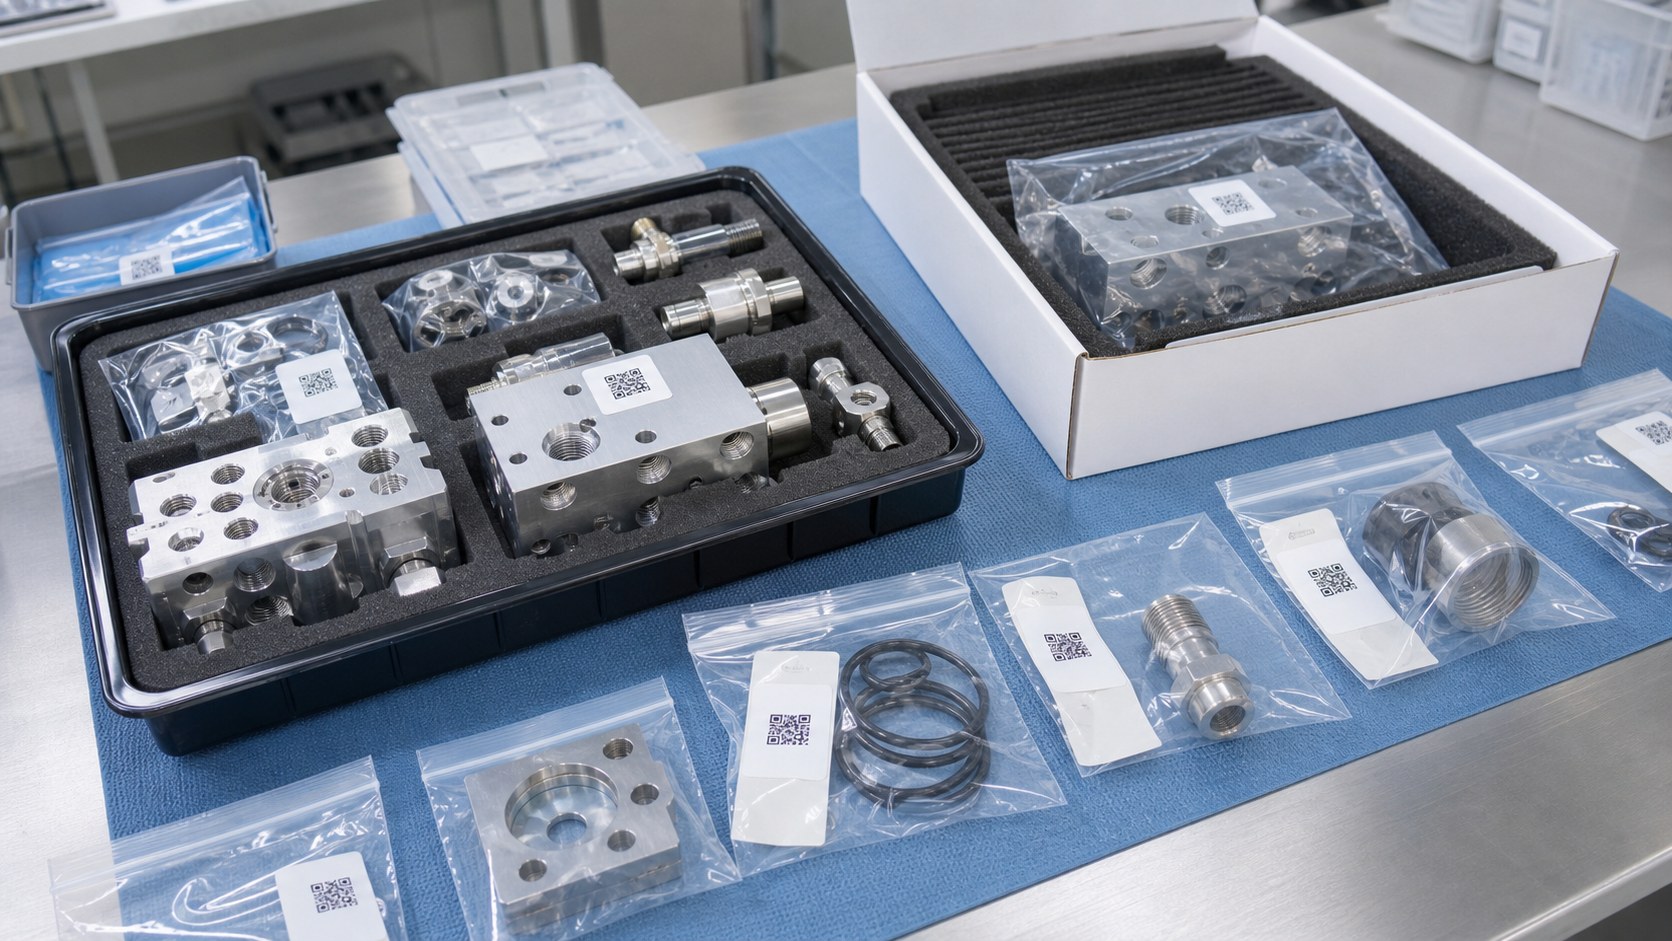
Después de mecanizado, acabado e inspección se eliminan refrigerante, virutas, abrasivos y partículas sueltas de pasos y cavidades. El embalaje protege taladros, roscas y caras de junta. La etiqueta puede indicar pieza, revisión, lote y estado de inspección sin declarar esterilidad salvo requisito validado. Una RFQ útil incluye planos, modelos, material, acabado, juntas, características críticas, cantidades, limpieza, protocolo de prueba y documentación.
FAQ
¿La carcasa garantiza la exactitud del sistema de anestesia?
No. Aporta geometría y referencias mecánicas; el fabricante valida sensor, electrónica, software y sistema neumático completo.
¿Qué características suelen ser críticas?
Taladro del sensor, puertos, ranuras de junta, caras de tapa, referencias, pasadores, entradas de rosca y bordes en contacto con gas.
¿Por qué planificar el recubrimiento?
El anodizado puede cambiar ajustes y sellos. El plano debe indicar cotas antes o después del acabado y zonas a enmascarar.
¿Cómo se revisan rebabas ocultas?
Con desbarbado definido y verificación óptica, boroscopio u otro método aprobado para cruces y zonas sin acceso directo.
¿Quién define la prueba de fuga o flujo?
El fabricante del equipo define medio, presión, tiempo, puertos taponados, estado de montaje y criterio de aceptación.
¿Qué debe incluir la solicitud de oferta?
Planos, modelos, material, acabado, juntas, tolerancias críticas, cantidades, limpieza, protocolo de prueba y documentación esperada.