Mecanizado CNC de interfaces de sonda en analizadores hematológicos: alineación, lavado y limpieza
Por qué importa la interfaz
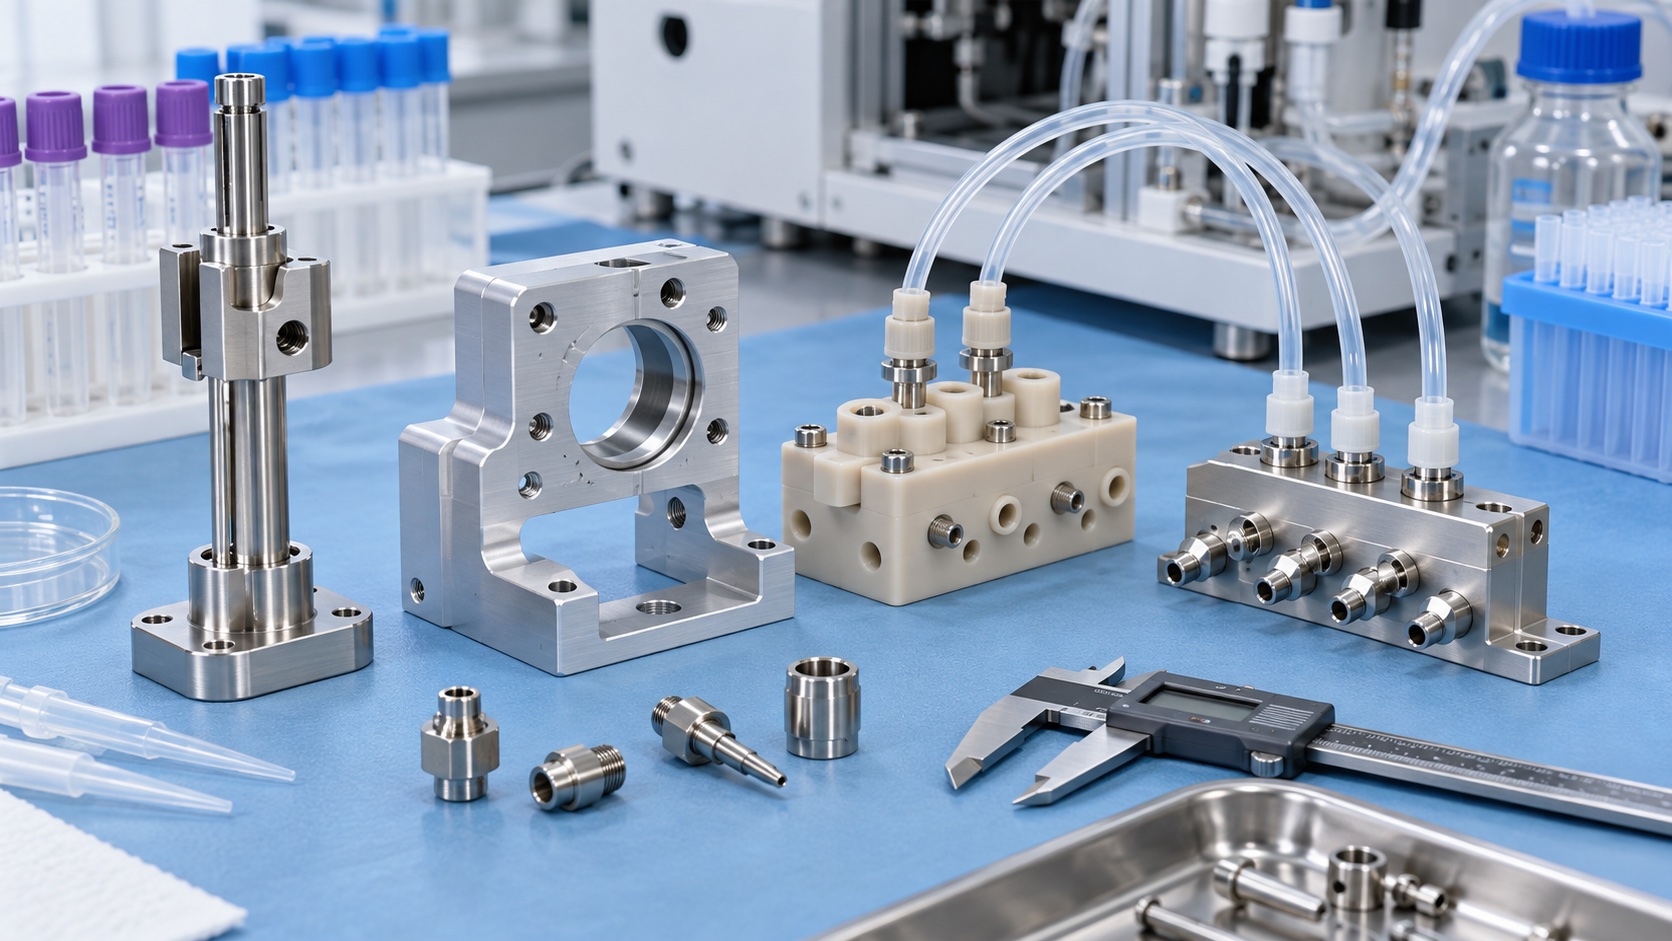
Un analizador hematológico mueve la sonda entre tubos, zonas de reacción y lavado. El soporte, guía, bloque de válvulas y bastidores determinan la repetición del eje. Pequeños errores angulares o de posición reducen holgura, aumentan contacto o dificultan el lavado. El proveedor controla interfaces mecánicas, pero no valida aspiración, arrastre, rendimiento analítico ni bioseguridad; eso corresponde al instrumento, circuito, software y validación del cliente.
Movimiento y fronteras de fluido
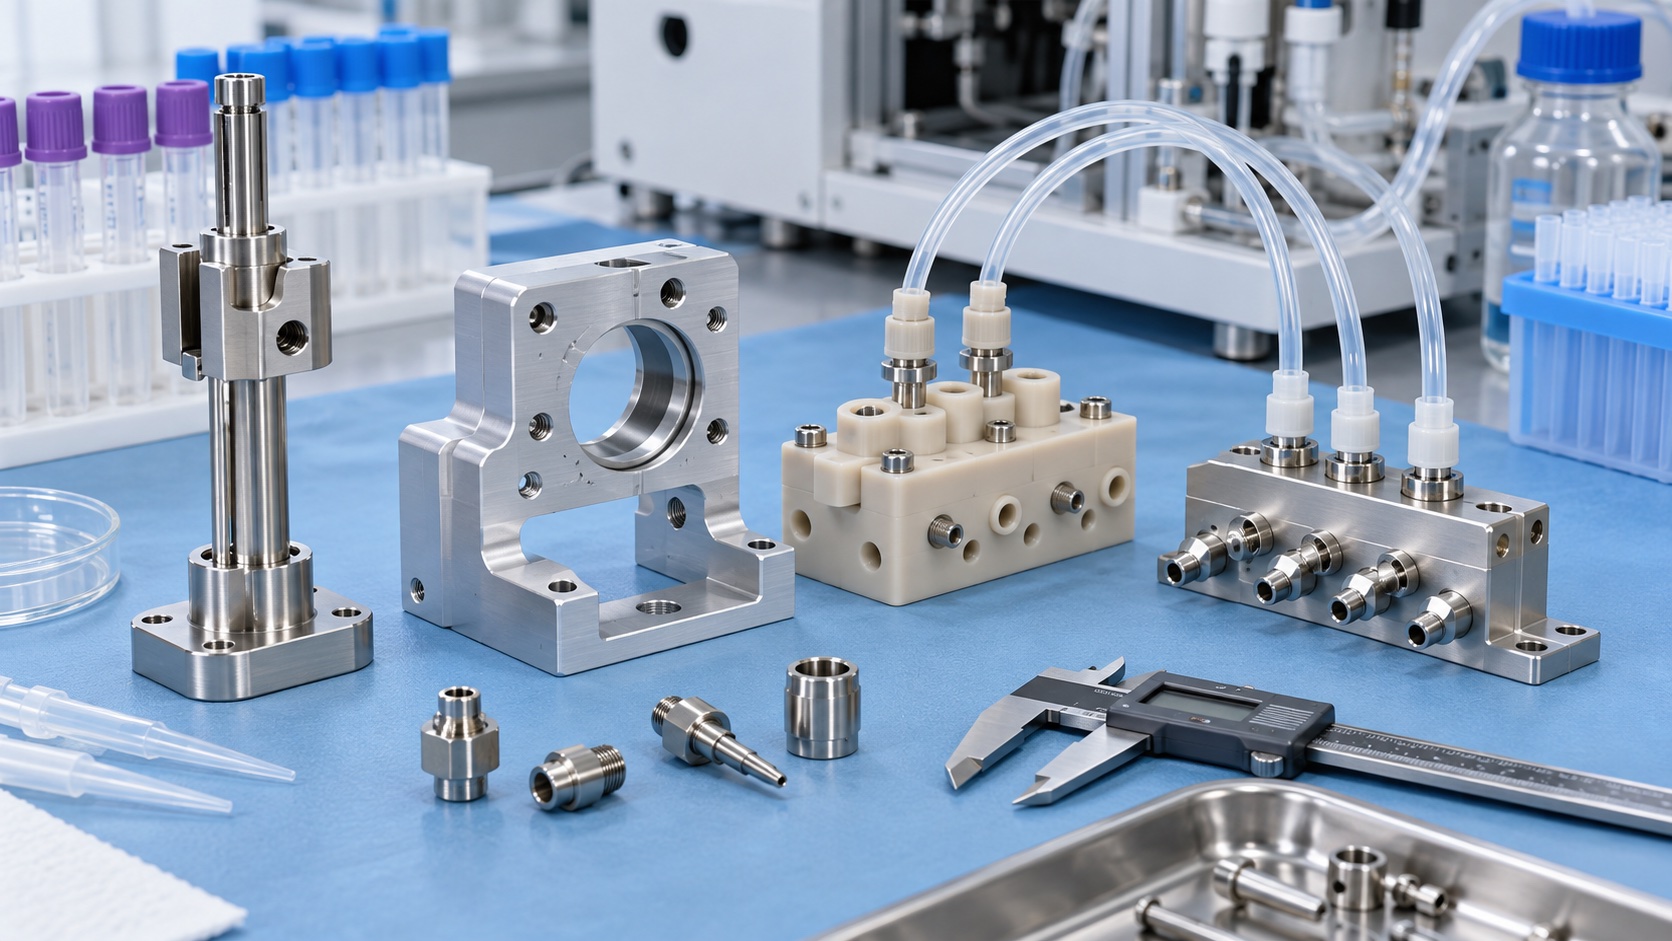
La revisión sigue la sonda desde origen hasta tubo y copa de lavado. Identifica superficies del soporte, eje guía, recorrido, salpicaduras y zonas con reactivo. Se marcan conexiones de tubos, juntas y racores. Una especificación útil distingue superficies mojadas de estructurales y define bordes accesibles para limpieza. El taller no debe deducir compatibilidad química desde una llamada genérica de material.
Material según entorno
El 316L se considera para soportes, collares e interfaces pequeñas por resistencia a corrosión y estabilidad. Aluminio o polímeros pueden servir en soportes secos según diseño. Se especifican grado, condición, acabado y certificado. Limpiadores, reactivos, pasivado y contacto galvánico requieren revisión. El lote queda vinculado al viajero y al informe.
Referencias comunes
El soporte necesita cara de montaje, posición lateral y eje de agujero. Estas zonas se relacionan mediante referencias primaria, secundaria y terciaria. Si la estación de lavado va en otro bastidor, el plano define la cadena compartida. No conviene ubicar el eje solo desde un contorno cosmético. Pads accesibles permiten usar las mismas coordenadas en CNC, CMM y montaje.
Características finas
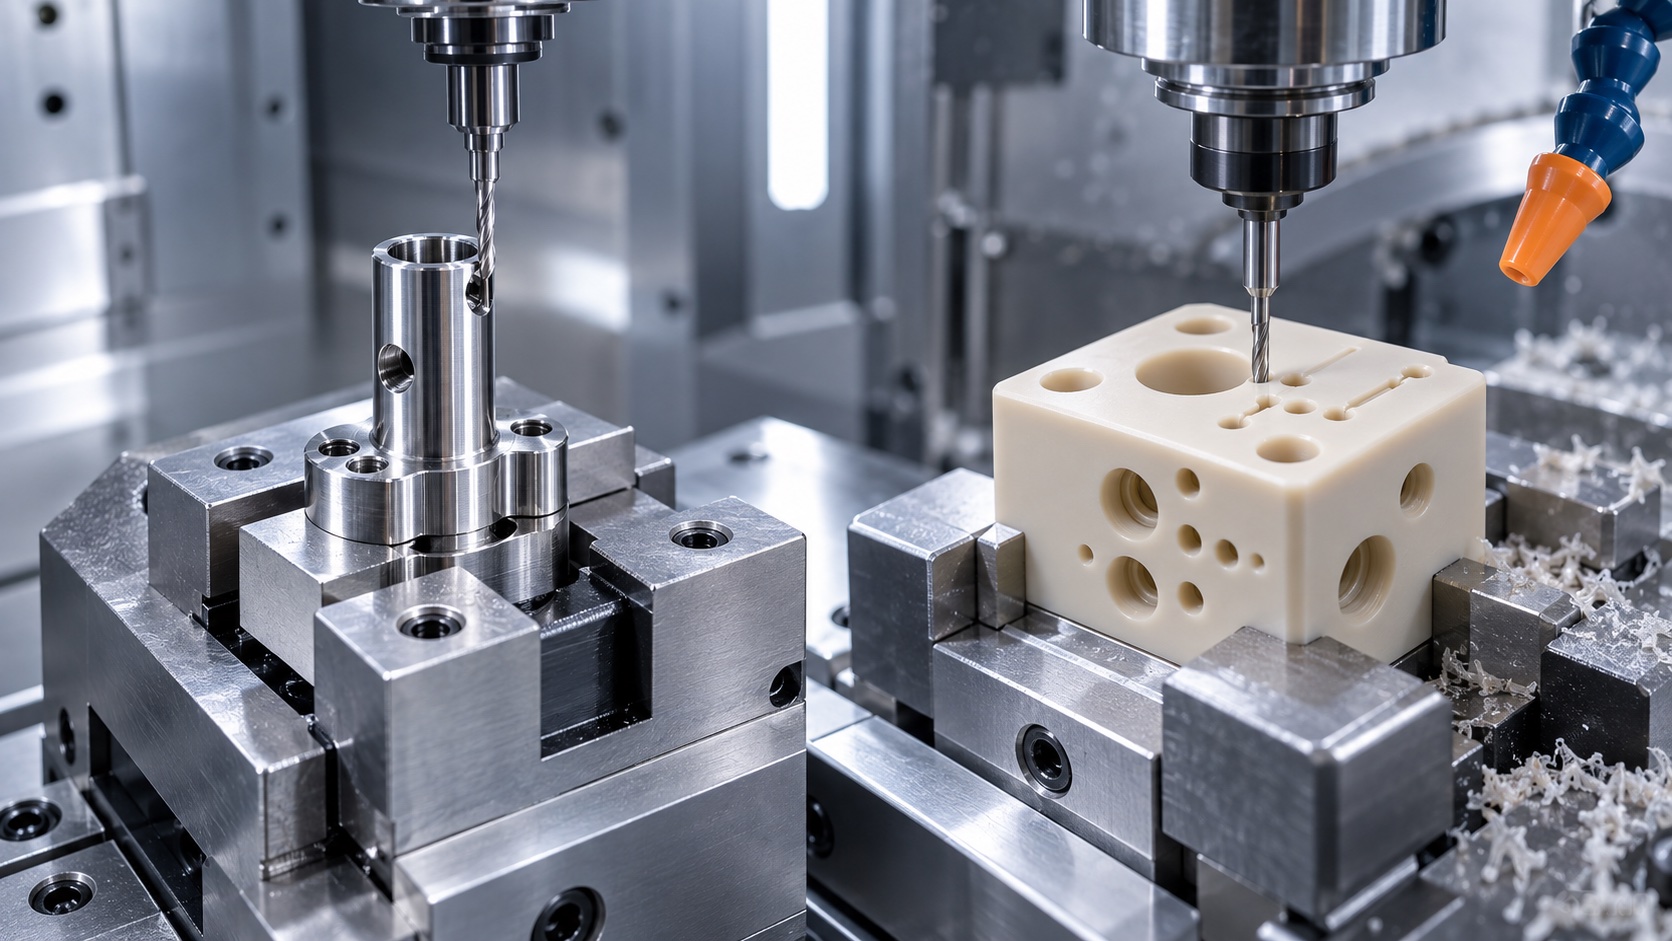
Agujeros largos, brazos de abrazadera y canales estrechos necesitan herramientas estables y evacuación de viruta. El desbaste conserva apoyo alrededor de la guía hasta terminar caras críticas. Herramientas afiladas reducen endurecimiento y rebabas en 316L. Una abrazadera partida se termina en el estado libre o ensamblado definido. Bordes junto a juntas reciben roturas controladas sin redondear hombros de localización.
Coaxialidad y holgura
La guía, asiento y apertura de lavado deben conservar la holgura diseñada durante todo el recorrido. No basta el diámetro: importan posición, rectitud y perpendicularidad. Roscas y racores no deben desalinear el bloque al apretar. Si hay casquillos, se verifican fuerza de instalación y eje final. Sondas o galgas del cliente ayudan a comprobar ajuste sin convertirlo en una prueba de rendimiento.
Inspección orientada a limpieza
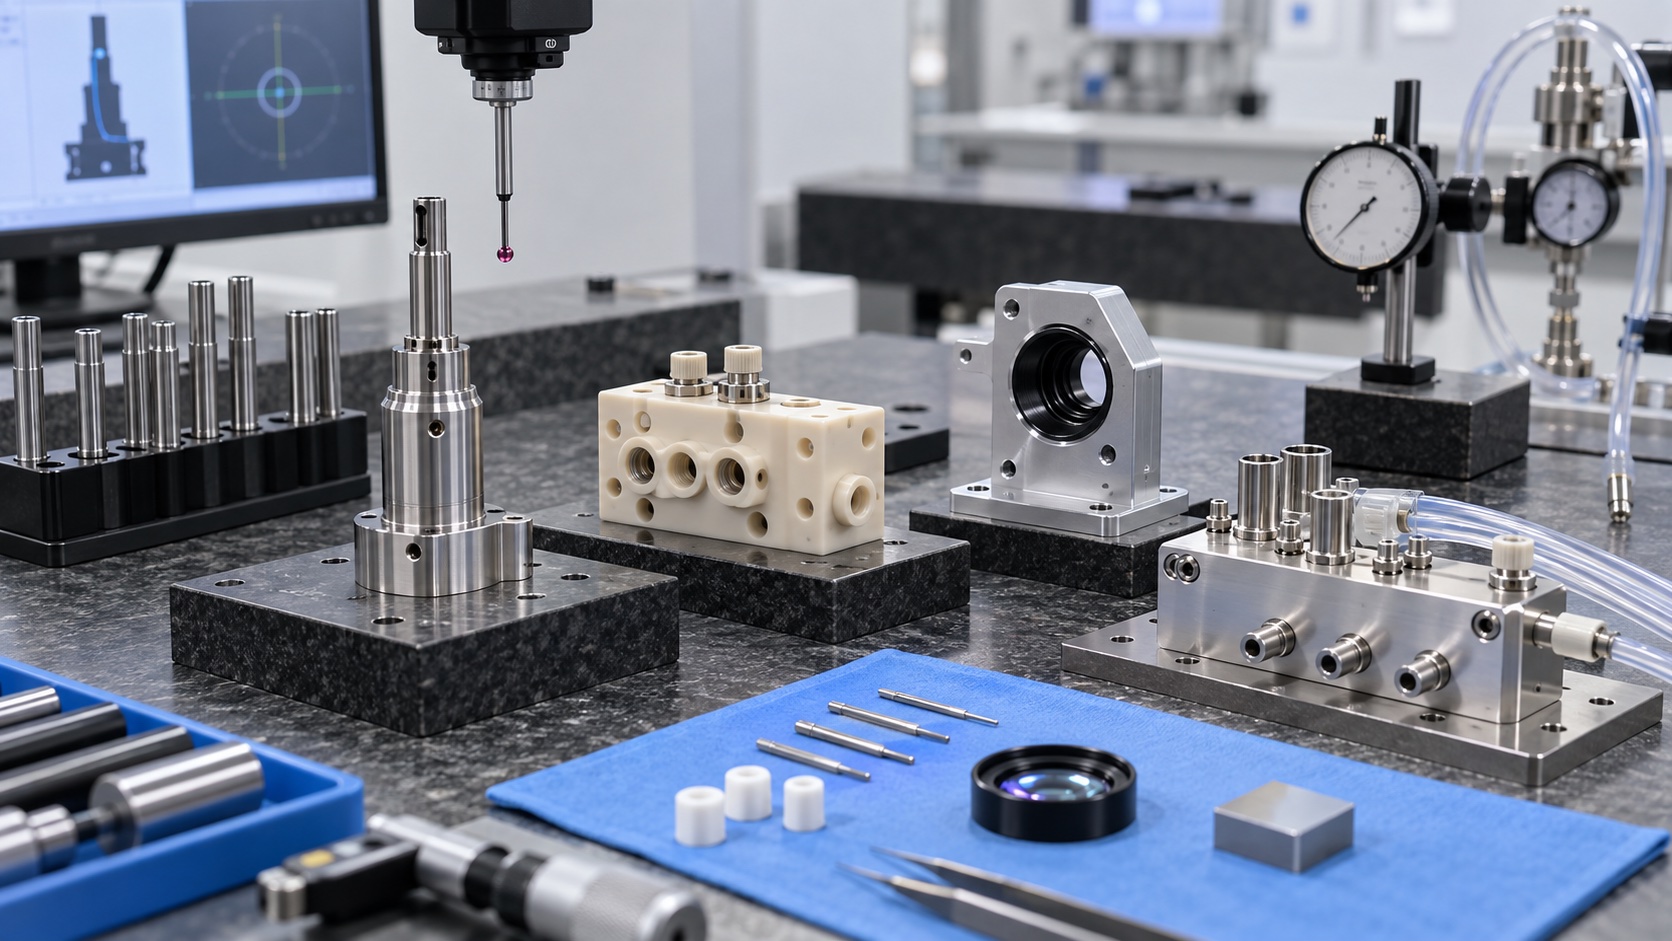
Se revisan eje, diámetro, planitud, apertura, roscas, ranuras de junta, bordes y defectos. CMM, óptica y boroscopio verifican relaciones e intersecciones. El plan define rebabas, manchas, partículas y arañazos aceptables. La inspección mecánica apoya la limpieza, pero arrastre y eficacia se prueban en el instrumento con fluidos y ciclo definidos.
Pasivar, limpiar y proteger
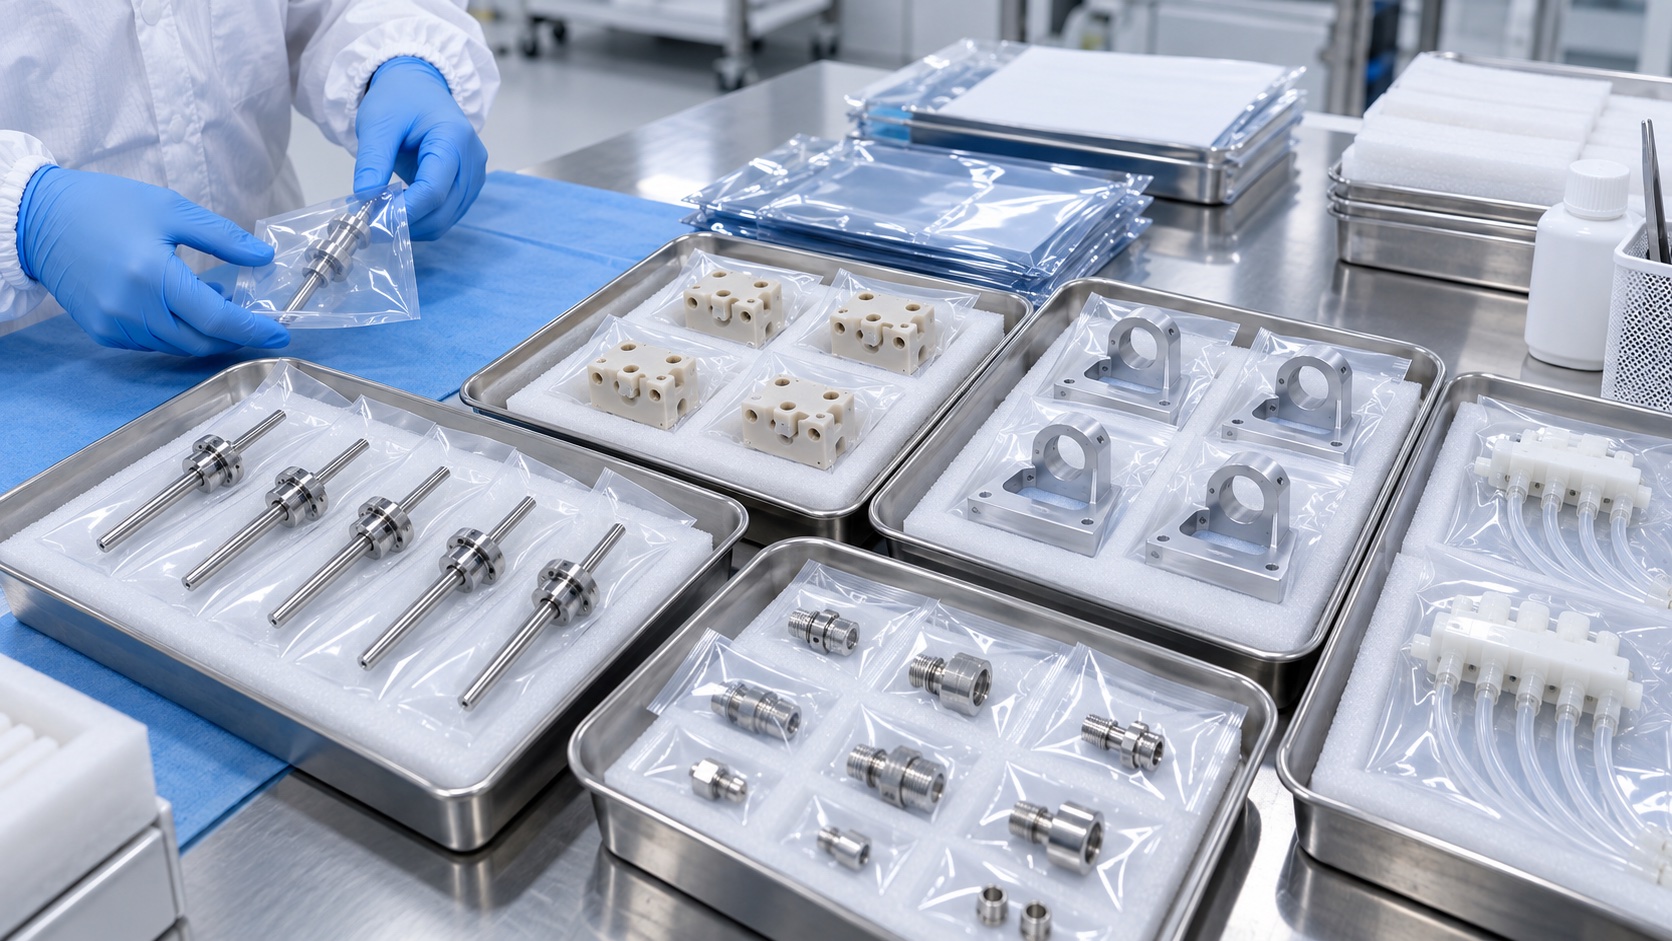
Si se especifica pasivado o electropulido, limpieza previa e inspección posterior forman parte de la ruta. Ajustes, roscas y sellos se vuelven a comprobar. Se eliminan fluido, virutas y abrasivos de agujeros y canales, y el secado no deja residuos visibles. Las piezas se separan para no rozar superficies. El embalaje es limpio y trazable, no estéril sin proceso validado.
RFQ completa
La solicitud incluye 2D, 3D, materiales, zonas mojadas, limpieza, acabado, cantidades, referencias críticas e informes. Añade sonda, racores, geometría de acoplamiento, par, bordes y galgas. También aclara si se entregan piezas, casquillos instalados, subconjuntos o prueba de fugas. Así no se confunden pruebas de fabricación con afirmaciones analíticas del dispositivo.
FAQ
¿El mecanizado valida el arrastre?
No. Depende del circuito, química de lavado, software y validación del instrumento.
¿Qué controla la alineación?
Planitud, posición y rectitud del agujero, perpendicularidad, asiento y apertura de lavado.
¿Por qué se considera 316L?
Puede aportar resistencia a corrosión y precisión, sujeto a aprobación para reactivos y limpieza.
¿Medir una abrazadera apretada?
El plano define el estado; pueden ser relevantes el estado libre y el ensamblado con par.
¿Cómo se revisan rebabas ocultas?
Con desbarbado controlado y óptica o boroscopio donde no hay acceso directo.
¿Qué enviar para cotizar?
Planos, modelos, material, zonas mojadas, limpieza, acabado, cantidades, referencias e inspección.