Mecanizado CNC de mecanismos de rodillos para bombas de infusión: oclusión, alineación y desgaste
Importancia del mecanismo
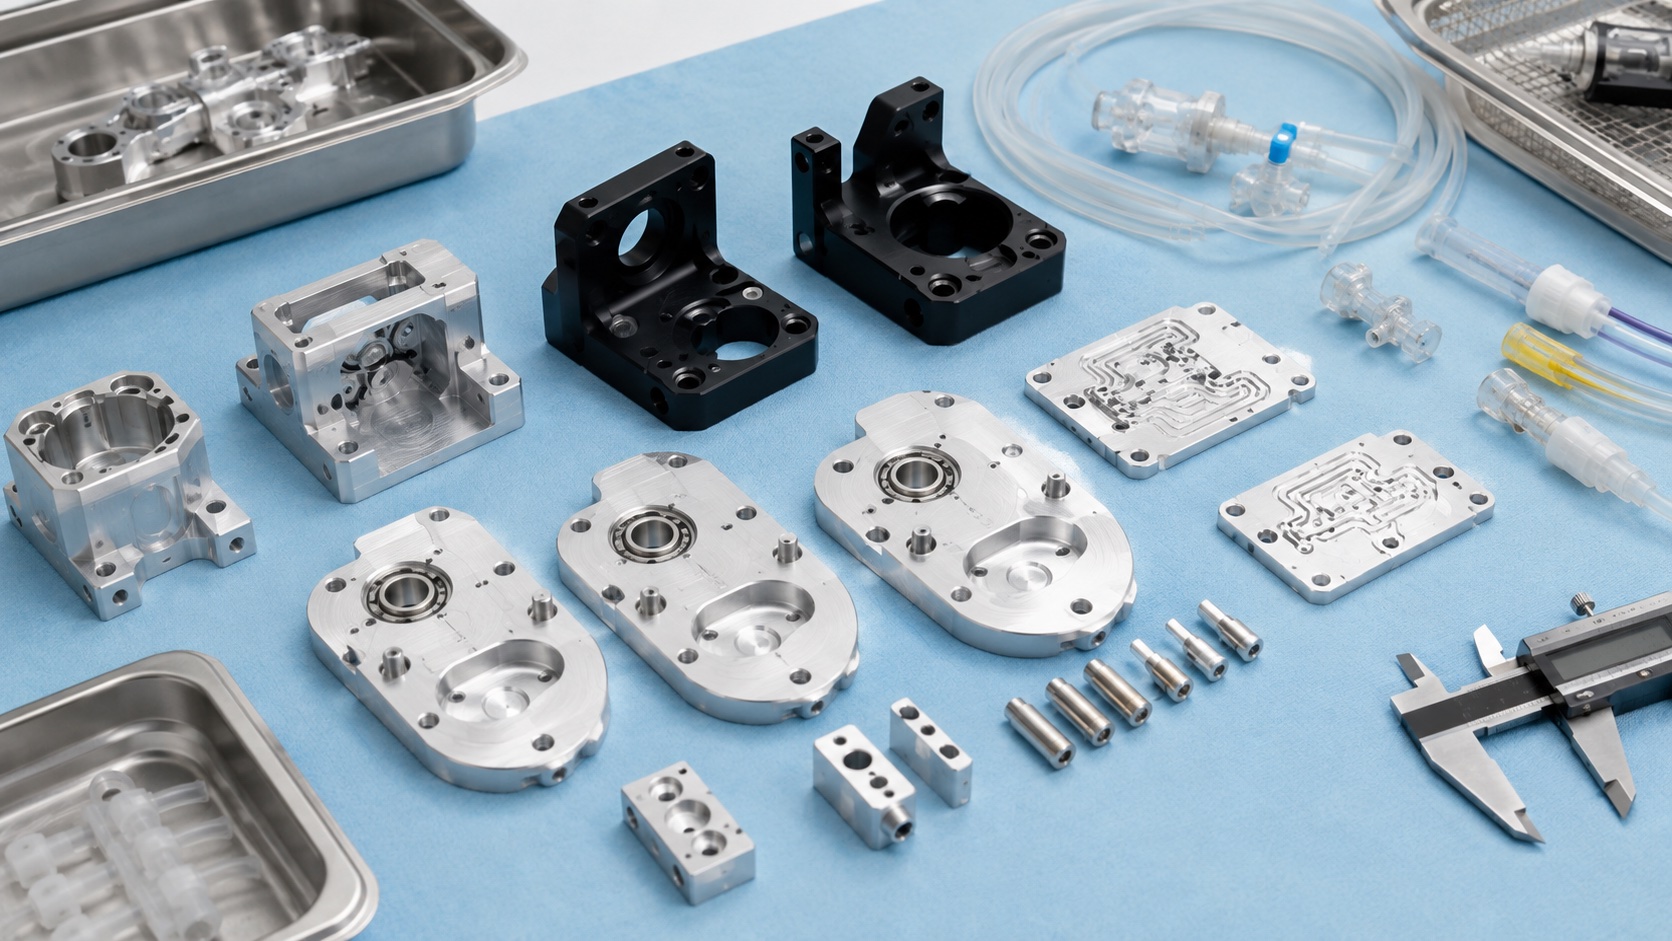
En una bomba de infusión peristáltica, los rodillos comprimen el tubo contra una placa. El portador, los ejes, alojamientos y puntos de montaje influyen en la uniformidad del movimiento. Pequeños errores de posición o excentricidad pueden cambiar compresión, ruido y desgaste. El proveedor fabrica según el diseño liberado, pero no establece precisión de flujo, alarmas ni idoneidad clínica; estos resultados dependen de bomba, tubo, software y validación del fabricante.
Trazar la cadena funcional
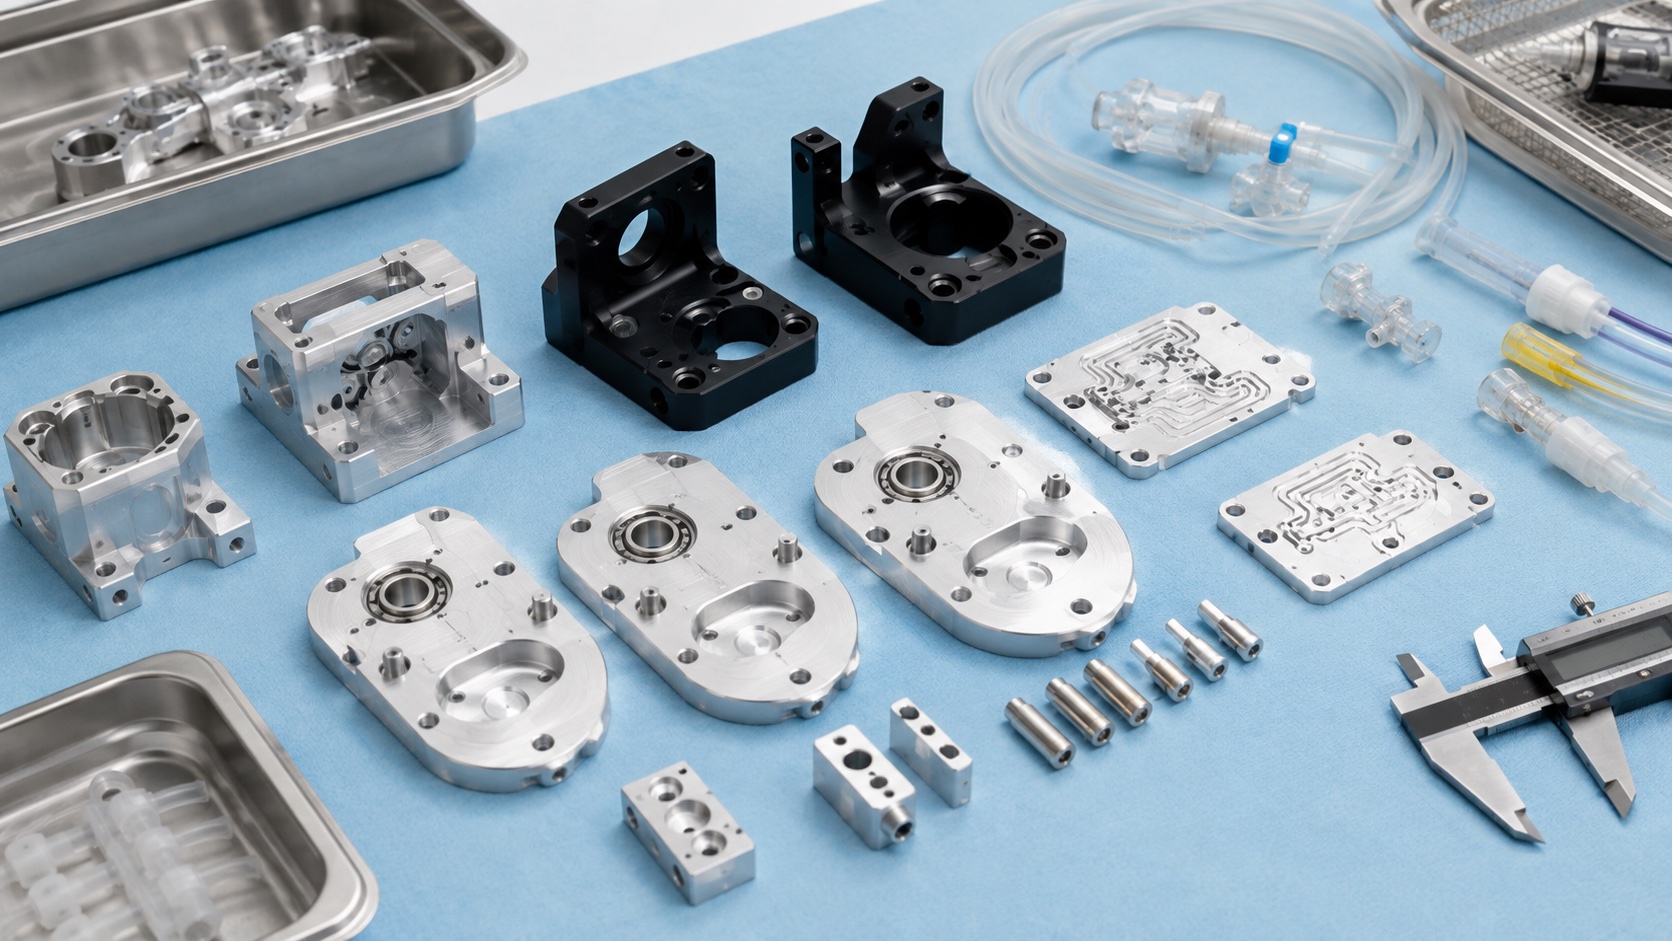
La revisión sigue motor y reductor hasta portador, rodillo, tubo y placa. Se identifican superficies de cojinetes, ejes, cara de montaje y orientación. El plano define la trayectoria nominal y las cotas que contribuyen a la oclusión diseñada. Las tolerancias no se eligen solo desde el portador, porque espesor del tubo, diámetro de rodillo, placa, holgura y flexión de carcasa forman el estado final.
Materiales para carga y limpieza
El aluminio reduce masa y facilita mecanizado del portador; ejes de inoxidable y cojinetes aprobados soportan contacto repetido. Aleación, temple y acabado proceden del diseño. Antes de liberar material se revisan limpiadores, ciclos, pares galvánicos y desgaste. Certificados y lote mantienen trazabilidad. Una sustitución puede cambiar rigidez, recubrimiento o ajuste a presión y necesita aprobación documentada.
Sistema común de referencias
El sistema parte de cara de montaje, agujero de accionamiento y característica de orientación. Los agujeros de ejes se posicionan desde esas referencias, no encadenados uno desde otro. Las cotas encadenadas acumulan error alrededor del portador. Las referencias permanecen accesibles para CNC y CMM. Si se monta en carcasa moldeada, el cliente define apoyos funcionales y condición de verificación.
Mecanizar sin deformación
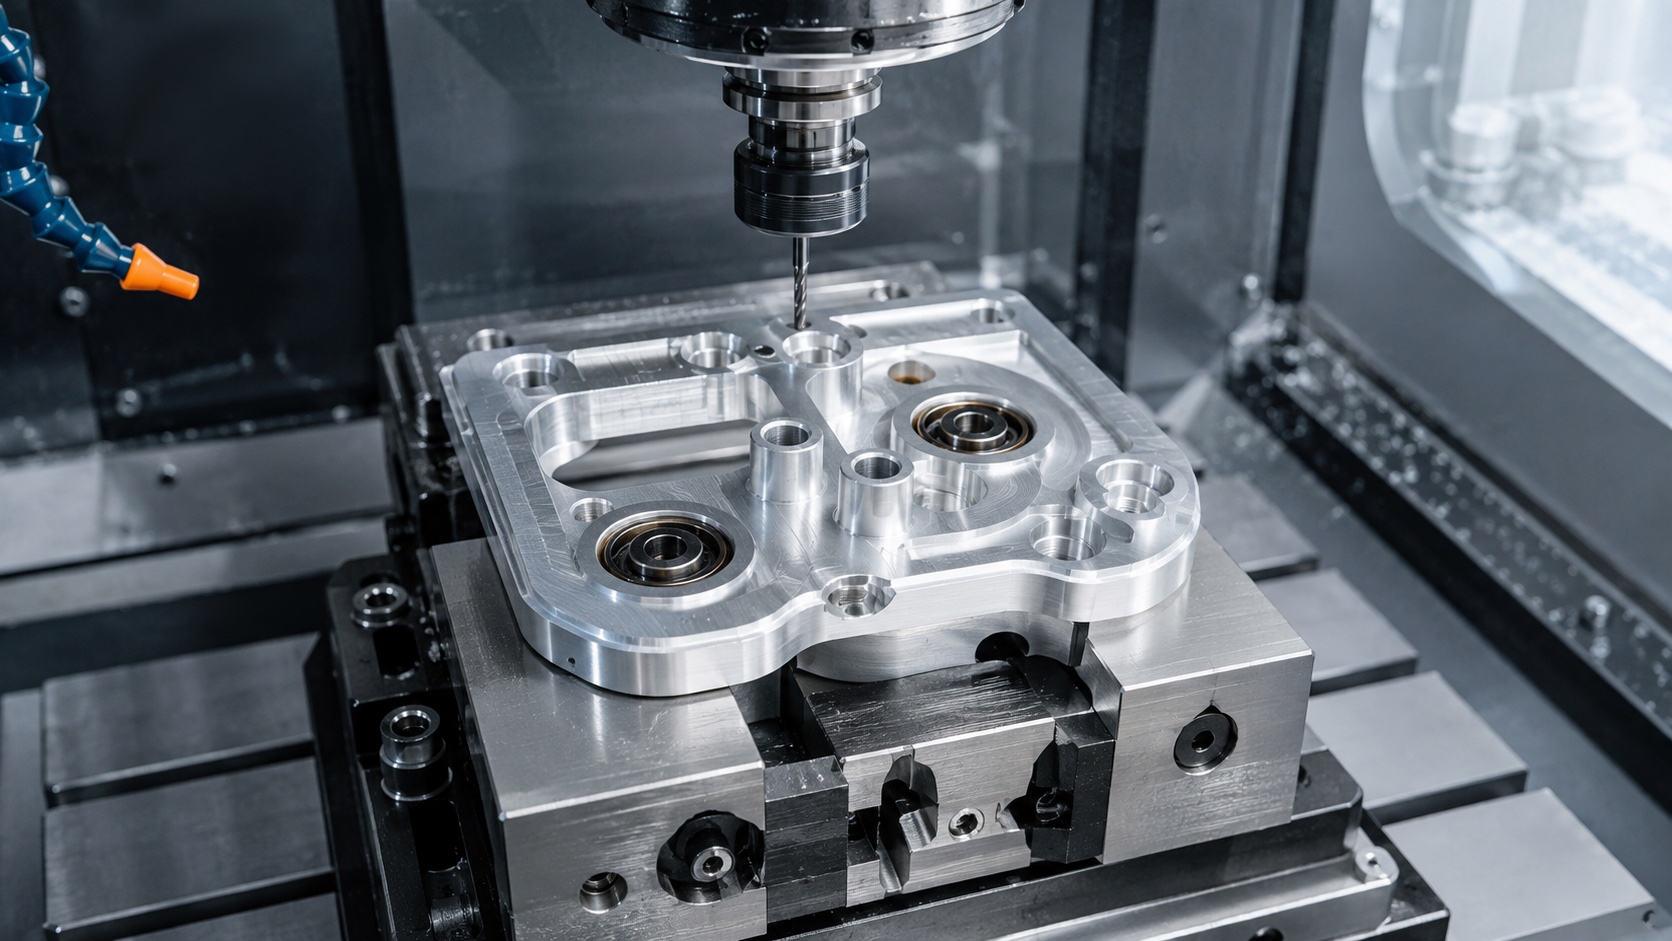
Las almas finas entre estaciones pueden moverse por sujeción o desbaste. El proceso desbasta bolsillos de forma simétrica, deja material en alojamientos y caras y termina en un útil apoyado. Herramientas afiladas reducen rebabas. La fijación reparte carga en zonas rígidas. La inspección final se hace tras soltar la pieza, porque el patrón puede cambiar al liberarse.
Ejes, agujeros y rodamientos
El resultado depende de diámetro, posición, perpendicularidad, acabado del eje y ajuste elegido. Exceso de interferencia deforma un rodamiento pequeño; poca interferencia permite movimiento. El plano indica cotas antes o después de anodizar y zonas enmascaradas. Los hombros controlan posición axial y las retenciones no deben dejar rebabas. Galgas y componentes de prueba complementan la medición.
Inspeccionar la trayectoria
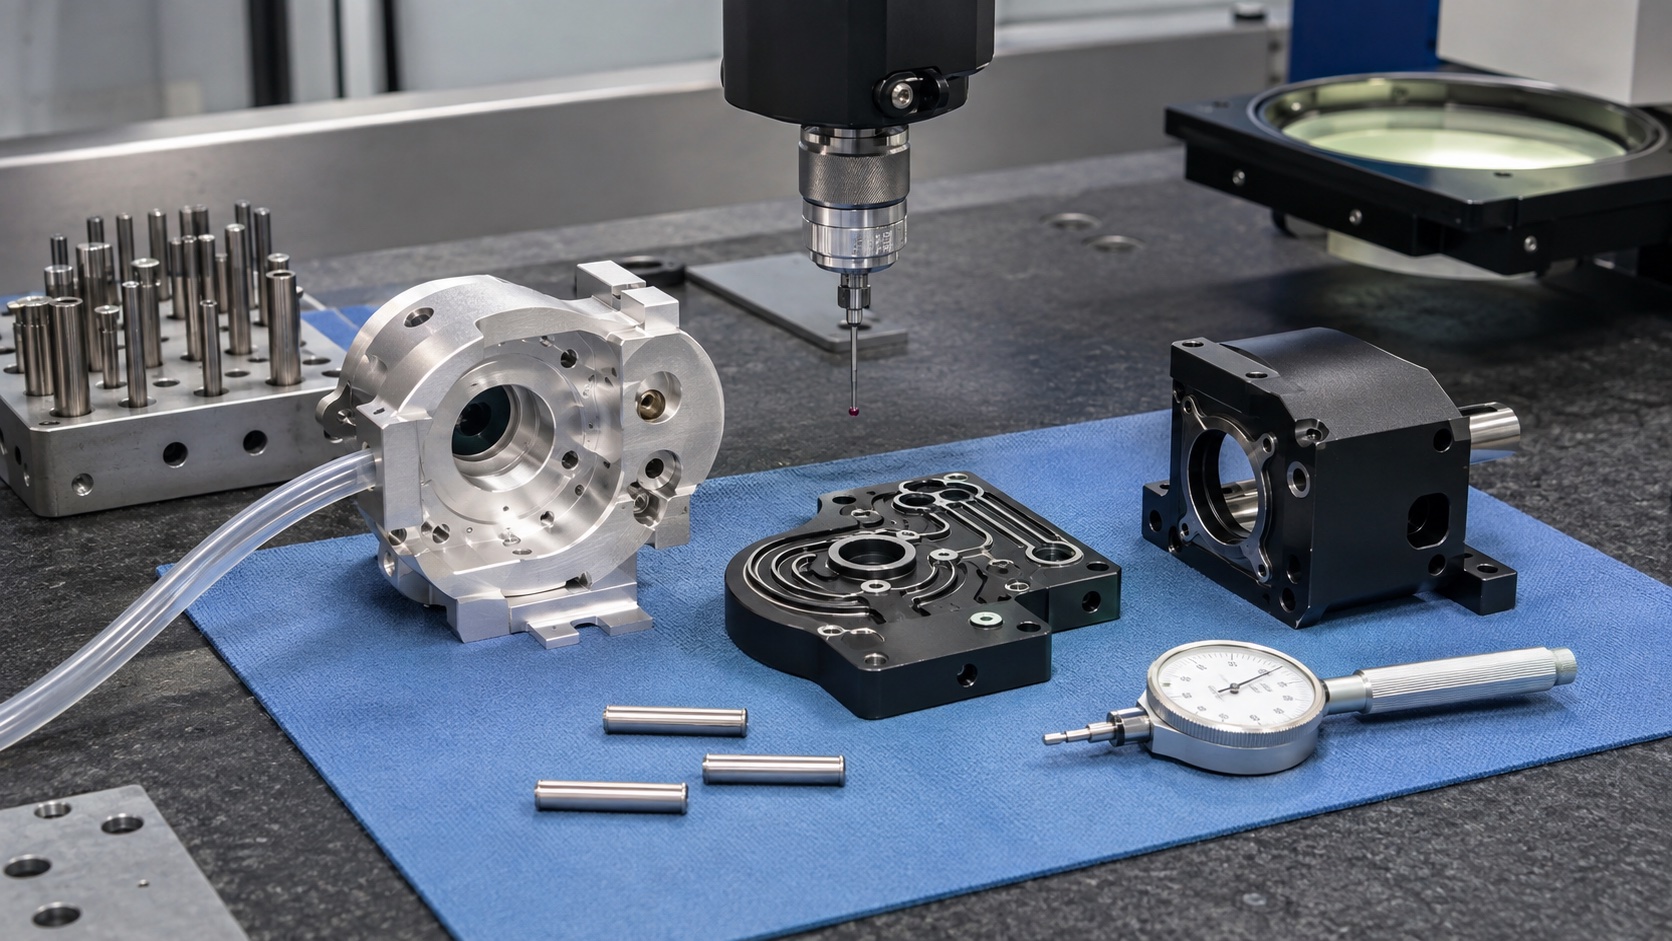
Se revisan planitud, eje de accionamiento, paso de estaciones, perpendicularidad, diámetro de ejes, excentricidad y espesor. La CMM confirma relaciones y la óptica ayuda en detalles pequeños. Una galga funcional puede simular referencias, pero debe aprobarla el dueño del dispositivo. Se registran temperatura, fijación, revisión de herramienta y lote. Las cotas del componente no demuestran por sí solas precisión de flujo.
Acabado, limpieza y embalaje
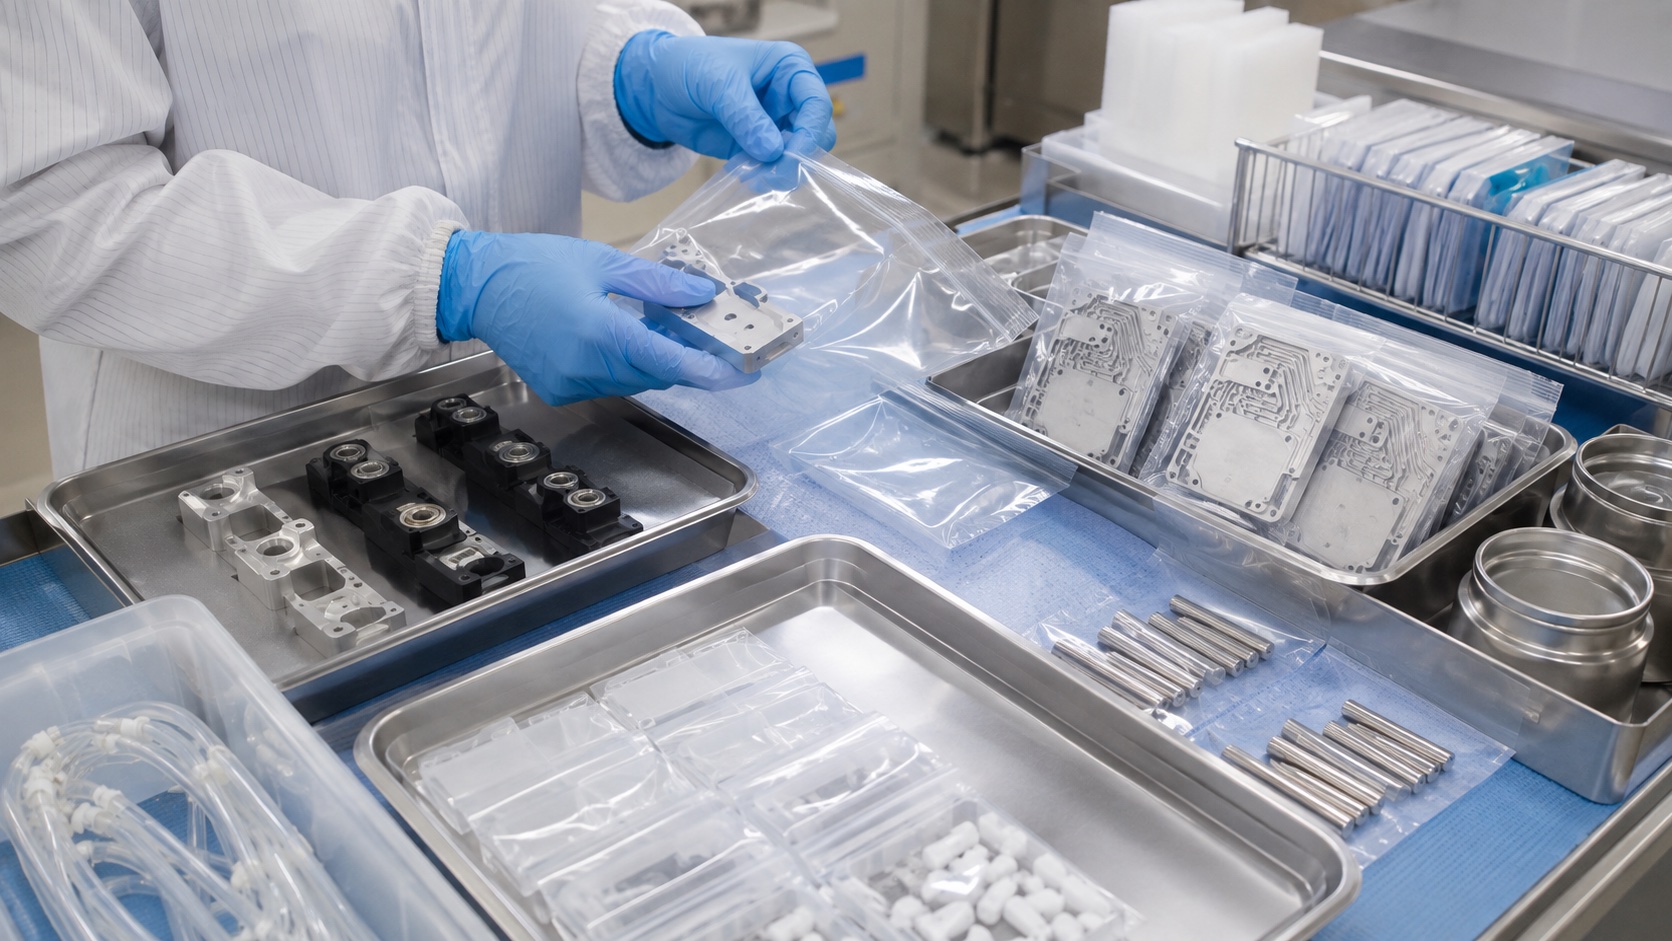
Anodizado o pasivado protegen, pero afectan ajustes y contactos eléctricos. Máscaras y aceptación final se definen antes de producir. Después se eliminan virutas, abrasivos y partículas sueltas. Ejes y alojamientos se protegen con bandejas o fundas separadas. El embalaje puede ser limpio y trazable sin afirmar esterilidad. Las etiquetas muestran pieza, revisión, lote, cantidad e inspección.
RFQ completa
Una buena solicitud incluye planos, modelos, materiales, acabados, datos de tubo y placa, cantidades, rodamientos, tolerancias e inspección. Añade limpieza, marcado, trazabilidad y galgas o piezas del cliente. También aclara si se entregan piezas, rodamientos instalados, subconjunto o prueba funcional. Así se cotiza sin trasladar supuestos de rendimiento al taller.
FAQ
¿El portador determina por sí solo la precisión?
No. Depende del mecanismo, tubo, placa, accionamiento, calibración y validación completa.
¿Qué cotas afectan a la trayectoria?
Planitud, eje central, paso de rodillos, perpendicularidad, diámetros y excentricidad.
¿Por qué evitar cotas encadenadas?
Acumulan error entre estaciones; referencias comunes controlan mejor el patrón completo.
¿Medir alojamientos después de anodizar?
Sí cuando el recubrimiento afecta el ajuste; el plano define máscara y aceptación final.
¿Qué inspecciones sirven?
CMM, óptica, galgas de agujero, micrómetros, excentricidad y útiles funcionales aprobados.
¿Qué incluir en la RFQ?
Planos, material, acabado, interfaces, cantidades, tolerancias, inspección, limpieza y trazabilidad.