
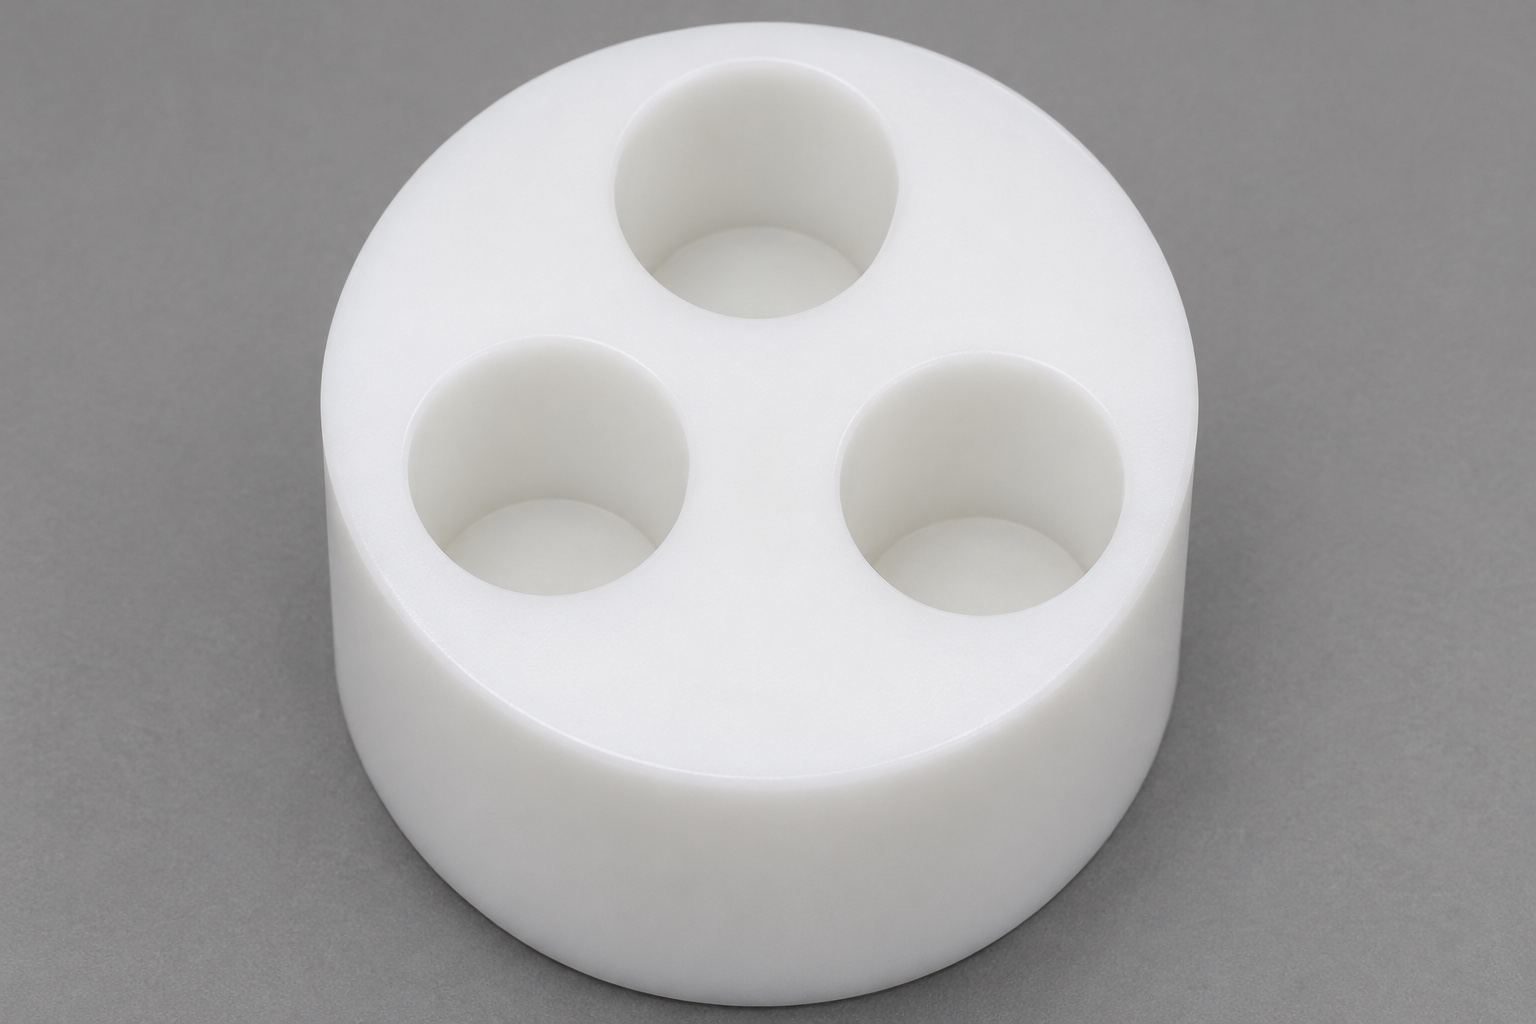
Definición del componente con tres orificios ciegos
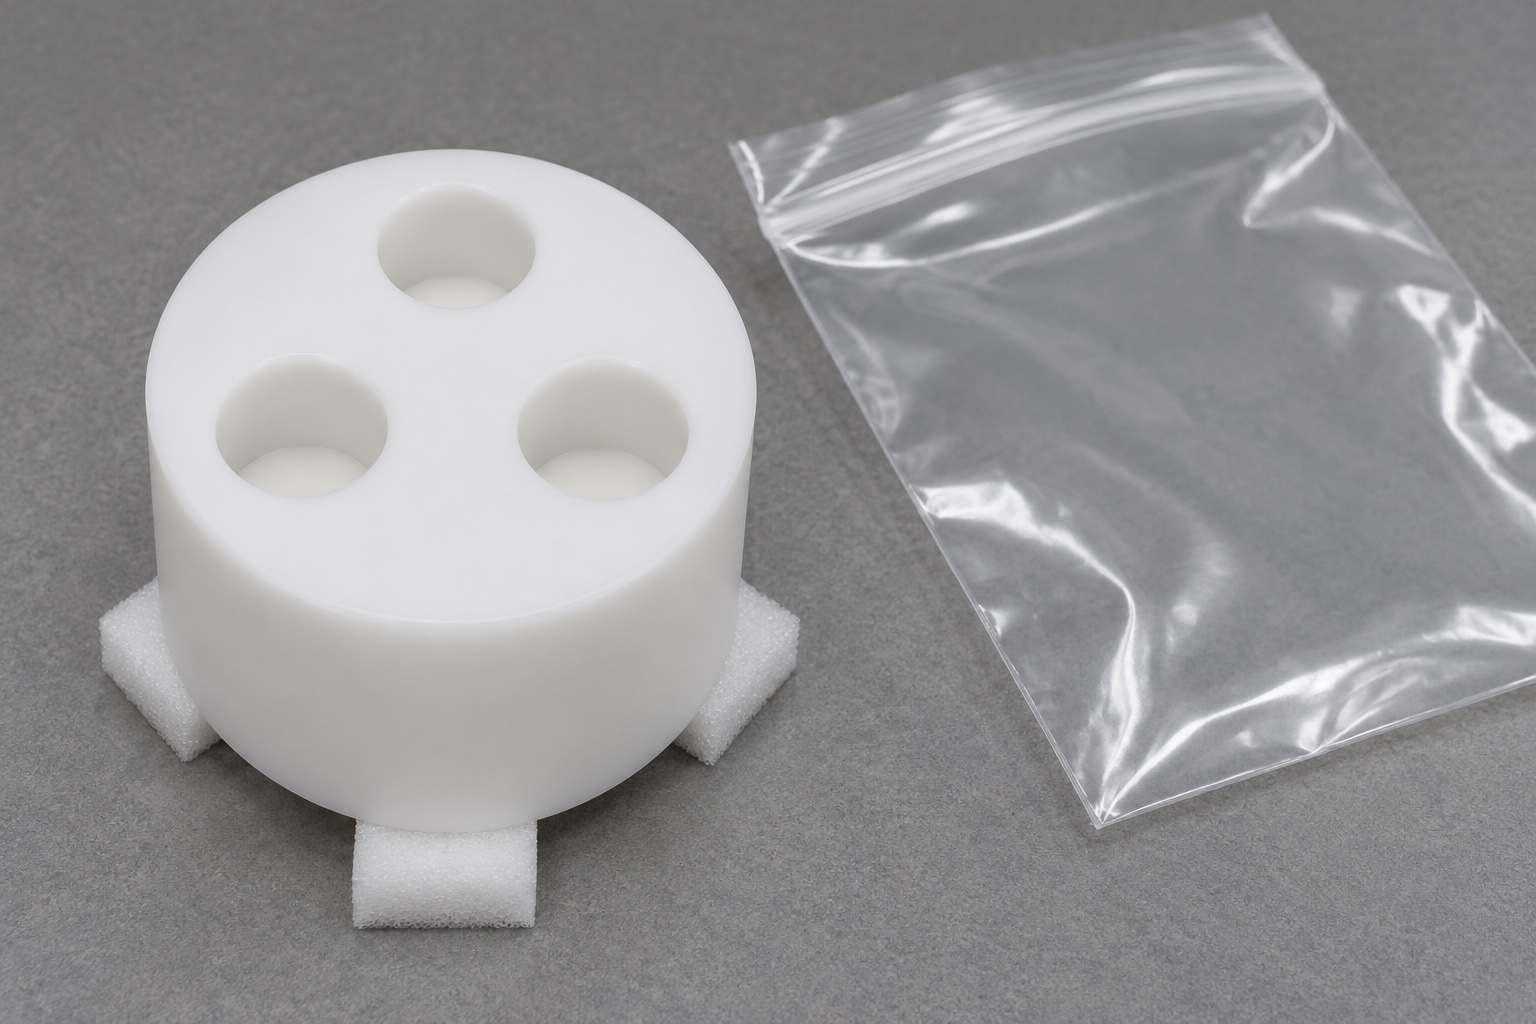
El soporte propuesto es un cilindro corto macizo de POM-C natural sin carga para un útil inerte de pipetas. Tiene caras planas y exactamente tres orificios ciegos iguales, en disposición triangular, con fondos planos y material debajo. No incorpora cuarto orificio, roscas, brida ni insertos. La guía trata mecanizado CNC e inspección, no calibración o control de contaminación. Defina contactos permitidos y si una referencia puede tocar el fondo.
Especifique POM-C en lugar de utilizar un término genérico como «acetal» o un sustituto no especificado.
El POM-C y el POM-H son tipos distintos de materiales acetálicos; por tanto, se debe indicar explícitamente el grado requerido y el formato del material de partida. El hecho de que el material sea de color blanco natural no constituye una identificación del mismo. Conserve los registros de procedencia del material durante todo el proceso: preparación de la pieza en bruto, torneado, mecanizado de los orificios y cualquier operación posterior autorizada. No asuma que un nombre comercial, un pedido anterior o una fotografía justifican una sustitución de material. Los requisitos relativos a la exposición a productos químicos, la limpieza, la compatibilidad biológica y el flujo de trabajo de diagnóstico deben evaluarse específicamente para cada aplicación. Un certificado de material identifica únicamente el producto suministrado; no garantiza las dimensiones finales de los orificios ni valida el sistema completo de soporte para pipetas.
Distinga entre la profundidad útil del orificio y el alcance de la herramienta.
Defina el plano de origen de profundidad y la región plana que termina el orificio. El avance axial de herramienta no equivale automáticamente a profundidad aceptada. Trate chaflanes y transiciones según plano. Los fondos propuestos son planos, no conos de punta de broca. Si se necesita otra forma, solicite aprobación. Especifique por separado la longitud cilíndrica útil cuando difiera de la profundidad total, para que fabricación e inspección evalúen lo mismo.
Asegure la integridad del material situado debajo de cada orificio.
Evalúe la profundidad de los orificios en relación con el espesor total de la pieza y los requisitos establecidos para el material remanente en la base. Las profundidades correctas, medidas desde la parte superior, no determinan por sí solas el espesor requerido del fondo si el espesor externo es incorrecto. Identifique cualquier requisito de «material mínimo» y la base sobre la cual se mide. El componente debe permanecer como una cavidad ciega: una perforación accidental o la creación de un orificio pasante alterarían la geometría prevista. No asigne una dimensión para el espesor del fondo basándose únicamente en este documento, ni infiera la resistencia estructural a partir de la apariencia de un fondo claro o visible. El diseñador debe establecer el requisito, y el proveedor debe aclarar cómo el proceso planificado y la inspección pueden garantizar su cumplimiento antes de comenzar el mecanizado del material.
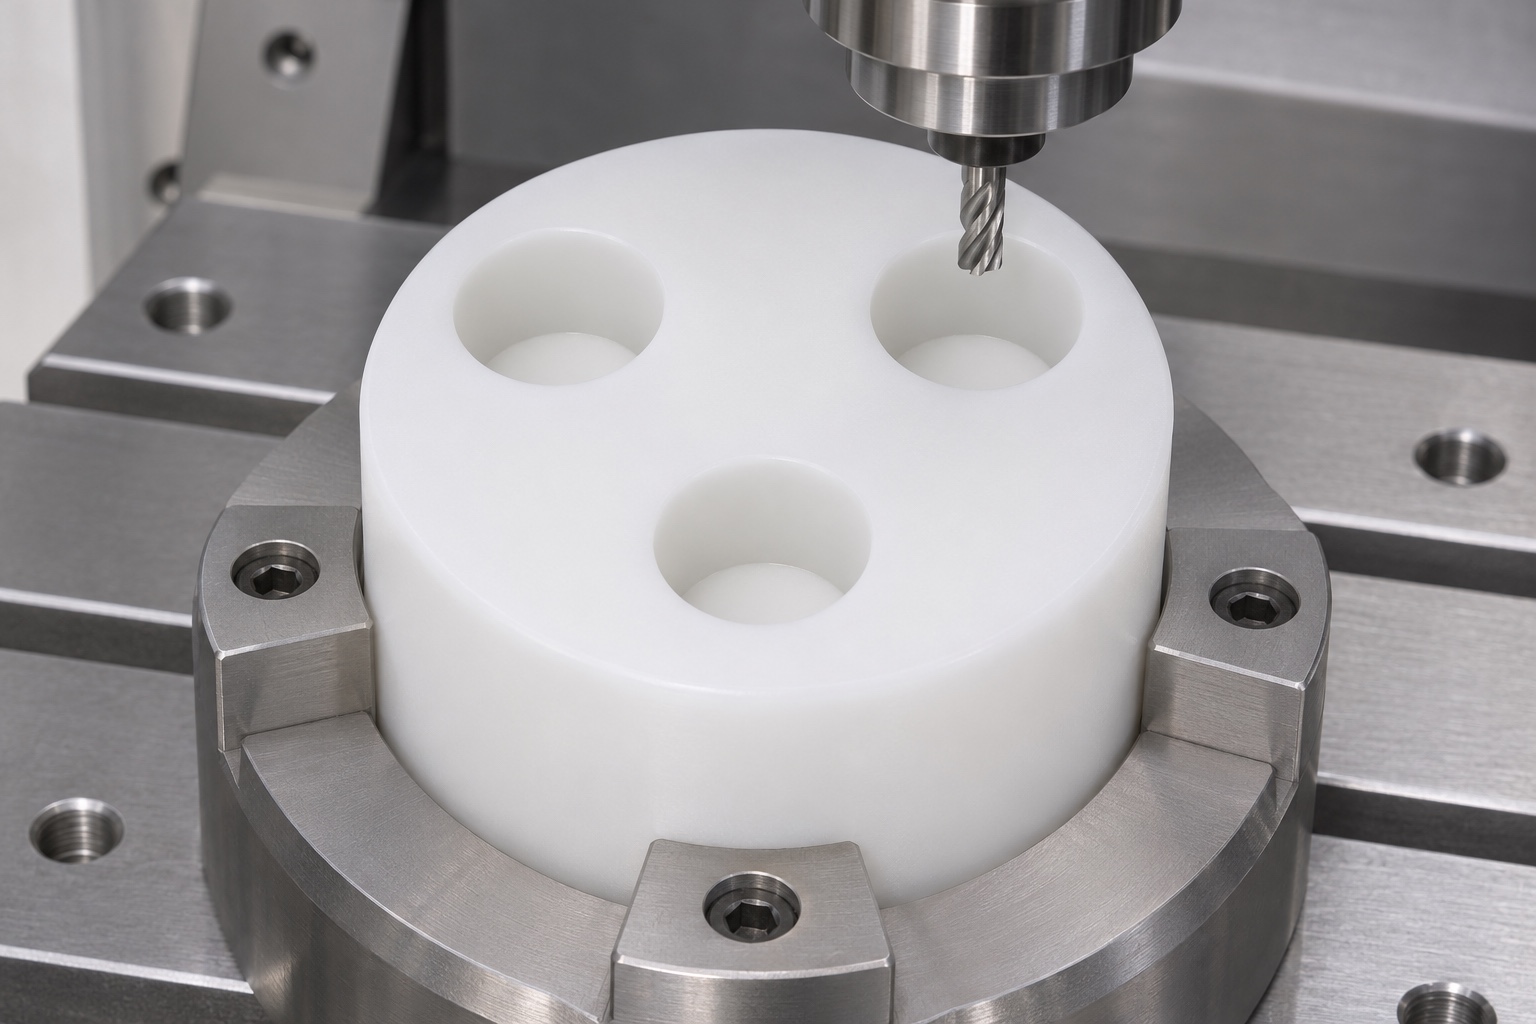
Defina la disposición de los tres orificios y sus referencias.
Defina diámetros y relaciones entre centros conforme al patrón triangular del plano. El exterior circular puede aportar referencias geométricas, pero no una orientación angular absoluta por sí solo. Si el útil necesita indexación, defina la referencia correspondiente sin añadir elementos no autorizados. Diámetros iguales no demuestran separación o centrado correctos. Distinga superficies que posicionan y que sujetan durante la inspección. Tres referencias que encajan no sustituyen la verificación de posición.
Planifique conjuntamente la preparación de la forma circular y el mecanizado de los orificios.
Coordine preparación del cilindro y caras con el mecanizado de tres cavidades en una sujeción adecuada. La secuencia depende del grado, proporciones, acceso y tolerancias. Explique transferencias y protección del material remanente frente a restricciones excesivas. La geometría no prescribe herramienta, avance o espera universales. Documente la operación elegida para fondos planos y cualquier sobrematerial final. Una imagen plausible no demuestra que la ruta haya producido componentes aceptados.
Considere la sujeción y la geometría resultante del polímero una vez liberado de la misma.
Defina apoyo, sujeción, acondicionamiento y estado final de inspección. Una medición bajo fuerte apriete no representa necesariamente el suministro. La retirada de material puede cambiar el apoyo y la respuesta del proceso, pero aquí no se predice deformación. Si el desarrollo justifica otra secuencia o estabilización, documente y verifique las condiciones. No trate todos los polímeros como intercambiables ni una espera inexplicada como garantía de conformidad.
Controle las entradas de los orificios y las transiciones en el fondo.
Elimine las rebabas no deseadas o el material suelto, preservando al mismo tiempo el tamaño del orificio, la longitud cilíndrica útil, la profundidad y la geometría del fondo. Un redondeado excesivo en la entrada puede alterar el punto de apoyo de una referencia, mientras que una intervención agresiva en la transición del fondo puede afectar al material remanente en esa zona. Especifique los requisitos para los bordes y las exclusiones de inspección, en lugar de pulir las cavidades hasta que parezcan uniformes. Un orificio de aspecto limpio y liso no garantiza la ausencia de contaminantes ni la compatibilidad química. Asegúrese de que las herramientas y la manipulación sean coherentes con el estado de suministro previsto. Cualquier modificación ,como la incorporación de un alivio, un orificio cónico o un cambio en la forma del fondo, requiere la aprobación del plano y la revisión de los criterios de inspección; no debe realizarse de manera informal durante la etapa de acabado.
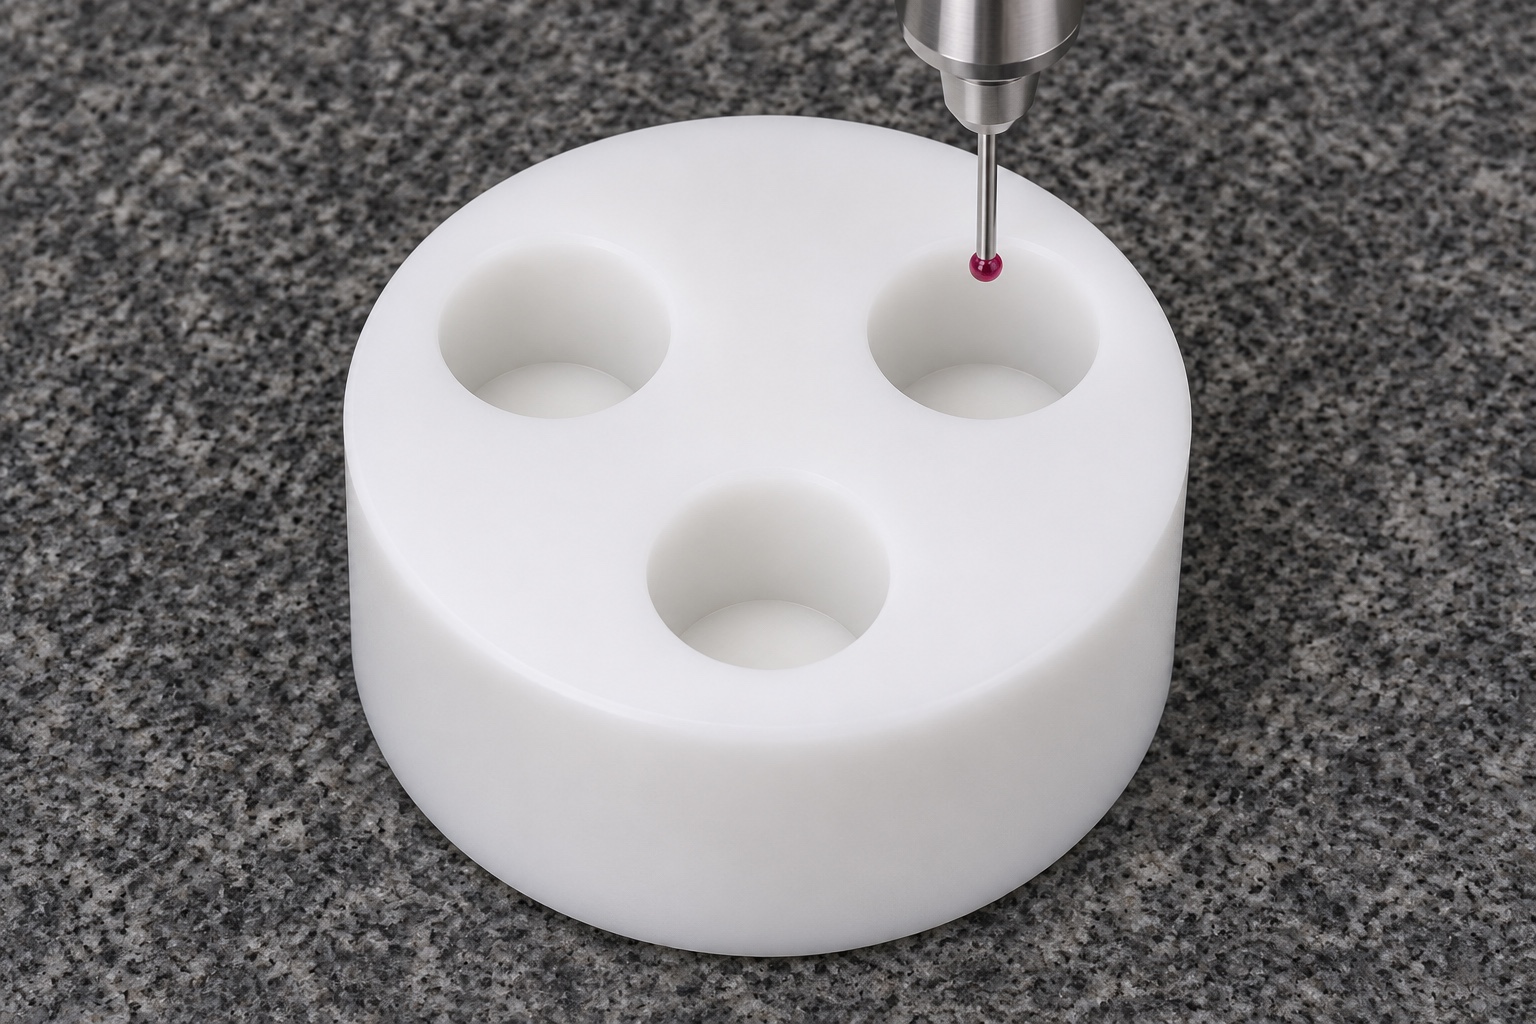
Utilice métodos adecuados para verificar la profundidad y la geometría del orificio.
La profundidad depende del plano de referencia, acceso y punto de contacto con el fondo. Apoyar el palpador sobre una transición puede evaluar algo distinto de la zona plana indicada. Diámetro y disposición requieren verificación propia. Si calcula material restante mediante espesor y profundidad, identifique datos y relaciones utilizados. Seleccione capacidad e incertidumbre acordes a tolerancias. Separe observaciones, cálculos y nominales: una fotografía de las cavidades no constituye informe.
Limite las observaciones realizadas con referencias inertes.
Una verificación acordada, utilizando referencias inertes limpias y controladas, puede revelar interferencias en la entrada, holguras excesivas o puntos de contacto no previstos. Especifique la versión de la referencia utilizada y aclare si está permitido el contacto con el fondo. Dicha observación no establece la precisión de la pipeta, el volumen dispensado, el control de la contaminación, la eficacia de la limpieza ni la idoneidad clínica. Tampoco sustituye a la inspección dimensional de la pieza (soporte/puck). Evite introducir líquidos o muestras clínicas únicamente con el fin de justificar un elemento mecanizado. Cualquier requisito funcional o de higiene debe formar parte de la evaluación específica del flujo de trabajo correspondiente y no puede deducirse simplemente por el hecho de que la pieza encaje de forma estable en una cavidad.
Limpieza y protección de las cavidades ciegas para el suministro
Especifique limpieza de salida, residuos y verificación contratados. Evite dejar material suelto dentro de cavidades ciegas y proteja entradas y fondos. Separe el soporte de herrajes y conserve identificación sin marcas no autorizadas en contactos. Una bolsa convencional no constituye barrera estéril, limpieza validada ni transporte cualificado. Cualquier proceso adicional necesita alcance y evidencia propios. El color blanco no demuestra pureza ni identidad del grado recibido.
Preparación de una solicitud de presupuesto (RFQ) completa para el mecanizado de piezas de plástico
Para cotizar mecanizado de POM-C, aporte plano, modelo, cantidades y grado exacto. Incluya diámetro, referencia de profundidad, fondos planos, material remanente, patrón, bordes y condiciones de medición. Solicite revisión DFM de acceso, apoyo, transferencias y retirada de viruta. Defina inspección y protección. Mantenga calibración, manejo de líquidos y validación de limpieza separados: el aspecto del soporte no establece tolerancias, ajustes estándar ni rendimiento diagnóstico.
FAQ
¿Son las tres cavidades orificios pasantes?
No. Son orificios ciegos con fondo plano y material remanente en la parte inferior. Un orificio pasante, un fondo cónico o un orificio central adicional alterarían la geometría propuesta y requerirían una aprobación explícita.
¿Se considera la profundidad de avance de la herramienta como la profundidad del orificio?
No necesariamente. Defina el plano de referencia superior, la zona de contacto en el fondo y el tratamiento de las transiciones tanto en la entrada como en la base. El comando de mecanizado y la profundidad útil verificada están relacionados, pero no son equivalentes a efectos de inspección.
¿Garantiza una profundidad correcta el espesor restante en el fondo?
No. El espesor externo y otras relaciones geométricas pertinentes también son importantes. Especifique el material restante requerido y establezca un criterio de inspección adecuado, en lugar de asumir que la profundidad medida desde la superficie superior determina por sí sola dicho espesor.
¿Define una forma exterior circular la orientación angular absoluta del patrón de orificios?
No por sí sola. Defina cualquier referencia rotacional necesaria o disposición de acoplamiento. No asuma características de tolerancia angular que el sistema de referencia especificado no pueda establecer.
¿Se puede sustituir el POM-C por POM-H, dado que ambos son materiales acetálicos?
No sin aprobación previa. Especifique el tipo y grado exacto de material requerido. El hecho de que presenten una apariencia similar, compartan un nombre comercial o hayan sido utilizados en un pedido anterior no implica que sean intercambiables para el plano y la aplicación actuales.
¿Demuestra el ajuste con una referencia inerte la correcta calibración de una pipeta?
No. Solo respalda la observación mecánica acordada. La precisión del volumen, el control de la contaminación, la limpieza y la idoneidad para el flujo de trabajo requieren procedimientos y evidencias independientes para el sistema en cuestión.
tanghangyun@oemach.com