
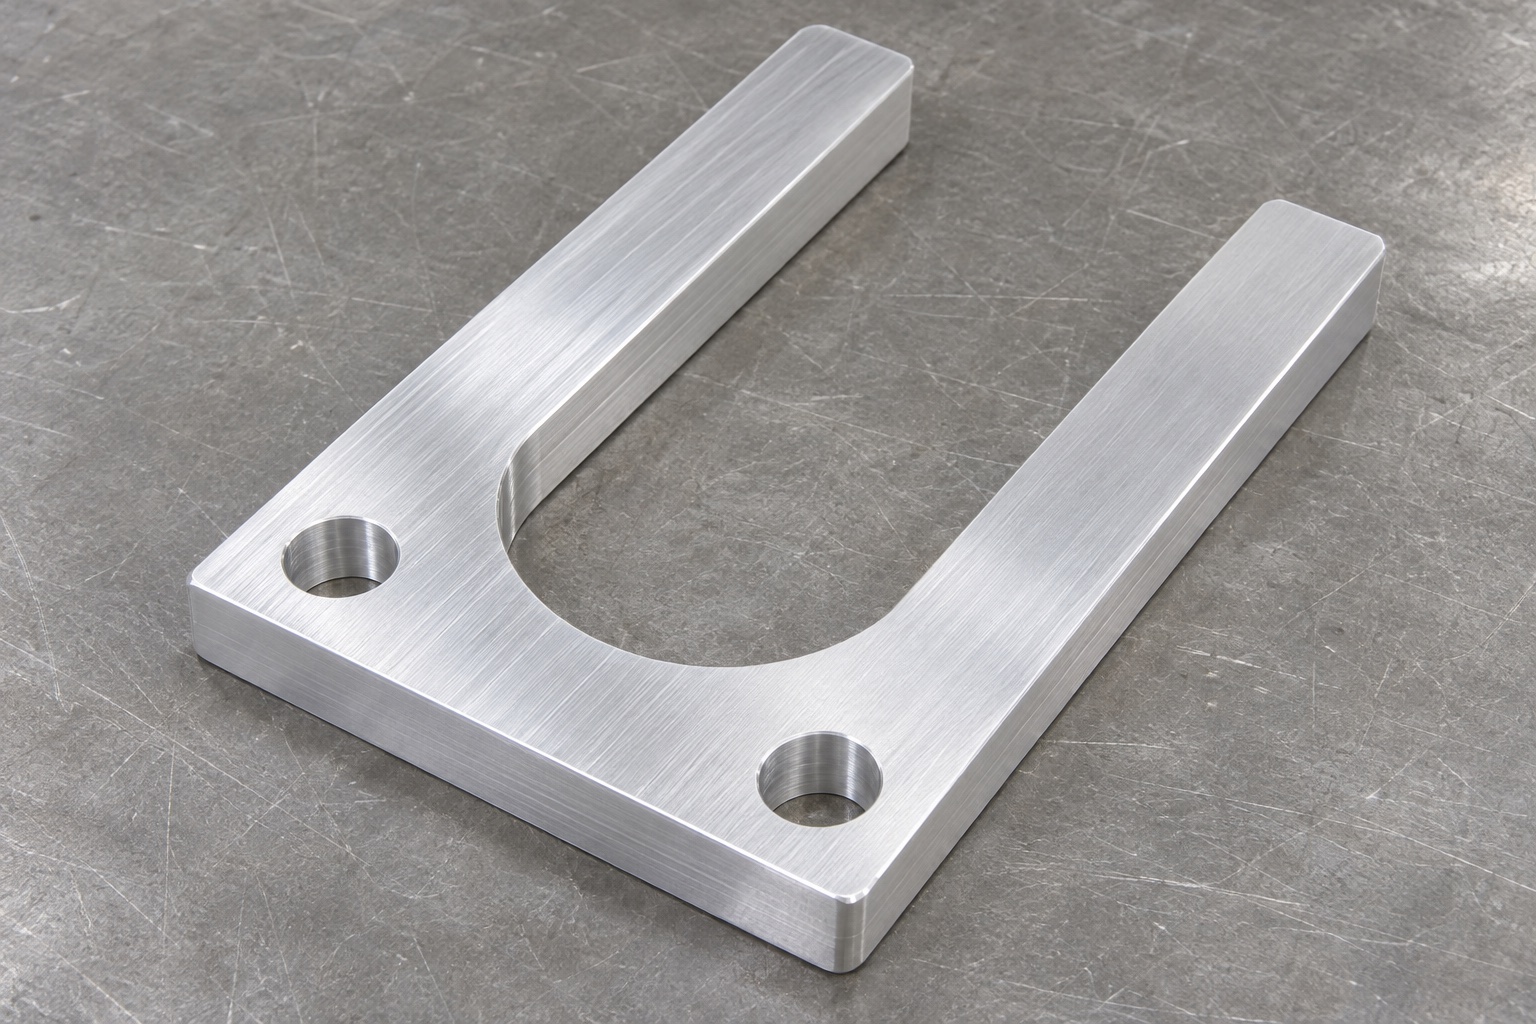
Alcance representativo del soporte con perfil en U
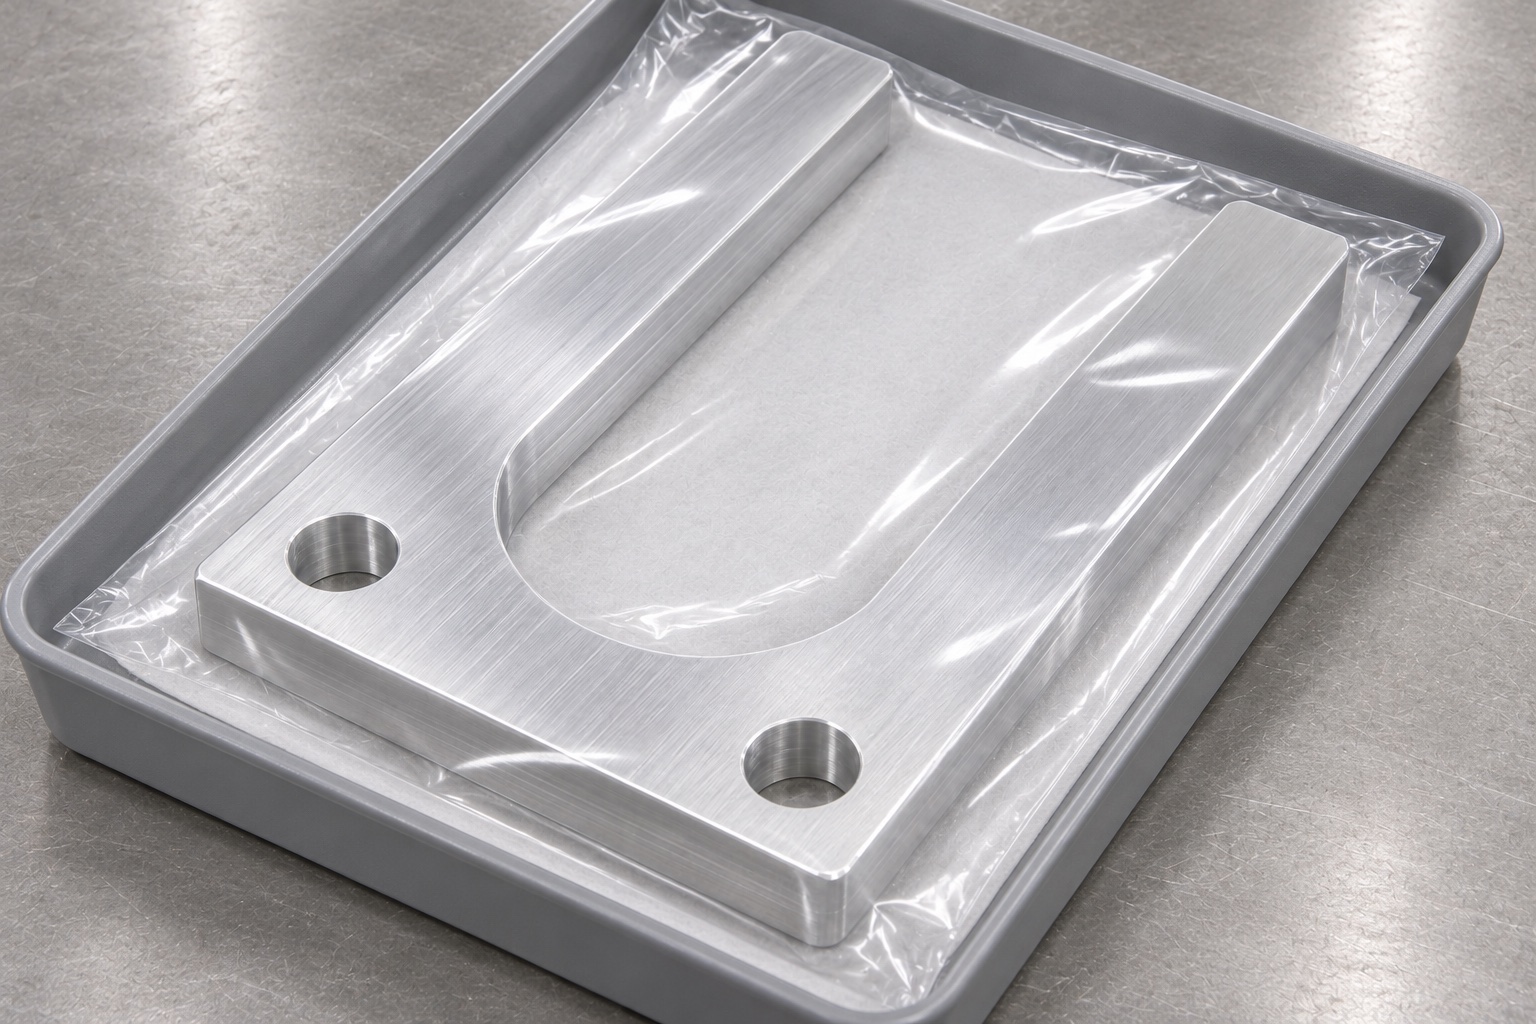
Este caso representativo propone una horquilla 6061 para auriculares inertes en banco de audiómetro. Tiene perfil en U grueso y plano, brazos rectos, raíz redondeada y dos orificios simples en la base. Se mecaniza de material macizo, no de chapa doblada. No afirma entrega, calibración, aprobación clínica ni resultados medidos. La referencia se usa sin equipo activo ni personas. Dimensiones y aceptación reales requieren un plano aprobado.
Revisar el conjunto de referencia antes de asignar las tolerancias.
La revisión del diseño propuesto debe incluir el volumen (envolvente) del dispositivo de prueba (auriculares), las superficies de contacto previstas y la dirección de inserción. El responsable del conjunto debe definir si los salientes sirven para posicionar un elemento o si, por el contrario, proporcionan holgura y soporte. El proveedor no debe deducir estas relaciones a partir de una fotografía genérica del producto. Un modelo CAD correspondiente facilitará la revisión del acceso, mientras que el plano técnico seguirá siendo el documento que defina los requisitos dimensionales y geométricos. Si el conjunto de referencia sufre modificaciones, el equipo deberá revisar la versión de la pieza (horquilla) antes de reutilizar el programa de fabricación anterior. Esto garantiza que el presupuesto para el dispositivo de soporte a medida se centre en la interfaz mecánica real, evitando promesas infundadas de compatibilidad universal con cualquier tipo de auricular audiológico.
Vincular la especificación del material (aluminio 6061) con la versión del plano técnico.
El pedido hipotético debe especificar la aleación de aluminio requerida, su temple, el formato del material en bruto y la documentación técnica asociada. El proveedor debe confirmar la disponibilidad de dicha documentación antes de aceptar el trabajo de fabricación. Este ejemplo no implica que el certificado ya se haya obtenido. Las piezas en bruto (preformas) deben permanecer vinculadas a su hoja de ruta durante las etapas de preparación, mecanizado (fresado) e inspección. Cualquier sustitución de material debe evaluarse antes del corte si implica un cambio en los requisitos aprobados o en las premisas del proceso. La pieza, una vez empaquetada, debe llevar la misma identificación de versión que el informe de inspección correspondiente; esto permite al personal de recepción distinguir entre componentes en forma de «U» que, aunque similares, pertenecen a conjuntos de prueba o configuraciones de montaje diferentes.
Establecer las referencias de montaje y de contacto como un sistema unificado.
El plano propuesto definiría la superficie de asiento, la orientación y el origen utilizados para los orificios de montaje y los puntos de contacto de las puntas (o brazos). Los dos orificios de la base no se considerarían evidencia suficiente de la relación de soporte completa. El diámetro de los orificios, la ubicación de su patrón y la posición del perfil abierto seguirían siendo requisitos independientes. Si los elementos de sujeción solo fijan la horquilla, dicha función debe quedar claramente especificada, evitando que un orificio con holgura se interprete erróneamente como un ajuste de posicionamiento. El plan de inspección reproduciría el esquema de referencia aprobado, sin necesidad de presionar las puntas contra un calibre. Esto evita obtener un patrón de montaje que parezca correcto, pero que, en realidad, posicione el conjunto de prueba de manera distinta a la definida en el diseño original.
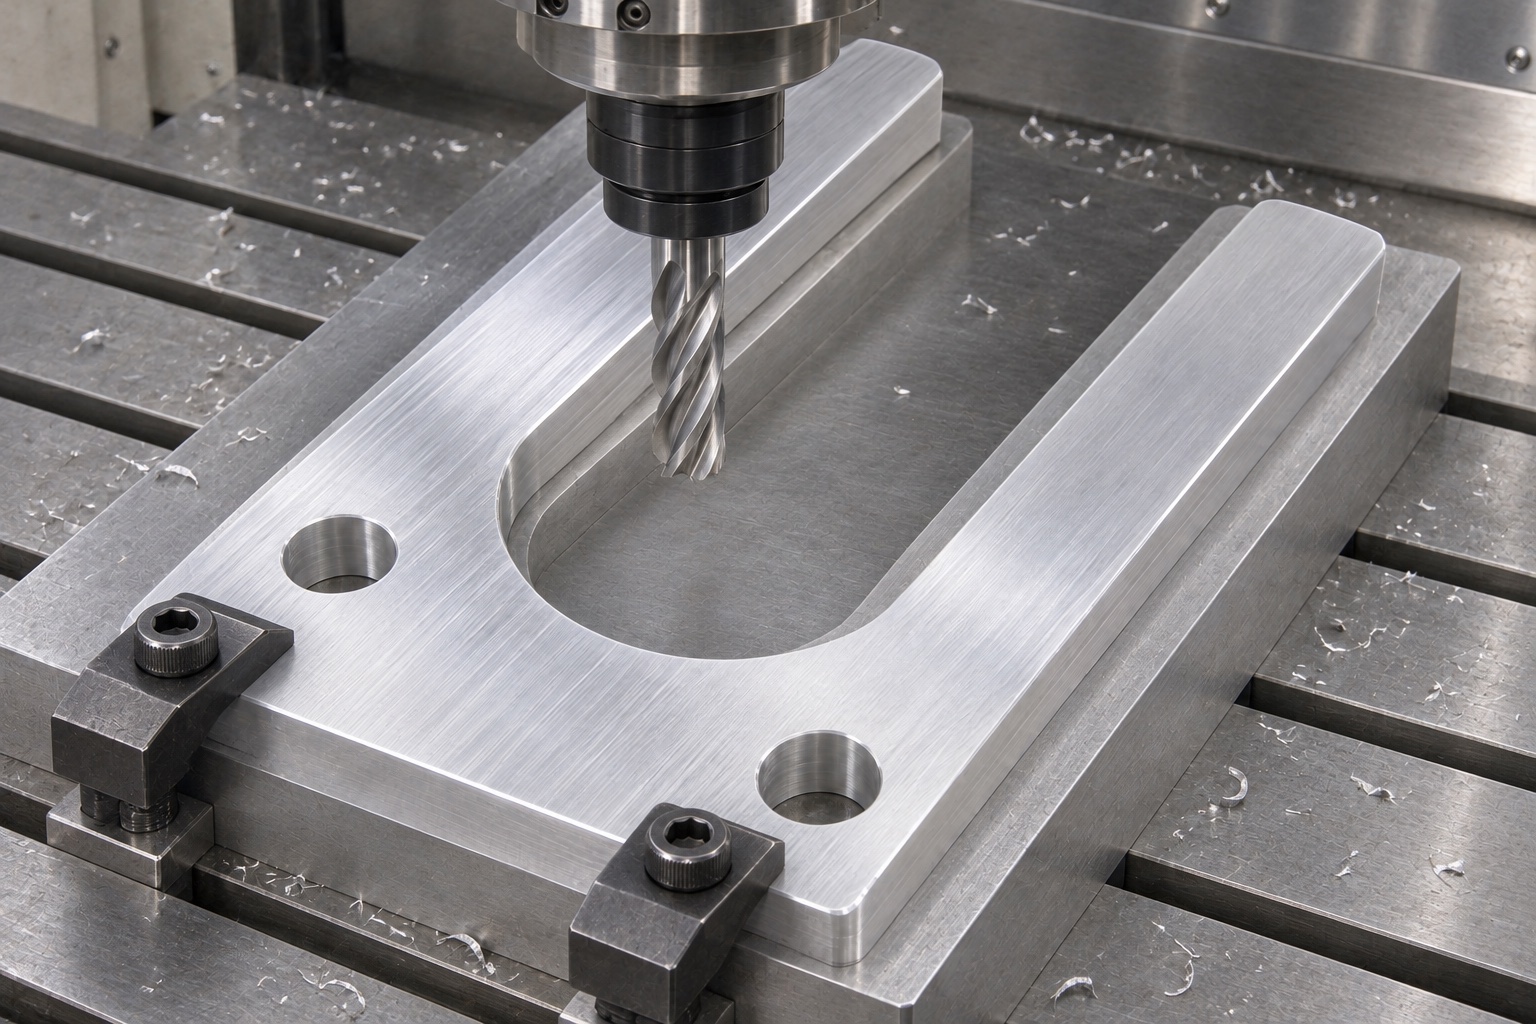
Planificación del desbaste alrededor de la abertura y del soporte de las puntas.
La ruta consideraría la pérdida de apoyo al abrir la U y el contorno exterior. Dejaría margen de acabado donde proceda y evitaría apretar puntas sin apoyo. Una base auxiliar tendría contactos y salidas revisados antes de cortar. No se prescriben velocidades o ciclos universales. La selección seguiría proporciones, herramientas y máquina reales. Se documentaría el montaje para que la repetición no dependiera de reconstruir de memoria la sujeción de los brazos.
Generación de la base redondeada y de las superficies rectas funcionales.
La operación de acabado se ajustará a las superficies rectas de las puntas y al perfil redondeado de la base, tal como se ha aprobado. El diámetro y el alcance de la herramienta se verificarán en función de la transición deseada, y no únicamente en función de la anchura de la abertura. Si fuera necesario incluir un vaciado o un radio interno distinto, el plano deberá aclararse antes de iniciar la fabricación. El proveedor no deberá realizar cortes adicionales no especificados ni modificar manualmente la base para permitir la inserción de una pieza de prueba. Ambas puntas deben permanecer identificables de forma individual para su inspección. Por tanto, este enfoque considera el acceso de la herramienta como un factor a evaluar durante la revisión del diseño, y no como una autorización para modificar la interfaz; de este modo, el plan de mecanizado permanece vinculado a los requisitos medibles definidos en el plano oficial del perfil en «U».
Mecanizar los orificios de la base sin añadir elementos adicionales
El diseño representativo emplea dos orificios pasantes circulares simples en la base de conexión. No se incluyen roscas, avellanados, escareados ni insertos, a menos que el plano técnico los especifique. El programa debe mantener este alcance y asegurar que las salidas de los orificios permanezcan accesibles para el acabado y la inspección. Una segunda configuración permitirá proteger las superficies de contacto ya terminadas y recuperar las referencias establecidas. Cualquier modificación posterior en los elementos de fijación deberá evaluarse antes de alterar la geometría de la base. El informe identificará cada orificio de forma individual, evitando ocultar discrepancias posicionales mediante resultados agregados. Estas pequeñas decisiones son fundamentales cuando un pedido de dispositivos médicos de bajo volumen incluye varias piezas tipo «horquilla» similares, pero con patrones de montaje distintos.
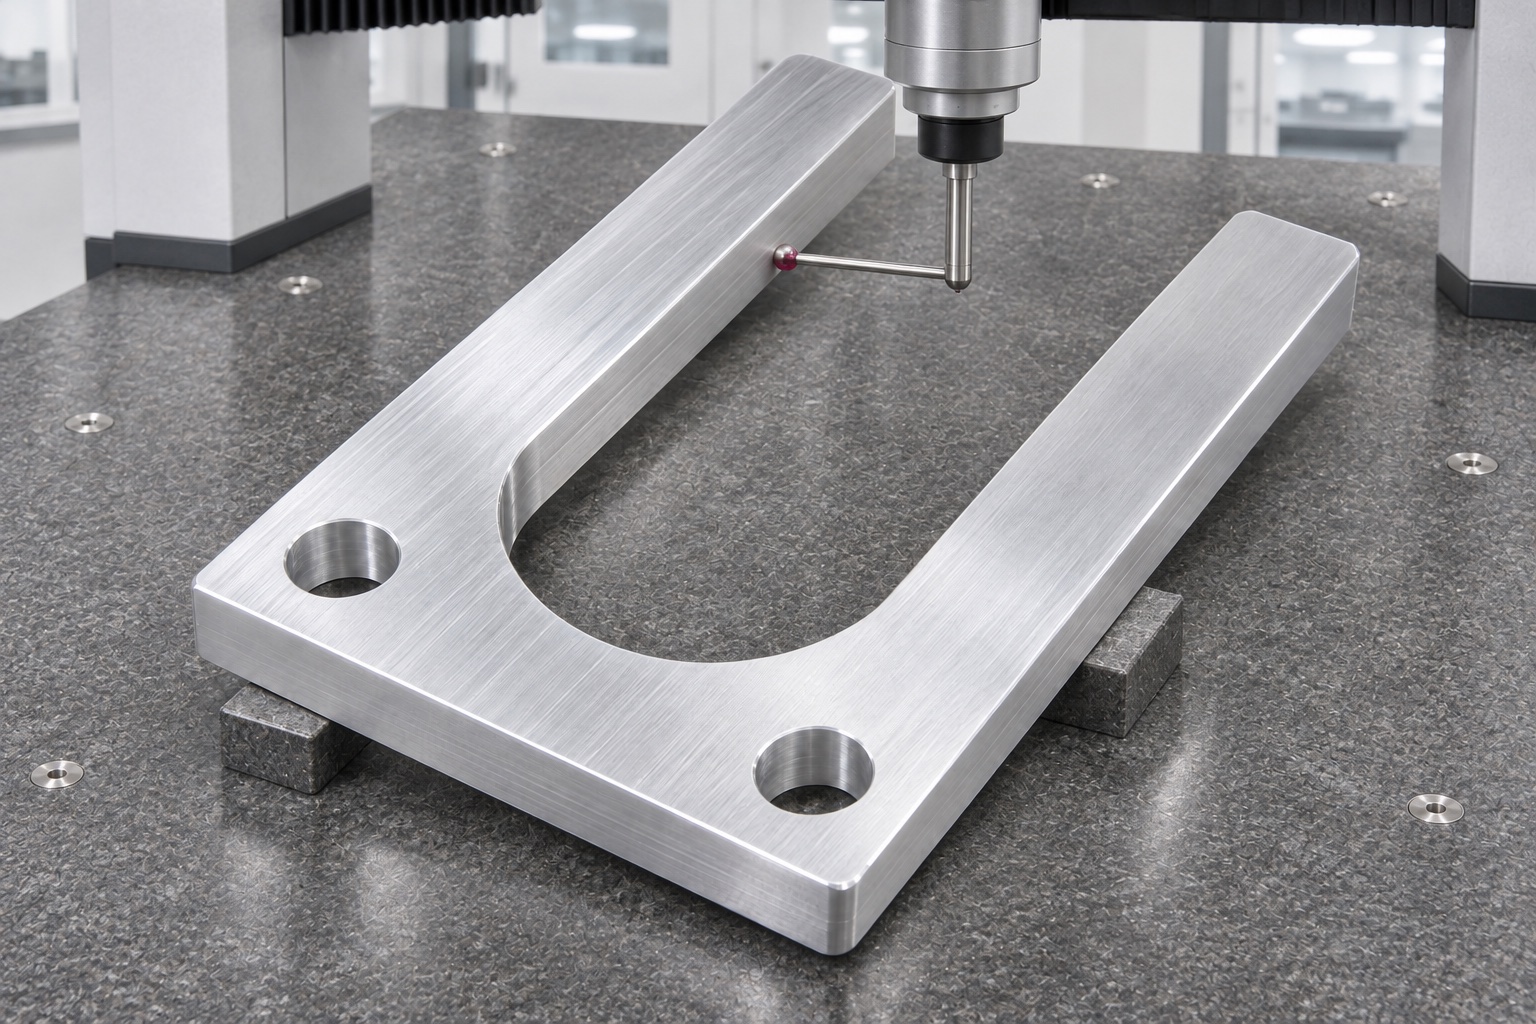
Inspeccionar el perfil una vez liberada la pieza, no mientras permanece sujeta
El plan propuesto para la inspección de la primera pieza consiste en evaluar el componente tras retirarlo de los dispositivos de sujeción, colocándolo en la posición de apoyo especificada en el plano. Esto abarca el perfil de la ranura abierta, la longitud de contacto útil, la separación entre las puntas, la superficie de asiento y el patrón de montaje. Se revisará la fuerza de medición aplicada para garantizar que el proceso no deforme las puntas, lo que podría dar una falsa apariencia de conformidad. Los valores reales solo se registrarán a partir de una pieza efectivamente fabricada. En este caso, no se reportan tolerancias alcanzadas, índices de capacidad ni rendimientos de producción. Si el método seleccionado no permite evaluar de manera fiable una relación técnica requerida, el proveedor deberá informar de esta limitación y acordar una alternativa adecuada antes de obtener la aprobación para el envío o proceder con la producción en serie.
Realizar el acabado de los bordes preservando las superficies de contacto previstas
El acabado distinguiría bordes permitidos y contactos funcionales. Se revisarían puntas, raíz y ambas caras de los agujeros tras retirar viruta. No se puliría para ocultar errores dimensionales o alterar transiciones. Si una línea de apoyo dependiera del borde, el diseñador aclararía cómo conservarla. La inspección de mecanizado no demostraría comodidad, respuesta acústica o aptitud para pacientes, aunque una fotografía mostrase aluminio liso y visualmente uniforme.
Mantener la observación del montaje limitada y neutral
Como paso complementario, se podría realizar una revisión en banco colocando el conjunto de prueba (dummy) sobre la horquilla inspeccionada, siguiendo un procedimiento aprobado. Esta revisión se limitará a observar el acceso y las posibles interferencias visibles, sin activar transductores, sin aplicar cargas de servicio simuladas y sin la intervención de personas. Una colocación correcta no garantiza la precisión de las pruebas auditivas ni la calibración acústica. El equipo deberá evaluar si el espacio libre o la flexibilidad del dispositivo de sujeción podrían enmascarar una discrepancia en el perfil. Cualquier discrepancia respecto a los resultados dimensionales requerirá una investigación, contrastando los datos con el plano y la definición del conjunto de prueba, antes de proceder a cualquier rectificación. Esta observación limitada es útil para una interfaz de sujeción específica, pero no constituye una validación universal de un sistema de soporte para auriculares de uso médico.
Acordar los requisitos de acabado, limpieza y embalaje protector
El pedido hipotético deberá especificar si la pieza se mantiene en su estado mecanizado original o si se somete a un tratamiento superficial aprobado por separado. Cualquier tratamiento adicional conllevará requisitos específicos de enmascaramiento, control dimensional e inspección antes de la liberación del componente. La limpieza y el secado deberán ajustarse a las especificaciones técnicas, sin incluir etiquetas de «estéril» o «limpieza validada» que no estén debidamente respaldadas. El embalaje deberá servir de soporte para el cuerpo principal y proteger las púas frente a deformaciones, roces o presiones causadas por elementos de fijación sueltos. La identificación debe permanecer vinculada a la revisión del plano y a los registros de inspección correspondientes. La imagen del embalaje incluida en este caso ilustra únicamente la manipulación protectora; no constituye una barrera estéril validada, un envío finalizado ni el procedimiento de embalaje específico de un cliente determinado.
Convertir la propuesta en un pedido real basado en evidencias
Un pedido real cerraría plano, material, montaje, perfil, inspección y embalaje. Mediciones auténticas de primera pieza respaldarían la decisión de liberación. Ampliar el alcance fuera del banco inerte requeriría evaluación independiente del responsable. La propuesta organiza una solicitud de horquilla CNC 6061 sin inventar una entrega. Separa fresado, desarrollo opcional de útiles y cualificación de aplicación, para cotizar trabajo concreto y contrastar evidencia real con una especificación controlada.
FAQ
¿Describe este caso un proyecto de auriculares de audiómetro ya entregado?
No. Se trata de un plan de fabricación representativo. En este ejemplo no se afirma que haya existido un envío al cliente, certificaciones, resultados de calibración ni métricas de producción reales.
¿Está la horquilla fabricada doblando una lámina de aluminio?
No. La geometría representativa consiste en un perfil en «U» grueso y plano, mecanizado a partir de un bloque de material, que cuenta con dos brazos, una base redondeada y dos orificios pasantes para el montaje.
¿Qué referencias definen la posición de los orificios y los brazos?
El plano aprobado debe definir la cara de apoyo, la orientación y el origen utilizados tanto para el patrón de montaje como para el perfil de contacto. El proveedor no debe determinar estos elementos por su cuenta.
¿Por qué realizar la inspección después de retirar la sujeción?
La sujeción durante el mecanizado puede ocultar el estado real de los brazos. La aceptación debe basarse en las condiciones de apoyo y el estado del componente especificados en el plano, y no en la apariencia que presenta el componente mientras está sujeto.
¿Puede esta pieza de prueba (dummy) servir para establecer una calibración acústica?
No. Solo complementa una observación limitada de la colocación mecánica. La calibración y el rendimiento en pruebas de audición requieren equipos, procedimientos y evidencias definidos por separado.
¿Qué se requiere antes de comenzar el trabajo real?
Aprobar el plano y el modelo, el material y su temple, la definición de la pieza de prueba (dummy), los requisitos de contacto y montaje, el alcance del acabado, los métodos de inspección, y el plan de limpieza y embalaje.
tanghangyun@oemach.com