
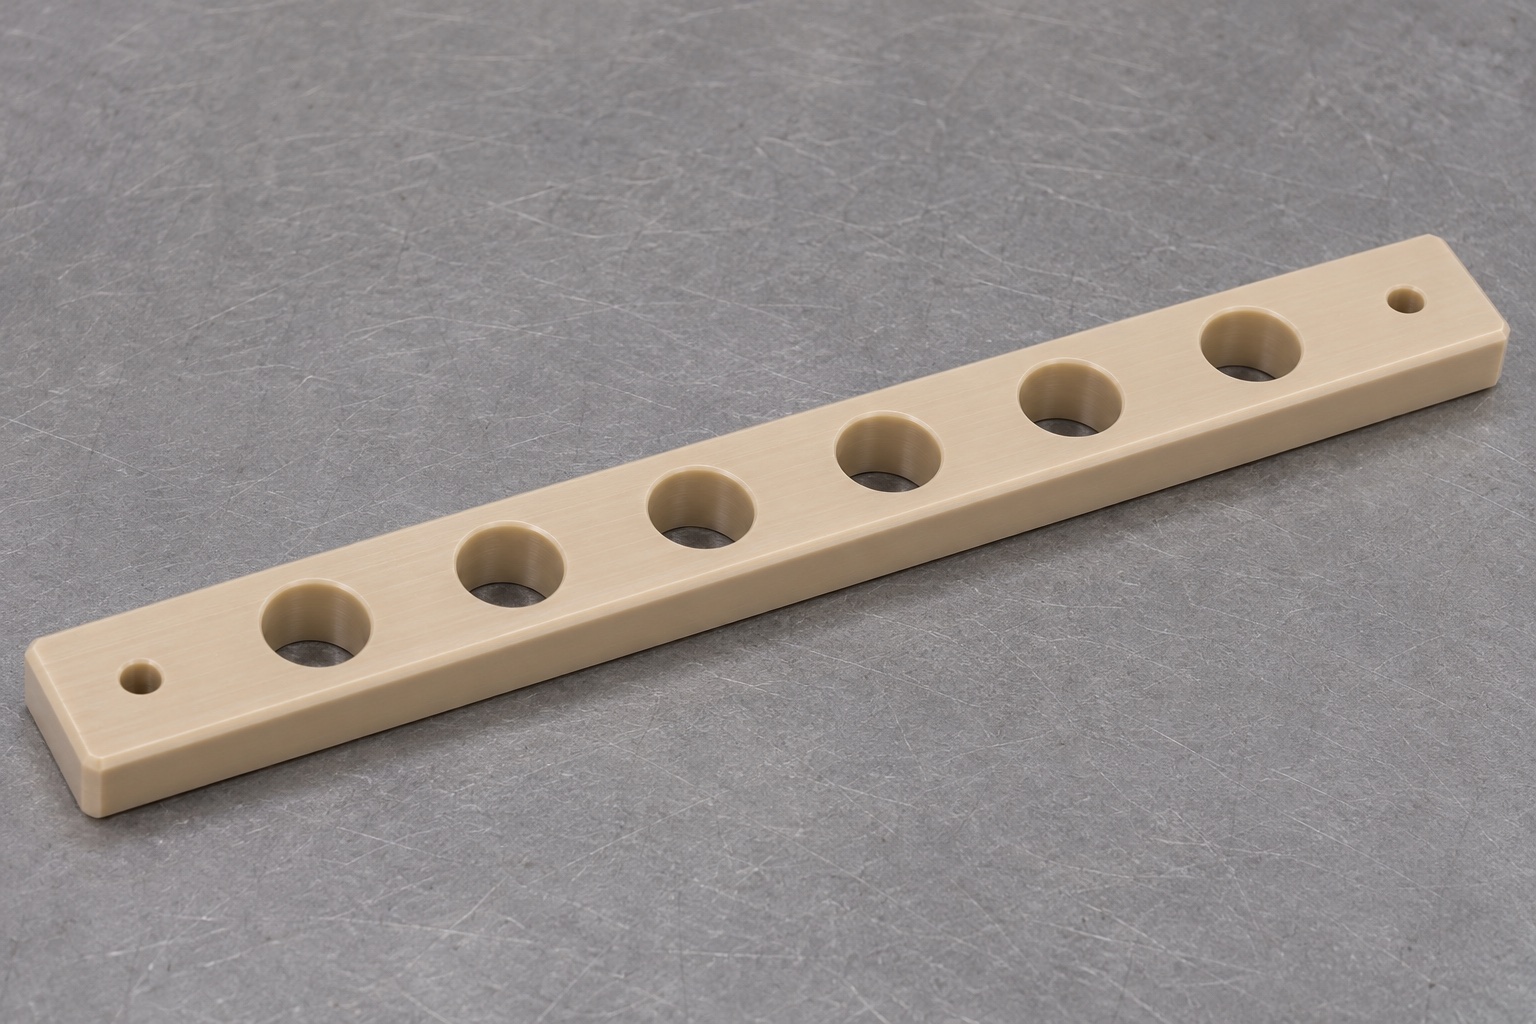
Riel representativo para un dispositivo de laboratorio inerte.
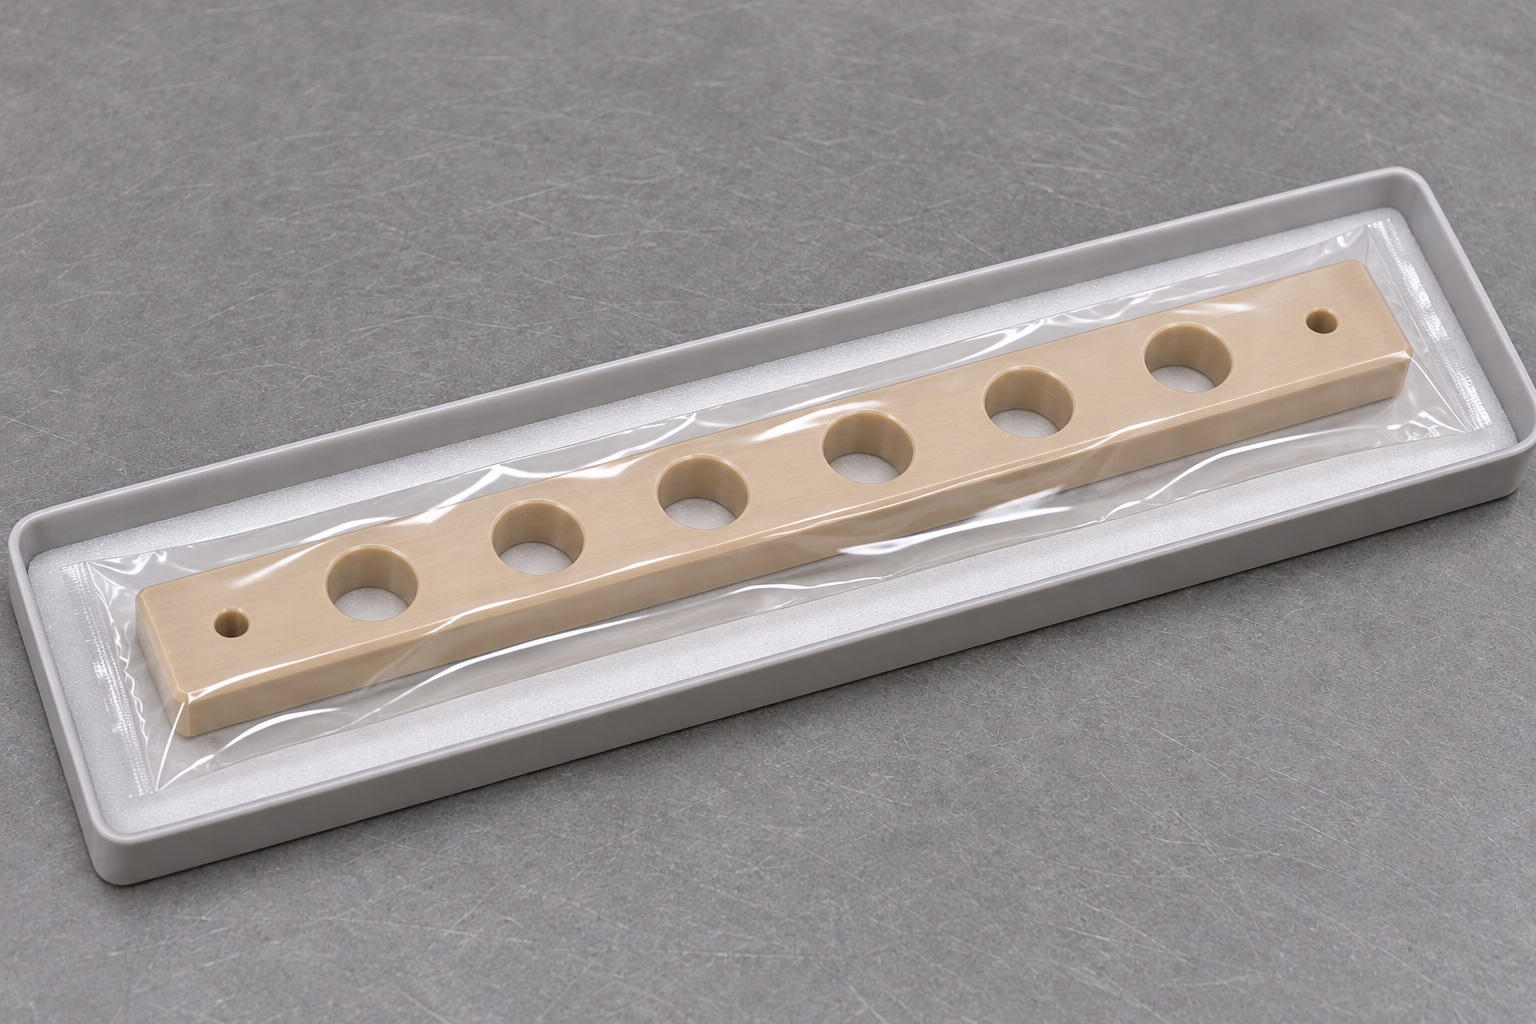
Este caso representativo propone un riel recto de PEEK sin carga para una tira de referencia PCR en banco inerte. Tiene seis orificios grandes de alineación y dos pequeños de montaje, sin ranuras, canales ni insertos. No documenta cliente, entrega, diagnóstico ni resultados medidos. No incluye muestras, reactivos, ciclos térmicos ni equipo operativo. Un proyecto real necesita plano y criterios de aceptación aprobados antes de iniciar la fabricación.
Determinar qué elemento debe posicionar la tira de prueba
La revisión inicial requeriría definir la geometría de acoplamiento y la secuencia de inserción prevista. El responsable del diseño determinará qué superficies del riel sirven para posicionar la tira y qué aberturas ofrecen holgura en lugar de un posicionamiento preciso. Estas decisiones determinarán las dimensiones de los orificios y las referencias de su disposición en el plano. El proveedor de mecanizado no debe deducir estándares de tubos ni requisitos de ensayo específicos basándose únicamente en el término «dispositivo para PCR». Si el proyecto real requiriera un número distinto de aberturas o una perforación con una forma específica, el diseño debería modificarse antes de la preparación de la programación CAM. Esto evita que un riel representativo —por ejemplo, con ocho orificios— se confunda erróneamente con un componente universal compatible con cualquier tipo de tira de tubos.
Verificar la identidad del material de PEEK antes de programar el trabajo
La especificación de compra hipotética debe identificar el PEEK sin carga (sin aditivos de refuerzo) y los registros de material necesarios. No se permite sustituir el material por variantes reforzadas u otros plásticos de ingeniería sin la debida aprobación, incluso si el material en bruto presenta un color similar. La identidad del material debe permanecer vinculada a la hoja de ruta del trabajo y a la revisión del plano. Este ejemplo no implica que se haya obtenido ya ningún certificado o registro de procesamiento específico; el proveedor deberá confirmar qué documentación puede suministrar antes de aceptar el pedido. Asimismo, la revisión del material debe tener en cuenta el estado del material en bruto y la secuencia de eliminación de material prevista, sin prescribir tratamientos térmicos arbitrarios que no guarden relación con el material específico ni con la geometría final de la pieza.
Localizar la hilera de seis orificios a partir de referencias de sujeción definidas
El plano propuesto identificaría una cara de apoyo, una referencia longitudinal y un origen para el patrón de orificios de alineación. Los dos orificios de montaje más pequeños se acotarían dentro del mismo esquema funcional. El tamaño de los orificios se trataría de forma independiente a su posición central y a la dirección de la hilera. El equipo evaluaría cómo el método de acotación seleccionado afecta a la medición y a la acumulación de tolerancias a lo largo del riel. Si un ensamblaje real requiriera movimiento en un punto de montaje, dicha interfaz necesitaría su propia definición aprobada; el proveedor no debería transformar, por iniciativa propia, un orificio circular en una ranura. Definir claramente las referencias permite inspeccionar una pieza de plástico mecanizada por CNC de alta precisión antes de proceder a la retirada de material.
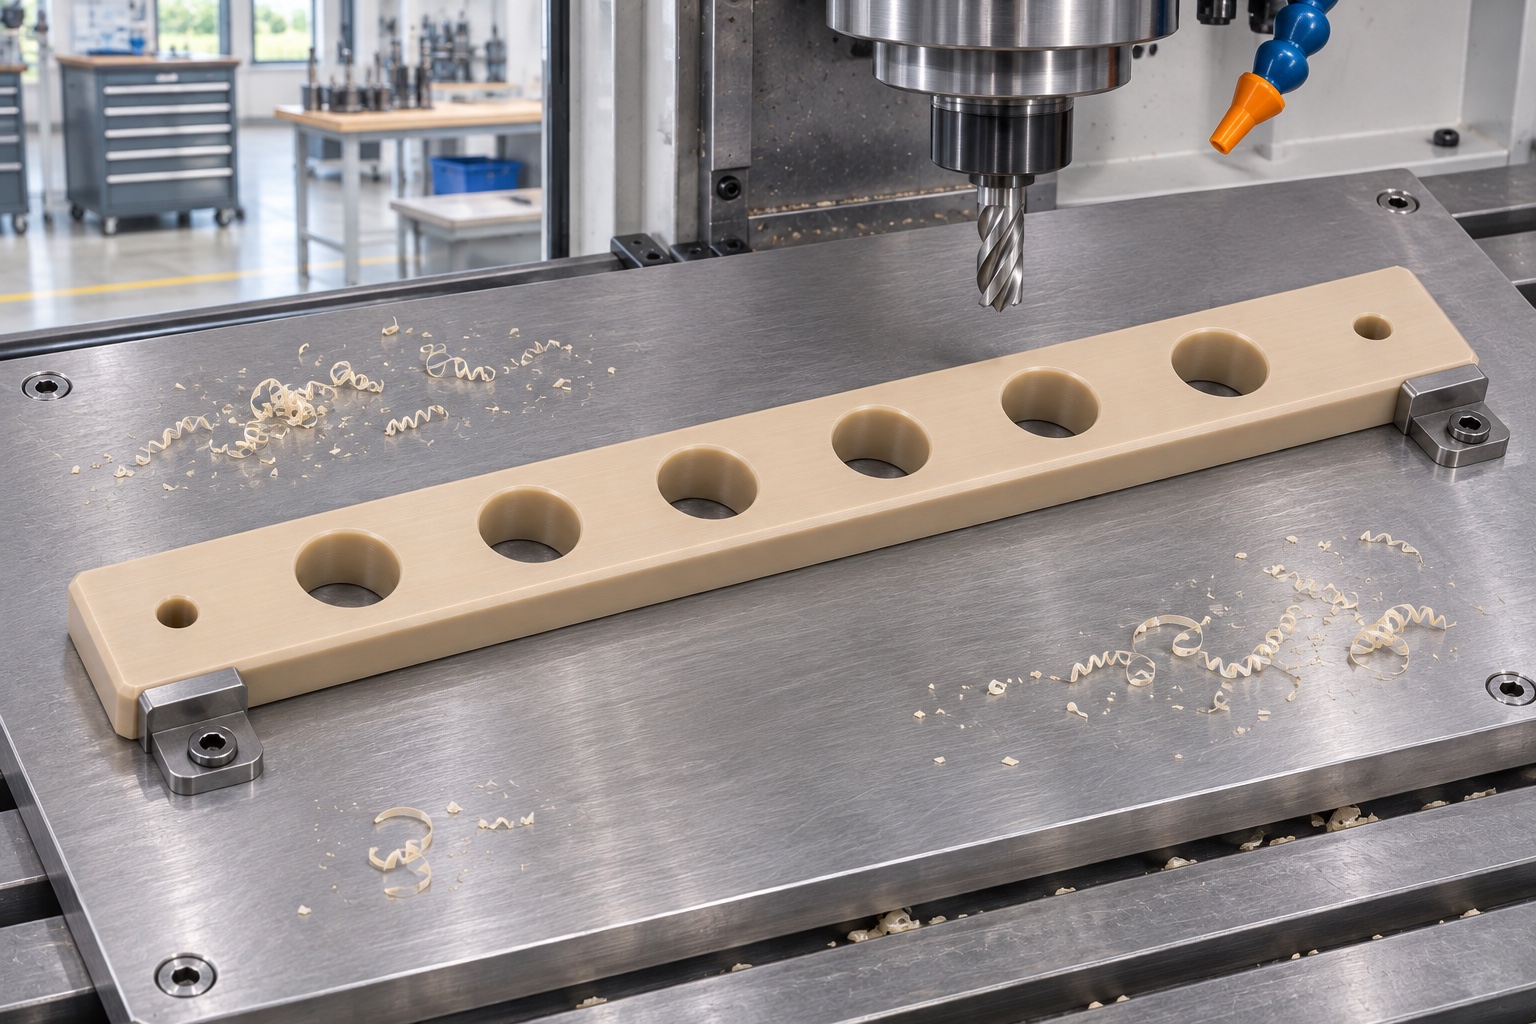
Preparar la pieza en bruto alargada mediante un soporte controlado
La primera operación apoyaría el material en zonas adecuadas sin concentrar apriete en secciones estrechas. El desbaste conservaría margen final. Cualquier estabilización o control intermedio se justificaría por material y plano reales. La hoja identificaría contactos y orientación para repetir referencias. Se revisarían acceso de herramienta y salida de viruta. No se afirman ciclo ni rendimiento: se muestra cómo planificar un polímero alargado sin confundir rectitud restringida con conformidad final.
Realizar los orificios de alineación sin alterar su función
Las seis aberturas de mayor tamaño se mecanizarán conforme a la definición de orificios cilíndricos establecida y a las ubicaciones de centro aprobadas. La selección de herramientas y el método de acabado se determinarán en función de los requisitos específicos de diámetro, profundidad y superficie, en lugar de seguir un procedimiento genérico. Se garantizará la eliminación de virutas para mantener las aberturas accesibles para inspecciones posteriores. Los dos orificios más pequeños situados en los extremos se mantendrán como elementos de montaje identificados por separado. Si, durante una revisión en banco, una pieza de prueba (dummy strip) no pudiera insertarse, el proveedor deberá realizar una investigación comparando el componente con el plano y los datos medidos, en lugar de ampliar las aberturas manualmente. Cualquier modificación real en el diseño deberá registrarse mediante el control de revisiones antes de integrarse en el proceso de producción.
Acabado de los bordes de entrada y salida según las especificaciones del plano.
El tratamiento de bordes propuesto garantizará la uniformidad de las entradas, sin alterar la interfaz de posicionamiento especificada. La hoja de ruta del proceso (traveler) incluirá la inspección de ambos lados de los orificios pasantes, así como de todo el perímetro exterior. Los restos de polímero sueltos deberán eliminarse mediante un método aprobado, evitando así que se detecten durante la fase de ensamblaje. El proveedor deberá aclarar con el comprador cualquier criterio relativo al aumento (magnificación) o a la aceptación de los bordes. Las imágenes que muestran un riel de aspecto uniforme sirven únicamente como apoyo a la comunicación, no como registro de aceptación. La apariencia de estos bordes mecanizados —o del embalaje protector asociado— no constituye, por sí misma, una garantía de limpieza, esterilidad o biocompatibilidad de la muestra.
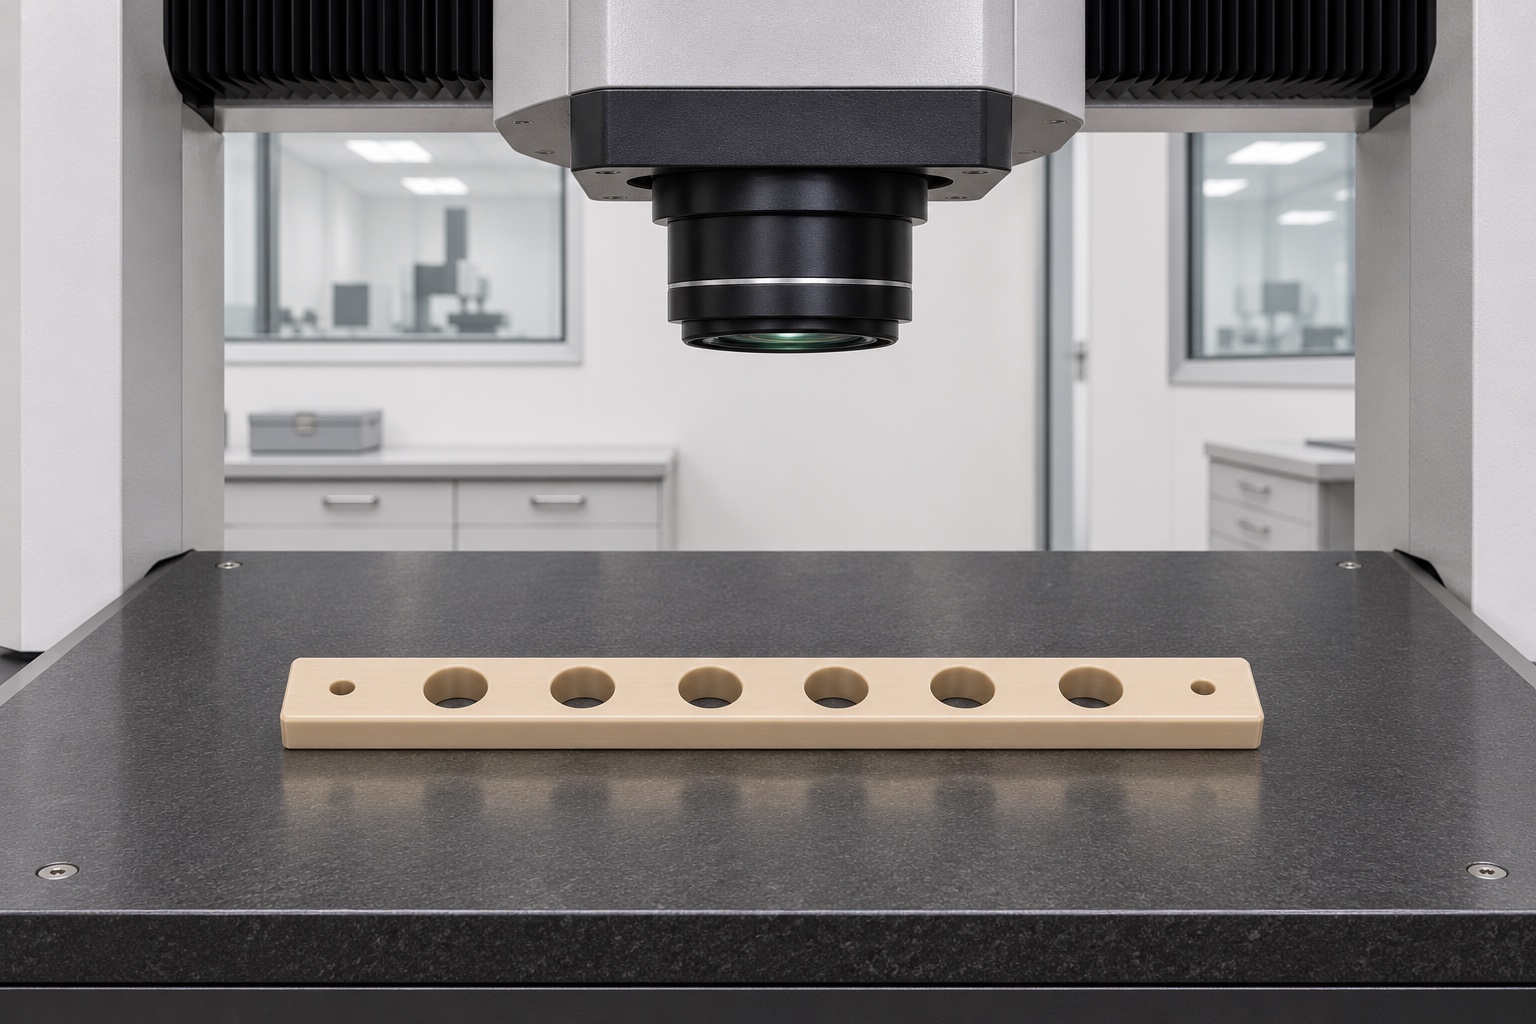
Planificación de una inspección dimensional de baja fuerza antes de la liberación.
El plan de inspección propuesto asignará métodos adecuados para verificar los diámetros de los orificios, las ubicaciones de los centros, la orientación de las filas y la geometría específica del riel. Se seleccionarán soportes y fuerzas de contacto que eviten la flexión de la pieza, lo cual podría enmascarar una falta de conformidad. En caso de requerirse acondicionamiento ambiental o tiempos de espera específicos, estos deberán indicarse explícitamente en la orden de trabajo. El informe reflejará las mediciones reales obtenidas una vez fabricada la pieza. No se realizarán estimaciones ni suposiciones sobre tolerancias, índices de capacidad o rendimientos de producción. Si un método no permite evaluar un elemento de forma fiable, el proveedor deberá comunicar dicha limitación y resolverla antes de que se acepte el primer artículo para un pedido recurrente de piezas de PEEK de bajo volumen.
Mantener las observaciones realizadas durante el montaje en banco separadas de las mediciones
Una verificación inerte complementaria podría consistir en presentar una tira de prueba (dummy strip) al riel, sin muestras ni equipos energizados. Esta revisión permitiría observar el acceso para la inserción y detectar posibles interferencias visibles, siguiendo el procedimiento de montaje aprobado. Dicha verificación no determina el rendimiento del ensayo, el comportamiento térmico ni la compatibilidad con un instrumento en funcionamiento. La tira de prueba no debe forzarse a través de una abertura que presente dudas, y una inserción exitosa no sustituye la inspección dimensional requerida. Cualquier observación debe mantenerse vinculada a la definición específica de acoplamiento utilizada durante la revisión. Esto evita que una verificación mecánica útil se interprete erróneamente como una afirmación general de que el riel es adecuado para cualquier tipo de tira de tubos para PCR o flujo de trabajo de laboratorio.
Especificar los procedimientos de limpieza y manipulación sin incluir etiquetas no respaldadas
El protocolo hipotético definiría un procedimiento de limpieza y secado adecuado para el material y el alcance del montaje aprobados. La eliminación de residuos sueltos derivados del mecanizado debe documentarse por separado de cualquier requisito futuro relacionado con otros tipos de residuos, contacto con muestras o esterilización. Tras este proceso, el riel debe manipularse de manera que se protejan sus aberturas y superficies de referencia. En este contexto, no se afirma que el componente sea de grado diagnóstico, estéril o que cuente con una validación de limpieza. Si, en una aplicación posterior, se introducen reactivos o material biológico, el equipo responsable deberá revisar los requisitos y recopilar la evidencia necesaria. Si bien la precisión en la fabricación es valiosa, por sí sola no puede responder a todas las cuestiones de compatibilidad en el laboratorio que puedan surgir a partir de la denominación de uso de un componente.
Proteger la rectitud y la identidad del componente durante el embalaje
El embalaje propuesto serviría de soporte para el riel sin forzarlo a una posición curvada, evitando además el contacto con otros componentes durante el transporte. El confinamiento individual mantendría las aberturas terminadas protegidas frente a residuos del material de embalaje y facilitaría la distinción entre diferentes revisiones del riel. La identificación externa coincidiría con la revisión de la pieza y del plano utilizada en el informe de inspección correspondiente. El uso de una bolsa o una bandeja de soporte tiene como único fin proteger la manipulación; este ejemplo no implica una barrera estéril validada ni un envío finalizado. La inspección de recepción deberá verificar, en cualquier caso, la integridad del embalaje y el estado del componente según las especificaciones. El hecho de que el embalaje parezca intacto no garantiza, por sí solo, que el riel cumpla con todos los requisitos establecidos en el plano.
Convertir el ejemplo en una orden de compra basada en evidencias.
Comprador y proveedor cerrarían plano, material, inspección y embalaje antes del trabajo. Definirían tira inerte, ocho orificios y referencias. Las mediciones reales de primera pieza respaldarían la liberación y las desviaciones se resolverían frente a requisitos aprobados. Un uso diagnóstico u operativo necesitaría revisión independiente. El caso organiza una solicitud de riel PEEK CNC sin inventar entregas, manteniendo la cotización centrada en fabricación medible y dejando el rendimiento de laboratorio a evidencia real.
FAQ
¿Se trata de un componente para PCR que ha sido entregado realmente?
No. Es un caso representativo de planificación para un dispositivo inerte. No se hace referencia a ningún cliente, envío, certificación, resultado de ensayo o métrica de producción real.
¿Qué es lo que el riel posiciona en este ejemplo?
Una tira ficticia (dummy strip) inerte y definida. La geometría de acoplamiento real debe ser suministrada y aprobada; el ejemplo no asume una compatibilidad universal con tiras de tubos comerciales.
¿Hay ocho orificios de alineación?
No. Seis orificios de mayor tamaño conforman el patrón de alineación propuesto, mientras que los dos orificios más pequeños, situados en los extremos, sirven para el montaje. Los ocho son orificios pasantes circulares.
¿Puede una verificación satisfactoria con la tira ficticia servir para aprobar la pieza?
No es el único elemento. Complementa, pero no sustituye, el informe dimensional requerido ni ningún otro criterio de aceptación aprobado para el pedido en cuestión.
¿Por qué no se proporciona ningún resultado de capacidad o rendimiento?
En este caso representativo, no se ha medido ningún lote de producción. Los resultados reales deben provenir de la fabricación e inspección efectivas, no de la geometría nominal del ejemplo.
¿Qué cambia si se introducen muestras o reactivos?
El equipo responsable debe revisar los nuevos requisitos de compatibilidad, limpieza y aceptación. El alcance de un dispositivo inerte no permite determinar su idoneidad para una aplicación de diagnóstico o que implique contacto con muestras.
tanghangyun@oemach.com