
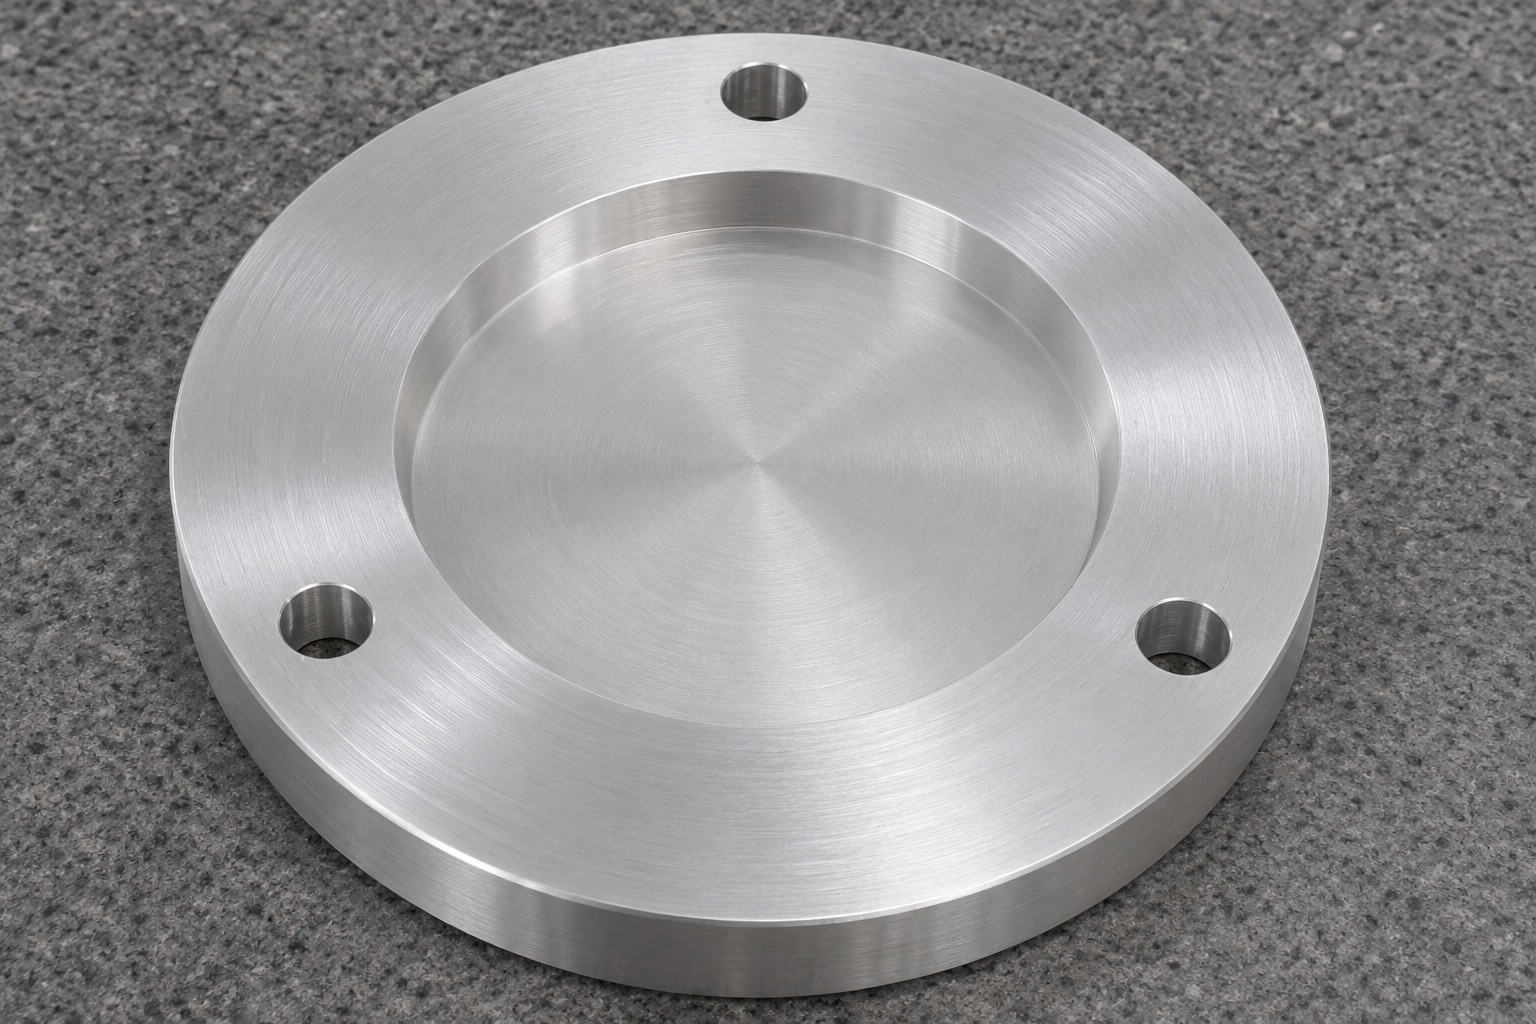
Alcance representativo sin resultados ópticos inventados
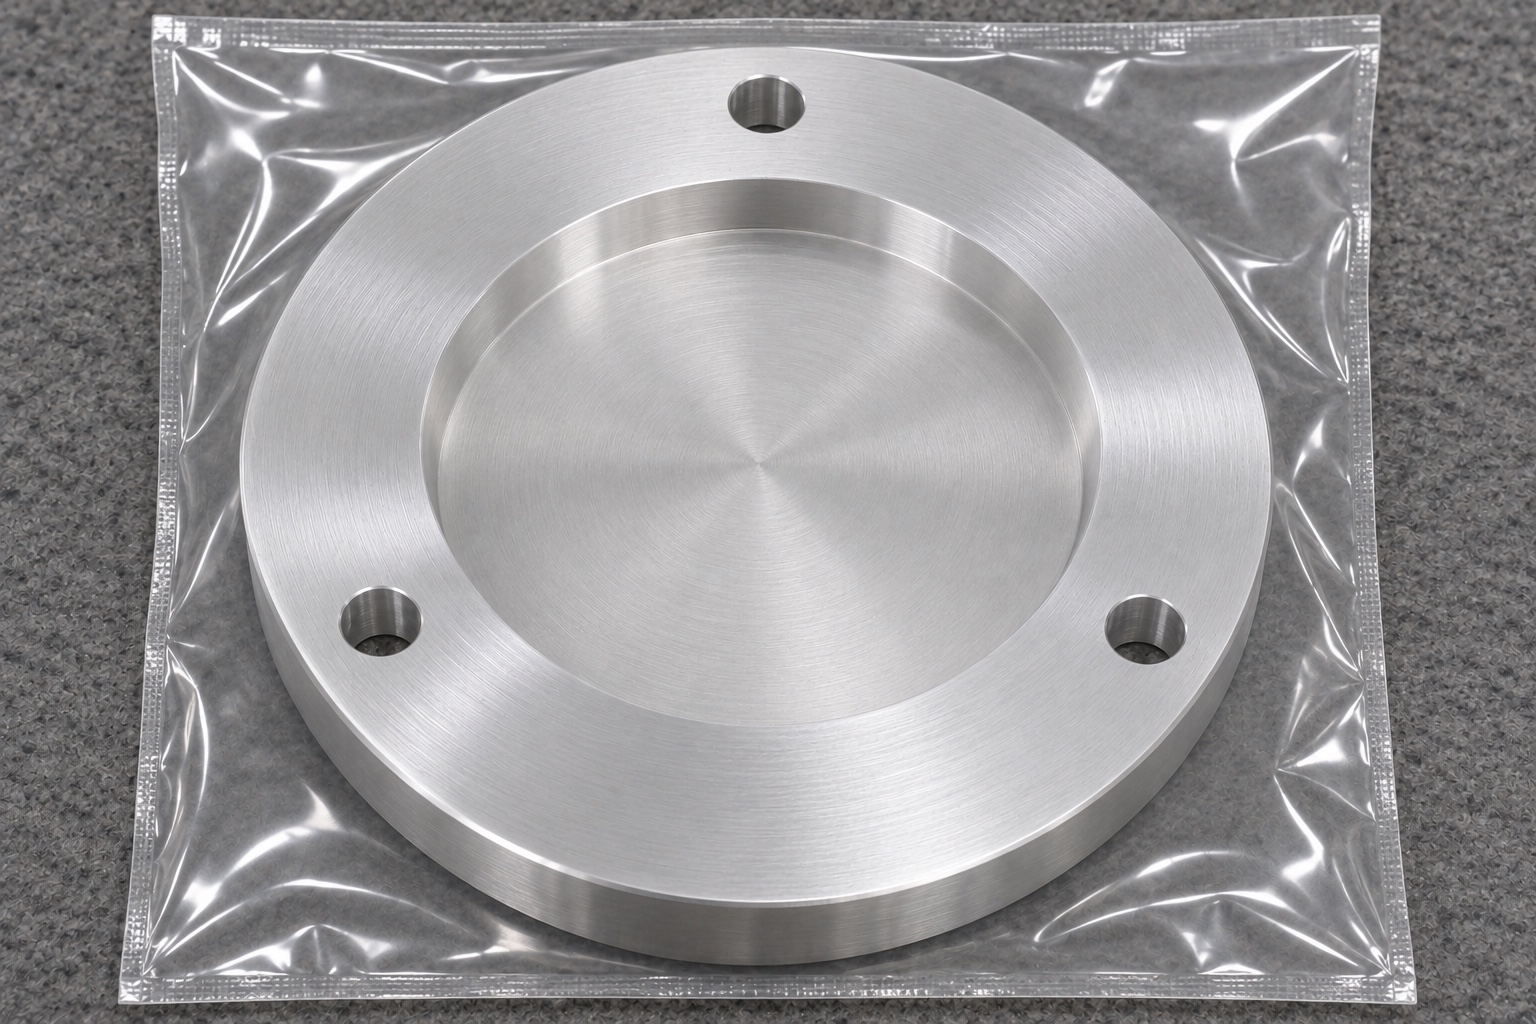
Este caso representativo propone un disco 6061 para una fijación OCT sin funcionamiento: cavidad central ciega y tres taladros simples equidistantes en la brida. La cavidad sostiene una referencia inerte; el disco no es por sí mismo un patrón óptico calibrado. Se describe un plan, no una entrega real. No se afirma exactitud medida, certificación, mejora de imagen ni aprobación de un instrumento. Un pedido necesita geometría, material, acabado y aceptación aprobados.
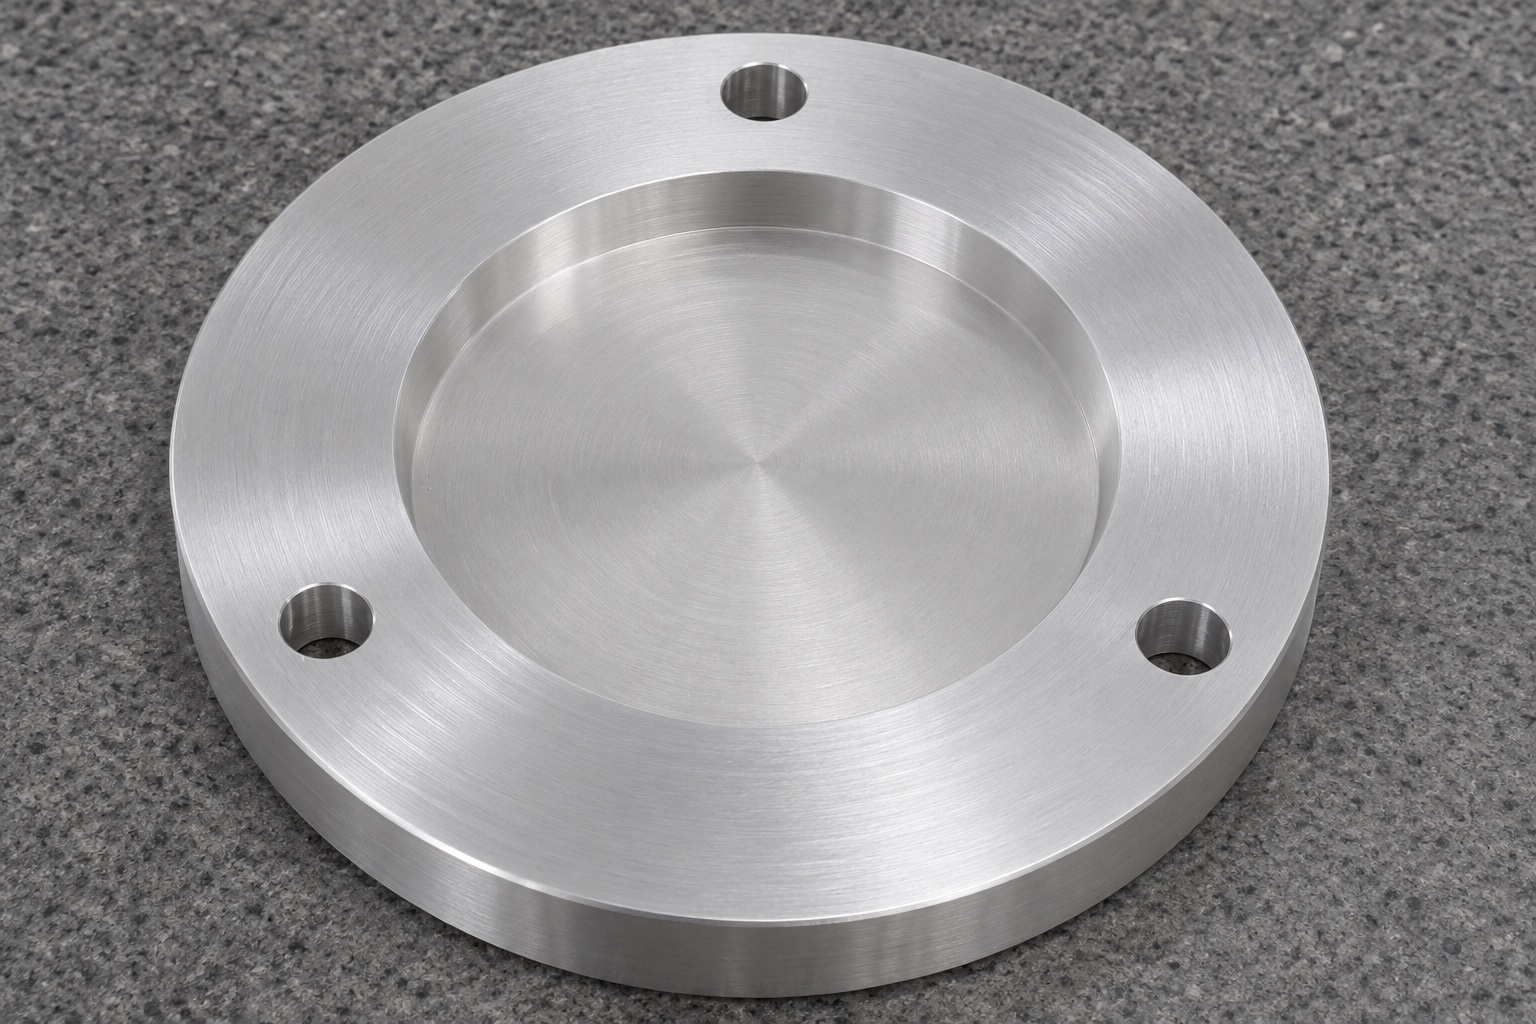
Reunir interfaces del patrón y de la fijación
La revisión del plano propuesta incluiría la solicitud de información sobre el espacio ocupado por el componente, la superficie de apoyo, la trayectoria de extracción y el dispositivo de sujeción. Se diferenciaría el fondo de la cavidad (alojamiento) del plano de apoyo de la brida posterior, y se especificaría el método de centrado del conjunto. Se analizaría la configuración de los tres orificios para verificar el espacio libre necesario para la fijación y cualquier relación angular requerida. No se debe asumir que una configuración simétrica garantiza una orientación angular única. Cualquier incertidumbre respecto al espaciado óptico debe ser resuelta por el diseñador, en lugar de convertirse en una tolerancia de mecanizado arbitraria. Si el alcance acordado incluye la verificación del conjunto sin carga, el proveedor deberá solicitar una referencia controlada para el componente.
Especificar material e identificación de entrada
El proceso de fabricación utilizará la aleación 6061, el temple y la forma de suministro especificados, acompañados de la documentación correspondiente al pedido. La pieza en bruto deberá identificarse antes del corte y mantenerse vinculada a su lote durante todo el proceso de mecanizado. El sobrematerial (margen de espesor) deberá permitir el establecimiento tanto de las superficies de referencia como de la cavidad ciega, sin depender de una superficie irregular del material original. El planificador deberá evaluar si la brida conserva un soporte suficiente tras la eliminación de material. Cualquier restricción adicional, ya sea de carácter químico o superficial, requerirá una revisión explícita. La simple mención de la aleación no es suficiente para garantizar la certificación para uso médico, la compatibilidad con procesos de limpieza, la estabilidad óptica o el comportamiento eléctrico en un dispositivo de sujeción completo.
Establecer referencias circulares y planas
Una posible configuración inicial de torneado podría establecer el diámetro exterior y una superficie de apoyo fiable. La secuencia determinaría qué elementos permanecen sin terminar hasta que la pieza en bruto se libere y se verifique que no ha sufrido desplazamientos. Una configuración posterior recuperaría las referencias establecidas, en lugar de depender de una superficie de sujeción no verificada. El planificador del proceso evitará una sujeción concentrada que pueda deformar la brida durante el mecanizado. Una inspección intermedia comprobará el estado de la pieza tras su liberación, contrastándolo con los requisitos de apoyo especificados en el plano. Estas decisiones dependen de las dimensiones reales del disco y del historial del material; el proceso propuesto no prescribe una fuerza de sujeción, unos parámetros de corte ni un protocolo de gestión de tensiones universales.
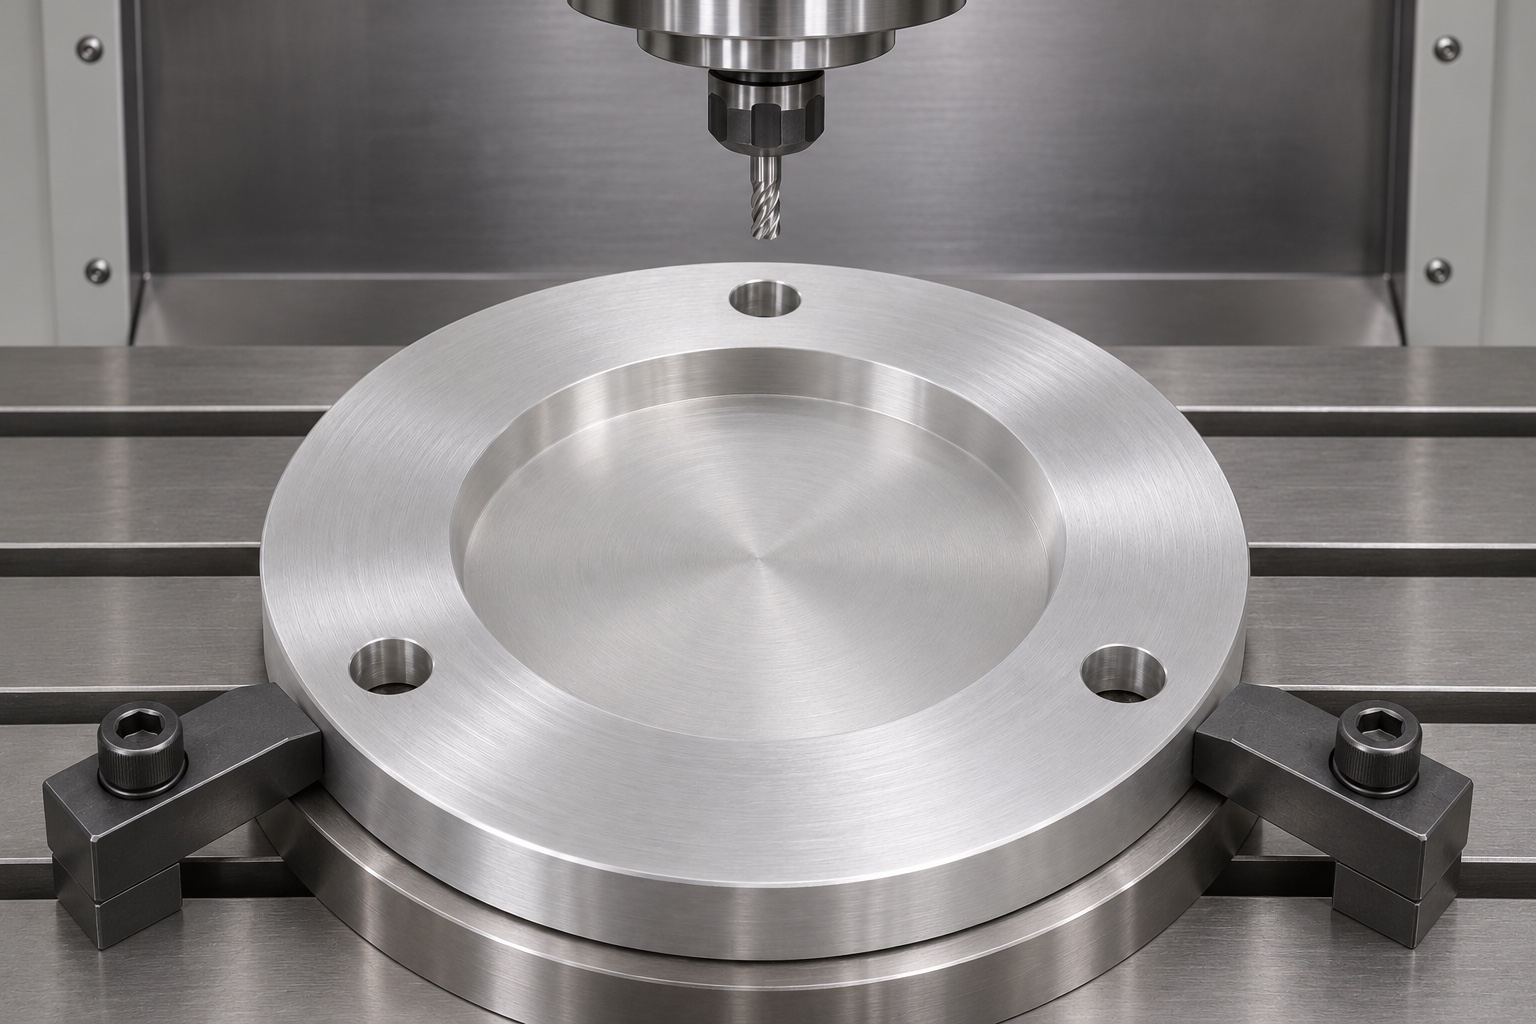
Formar la cavidad ciega sin alterar el fondo
La cavidad podría tornearse o fresarse según diámetro, profundidad y radios. El desbaste dejaría sobrematerial y la profundidad final partiría del plano de apoyo aprobado. Antes del corte se revisarían acceso y espesor restante del fondo. La cavidad conservaría un fondo macizo. Los radios deben permitir el asiento de la referencia inerte. No se admitiría pulido local para ocultar marcas si cambia la forma o la zona de contacto definida.
Completar el patrón de tres taladros
La brida contará con tres orificios axiales pasantes, dispuestos sobre un círculo primitivo específico y con una separación angular determinada. Se utilizará una operación de fresado o taladrado, tomando como referencia la misma geometría aprobada empleada para definir la cavidad y el cuerpo de la pieza. El proceso no incluirá avellanados, roscas ni ajustes de posicionamiento sin la debida aprobación en el plano. Siempre que sea posible, se dará soporte a la salida de la broca y se comprobará la ausencia de rebabas que pudieran separar el disco de su plano de apoyo. El hecho de que un perno de montaje pase a través de uno de los orificios no garantiza que toda la configuración sea correcta. El informe de la primera pieza evaluará las características requeridas de la configuración de los orificios, utilizando un sistema de referencias (datum) debidamente documentado.
Definir límites de acabado y limpieza
El proceso propuesto especificará los chaflanes o redondeos permitidos en los bordes del contorno exterior, la boca de la cavidad y los orificios de montaje. La base de la cavidad y la superficie de apoyo de la brida deberán protegerse frente a cualquier operación abrasiva no controlada. Si se requiere un recubrimiento, el pedido deberá especificar el enmascaramiento, las condiciones de aceptación final y las verificaciones posteriores al tratamiento que sean pertinentes. El proceso deberá eliminar virutas y residuos de la cavidad ciega mediante métodos compatibles con el material y el acabado. Se trata de una preparación protectora conforme a una condición acordada, no de un proceso que garantice la esterilidad. Cualquier requisito de limpieza cuantificable deberá contar con su propio protocolo de muestreo, método y criterios de aceptación, establecidos antes de iniciar la producción.
Planificar la inspección de primera pieza
El informe propuesto abarcará las características relevantes indicadas en el plano, lo que podría incluir el espesor del disco, el diámetro exterior, la forma de la brida, la profundidad de la cavidad, la orientación de la base y la disposición de los orificios de montaje. Las mediciones deberán identificar las condiciones de apoyo y la alineación de referencia. Las verificaciones de coordenadas en puntos accesibles podrán complementarse, cuando proceda, con mediciones de profundidad o de forma. El inspector deberá evitar utilizar el radio de acuerdo (o redondeo) de una esquina como referencia para la base. Este ejemplo representativo no incluye resultados numéricos ficticios ni afirmaciones sobre la capacidad del proceso. En un caso real, será necesario registrar las mediciones del componente fabricado; cualquier desviación deberá gestionarse a través del procedimiento aprobado, sin asumir su aceptabilidad basándose únicamente en una fotografía o en una simulación exitosa de la trayectoria de la herramienta.
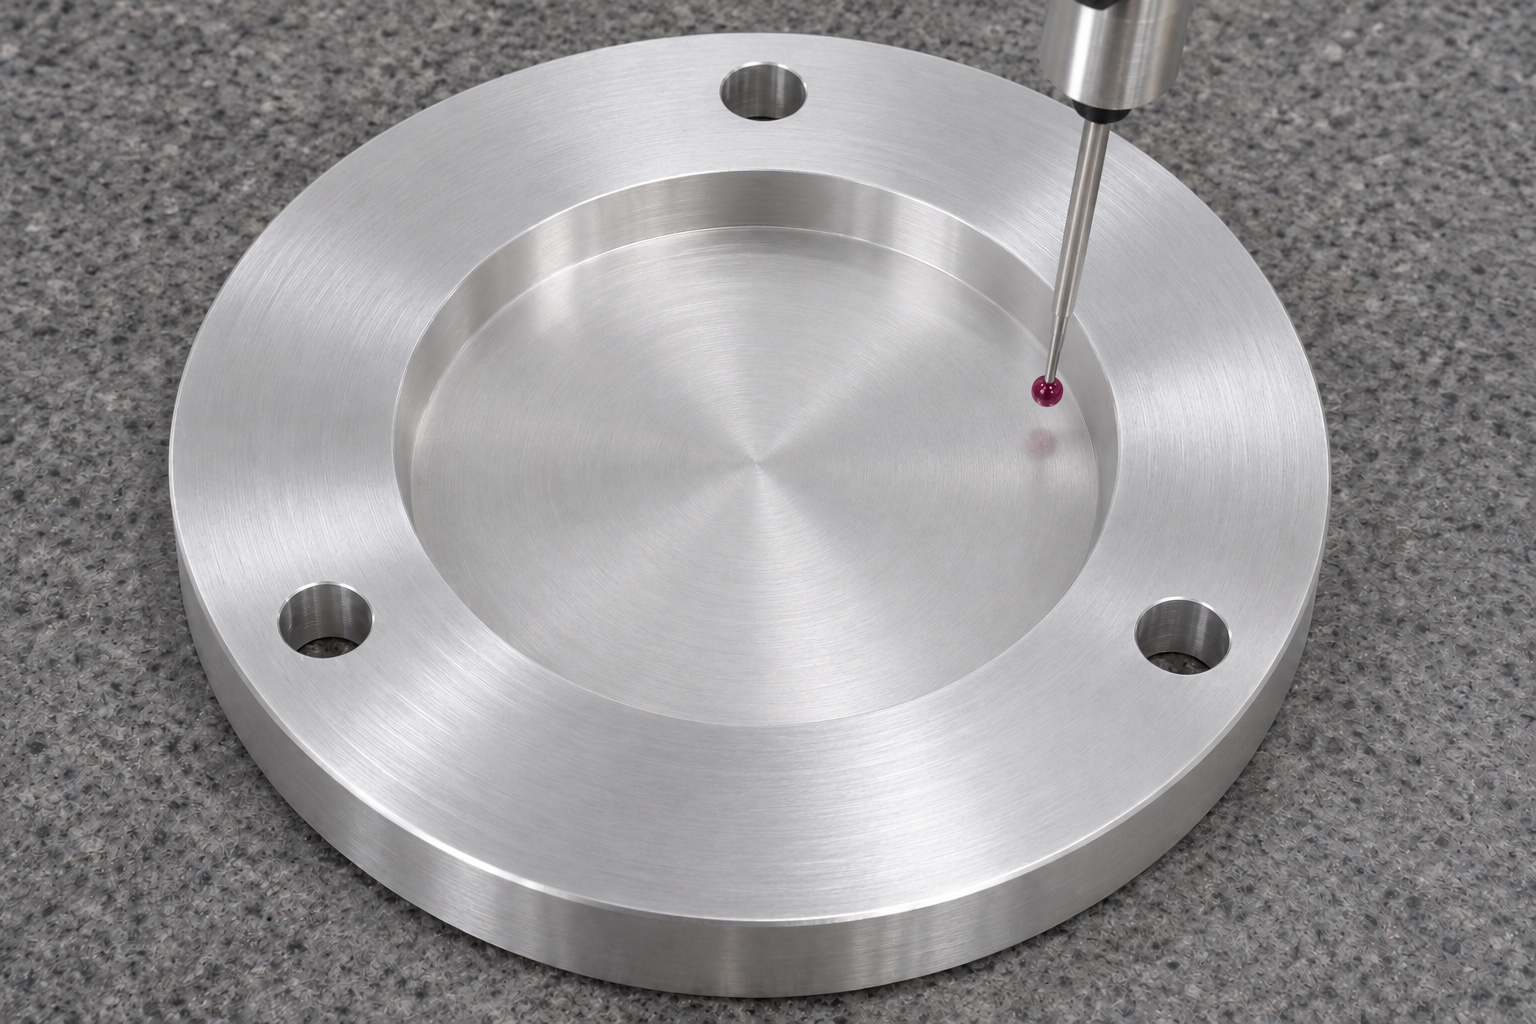
Observar el asiento con una referencia inerte
Una verificación sin carga podría consistir en colocar un patrón de referencia inerte (target) en el alojamiento de un dispositivo de montaje (fixture) que no esté en funcionamiento. El registro documentaría el soporte (carrier), el patrón de referencia, el dispositivo de montaje y las revisiones de los componentes. Se observaría la inserción, la extracción y cualquier posible balanceo o interferencia. Esta verificación no constituye una calibración óptica, una evaluación de la calidad de escaneo ni una validación de la compatibilidad con un instrumento OCT clínico. Si el patrón de referencia no asienta correctamente, se debe inspeccionar su radio y la geometría de las esquinas del soporte antes de proceder a ampliar el alojamiento. Si el ajuste varía tras el montaje, la revisión deberá incluir el soporte de la brida y los elementos de fijación. La conformidad con los planos y la cualificación del sistema son cuestiones independientes.
Resolver desviaciones antes de repetir el mecanizado
Una desviación en la profundidad del alojamiento requerirá revisar la configuración de referencia y el espesor real restante. Un problema en el montaje obligará a comprobar el patrón de orificios y el dispositivo de sujeción, en lugar de forzar el ensamblaje. Si un recubrimiento impide el asiento correcto, se compararán las mediciones del estado final con los requisitos de acabado aprobados. Cualquier reelaboración requerirá autorización y una nueva inspección de las características afectadas. El hecho de que un patrón de referencia (sin control estricto) encaje correctamente no justifica modificar las especificaciones del soporte. El proceso propuesto documenta la justificación de cada decisión, permitiendo que lotes posteriores sean evaluados bajo los mismos criterios, evitando así la repetición de ajustes manuales no documentados.
Definir el presupuesto para series cortas
El alcance comercial debe distinguir entre la fabricación de componentes, la inspección de la primera pieza (first-article inspection), los acabados y el desarrollo de cualquier dispositivo de montaje específico. La solicitud de cotización (RFQ) debe incluir las revisiones correspondientes de los planos y archivos CAD, el material y su temple, las dimensiones del patrón de referencia, la configuración de montaje, las cantidades y los requisitos de embalaje. Asimismo, debe especificar si el comprador suministra el patrón de referencia inerte y quién tiene la autoridad para aprobar desviaciones. El muestreo para inspección en pedidos recurrentes debe acordarse por separado de la evaluación piloto. El mecanizado de precisión de aluminio en lotes pequeños depende de una definición clara de las interfaces y los entregables. La cotización propuesta no incluirá la calibración óptica ni la cualificación del equipo, a menos que se especifiquen como servicios independientes, respaldados por la capacidad técnica y la evidencia documental adecuadas.
Enviar sin contaminar la cavidad ciega
Proteja por separado cara posterior de brida y fondo de cavidad frente a objetos duros. Separe tornillos y patrones de la pieza. Seleccione bolsas y separadores según la manipulación acordada, sin símbolos estériles. La documentación conservaría revisión, material e inspección. Una revisión final buscaría residuos, rebabas y marcas en asientos. La ruta explica una fabricación verificable de un soporte OCT; no afirma una expedición ni prestaciones ópticas validadas del instrumento.
FAQ
¿Se trata de un informe de entrega real de un instrumento OCT?
No. Es un plan de mecanizado representativo. No constituye una entrega al cliente, ni incluye certificaciones, resultados ópticos medidos o la validación de la compatibilidad del instrumento.
¿Cuáles son las características principales del soporte propuesto?
La geometría representativa consta de una brida circular, una cavidad central ciega y poco profunda con fondo macizo, y tres orificios de montaje axiales simples.
¿Es el torneado el único proceso posible?
No. Es posible combinar torneado y fresado en función de la geometría, el acceso y los sistemas de sujeción. El proceso elegido debe verificarse siempre con respecto al plano correspondiente.
¿Qué debe incluir el informe de la primera pieza (informe de primera pieza)?
Debe especificar la revisión del plano, las características medidas, la configuración de referencia, las condiciones de sujeción, el método de inspección y los resultados obtenidos, tal como exija el pedido.
¿Puede considerarse un cambio en el recubrimiento como una modificación meramente estética?
No necesariamente. Un recubrimiento puede alterar la holgura, la profundidad y el asiento de una cavidad. Las condiciones finales aceptables y los métodos de inspección pertinentes deben acordarse previamente.
¿Un patrón inerte bien asentado demuestra la calibración óptica?
No. Solo permite una verificación mecánica limitada del asentamiento. La calibración óptica y la cualificación de instrumentos requieren métodos y evidencias controlados por separado.
tanghangyun@oemach.com