
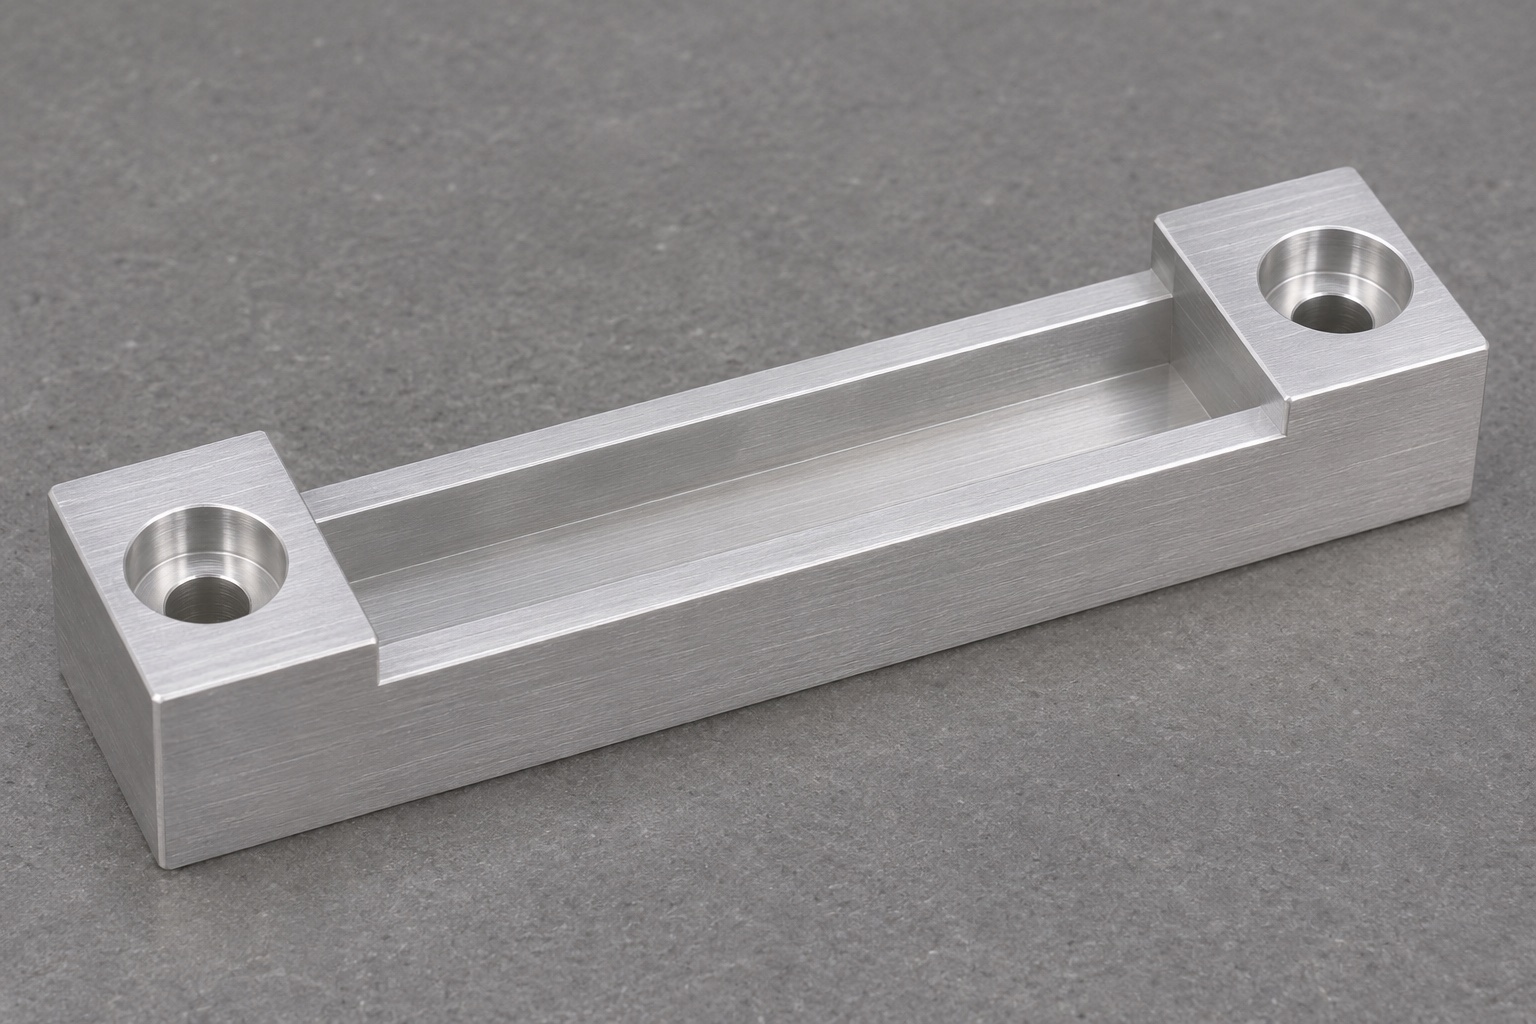
Alcance del caso representativo
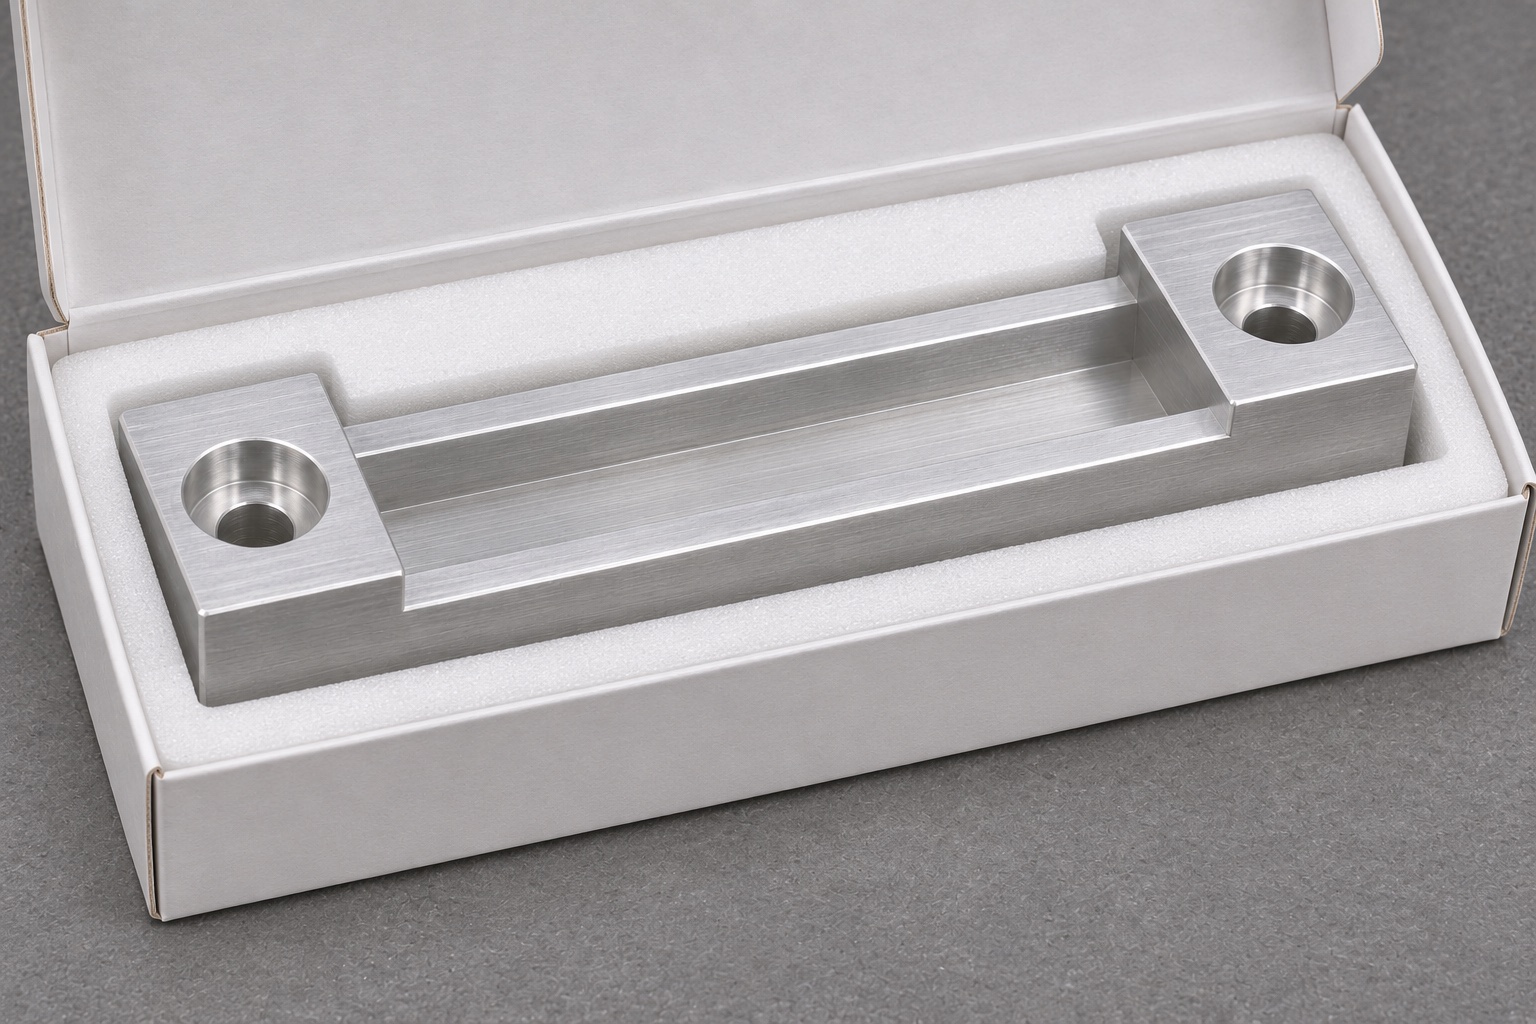
Este caso representativo describe una zapata 6061 para una pantalla desmontable de un lavador de microplacas. La ranura superior tiene fondo plano y paredes paralelas; cada resalte incorpora un orificio pasante con rebaje cilíndrico. Se propone mecanizado CNC e inspección dimensional, con una prueba opcional en un útil no operativo. No se trata de una entrega real ni de un componente certificado. El plano y las envolventes de la pantalla y los tornillos definirían el ajuste. La zapata no sella líquido ni forma parte del circuito de fluido.
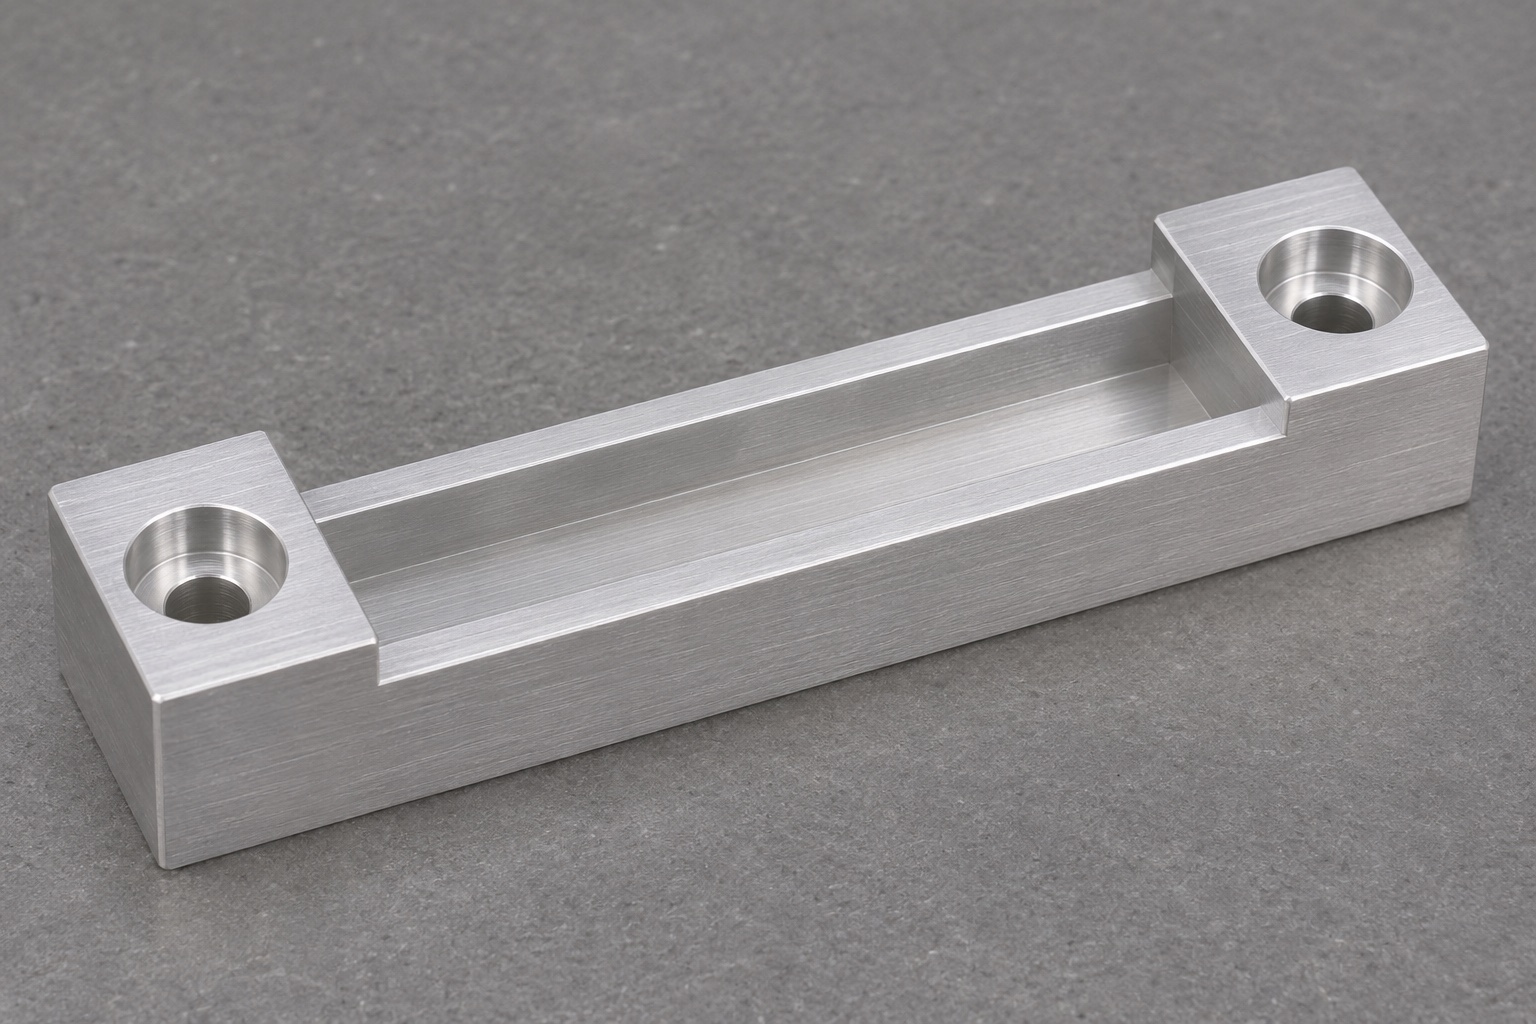
Interfaces de montaje
Determinar el espesor admisible del borde de la protección, el radio del borde y cualquier revestimiento que deba conservarse. Confirmar que la protección se inserte desde arriba, en lugar de introducirse a través de un extremo cerrado. Identificar los puntos de contacto laterales, el contacto previsto con la base y la holgura en los resaltes. El plano debe distinguir entre la ubicación de la ranura y los orificios de holgura destinados a la fijación. Observar cómo se posiciona la pieza sobre su base si los elementos de sujeción no la inmovilizan por completo. Verificar el tipo de tornillo y la altura máxima permitida para la cabeza, a fin de inspeccionar el alojamiento con la referencia correcta. Conservar las revisiones de la protección y del tornillo junto con la definición del dispositivo de sujeción.
Selección y orientación del material
Utilizar el material (aleación 6061) con el formato y temple aprobados, e identificar su lote antes de cortar las piezas en bruto. Dejar un margen suficiente para garantizar una sujeción estable y un acabado limpio en la base. Evitar añadir material temporal voluminoso si este impide que una herramienta de corte corta y rígida alcance la ranura. Colocar la pieza en bruto sobre apoyos verificados y comprobar que no oscile. Una pieza deformada puede parecer plana al ser sometida a una fuerza de sujeción excesiva, pero recuperar su forma original al liberarla. Si se observa desplazamiento del material durante la prueba piloto, revisar la secuencia de desbaste y realizar las mediciones una vez liberada la pieza. Registrar las observaciones sobre el material y la configuración en el informe de la prueba piloto.
Preparación de la referencia de montaje
Refrentea la base y establece una referencia lateral o de extremo antes de realizar el acabado de la ranura superior. Apoya la pieza directamente bajo la fuerza de corte. Limpia los puntos de contacto del dispositivo de sujeción antes de reubicar la pieza. Si es necesario voltear la pieza, verifica la orientación indicada en las instrucciones de trabajo y asegúrate de que la nueva configuración tome como referencia la cara de apoyo correcta. Confirma que haya espacio suficiente para la herramienta de corte y las bridas de sujeción en ambos resaltes. Una pequeña marca dejada por un tope puede ser aceptable únicamente fuera de las superficies protegidas y siempre que esté permitido. Comprueba el estado de la base antes de confiar en ella para determinar la posición final de la ranura.
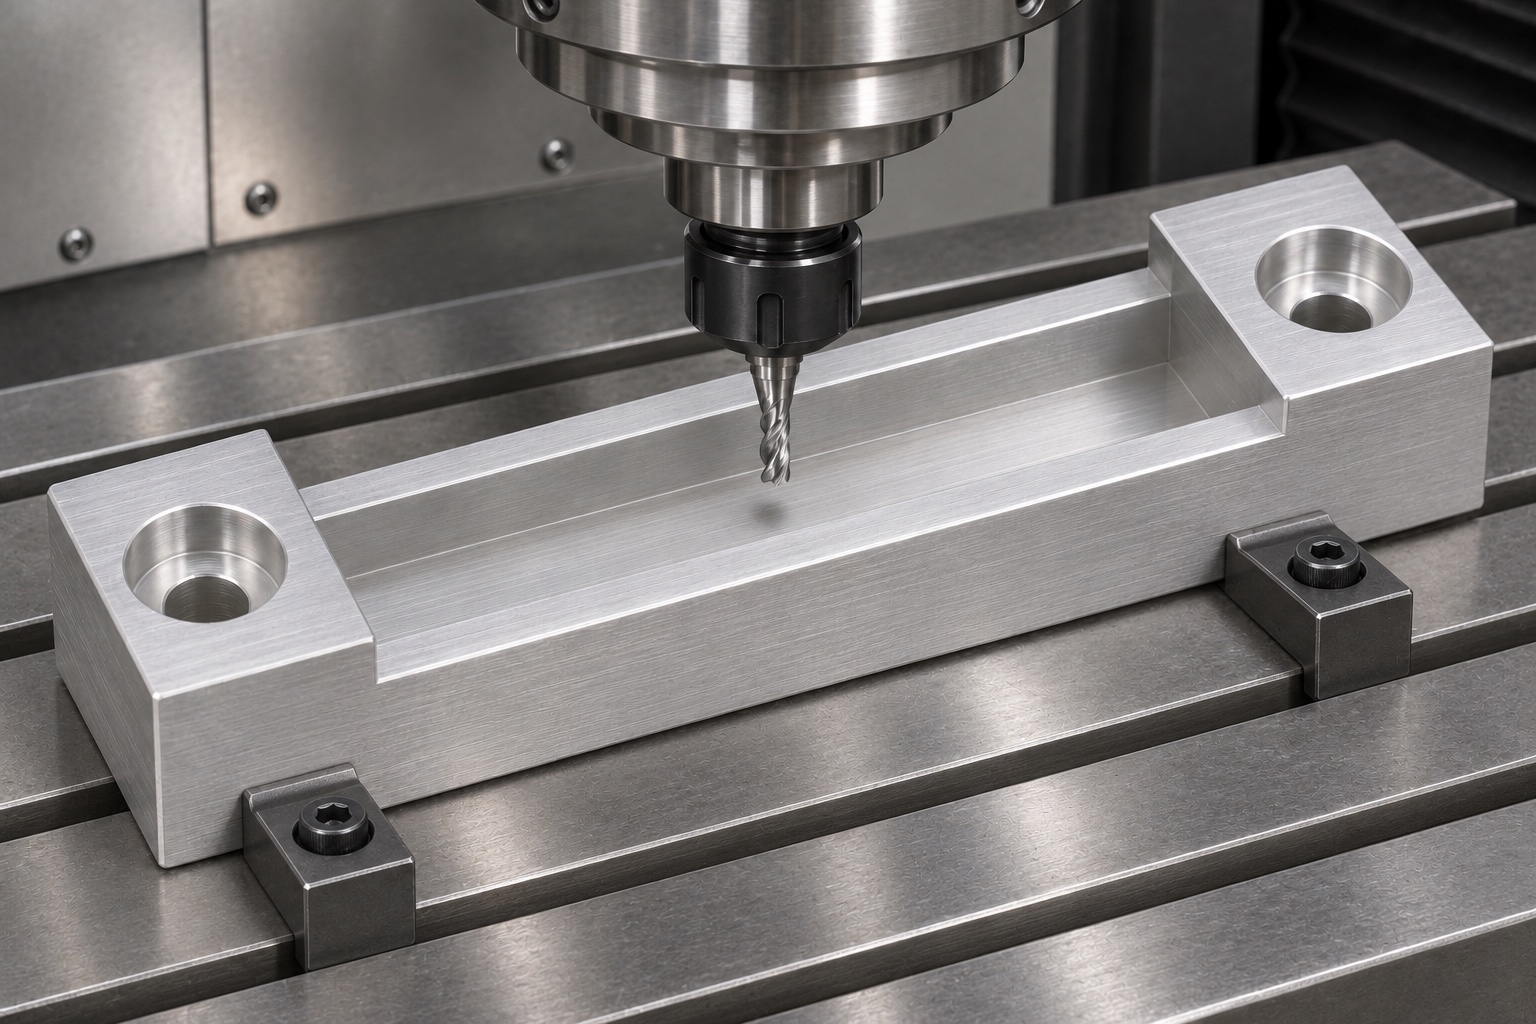
Mecanizado de la ranura y los resaltes
Desbaste la ranura dejando sobrematerial en paredes y fondo. Termine el fondo y después las paredes con pasadas de baja carga lateral. Evacue las virutas durante el corte, en especial cerca de los resaltes. Respete el radio de esquina y compruebe que no haya un resalte donde se unen las trayectorias del fondo. Taladre los orificios pasantes y termine los rebajes cilíndricos desde las referencias del plano. Compruebe el acceso de los tornillos. Mida ancho, profundidad y asiento en la primera pieza; los valores programados no son resultados.
Tratamiento de los bordes funcionales
Elimina el material sobrante (rebabas) en la entrada de la ranura y en las salidas de los orificios pasantes, sin alterar las zonas de ajuste. Inspecciona los extremos internos, cerca de los resaltes, para asegurar que no queden virutas atrapadas ni marcas de herramienta no deseadas. Asegúrate de que el fondo de cada alojamiento para tornillo sea adecuado para el contacto con el elemento de fijación especificado. Si se requiere un acabado superficial, ten en cuenta las áreas que deben protegerse (enmascararse) según el plano y los criterios de aceptación final. No asumas que una superficie brillante implica planitud, una calidad adecuada del recubrimiento o compatibilidad química. Transporta las piezas en contenedores separados entre las etapas de mecanizado e inspección, de modo que los bordes estrechos de la ranura no entren en contacto con otras piezas ni con superficies abrasivas.
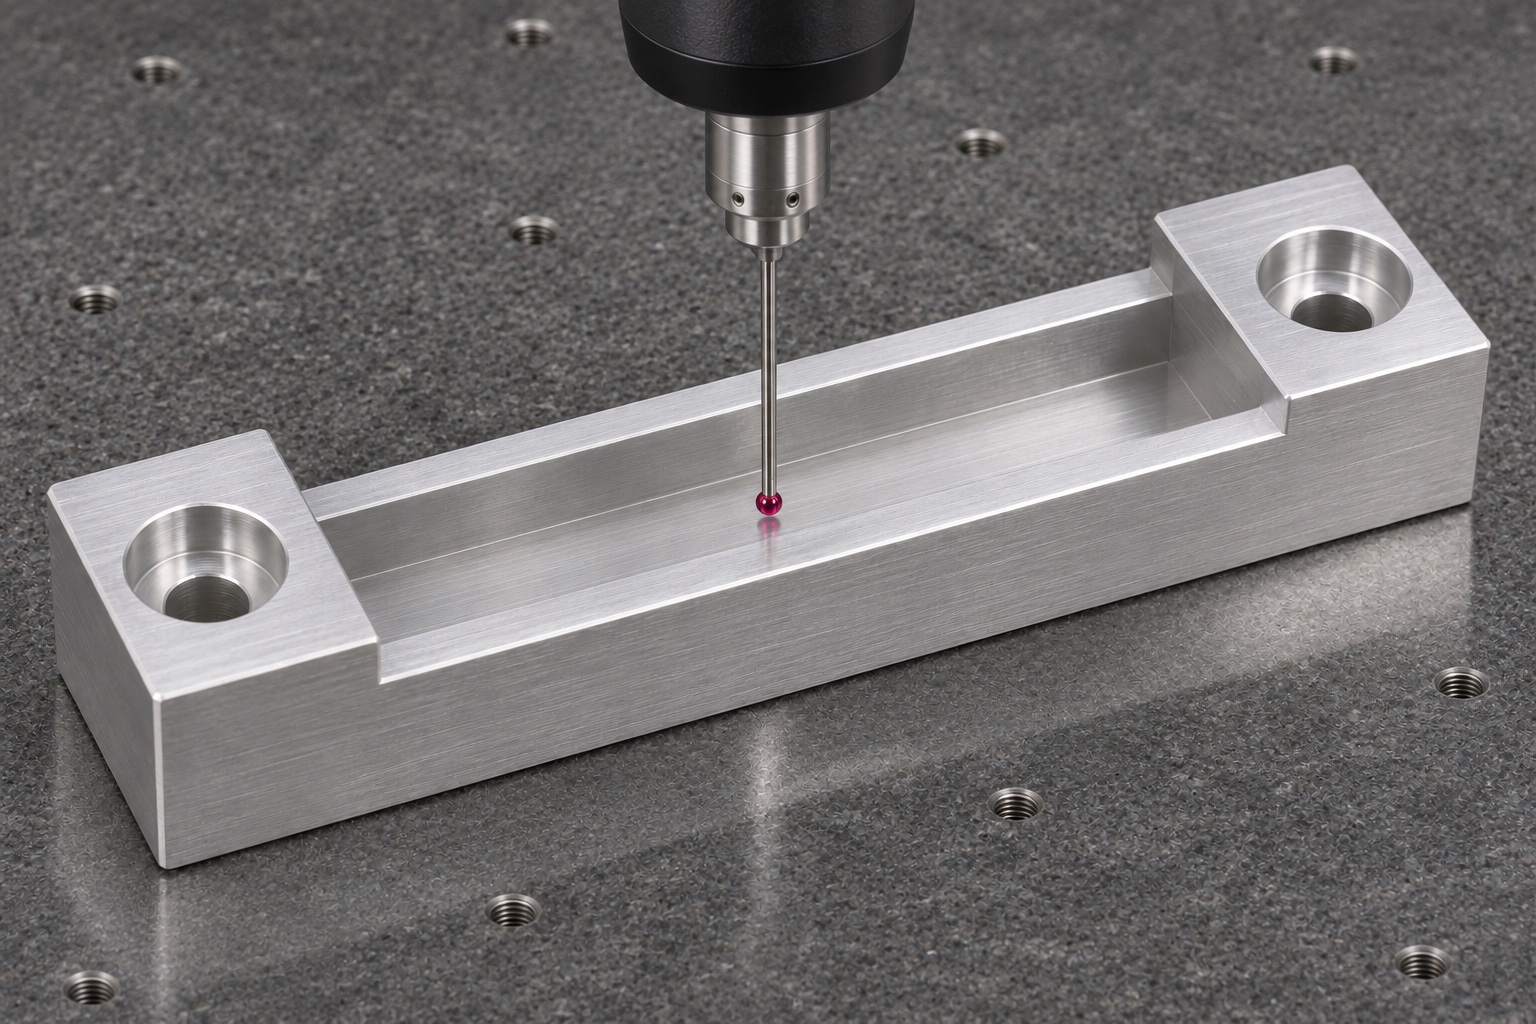
Apoyo estable para la medición
Utiliza la cara de montaje real de la pieza y la referencia lateral especificada. Asegúrate de que el soporte de medición y los elementos de sujeción no deformen los bordes ni la cara de apoyo. Verifique el ancho y la profundidad de la ranura en ambos extremos y en un punto central, si el plano así lo requiere. Seleccione un instrumento que alcance la altura prevista en las paredes. Mida la posición de la ranura tomando como referencia los puntos de montaje establecidos, sin basarse en la apariencia de un espesor de pared uniforme. Verifique por separado la altura de los resaltes (o tetones) y la profundidad de los avellanados, ya que ambos pueden afectar al espacio libre necesario para los tornillos. Documente en el informe las restricciones, el acabado y los métodos empleados.
Comparación de la geometría y el ajuste
Una pieza de control («coupon») limpia puede verificar el ajuste (desmontable) bajo condiciones específicas. Seleccione el envolvente (o contorno) requerido y registre su revisión. Si una muestra supera la verificación a pesar de que una medida no coincide con lo especificado en el plano, investigue el ángulo y la holgura de la pieza de control en lugar de aceptarla automáticamente. Si un elemento de sujeción conforme no admite una pieza de control válida, revise los radios de las esquinas y la base en busca de rebabas. Compare los resultados obtenidos en la pieza sin montar y en el dispositivo de sujeción. Una única verificación ofrece información diagnóstica, pero no constituye una prueba de repetibilidad. Conserve los valores medidos reales únicamente cuando se disponga de la pieza piloto y de la configuración de medición utilizada.
Prueba sin accionar el lavador
Coloque la pieza sobre un soporte representativo y utilice los tornillos especificados. Compruebe que la cara inferior asiente firmemente, sin balancearse, y que las cabezas de los tornillos no interfieran con el protector de prueba. Inserte y retire el protector dentro de los límites acordados, sin aplicar fuerza excesiva. Observe si el apriete de los tornillos altera el perfil o si alguna cabeza sobresale hacia la trayectoria de extracción. Si detecta algún conflicto, documente la condición del montaje afectado y remita el caso al responsable del diseño. No sumerja ni utilice instrumentos clínicos o de diagnóstico para realizar esta comprobación. Este ejemplo no implica nada respecto al lavado, la contención de líquidos, la fiabilidad del dispositivo o las condiciones higiénicas.
Controles de producción repetitiva
Mantenga las condiciones originales, la referencia del dispositivo de sujeción, el método de acabado y los puntos de medición establecidos en una prueba piloto aprobada. Verifique la primera pieza tras realizar cambios en las herramientas o en el dispositivo de sujeción, así como después de cualquier modificación en el acabado que pueda afectar al ajuste. Si el cliente acepta el uso de una muestra de producción rápida («cupón»), establezca un procedimiento independiente para verificar la geometría de la ranura y el estado de dicha muestra. Registre cualquier corrección realizada en los bordes, junto con su correspondiente autorización, para evitar que los pedidos futuros incorporen cambios no documentados. Utilice el plano y el plan de inspección acordado para determinar el muestreo por lotes. Esta propuesta no garantiza tolerancias de producción ni resultados específicos en cuanto a tiempos de ciclo.
Alcance del suministro
Desglose en la cotización los costes de mecanizado de las piezas, el acabado y la inspección, ya que el alcance de cada uno puede variar. Especifique si el comprador suministrará el protector de prueba, el soporte y los elementos de fijación. Indique qué parámetros deben controlarse y notificarse: anchura, profundidad, estado de las superficies, así como las características de los orificios de montaje y los alojamientos para los tornillos. Especifique la documentación requerida sobre los materiales y el embalaje en el momento de la recepción. Esto permite al comprador comparar una cotización básica de fresado CNC con una propuesta que incluya, además, verificaciones funcionales. Acuerde los límites de tolerancia antes de que el proveedor fabrique cualquier calibre o dispositivo de medición. Evite descripciones vagas, como «grado de laboratorio», sin definir claramente los criterios de aceptación para las superficies o el nivel de limpieza requerido.
Protección de la ranura durante el transporte
Utilice un alojamiento de espuma a medida o una bandeja compartimentada que proporcione soporte bajo la base rígida de la pieza. Retire cualquier elemento de fijación suelto del compartimento para evitar que golpee las paredes. Asegúrese de que no haya cinta adhesiva en contacto con la ranura ni con la superficie de referencia. Verifique que la etiqueta exterior coincida con la revisión de la pieza y el lote de material; conserve los resultados de la inspección aprobada por separado del material de embalaje. El embalaje convencional tiene como fin la protección física, no la esterilización. Al recibir el componente, revise el borde de la ranura y los alojamientos de los tornillos antes de insertar una pieza de prueba (cupón). Si el embalaje presenta daños, ponga la pieza afectada en cuarentena y vuelva a comprobar la geometría de la ranura, en lugar de basarse únicamente en la fuerza necesaria para la inserción.
FAQ
¿Se mecanizó el soporte para un cliente real?
Este es un caso representativo, no un registro de envío. La ruta y los datos de inspección describen cómo podría fabricarse un componente propuesto.
¿Por qué se toma como referencia la base de la ranura respecto a la cara inferior?
Esa relación determina la altura de asentamiento de la protección en el dispositivo de sujeción. Una medición realizada desde una cara superior, que podría ser meramente estética, no garantiza la altura de instalación correcta.
¿Cuál es la muestra de prueba (espécimen piloto) más útil?
Utilice una zapata identificada, junto con una pieza de prueba de la protección y los elementos de fijación correspondientes a las interfaces aprobadas. Registre el estado real y las dimensiones de cada uno de estos elementos.
¿Puede una rebaba debajo de la zapata provocar un atascamiento?
Sí. Puede inclinar la ranura instalada con respecto a la protección. Inspeccione ambas superficies de contacto antes de realizar modificaciones en la ranura.
¿Garantiza la seguridad del equipo el uso de una protección simulada funcional?
No. Solo proporciona evidencia del ajuste mecánico para las condiciones de montaje especificadas. El propietario del equipo es responsable de realizar una evaluación independiente del sistema.
¿Requiere algún recubrimiento la pieza propuesta?
No se contempla ningún recubrimiento. Siga las especificaciones de acabado y verifique los elementos de posicionamiento en su estado final definitivo.
tanghangyun@oemach.com