
Alcance del caso representativo
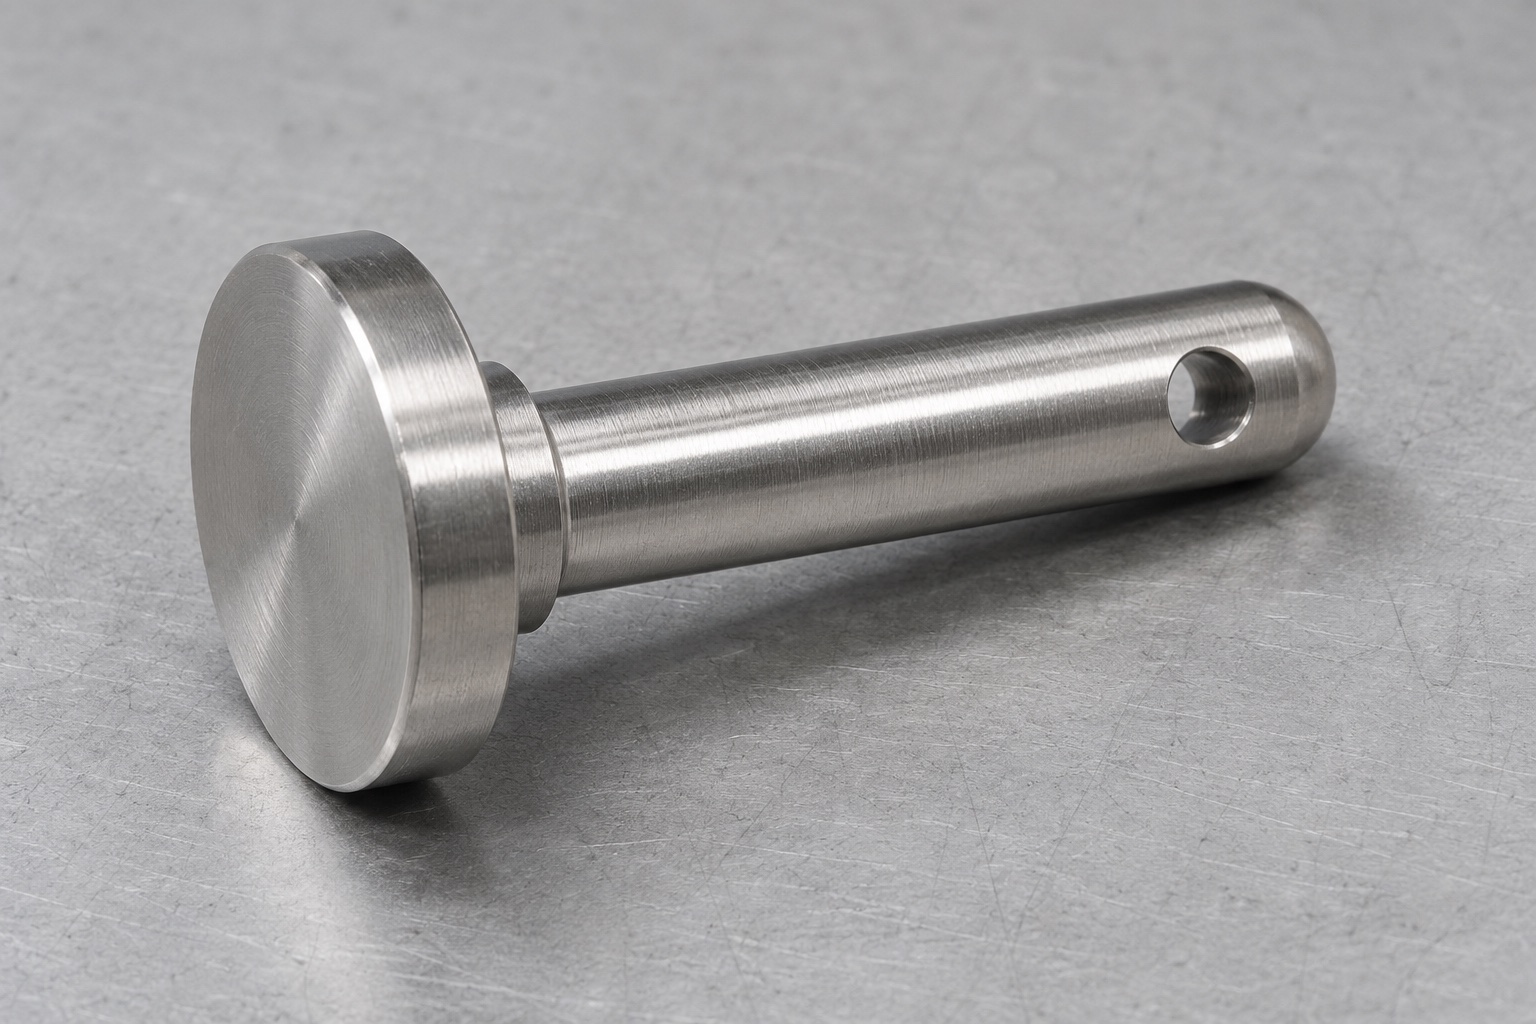
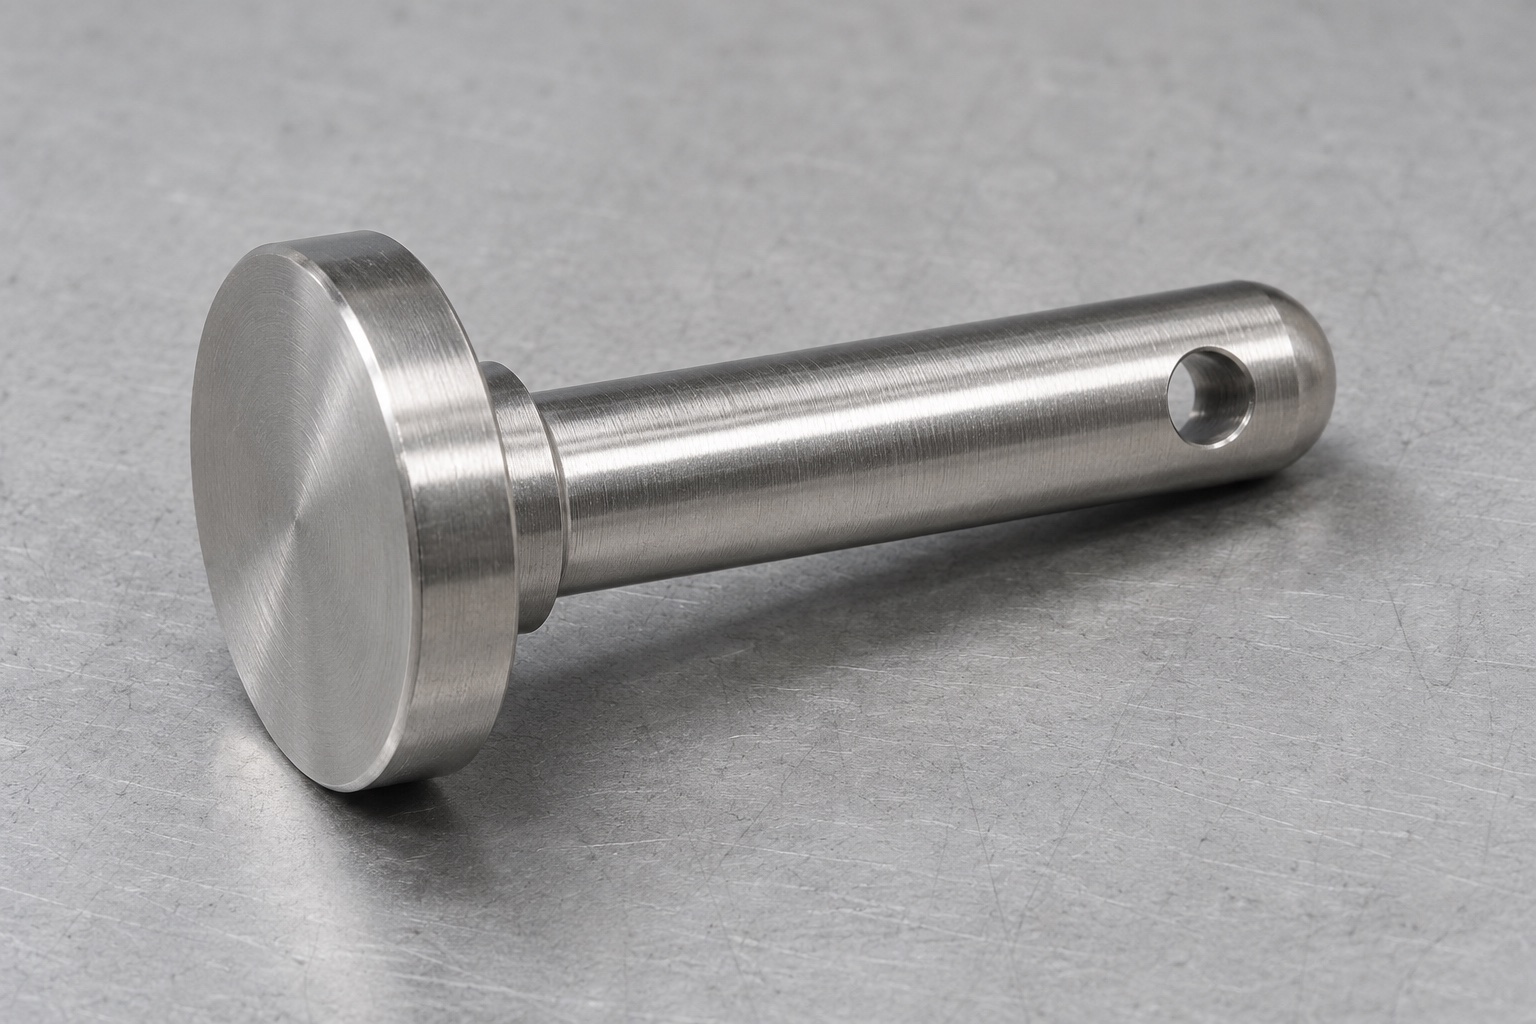
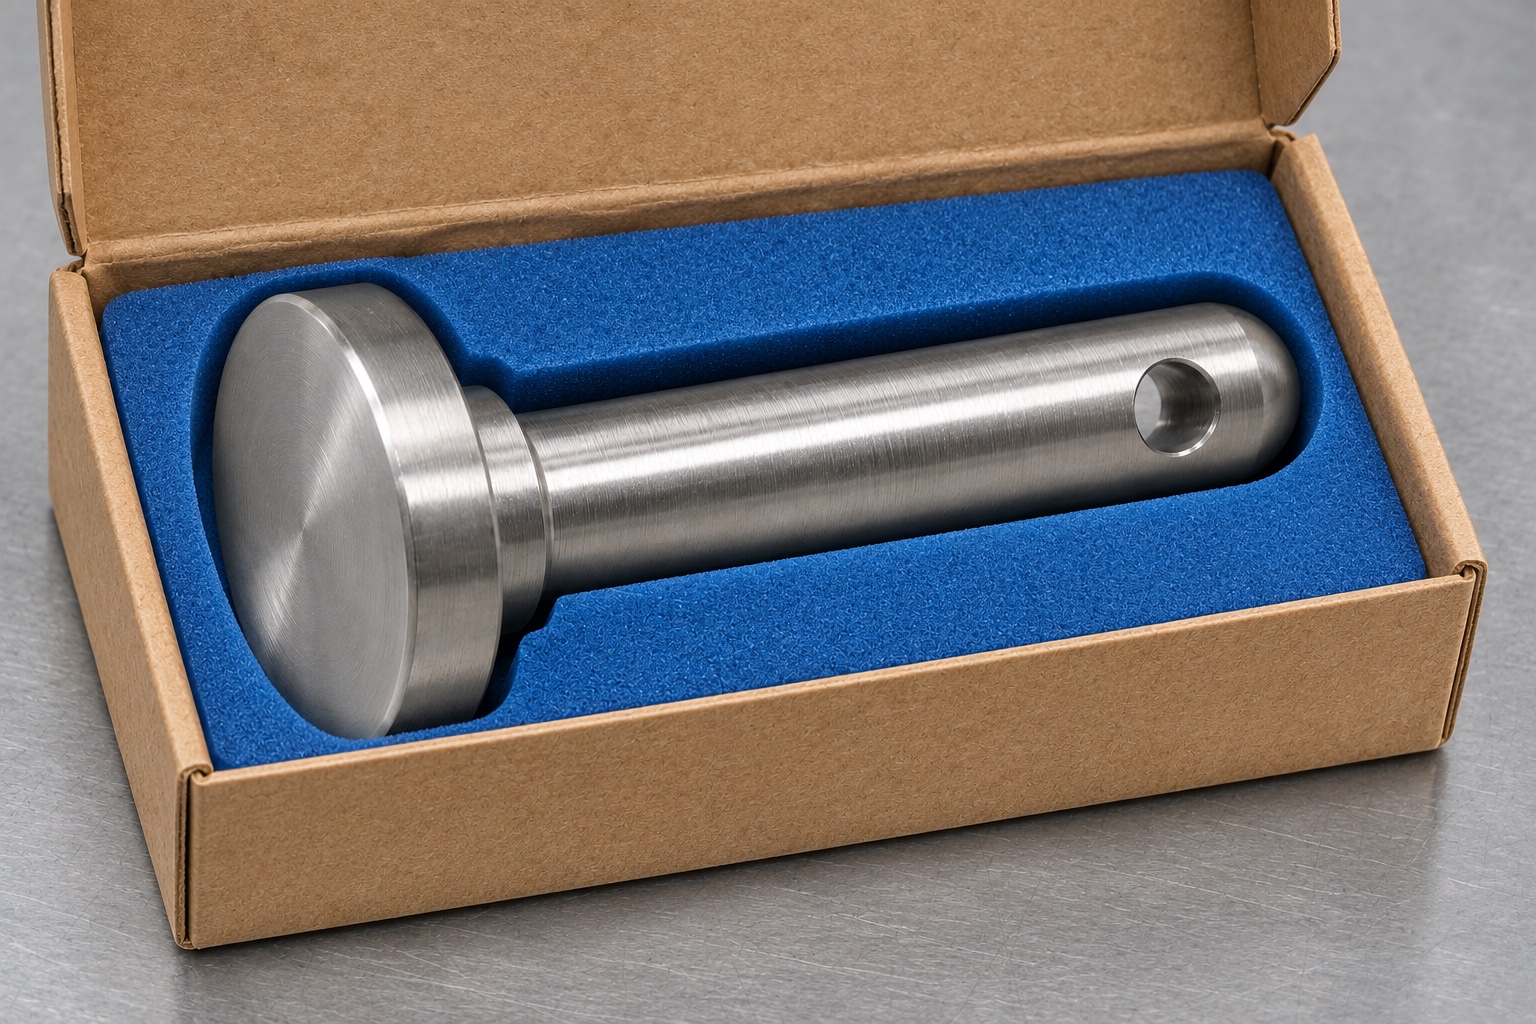
Este caso representativo de mecanizado describe un pasador de acero inoxidable 316L, provisto de un orificio transversal, destinado a una cesta para la limpieza ultrasónica de instrumentos. El pasador consta de una cabeza torneada, un vástago funcional y un orificio transversal cerca del extremo distal. La cabeza actúa como tope de inserción, mientras que un clip —especificado por separado— garantiza la retención. El proceso descrito consiste en un mecanizado CNC a medida, conforme a un plano, con inspección realizada sobre un dispositivo de sujeción sin carga. No se hace referencia a la entrega final al cliente, a la certificación de la cesta, ni a mediciones bajo carga o resultados de limpieza. Antes de la puesta en servicio, el propietario del equipo deberá definir el conjunto de componentes acoplados, las holguras admisibles y los elementos de retención homologados.
Revisión del plano y del conjunto
Identifique la cara situada bajo la cabeza que entra en contacto directo con la pestaña de la cesta. Tome como referencia esta cara —y no la parte superior de la cabeza— para localizar el orificio transversal. Solicite las tolerancias para el vástago, el diámetro del orificio y la posición axial del elemento de retención. Verifique si la transición entre el escalón y el vástago presenta un radio que pudiera impedir un asentamiento correcto sobre una pestaña de bordes rectos. Documente el lado previsto para la inserción del clip y asegúrese de que no existan obstrucciones causadas por alambres o arandelas adyacentes. Si el plano solo indica la longitud total y la posición del orificio se define desde la punta, evalúe si la acumulación de tolerancias resultante permite el acceso al clip en todas las configuraciones de montaje autorizadas.
Preparación de la pieza en bruto
Seleccione una barra de acero 316L con trazabilidad, en el formato especificado, y registre el número de lote en la hoja de ruta de fabricación. El diámetro de la cabeza determina el tamaño inicial del material; evite el exceso de material, ya que esto incrementa el tiempo de desbaste o limita el acceso de las herramientas. Defina una zona de sujeción que no dañe la superficie funcional acabada. Asegúrese de que la máquina y el sistema de sujeción sean adecuados para la longitud expuesta de la pieza. Una vez verificadas las dimensiones, mantenga los pasadores terminados separados de las piezas en bruto. En el caso de una serie piloto, registre la configuración del torneado, los instrumentos de medición y el estado de las herramientas; esto permitirá evaluar cualquier cambio realizado durante el taladrado transversal tomando como referencia una base conocida.
Torneado conjunto de las superficies de asiento
Refrente la pieza en bruto para establecer la referencia de la cabeza y el vástago. Realice el desbaste del vástago y el acabado del diámetro de apoyo y la cara de asentamiento en una única operación, siempre que la herramienta pueda acceder a ellos sin interferencias. Forme el rebaje del hombro especificado sin cortar la longitud útil. Verifique que no haya virutas arrastradas ni marcas superficiales antes de separar. Si una segunda operación finaliza la punta, sujete el pasador con un sistema de sujeción blando adecuado y deje intacta la superficie de ajuste. Confirme que la pestaña de acoplamiento se asiente correctamente contra la cara diseñada. Una cabeza con un aspecto impecable no sustituye a un hombro que se asiente correctamente.
Sujeción con tope en el hombro
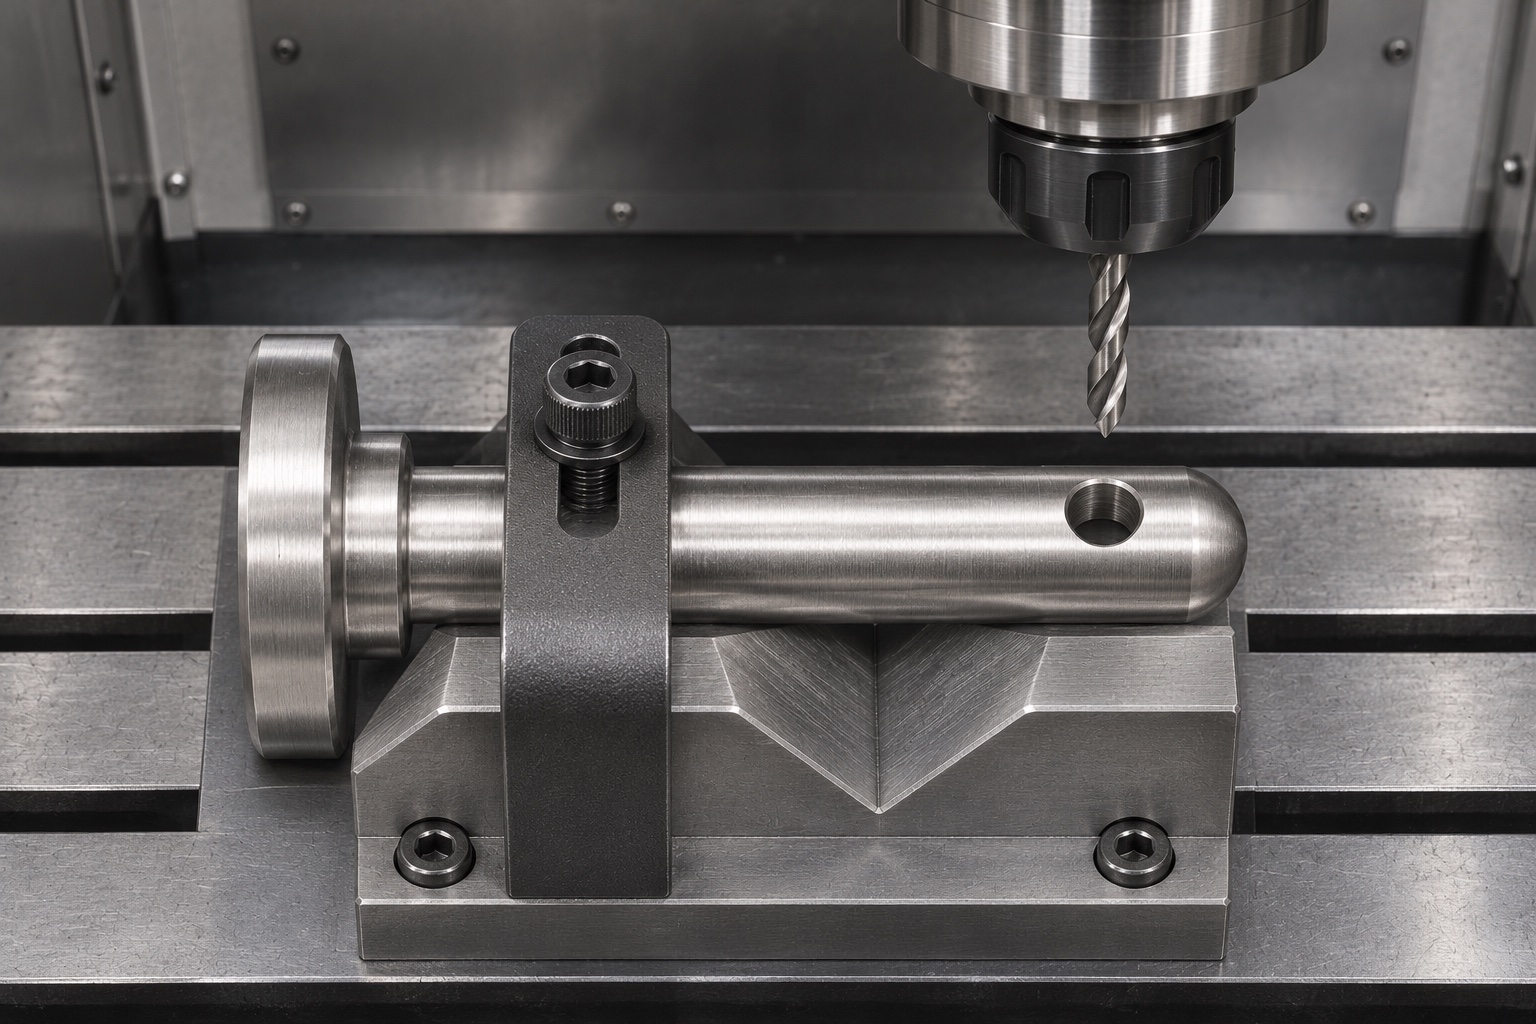
Coloque el vástago torneado en un bloque en V con un tope final que contacte con el hombro de trabajo. Sujete el pasador cerca de la zona de apoyo y mantenga la abrazadera alejada de la trayectoria de la broca. Proporcione un rebaje debajo del orificio para que la broca pueda atravesarlo sin golpear la plantilla. Verifique que el tope esté limpio en cada cambio de configuración. Utilice un método de punteado cuando sea necesario para controlar la entrada en la superficie curva. Compruebe el primer orificio piloto en ambas aberturas. Si su centro medido se desplaza, investigue el asentamiento, la excentricidad de la herramienta y la rotura antes de cambiar el desplazamiento del programa.
Control del borde del orificio transversal
Termine el orificio conforme al plano y elimine las rebabas en ambas intersecciones con el vástago. Es preferible un tratamiento de borde definido a un chaflán incontrolado, especialmente cuando el acoplamiento del clip depende del borde del orificio. Inspeccione la salida con ayuda de un dispositivo de aumento y retire cualquier viruta que haya quedado alojada. Verifique la punta y el hombro por separado; la presencia de un orificio transversal correcto no justifica la existencia de bordes afilados que dificulten la manipulación, ni de abolladuras en la cara de asiento. Si se requiere un tratamiento superficial, especifique en qué etapa del proceso se aplica y verifique el estado final. La elección de la aleación en este caso no implica ningún tratamiento superficial, nivel de resistencia a la corrosión ni cualificación de equipos.
Instrumentos de medición por característica
Utilice un instrumento de medición externa adecuado para comprobar el diámetro de trabajo en las posiciones especificadas. Para el tamaño del orificio transversal, emplee un calibrador tipo tapón o un método similar, según corresponda. Para verificar la relación axial, asiente el hombro en el dispositivo de inspección y determine la ubicación del orificio transversal con respecto a dicha cara mediante un método calibrado. Evite que un pasador de medición con holgura se incline, ya que esto podría generar un error de posicionamiento aparente. Mida la misma característica, tomando como referencia la misma base, tanto en la primera como en la última pieza piloto. Registre la identificación del instrumento utilizado e indique si el acabado superficial se aplicó antes de la medición. Informe únicamente sobre las desviaciones respecto al plano aprobado.
Comparación del clip con la medición
Instale un clip (en buen estado y de la revisión correcta) en el pasador —aún sin ensamblar— y compruebe si encaja sin necesidad de aplicar una fuerza excesiva. Un clip que encaja correctamente podría, no obstante, quedar inaccesible una vez montado el conjunto de la cesta. Combine la verificación del clip con la medición de la distancia entre el hombro y el orificio, y documente cualquier problema de holgura. Si el clip se engancha únicamente en la salida, inspeccione si existe alguna rebaba; no amplíe el orificio más allá de las dimensiones especificadas. Si el clip no encaja a pesar de que los bordes son correctos, verifique el tamaño y la orientación del propio clip. Esta comprobación complementa la inspección basada en el plano, pero no la sustituye ni determina la resistencia de retención.
Prueba de montaje sin carga
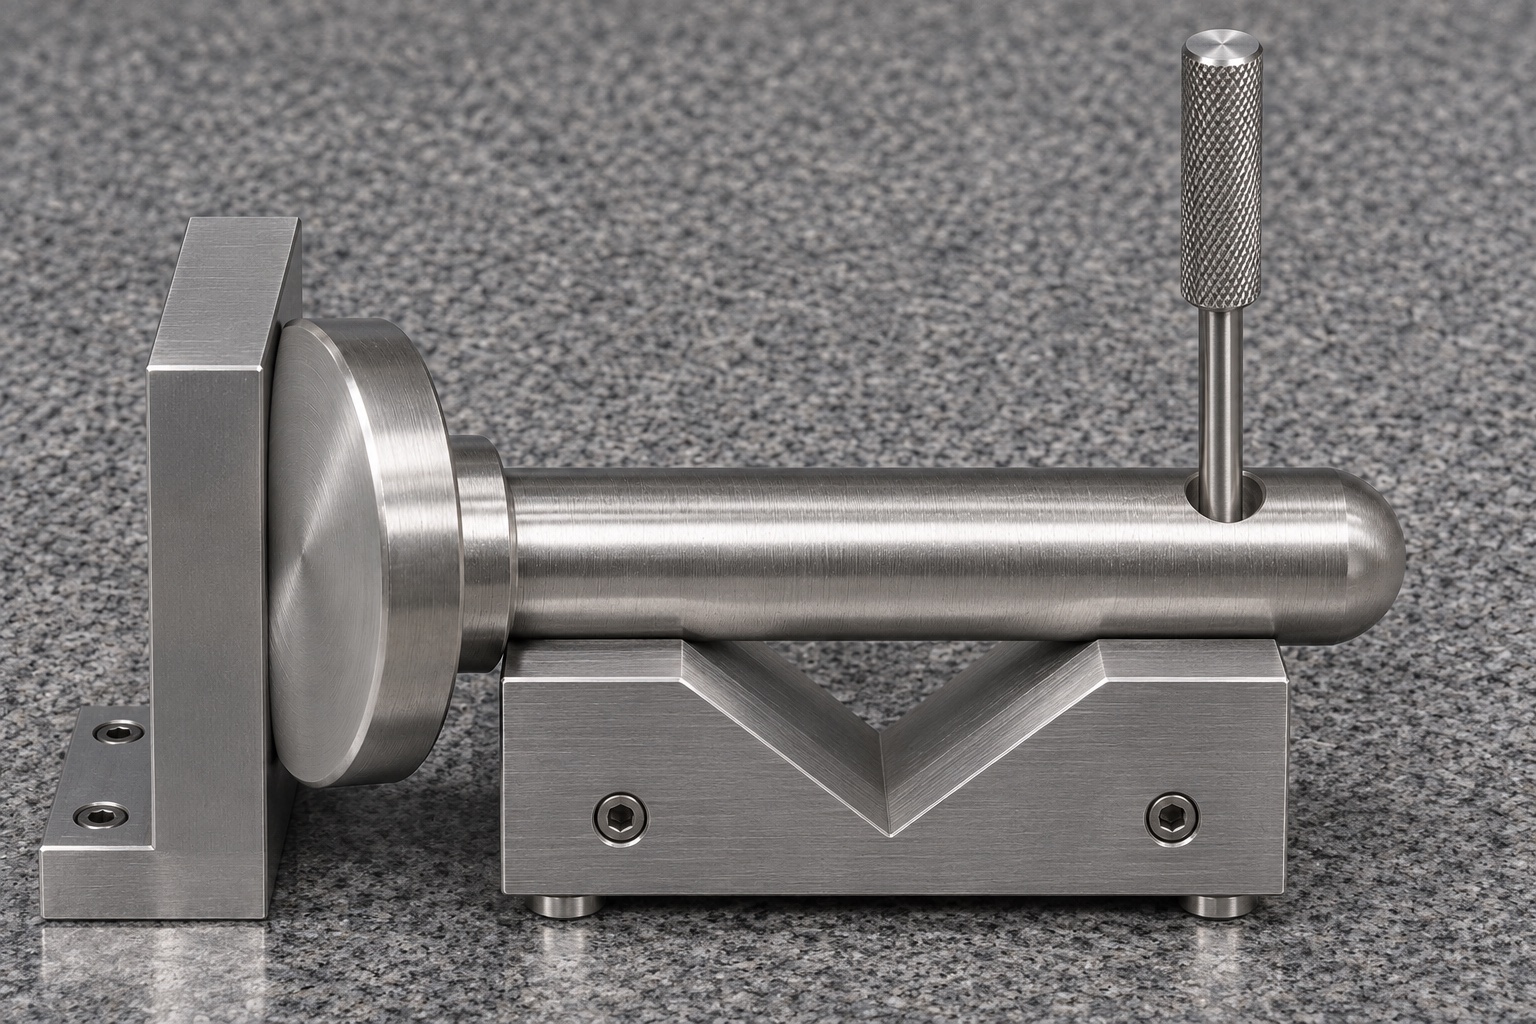
Utilice probetas o un dispositivo de cesta (no operativo) que represente el espesor permitido y la alineación de los orificios. Inserte el pasador desde el lado previsto, coloque el clip y mueva el mango —sin carga— a lo largo de todo su recorrido establecido. Verifique la holgura en la cabeza y en el clip. Registre la combinación de componentes (stack) que limita la holgura, la revisión del clip y el método de medición. Si la cabeza no asienta correctamente, revise primero el radio del escalón y el borde de la lengüeta. Si el juego axial (holgura longitudinal) es excesivo, vuelva a evaluar la combinación de componentes antes de modificar la longitud del pasador. Este dispositivo de sujeción no permite extraer conclusiones sobre el levantamiento de la cesta, la resistencia al ciclo de uso ni el reprocesamiento del instrumental.
Control de lotes sucesivos
Conserve las referencias validadas para las operaciones de torneado y taladrado transversal, el método de inspección de rebabas y los registros de configuración. Más adelante, podría resultar útil cambiar a herramientas motorizadas (live tooling); no obstante, compare la posición del orificio resultante y el estado de los bordes con el criterio de aceptación acordado. En el caso de mecanizado de bajo volumen, modifique solo una variable a la vez —siempre que sea práctico— para poder identificar la causa de cualquier desviación. Vuelva a verificar la primera pieza tras realizar cambios en las herramientas o en los dispositivos de sujeción. Aplique el muestreo únicamente según lo acordado; una verificación de ajuste aislada no permite determinar la capacidad del proceso. Controle el clip por separado para evitar que una sustitución no autorizada de componentes altere el resultado de la inspección.
Alcance del presupuesto
Solicite a los proveedores que coticen por separado el perno mecanizado, cualquier acabado y la documentación de la primera pieza (primera pieza). Proporcione el plano del clip y el conjunto de piezas acopladas, incluso si estos no se suministrarán junto con el perno. Especifique si el proveedor debe fabricar un dispositivo de prueba o utilizar una muestra (probeta) proporcionada por el comprador. Indique qué dimensiones y condiciones de los bordes deben documentarse, así como la forma en que deben identificarse las piezas y los lotes. Aclare si se requieren bolsas protectoras o bandejas compartimentadas. Esto permite comparar la presupuesto de una pieza torneada con orificio taladrado frente a otra que incluya, además, la verificación del ajuste y la inspección documentada de los bordes.
Protección tras la inspección
Coloque cada perno en un alojamiento individual, con soporte a lo largo del vástago y espacio libre alrededor de la cabeza. No deposite los clips en el mismo alojamiento, a menos que el embalaje acordado garantice su separación efectiva. Proteja la superficie de contacto (superficie de trabajo) para evitar el contacto entre pernos y mantenga limpio el orificio transversal. Etiquete la caja o la hoja de ruta con la revisión del plano, el lote de material y la cantidad. Utilice el embalaje exclusivamente como protección durante la manipulación y el transporte. Si una pieza llega con una abolladura cerca del escalón o del orificio, reténgala para su evaluación en lugar de intentar forzar su montaje a través de las pestañas de acoplamiento.
FAQ
¿Se trata de un proyecto realizado para un cliente?
No. Es un proceso de fabricación CNC representativo que incluye controles propuestos. No hace referencia a ningún cliente, certificación ni rendimiento medido.
¿Por qué utilizar un bloque en V para el taladrado?
Permite posicionar el vástago cilíndrico, mientras que un tope en el escalón controla la posición axial. El dispositivo requiere, además, un soporte estable y espacio libre para la salida de la broca.
¿Qué dimensión determina el acceso al clip?
La distancia desde el escalón hasta el orificio y el espesor real del conjunto de pestañas determinan el acceso axial. También influyen las estructuras adyacentes y la dirección de inserción.
¿Qué sucede si el clip encaja antes del montaje, pero no después?
Verifique el espesor del conjunto, el correcto asentamiento del escalón y el acceso al orificio. No agrande un orificio que cumple con las especificaciones para intentar solucionar un problema de ajuste que no está relacionado con él.
¿Puede este proceso incluir la pasivación?
Sí, siempre que se especifique y se apruebe. Se debe acordar el procedimiento, la trazabilidad y las dimensiones o superficies que se verificarán tras el tratamiento.
¿Cómo deben embalarse los clips sueltos?
Deben mantenerse separadas de la superficie funcional del vástago y del resalte (hombro). Es necesario identificar la revisión de la grapa y la cantidad, en caso de que el pedido incluya este tipo de elementos de fijación.
tanghangyun@oemach.com