
Alcance del caso representativo
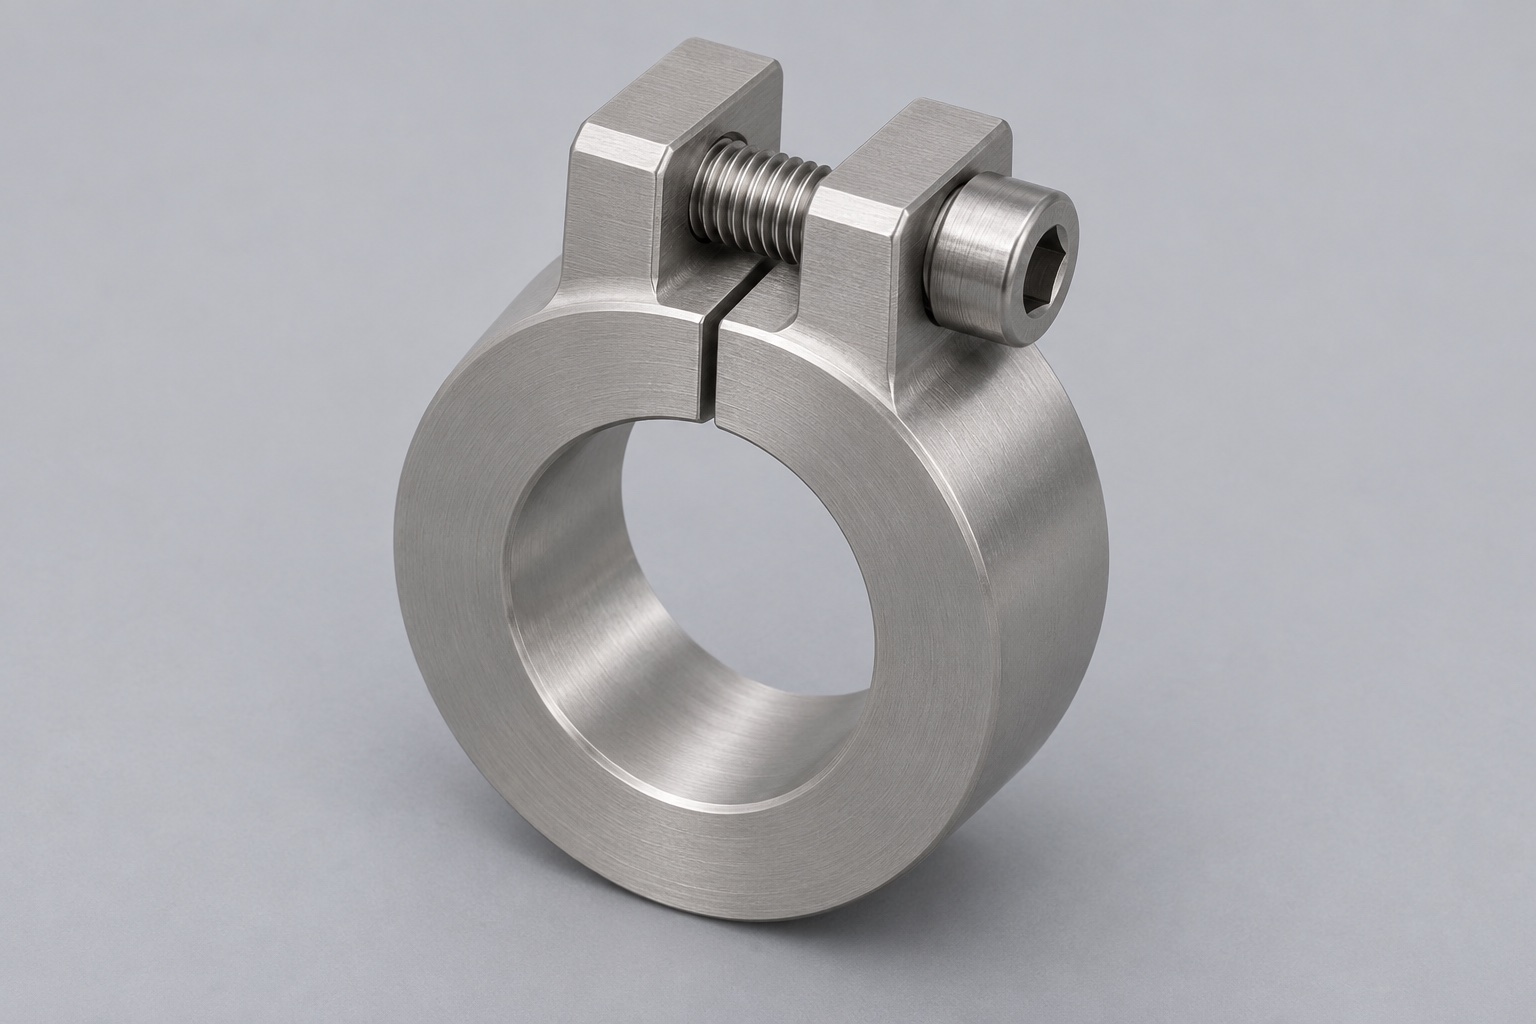
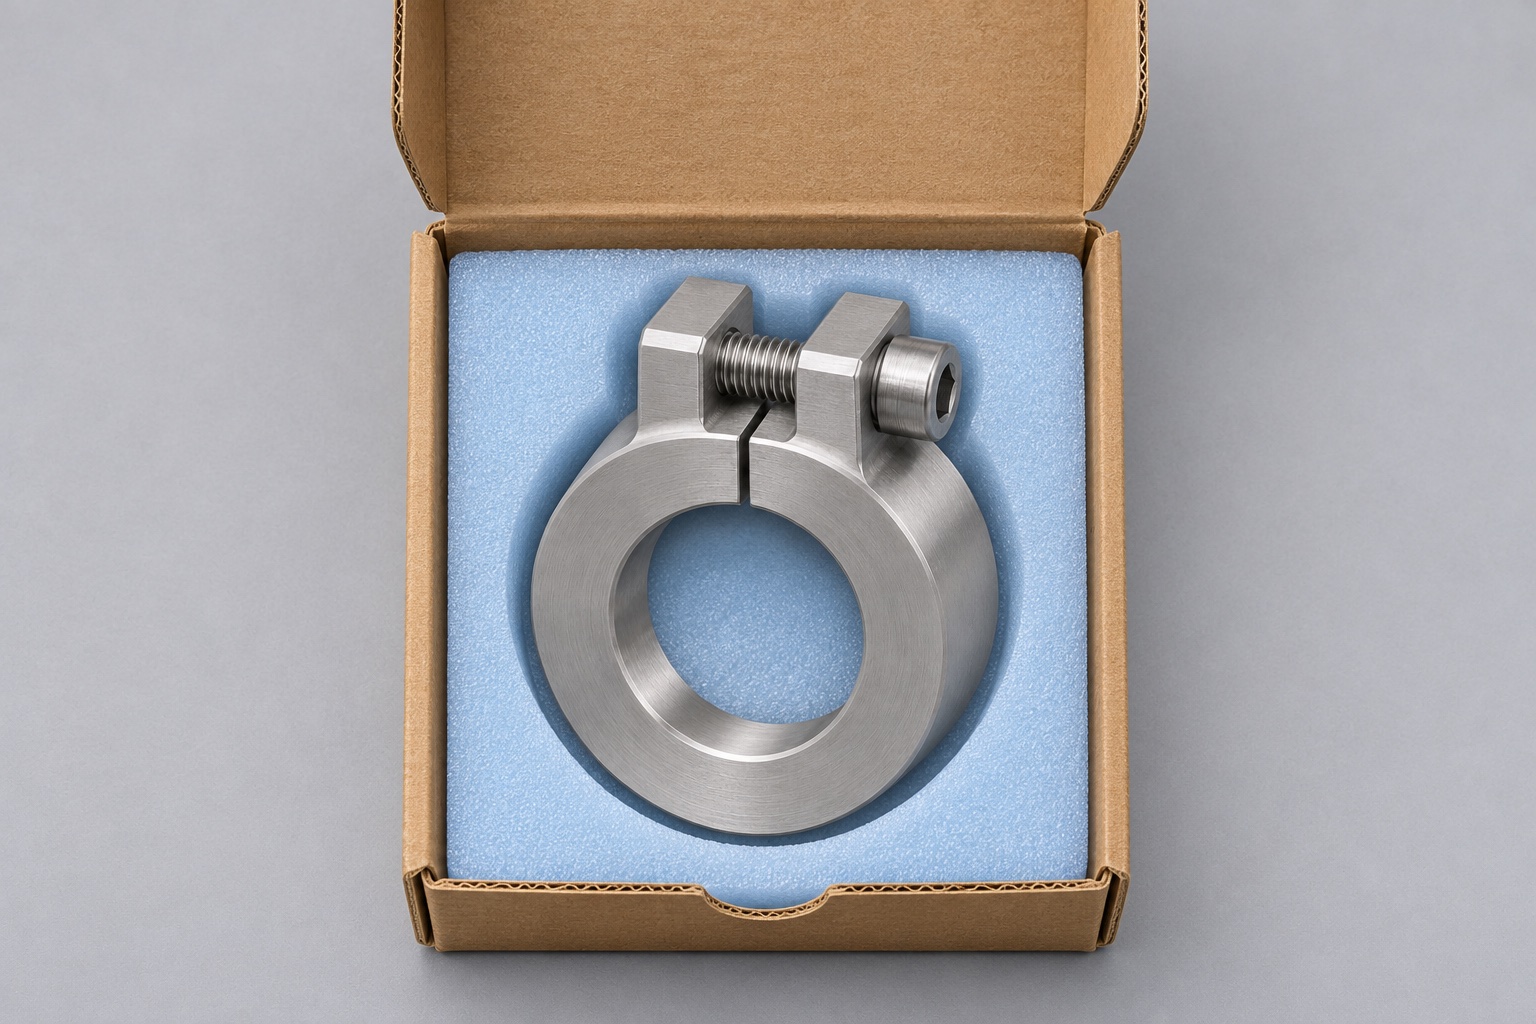
Este caso representativo de mecanizado trata sobre una abrazadera partida de acero inoxidable 316L para un dispositivo de mantenimiento de piezas de mano dentales. Un cilindro de prueba (o «dummy») se inserta a través de la abrazadera y se apoya contra una superficie de referencia en el banco de trabajo. Una ranura radial permite que dos orejetas integradas se cierren alrededor del cilindro mediante un tornillo transversal. El alcance se limita a un componente propuesto, sus herramientas y un plan de inspección dimensional. No describe una entrega al cliente, un dispositivo certificado ni pruebas de una pieza de mano en funcionamiento. En un diseño nuevo, es necesario identificar la carga de soporte, la geometría de acoplamiento y las zonas de contacto admisibles antes de establecer las tolerancias definitivas.
Interfaces necesarias para presupuestar
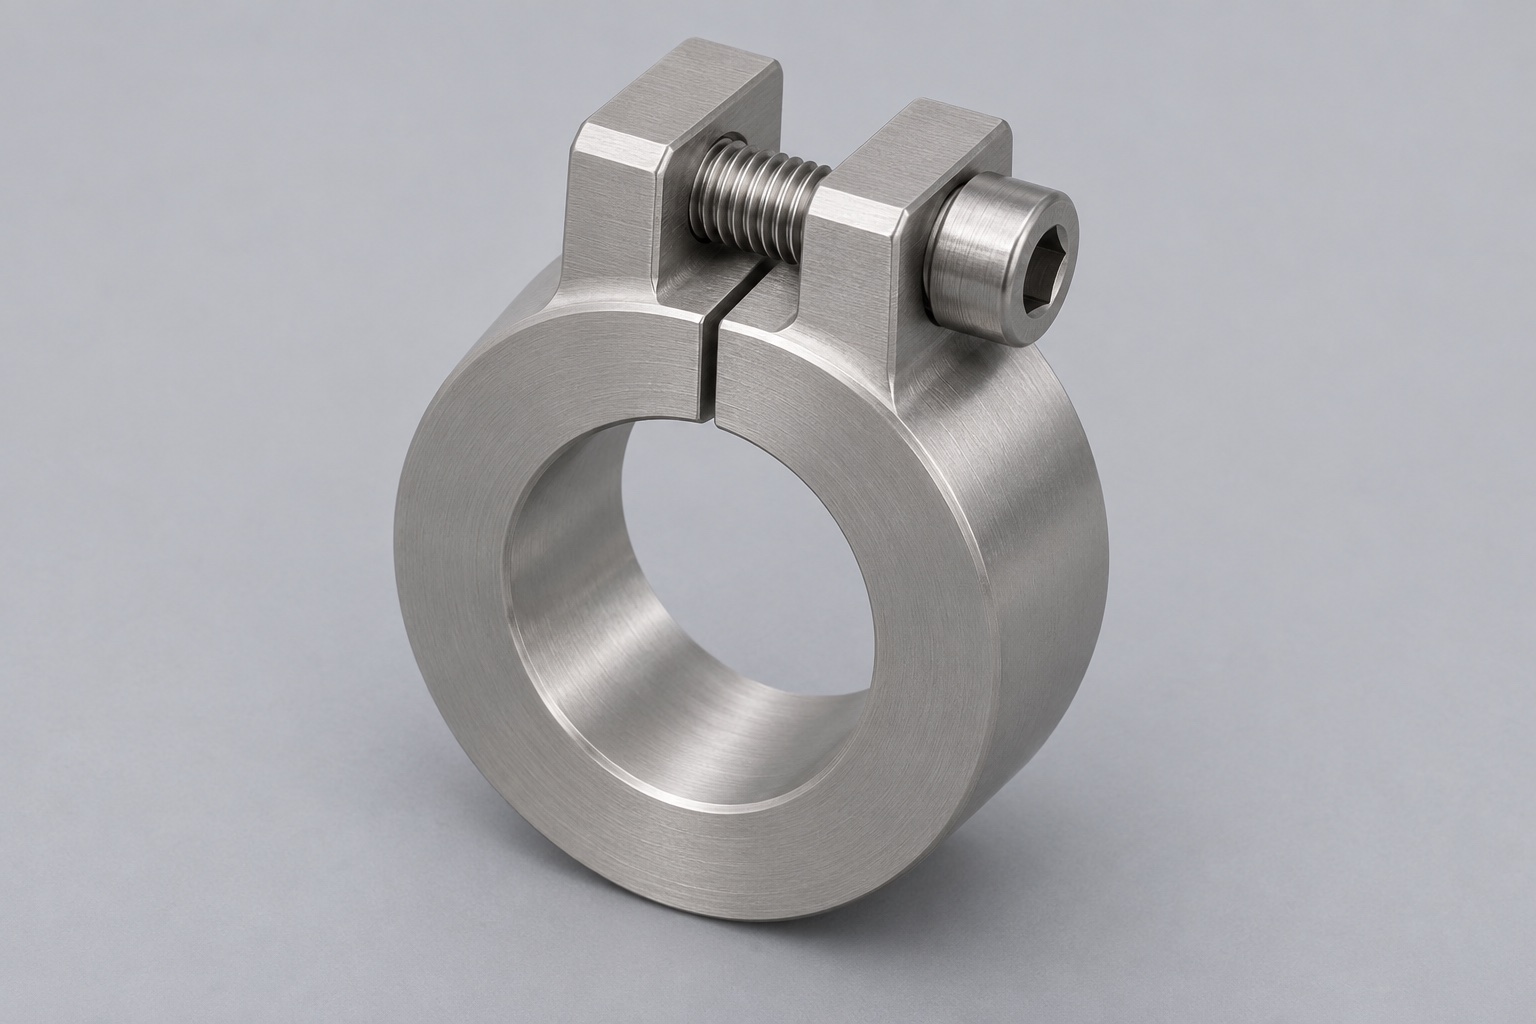
Incluya una sección del anillo, una vista axial de la ranura y un detalle que identifique la orejeta roscada. Muestre el escalón del cilindro y el asiento del banco en el plano de montaje. Use el perímetro para sujetar la pieza solo cuando no sea una referencia funcional. Defina el alojamiento de la cabeza y el espacio para la herramienta de apriete. Si se instala un casquillo, solicite ambas revisiones para comprobar la cadena dimensional radial y el recorrido de cierre disponible.
Sobrematerial para la serie piloto
Parta de material 316L trazable con anchura suficiente para mecanizar las orejetas integrales. Defina la reserva de corte e identifique el lote en la hoja de ruta. Durante el piloto, prevea una reserva para un segundo acabado del orificio si se detecta movimiento al abrir la ranura. El sobrematerial debe justificarse con el ensayo, no con un valor general. Compare el acabado con el anillo cerrado y el acabado posterior al ranurado usando la misma condición de inspección para separar los efectos de la sujeción.
Operación principal de torneado CNC
Refrente la pieza, desbaste y termine las superficies cilíndricas accesibles, y retire las virutas de la entrada del orificio. Si el amarre lo permite, conserve el asiento y el diámetro interior en una sola operación de torneado CNC. Con una pieza no cilíndrica, utilice una fijación adecuada y compruebe el equilibrado. Verifique el acceso de la barra y mida la primera pieza después de estabilizarla. Si se usa un diámetro para transferir la referencia al fresado, identifique ese diámetro y su zona de amarre.
Montaje para mecanizar las orejetas
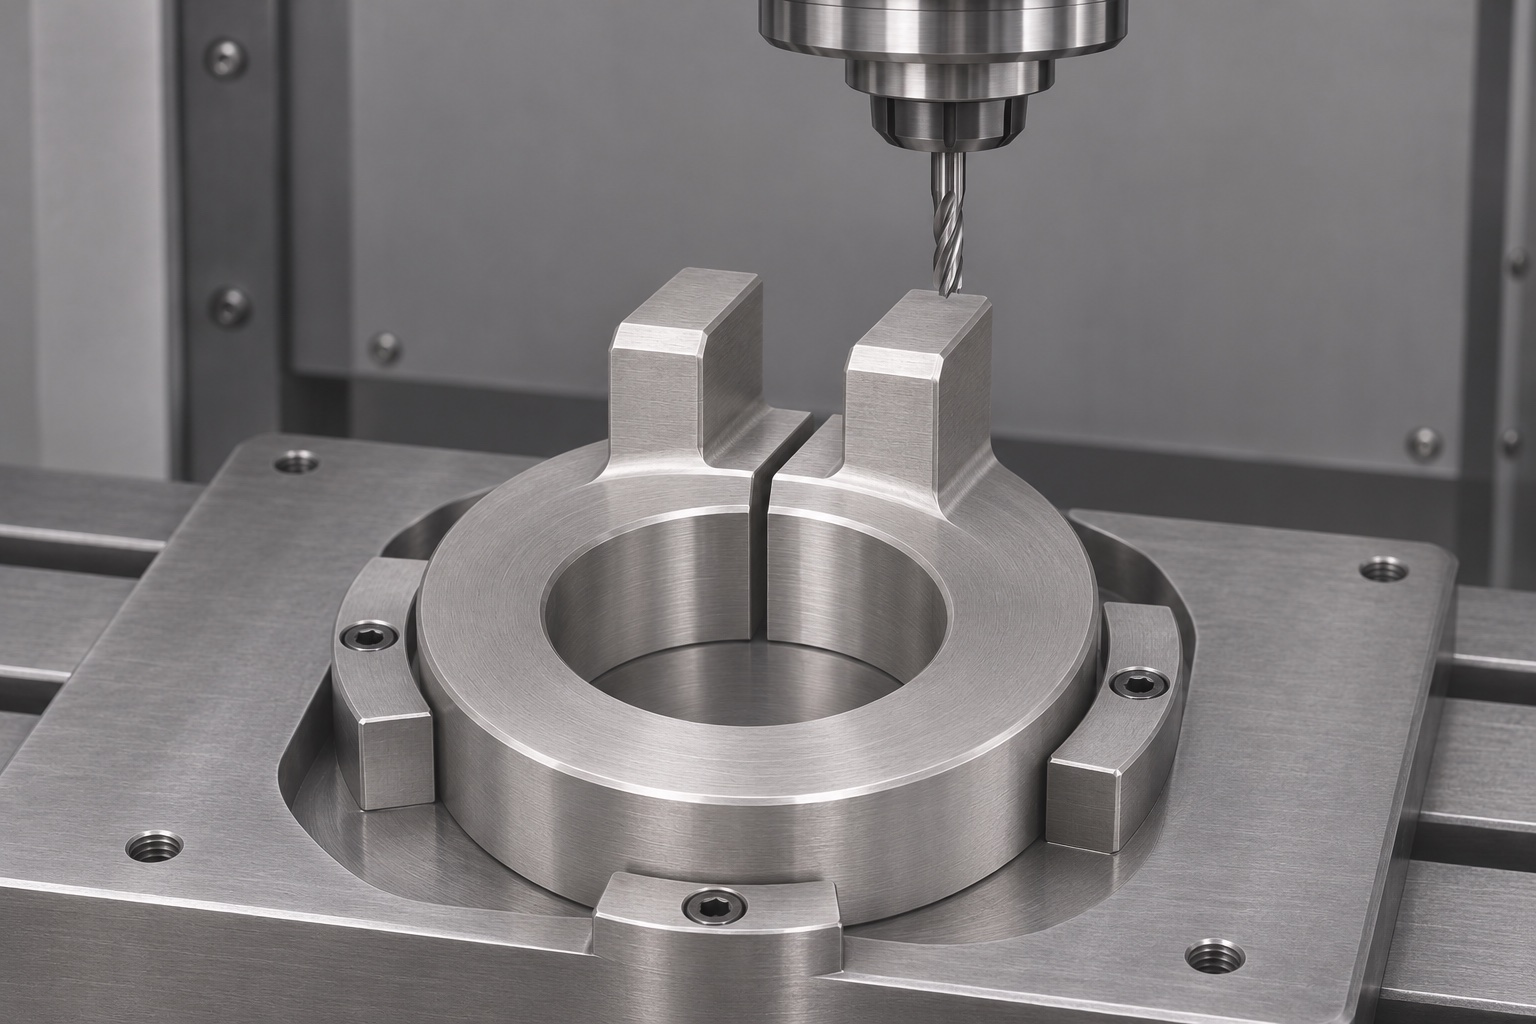
Utilice un soporte (cuna) para sostener la parte inferior del cuerpo contra el tope axial. Emplee una referencia fija para orientar la pieza (posicionamiento angular) sin necesidad de recurrir a marcas de referencia externas. Mecanice los laterales de las «orejas» mientras estas aún permanecen unidas al resto del material. Realice el taladrado de los orificios de paso y los orificios para roscado desde la dirección acordada, asegurándose de que el alcance de la herramienta no interfiera con la «oreja» opuesta ni con el dispositivo de sujeción. Compruebe el asiento de la cabeza del tornillo en el lado correspondiente antes de realizar el corte radial. Si fuera necesario acceder desde el lado opuesto, verifique las referencias de posicionamiento tras realizar el cambio. Registre este procedimiento en la hoja de preparación para que, en futuros lotes, no sea necesario que el operario tenga que reconstruir la alineación de memoria.
Apertura controlada de la ranura
Apoye la cara de referencia y aplique las fuerzas de amarre al cuerpo, no a las orejetas. Abra la ranura radial hasta el orificio con una herramienta estrecha y una trayectoria que facilite la evacuación de virutas y el desbarbado. Mida el ancho al liberar la pieza. Si varía a lo largo de la ranura, compruebe primero la flexión de la herramienta y el asiento de la pieza. Mida de nuevo el orificio sin carga del tornillo para distinguir un error de corte de la deformación por liberación de tensiones.
Acabado de roscas y cruces de la ranura
Realice los chaflanes especificados en la boca del orificio y en ambas intersecciones de la ranura, manteniendo intacta la superficie de apoyo axial. Utilice un sistema de aumento adecuado para detectar posibles rebabas (metal arrastrado) en los puntos de salida de la herramienta de corte. Compruebe que la orejeta roscada admite el calibre de inspección correspondiente, asegurándose de que el tornillo de montaje no entre en contacto con restos de viruta. Limpie la pieza conforme a los requisitos acordados y evite que el anillo de sujeción entre en contacto con virutas de acero durante su manipulación. Cualquier tratamiento posterior al mecanizado debe estar documentado en la hoja de procesos, especificando los tiempos y los criterios de aceptación. Un acabado visualmente brillante no debe sustituir a una medición de la rugosidad, ni llevar a pulir una superficie de ajuste más allá de lo especificado en el plano.
Tres mediciones para la primera pieza
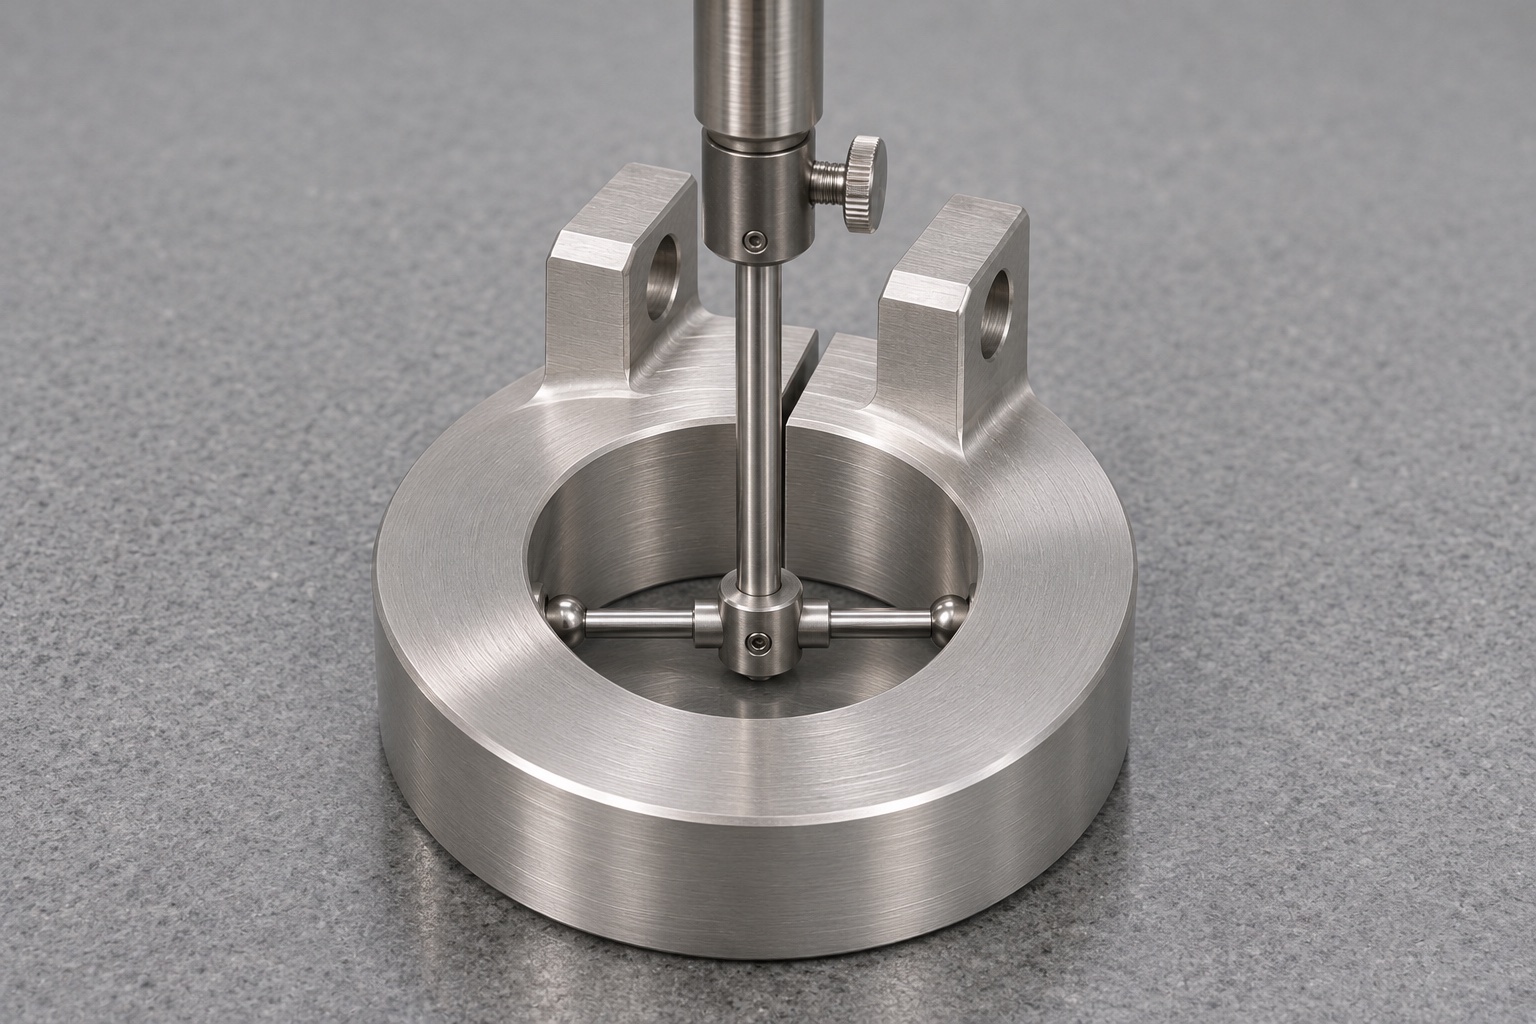
El informe de la primera pieza (primer artículo) debe registrar el tamaño del orificio a distintas profundidades y orientaciones, el ancho de la ranura en puntos definidos (sin carga) y la relación posicional entre la cara axial y el orificio. Inspeccione el anillo apoyado libremente sobre su cara, con el tornillo retirado. Si se requiere un escaneado, defina el arco no utilizable adyacente a la ranura y excluya la zona del chaflán. Inspeccione los orificios transversales y el asiento de la cabeza del tornillo tomando como referencia sus propias superficies de apoyo. Utilice el mismo identificador de pieza para vincular las mediciones posteriores al torneado con las mediciones finales, permitiendo así el seguimiento de cualquier cambio. No registre un valor numérico para una característica sin haber acordado previamente el instrumento de medición, el estado de la pieza y el método de muestreo.
Comprobación de ajuste en un útil independiente
Un cilindro de prueba (dummy barrel) aprobado, con un diámetro y una condición de escalón conocidos, permite verificar el acceso para la instalación y la secuencia de cierre. Observe si el componente se desliza hacia adentro, hace tope en la cara prevista y se libera una vez que se afloja el tornillo. Un tornillo que llega al fondo de una rosca ciega antes de cerrar las «orejas» (pestañas) es un problema distinto al de un anillo de sujeción que presenta un exceso de holgura. Registre esta diferencia y verifique la longitud del tornillo antes de volver a mecanizar el alojamiento. Si se utiliza un casquillo (liner), evalúe el anillo de sujeción junto con dicho casquillo, en lugar de sacar conclusiones a partir de una prueba de contacto metal-metal. Este procedimiento no ofrece garantías respecto a vibraciones, vida útil o seguridad del equipo.
Criterios para pasar a lotes sucesivos
Si el diámetro interior libre se mantiene dentro de las especificaciones y el recorrido de cierre sobre el elemento guía es adecuado, opte por el proceso más sencillo. Si el diámetro varía tras la operación de ranurado, revise primero el estado del material en bruto, la secuencia de corte y la fuerza de sujeción. Si es necesario realizar un acabado posterior al ranurado, valide un dispositivo de sujeción (nido) que permita repetir el proceso sin forzar el anillo de sujeción para que recupere su forma circular. Vuelva a realizar la verificación tras liberar la pieza y documente la configuración. En el mecanizado CNC de bajo volumen, estas decisiones pueden influir más en el coste final que el simple tiempo de ciclo de la máquina. Conserve la primera configuración aceptada y una hoja de referencia, de modo que los lotes posteriores puedan compararse bajo los mismos criterios.
Documentación y alcance del suministro
Solicite el informe dimensional, la identificación del material y la revisión del cilindro de prueba o casquillo utilizados para el montaje. Aclare si el suministro incluye el tornillo, un patrón o un utillaje específico. Separe el coste inicial del útil del precio de los lotes posteriores. Cualquier cambio de ranura o tornillo debe aprobarse antes de incorporarlo al plano. Para límites de residuos o marcas de contacto, indique cómo se inspeccionarán en lugar de usar únicamente expresiones generales como «grado médico».
Embalaje sin carga sobre las orejetas
Utilice un alojamiento individual para cada anillo de sujeción, proporcionando soporte bajo la parte rígida del componente. Si el tornillo se suministra suelto, guárdelo en un compartimento separado y evite que se mueva contra el orificio. Si se envía ya montado, asegúrese de que la configuración de sujeción sea la adecuada para evitar que las pestañas se compriman de forma involuntaria. Indique el material y la revisión en el embalaje exterior o en la documentación de acompañamiento, pero nunca sobre una superficie de contacto. Proteja las piezas para evitar el contacto directo entre superficies rígidas y mantenga la documentación asociada a las piezas que describe. Una bandeja o bolsa protectora no constituye una barrera estéril. Al recibir el material, inspeccione la entrada del orificio y la ranura antes de sacar conclusiones sobre el ajuste del montaje.
FAQ
¿Se trata de un proyecto documentado para un cliente del sector dental?
No. Es un ejemplo representativo del proceso para un anillo de sujeción de fijación utilizado en banco de trabajo. Describe los pasos propuestos de fabricación e inspección, pero no constituye la prueba de un proyecto finalizado, enviado o cualificado.
¿Por qué mecanizar las características del tornillo antes de realizar la ranura?
Mantener el cuerpo cerrado permite estabilizar ambas pestañas durante el mecanizado y facilita el control de la posición de los orificios. No obstante, el acceso final y la liberación de la pieza requieren una verificación previa.
¿Qué justificaría una segunda etapa de acabado del orificio?
Podría justificarse si, tras realizar la ranura, se observa una variación constante que no puede corregirse mediante ajustes en la configuración o en la secuencia de operaciones. Verifique el orificio resultante en su estado liberado antes de adoptar este procedimiento.
¿Cuál es la diferencia entre el tope del tornillo y el cierre del anillo de sujeción?
Inspeccione por separado la longitud del tornillo, la profundidad de la rosca y la apertura restante de la ranura. El hecho de que el tornillo alcance un tope rígido no significa que el anillo de sujeción esté ejerciendo soporte sobre el cuerpo (cilindro) de la pieza.
¿La prueba de ajuste certifica la pieza de mano?
No. Esta prueba verifica determinadas interfaces de banco utilizando una pieza de muestra bajo condiciones específicas. No valida su uso clínico, seguridad, durabilidad ni la pieza de mano en sí misma.
¿Se pueden enviar el anillo de sujeción y el tornillo ya montados?
Sí, siempre que la configuración de envío acordada mantenga el tornillo en su lugar sin aplicar una carga de cierre no deseada. De lo contrario, separe el tornillo para evitar que golpee el orificio mecanizado.
tanghangyun@oemach.com