
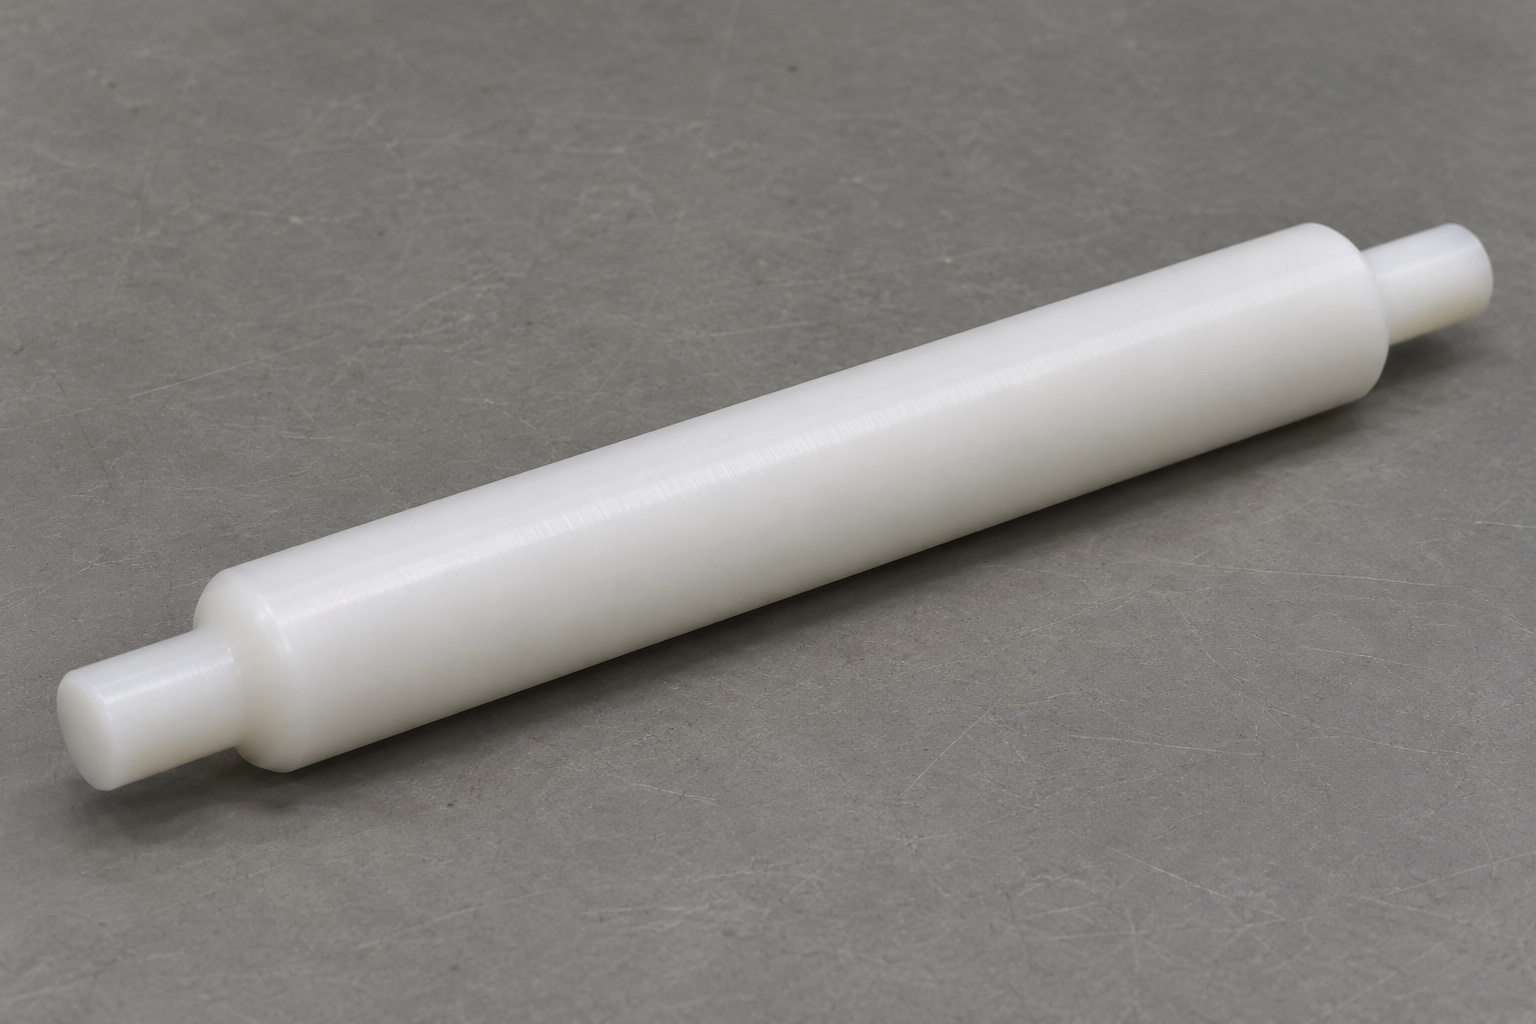
Definición del alcance del prototipo
Este caso representativo de mecanizado propone un eje para rollos de papel, fabricado en POM-C (color natural), destinado a un registrador genérico de signos vitales. No se trata de un producto para entrega a un cliente, ni de un repuesto aprobado, ni de una configuración de dispositivo probada. El plano describe un cuerpo cilíndrico macizo con dos muñones coaxiales en los extremos y transiciones escalonadas definidas. El cuerpo sirve de soporte para un núcleo de rollo independiente; los muñones más cortos se alojan en un soporte. El pedido incluye el componente, la inspección acordada y el embalaje protector estándar. La selección del papel, el comportamiento del sistema de accionamiento y el rendimiento del registro quedan fuera de esta propuesta de fabricación.
Revisión de la sección transversal de montaje
Solicite el plano del soporte, las anchuras de los apoyos, así como los contornos del núcleo y del rodillo. Marque los muñones que descansan sobre los apoyos e identifique qué elementos determinan el juego axial. Analice si el eje se introduce en ángulo, si un lado debe entrar primero y si un hombro redondeado podría interferir con una esquina en ángulo recto del soporte. Registre la diferencia entre la longitud útil mínima del muñón y la proyección axial nominal. Si se proporciona una muestra del soporte, registre su revisión y distinga entre una observación sobre el ajuste y una medición dimensional específica. Resuelva cualquier discrepancia en los planos antes de generar las trayectorias de mecanizado.
Prepare material de POM-C debidamente identificado.
Seleccione material en barra redonda que cumpla exactamente con el grado y estado especificados. Transfiera la identificación del lote a la hoja de seguimiento (o documento de control) y manténgala junto a las piezas cortadas. Inspeccione el material en busca de daños superficiales y asegúrese de que haya suficiente sobremedida cerca de las posiciones de ambos muñones. Acuerde el procedimiento de acondicionamiento de la pieza de prueba previo a la medición final, especialmente si el diseño es sensible al tiempo o a la temperatura. No sustituya el material por otro polímero blanco basándose únicamente en su apariencia. Este ejemplo utiliza POM-C para describir un proceso de mecanizado; no implica que el material sea adecuado en cuanto a resistencia a la exposición o comportamiento a largo plazo en un dispositivo que no ha sido evaluado previamente.
Mecanice el primer muñón y el cuerpo del rodillo.
Refrente un extremo y mecanice el primer muñón, el hombro y la parte accesible del cuerpo del rodillo, manteniendo la pieza bruta debidamente sujeta. Deje suficiente sobremedida en el extremo opuesto para la segunda operación de mecanizado. Verifique la relación entre el primer muñón y el cuerpo del rodillo mientras la pieza sigue montada, aunque la validación final deberá realizarse conforme a las especificaciones del plano. Si la pieza requiere soporte adicional, elija un método compatible con la geometría del extremo; no realice un punto de centrado (agujero de centro) sin autorización previa. Registre el estado de la herramienta de corte y cualquier marca superficial que pudiera afectar al contacto con el núcleo del rodillo.
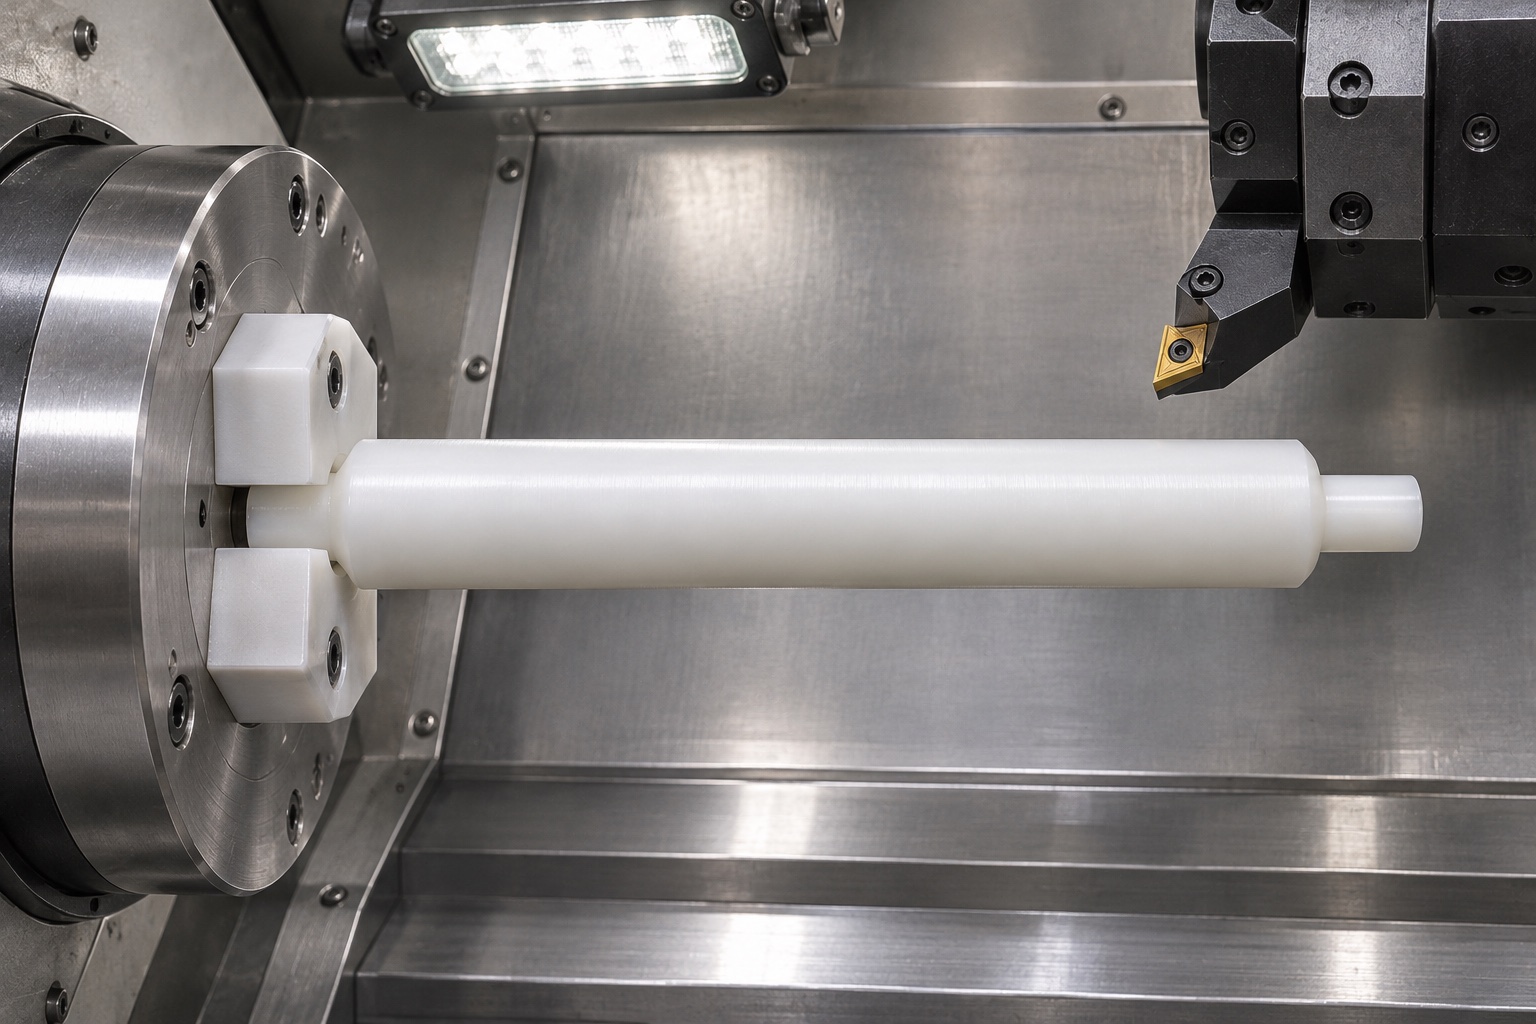
Mecanice el segundo muñón a partir de una referencia controlada.
Invierta la pieza utilizando mordazas blandas y limpias, o un dispositivo de sujeción adecuado que proteja el cuerpo ya mecanizado y lo posicione según la referencia establecida. Compruebe el correcto asentamiento contra el tope axial y asegúrese de que la pieza esté centrada antes de mecanizar el hombro y el muñón restantes. Evite comprimir el polímero, ya que esto podría enmascarar movimientos o desviaciones. Finalice el mecanizado de la longitud total y asegúrese de que ambas caras extremas estén libres de rebabas. Un dispositivo de sujeción que agarre la pieza por una zona que no sea la superficie de referencia (una «banda cosmética») podría no reproducir la referencia del muñón utilizada para la inspección. Registre el método de transferencia empleado, de modo que cualquier variación en la excentricidad pueda atribuirse a la configuración específica utilizada.
Inspeccione el estado de los bordes antes de comparar los ajustes.
Compruebe las transiciones de los escalones, los extremos de los muñones y la zona de apoyo cilíndrica. Una pequeña rebaba o viruta en la entrada de un muñón puede provocar el agarrotamiento de un eje que, por lo demás, es correcto; por otro lado, un retoque manual excesivo puede reducir la longitud efectiva de contacto. Inspeccione la transición mediante el método visual o dimensional acordado. Elimine el material suelto sin raspar el diámetro funcional. Si el plano especifica un radio, verifíquelo por separado de la longitud nominal del escalón. Determine qué defectos pueden corregirse dentro de los límites originales y cuáles requieren una disposición específica. No realice retrabajos en una pieza dudosa simplemente para lograr que encaje en un dispositivo de sujeción determinado.
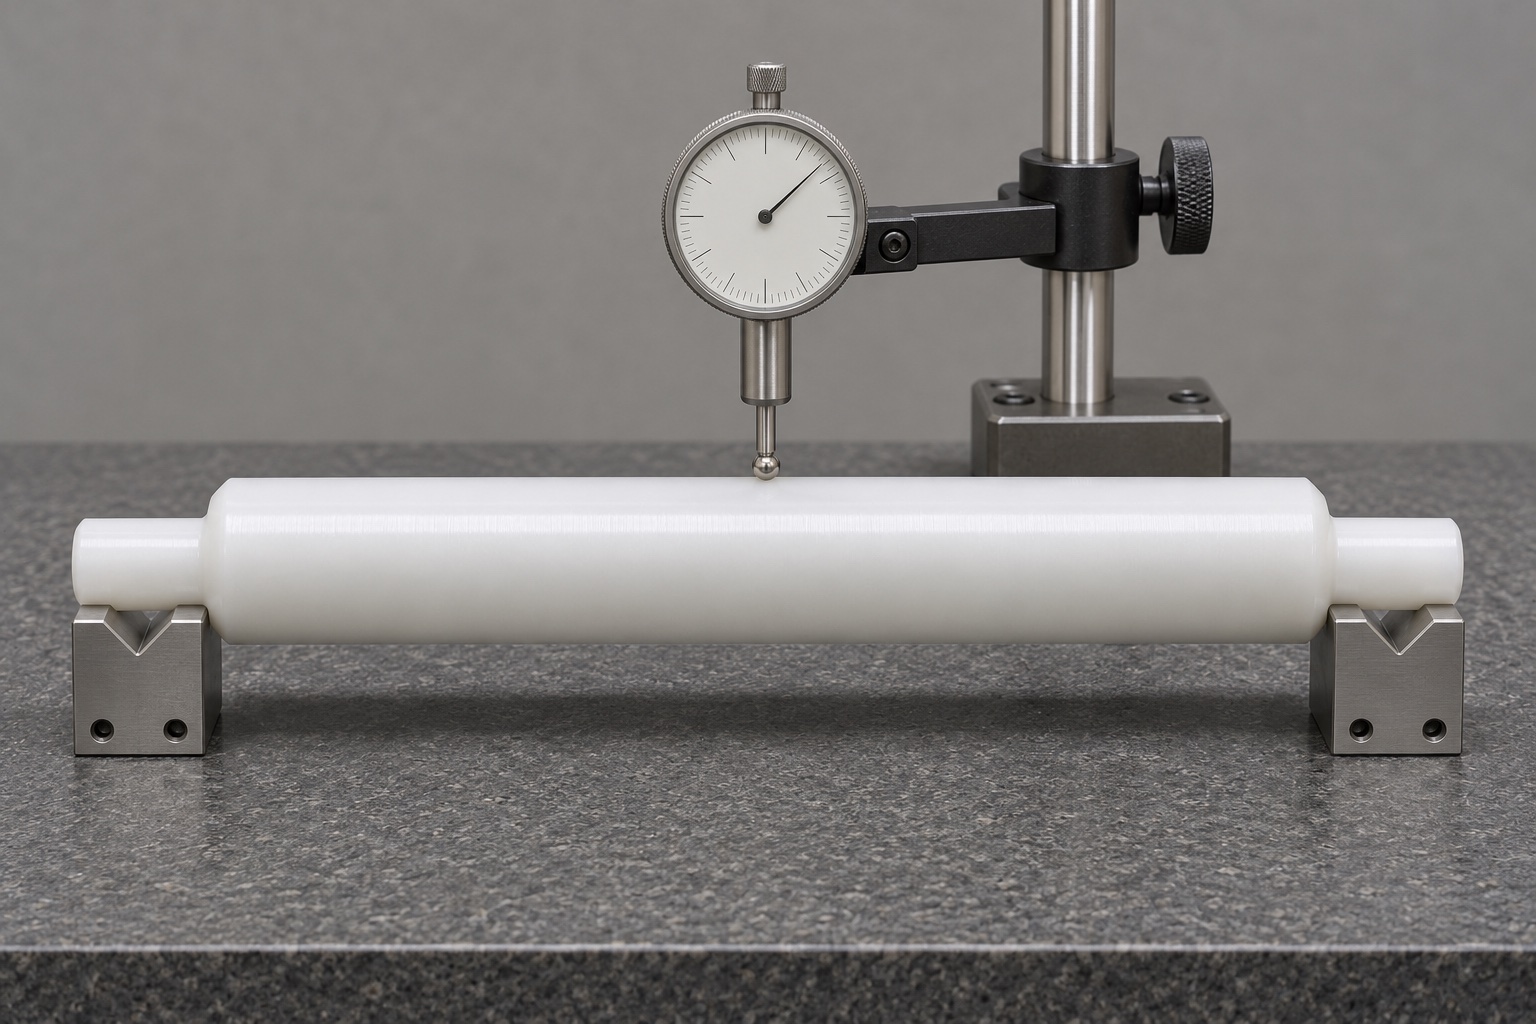
Mida la serie de muñones en la primera pieza.
En estado liberado, mida los diámetros de los muñones en ubicaciones axiales y angulares adecuadas. Registre la distancia entre los hombros, el diámetro del cuerpo y las proyecciones de los extremos con respecto a sus referencias especificadas. Si el plano exige una tolerancia de excentricidad, apoye el eje sobre los muñones definidos y realice las mediciones en las secciones prescritas. Asegúrese de que la fuerza de contacto y el movimiento de los soportes no influyan indebidamente en el resultado. Informe los valores obtenidos junto con la configuración de medición, el instrumento utilizado y el lote de material. Una fotografía de la inspección puede proporcionar un contexto útil; sin embargo, la decisión debe basarse en los resultados reales y en la incertidumbre del método, no en una impresión visual de rectitud.
Prepare un montaje de prueba representativo del núcleo del rodillo.
Se puede utilizar un dispositivo de sujeción que incorpore dos apoyos definidos según el plano, junto con un núcleo sustituto que esté en condiciones adecuadas. Coloque el eje (spindle) tal como está previsto, observe el asentamiento en los muñones y verifique que el núcleo ocupe el espacio axial permitido. Si el rodillo está diseñado para girar sobre su cuerpo, compruebe si existe alguna interferencia en el dispositivo de sujeción, sin aplicar fuerzas excesivas. Documente qué condiciones del núcleo y de los soportes representa dicho dispositivo. No intente deducir la calidad de impresión o el comportamiento del transporte de papel basándose únicamente en una rotación manual. El propietario del equipo debe definir la prueba de montaje aprobada y verificar el dispositivo real junto con su papel, sistema de accionamiento y configuración de software.
Diagnostique la presencia de conicidad o agarrotamiento antes de modificar los valores de compensación.
Si el diámetro del cuerpo varía a lo largo de su longitud, compare las lecturas tomadas tras liberar las sujeciones y revise los apoyos, el estado de las herramientas y la presión de corte. Si solo uno de los muñones presenta excentricidad, revise el sistema de transferencia y el asentamiento en los topes antes de ajustar los valores de compensación del diámetro. Si el núcleo del rodillo se agarrota contra un hombro, inspeccione el estado de los bordes y el radio, comparándolos con el plano, antes de proceder a acortar el eje. Separe las piezas afectadas y obtenga la aprobación necesaria para cualquier modificación que quede fuera de los límites establecidos. Registre la corrección realizada y repita la inspección que detectó el problema. Esto garantiza la trazabilidad para futuros prototipos, evitando ajustes que no queden documentados.
Defina la evidencia de liberación (aprobación) por componente, no por dispositivo completo.
Para lotes pequeños, acuerde los valores reales obtenidos en la primera pieza, la identificación del material, el estado visual final y cualquier observación adicional derivada del uso del dispositivo de sujeción. Especifique qué mediciones deben repetirse y en qué casos es necesario realizar una nueva inspección de la primera pieza. Si la ruta propuesta cambia tras la prueba, registre las revisiones y las partes afectadas. El informe no debe afirmar que un resultado dimensional valida su uso en un monitor de pacientes. En un presupuesto para torneado CNC a medida, se pueden desglosar los costes correspondientes al eje (husillo), los dispositivos de sujeción, la inspección y el embalaje. Especifique cómo se resolverán los requisitos pendientes —como condiciones especiales de limpieza o manipulación— antes de la liberación del producto.
Controle los pedidos de repetición y las revisiones de los componentes que encajan entre sí.
Confirme que los planos del soporte y del núcleo siguen correspondiendo a la revisión del eje antes de solicitar un nuevo lote. Un componente de sustitución o un soporte modificado pueden afectar al ajuste, incluso si la pieza mecanizada permanece inalterada. Verifique si la sustitución de materiales, herramientas o dispositivos de sujeción requiere una revisión previa y qué mediciones deben repetirse tras dichos cambios. Conserve registros que permitan distinguir la primera pieza aceptada de la producción posterior. El ejemplo ofrece una ruta de toma de decisiones y un plan de inspección; no constituye datos reales de capacidad ni garantiza que se haya fabricado un lote de producción específico. El responsable de los planos mantiene la responsabilidad sobre la aceptación a nivel de producto.
Embale el eje apoyándolo sobre su cuerpo, no sobre sus extremos.
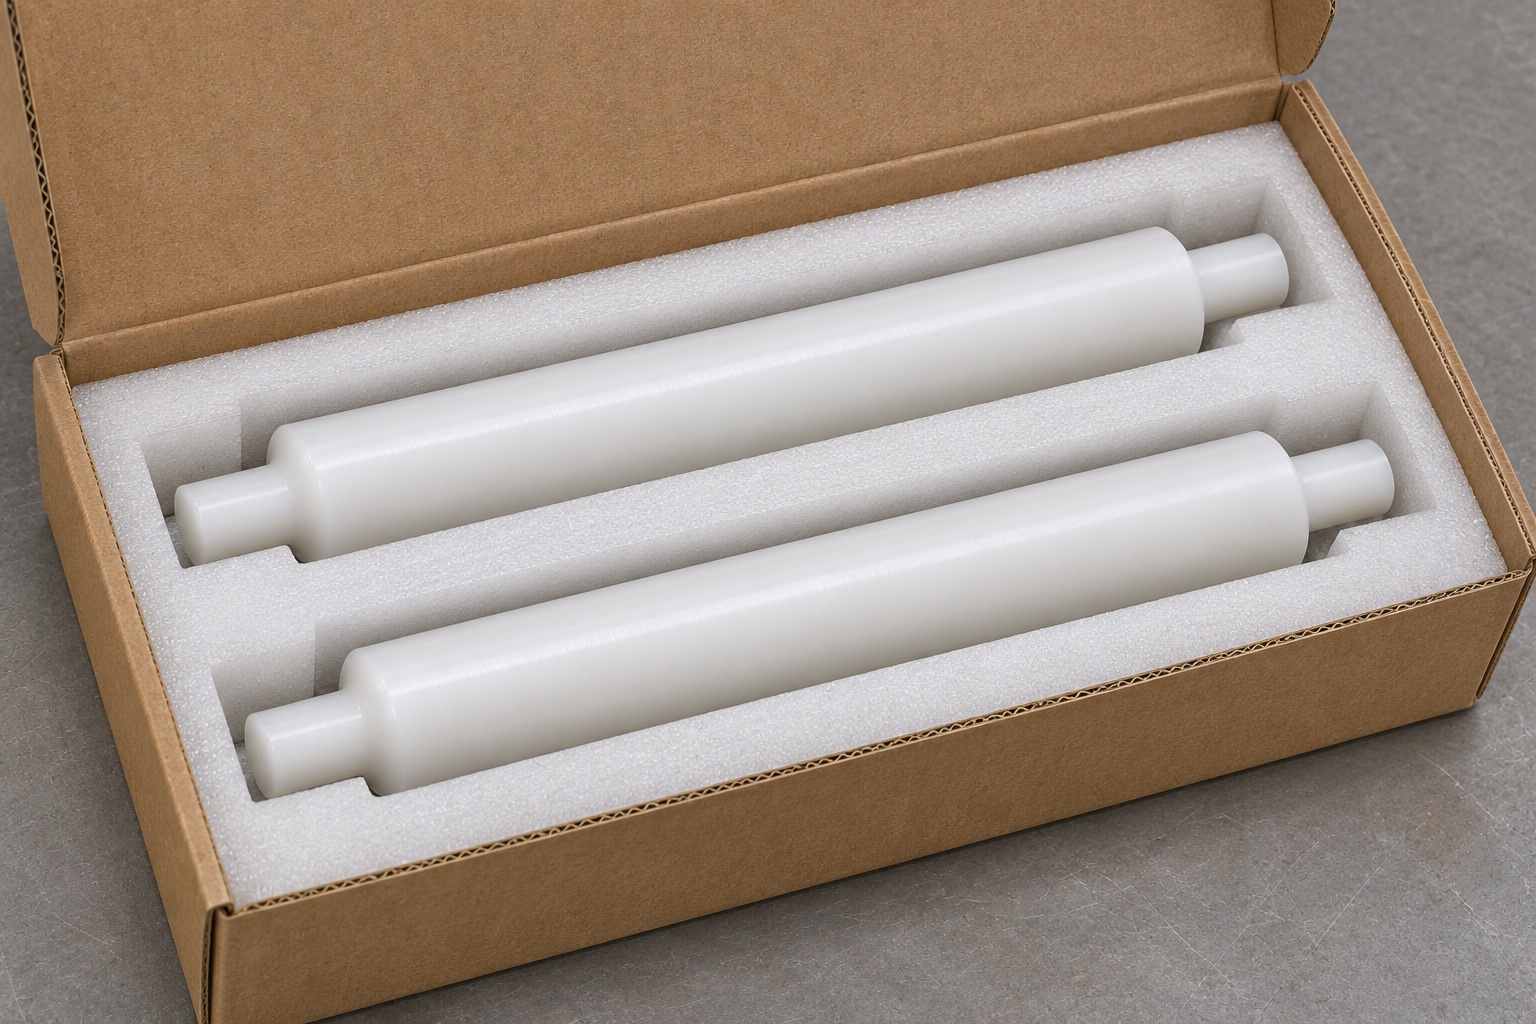
Utilice una bandeja compartimentada o un envoltorio protector individual que soporte el cuerpo alargado sin doblarlo. Evite que los extremos de los muñones entren en contacto con otras partes o con la caja. No coloque cinta adhesiva sobre la superficie de trabajo y asegúrese de que no queden partículas sueltas dentro del embalaje. Indique el número de lote y la revisión del plano en el contenedor, y vincúlelos a los registros de la primera pieza y de inspección. Si el pedido requiere un nivel de limpieza controlado específico, defina los criterios de manipulación y aceptación antes del envío. La protección estándar no constituye una barrera estéril ni habilita la pieza para ninguna aplicación clínica.
FAQ
¿Por qué se utilizan dos configuraciones para el eje?
Permiten el acceso de la herramienta a ambos extremos sin dejar una zona de sujeción sin mecanizar. La segunda configuración debe preservar la geometría especificada en relación con los muñones ya terminados.
¿Se trata de un repuesto verificado para el registrador?
No. Es un componente representativo con su correspondiente plan de mecanizado; no es un repuesto específico, una instalación aprobada ni un producto destinado a la entrega al cliente.
¿Cuál es la mejor forma de comprobar si un núcleo se atasca?
Identifique el punto donde se produce el contacto inicial y, a continuación, compare el contorno del núcleo, el diámetro del cuerpo y la geometría del escalón con los planos correspondientes. No asuma que todo atasco se debe a un error en el diámetro.
¿Pueden las mordazas blandas evitar la deformación del polímero?
Aunque pueden mejorar el soporte y proteger las superficies, la presión aplicada sigue siendo un factor determinante. Verifique la geometría final mediante un método reproducible.
¿Incluye el prototipo pruebas de impresión?
No. El ensayo abarca únicamente condiciones mecánicas definidas. El seguimiento de la impresión y el resultado del registrador requieren una validación independiente en el equipo real.
¿Cómo se mantiene la trazabilidad?
Registre el lote de material, las revisiones del plano y del proceso, los resultados de la inspección y la etiqueta del embalaje. Asegúrese de que cualquier modificación o evidencia de reinspección permanezca vinculada a las piezas afectadas.
tanghangyun@oemach.com