
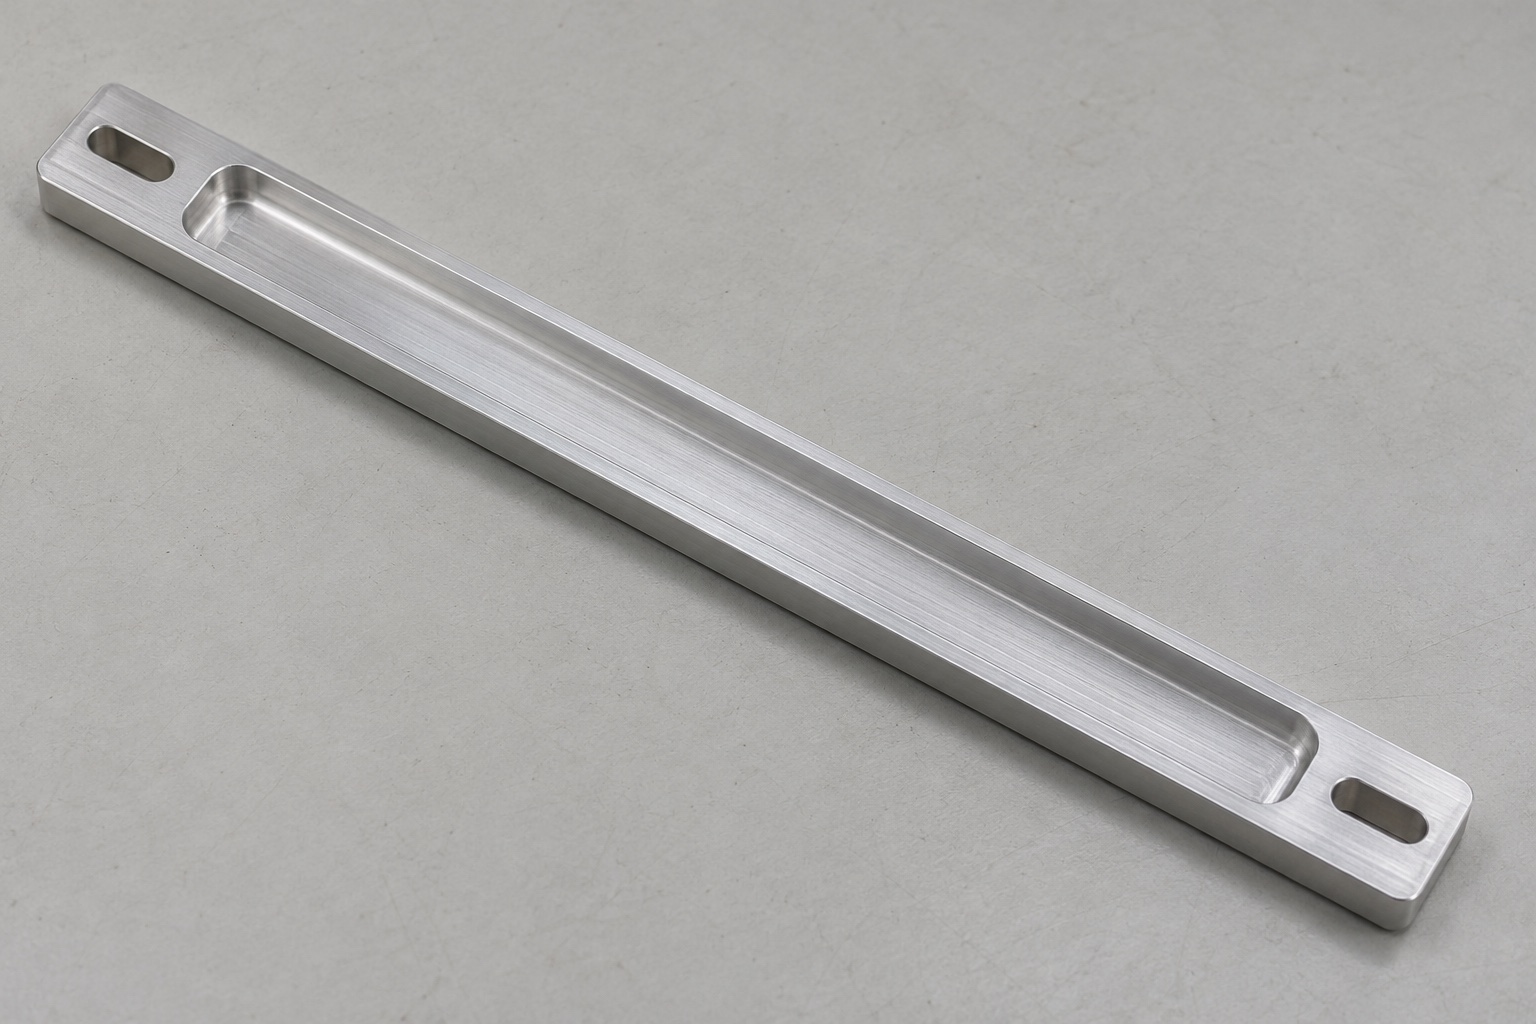
Descripción del soporte y del pedido propuesto
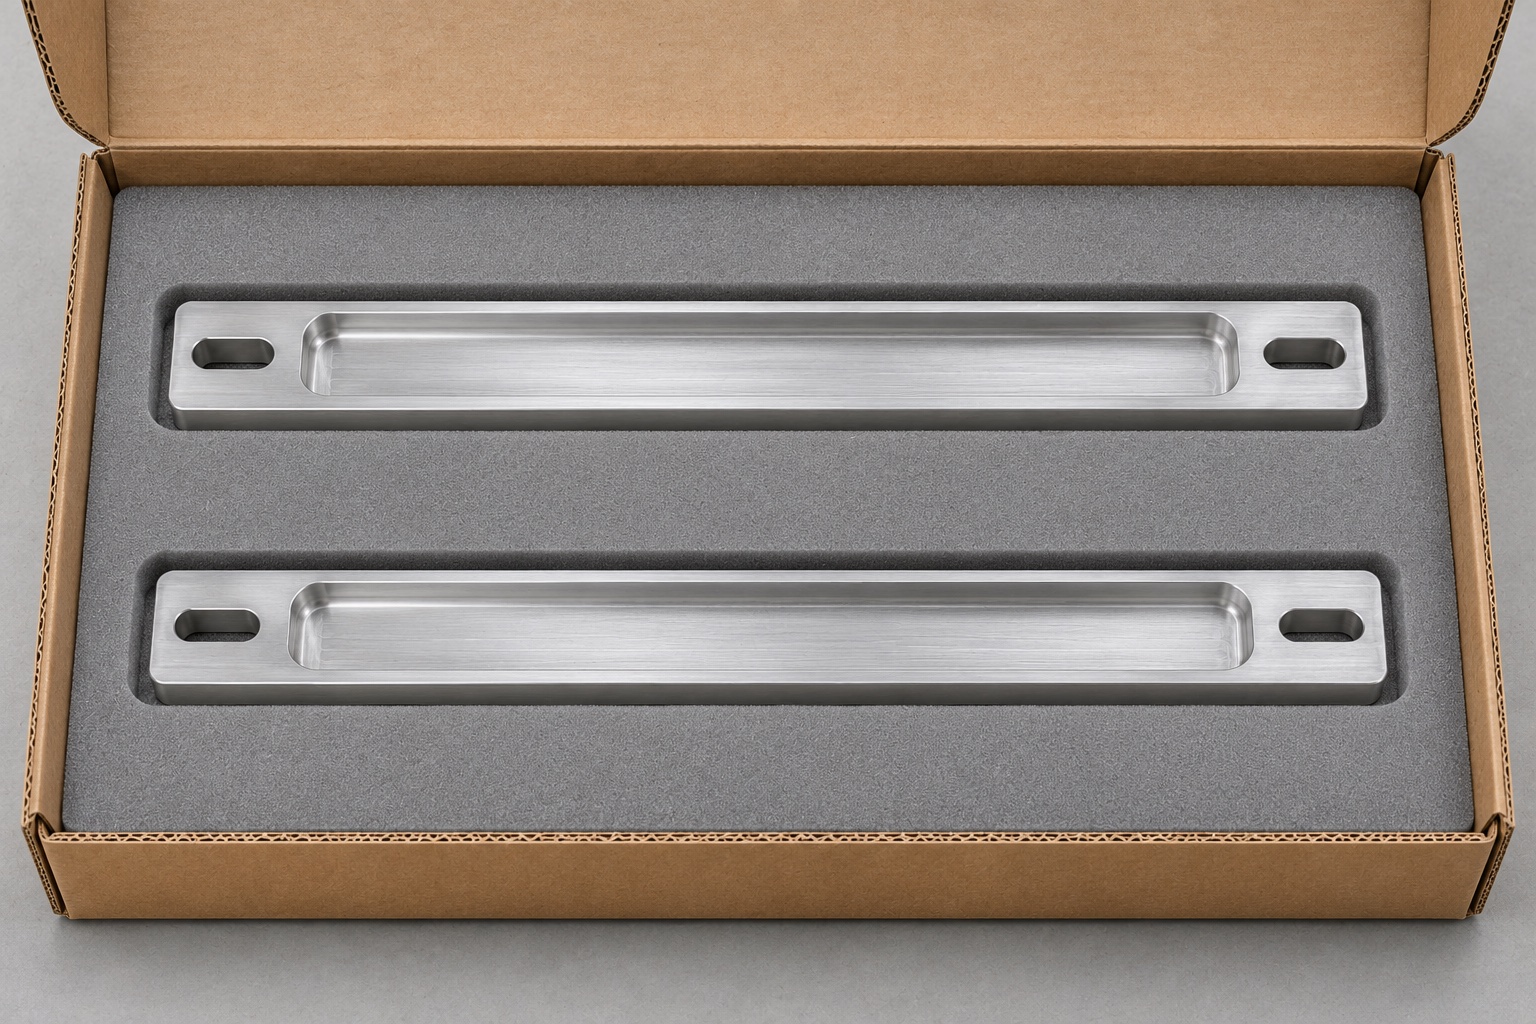
Este caso representativo de mecanizado describe una placa de aluminio 6061, diseñada para montar una tira de referencia de altura auxiliar en el soporte vertical de una lámpara de hendidura genérica. No se trata de un pedido entregado ni de un repuesto aprobado para un dispositivo específico. La placa presenta un rebaje rectangular, alargado y poco profundo, con esquinas internas redondeadas, además de dos ranuras oblongas pasantes, situadas una en cada extremo de la placa. Estas ranuras permiten ajustar la posición del conjunto dentro de los límites especificados en el plano. El pedido comprende únicamente el soporte, junto con el acabado y la inspección acordados; no incluye la tira, la calibración ni la verificación clínica.
Revise el soporte vertical y la tira antes de proceder al mecanizado.
Obtenga la revisión del plano de la placa, así como los envolventes de acoplamiento para el montante, la tira y los elementos de fijación. Identifique el plano de montaje posterior, el extremo utilizado para las mediciones longitudinales y el lado que establece la orientación lateral. Confirme dónde debe apoyarse la tira y si se incluye alguna capa de fijación en la profundidad del rebaje. Compruebe cómo encajan las cabezas de los tornillos cerca de los dos extremos de la tira y si es posible acceder a ellas con una herramienta, dadas las configuraciones permitidas. Registre cualquier limitación no resuelta en la revisión de fabricación, en lugar de decidir un valor de instalación directamente en el taller.
Seleccione el material y mantenga su identificación junto a cada pieza en bruto.
El proceso propuesto utiliza material 6061 debidamente identificado, conforme al estado especificado en el plano aprobado. Corte las piezas en bruto dejando un sobrematerial suficiente en la cara posterior y en los lados longitudinales. Registre el lote o la referencia del material antes de que las piezas abandonen la estación de corte. Inspeccione las piezas en bruto en busca de defectos superficiales en las zonas donde quedará el rebaje acabado o la cara visible. Si el pedido incluye anodizado, obtenga con antelación los requisitos dimensionales finales y las marcas permitidas. El plan de mecanizado no debe asumir aspectos como el acabado visual, el espesor del recubrimiento o la resistencia a la exposición si estos no figuran explícitamente en las especificaciones.
Establezca superficies de referencia en el material apoyado.
Apoye la pieza en bruto a lo largo de toda su longitud, sin forzarla a adoptar una planitud artificial. Mecanice la cara posterior de montaje y establezca referencias en un lado longitudinal y en un extremo. Retire las virutas antes de volver a colocar la pieza para la siguiente operación. Verifique la repetibilidad de las referencias soltando y volviendo a asentar la pieza de prueba. Registre los puntos de apoyo de la pieza y los lugares donde se aplica la fuerza de sujeción. Si la cara posterior requiere un acabado posterior, planifique la transferencia de referencias de modo que sea posible verificar la cota final del rebaje. No tome como referencia para elementos críticos un borde resultante del corte con sierra.
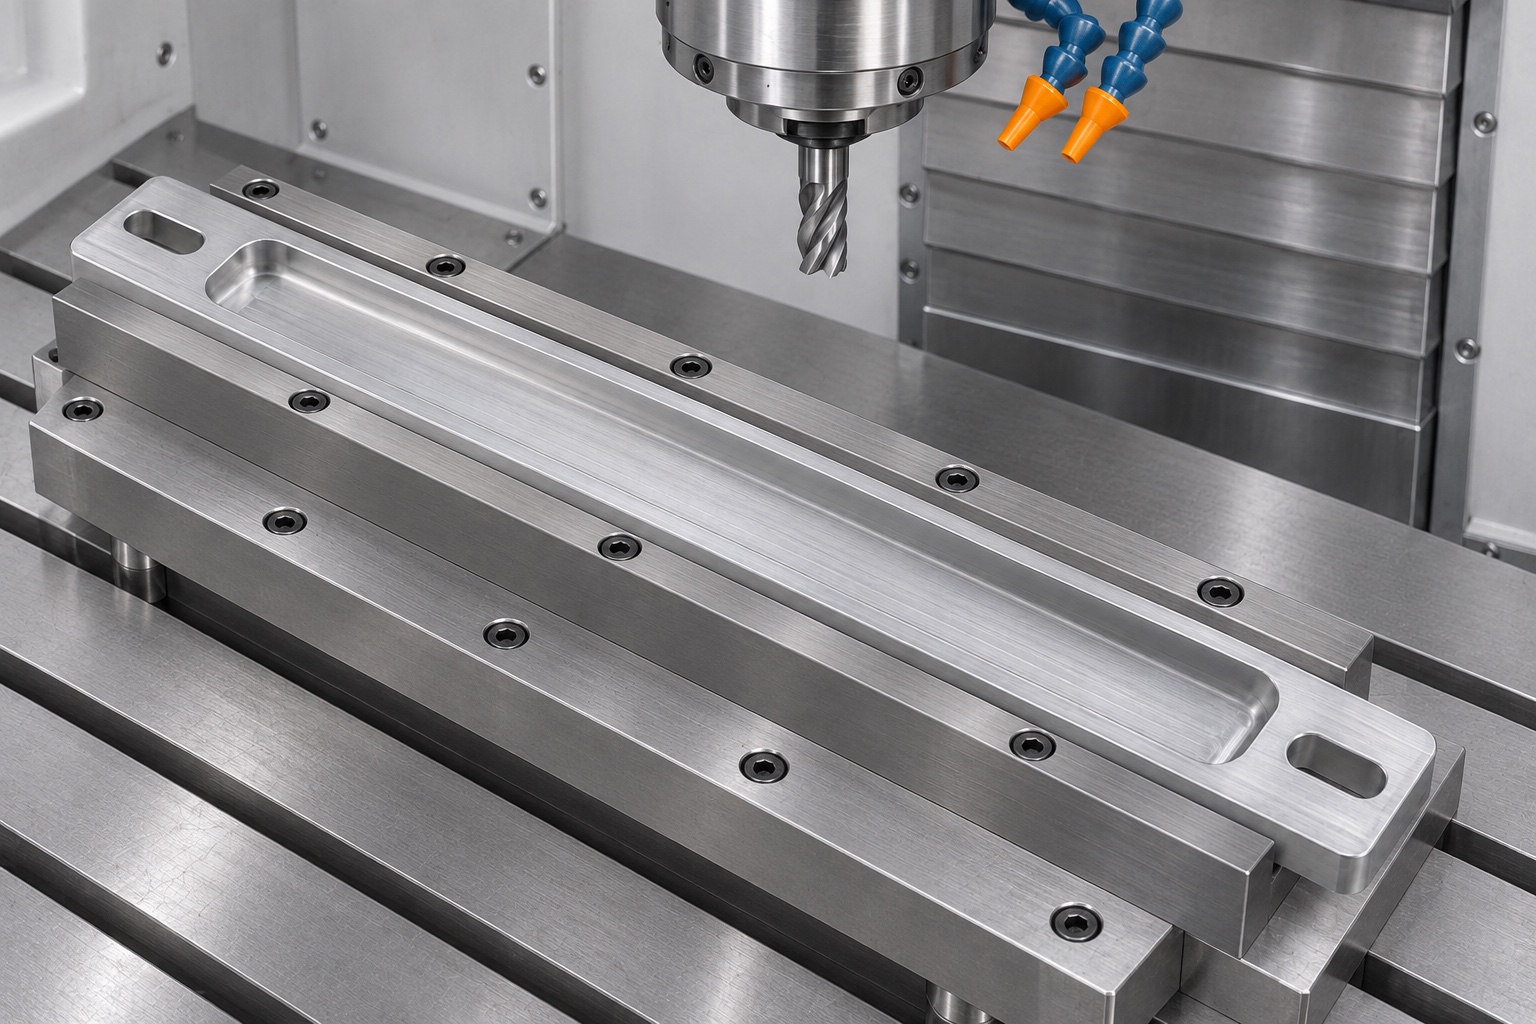
Realice el desbaste y el acabado del rebaje longitudinal.
Realice el desbaste del rebaje poco profundo manteniendo la pieza apoyada, dejando un sobrematerial controlado para el acabado. Si la pieza se desplaza lo suficiente como para afectar al corte final, vuelva a comprobar la geometría especificada en el plano. Realice el acabado del fondo y de las superficies laterales sin forzar la pieza para que quede plana. Utilice una herramienta de corte capaz de generar los radios internos permitidos y, a continuación, compare dichos radios con las esquinas reales de la pieza (fleje). Evite que las virutas sean arrastradas sobre la superficie durante el acabado. Antes de modificar la compensación de corte, verifique que la profundidad medida provenga de la referencia designada y que el palpador esté tomando la medición sobre la superficie (suelo) y no sobre el radio de una pared.
Mecanice las dos ranuras y desbarbe sus bordes.
Fresé las aberturas oblongas tomando como referencia la misma línea longitudinal, siempre que la configuración lo permita. Asegúrese de contar con espacio libre a la salida y con el soporte adecuado cerca de cada extremo para evitar que el borde se desgarre o astille. Verifique de forma independiente la anchura, la longitud y la ubicación relativa de cada ranura; una ranura puede tener la longitud correcta y, aun así, alterar el rango de ajuste disponible. Inspeccione las salidas en la parte inferior para detectar rebabas que puedan provocar que el soporte oscile sobre el montante. Aplique únicamente los chaflanes o redondeos de borde especificados en las aberturas. No amplíe las ranuras para facilitar el montaje de determinados componentes, a menos que el responsable del plano apruebe el cambio y se verifique el nuevo ajuste.
Asegúrese de que los requisitos de acabado estén vinculados al estado final de la pieza.
Antes de aplicar cualquier tratamiento superficial, verifique la geometría requerida en la etapa intermedia. Si se especifica un acabado, proteja la cara de montaje y el alojamiento (rebaje) frente a posibles daños por manipulación, y realice un seguimiento del lote durante todo el proceso de acabado. Una vez finalizado el proceso, inspeccione la holgura de las ranuras y el alojamiento de la pieza según lo indicado en el plano. La verificación del color del acabado no sustituye a la comprobación de las dimensiones o de la calidad de la superficie. Si detecta una variación no autorizada, aparte la pieza y consulte al responsable del plano. No elimine mecánicamente el recubrimiento de una superficie funcional para corregir el ajuste sin la debida autorización.
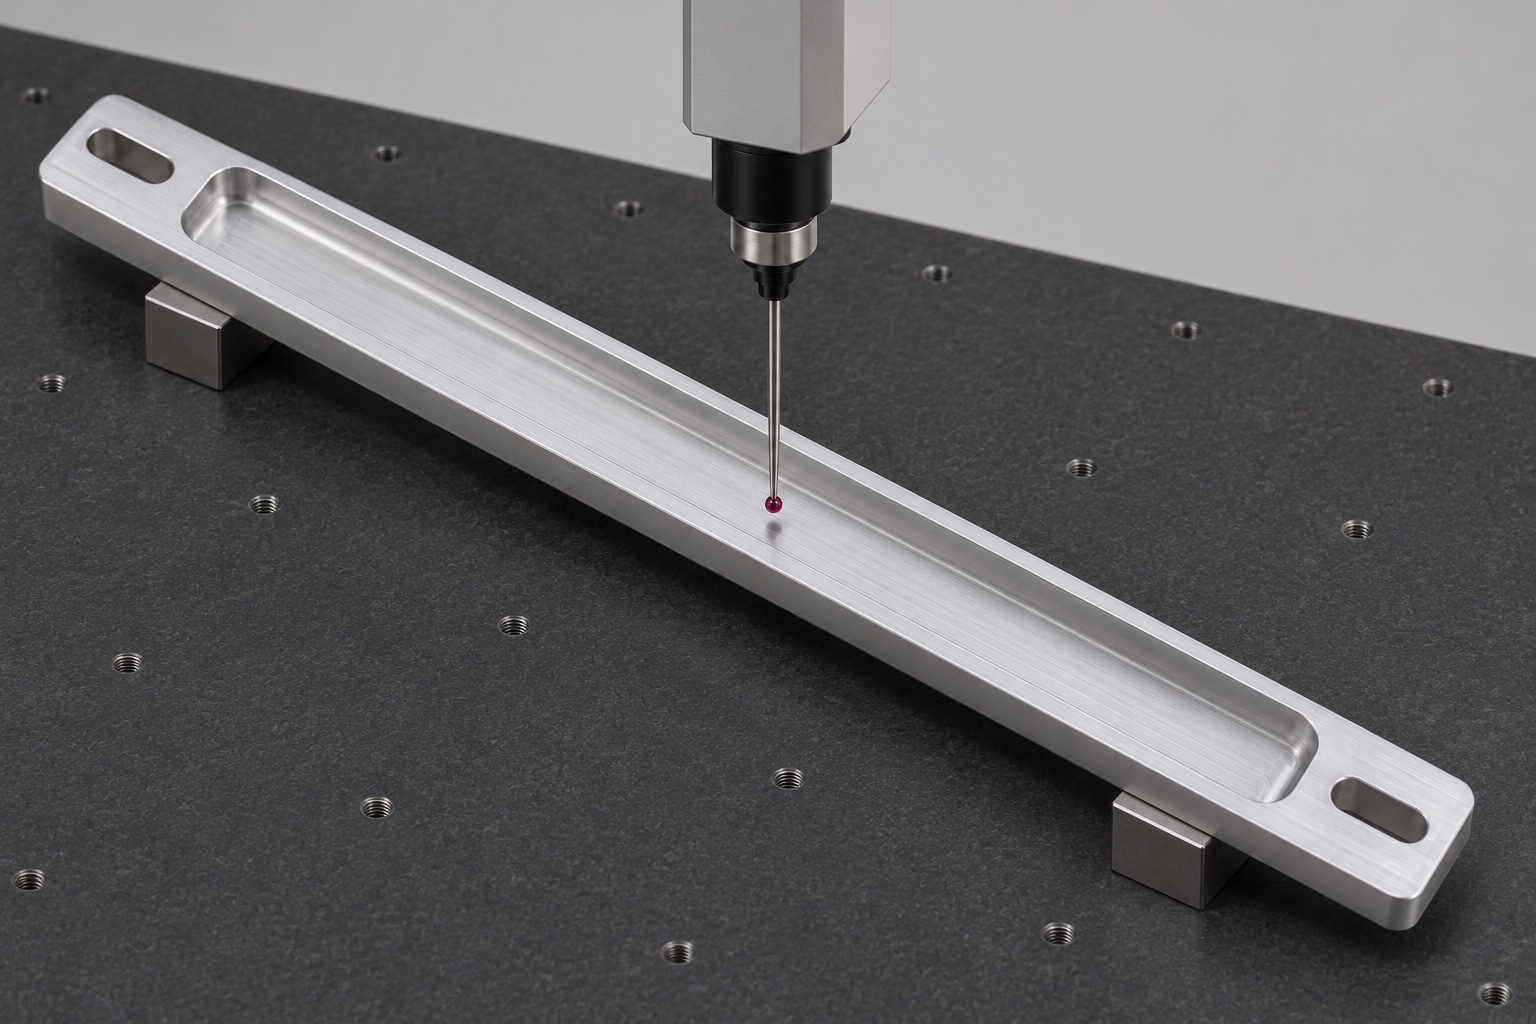
Inspeccione por separado la forma en estado libre y el alojamiento (cavidad).
Apoye la placa según lo especificado, sin aplicar fuerza que pueda enderezarla. Verifique la planitud o el perfil de la parte posterior y mida la altura o profundidad del rebaje —tomando como referencia el plano— en varios puntos. Inspeccione ambas ranuras utilizando un método que permita evaluar tanto los extremos redondeados como los lados paralelos. Confirme que el instrumento pueda alcanzar la base de trabajo sin que se produzca un contacto oblicuo con la pared. Documente los soportes, el instrumento, la revisión y las lecturas obtenidas. Si el plano también exige una configuración montada, regístrela bajo las condiciones de montaje controladas, en lugar de combinar ambos resultados.
Realice una prueba de instalación utilizando piezas de acoplamiento sin marcas.
Utilice un soporte vertical de prueba y una tira en bruto que represente la revisión correspondiente. Monte la placa con los elementos de fijación especificados, bajo las condiciones de banco acordadas. Compruebe que la tira se asiente sobre el soporte previsto y que el soporte móvil pueda desplazarse a través del rango de ajuste mecánico requerido sin interferencias con los elementos de fijación. Registre la posición en la que se produce el primer contacto, así como los límites del dispositivo de sujeción. No añada marcas de calibración para deducir la alineación del sistema. El resultado constituye una observación del ajuste, no una demostración de la precisión de referencia, el posicionamiento del paciente o el rendimiento óptico en una lámpara de hendidura completa.
Investigue los fallos de ajuste siguiendo el orden correcto.
Si el soporte móvil oscila sobre el soporte vertical de prueba, inspeccione la cara posterior, los bordes de salida de las ranuras y el estado del dispositivo de sujeción antes de modificar el rebaje. Si la tira solo se asienta en un extremo, compare los radios de las esquinas y la profundidad a lo largo del alojamiento. Si el recorrido de ajuste es insuficiente, analice por separado los elementos de fijación, la geometría de la ranura y la alineación del dispositivo de sujeción. Retenga las piezas afectadas hasta que se determine la causa y se acuerde la acción a seguir. Registre cualquier cambio aprobado en el plano o en la hoja de ruta (documento de seguimiento) y repita las comprobaciones correspondientes. No considere que un ajuste manual exitoso en una muestra constituye una prueba de que el proceso de fabricación en lotes posteriores cumple con las especificaciones aprobadas.
Defina la documentación probatoria para prototipos y lotes de producción recurrente.
Acuerde los criterios relativos a la identificación del material, las dimensiones de la primera pieza, el registro de acabados (si es necesario) y cualquier nota específica sobre las pruebas de ajuste. Determine qué cambios en el material, las herramientas, los dispositivos de sujeción o los acabados requieren una nueva revisión. Para un lote de producción recurrente, confirme que los planos de la tira y del soporte vertical no han sufrido modificaciones independientes respecto al soporte móvil. Indique explícitamente cualquier soporte específico, dispositivo de referencia o inspección adicional. Este caso describe únicamente un método propuesto; no presenta datos de producción reales, compatibilidad certificada ni la aceptación por parte de un cliente. La alineación del ensamblaje y la cualificación del dispositivo son responsabilidad del propietario del equipo.
Mantenga el soporte plano y protegido durante el transporte.
Coloque los soportes en compartimentos alargados independientes o utilice un soporte recto y no abrasivo con separadores entre las piezas. No coloque material de embalaje en la base del compartimento si este puede causar rozaduras, ni aplique cinta adhesiva sobre las ranuras. Identifique la pieza, el lote y la revisión del plano en el contenedor, y vincúlelos al informe de inspección. Si la inspección de recepción incluye requisitos estéticos, proteja las superficies visibles definidas y acuerde el procedimiento de manipulación. El ejemplo utiliza un embalaje común no estéril; este preserva el estado de la pieza tras la inspección, sin implicar un entorno controlado (sala limpia) ni una barrera estéril validada.
FAQ
¿Qué incluye la propuesta?
Incluye el soporte mecánico, así como el material, el acabado, la inspección y la protección acordados. No incluye un conjunto ensamblado ni la calibración de instrumentos.
¿Es posible verificar una ranura alargada utilizando únicamente un pasador (calibre tipo espiga)?
Un pasador puede ayudar a verificar la anchura mediante un método de medición definido, pero no permite determinar la longitud de la ranura, los radios de los extremos ni su posición respecto a las referencias de montaje.
¿Por qué es necesario colocar soportes bajo la placa al medir su planitud?
Utilice los soportes especificados para obtener lecturas repetibles sin deformar (enderezar) la pieza. Si la condición de montaje es relevante, realice la inspección por separado utilizando su propio procedimiento aprobado.
¿Se vuelve a verificar el rebaje (cavidad) después del proceso de anodizado?
Si el plano se refiere al estado final, verifique las dimensiones de los rebajes y ranuras afectados tras el mecanizado. Documente las mediciones obtenidas tanto antes como después del acabado.
¿Qué se verifica mediante una prueba de montaje en posición vertical (mock upright trial)?
Se comprueban las interfaces de montaje especificadas y el movimiento mecánico bajo las condiciones del dispositivo de sujeción. No se verifica la posición de la referencia de altura del instrumento.
¿Se trata de un caso de entrega al cliente?
No. Es una secuencia representativa de mecanizado CNC que incluye una propuesta de evidencias de aceptación; no constituye una declaración de entrega real, certificación ni rendimiento del producto.
tanghangyun@oemach.com