
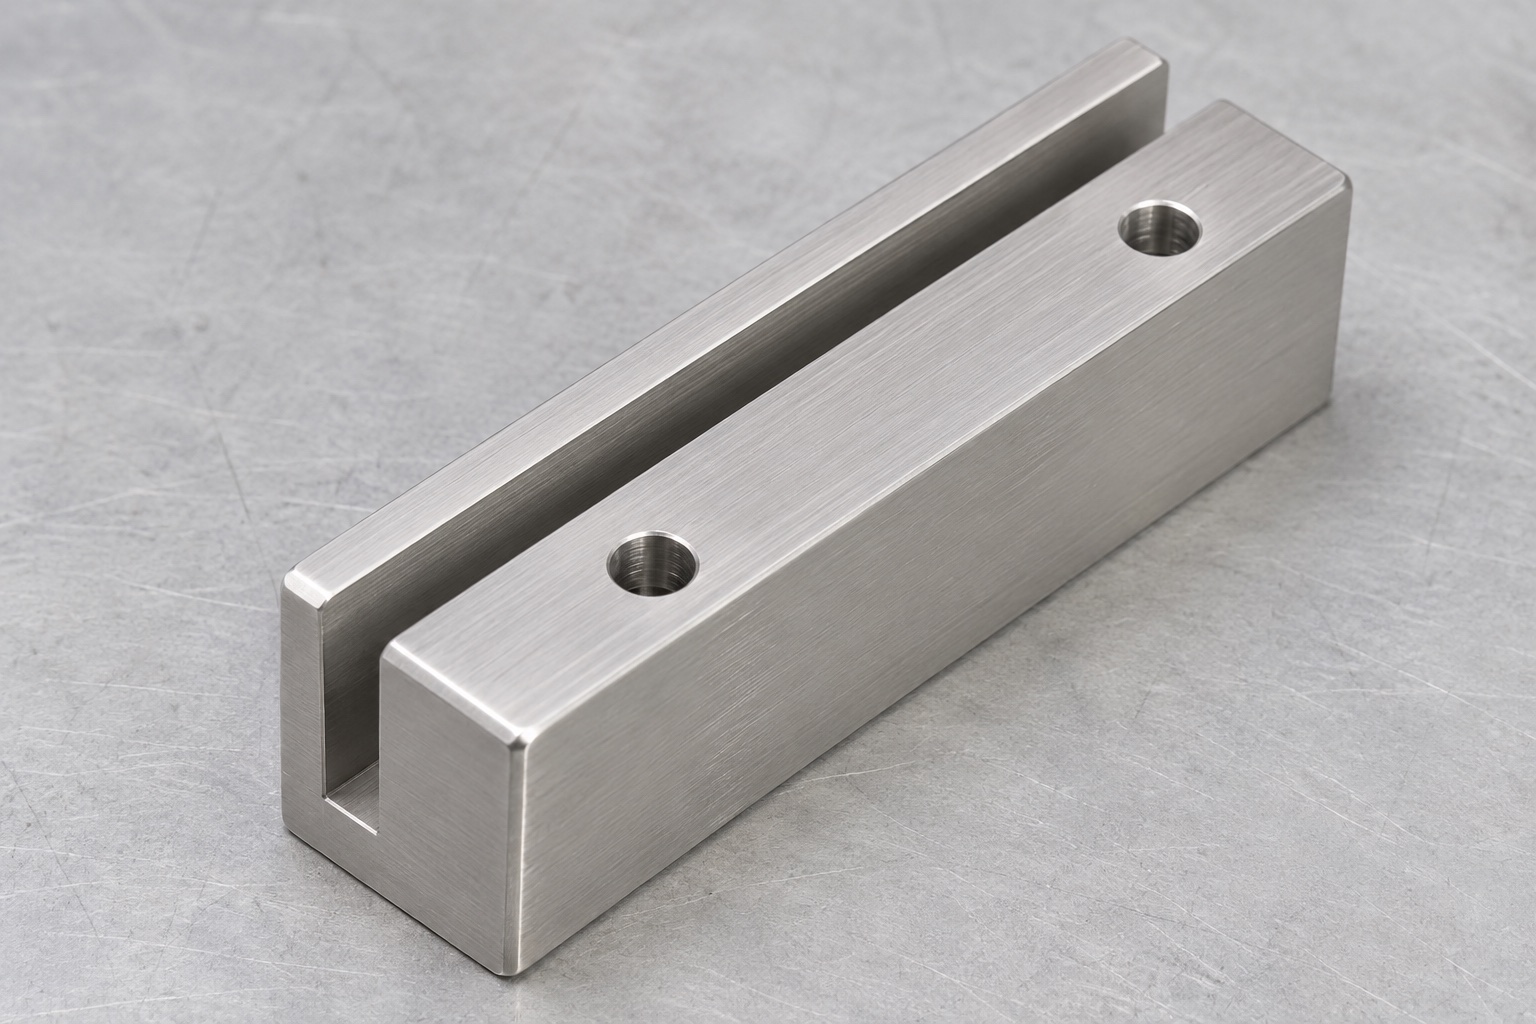
Un prototipo con alcances claramente definidos
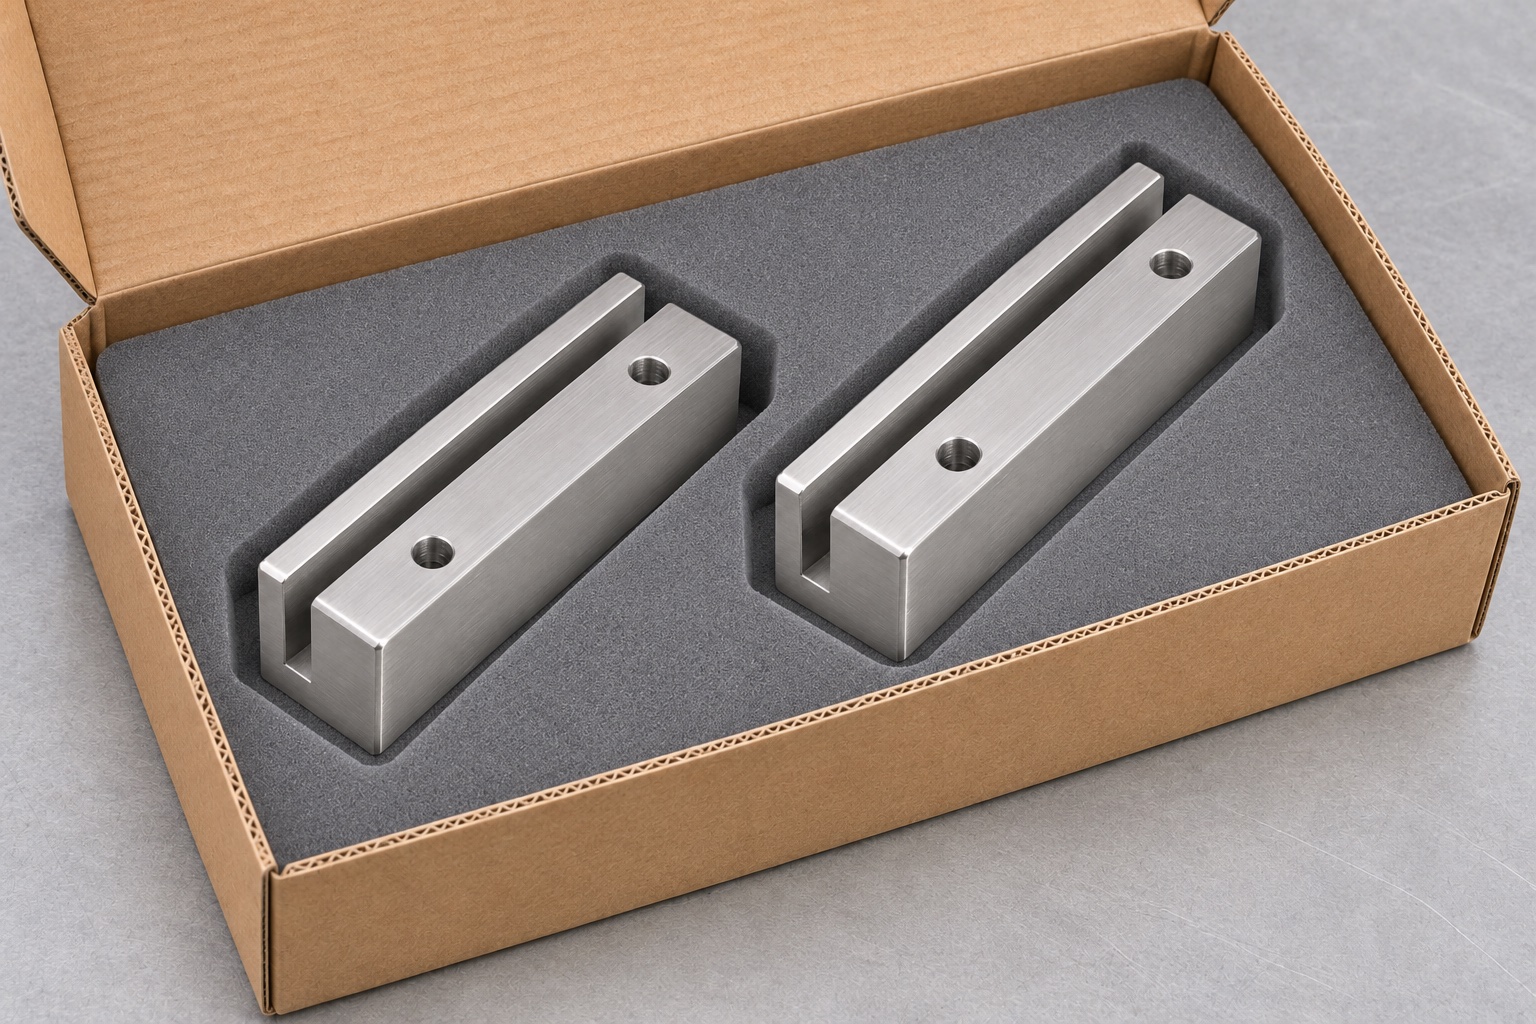
Este caso de mecanizado representativo describe un bloque de montaje de acero 316L diseñado para la pantalla protectora de una estación de trabajo de patología (área de procesamiento de muestras). No se trata de un producto entregado a un cliente real ni de un repuesto para una estación de trabajo específica. La pieza consiste en un bloque rectangular con una ranura longitudinal abierta en sus extremos y dos orificios de paso en su lado más ancho. La ranura aloja el borde de un panel, mientras que los orificios de paso permiten fijar la base a un soporte. El pedido de ejemplo abarca el mecanizado, la inspección y el embalaje del bloque. La retención del panel, su integración en la estación de trabajo y su eficacia como protección quedan fuera del alcance de esta prueba del componente.
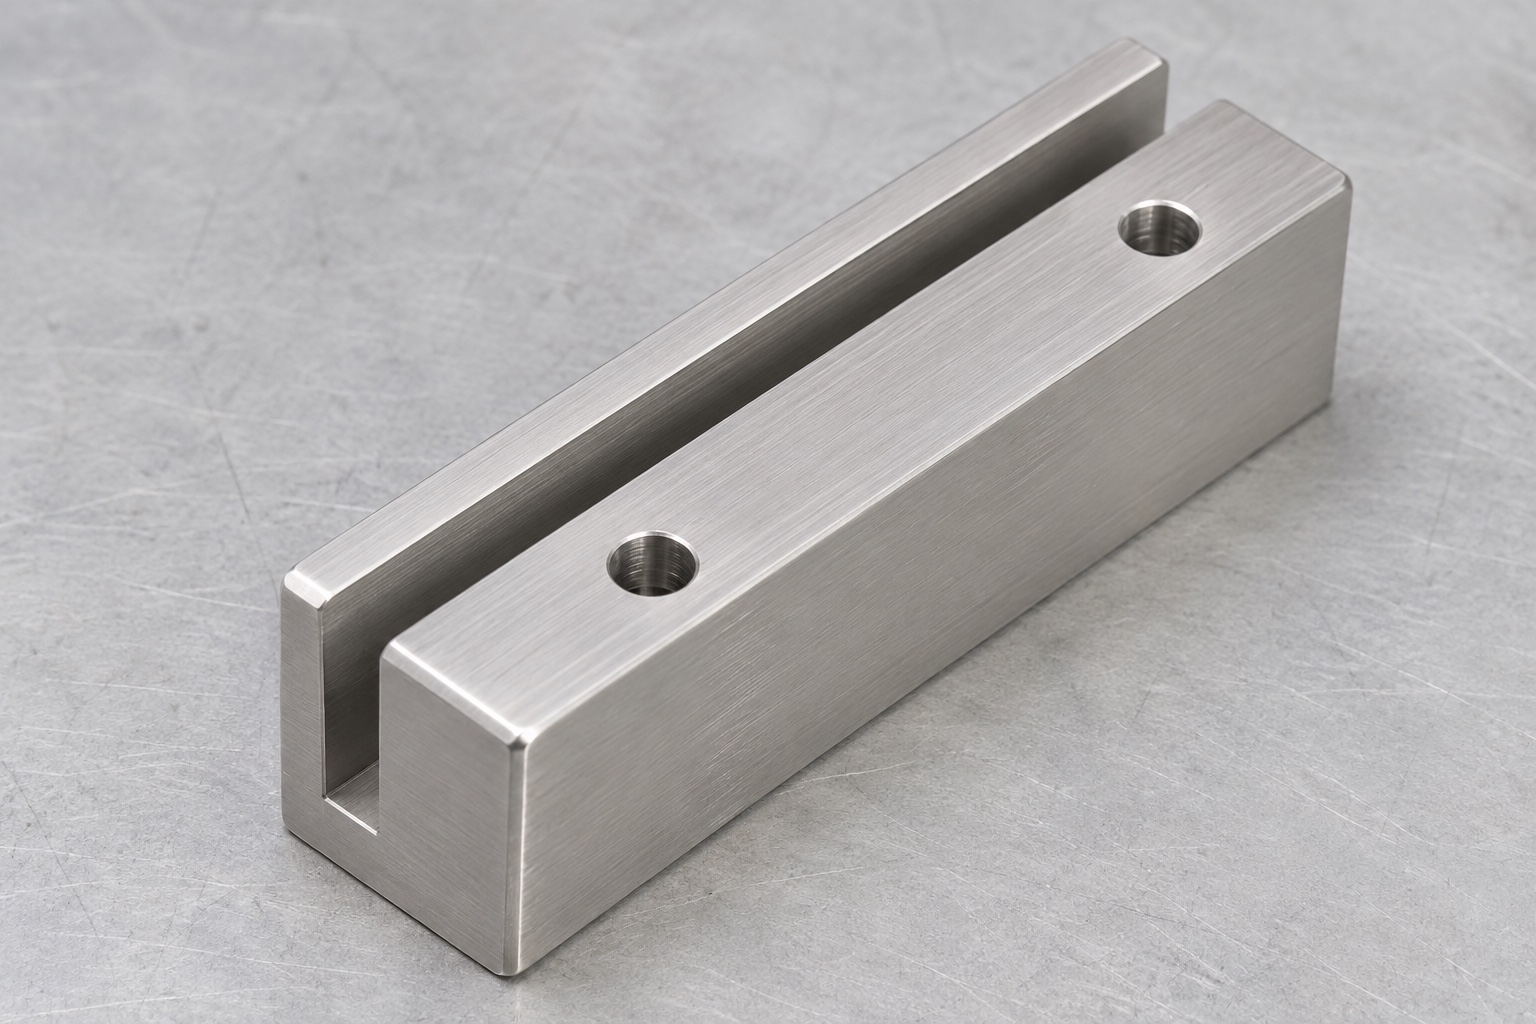
Revisión de la trayectoria de inserción prevista
Comience analizando el plano y la vista en sección del borde del panel. Examine cómo se introduce el panel en la ranura, qué profundidad alcanza y qué elementos limitan su movimiento lateral. Identifique cualquier radio, revestimiento o recubrimiento presente en la parte que se inserta en la abertura. Si se utilizan dos bloques a lo largo de un mismo borde, evalúe la acumulación de tolerancias entre ambos y el soporte, en lugar de considerar cada bloque de forma aislada. Antes de realizar un presupuesto, verifique si se suministrará una muestra (probeta) rectangular y qué condición de borde representa. No deduzca la holgura basándose únicamente en el dibujo de un panel nominal.
Verificación del material de entrada y del estado final de la pieza
El proceso comienza con material de acero inoxidable 316L, cuyas dimensiones permiten realizar un mecanizado de acabado tanto en la base como en el lateral más ancho. Registre la identificación del material en la hoja de ruta de producción antes de cortar las piezas en bruto. Inspeccione el material en bruto para detectar daños en zonas que permanecerán cerca de la ranura final o de la superficie inferior. Si el pedido requiere un acabado específico, indique si las dimensiones finales se verifican después de dicha operación. Cualquier sobremedida debe estar contemplada exclusivamente en un plan de proceso aprobado. El registro del material facilita la trazabilidad, pero no certifica que la pieza terminada sea apta para una exposición o procedimiento en particular.
Prepare una base estable y una referencia lateral.
Fresé la cara inferior y una de las caras laterales largas para asegurar que la pieza en bruto se asiente de forma reproducible en el dispositivo de sujeción. Compruebe que dichas caras estén libres de rebabas antes de utilizarlas como referencias de trabajo. Utilice un tope en un extremo adecuado para establecer el origen de la ranura y del patrón de montaje. Vuelva a colocar la primera pieza en bruto para confirmar que el posicionador y los apoyos ofrecen resultados repetibles. Si la pieza sobresale del dispositivo, asegúrese de apoyarla sin provocar deformaciones al fijarla. Documente qué superficies quedan accesibles durante la siguiente operación. Establecer el origen a partir de un borde cortado con sierra introduciría una variabilidad ajena a las referencias de montaje reales.
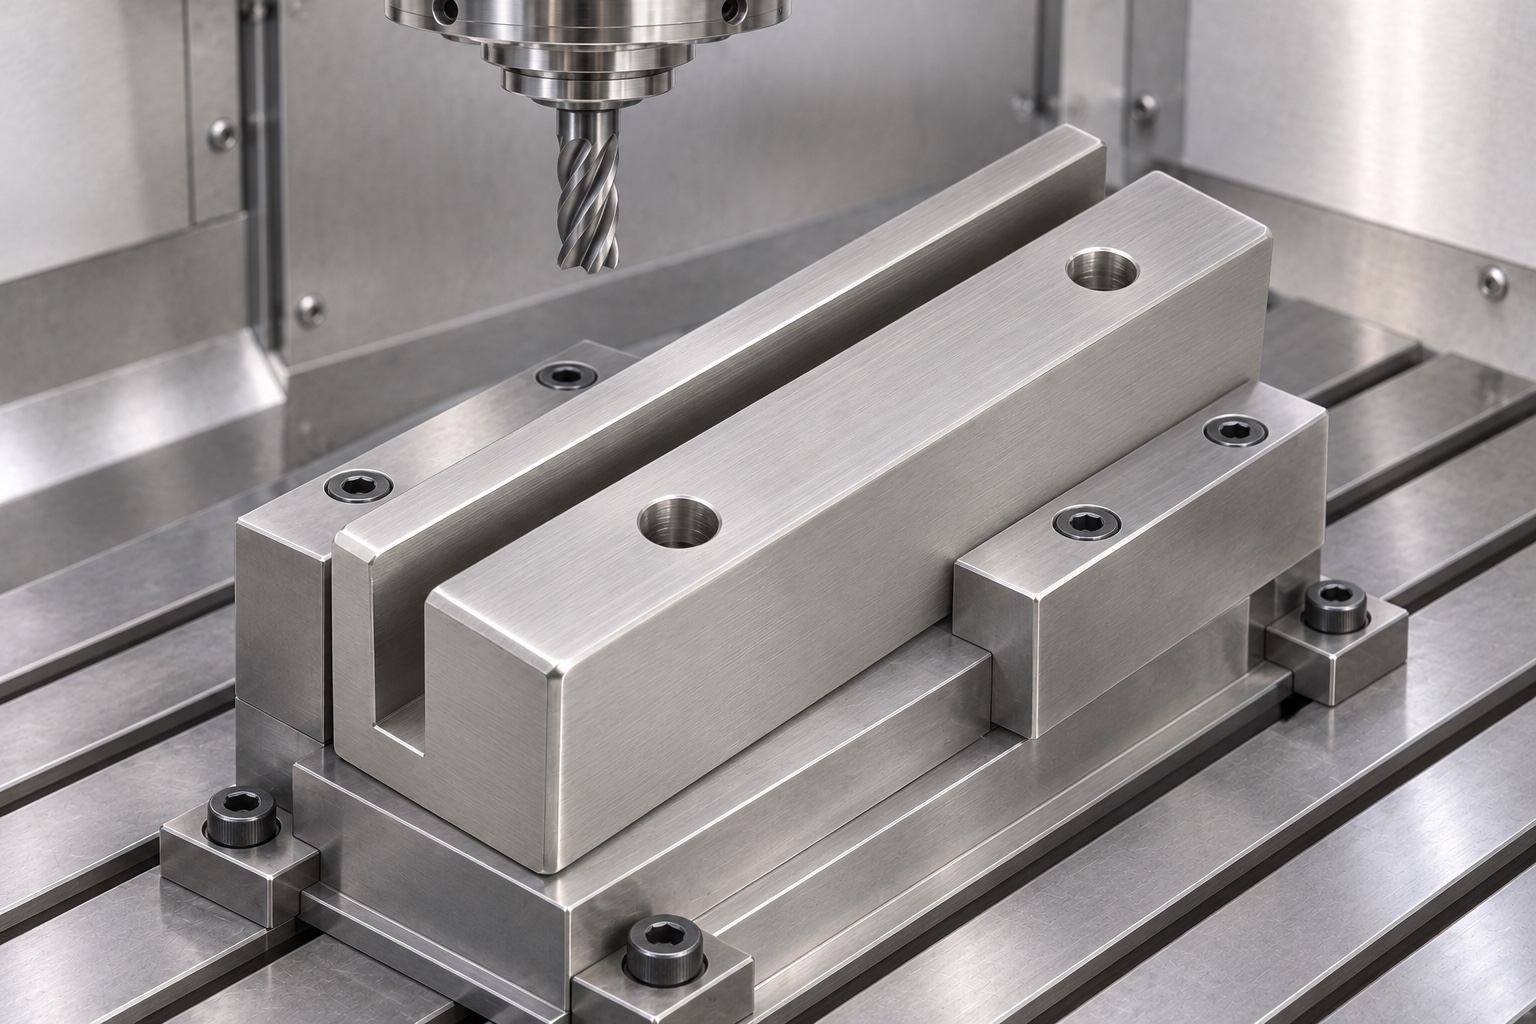
Realice el desbaste y el acabado del canal abierto.
Desbaste el canal longitudinal mientras el bloque permanece apoyado sobre su base. Deje una sobremedida uniforme en ambas paredes, siempre que la trayectoria de la herramienta lo permita; a continuación, realice el acabado del ancho y del fondo del canal utilizando las mismas referencias. Preste atención a la posible re-corte de virutas cerca del fondo y a la flexión de la herramienta a lo largo de toda la profundidad. Evite ajustar el origen basándose únicamente en una medición realizada en la parte superior (la «boca») del canal. En la primera pieza, compare el ancho resultante cerca de ambos extremos y en el centro. Si los resultados no coinciden, revise el alcance de la herramienta, la presión del dispositivo de sujeción y la posible acumulación de material en el filo de corte antes de aplicar una corrección general de las dimensiones.
Taladre el patrón de fijación sin deformar el lateral.
Mecanice los dos orificios especificados en el plano sobre el lateral más ancho, utilizando una configuración que deje libre la salida de la broca y proporcione el soporte adecuado a la pieza. Mantenga el canal libre de virutas y rebabas durante la manipulación. Compruebe el diámetro y la ubicación de los orificios independientemente del ancho del canal, ya que dichos orificios están destinados a alojar elementos de fijación. En la cara inferior, asegúrese de que la salida de la broca no deje rebabas ni resaltes en el plano de asiento. Verifique el espacio previsto para el elemento de fijación y la herramienta, si dicha información figura en el plano. El hecho de que un tornillo se pueda insertar correctamente no constituye una validación de la precarga ni de la retención estructural.
Realice el acabado y elimine las rebabas sin redondear la superficie de asiento.
Elimine las rebabas en la entrada del canal y en los dos extremos abiertos, respetando los límites permitidos en el plano. Un biselado o redondeo excesivo de los bordes puede reducir la longitud de apoyo, especialmente si el revestimiento (liner) solo contacta con una sección corta. Compruebe que no haya rebabas ni radios no deseados en las esquinas entre las paredes y el fondo, ya que podrían impedir una inserción completa. Realice una inspección visual utilizando la iluminación y el aumento acordados, según sea necesario. Si la pieza requiere un tratamiento superficial posterior, proteja las superficies de contacto durante el traslado y repita las comprobaciones que puedan verse afectadas por dicho proceso. No rectifique ni ajuste manualmente ninguna superficie funcional más allá de los límites especificados.
Registre las medidas reales del canal.
Inspeccione la ranura y la base una vez liberada la pieza, utilizando un método de sujeción que no ejerza presión hacia el interior sobre las paredes laterales. Mida el ancho a las profundidades acordadas a lo largo de la ranura y registre la profundidad tomando como referencia el punto designado. Verifique por separado la configuración de los puntos de fijación y la superficie de asiento. Indique en el informe el instrumento utilizado, la revisión del plano y las condiciones de sujeción. Si un instrumento de medición no puede acceder a una esquina estrecha, registre esta limitación y acuerde un método adecuado; no asuma que la superficie no medida cumple con las especificaciones. La aprobación de la primera pieza es una decisión consensuada, no un resultado automático derivado de alcanzar la dimensión nominal una sola vez.
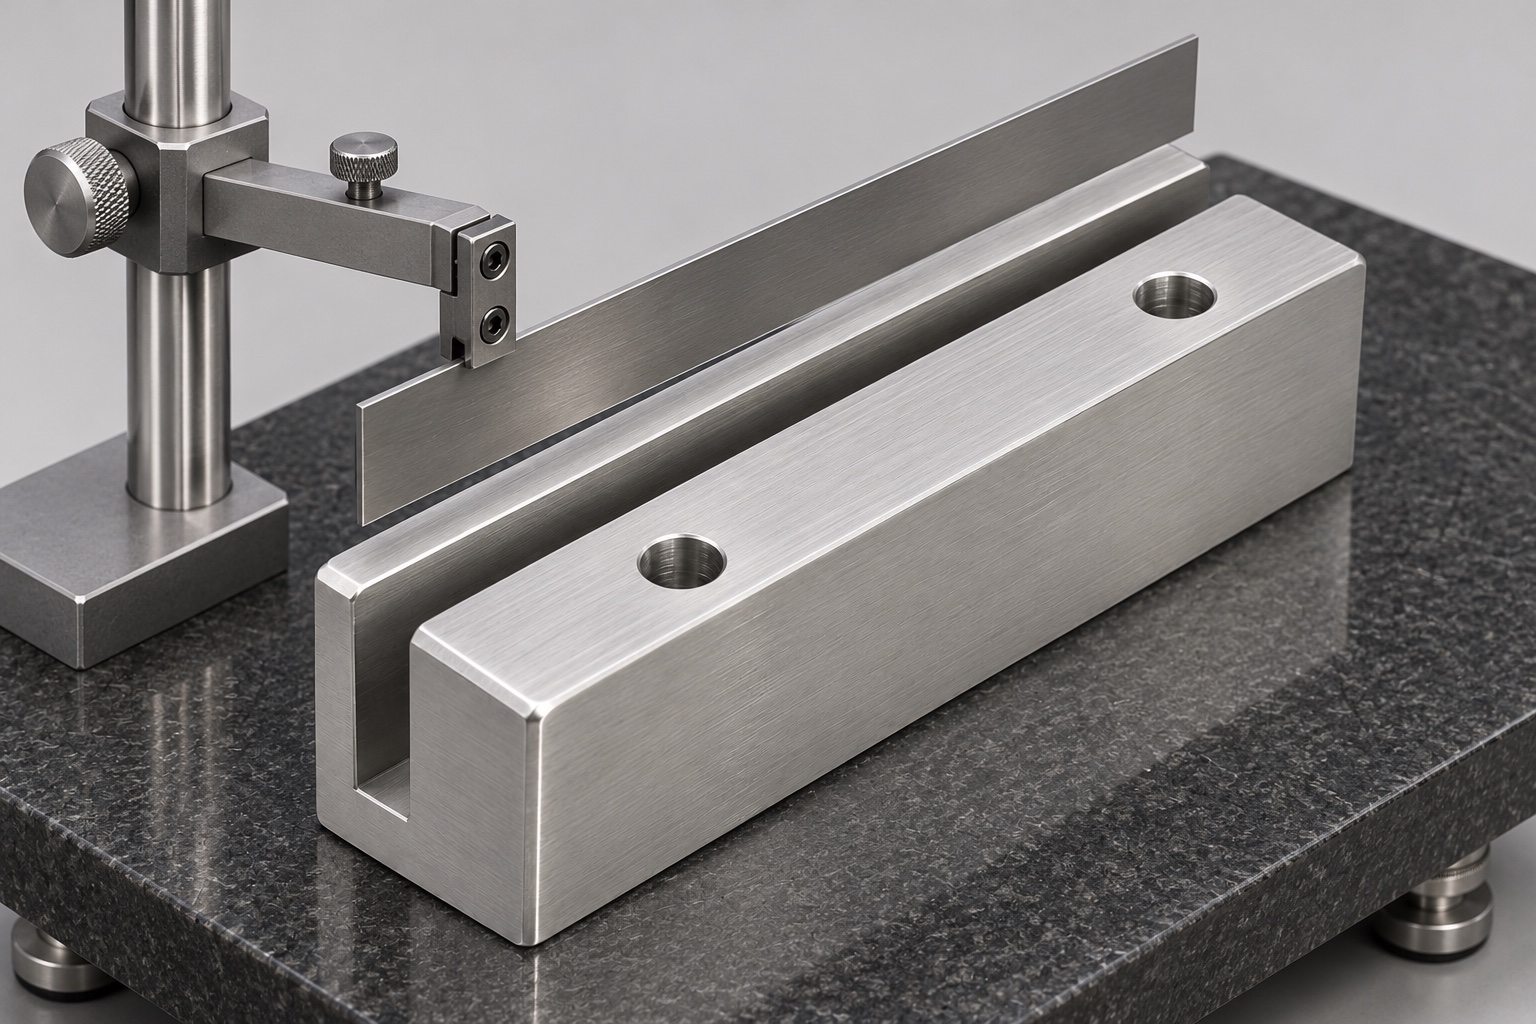
Pruebe la probeta —definida según el plano— en el banco de trabajo.
Inserte una muestra de prueba (cupón) que represente el borde real del panel, incluyendo cualquier revestimiento previsto, si se especifica. Observe la entrada inicial, el acoplamiento constante y el asentamiento. Si intervienen dos bloques, utilice un soporte controlado para verificar que las posiciones de las ranuras coincidan con el plano de montaje. Mantenga la prueba sin cargas adicionales, salvo las condiciones de inserción definidas; no aplique impactos ni cargas de retención durante la verificación del ajuste. Registre las revisiones de la muestra y del dispositivo de sujeción, así como el procedimiento seguido para la verificación. Esta evidencia se refiere únicamente al ajuste mecánico; no abarca la protección contra salpicaduras, el control de vapores, la limpieza ni la seguridad en el puesto de trabajo.
Investigue la existencia de interferencias localizadas antes de reprocesar un lote.
Si la muestra se atasca en la parte central, compare el ancho y la rectitud en esa zona con los valores en los extremos. Compruebe si hay rebabas localizadas o rebabas dobladas hacia el interior antes de retirar material de las paredes. Si el bloque oscila sobre el soporte, inspeccione si hay rebabas en las salidas de los orificios, restos de material o problemas de planitud en la base antes de profundizar el canal. Segregue las piezas afectadas y obtenga la aprobación para cualquier corrección que modifique las especificaciones del plano. Un registro de proceso adecuado debe vincular el defecto observado con la operación realizada, la acción correctiva aprobada y la reinspección posterior, en lugar de limitarse a indicar simplemente si la pieza pasó o no la inspección.
Defina la evidencia requerida para pedidos recurrentes.
Para un pedido de prototipo, establezca un acuerdo sobre el plano aprobado, la documentación del material, los resultados de las mediciones y cualquier nota relevante sobre las pruebas de ajuste. En el caso de pedidos recurrentes, identifique cualquier cambio en el material, la herramienta de corte, el dispositivo de sujeción o el proceso de acabado que requiera una nueva revisión de la primera pieza. Asegúrese de que las revisiones de la pieza y de su contraparte coincidan. Si algún requisito relativo al recubrimiento, la limpieza o el embalaje no está definido, inclúyalo como un punto pendiente en la cotización; no lo sustituya por una declaración genérica. Esto permite mantener el alcance del fresado CNC personalizado vinculado específicamente al componente, evitando dar a entender que se trata de un conjunto ya terminado y cualificado para su uso en un puesto de trabajo.
Embalaje: evite el contacto entre los canales mecanizados.
Utilice protecciones individuales o bandejas compartimentadas para evitar que las piezas adyacentes golpeen las paredes de las ranuras o rayen la base. No utilice adhesivos ni materiales de relleno sueltos dentro del canal. Identifique el pedido, la revisión y el lote de material en el embalaje, y conserve el enlace al informe de inspección. Si la primera pieza se embala por separado, mantenga su identificación y las condiciones de manipulación previstas para su recepción. Este ejemplo utiliza un embalaje protector estándar no estéril. Cualquier requisito de limpieza controlada requiere criterios de aceptación explícitos y un plan de manipulación acordado antes de liberar el pedido.
FAQ
¿Por qué colocar los orificios de montaje en el lado más ancho?
En este dibujo representativo, dicha ubicación separa el punto de fijación de la ranura en el panel. Las distancias a los bordes, la longitud de roscado en el soporte y las cargas mecánicas siguen formando parte del diseño del conjunto.
¿Se considera una prueba de resistencia el ensayo exitoso en el panel?
No. Este ensayo verifica la inserción y el asentamiento bajo condiciones determinadas. La retención, el comportamiento ante impactos y el rendimiento de la protección requieren una evaluación independiente del conjunto completo.
¿Dónde debe medirse el ancho de la ranura?
Utilice las ubicaciones y profundidades acordadas por debajo del chaflán de entrada. Registre los puntos y el método empleados, de modo que las mediciones puedan repetirse y relacionarse con el borde del panel de trabajo.
¿Se puede aceptar el acabado del material base como superficie final?
Solo si cumple con los requisitos especificados en el plano y en el pedido. Registre cualquier acabado adicional necesario e inspeccione la geometría afectada en su estado final especificado.
¿Se trata de un ejemplo de un pedido real entregado?
No. Es un ejemplo representativo de fabricación; no hace referencia a ningún cliente, envío realizado, certificación ni resultado de producción medido.
¿Qué debe acordarse antes de solicitar otro lote?
Confirme los planos vigentes, el material base y su acabado, el alcance de la inspección y cualquier criterio que requiera una nueva validación de la primera pieza. Revise las interfaces entre el panel y el soporte si se ha producido algún cambio en la revisión de cualquiera de ellos.
tanghangyun@oemach.com