
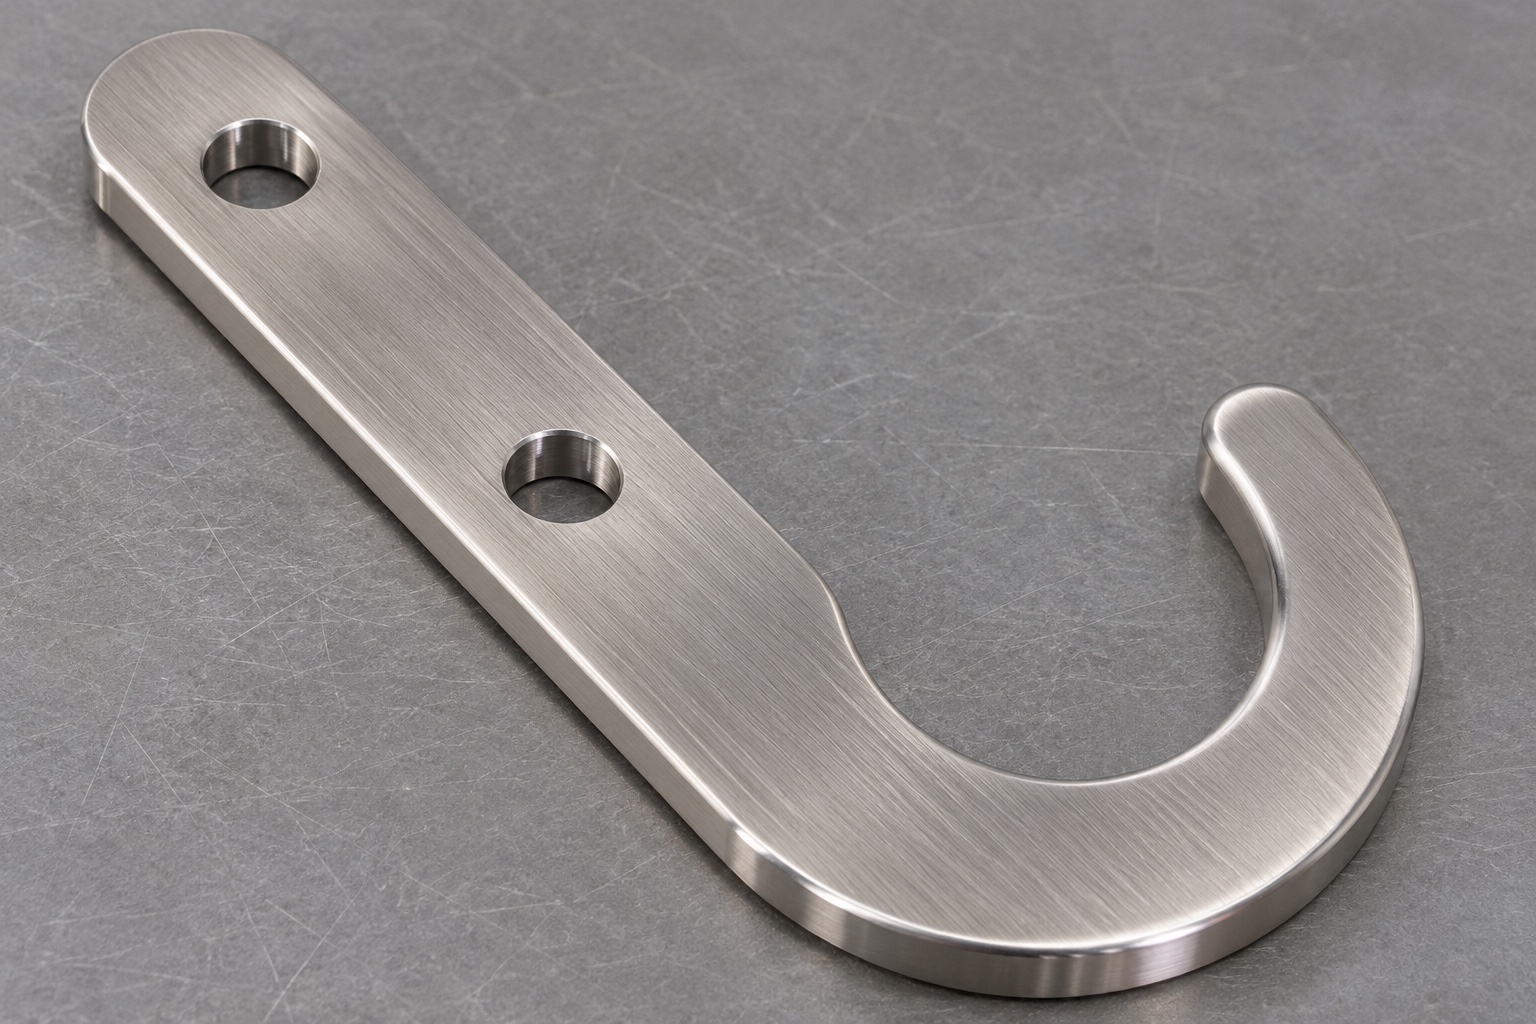
Definición del trabajo representativo
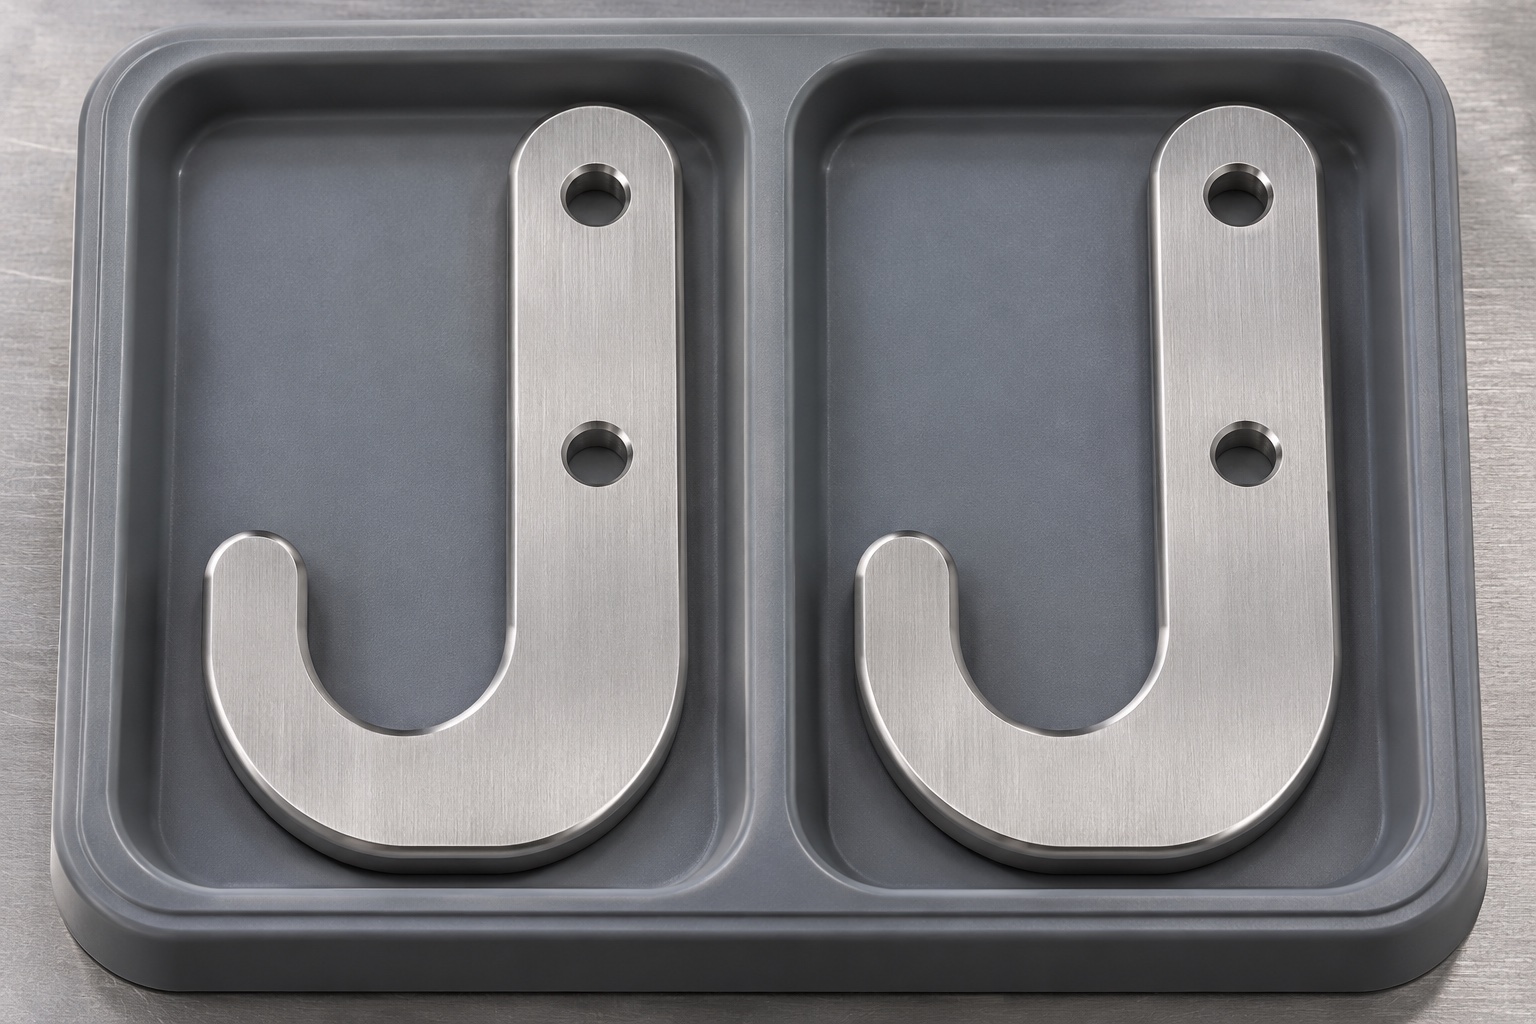
Este es un ejemplo representativo de mecanizado; no se trata de un producto destinado a un cliente ni de un soporte para endoscopios homologado. El componente en cuestión es una placa plana de acero inoxidable 316L, con forma de «J», que cuenta con dos orificios pasantes en su vástago y un gancho abierto redondeado. Los requisitos mecánicos vendrían determinados por la interfaz del armario y el soporte (carrier) correspondiente. El objetivo es establecer un proceso de mecanizado reproducible y generar un registro geométrico verificable; no se pretende validar aspectos como el secado, la capacidad de carga segura o la compatibilidad con dispositivos específicos. No se incluyen datos de medición, certificaciones, cantidades de envío ni resultados reales de ajuste con instrumentos. El propietario del diseño deberá aprobar todas las dimensiones funcionales antes de la fabricación de cualquier muestra.
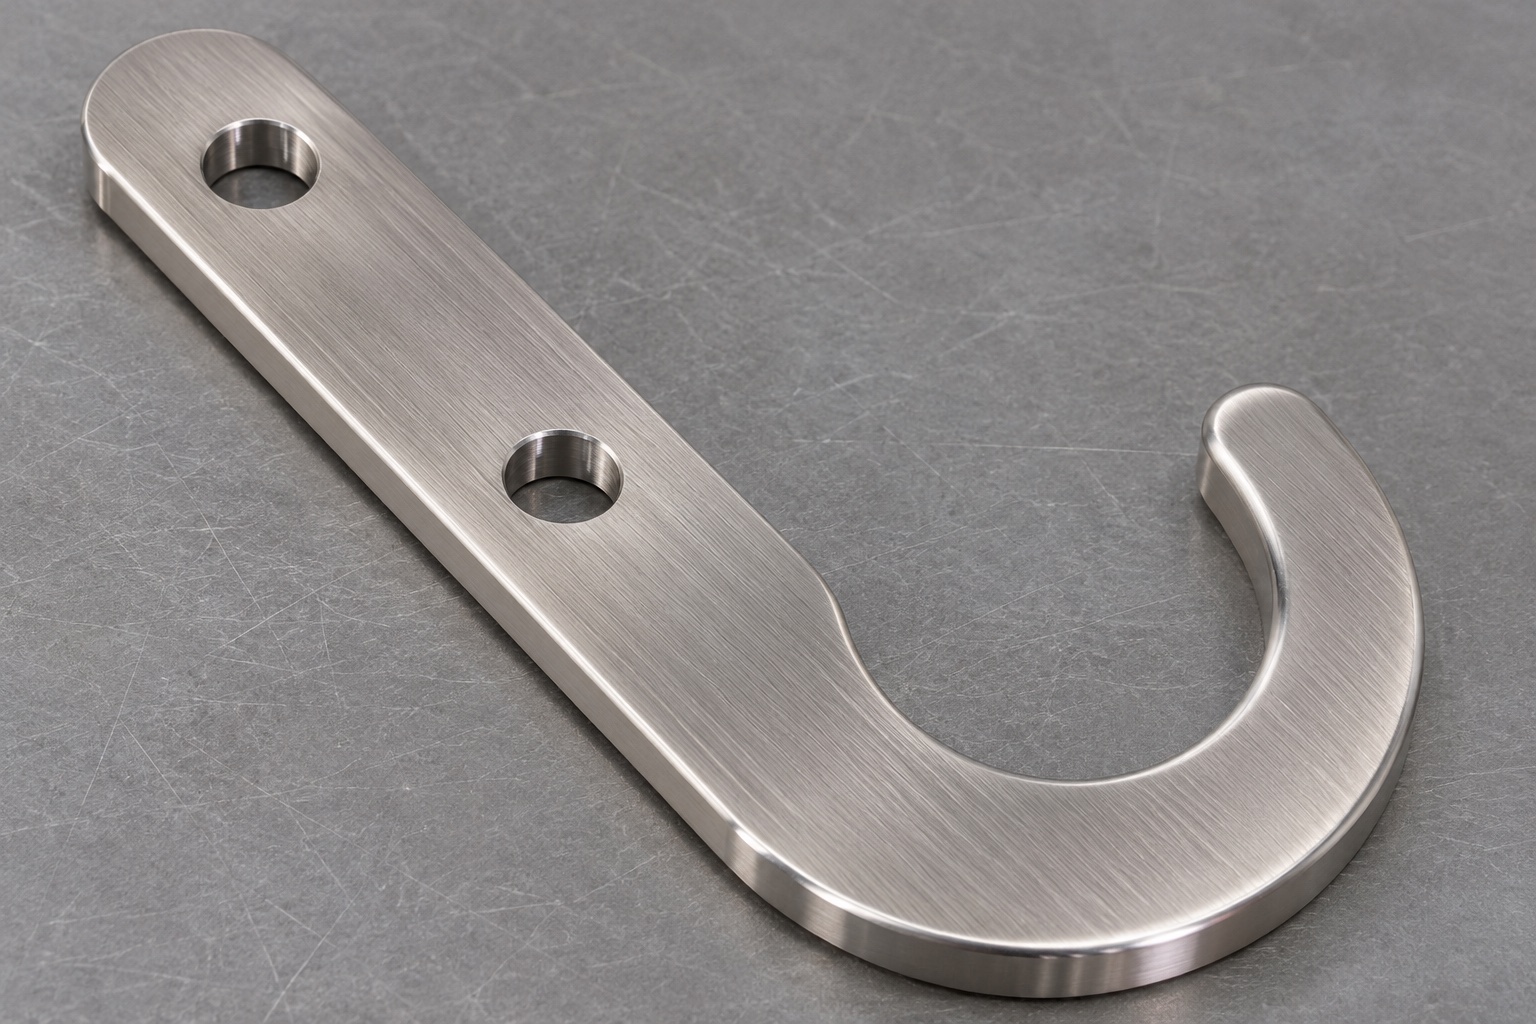
Análisis de la relación entre los orificios y el perfil
El plano propuesto identifica una cara de apoyo y una referencia de posicionamiento vinculada a la configuración de los orificios de montaje. Antes de seleccionar el dispositivo de sujeción (útil), es necesario confirmar si los orificios sirven para el posicionamiento o si simplemente proporcionan holgura. Compare el perfil con la sección del soporte (carrier) homologado. La abertura visible no es el único elemento crítico; la transición del vástago y la punta pueden influir en la inserción. Solicite al cliente que especifique las zonas de contacto permitidas y la holgura necesaria a lo largo de la trayectoria de montaje. Si el plano del riel y el modelo del soporte corresponden a revisiones distintas, registre la discrepancia y aplace la decisión sobre el ajuste hasta que el propietario del diseño la resuelva.
Selección e identificación de la pieza en bruto (blank)
Comience con una placa de acero inoxidable aprobada según el plano, o con una pieza en bruto con una forma cercana a la final (near-net shape) que deje suficiente sobrematerial alrededor del perfil. Verifique que la pieza en bruto coincida con la especificación del material antes de separarla del material base. Evalúe si las caras originales pueden mantenerse o si es necesario mecanizarlas para garantizar el espesor y la planitud requeridos. Un proceso de preformado (near-net) puede dejar bordes que requieran una eliminación adicional de material. No asuma que se trata de un acabado aceptado. Registre el estado inicial y la secuencia de acabado prevista. El proceso típico no prescribe un espesor de material ni un ajuste de herramienta universales, ya que el diseño controlado y el equipo real son los que determinan dichas especificaciones.
Establecer la primera referencia en una configuración estable
Apoyar la placa en bruto sobre su superficie más amplia y posicionarla mediante topes que no obstaculicen el taladrado. Establecer el plano de montaje y las superficies de referencia accesibles en los puntos donde el plano exija mecanizado. Realizar los orificios tomando como base la configuración de referencias aprobada. Asegurarse de que la superficie de apoyo evite daños a la salida de la herramienta y deje espacio suficiente para la broca. Es fundamental contar con un soporte limpio, ya que una viruta atrapada puede provocar que una pieza, aparentemente plana, quede asentada en ángulo. Registrar qué superficies utilizará el siguiente dispositivo de sujeción e inspeccionarlas antes de realizar la transferencia. No utilizar el borde exterior visible como sustituto de una referencia de montaje controlada.
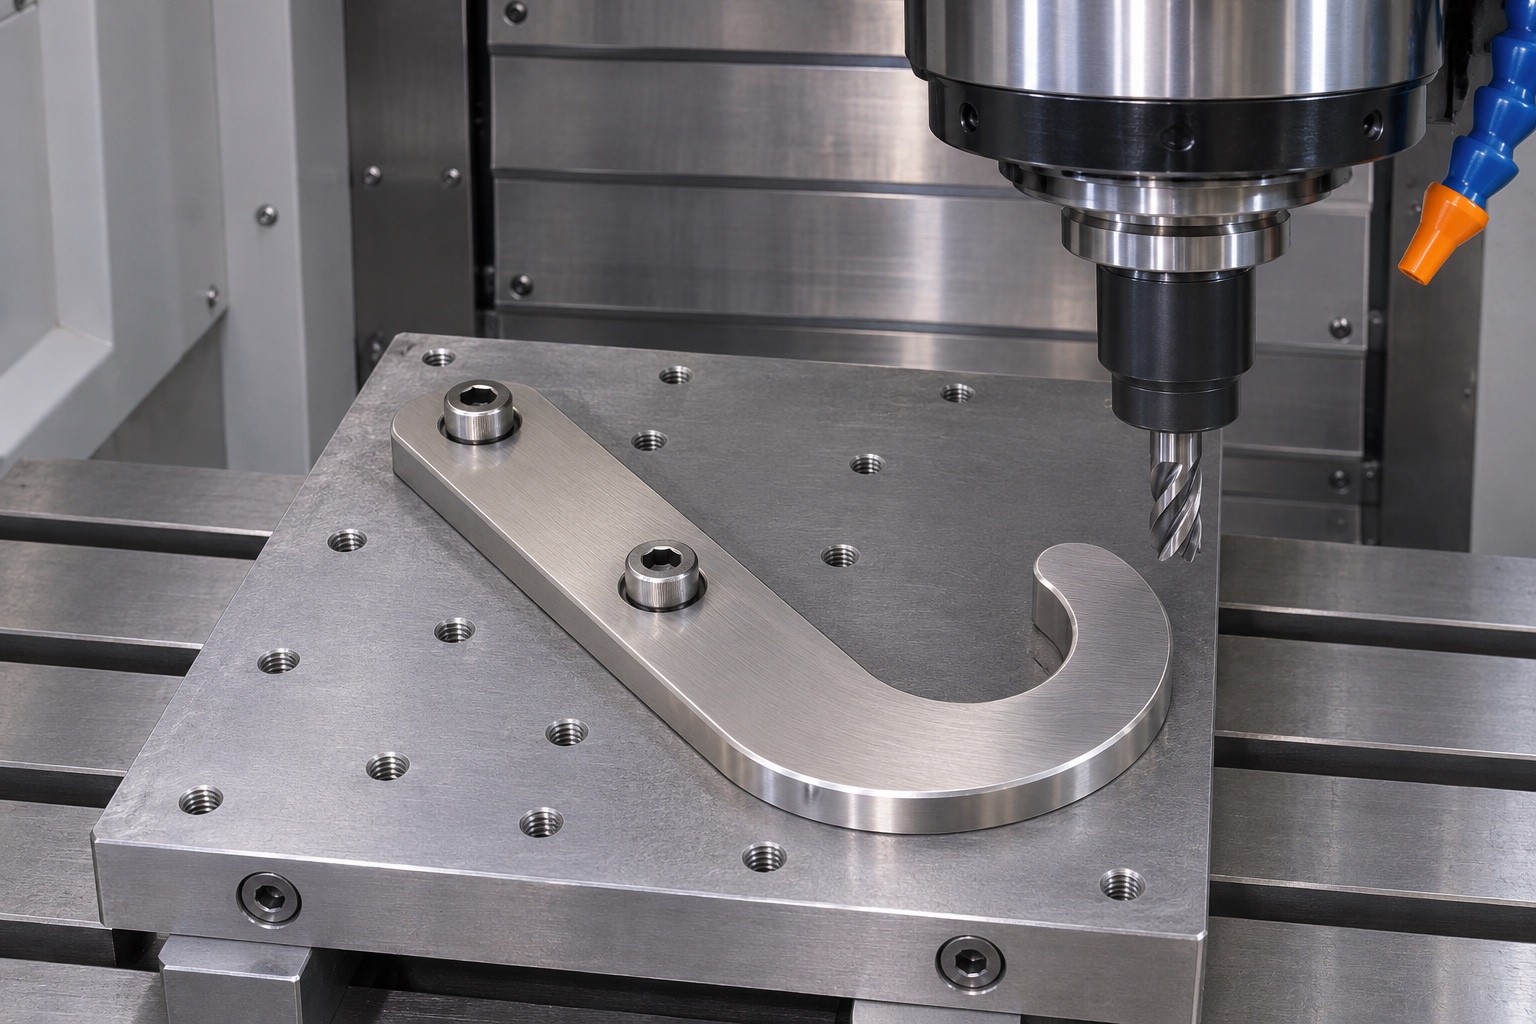
Transferencia a un dispositivo de sujeción perimetral
En la segunda configuración propuesta, una placa de apoyo sostiene la pieza mientras el contorno curvo permanece accesible. Un orificio previamente verificado y un segundo punto de contacto permiten orientar la placa sin forzar un ajuste hiperestático (excesivamente restringido). Emplear sistemas de sujeción independientes cuando sea necesario y comprobar que no haya interferencias con las bridas antes de mecanizar el perfil. Verificar que la zona en forma de gancho permanezca apoyada a medida que se retira el material sobrante. El dispositivo de sujeción no debe marcar el plano de contacto final ni desplazarse durante el corte de la última sección. Registrar las condiciones de la configuración para que, posteriormente, otro operario pueda reproducir el soporte, en lugar de tener que compensar un asiento distinto mediante un ajuste de coordenadas (offset).
Acabado de la garganta y la punta
Realizar el desbaste de las formas exterior e interior, dejando un sobreespesor controlado. Completar la garganta utilizando una herramienta que alcance la zona cóncava con una extensión adecuada y que mantenga una trayectoria de corte estable. Verificar por separado la transición entre la curva y el vástago, así como la punta redondeada. Una marca generada por la entrada de la herramienta no tiene por qué coincidir necesariamente con la zona donde un instrumento de medición posterior la detectaría. Siempre que sea posible, planificar la entrada y salida de la herramienta fuera de las zonas de contacto más críticas. A continuación, liberar la placa y evaluar si el perfil o la cara final han sufrido algún desplazamiento. Este enfoque propone verificaciones durante el proceso, sin garantizar una capacidad que no haya sido medida.
Diagnóstico de una obstrucción en la entrada
Supongamos que una referencia del soporte entra en contacto con la entrada (boca) de la pieza, mientras que el radio de asiento principal se mantiene dentro de las tolerancias especificadas. Se trata de un escenario hipotético. Compruebe la orientación, la punta y la abertura local antes de modificar el contorno completo. Una rebaba o un chaflán que interfiera con la trayectoria de entrada puede generar un contacto que no sería detectado mediante una medición de radio realizada más hacia el interior. Compare la geometría del calibrador con el plano y verifique que el soporte reproduzca la posición del riel aprobada. Si detecta una discrepancia en la revisión, notifíquela en lugar de recortar la pieza para que pase la inspección. Cualquier corrección autorizada debe ir seguida de una reinspección específica.
Diagnóstico de un desplazamiento tras el montaje
Supongamos que el perfil parece estar centrado al medirlo desde el borde de la pieza en bruto, pero se desplaza al montarlo sobre una placa de referencia aprobada. Compruebe la relación entre el elemento de montaje y la garganta dentro del esquema de referencias funcionales. Una referencia elegida por conveniencia durante el mecanizado puede diferir del elemento de posicionamiento real. Verifique la posición de los orificios y si la holgura de los elementos de fijación permite algún movimiento. Si el montaje utiliza dos pasadores, asegúrese de que no fuercen la pieza hacia una posición artificial. Documente la discrepancia observada e investigue por separado el dispositivo de sujeción, la pieza y la referencia. Un desplazamiento aparente no constituye una prueba de una causa específica hasta que todas estas comprobaciones coincidan.
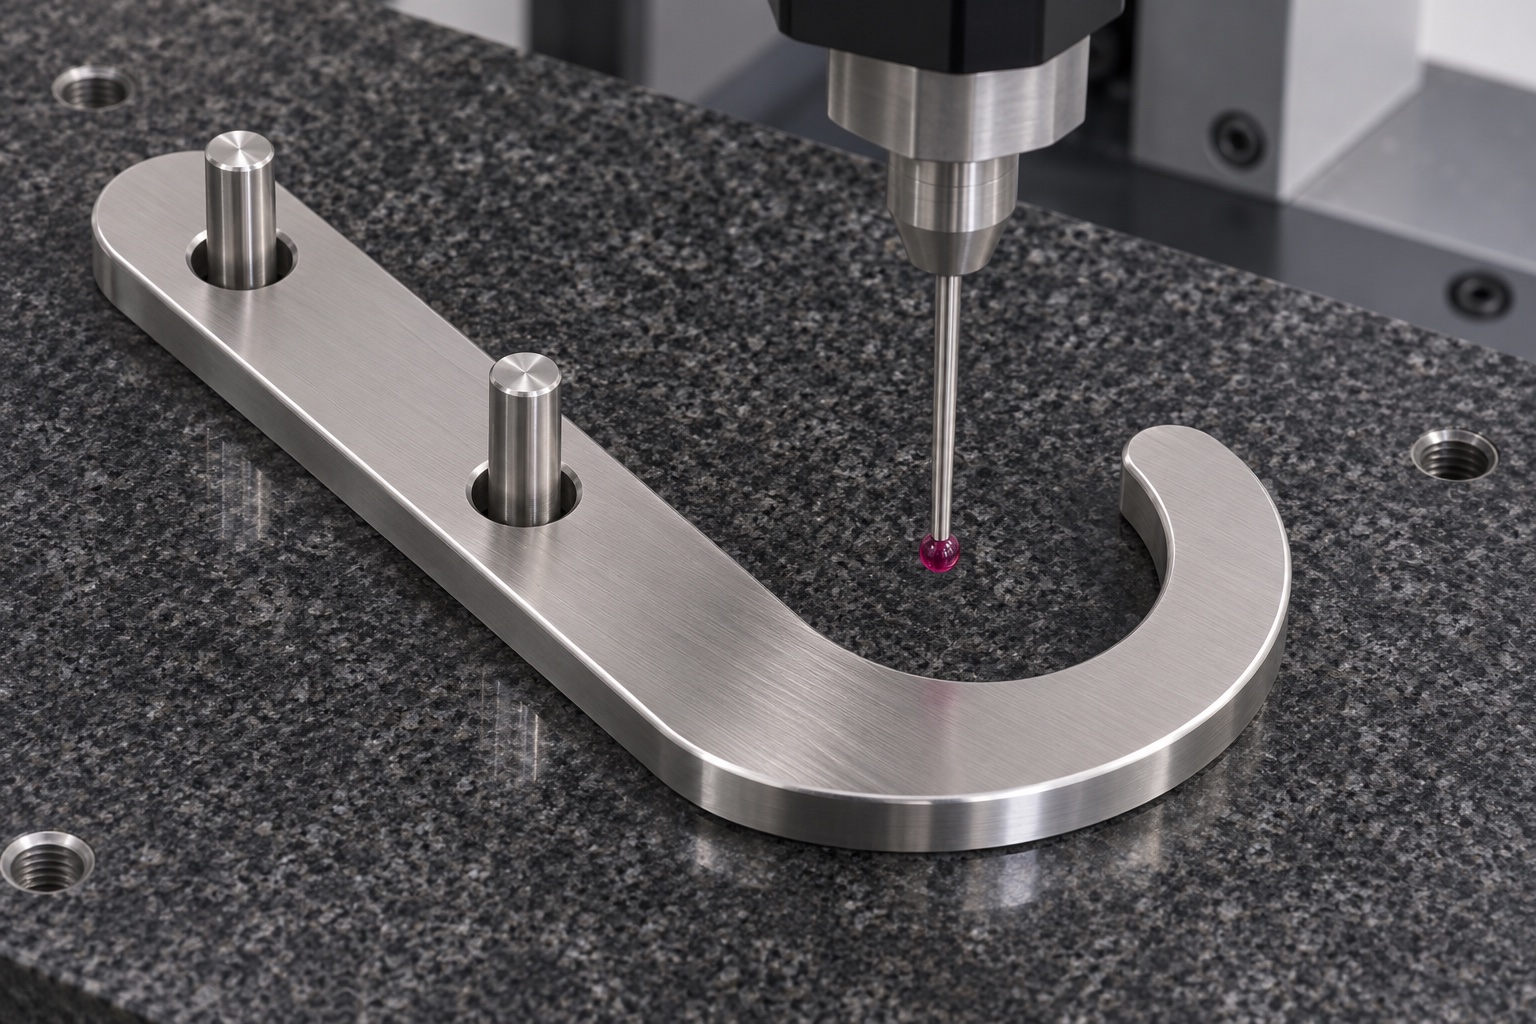
Inspección tras el tratamiento controlado de los bordes
Aplique el tratamiento de bordes especificado en la punta, la garganta, el contorno exterior y las salidas de los orificios, sin alterar el plano de asiento ni la sección mínima. Guíese por los límites establecidos en el plano, en lugar de basarse únicamente en un acabado superficial pulido. A continuación, inspeccione el espesor de la placa, el estado de las caras, la disposición de los orificios y el perfil en las secciones requeridas. Registre el equipo utilizado, la alineación y el estado de los soportes. Si el plano exige una operación de acabado final, incluya una verificación del estado de la pieza tras dicha operación. La observación de un ajuste correcto complementa, pero no sustituye, al informe numérico. Las lecturas cercanas a los límites deben gestionarse conforme a la regla de aceptación acordada, en lugar de redondear los valores para que cumplan con las especificaciones.
Definición de comprobaciones de residuos y embalaje protector
La etapa de limpieza propuesta eliminaría los residuos del mecanizado y cualquier otro resto antes de la manipulación final. Inspeccione el asiento curvo y las salidas de los orificios, donde podrían quedar partículas o rebabas. Coloque las placas en compartimentos separados, de modo que las puntas de los ganchos no entren en contacto con otras piezas ni presionen contra la cubierta. Verifique la retención sin forzar el perfil dentro de un alojamiento demasiado ajustado. Identifique el lote y la revisión en el embalaje cuando sea necesario, asegurándose de que el adhesivo no entre en contacto con las superficies funcionales. Este ejemplo no contempla una barrera estéril, la cualificación para el transporte ni requisitos de limpieza para el gabinete. Cualquier exigencia de este tipo debe definirse y demostrarse por separado.
Revise la muestra de primer artículo utilizando un calibre definido.
Utilice una referencia de montaje controlada y un soporte inerte para documentar la inserción, el asentamiento y la extracción. Registre la revisión de referencia, la orientación y las observaciones pertinentes, sin necesidad de realizar pruebas en un gabinete operativo o un instrumento clínico. Anote con precisión dónde se produce el contacto y si dicho contacto es intencionado. Una pieza que solo se asienta aplicando una fuerza excesiva no cumple con los requisitos especificados en el plano. Un resultado satisfactorio en banco de pruebas solo es válido para la configuración específica que se ha ensayado. El responsable debe evaluar por separado la resistencia de la fijación, la estabilidad, las condiciones de uso y la compatibilidad. Este alcance debe quedar claramente reflejado en los registros de inspección y entrega.
Realice la entrega del proceso, incluyendo los aspectos pendientes.
El paquete propuesto incluye la revisión aprobada, la trazabilidad del material, las notas sobre la ruta y la preparación, la inspección del estado final y la descripción del embalaje. Documente una prueba de montaje en seco (dry fit) solo si esta se ha llevado a cabo realmente conforme a una referencia acordada. Si, al analizar el primer artículo, se detecta un contacto ambiguo o si el dispositivo de sujeción oculta el movimiento de la pieza, resuelva el problema antes de proceder a nuevas operaciones de mecanizado. No presente un proceso propuesto como un resultado de producción ya cualificado. Este ejemplo ilustra cómo distinguir la conformidad con el plano de la validación del sistema, y cómo solicitar evidencias en cada etapa del proceso. No representa un producto instalado, una prueba de carga medida ni un cliente específico.
FAQ
¿Se trata de un gancho de repuesto aprobado?
No. Es un ejemplo representativo de fabricación. Para un gabinete, un soporte y una configuración de montaje específicos, serían necesarios planos aprobados y una evaluación independiente por parte del propietario del dispositivo.
¿Por qué establecer referencias de montaje antes de realizar el perfilado?
Las referencias relacionan la garganta con su posición de montaje. Un perímetro mecanizado con precisión a partir de un borde en bruto puede quedar descentrado tras su instalación.
¿Qué sucede si el calibrador se detiene en la boca del gancho?
Verifique la abertura local, la punta, la presencia de rebabas y la orientación de inserción. Confirme la revisión del calibrador y el soporte utilizado antes de modificar cualquier geometría aprobada.
¿Debe inspeccionarse la placa mientras está firmemente sujeta?
Solo si dicha sujeción constituye la condición de inspección documentada. Realice la verificación sin sujeción (en estado libre) cuando así se especifique, para evitar que la presión de los dispositivos de fijación oculte posibles desplazamientos.
¿Permite una prueba de montaje en seco verificar la capacidad de carga?
No. Esta prueba evalúa la geometría en una configuración específica. La capacidad de carga, la retención y la idoneidad para el servicio requieren evidencias definidas por separado, proporcionadas por la autoridad de diseño responsable.
¿Qué debe incluir el paquete de documentación para la primera pieza (first-article)?
Incluya la identificación del material, la revisión del plano, las evidencias de la configuración y las mediciones realizadas, así como el alcance acordado para la limpieza y el embalaje. Indique las limitaciones de cualquier observación realizada durante el montaje en banco.
tanghangyun@oemach.com