
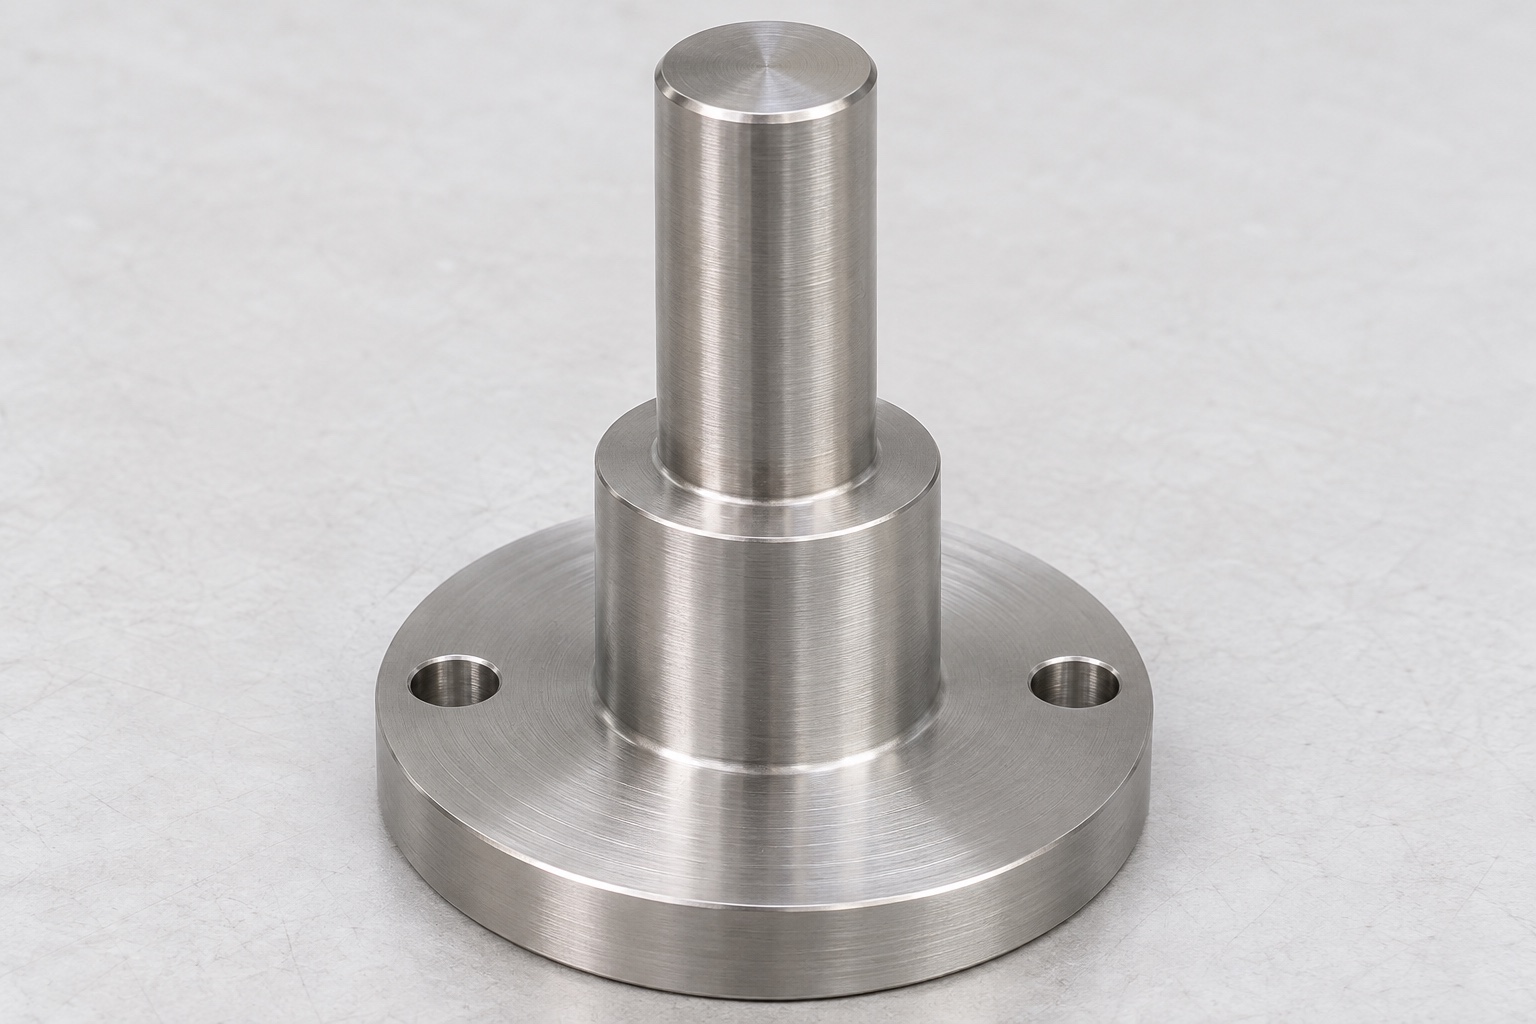
Componente representativo más que una afirmación de entrega
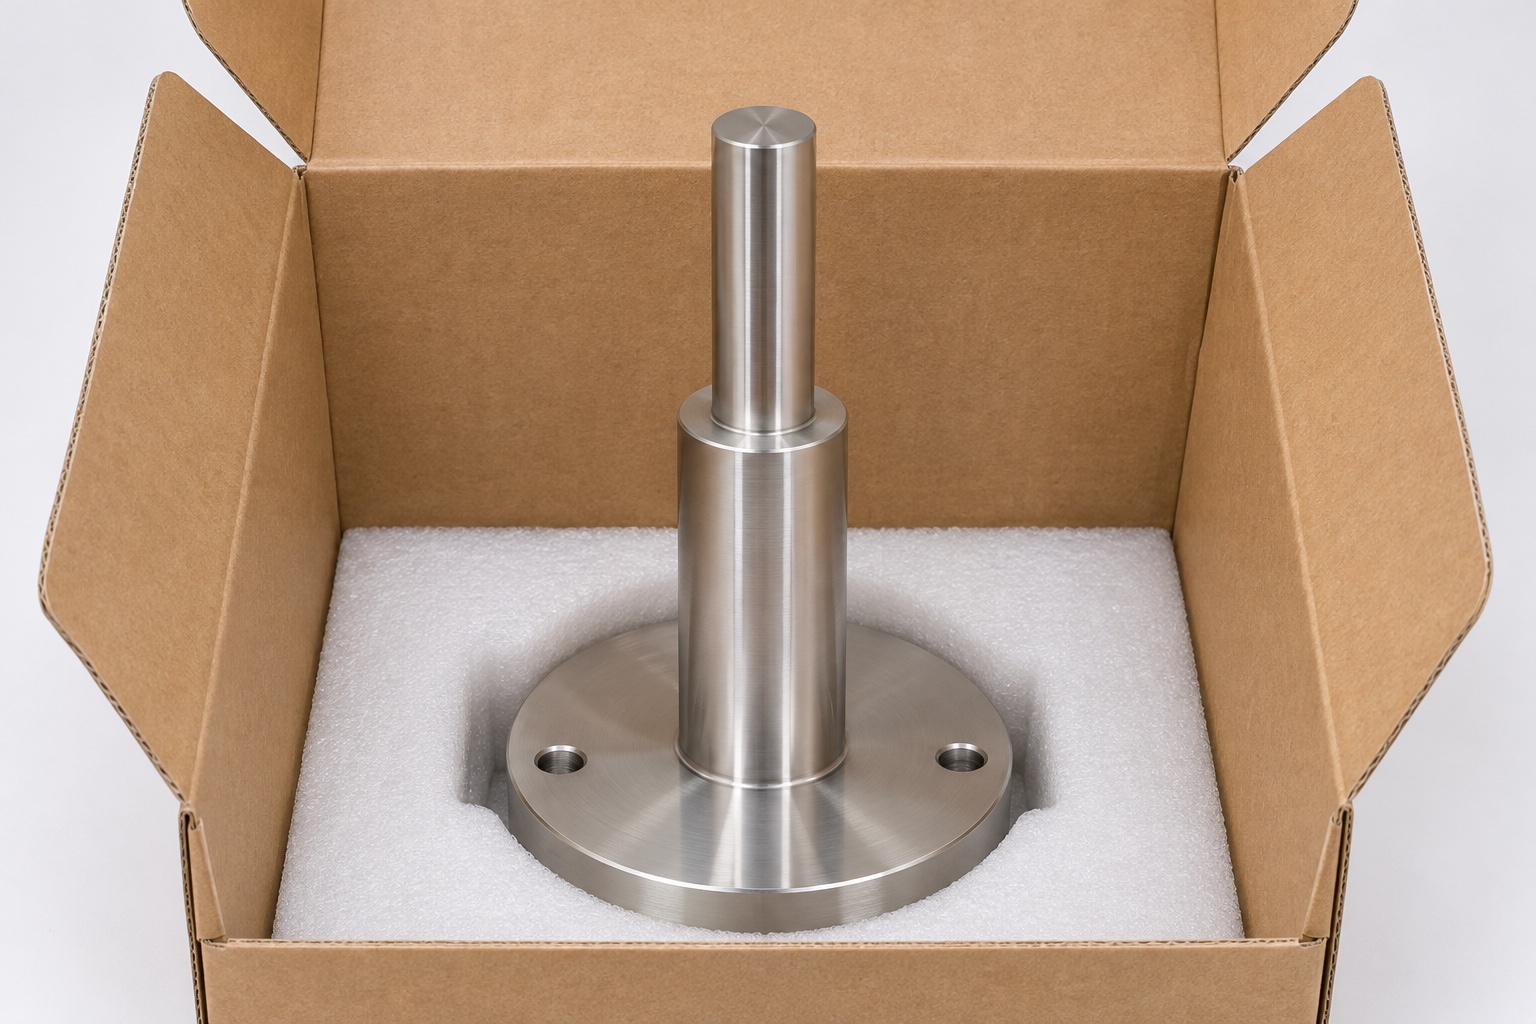
Este caso representativo de torneado CNC médico considera un columna guía 316L en el contexto de un elevador de cubetas de un analizador de sangre. No describe un envío a un cliente específico, un reemplazo aprobado ni una prueba completada del instrumento. No se reclaman dimensiones, tolerancia lograda, resultado de desgaste ni rendimiento analítico. La geometría es un eje escalonado con un hombro anular y una brida plana de montaje. El ejemplo explica la información de fabricación y las decisiones de inspección que serían necesarias para un pedido real. El diseño del analizador, la compatibilidad, el ajuste operativo y la evaluación del sistema siguen siendo independientes de la aceptación del columna individual según su definición mecánica aprobada.
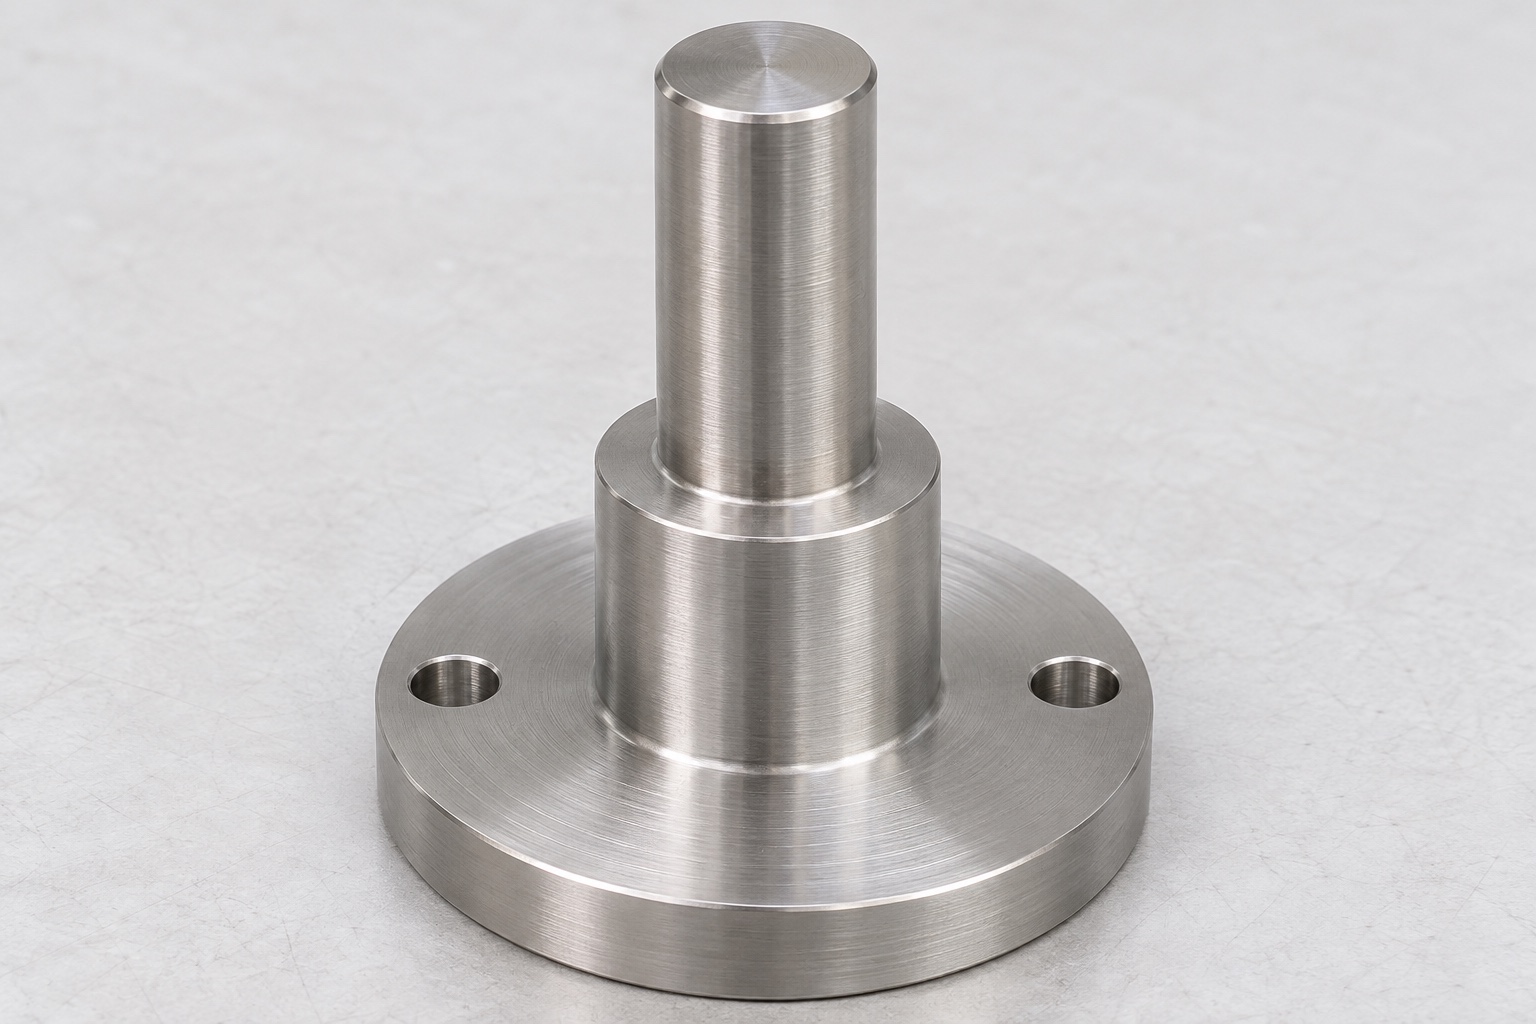
Traducir la consulta a una interfaz controlada
Un proyecto real comenzaría reconciliando las revisiones de los planos y del modelo. El proveedor identificaría la región guía útil, el asiento del hombro y las referencias de montaje antes de seleccionar el material o las herramientas. Una fotografía de un eje escalonado no autorizaría un diámetro o ajuste conveniente. La cotización incluiría el material aprobado, la cantidad, la condición final y el alcance de la inspección, dejando explícitos los detalles pendientes. Esto evita comparar precios de piezas que parecen similares visualmente pero tienen requisitos funcionales distintos. Cualquier cambio posterior seguiría una revisión controlada para que compras, fabricación e inspección no trabajen con definiciones diferentes del mismo componente guía.
Define la región guía y la referencia de acoplamiento
La revisión de plano propuesta distinguiría la longitud de la guía de trabajo de los bordes de entrada, alivios de transición y cualquier extensión no funcional. Los requisitos de tamaño y forma se aplicarían a la región prevista en lugar de una posición de medición arbitraria. Se solicitaría geometría de acoplamiento aprobada cuando determine el contacto. Una manga no identificada de un mecanismo cercano no se convertiría en la única referencia de aceptación. Si se utilizara una manga inerte documentada para la observación, se registrarían su identidad, geometría y alcance. El proveedor mantendría la distinción entre una comparación de ajuste útil y la evidencia de medición requerida para aceptar una columna real fabricada.
Establecer referencias de hombro y brida
La banda de hombro anular, la holgura de transición y la posición axial se definirían por separado de la longitud total del eje. El proveedor revisaría la condición de esquina permitida frente a la geometría vecina aprobada. La cara del brida y el patrón de montaje se relacionarían con el eje guía usando los datums especificados. Una verificación del diámetro del agujero no sustituiría la ubicación del patrón, y el grosor de la brida no establecería la orientación de la cara. Mantener estas características por separado permite que una matriz de inspección real identifique los métodos apropiados. Este caso representativo no inventa una tolerancia de datum numérica ni asume que un hombro visualmente cuadrado ha sido verificado frente a un eje aprobado.
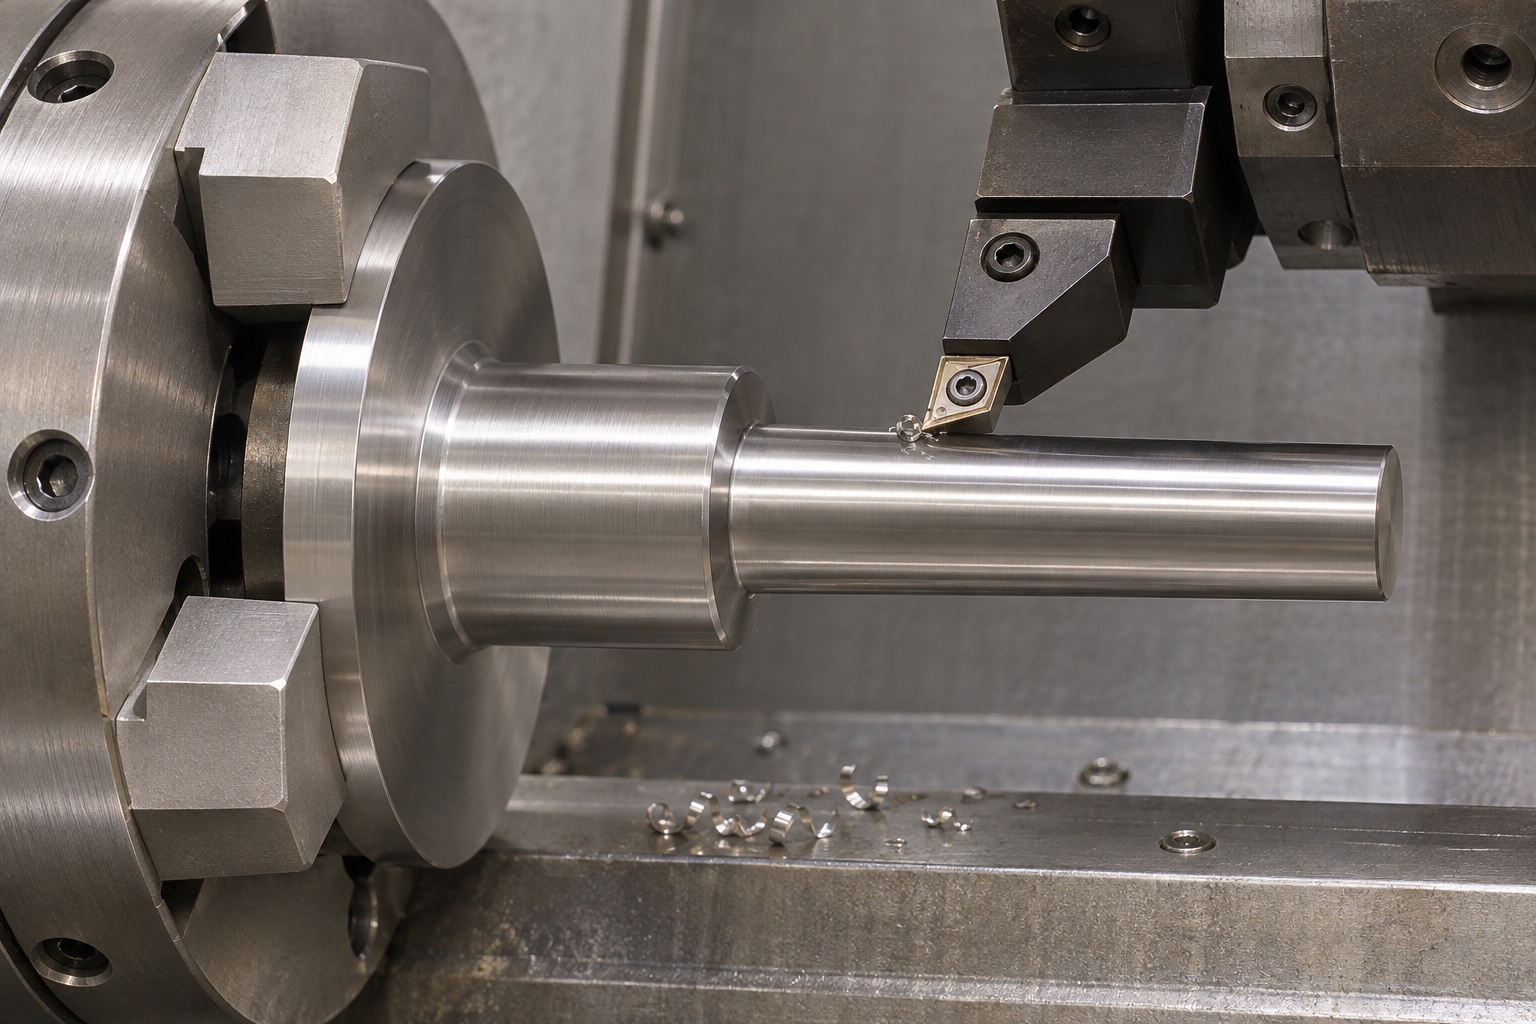
Recibir el material de acero inoxidable especificado
Para un pedido real, se confirmaría la especificación requerida de 316L, la forma de stock y el alcance del documento antes de liberarlo a producción. La identidad del material permanecería vinculada a la revisión de la pieza y al registro de fabricación. Cualquier sustitución necesitaría aprobación en lugar de una decisión informal basada en la apariencia o la disponibilidad. Este ejemplo no implica evaluación biológica ni calificación de limpieza por la designación de la aleación. Los requisitos de tratamiento especial, textura de superficie o marcado tendrían su propia definición controlada. El registro de aceptación distinguiría el material recibido de las operaciones realmente realizadas y la evidencia requerida para el componente terminado en su condición final.
Revisar la primera configuración de torneado
La ruta representativa consideraría el acceso al cilindro guía, al hombro y a la brida mientras se mantiene el soporte. Las dimensiones reales, la pieza en bruto y el equipo determinarían la secuencia. No se propone ninguna promesa sobre avance, velocidad o tiempo de ciclo. La revisión identificaría las relaciones que pueden generarse juntas y las características que requieren transferencia de referencia más adelante. Antes de terminar la superficie guía, el plan consideraría cómo se protegerá durante el trabajo restante. Una ruta compacta puede simplificar el manejo, pero no puede establecer conformidad por sí sola. Un plan de producción real aún requeriría evidencia final después de todas las operaciones capaces de influir en las superficies funcionales y sus relaciones.
Recuperar la referencia para características secundarias
Si se requería invertir o mecanizar agujeros de montaje, el proveedor explicaría cómo se recupera la referencia aprobada sin marcar la guía. Se revisaría el contacto y soporte de sujeción de la pieza en lugar de seleccionarlo solo por conveniencia. La condición de inspección final se mantendría distinta de la abrazadera de mecanizado. Una columna sujeta firmemente en un dispositivo podría aparentar estar colocado de manera diferente que la misma pieza después de liberarse. El plan identificaría las verificaciones necesarias después de la operación secundaria y cualquier tratamiento. Esto evita que una lectura previamente aceptable se reutilice como la única evidencia de una característica que podría haberse visto afectada durante la fabricación posterior.
Acabar aristas y definir el estado final de superficie
El acabado de los bordes abordaría la entrada de la guía, la transición del hombro, el perímetro de la brida y los orificios de montaje. Se preservaría la zona útil de guía y la banda de contacto. Cualquier tratamiento aprobado que afecte dimensiones o textura de la superficie tendría una etapa de aceptación definida posteriormente. El material suelto se removería antes de las pruebas geométricas, pero la eliminación ordinaria de virutas no se describiría como limpieza validada. Este ejemplo no hace ninguna afirmación sobre entrega estéril o idoneidad para un procedimiento de limpieza específico de un analizador. Un proveedor real informaría la condición final real y el alcance de las operaciones realizadas, no convertiría la manipulación protectora en una declaración de evaluación del dispositivo sin respaldo.
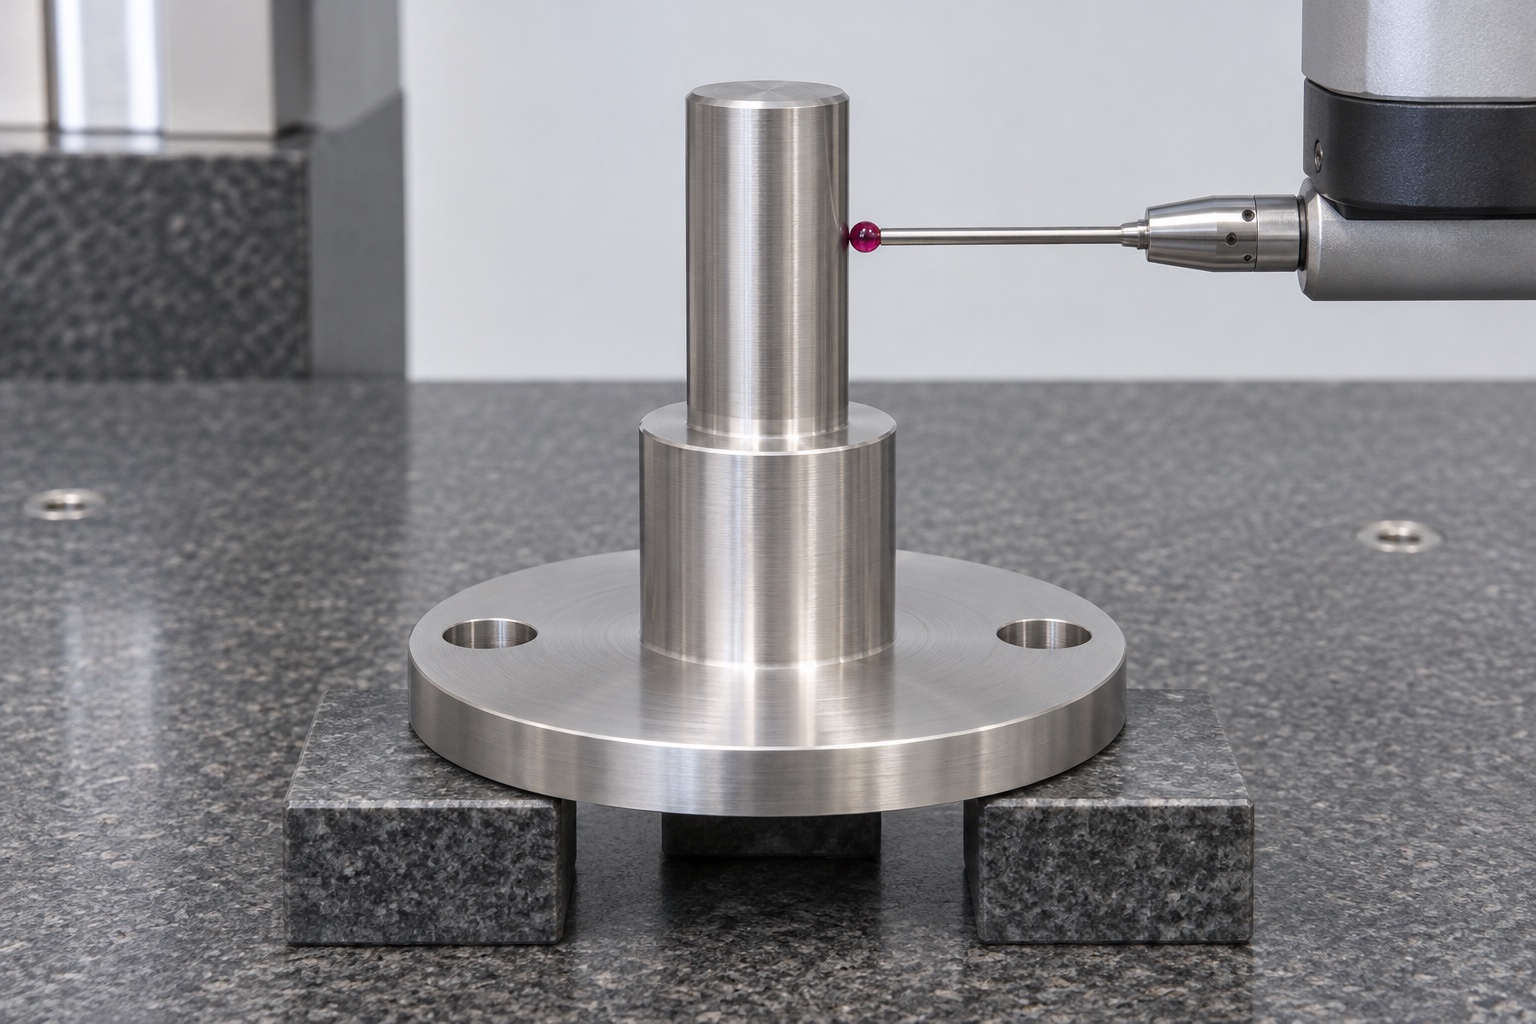
Crear una matriz de inspección basada en características
La matriz de ejemplo separaría el tamaño de la guía local, la forma sobre la longitud útil, la ubicación del hombro, las relaciones de la cara y la posición del patrón de montaje. Cada requisito tendría una referencia definida, un método y un estado de la pieza. La identidad del instrumento y los resultados reales se asociarían con las piezas identificadas en un pedido real. Si un método no pudiera acceder a la región relevante, ese problema se resolvería antes de la producción en lugar de ocultarlo detrás de una nota de inspección genérica. Este caso no contiene ninguna tabla de medición fabricada. La evidencia de conformidad requeriría límites de aceptación aprobados y mediciones registradas, no simplemente una declaración de que se disponía de un proceso CNC de precisión o de un instrumento particular.
Considera una discrepancia deslizante hipotética
Supongamos que una funda inerte documentada se moviera a lo largo de la zona de entrada, pero se detuviera antes de alcanzar el asiento esperado. Este es un escenario de diagnóstico, no un evento de producción reportado. El proveedor conservaría la observación y revisaría los bordes de entrada, la definición de la guía, la alineación de referencia, el soporte y el contacto de transición. Reducir todo el diámetro de la guía no sería la respuesta automática. Una desviación de fabricación necesitaría una decisión de corrección autorizada; la información incompleta de la interfaz necesitaría aclaración. Tras cualquier corrección aprobada, las características afectadas se inspeccionarían nuevamente en el estado definido. La identidad de la referencia permanecería registrada para que un ensayo posterior utilizando un manguito diferente no se presente como una comparación equivalente.
Mantén la evidencia del componente separada de los resultados del analizador
Una prueba con manga inert podría ayudar a documentar contacto, paso y asentamiento bajo las condiciones indicadas sin operar el analizador. No podría establecer fricción en servicio, vida útil, margen de accionamiento, posicionamiento de cubetas o precisión del ensayo. La organización del dispositivo definiría y evaluaría esos requisitos por separado. Un informe geométrico de un proveedor no aprobaría un reemplazo para un instrumento comercial específico. Esta separación mantiene un caso de mecanizado representativo útil para la compra, mientras se evitan afirmaciones no respaldadas sobre el rendimiento diagnóstico. El paquete de aceptación del componente real describiría lo que se midió y observó, no lo que se asume que logrará el instrumento completo después del ensamblaje.
Protege la guía y prepara un pedido real
La separación individual protegería las superficies guía cilíndricas y las caras de los hombros de impactos metal con metal durante el transporte. Los soportes evitarían concentrar la fuerza en el borde de una brida o dejar fragmentos de embalaje alrededor de las zonas de trabajo. Los registros de identificación e inspección seguirían asociados con las piezas. Una consulta real incluiría archivos controlados, revisiones, material, cantidad, requisitos de la región de guía, definición del hombro, datums de montaje, estado final, alcance de inspección y embalaje protector. Se añadiría la geometría de acoplamiento aprobada donde esta gobierne el contacto. Esta ruta representativa ofrece un marco concreto de discusión sin implicar que ya se haya realizado una entrega al cliente, alcanzado tolerancias o completado la calificación del analizador.
FAQ
¿Este caso describe una entrega real a un cliente?
No. Es un ejemplo representativo de fabricación sin entrega identificada, tolerancia medida, certificación, resultado de desgaste o evaluación completada del analizador.
¿Por qué se registra por separado la longitud útil de la guía?
Los bordes de entrada y las regiones aliviadas pueden no proporcionar guía. La definición controlada debe identificar la región a la que se aplican los requisitos de tamaño y forma de trabajo.
¿Puede una sola medición establecer las relaciones entre el hombro y la brida?
No automáticamente. La posición del hombro, el contacto útil, la orientación de la brida y la ubicación del patrón de montaje son características distintas que necesitan verificaciones adecuadas donde se especifique.
¿Qué haría el proveedor después de una hipotética parada temprana?
Preservar la observación, inspeccionar los bordes relevantes, referencias y soporte, y obtener la autorización requerida antes de la corrección. Luego, volver a comprobar las características afectadas en el estado especificado.
¿Demuestra una comparación de ajuste inerte la precisión del ensayo?
No. Solo registra la geometría limitada del componente. El comportamiento del accionamiento, la posición de la cubeta y el rendimiento analítico requieren requisitos del sistema y evidencia por separado.
¿Qué debe aprobarse para un pedido real?
Aprobar archivos consistentes, material, cantidad, definiciones de guía y hombro, referencias de montaje, estado final, métodos de inspección y requisitos de embalaje protector.
tanghangyun@oemach.com