
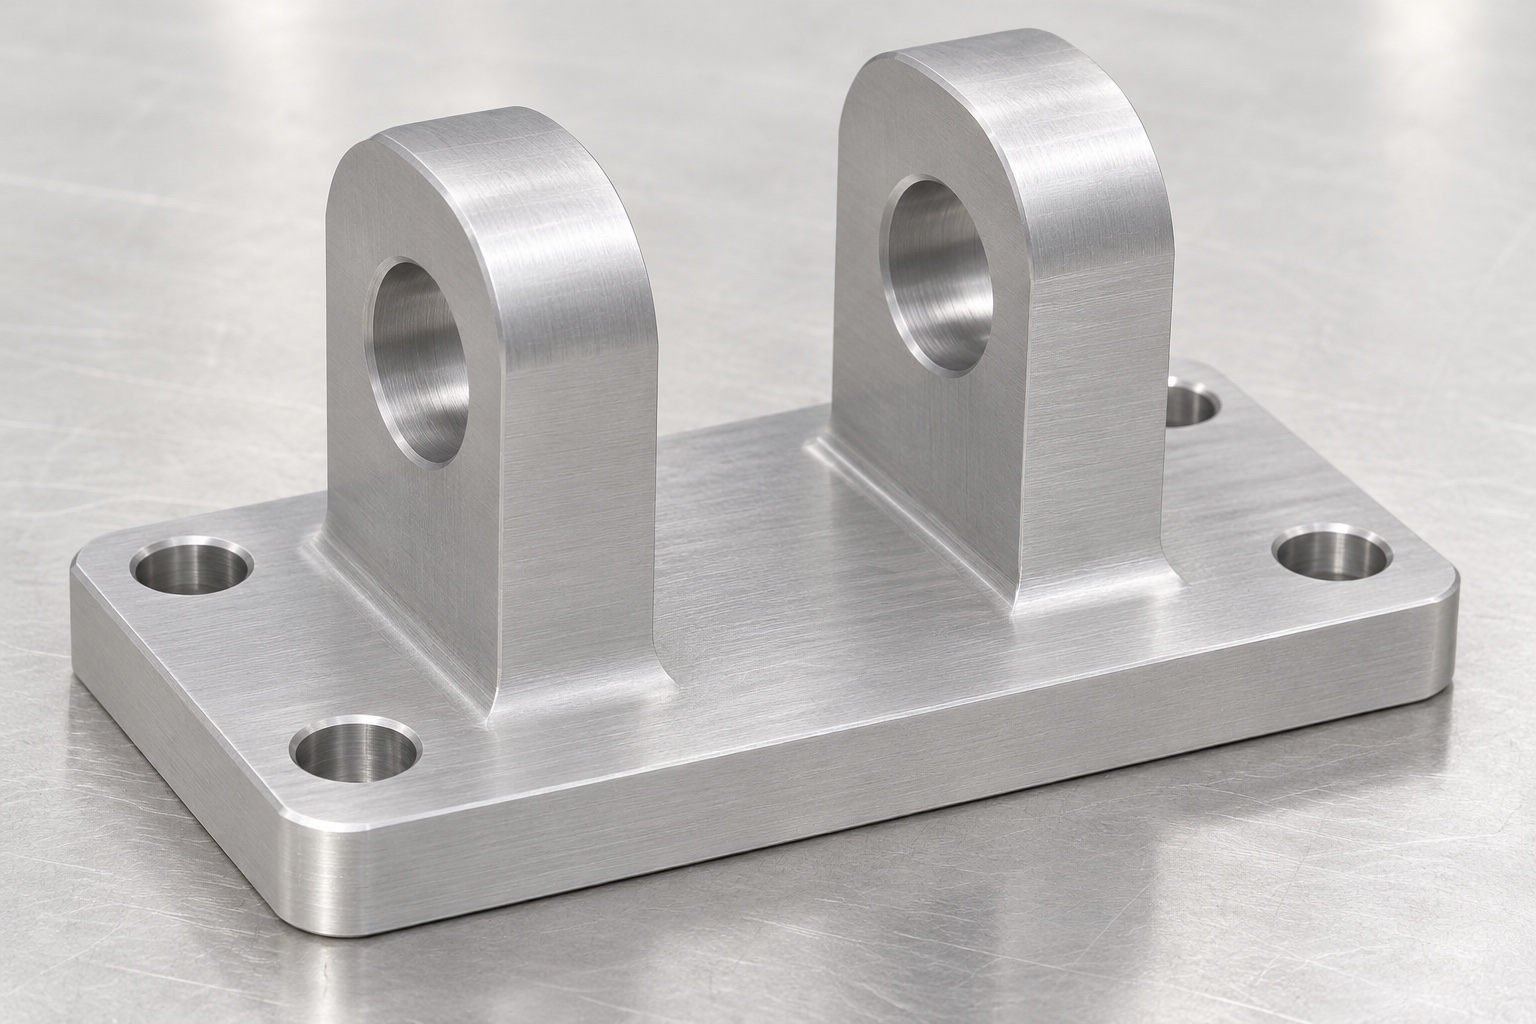
Ejemplo representativo de fabricación mecánica
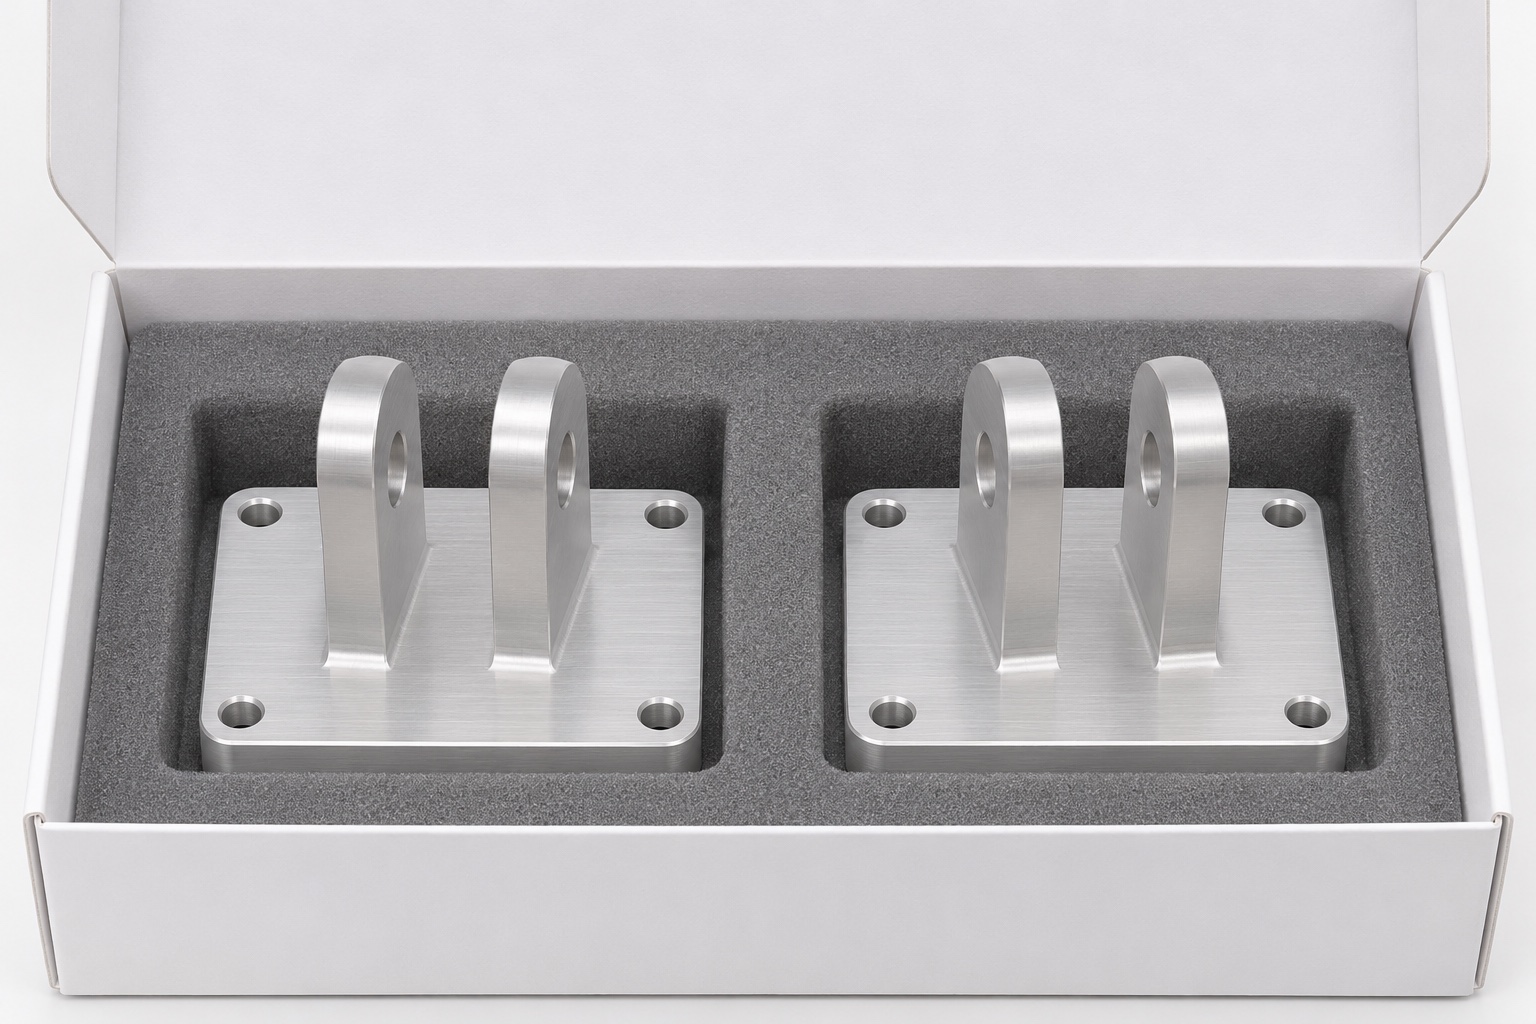
Este caso representativo de fresado CNC considera un bloque de bisagra de aluminio 6061 para el contexto de un interruptor de pedal electroquirúrgico. No se trata de una entrega a un cliente determinado, ni de un reemplazo certificado ni de un conjunto eléctrico probado. No se afirman dimensiones, tolerancias alcanzadas, resultados de fatiga o desempeño médico. La geometría representativa consta de una base, dos orejetas elevadas con orificios de pivote y un patrón de montaje. El caso explica cómo un proveedor real podría planificar la fabricación y la inspección a partir de requisitos aprobados. El diseño eléctrico, el comportamiento de conmutación, las fuerzas del pedal, la grado de protección y la calificación del dispositivo quedan fuera de la aceptación geométrica de este componente individual.
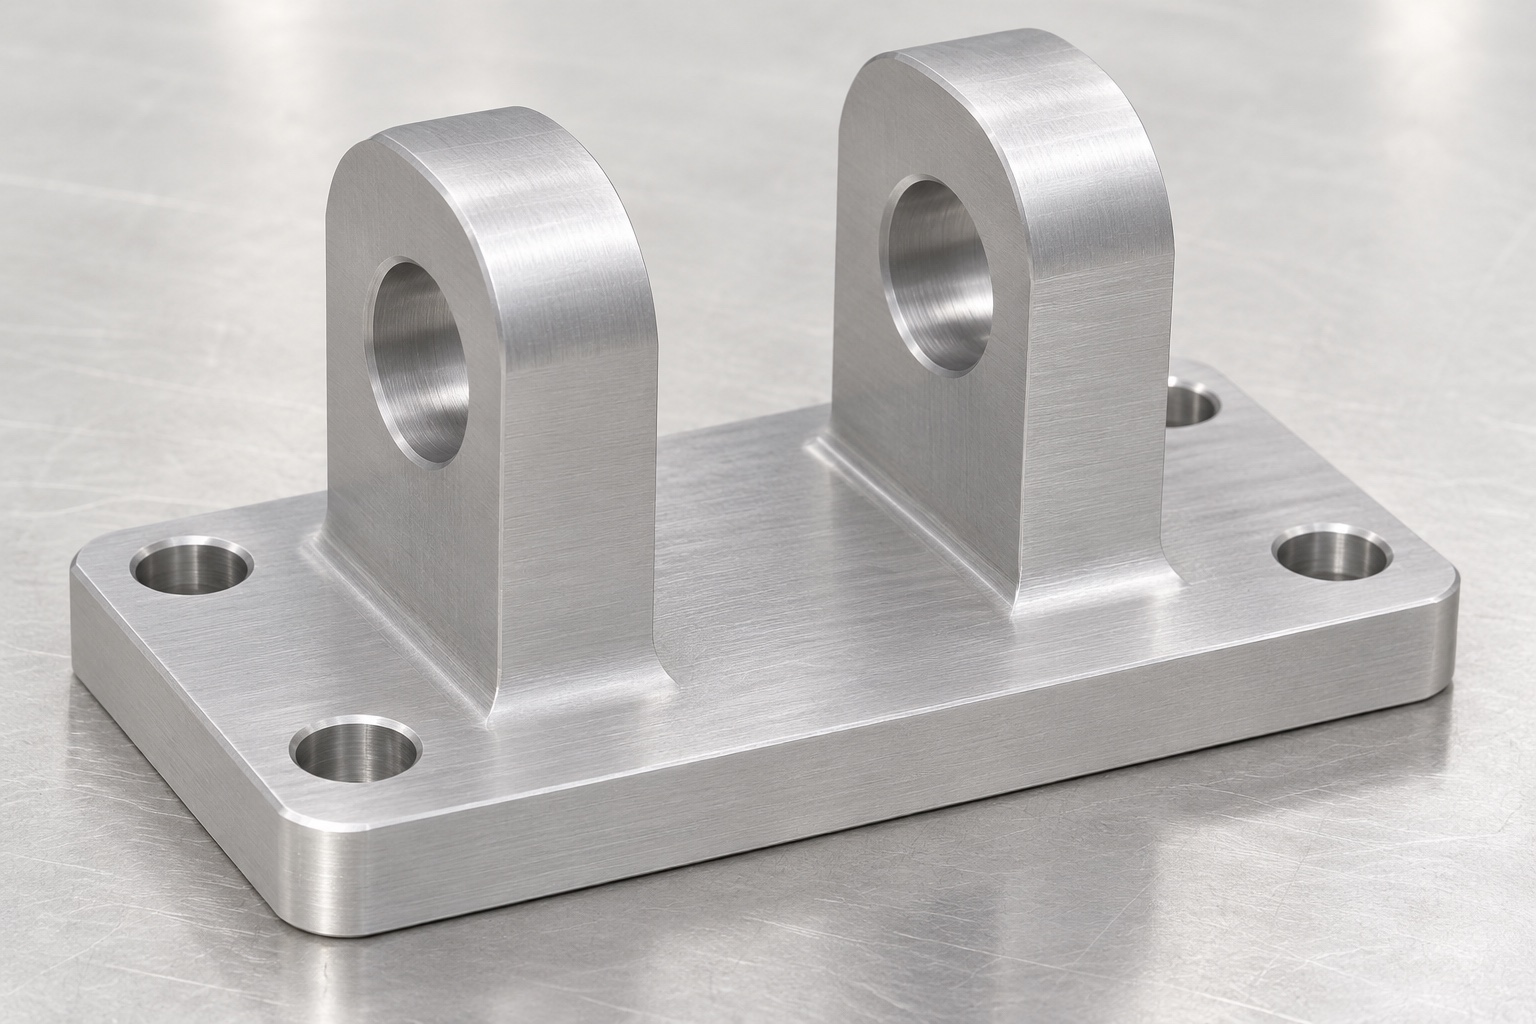
Conciliar el plano y el modelo en la consulta
Antes de cotizar una pieza real, el proveedor verificaría la coherencia de las revisiones y solicitaría cualquier definición faltante del pivote, el espaciado entre orejetas o la interfaz de montaje. Una fotografía del componente no establecería el espacio libre previsto o la relación de eje permitida. La cotización indicaría la condición del material, la cantidad, el acabado final y el alcance de la inspección en lugar de elegir silenciosamente los valores predeterminados convenientes del taller. Si una envolvente de acoplamiento controla la interferencia, se solicitará una referencia aprobada. Esto mantiene las comparaciones de precios ligadas al mismo componente. Los cambios posteriores seguirían a revisiones controladas para que la fabricación, la inspección y la adquisición no procedieran con diferentes interpretaciones de un bloque de bisagra aparentemente simple.
Definir las referencias de pivote y montaje
La matriz de inspección propuesta identificaría qué superficies de base ubican el bloque y cómo se relaciona el eje de pivote con ellas. Los tamaños de orificio individuales se separarían de su alineación mutua y posición del eje. Una observación del paso de un pasador no reemplazaría todas las comprobaciones geométricas especificadas. Si se requiriera un pin de referencia documentado, se registraría su identidad y uso permitido. El patrón de montaje se definiría en relación con las mismas referencias funcionales cuando corresponda. El proveedor resolvería la recuperación de datos poco claros antes de la producción, especialmente si una configuración de mecanizado posterior utiliza una superficie diferente a la utilizada para la aceptación final.
Establecer el espacio entre orejetas y las bandas de contacto
Las caras útiles del oído interno se distinguirían de los alivios, las condiciones de las esquinas y las roturas de los bordes. Un plano real definiría el espaciado relevante y la geometría de acoplamiento aprobada. El ancho total por sí solo no se utilizaría para inferir el espacio interno. El proveedor identificaría qué superficies pueden entrar en contacto con la referencia de acoplamiento y dónde debe permanecer el espacio libre. Este ejemplo no elige un método de retención o holgura del pedal. Esas decisiones pertenecen al diseño controlado. Cualquier alivio de acceso propuesto que cambie una banda de contacto útil se revisaría antes del mecanizado en lugar de agregarse informalmente porque una herramienta o calibre es difícil de colocar.
Recibir e identificar el material especificado
La condición 6061 aprobada, el formato de stock y los documentos de material requeridos se confirmarían para un pedido real. El caso representativo no implica que la identidad de la aleación establezca el rendimiento eléctrico, de corrosión o de limpieza. La identidad del stock permanecería asociada con la revisión de la pieza y el registro de fabricación. Una sustitución de material propuesta requeriría aprobación antes de su uso. Los requisitos de tratamiento o marcado final tendrían sus propias instrucciones y estado de aceptación. El proveedor distinguiría la documentación real de las propiedades supuestas y no etiquetaría un componente de aluminio ordinario como certificado médicamente simplemente porque su aplicación prevista es un interruptor de pedal para equipo médico.
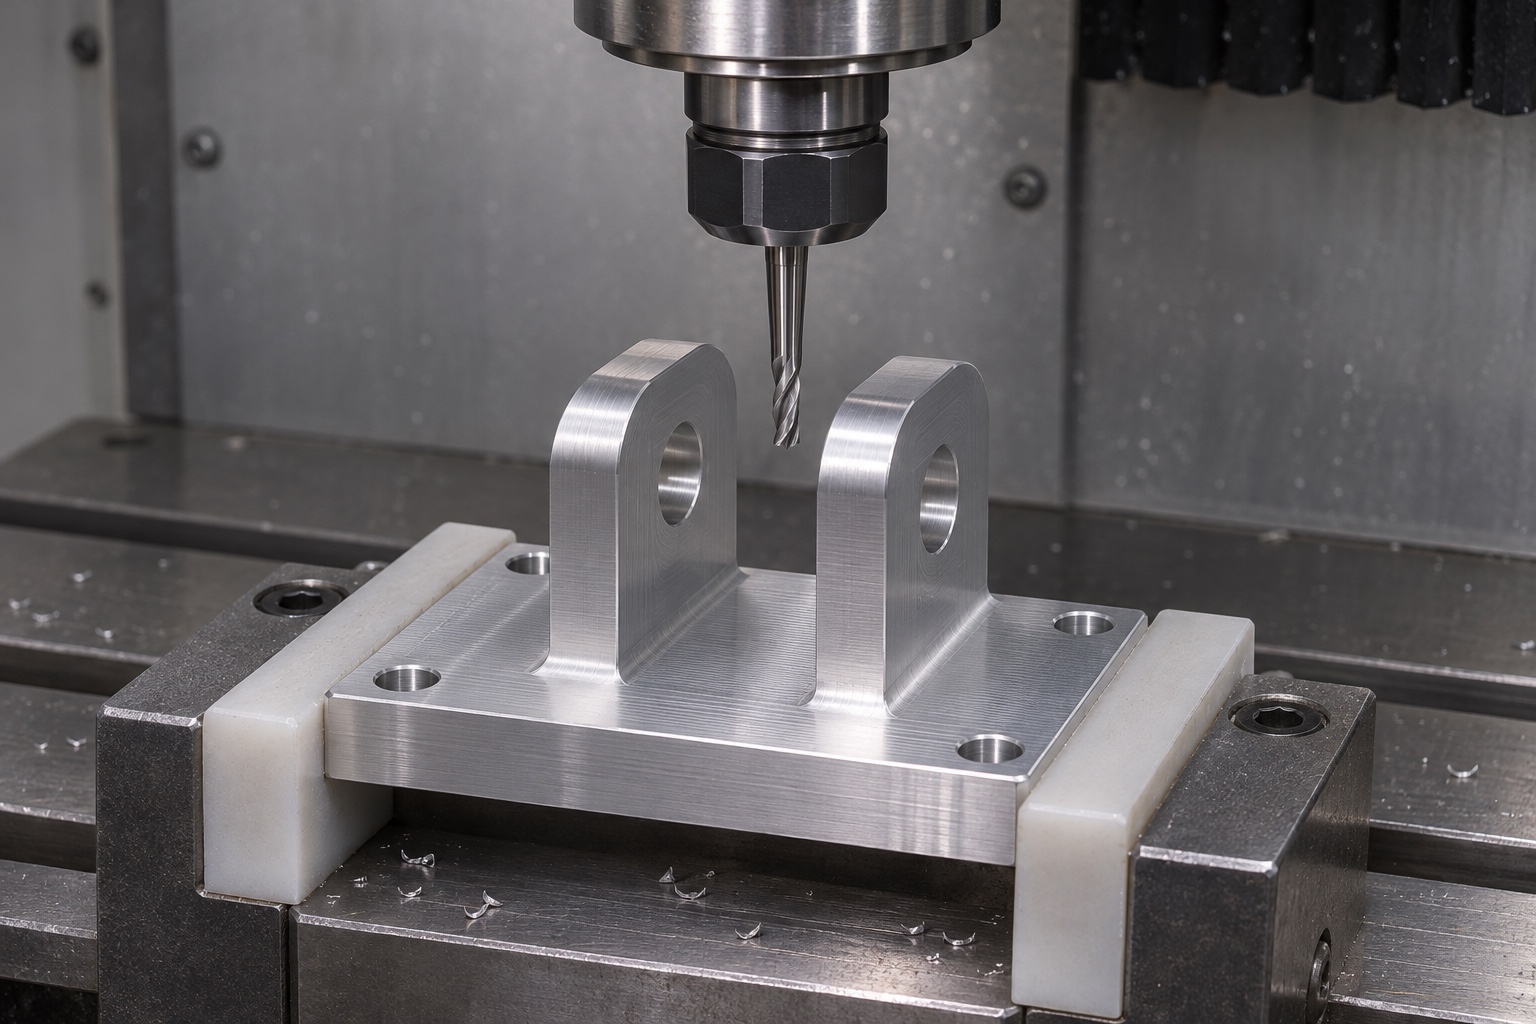
Planificar la ruta de mecanizado de base y orejeta
La revisión del proceso de ejemplo consideraría el acceso a la base, las caras de las orejetas, los orificios y los orificios de montaje mientras se mantiene el soporte. La ruta real dependería del plano, el espacio en blanco y el equipo, no de una receta fija adjunta al nombre del producto. No se inventan tiempos de ciclo, avances o velocidades. El proveedor identificaría superficies de referencia útiles y las protegería durante el resto del trabajo. Una ruta con menos configuraciones podría simplificar la transferencia pero no demostraría conformidad. El plan aún requeriría controles después de las operaciones que pueden afectar la relación final del pivote, la posición de montaje o el espacio entre las orejetas.
Controlar el acceso al pivote y la transferencia de referencias
Si los orificios de pivote requieren trabajo desde direcciones opuestas o una configuración secundaria, la ruta explicaría cómo se recupera la referencia. La ubicación del accesorio y las coordenadas nominales de la herramienta no se aceptarán como la única evidencia de la alineación final. Se revisaría el soporte debajo de la base y cerca de las características elevadas para que el corte o la sujeción no creen una forma restringida favorable que cambie después de la liberación. Se documentaría cualquier revisión del proceso que afecte el pivote o las caras de contacto. El estado de aceptación previsto seguiría siendo distinto del dispositivo de mecanizado, tomándose las medidas reales utilizando el método y las referencias aprobadas para el pedido.
Terminar los bordes relevantes en el estado final
La revisión final cubriría las entradas de pivote, los orificios de montaje, los bordes de las orejetas y el perímetro de la base. Se preservarían las longitudes útiles de soporte del orificio y las bandas de contacto lateral. Las características afectadas por el tratamiento aprobado o el acabado de los bordes se comprobarían nuevamente cuando fuera necesario. Una apariencia externa suave no demostraría que todos los contactos de trabajo sean aceptables. La eliminación normal de virutas se mantendría separada de los requisitos de limpieza especiales. Este caso no reclama entrega estéril, desinfección validada o compatibilidad con un proceso de limpieza no especificado. La definición de inspección final identificaría el estado aceptado en lugar de permitir que una medición anterior al tratamiento sustituya al componente terminado.
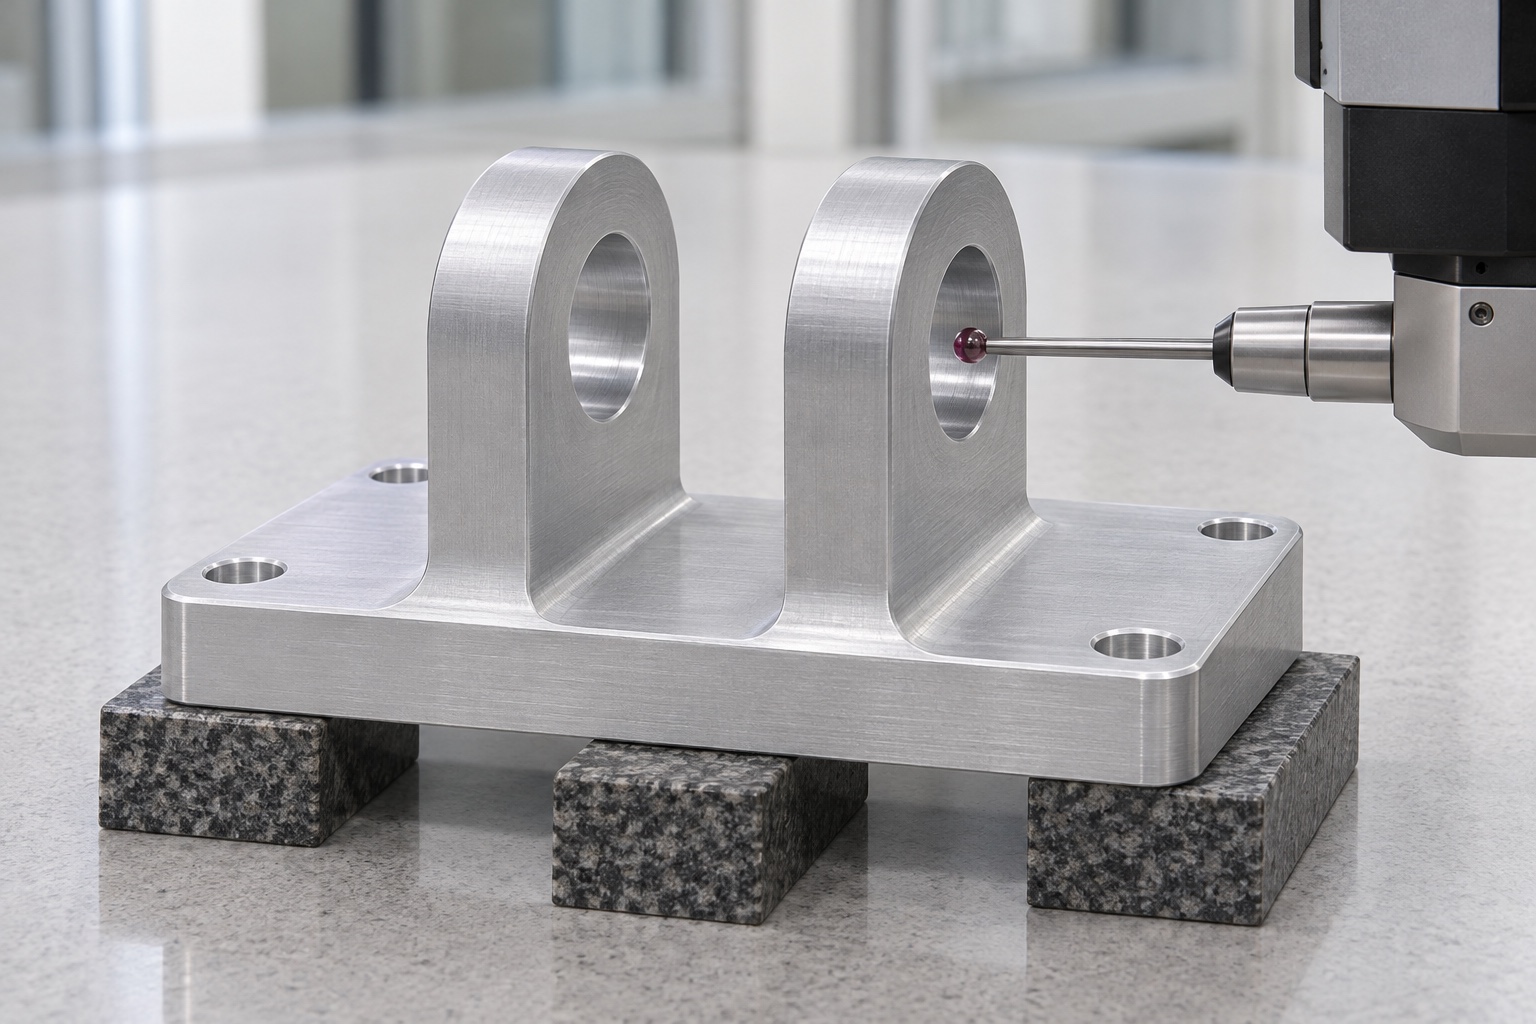
Construya una matriz de inspección sin resultados inventados
La matriz representativa enumeraría los tamaños de los orificios, la relación de los orificios, la posición del eje de pivote, el espaciado entre orejetas, la ubicación del patrón de montaje y las superficies de asiento útiles. Cada requisito tendría un método, una referencia y un estado de aceptación definidos. La identidad y revisión del instrumento acompañarían a los registros reales de un pedido real. El método se revisaría para acceder a superficies útiles, no se seleccionaría simplemente porque puede llegar a un punto conveniente. Este ejemplo no publica ninguna tabla de medidas fabricada ni logros de tolerancia. Un informe de inspección real necesitaría límites aprobados y resultados registrados para las piezas identificadas, y cualquier requisito no resuelto se haría explícito en lugar de ocultarse detrás de una declaración general de precisión.
Considere una observación de atasco hipotética
Supongamos que un pasador de referencia inerte pasa a través de una orejeta pero encuentra resistencia antes de entrar en la otra. Este es un escenario de diagnóstico, no un evento de producción reclamado. El proveedor preservaría la observación y revisión de las relaciones de orificios, bordes de entrada, condición de referencia, soporte e interpretación de los planos. Ampliar todos los agujeros no sería la respuesta automática. Una desviación de fabricación identificada requeriría una decisión de corrección autorizada; los requisitos incompletos o contradictorios requerirían aclaración. Después de cualquier corrección aprobada, las características afectadas se inspeccionarían nuevamente en el estado especificado. La identidad de referencia permanecería registrada para que una prueba posterior sea realmente comparable a la observación anterior.
Mantener el límite de las pruebas de dispositivos eléctricos
Un pasador documentado y una referencia de acoplamiento inerte podrían respaldar una observación limitada sobre el paso, el contacto y la holgura. No pudieron establecer la fuerza de actuación del pedal, el comportamiento de retorno, la confiabilidad de la conmutación, la vida útil, la seguridad eléctrica o la grado de protección. Un nombre de material o acabado no reemplazaría la evidencia separada requerida para esas funciones. La organización responsable del dispositivo definirá la evaluación del sistema y cualquier autorización de reemplazo. El informe de componentes del proveedor seguiría centrado en la aceptación geométrica real. Este límite permite un ejemplo de mecanizado médico útil sin implicar que se haya ensamblado, operado, probado o aprobado un dispositivo electroquirúrgico completo.
Proteger la geometría y cerrar el ámbito de fabricación
Para el transporte, los bloques se separarían de modo que los bordes de las orejetas y las entradas de los pivotes no puedan golpear las piezas metálicas adyacentes. El embalaje soportaría la base sin juntar las orejetas y evitaría dejar fragmentos en las aberturas de trabajo. Los registros de identificación, revisión e inspección permanecerían asociados con el envío. Una consulta real incluiría archivos aprobados, condición del material, cantidad, acabado final, definiciones de pivote y montaje, espacio entre orejetas, envolvente de acoplamiento, alcance de inspección y embalaje. Esta ruta representativa proporciona una base concreta para la discusión de adquisiciones sin reclamar una entrega real al cliente, el rendimiento logrado o la calificación completa de un interruptor de pedal médico eléctrico.
FAQ
¿Este caso describe una entrega de pedal certificada?
No. Es un ejemplo representativo de fabricación de componentes. No reclama una entrega concreta, un reemplazo certificado, un resultado medido o una prueba del dispositivo completada.
¿Por qué medir la alineación del pivote por separado del tamaño del orificio?
Los diámetros individuales aceptables no establecen la relación entre los orificios ni su posición con respecto a las referencias de montaje. Estos requieren controles definidos por separado.
¿Puede el proveedor elegir la distancia entre las orejetas a partir de una fotografía?
No. Las regiones de contacto, los espacios libres y la geometría de acoplamiento útiles deben provenir del diseño aprobado y no deben deducirse de una imagen de aplicación.
¿Qué pasa si un pasador inerte se atasca entre las orejetas?
Registre la observación y revise la alineación, los bordes, el soporte y la condición de referencia. Obtenga la autorización requerida antes del trabajo correctivo y luego vuelva a inspeccionar las características afectadas.
¿Un acabado establece protección eléctrica o de ingreso?
No. Esas funciones requieren requisitos y pruebas independientes para el dispositivo real. Un acabado de mecanizado o una etiqueta de material no los establece.
¿Qué se debe aprobar antes de la producción?
Aprobar archivos consistentes y revisiones, condición del material, cantidad, estado final, definiciones de pivote y montaje, espacio entre orejetas, alcance de inspección y embalaje protector.
tanghangyun@oemach.com