
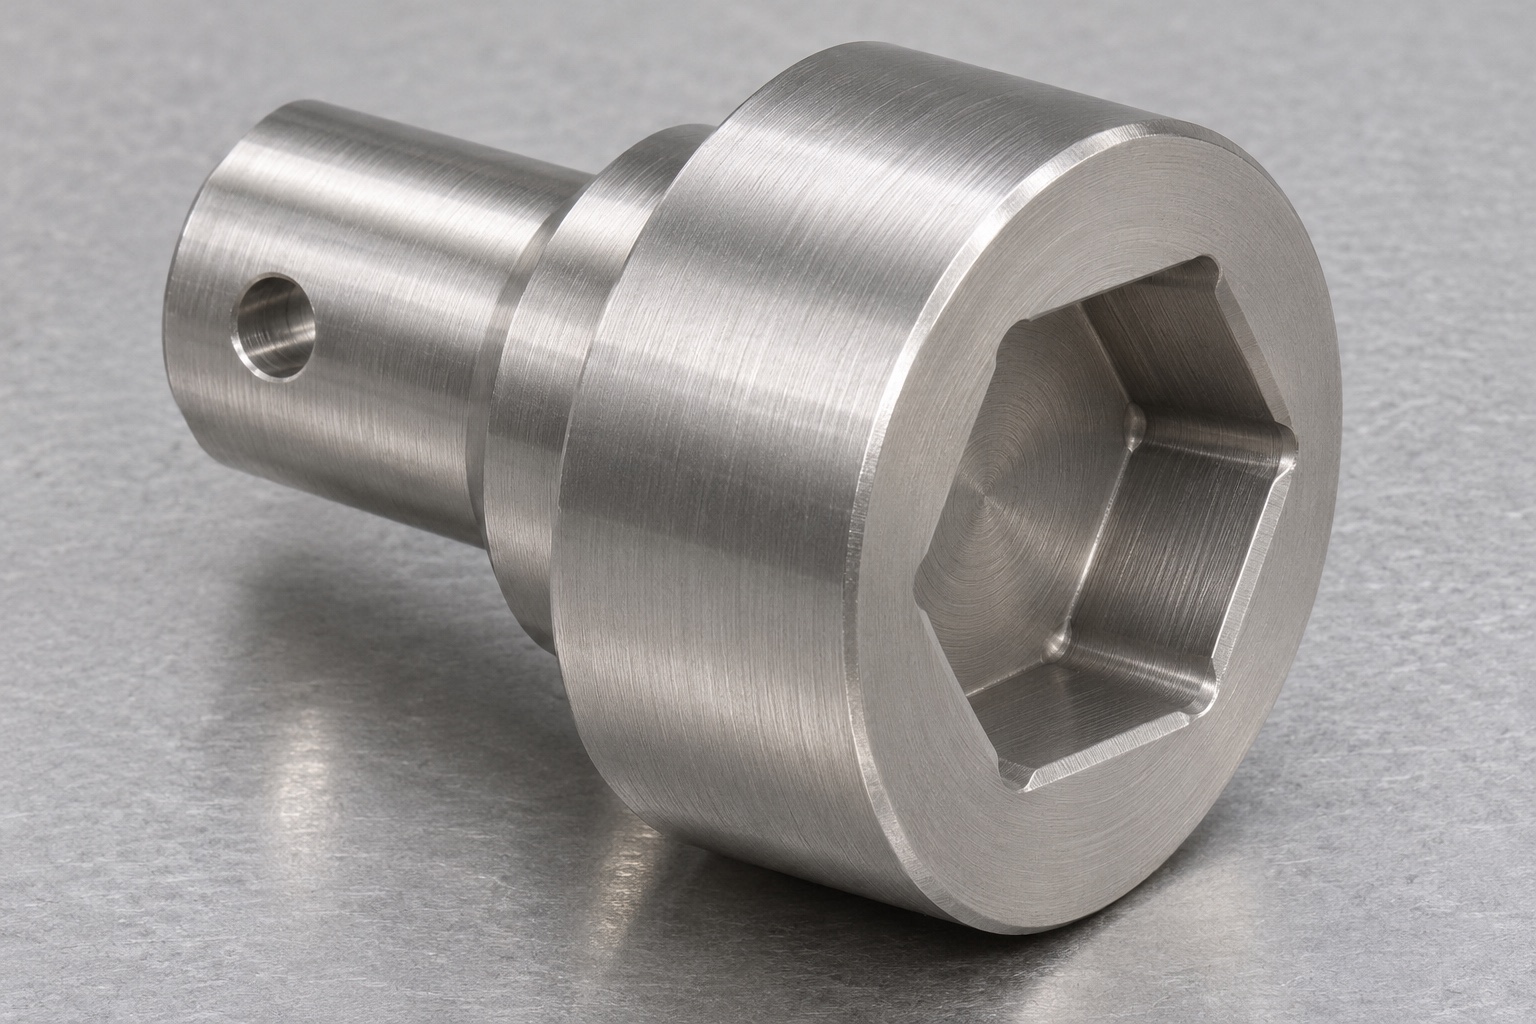
Alcance del caso de mecanizado CNC
Este caso representativo describe cómo preparar la fabricación de un adaptador de husillo para tapado de crioviales en acero inoxidable 316L. No corresponde a una entrega identificada ni presenta resultados de un cliente. Tampoco afirma certificaciones, prestaciones del instrumento o capacidad de transmisión de par. El propósito es mostrar las decisiones que convierten una interfaz pequeña en una pieza mecanizable e inspeccionable. El recorrido abarca definición, revisión de fabricabilidad, referencias, alojamiento, taladro transversal, inspección y protección. Las dimensiones, las tolerancias y las cantidades de un pedido real deberán proceder siempre de la documentación aprobada por el comprador.
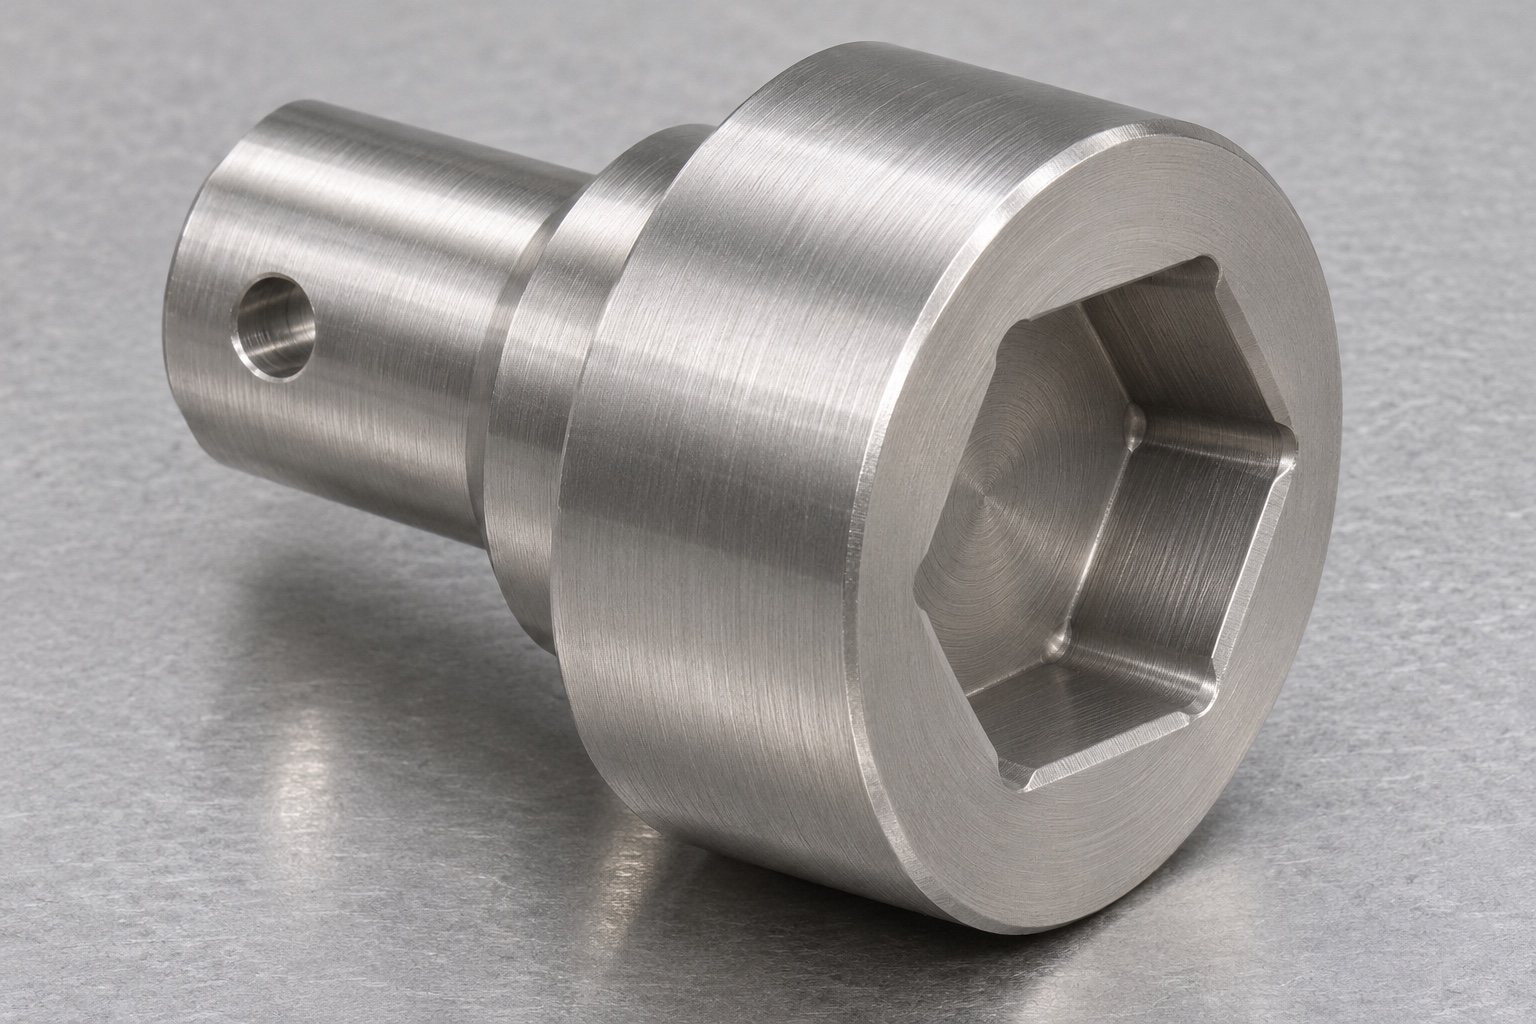
Geometría que organiza el trabajo
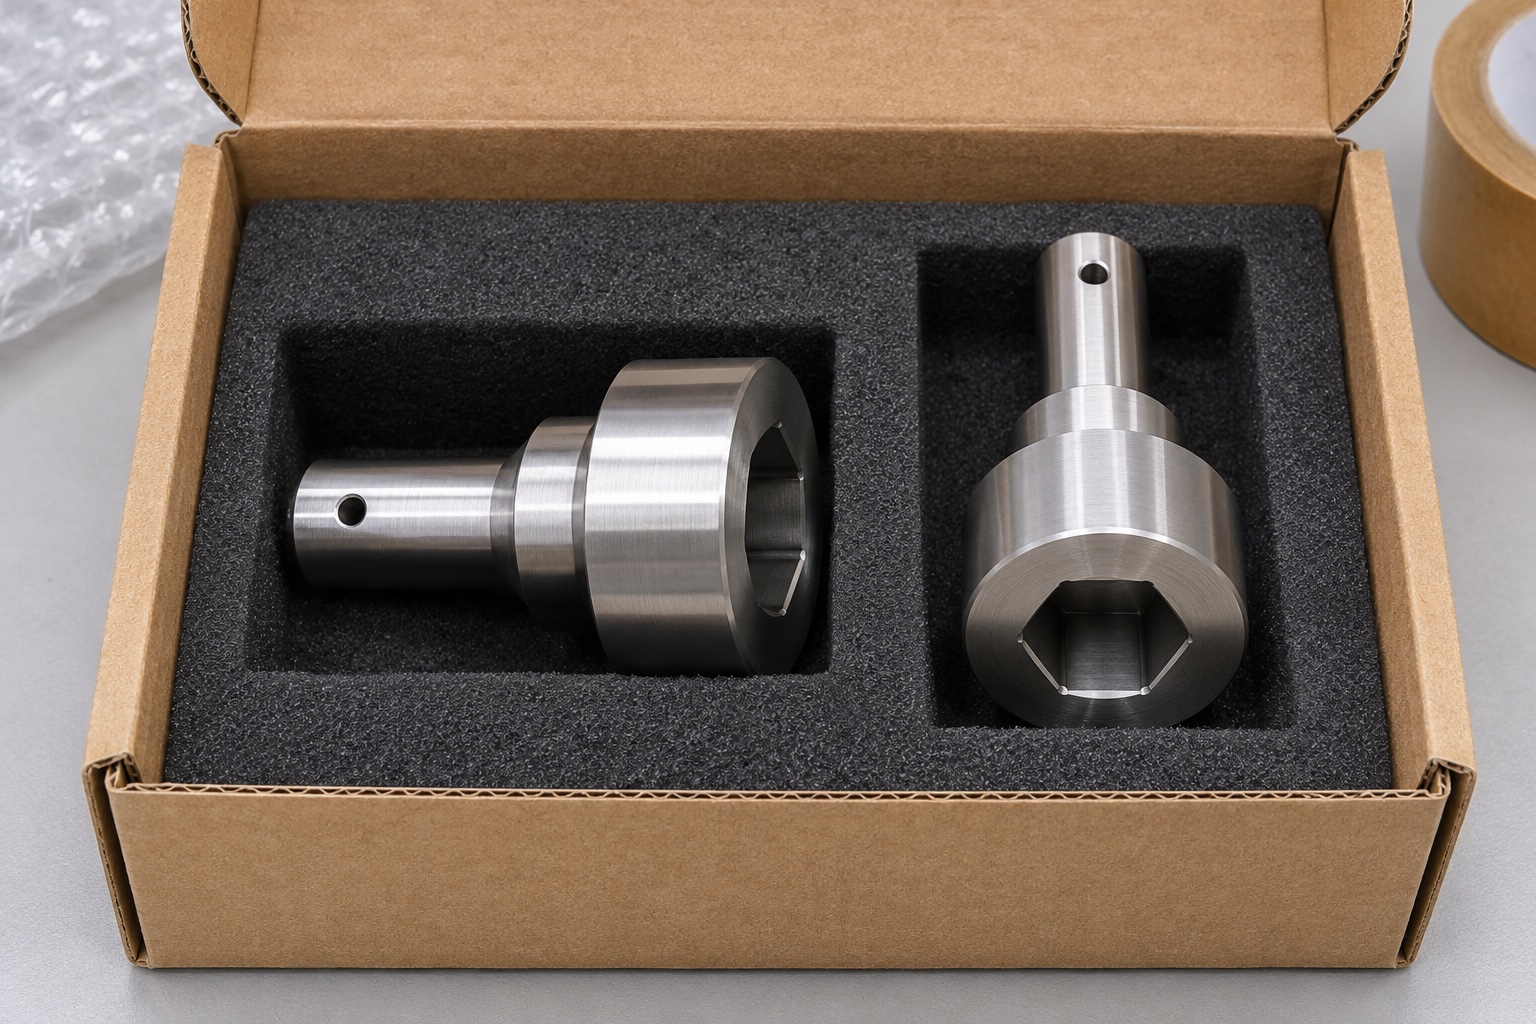
La disposición considerada utiliza un vástago cilíndrico escalonado, un hombro axial, un alojamiento poligonal ciego y un taladro transversal. Cada elemento tiene una función de interfaz distinta. El vástago ofrece una superficie de localización; el hombro limita el asiento; el alojamiento recibe un elemento de accionamiento; el taladro se relaciona con el sistema de retención que defina el diseño. Esta descripción no prescribe una solución de dispositivo. Antes de fabricar, el plano debe indicar qué superficies actúan como referencias y qué relaciones se controlan. La longitud total por sí sola no explica dónde debe quedar cada contacto del conjunto.
Entradas necesarias para comparar presupuestos
El comprador enviaría un modelo y un plano de la misma revisión, la especificación de 316L, la cantidad prevista y el estado final requerido. También conviene aportar la geometría aprobada del elemento acoplado al alojamiento. Si solo se entrega una fotografía, no es posible deducir una profundidad útil ni una tolerancia de posición fiable. La solicitud debe separar requisitos dimensionales de cualquier evaluación posterior del dispositivo. Un presupuesto de fabricación de adaptadores médicos necesita saber qué inspección documental se solicita y qué operaciones de acabado están autorizadas. Estas entradas permiten revisar coste y plazo sin inventar condiciones de un pedido inexistente.
Revisión de las esquinas del alojamiento
La primera revisión de fabricabilidad se centra en el alojamiento ciego. Se compara la forma del elemento acoplado con los radios que puede dejar la herramienta elegida. Cuando se necesita espacio en las esquinas, se proponen alivios locales para aprobación del diseñador. La propuesta no consiste en ensanchar todas las caras, porque estas pueden definir el contacto de accionamiento. También se comprueba que el fondo no limite la inserción antes del asiento esperado. Los cambios aceptados deben reflejarse en una revisión controlada. Sin esa actualización, fabricación e inspección podrían trabajar con definiciones distintas aunque compartieran un mismo nombre de archivo.
Material y conservación de trazabilidad
En un pedido real se confirmaría el material recibido y la identificación de lote exigida contractualmente. La denominación 316L no demuestra por sí misma aptitud para un contacto clínico ni compatibilidad con todos los procesos de limpieza. Cualquier tratamiento posterior debe estar autorizado y relacionado con las cotas finales. El plan evita mezclar piezas de revisiones distintas durante las operaciones. Si se solicitan documentos de material o inspección, su contenido y nivel de identificación se acuerdan antes de empezar. Este caso no reproduce certificados ni valores de laboratorio: presenta un método para solicitar y conservar evidencia cuando esa evidencia exista.
Torneado de las superficies principales
La secuencia propuesta estudia producir el vástago y el hombro con referencias coherentes, limitando cambios innecesarios de apoyo. La sujeción debe mantener accesibles las zonas de corte y evitar marcas en las superficies funcionales. Se revisan longitud expuesta, material sobrante y posibilidad de repetir la localización en el útil siguiente. No se especifican velocidades o avances sin conocer la geometría y la instalación reales. El objetivo de esta fase es preparar un conjunto de superficies que permita relacionar el alojamiento y el taladro con el mismo eje. La conveniencia de una máquina combinada se evaluaría dentro del presupuesto concreto.
Fresado y posicionamiento angular
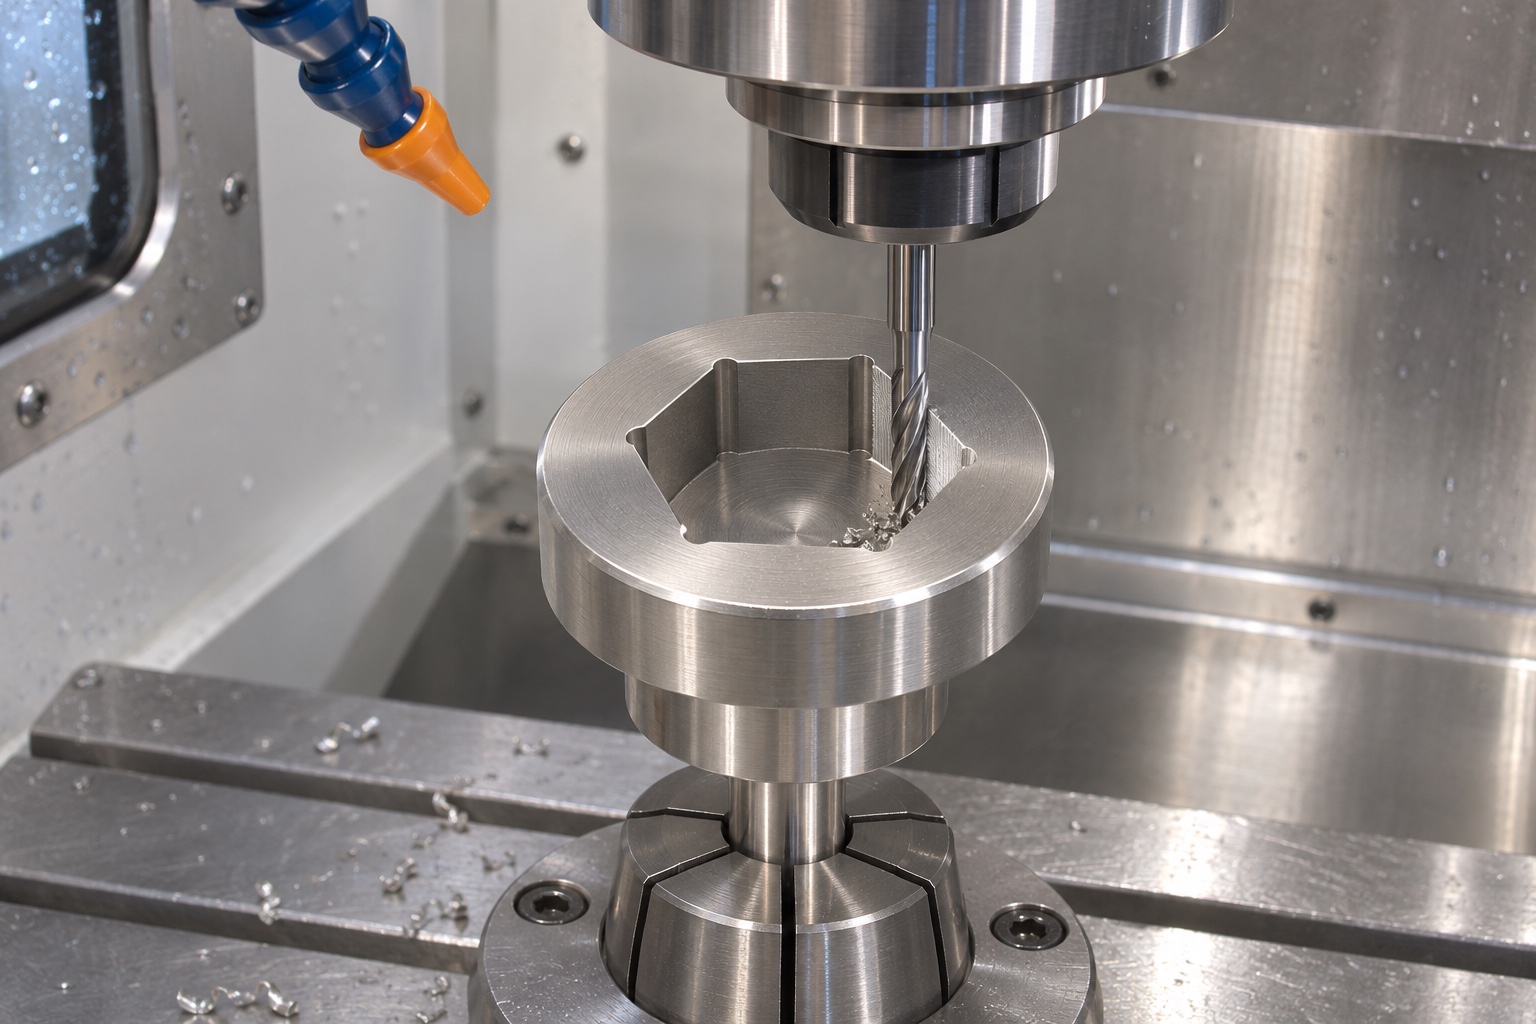
Después del torneado, la pieza se localiza por las referencias aprobadas para realizar el alojamiento y el taladro transversal. El útil debe permitir reconocer la orientación angular, no solamente centrar el diámetro exterior. Un error de giro puede conservar la forma individual de ambas características y aun así impedir el montaje. La programación revisa entrada de herramienta, profundidad de las caras útiles y espacio de las esquinas. El taladro necesita acceso a sus bocas para controlar rebabas. Si se utilizan operaciones separadas, se documenta cómo se conserva la orientación entre ellas y cómo se comprueba esa relación durante la primera revisión dimensional.
Acabado de aristas sin alterar la función
La limpieza de las bocas del taladro y de la entrada del alojamiento requiere distinguir una rebaba de una arista definida. Un desbarbado excesivo puede reducir una cara de contacto o modificar el asiento del elemento acoplado. Por eso las zonas críticas deben aparecer en las instrucciones de acabado, con criterios acordados. Se revisan las intersecciones accesibles y los lugares donde podrían quedar partículas de mecanizado. Este control no equivale a validar limpieza clínica o esterilidad. Cuando el comprador necesita un proceso especial, debe especificar método, aceptación y documentación en lugar de depender de la apariencia visual de una pieza metálica limpia.
Plan de primera inspección relacionada
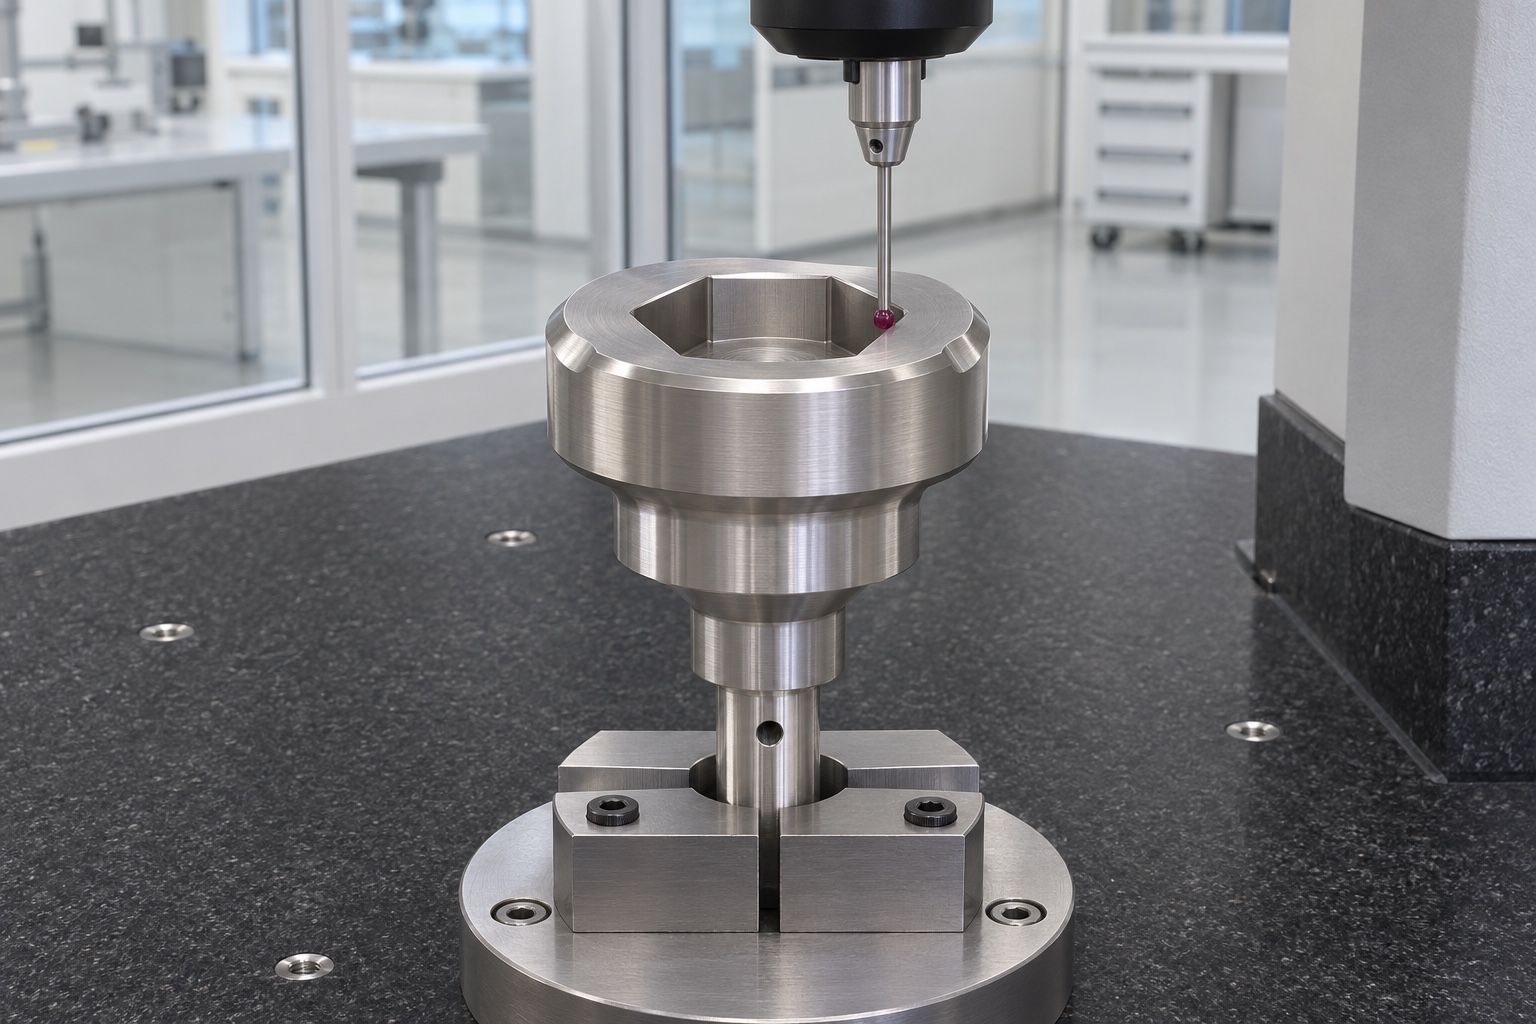
La primera inspección prevista compara dimensiones y relaciones del plano: diámetro y longitud de apoyo, cara del hombro, tamaño y profundidad del alojamiento, posición y orientación del taladro. El instrumento se selecciona según acceso y requisito, no por costumbre. La inspección debe registrar cómo se apoyó la pieza y qué superficies establecieron el eje. Una comprobación con pasador no reemplaza el control de posición. Este ejemplo no aporta resultados medidos ni porcentajes de conformidad. En una fabricación real, el informe deberá contener datos obtenidos sobre piezas identificadas y distinguir las características verificadas de las que requieran otro método.
Comparación limitada con un elemento inerte
Si el pedido lo contempla, puede realizarse una comparación geométrica con un elemento inerte de referencia identificado. Se observa inserción, contacto y asiento sin utilizar muestras ni activar equipo médico. La comparación no certifica par, desgaste, vida útil o funcionamiento del sistema de tapado. Su utilidad consiste en localizar diferencias entre la intención de diseño y el contacto observado. Un informe adecuado identifica la geometría del elemento de referencia y el alcance de la revisión. Si se descubre un bloqueo, se conserva esa observación antes de proponer cualquier retoque, para que el análisis no pierda la condición inicial.
Ejemplo de decisión ante una obstrucción
Supongamos únicamente como situación de revisión que el elemento acoplado no alcanza el hombro previsto. Antes de agrandar el alojamiento, el equipo revisaría profundidad útil, contacto con el fondo, radios, alivios, orientación y rebabas. No se afirma que esta situación ocurriera en una entrega. El análisis relacionaría la marca de contacto con las cotas del plano y con la geometría de referencia. Una corrección de diseño necesitaría aprobación; una desviación de fabricación necesitaría tratamiento documentado. Esta separación evita resolver ambos problemas mediante el mismo ajuste manual y permite conservar una definición repetible para las siguientes piezas del pedido.
Protección y condiciones de un proyecto real
El embalaje propuesto separa los adaptadores y protege vástagos, hombros y entradas del alojamiento. Los materiales de protección no deben introducir suciedad en el taladro o en el hueco ciego. Las etiquetas de revisión y lote se mantienen fuera de las superficies funcionales. El embalaje ordinario no se presenta como barrera estéril. Para convertir este ejemplo en un proyecto real se necesitan archivos aprobados, cantidades, requisitos de material, acabado, inspección y entrega. Así, el caso de mecanizado CNC ofrece una base de conversación técnica sin inventar un cliente, una producción terminada o un rendimiento del dispositivo que no se haya demostrado.
FAQ
¿Se trata de una entrega real a un fabricante médico?
No. Es un ejemplo representativo de planificación de mecanizado e inspección. No se identifica un cliente, una orden fabricada ni una aceptación comercial. Cualquier proyecto real requiere documentación propia y evidencia verificable.
¿Qué geometría debe acompañar al plano del adaptador?
Es útil disponer de la definición aprobada del elemento acoplado al alojamiento. Permite revisar caras útiles, fondo, radios y orientación sin deducir requisitos a partir de una fotografía o de un nombre comercial.
¿Por qué se revisan primero las esquinas internas?
Porque el radio de la herramienta puede interferir con el componente acoplado aunque la medida entre caras sea correcta. Un alivio aprobado puede resolver el problema local sin modificar toda la interfaz de accionamiento.
¿El caso recomienda una tolerancia única para el vástago?
No. Las tolerancias dependen de la interfaz y de la documentación del comprador. No se publican valores arbitrarios ni se promete una capacidad dimensional sin analizar el tamaño, el método y el estado final requeridos.
¿Una prueba de encaje permite declarar el par admisible?
No. La comparación geométrica identifica contactos, pero no proporciona resultados de par, fatiga o desgaste. Esas evaluaciones pertenecen al plan de verificación del conjunto y no deben confundirse con una inspección dimensional.
¿Qué información falta para solicitar una oferta real?
Plano y modelo coherentes, revisión, material, cantidad, acabado, referencias, inspección y embalaje. También deben definirse operaciones externas y geometrías acopladas cuando influyan en el asiento o en el espacio disponible del alojamiento.
tanghangyun@oemach.com