
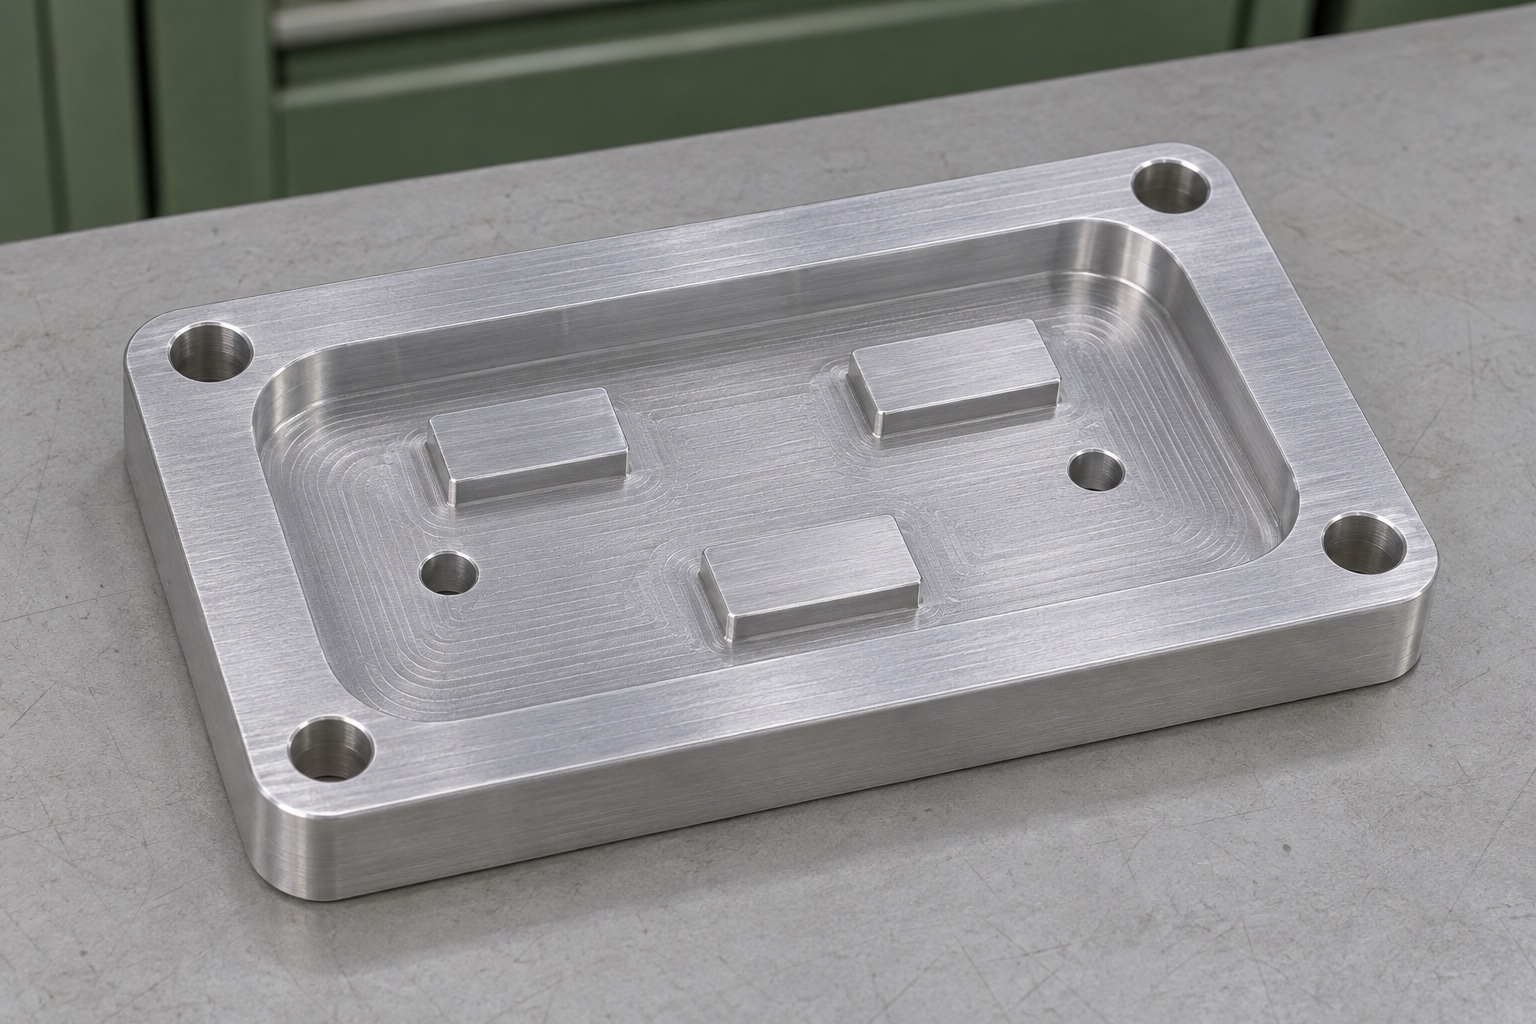
Alcance del ejemplo de mecanizado
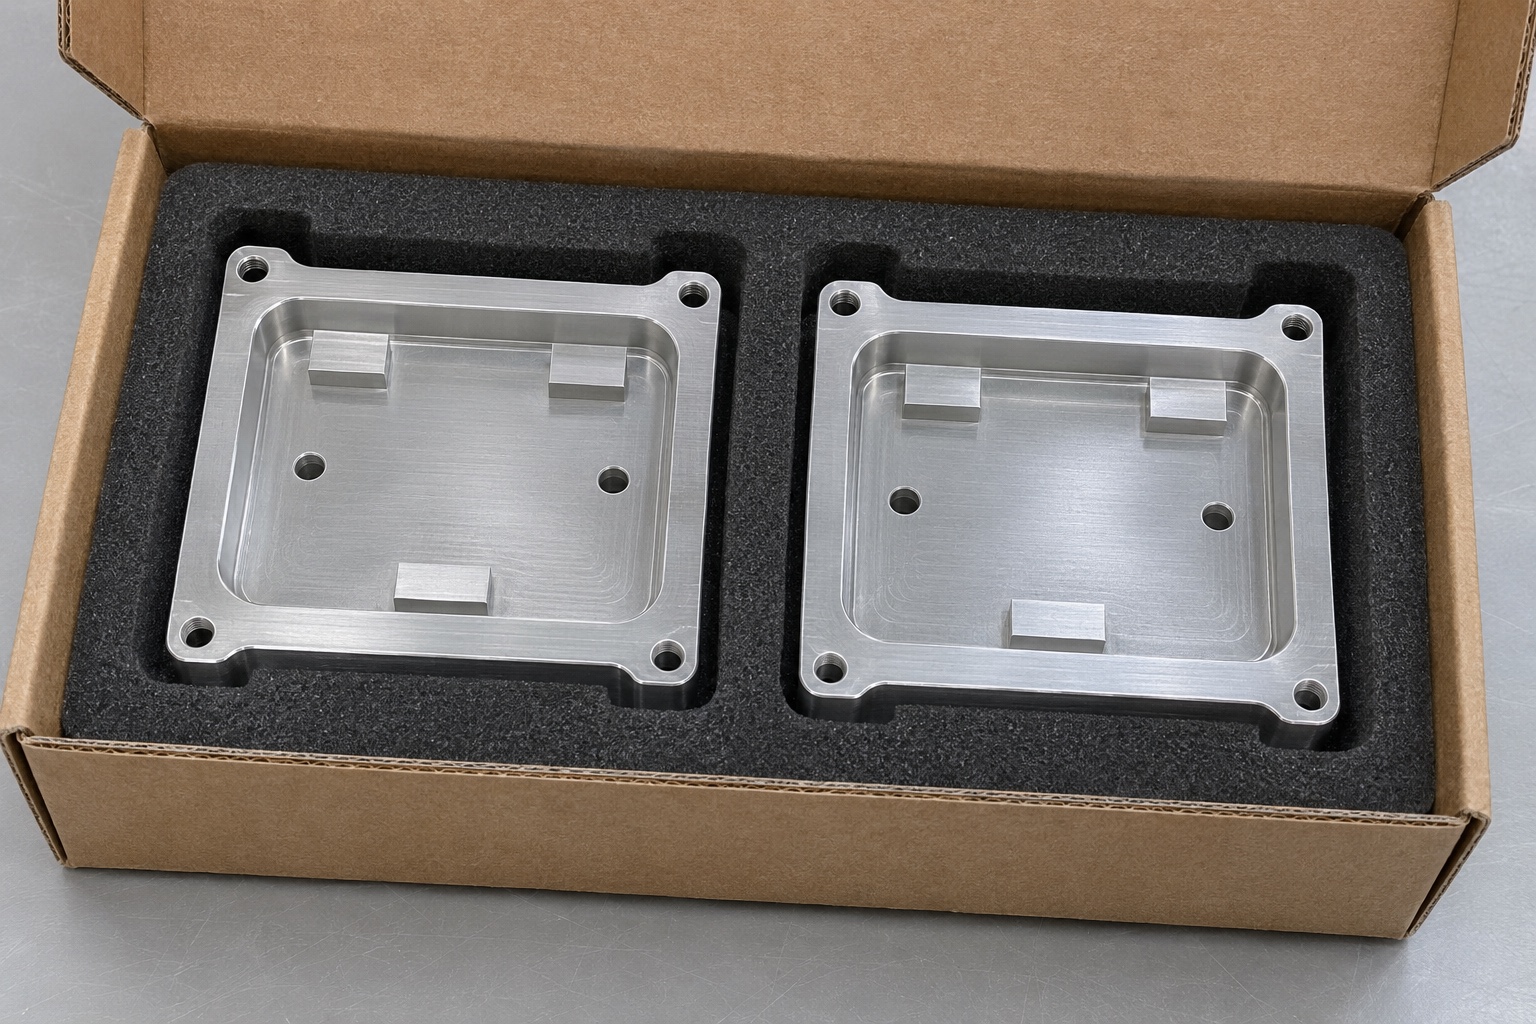
Este soporte de diana de escáner intraoral en aluminio 6061 es un ejemplo representativo de fresado CNC para un útil de ingeniería dental. No es una pieza entregada, un patrón calibrado ni un accesorio aprobado para un escáner concreto. Se estudian base, apoyos de diana y posicionadores dentro de una ruta propuesta de fabricación e inspección. No se afirman clientes, certificaciones, resultados medidos o prestaciones ópticas. Diana y sistema de escaneado quedan fuera del componente. Sus requisitos y aprobaciones no pueden obtenerse de una fotografía del soporte ni de una observación de asiento sin carga.
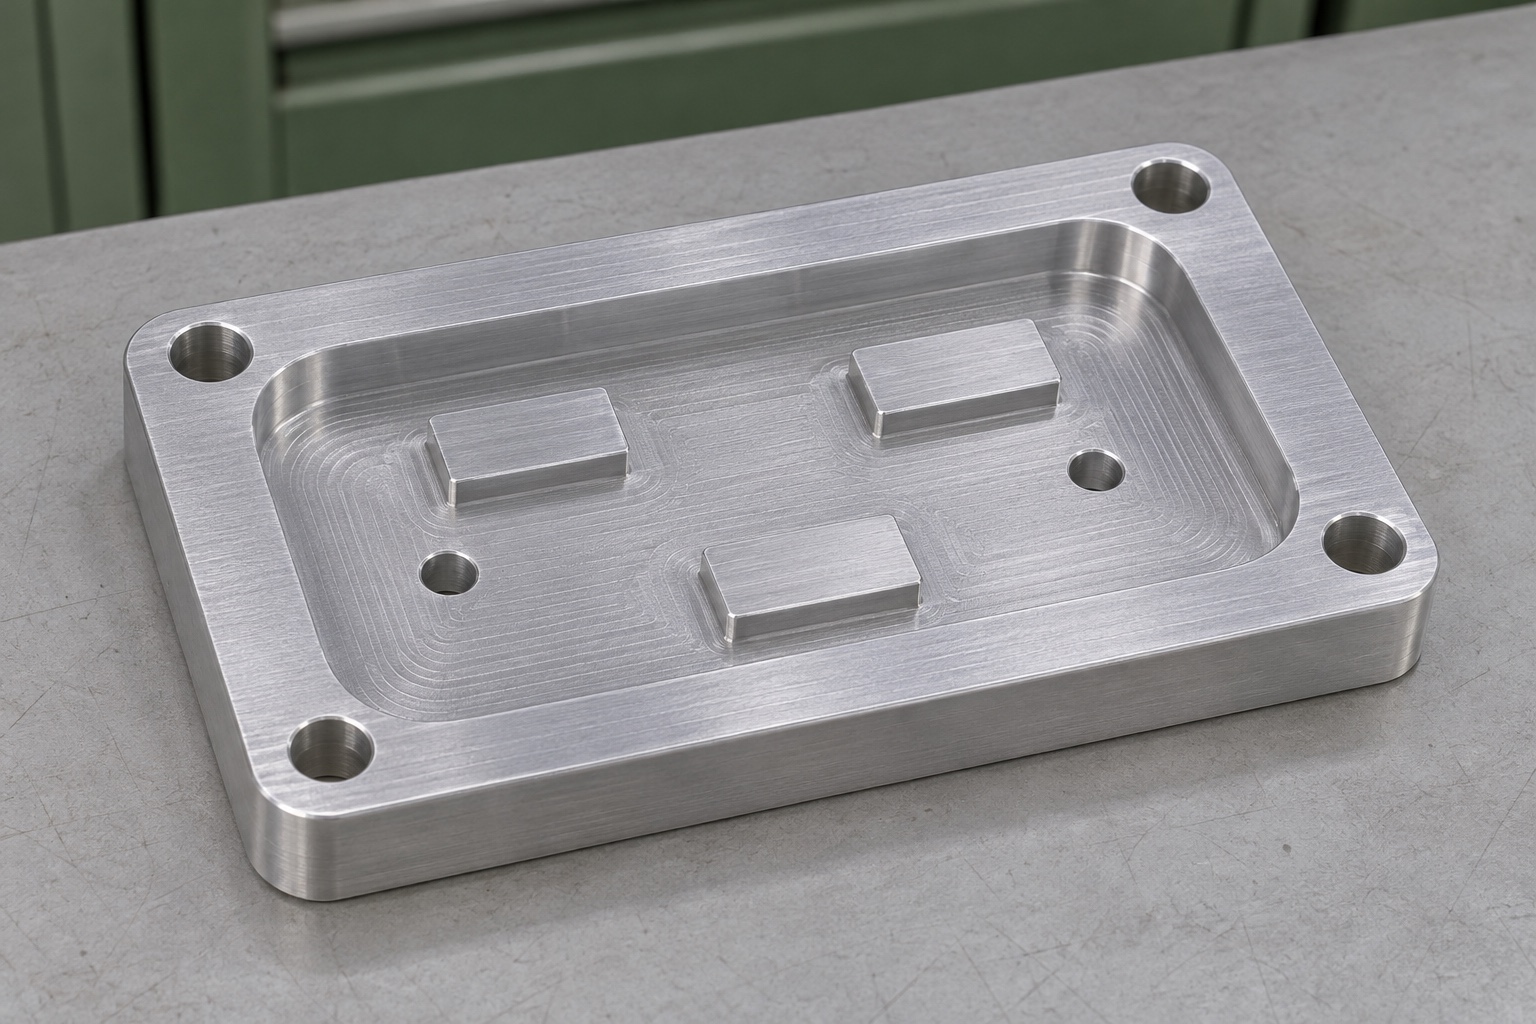
Disposición genérica bajo revisión
Se considera una placa compacta con cavidad poco profunda, apoyos definidos y posiciones para elementos de referencia especificados por separado. Los orificios de montaje la fijan al útil. El plano real debe resolver contactos, holguras e interfaces: las imágenes no son un modelo dimensional autorizado. Fondo y apoyo elevado no equivalen automáticamente como referencias. La pregunta de fabricación es cómo conservar plano de diana y posición respecto a la base. Así se define una finalidad de inspección concreta sin sugerir un método de calibración de un equipo dental comercial. Cotas y criterios deberán proceder de documentación aprobada.
Información para cotizar
La documentación incluiría modelo y plano controlados, aleación, temple, formato, cantidad, acabado final y entregables de inspección. Identificaría superficies que sostienen la diana y regiones de holgura. Localizadores y herrajes separados necesitan interfaces e instrucciones propias. Si se exige una comprobación de altura montada, debe indicarse, no deducirse de la imagen. El ejemplo no selecciona un patrón de calibración ni criterios ópticos de aceptación. Esas decisiones corresponden al diseñador responsable y han de suministrarse para completar un pedido. El proveedor debe advertir requisitos pendientes antes de confirmar una ruta que no podría verificarlos.
Material y estado final del proceso
La ruta empieza con material 6061 trazable en la condición requerida. La identificación sigue al bruto durante corte, mecanizado, acabado y embalaje. El plan registra tratamientos posteriores que puedan afectar asiento o posicionamiento y el estado de aceptación dimensional. Sustituir material o acabado necesita revisión, no una justificación por aspecto parecido. No se afirma haber entregado recubrimientos, certificados o una ruta calificada. Se describen los registros necesarios para un pedido efectivo y las decisiones que deben acordarse antes de prometer un soporte conforme. Los requisitos del acabado forman parte de la aceptación real, no de su presentación visual.
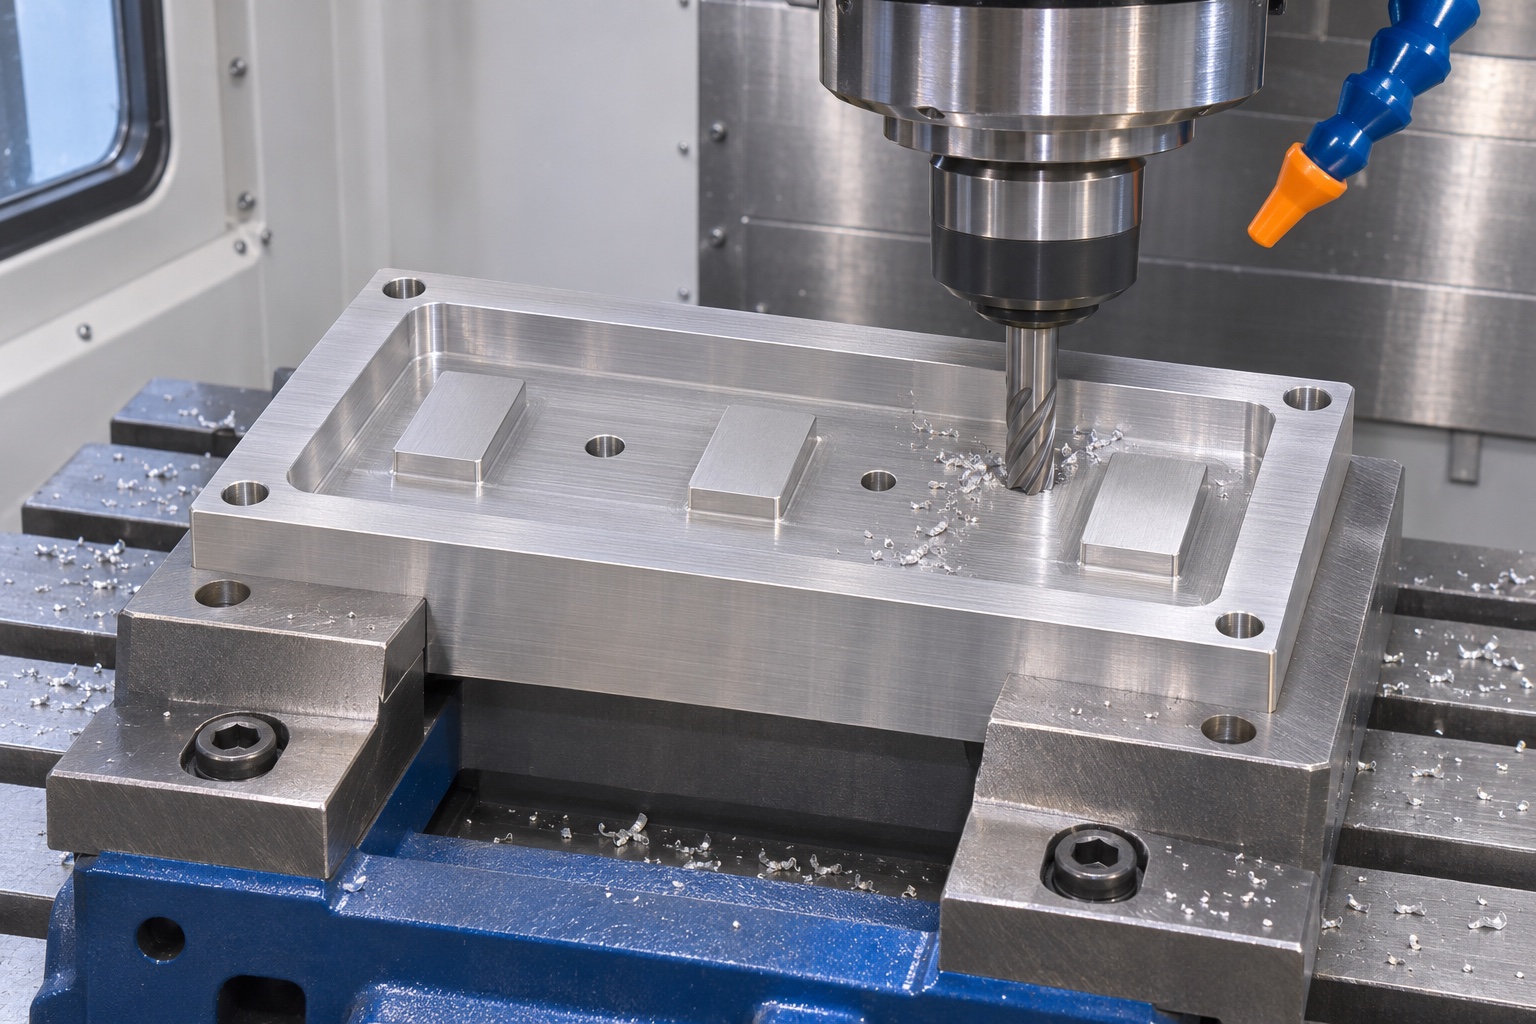
Establecer la referencia de montaje
Una primera etapa prepararía o verificaría cara y elementos de referencia usados después. El montaje identifica apoyos y contactos de sujeción para recuperar el mismo sistema al cambiar de preparación. El inspector no debería elegir un borde cómodo diferente al invertir la pieza. Si se desbasta la cavidad en esta etapa, deben conservarse apoyo y sobrematerial para las zonas funcionales. La secuencia concreta depende de la geometría liberada. El principio es mantener la referencia durante la ruta, no recrearla independientemente en cada operación. Esa continuidad debe poder reconocerse también en la documentación de inspección.
Fresar asiento y zonas de holgura
La siguiente etapa distingue apoyos reales de alivios y regiones libres. El acceso cerca de esquinas y zonas elevadas estrechas requiere revisión antes de confirmar el proceso. El útil no debe flexionar la placa hasta simular un plano correcto durante acabado. Si cambian apoyo o rigidez tras el desbaste, la ruta debe contemplarlo. No se afirman planitud o rugosidad alcanzadas. El plano debe definir la característica y el método debe poder evaluarla después de las operaciones y bajo la condición de apoyo especificadas. Una observación visual de la cavidad no sustituye esa comprobación de las superficies que realmente sostienen la referencia.
Producir posicionadores y fijaciones
La ruta distingue elementos de posicionamiento de orificios que solo fijan al soporte. Sus tamaños, posiciones y relaciones con el asiento pueden tener requisitos diferentes. Cuando resulte práctico, se acaban características relacionadas conservando referencia común. Si hay reposicionamiento, la hoja de preparación define cómo recuperarla. Que un pasador entre no basta para establecer la posición del orificio. Los herrajes separados no se instalan por interpretación de la fotografía: el pedido real debe identificar especificación, método y controles finales. Si la entrega incluye montaje, su estado debe quedar documentado y diferenciado de la inspección de la placa sola.
Plan propuesto de primera pieza
La lista comprendería montaje, apoyos especificados, posiciones de referencia y cualquier altura montada exigida. Identificaría zonas evaluadas, método y apoyo. La elección de coordenadas u otra técnica depende del acceso y la característica. El informe no debe ajustar un plano a regiones no relacionadas y llamarlo asiento de la diana. Este caso no presenta resultados medidos. Un registro real vincularía observaciones con identidad, revisión, material y condición final después de tratamiento o montaje, cuando proceda. Las características comprobadas en estados distintos deben identificarse para que la aceptación pueda repetirse sin adivinar cómo se obtuvieron los valores.
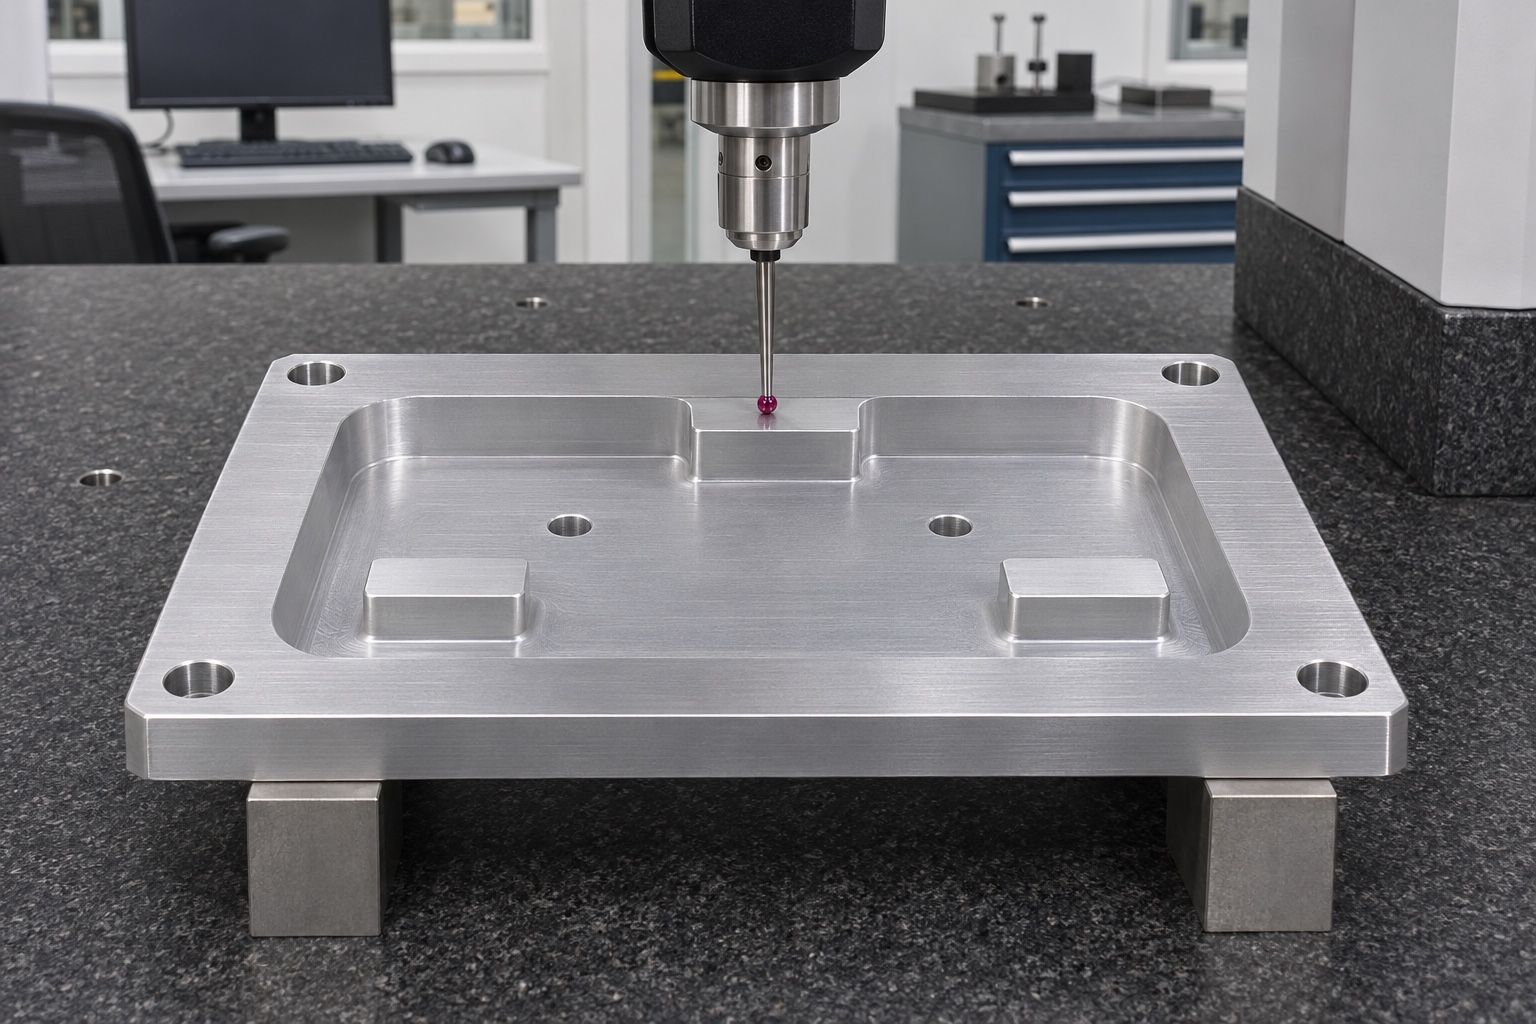
Observación con una referencia inerte
Tras la inspección, un útil independiente podría emplear un bloque inerte identificado para observar asiento y holgura. El procedimiento registra referencia, apoyos y posiciones. No se realiza calibración óptica ni se modifica un escáner clínico operativo. Que el bloque no bascule puede ayudar a localizar un problema geométrico de ese montaje, pero no acredita precisión, repetibilidad o compatibilidad. Documentar la observación aparte mejora su utilidad: muestra qué se comparó sin atribuirle la autoridad de una calibración aprobada. La evaluación del sistema completo seguiría necesitando objetivos, condiciones y evidencia propios del responsable de la aplicación.
Posible hallazgo de asiento
Suponga que el bloque toca una región de holgura antes de llegar a los apoyos previstos. La revisión examina aristas, alturas, posicionadores, identidad del patrón y útil, conservando el lugar de contacto. Rebajar todo el asiento o abrir la cavidad automáticamente podría alterar el plano previsto sin resolver la causa. El escenario ilustra una decisión y no un fallo observado. La corrección aprobada exige medir características afectadas y repetir la observación en las mismas condiciones. Si cambia el diseño, la revisión controlada debe impedir que piezas con geometrías diferentes se confundan bajo un mismo criterio de aceptación.
Protección e identificación
El embalaje sostiene regiones resistentes y mantiene apoyos e interfaces separados de impactos. Evita cargas que deformen la placa o películas no permitidas sobre superficies funcionales. La identidad se vincula con material, acabado e inspección sin marcar de forma incontrolada el asiento. La protección normal no es una barrera estéril ni una calificación óptica. Si existe un requisito específico de limpieza, debe definirse y verificarse aparte. El receptor debe poder localizar revisión e informe y repetir la inspección sin encontrar cambios de referencia causados por el transporte. Proteger la geometría y conservar la información son partes complementarias de una entrega verificable.
Del ejemplo al pedido
Un pedido real añade modelo y plano finales, material, cantidad, tratamiento e inspección. Resalte el montaje verdadero, los apoyos y las interfaces de posicionadores. Aclare si se incluyen herrajes y controles del estado final o ensamblado. Discuta accesos difíciles antes de asignar características críticas que no puedan verificarse. Acuerde cómo se revisarán primera pieza y correcciones antes de continuar. La ruta representativa sirve para organizar esa discusión, no sustituye diseño liberado, resultados medidos, patrón calibrado o aprobación del sistema de escaneado. Cada evidencia debe mantenerse vinculada al objeto y a la condición que realmente se evaluó.
FAQ
¿Es un accesorio dental entregado?
No. Es un ejemplo representativo, sin datos de cliente, compatibilidad comercial ni prestaciones ópticas atribuidas.
¿El soporte sustituye a la diana de calibración?
No. Soporte y diana cumplen funciones diferentes. La geometría mecanizada no aporta la información de calibración del patrón.
¿Puede aceptarse el fondo como plano de apoyo?
Solo si el plano lo define así. Este ejemplo distingue apoyos reales y holguras y exige identificar contactos de forma explícita.
¿Qué debe definirse para pasadores separados?
Especificación, interfaz, instalación y controles finales exigidos. Sus dimensiones no pueden seleccionarse de la fotografía.
¿Un bloque estable prueba repetibilidad del escáner?
No. Es una observación geométrica limitada a un montaje. La repetibilidad óptica necesita evaluación independiente.
¿Qué evidencia acompaña a una primera pieza?
La acordada en el plano: identidad, revisión, material, estado final y mediciones de apoyos y posiciones, con observaciones de banco separadas cuando se exijan.
tanghangyun@oemach.com