
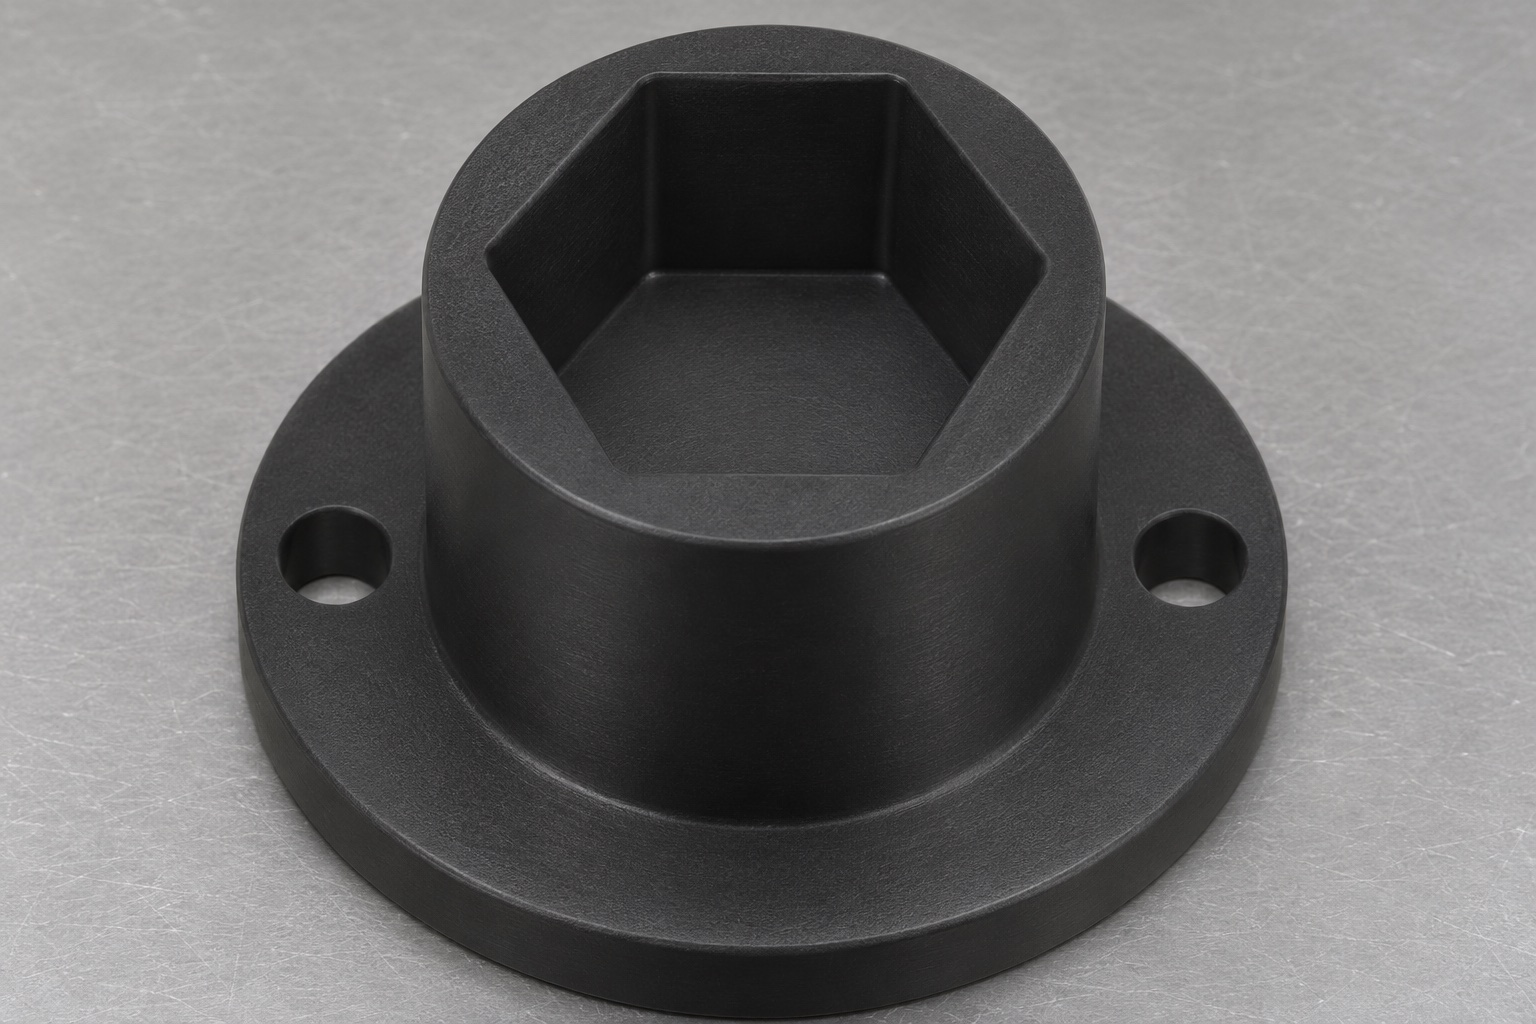
Alcance del componente representativo
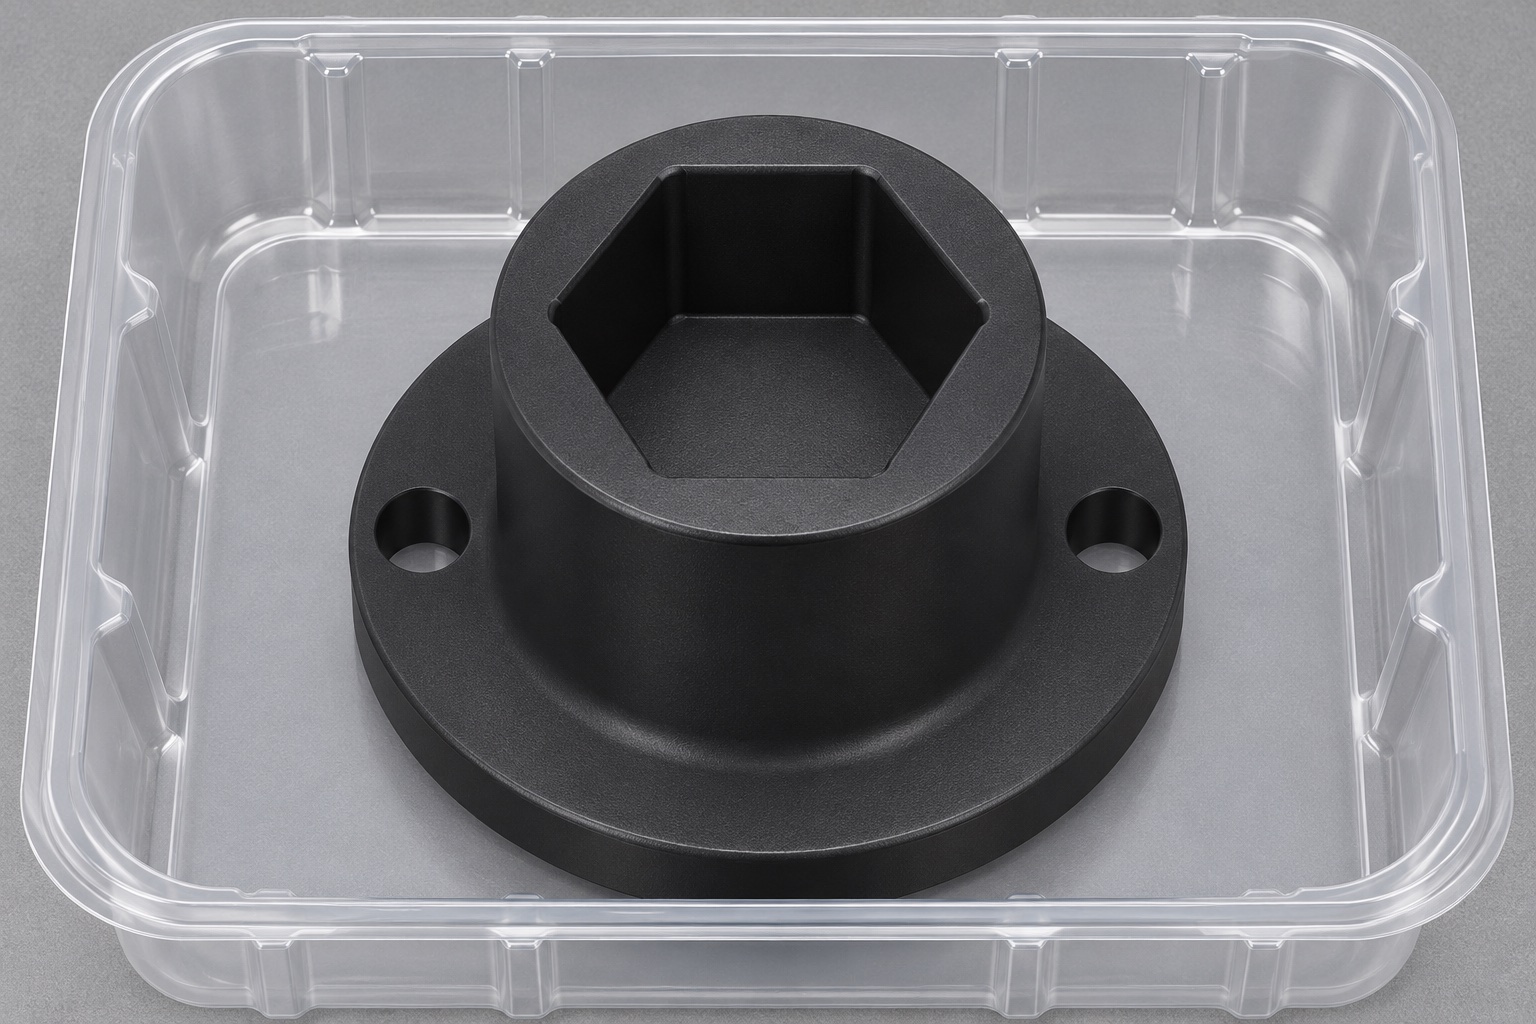
Este ejemplo representativo propone un inserto POM-C negro para el exterior de una tapa hexagonal identificada. Tiene cuerpo cilíndrico, cavidad hexagonal ciega, brida y dos taladros lisos; no incluye tapa, tubo, expulsor, rosca o conducto. No describe entrega ni muestra medida. La ruta no declara tolerancias alcanzadas, par, retención, liberación fiable, idoneidad clínica, esterilidad o validación de un mecanismo completo.
Revisión de las especificaciones del tapón y su manipulación
Esta revisión debería incluir la versión del tapón, el plano controlado de la pieza, el modelo 3D y las áreas permitidas de contacto externo. El equipo responsable del equipo médico deberá definir la profundidad de inserción, la dirección de aproximación y la configuración real tanto para el accionamiento como para el soporte del recipiente. Asimismo, es necesario distinguir entre la transmisión de movimiento y las funciones de sujeción y liberación. Una cavidad hexagonal no debe considerarse universalmente compatible con todos los tapones de laboratorio. Los requisitos relativos a la retención o expulsión, si no están definidos, deben plantearse como cuestiones de diseño pendientes. El proveedor no debe utilizar un tapón disponible como referencia no documentada, ni deducir la secuencia de manipulación basándose únicamente en el nombre del componente o en una imagen ilustrativa.
Confirmación del grado de polímero y su trazabilidad
En un pedido real, se debe especificar el grado de POM-C aprobado, su color, el formato de la materia prima y el alcance de la documentación requerida. La identidad del material base debe mantenerse vinculada a la pieza durante todo el proceso de fabricación. No es admisible sustituir el material por otro polímero negro simplemente porque sea fácil de mecanizar o se parezca al de la ilustración. Cualquier evaluación sobre la resistencia a procesos de limpieza, restricciones biológicas o requisitos específicos de aplicaciones médicas debe tratarse de forma independiente a la adquisición del material. Este ejemplo no implica la existencia de certificados ni de una homologación de grado médico. Si se propusiera un grado de material distinto, sería necesario revisar los criterios de diseño e inspección antes de autorizar dicho cambio.
Establecimiento de las referencias para el cuerpo y la brida
Las operaciones de torneado propuestas generarían el cuerpo cilíndrico y la brida conforme al sistema de referencia aprobado. Los puntos de sujeción y agarre se seleccionarían en función de la geometría real, sin dañar las superficies de contacto críticas. El proceso preservará material suficiente para el fondo de la cavidad ciega y la sección de la brida, según lo aprobado. Las condiciones para la inspección final se definirán de mutuo acuerdo, en lugar de asumir que coinciden con la forma que adopta la pieza al estar sujeta. El sobrematerial real y los parámetros de corte dependerán de la pieza en bruto y de la máquina utilizada. Este ejemplo describe la relación entre las distintas operaciones, pero no constituye una secuencia de producción validada ni garantiza un resultado dimensional específico.
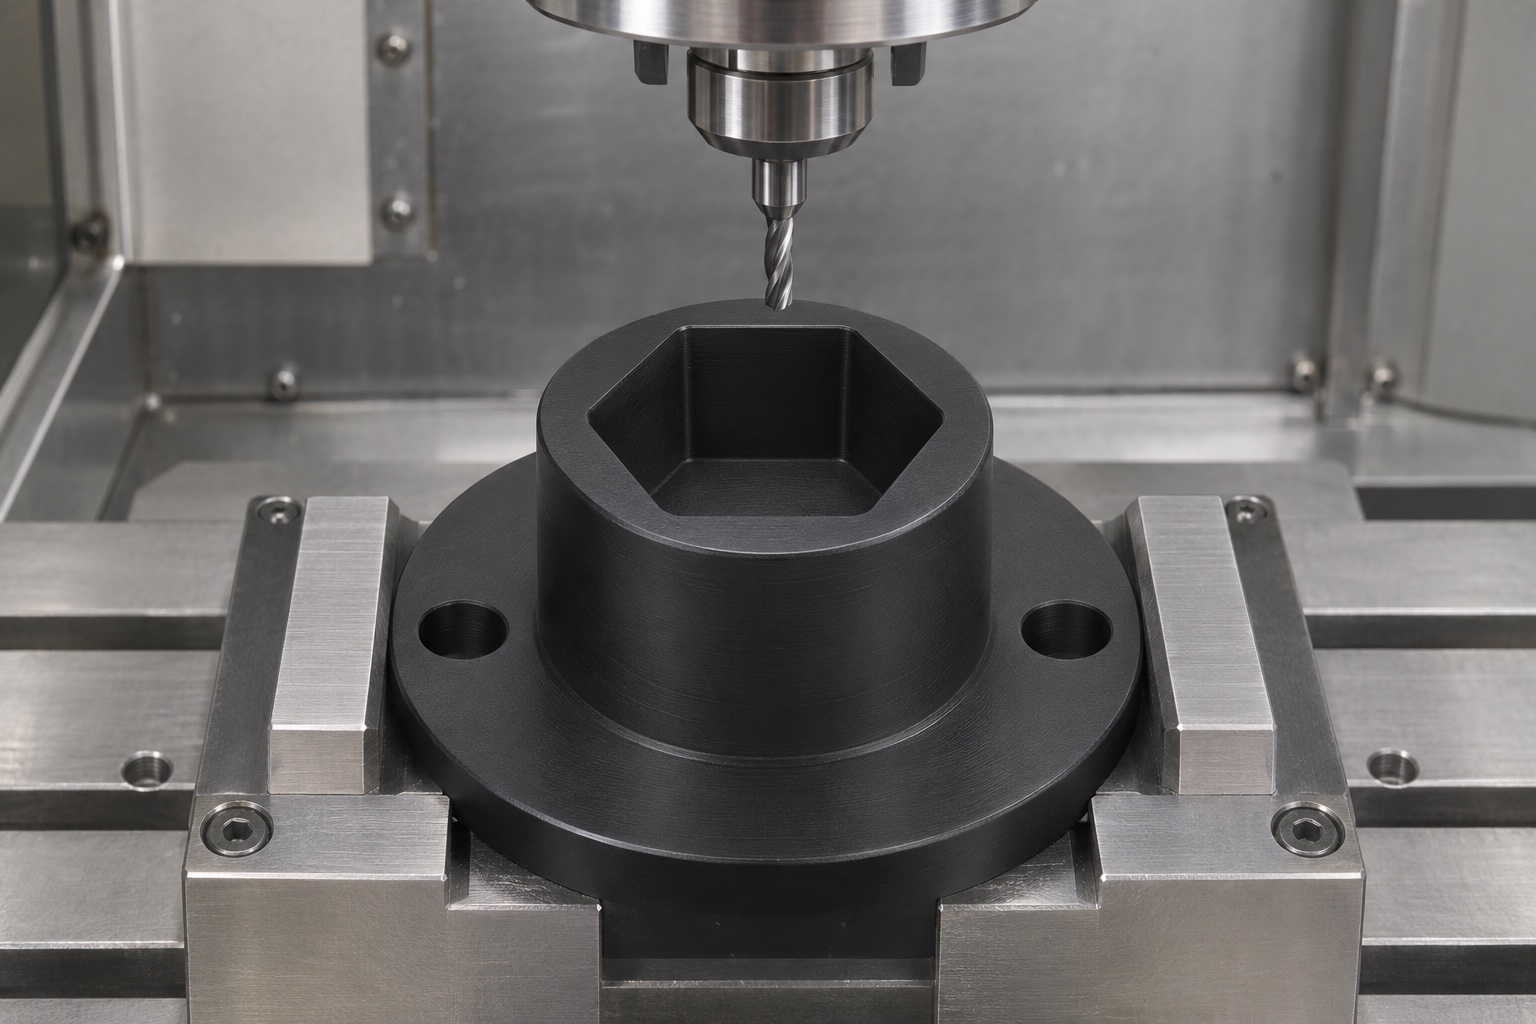
Revisar las esquinas hexagonales antes del fresado.
La revisión de la programación comparará la medida entre caras especificada y la geometría de las esquinas con el perfil de la tapa definido. Se tendrán en cuenta los radios internos de la herramienta de corte antes de determinar la trayectoria final para el mecanizado de la cavidad. Cualquier alivio (rebaje) aprobado deberá figurar en el diseño controlado, incluyendo su impacto en el espesor de las paredes y en las zonas de contacto. No se debe resolver una interferencia en las esquinas ampliando toda la cavidad sin la debida autorización. El proveedor no debe garantizar esquinas internas vivas (sin radio) si el proceso empleado no es adecuado para ello. Los datos reales de acoplamiento determinarán si la geometría fresada propuesta permite obtener la holgura mecánica prevista.
Mecanizar la cavidad ciega hasta la profundidad aprobada.
El fresado produciría seis caras internas y fondo según la profundidad aprobada, considerando acceso, apoyo y viruta. El fondo solo sería tope si el diseño le asignara esa función. No se añadirían respiraderos, drenajes o expulsores para facilitar una demostración. Esos cambios exigirían revisión e inspección. Herramientas y parámetros dependerían de la geometría real, no de una muestra ajustada manualmente.
Mantener la interfaz de montaje de dos orificios.
Los dos orificios de la brida se mantendrán como orificios pasantes simples, respetando su posición aprobada respecto a la cavidad y al plano de montaje. Los alojamientos para las cabezas de los tornillos, los puntos de contacto para el posicionamiento y el acceso para las herramientas se revisarán considerando el conjunto de accionamiento real. No se debe asumir que un orificio simple contiene un inserto o una rosca oculta. Si se requirieran elementos de montaje adicionales, dicho cambio debería autorizarse antes del mecanizado. El dispositivo de sujeción propuesto protegería la brida acabada durante el mecanizado de la cavidad. Cualquier distorsión o interferencia durante el montaje se consideraría como parte de las condiciones de inspección, en lugar de atribuirse automáticamente a la tapa o a la cavidad.
Acabado y limpieza sin alterar las superficies planas de contacto
Las instrucciones de acabado propuestas definirían la entrada de la cavidad, los bordes de la brida y las entradas de los orificios. La eliminación de rebabas debe preservar las superficies de contacto aprobadas y la profundidad útil. El raspado localizado para lograr un ajuste adecuado se consideraría como un retrabajo, y no como una parte implícita de la inspección. Cualquier cambio autorizado deberá verificarse conforme a los requisitos actualizados. La limpieza se realizará siguiendo el alcance acordado para el componente, eliminando los residuos de mecanizado de la cavidad ciega. Un aspecto superficial liso no implica el cumplimiento de límites de partículas, descontaminación, compatibilidad de muestras o condiciones de esterilidad. La trazabilidad del material, la revisión y el proceso debe mantenerse durante cualquier operación externa.
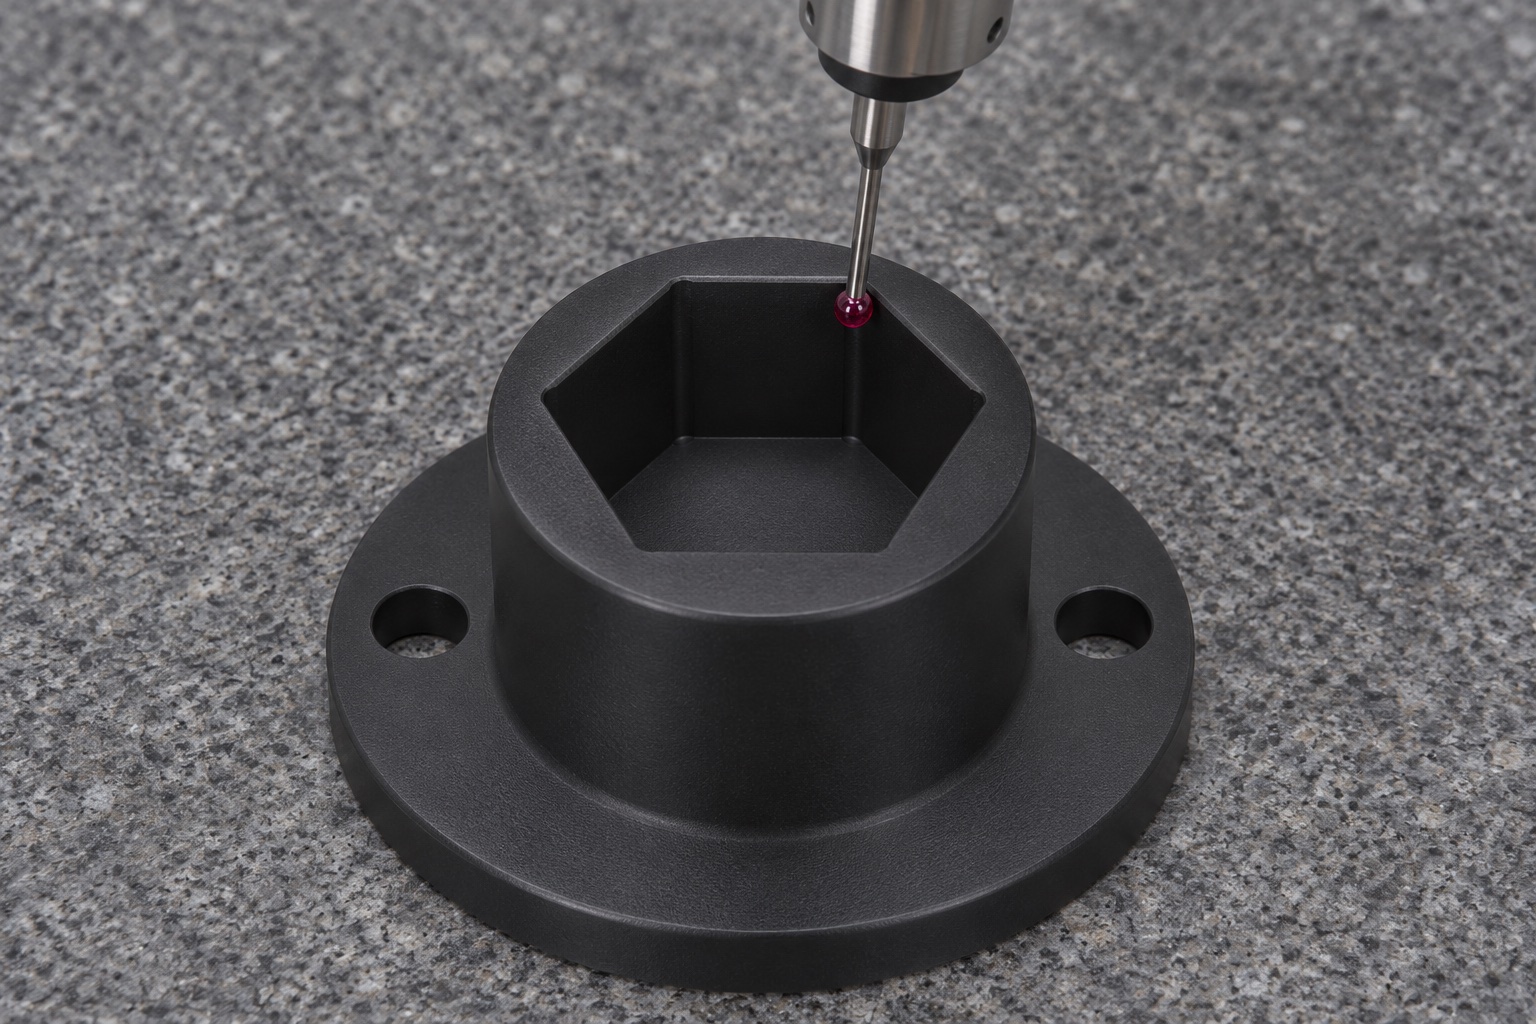
Inspección de la configuración completa de la cavidad
El registro de inspección propuesto abarcaría las dimensiones entre caras planas, la profundidad, las zonas de las esquinas y las relaciones pertinentes con la brida y el patrón de montaje. El método seleccionado deberá garantizar el acceso y la incertidumbre requerida, sin deformar las paredes de polímero. Se registrarán los requisitos relativos al soporte, el acondicionamiento y cualquier otra condición ambiental especificada. El uso de un calibrador circular o una única medición con pie de rey no es suficiente para determinar la conformidad de una cavidad ciega hexagonal. Este ejemplo no incluye una pieza medida, por lo que no presenta resultados numéricos. Un informe real identificaría los instrumentos utilizados, las características evaluadas, los resultados obtenidos y las decisiones de aceptación para la revisión del componente en cuestión.
Limitar las observaciones sobre la manipulación no clínica (opcional)
Una observación no clínica podría revisar asiento, acceso y extracción con revisiones y montaje registrados. El ajuste manual no demostraría par, daño admisible, retención o liberación durante todo el flujo. Esas prestaciones requieren el mecanismo real. Ante atascos, revise contactos y alineación antes de cambiar el inserto. Las muestras seguirían separadas de producción hasta incorporar los cambios aprobados a los documentos.
Embalar el inserto sin aplicar carga en su cavidad.
El embalaje propuesto debe sostener la pieza por la brida o por otra zona no funcional aprobada. No debe forzarse ningún tapón protector dentro de la cavidad hexagonal, ni permitirse que otras piezas golpeen las superficies de contacto planas del inserto. La información relativa al número de pieza, la revisión, el material y el estado de inspección debe permanecer vinculada al componente. Las especificaciones de embalaje y los protocolos de limpieza deben acordarse antes del envío. Se trata de un embalaje protector estándar; no implica un suministro estéril ni un entorno de sala blanca validado. La ilustración no representa un lote de producción finalizado, un envío a un cliente ni un suministro cualificado para un laboratorio médico.
Mantener los criterios de liberación específicos para la tapa.
La repetición conservaría tapa identificada, contactos, cavidad, fondo, montaje, grado y condición de inspección. Un nuevo proveedor o revisión de la tapa exigiría evaluación aunque el tamaño nominal fuera igual. El ejemplo no es una herramienta universal ni un accesorio clínico validado. No inventa clientes, cantidades o mejoras; el equipo responsable evaluaría la manipulación completa y su aplicación médica antes del servicio.
Referencia técnica del fabricante: www.ensingerplastics.com.
FAQ
¿Describe este caso un pedido real de un cliente?
No. Se trata de una propuesta de flujo de trabajo de fabricación, acompañada de imágenes ilustrativas; no incluye cantidades, plazos de entrega ni resultados medidos reales. Un pedido real requeriría datos aprobados de la tapa, documentación oficial de los componentes, especificaciones de materiales y pruebas de inspección reales.
¿El receptáculo está roscado en la tapa?
No. El diseño presenta una cavidad hexagonal ciega, adaptada a un perfil externo específico de la tapa, y carece de rosca interna. Una interfaz roscada o con una configuración distinta constituiría otro diseño aprobado, sujeto a sus propios requisitos de fabricación e inspección.
¿Los orificios de la brida están roscados o cuentan con insertos?
No. Se trata de dos orificios pasantes simples. La incorporación de roscas, insertos, asientos especiales para tornillos u otros elementos de posicionamiento requiere una modificación autorizada. El conjunto de montaje debe estar definido formalmente, en lugar de realizar modificaciones no documentadas en el componente de polímero.
¿Puede la base de la cavidad determinar automáticamente la profundidad de inserción?
Solo si el diseño aprobado le asigna esa función y proporciona la información necesaria sobre el acoplamiento. Es preciso analizar el área de contacto real y el margen de aproximación. La mera existencia de una cavidad ciega no garantiza un tope controlado ni un mecanismo de liberación automatizado.
¿Incluye el ejemplo datos sobre el par de apriete o posibles daños en la tapa?
No. No existen resultados medidos al respecto. Un informe dimensional y una observación superficial del ajuste no bastan para validar la tapa, el sistema de accionamiento, el soporte y el mecanismo de liberación. Estas cuestiones de rendimiento requieren una evaluación integral del sistema completo.
¿Qué factores motivarían una revisión en caso de un nuevo pedido?
Cualquier cambio en el perfil de la tapa, el grado del material, la configuración de montaje, la exposición a procesos de limpieza o los requisitos de contacto obligaría a realizar una revisión. Es fundamental mantener un control estricto de las revisiones y la documentación técnica, en lugar de basarse en componentes modificados manualmente o en la suposición errónea de que todas las tapas del mismo tamaño nominal son intercambiables.
tanghangyun@oemach.com