
Alcance del ejemplo representativo
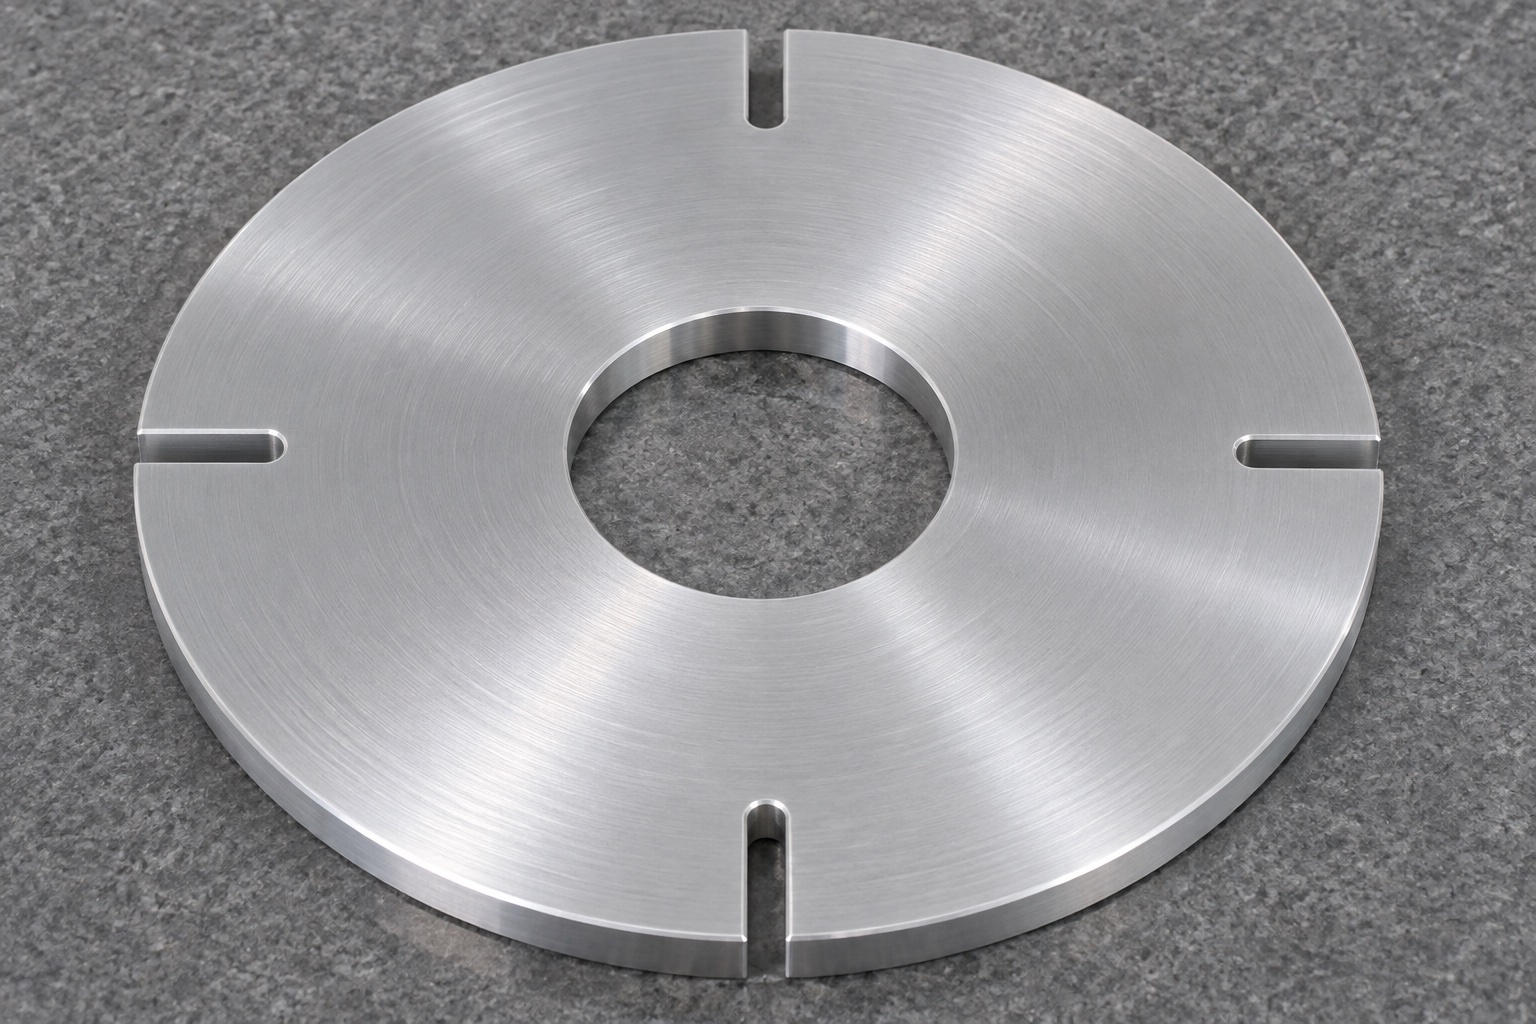
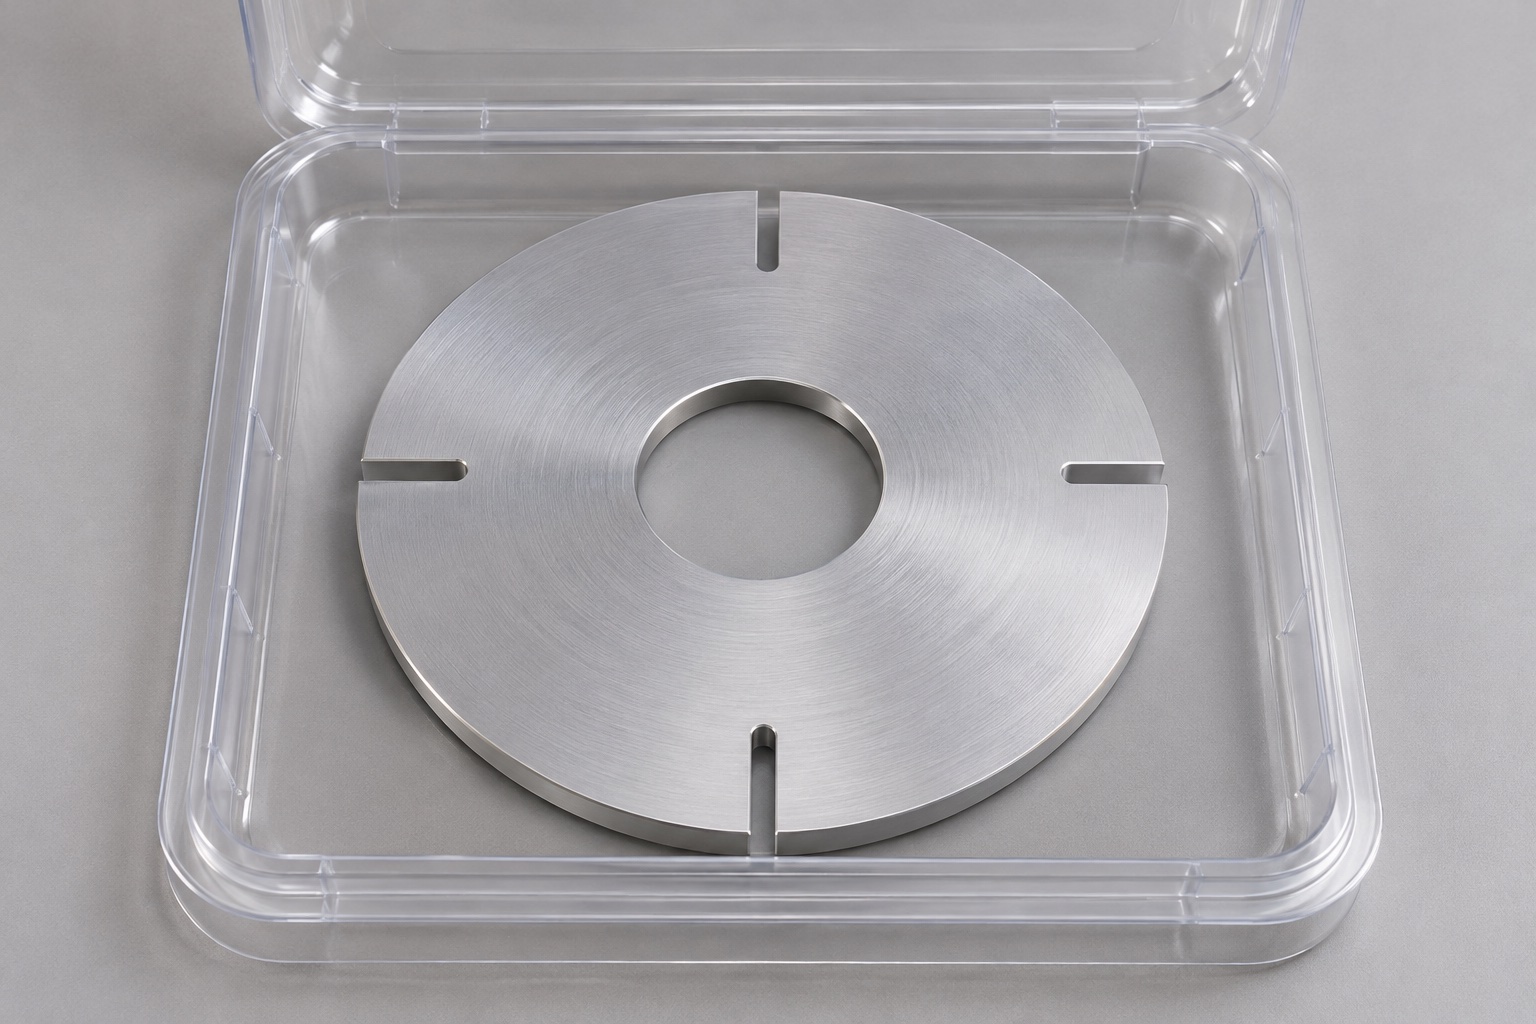
Este ejemplo representativo propone un disco 6061 plano para detección interna de un analizador médico. Tiene taladro liso y cuatro ranuras radiales cortas, conservando el anillo interior. No incluye eje, sensor, pista impresa ni electrónica. No describe una entrega o muestra medida, ni declara tolerancias alcanzadas, resolución, exactitud, equilibrado, velocidad, certificación o esterilidad. Se propone una ruta de componente, no un codificador validado.
Recopilación de los requisitos de detección y montaje
El análisis propuesto requiere obtener el modelo controlado, el plano técnico y el concepto de detección mecánica. El equipo técnico identificará los bordes funcionales de las ranuras, las superficies de contacto para el montaje, la interfaz con el eje y la estrategia de orientación. No debe asumirse que un orificio circular simple proporciona una referencia angular cero. Cualquier característica de referencia faltante deberá definirse antes de autorizar la fabricación. La configuración de cuatro ranuras no constituye, por sí sola, un código de posición completo sin una disposición de sensores definida. Las referencias generales a codificadores sirven únicamente como contexto y no implican la transferencia de especificaciones técnicas o certificaciones de un fabricante a este disco personalizado.
Preservación de la identidad del material y de la revisión
En un pedido real, se especificarían el grado de aluminio 6061, el temple, el formato del material base y la documentación correspondiente. La identidad de la pieza en bruto debe mantenerse asociada al componente durante todo el proceso de mecanizado y cualquier tratamiento superficial posterior. No se debe sustituir el material por otro de aluminio de aspecto similar, aunque encaje en los dispositivos de sujeción. La hoja de ruta del proceso debe indicar la revisión del plano, el acabado solicitado y los criterios de inspección. Este ejemplo no incluye certificados de material ni aprobaciones de proveedores. Cualquier evaluación específica de la aplicación —como la compatibilidad con productos químicos de limpieza o la idoneidad para equipos médicos— constituye una responsabilidad independiente y no una consecuencia implícita de la elección del material.
Definición de las caras del disco y las referencias del orificio
El plan de mecanizado propuesto generaría la cara y el orificio especificados, manteniendo al mismo tiempo el sobrematerial y el soporte necesarios para operaciones posteriores. El sistema de sujeción no deberá basarse en la deformación temporal de la placa para cumplir con los criterios de aceptación. El programador y el inspector deberán compartir la misma interpretación de las referencias, incluida cualquier relación requerida entre el orificio, las caras y el patrón. Las trayectorias de la herramienta y las condiciones de corte dependerán de las dimensiones definidas en la documentación técnica y de la máquina utilizada. Este ejemplo no proporciona resultados numéricos. Si se utiliza un dispositivo de sujeción para establecer la orientación, dicha función deberá quedar documentada, en lugar de asumir que el orificio circular actúa, por sí mismo, como una interfaz de posicionamiento indexado.
Realizar las cuatro aberturas radiales aprobadas.
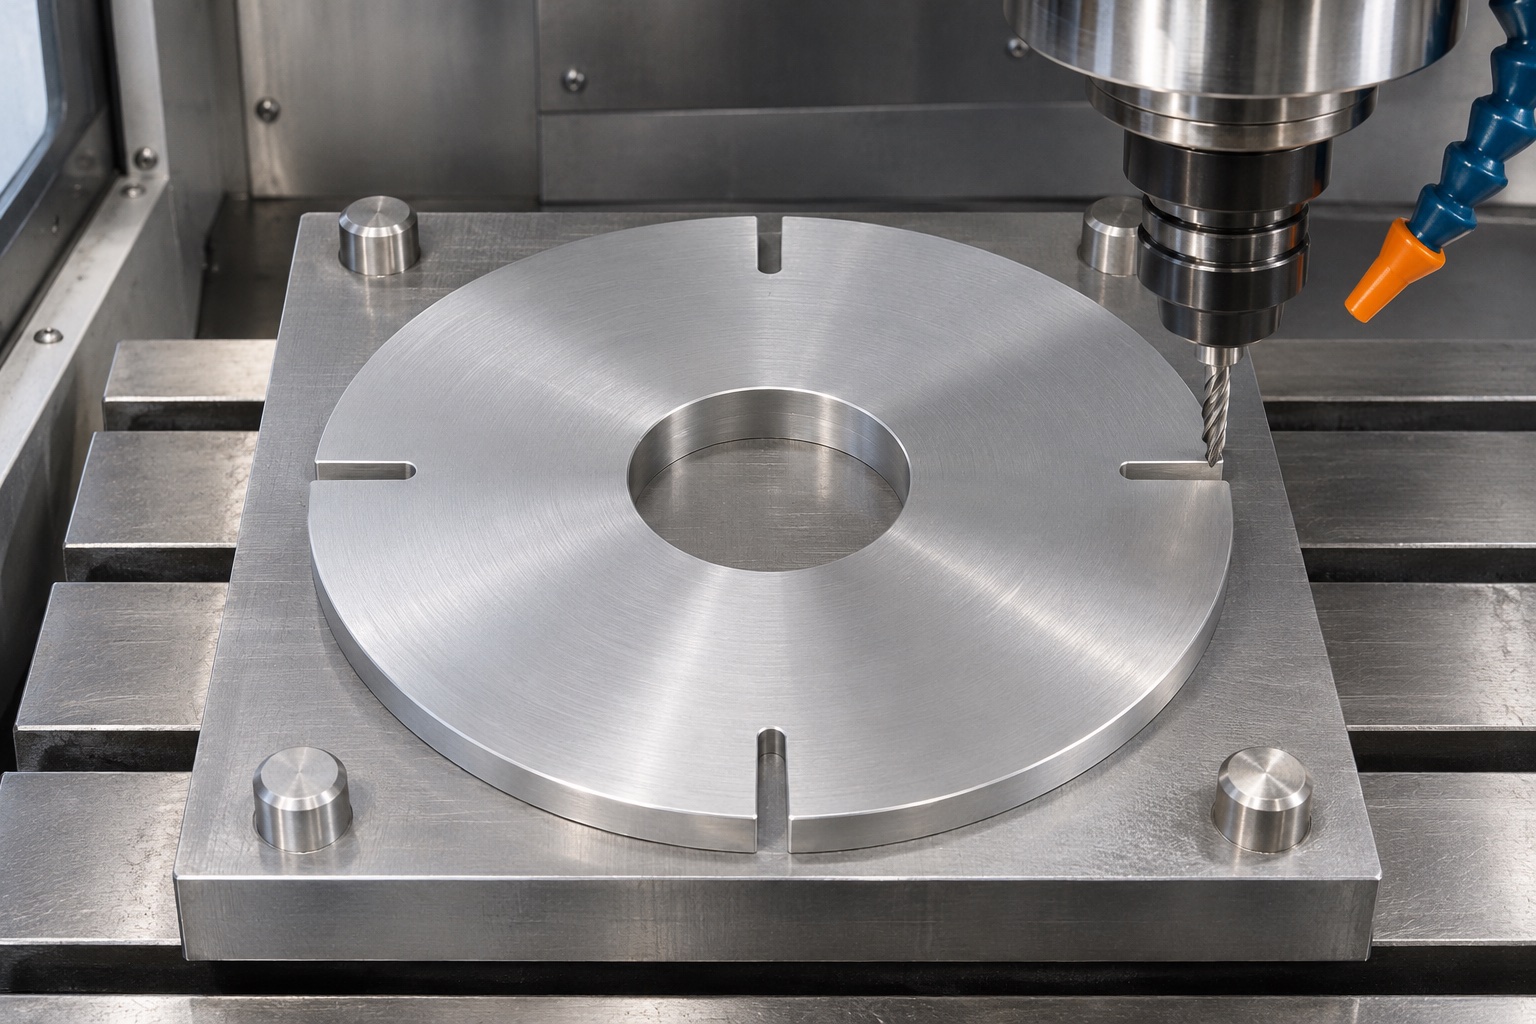
La operación de mecanizado de las ranuras deberá ajustarse a la anchura, la extensión radial, las relaciones angulares y la definición del radio en los extremos, tal como se especifica en la documentación técnica. El dispositivo de sujeción propuesto deberá dejar el borde exterior accesible y preservar la continuidad del anillo interior. El uso de una herramienta de corte distinta no autoriza la creación de ranuras más largas ni la modificación del patrón. En caso de discrepancia entre el modelo y el plano, esta deberá someterse a una decisión de ingeniería antes de proceder a la eliminación de material. El proveedor no deberá añadir ranuras adicionales, una segunda pista o marcas de referencia basadas en suposiciones sobre la función de control; cualquier modificación de este tipo requeriría una revisión de la documentación de fabricación e inspección.
Controlar el estado final de los bordes operativos.
Se definirían los bordes que interactúan con el sensor y su acabado. El desbarbado conservaría su posición a través del espesor, sin añadir un chaflán arbitrario. Se revisarían ambas caras, extremos de ranura y entrada del taladro. El pulido o retrabajo de una característica controlada exigiría autorización e inspección. La apariencia cosmética no sustituiría la geometría de la interfaz aprobada.
Revisar cualquier tratamiento superficial especificado.
Si se incluye un proceso como el anodizado u otro tratamiento, la revisión deberá definir las superficies a tratar, las áreas que deben protegerse (enmascaramiento) y los requisitos para la aceptación final. El proceso de fabricación deberá garantizar la protección de los bordes operativos durante la manipulación y el transporte entre las distintas operaciones. No debe asumirse que un color determinado garantiza, por sí solo, una respuesta óptica adecuada. El emisor, el detector y el conjunto completo requerirían su propia evaluación. La limpieza se realizaría conforme al alcance definido para el componente subcontratado. La presencia de un disco —ya sea claro u oscuro— no constituye por sí misma una validación de su idoneidad biológica, de los niveles de limpieza de partículas ni de su aptitud para un entorno estéril. La trazabilidad del material y de la versión (revisión) del diseño se mantendrá a lo largo de todo el proceso externo.
Inspeccionar la configuración y las interfaces mecánicas
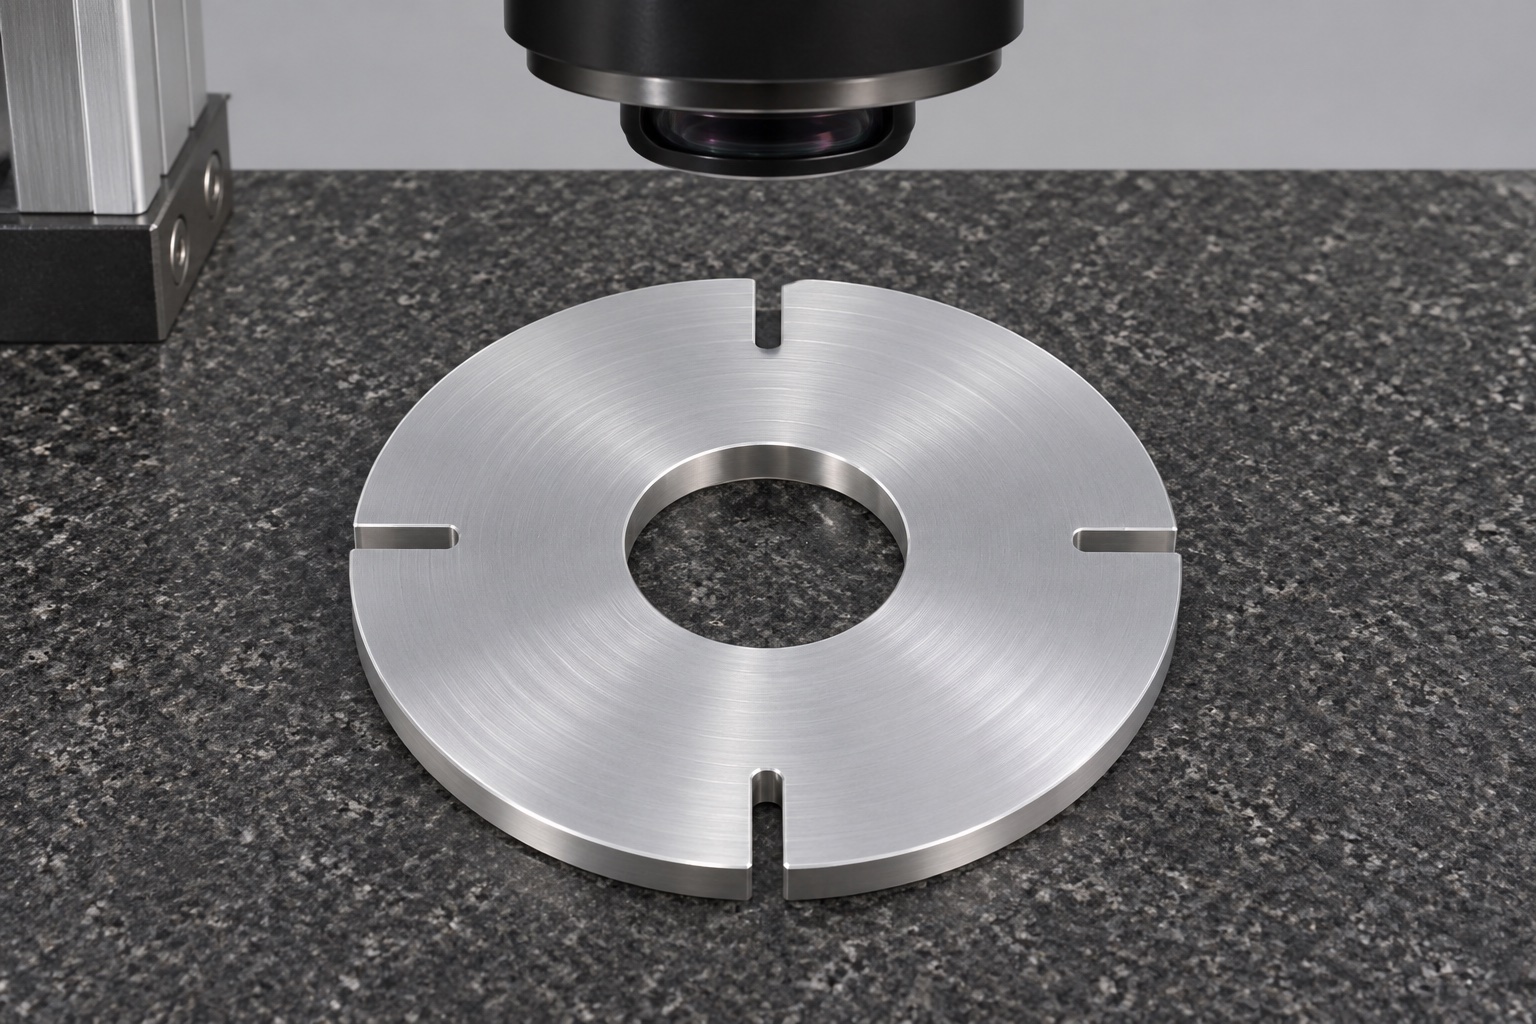
El registro de inspección propuesto abordará las especificaciones del plano relativas al orificio, la cara de montaje y las cuatro ranuras. Asimismo, identificará la referencia de orientación, los puntos de apoyo y los bordes seleccionados para el muestreo. El contorno visible podrá verificarse mediante métodos ópticos cuando proceda, complementados con otras técnicas para cubrir requisitos adicionales. El informe no podrá certificar la conformidad completa basándose únicamente en la medición de la anchura de una abertura. Dado que este ejemplo representativo no incluye muestras medidas, no se presentan resultados numéricos. La aceptación de la producción real requerirá el uso de instrumentos específicos, así como la obtención de resultados y la toma de decisiones vinculadas al plano oficial vigente.
Garantizar la trazabilidad de las desviaciones y los cambios durante el desarrollo
Cualquier borde o relación de referencia que no cumpla con las especificaciones quedará sujeto a una decisión documentada. El operario no deberá ampliar una ranura ni desplazar un borde de detección con el único fin de obtener un resultado favorable. Las operaciones de rectificación (retrabajo) autorizadas deberán someterse a inspección, y cualquier modificación en el diseño deberá reflejarse en el modelo, el programa y las instrucciones de inspección. Los discos utilizados durante la fase de desarrollo que hayan sido modificados deberán mantenerse identificados de forma independiente a los componentes destinados a la producción oficial. Este enfoque de control no pretende demostrar una mejora histórica en el rendimiento ni una tasa de defectos específica; simplemente evita que, en este ejemplo, se presenten ajustes informales como si fueran pruebas de fabricación validadas.
Limitar el alcance de las observaciones de detección opcionales
Una observación opcional revisaría montaje y señal con equipo identificado y procedimiento registrado. No demostraría exactitud angular, estabilidad temporal, velocidad o seguridad. Ante una respuesta inesperada se revisaría la detección antes de modificar el disco. Este ejemplo no inventa resultados eléctricos ni hereda prestaciones de un codificador comercial por el parecido visual de sus aberturas.
Embalar la placa sin ejercer presión sobre los bordes de sus ranuras.
La bandeja protectora propuesta sostendría el disco individualmente, sin doblarlo ni forzar separadores dentro de sus aberturas. Los elementos adyacentes se mantendrían alejados del orificio central, el borde exterior y las superficies funcionales. El sistema de identificación incluiría el número de pieza, la revisión y el estado de inspección. Las restricciones de embalaje se acordarían antes de seleccionar películas protectoras u otros materiales. Se trata de un embalaje protector convencional, no de un suministro estéril ni validado para entornos de sala blanca. Esta ilustración no constituye una prueba de un lote fabricado, un envío a un cliente, ni la finalización de un proceso de equilibrado o de cualificación rotacional.
Conservar el embalaje específico para el componente de detección.
La repetición conservaría geometría, orientación, montaje, material, acabado e inspección. Cambiar eje, sensor o superficie exigiría revisión aunque el contorno fuera igual. El ejemplo no es una rueda universal y no inventa clientes o mejoras medidas. El responsable del analizador evaluaría el conjunto y sus requisitos de seguridad; el informe dimensional documentaría únicamente el componente dentro del alcance acordado.
Referencia técnica del fabricante: www.ia.omron.com.
FAQ
¿Describe este ejemplo una entrega real a un cliente?
No. Se trata de una propuesta de flujo de trabajo, acompañada de imágenes ilustrativas. No contiene cantidades de pedido reales, envíos, tolerancias medidas ni resultados de detección específicos. Un proyecto real requeriría su propio diseño aprobado, registros de fabricación y evidencia de aceptación.
¿Se incluye un sensor o un codificador (encoder) completo?
No. El componente propuesto es únicamente el disco de cuatro ranuras. El eje, el emisor óptico, el detector, los componentes electrónicos y el sistema de sujeción son elementos o componentes de diseño independientes. Su rendimiento no puede deducirse a partir de la geometría del disco ni de una referencia general del fabricante.
¿Cómo se orientaría el patrón para su inspección?
El plano y el plan de inspección definirían una referencia angular válida o las relaciones internas requeridas para el patrón. El orificio circular liso no establece, por sí solo, un punto cero angular. Cualquier característica adicional destinada a la orientación requeriría un diseño aprobado y los correspondientes requisitos de inspección.
¿Se puede suministrar un número diferente de ranuras?
Un número o disposición diferente implicaría un diseño revisado, no un componente intercambiable. El equipo técnico evaluaría el concepto de detección, la parte mecánica y las referencias, para luego emitir la documentación de fabricación e inspección correspondiente antes de producir un patrón distinto.
¿Se proporcionan datos sobre la velocidad de funcionamiento o el equilibrado?
No. No existen mediciones de rotación ni de equilibrado para este concepto representativo. Dichas evaluaciones requieren la pieza real, así como sus condiciones de montaje y funcionamiento. La conformidad dimensional y el embalaje protector individual no establecen, por sí mismos, una clasificación de velocidad certificada.
¿Qué debe incluirse en una solicitud de presupuesto?
Proporcione archivos de diseño (modelos y planos) controlados, definiciones de los bordes operativos y referencias, detalles sobre el eje y el montaje, especificaciones de material y acabado, cantidad, alcance de la inspección y requisitos de embalaje. Es necesario resolver cualquier duda sobre la detección y la sujeción antes de la emisión del documento, en lugar de esperar a que el proveedor las deduzca a partir de una imagen.
tanghangyun@oemach.com