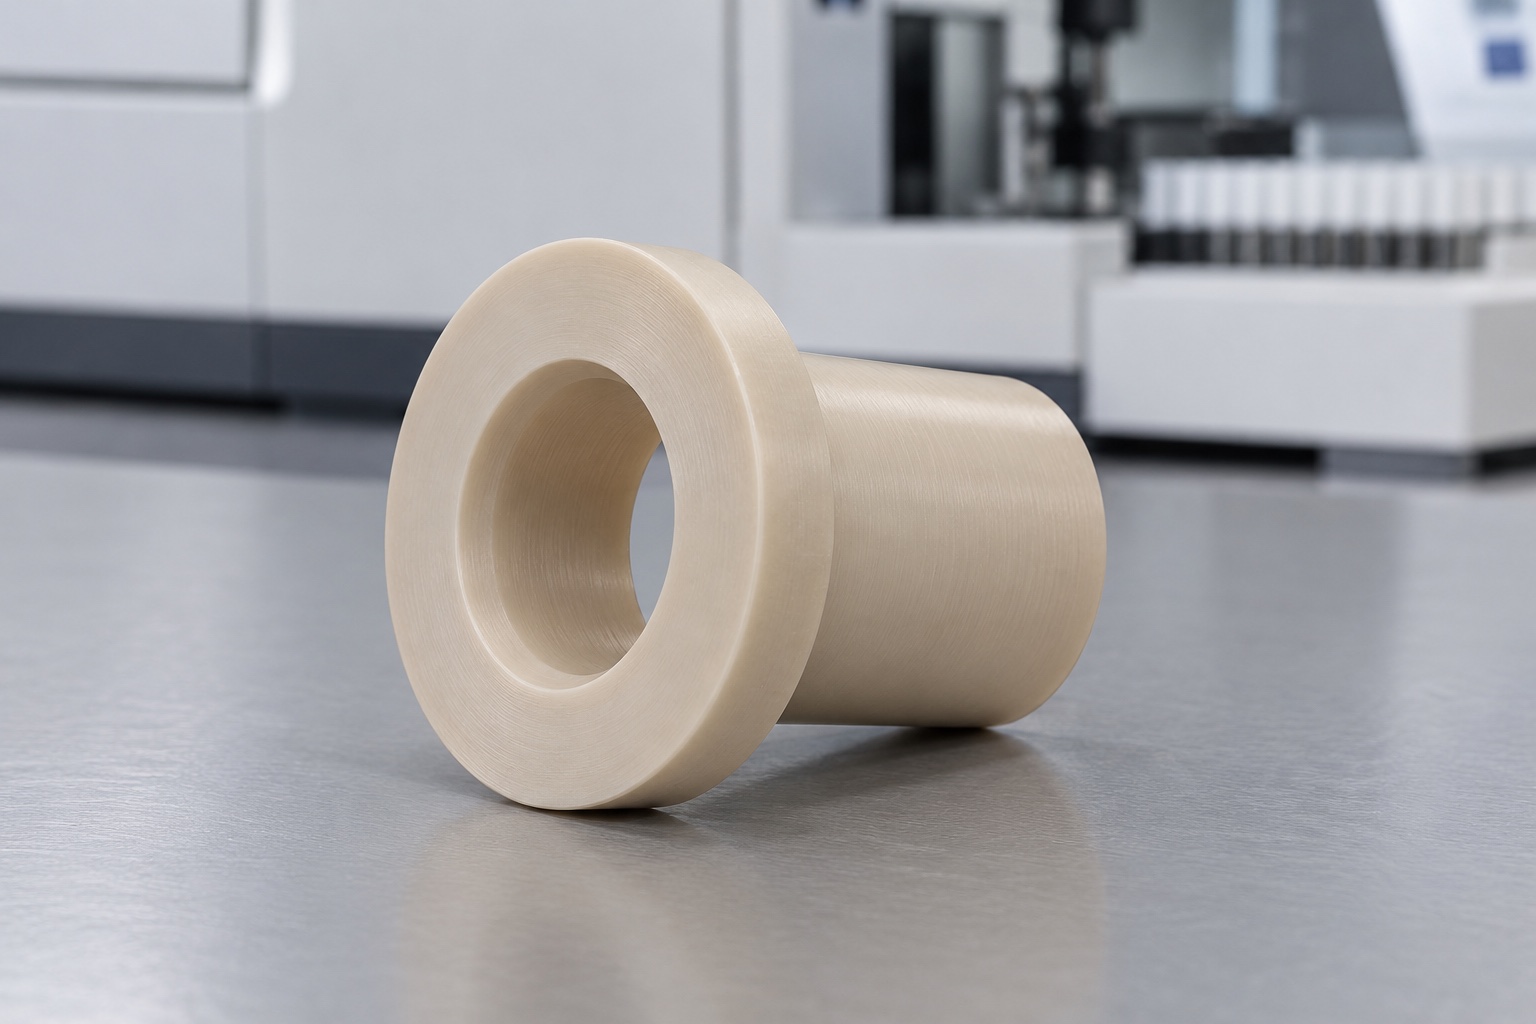
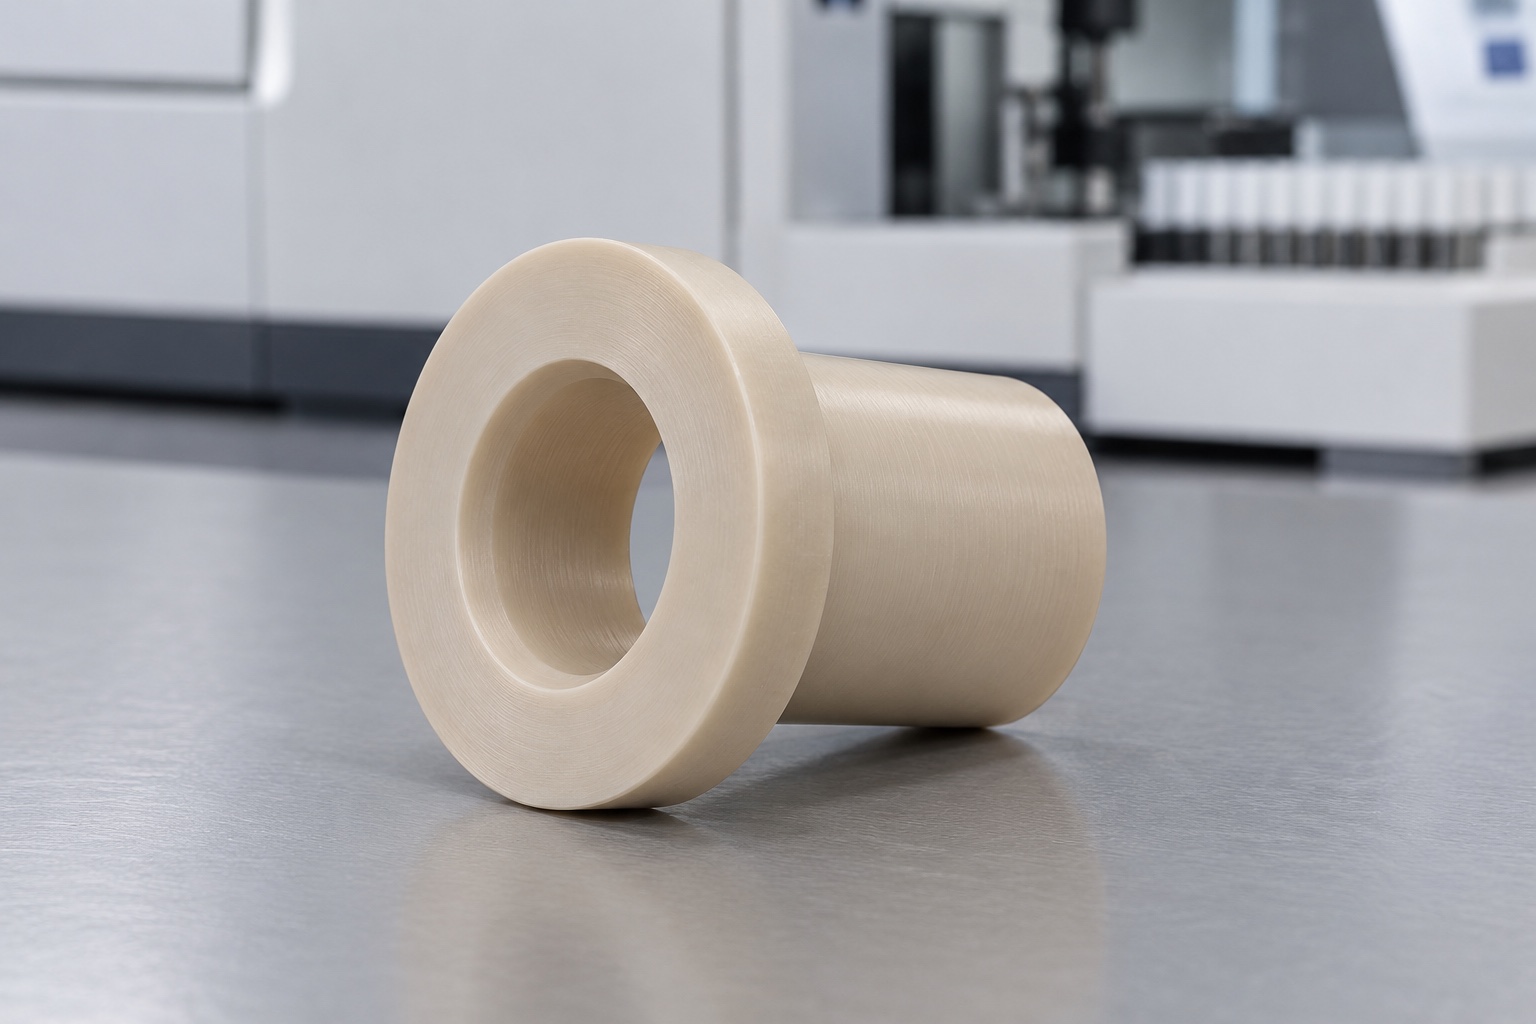
Ejemplo representativo de guía exterior
Este ejemplo representativo propone un casquillo PEEK natural sin cargas para el eje exterior de un portador de sondas médico: manguito, brida integral y orificio coaxial pasante. No es conducto de aguja, fluido o muestra. No describe cliente, entrega o pieza medida, ni afirma tolerancias logradas, vida de movimiento, partículas, aislamiento, biocompatibilidad, esterilidad o rendimiento validado.
Eje y alojamiento aprobados
El pedido propuesto partirá del plano controlado del casquillo, las revisiones exactas del eje y la carcasa, el asiento de la brida, el recorrido, el sistema de retención y el alcance de la inspección. El proveedor aclarará qué características sirven para guiar el eje exterior y cuáles sirven para posicionar el manguito dentro de su carcasa. Se definirán explícitamente los límites de contacto y cualquier zona restringida. Cualquier información faltante deberá aclararse antes de proceder al torneado. La revisión CNC no implica la selección de un ajuste de cojinete universal, ni asume requisitos de contacto con reactivos o especificaciones transferidas de otros conjuntos de sondas. La cualificación de la aplicación y del movimiento seguirá siendo responsabilidad del equipo técnico a cargo del equipo médico.
Identidad exacta del polímero
Se identificarían grado PEEK sin cargas, forma y lote aprobados. La trazabilidad continuaría durante torneado, acabado y embalaje. El color no justificaría sustituir polímeros cargados, modificados o médicos. Se revisarían material y sujeción antes del proceso. La documentación establecería identidad, no compatibilidad biológica, química o aislamiento de la pieza; esas propiedades requerirían evaluación y aceptación propias.
Referencias interiores y exteriores
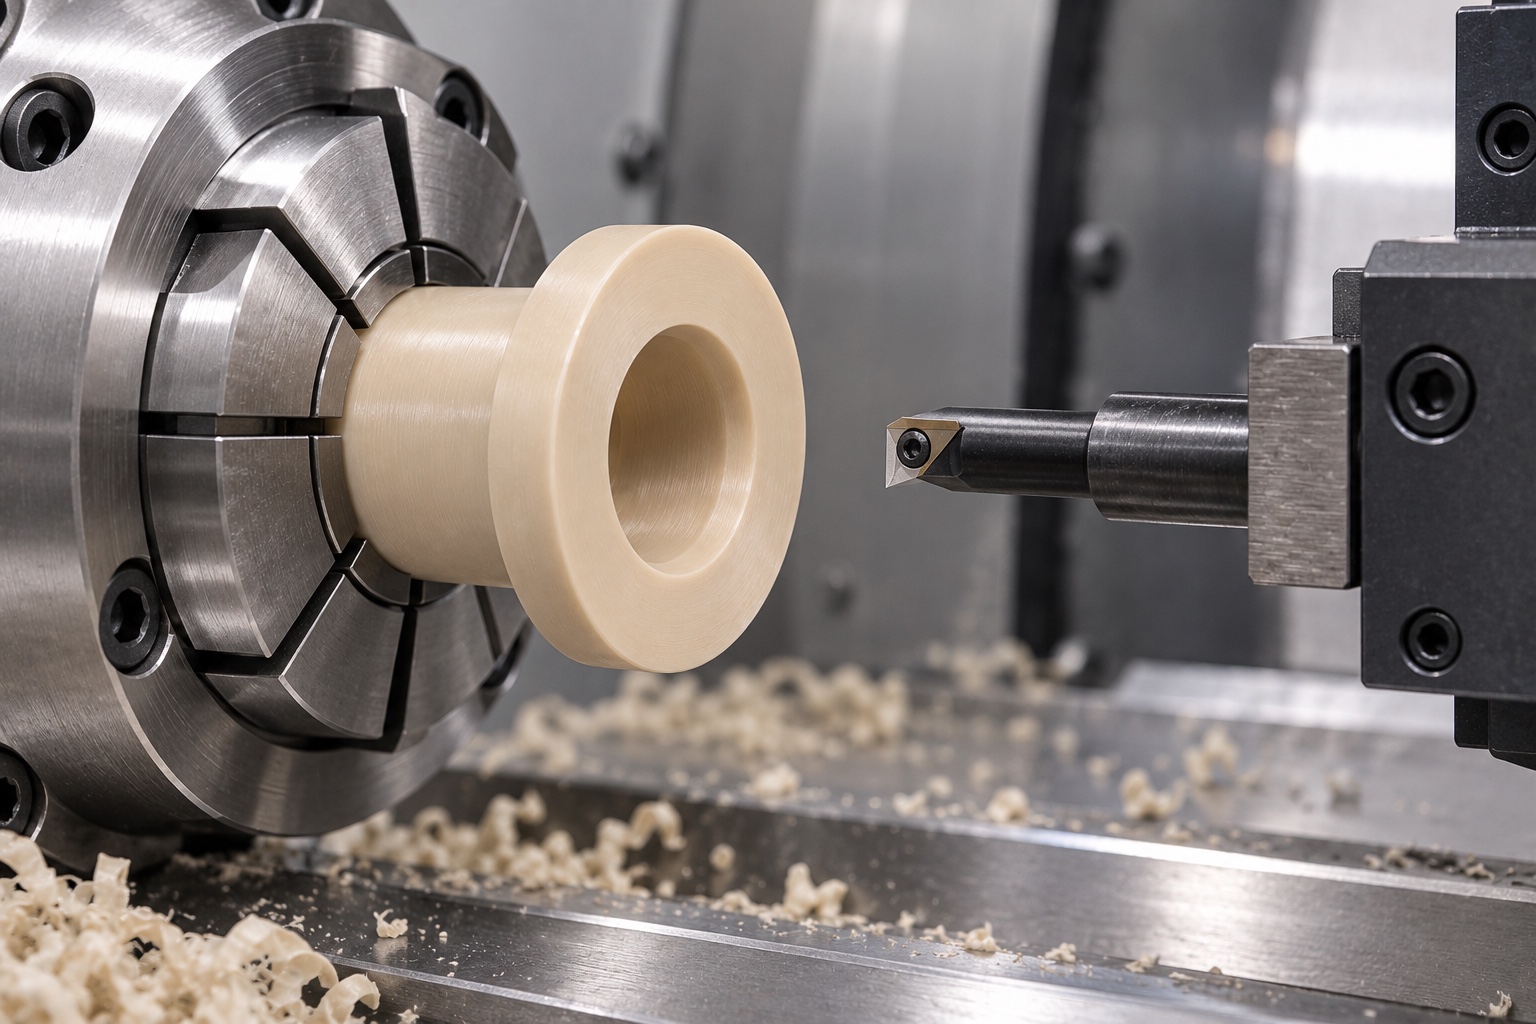
La secuencia de torneado debe contemplar la relación entre el orificio pasante, el exterior del manguito y el asiento de la brida a lo largo de todas las operaciones. Se deben definir los puntos de sujeción aprobados y los procedimientos de transferencia entre montajes, en lugar de depender simplemente de cualquier superficie disponible en la pieza en bruto. El proveedor debe evitar una sujeción excesiva que pueda deformar el componente. Asimismo, se deben retirar las virutas antes de cualquier cambio de orientación de la pieza. Si bien las dimensiones intermedias pueden servir de referencia durante el desarrollo del proceso, la aceptación final se basará en las especificaciones aprobadas tras completar el mecanizado y los procesos finales. Las superficies funcionales —tanto las de guiado como las de asiento— deben permanecer identificables durante todo el proceso de fabricación propuesto.
Orificio de guía definido
El interior seguiría tamaño, longitud útil, forma y entradas aprobados. Se revisarían herramientas y transiciones. No se deducirían ranuras de sello, puertos radiales o insertos del concepto. No se ampliaría el orificio para facilitar un eje desconocido. Las modificaciones autorizadas entrarían en documentos, sin considerar la guía prueba de desgaste, partículas o rendimiento del mecanismo médico completo.
Relación entre manguito y brida
La longitud del manguito, su superficie exterior, el espesor de la brida y la cara de asiento funcional deben ajustarse a los planos aprobados. El proveedor debe diferenciar el asiento en la carcasa de la superficie de contacto destinada al guiado del eje, preservando la geometría de transición aprobada. Los requisitos de retención, antirrotación o fuerza de instalación deben definirse específicamente si están presentes en el conjunto real. No se deben añadir ranuras o insertos adicionales simplemente por conveniencia. Cualquier conflicto en el modelo debe resolverse antes del mecanizado, garantizando que los pedidos posteriores sean independientes de muestras de alojamiento no documentadas, cambios en el acabado del eje o adaptaciones manuales que pudieran alterar el contacto y la configuración de montaje previstos.
Bordes y estado final de superficie
Se revisarían entradas, brida y extremo del manguito para retirar material adherido según requisitos aprobados, conservando guía y asiento. Limpieza y procesos posteriores seguirían el pedido y comprobaciones finales. Una apariencia lisa no demostraría limpieza cuantificada, descontaminación o suministro estéril. Los ajustes quedarían trazables, sin ocultar un cambio de ajuste antes de inspección o prueba de montaje.
Inspección tras acondicionamiento acordado
El plan de inspección debe definir el acondicionamiento, el soporte, los puntos de contacto para la medición y el tiempo transcurrido tras el mecanizado o el procesamiento final. Debe abarcar el diámetro interior especificado, la longitud útil, el exterior, la brida y las relaciones de referencia. Un informe de dimensiones externas o un calibrador de paso por sí solos no permiten verificar todas las características. Los requisitos que resulten inaccesibles para su medición deben aclararse antes de iniciar la producción. El proveedor y el comprador deben acordar el método definitivo para el componente final, manteniendo la aceptación separada de la simple comprobación de un ajuste favorable con un eje específico. Las condiciones registradas permitirán comparar las piezas inspeccionadas, evitando mezclar —sin la debida explicación— observaciones realizadas en diferentes estados (por ejemplo, piezas restringidas, liberadas o ya instaladas).
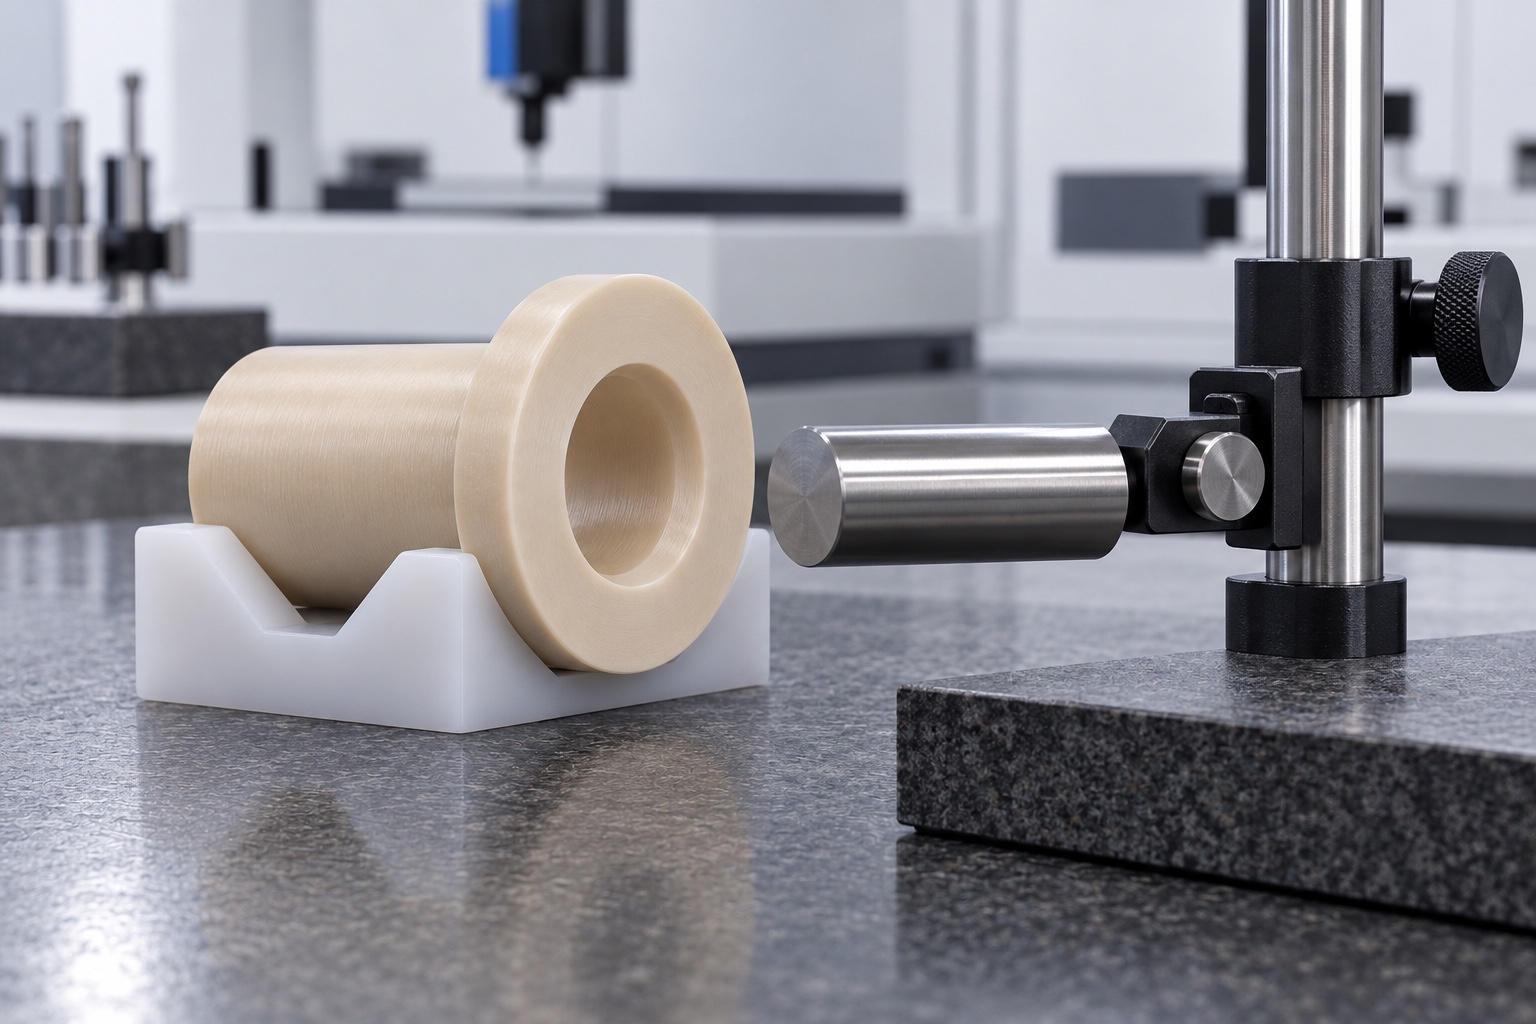
Primera pieza sin mediciones inventadas
El paquete de inspección de la primera pieza debe identificar la revisión del plano, el lote de polímero, los requisitos numerados y los métodos acordados. No se incluyen resultados numéricos, ya que no existen muestras ni registros de medición para este ejemplo representativo. Las no conformidades reales y los cambios aprobados deben permanecer trazables. La conformidad dimensional no garantiza la vida útil en funcionamiento, la cantidad de partículas de desgaste, el aislamiento eléctrico ni la biocompatibilidad. El registro debe distinguir entre las características medidas del componente, las observaciones realizadas durante el ensamblaje (opcionales) y la cualificación independiente del equipo. Una fotografía de un calibrador o de un torno sirve para ilustrar un proceso, pero no constituye una prueba de que se haya alcanzado una tolerancia específica en el diámetro interior.
Prueba limitada de interfaces identificadas
Una prueba acordada observaría inserción, asiento, movimiento y extracción con revisiones identificadas. Se registrarían lubricantes y retenciones autorizados. Las resistencias se revisarían antes de cambiar geometría. Movimiento manual suave no cualificaría vida útil, partículas, repetibilidad o rendimiento. Los prototipos permanecerían separados; los cambios entrarían en documentos y no convertirían una muestra ajustada en patrón universal.
Embalaje sin comprimir la guía
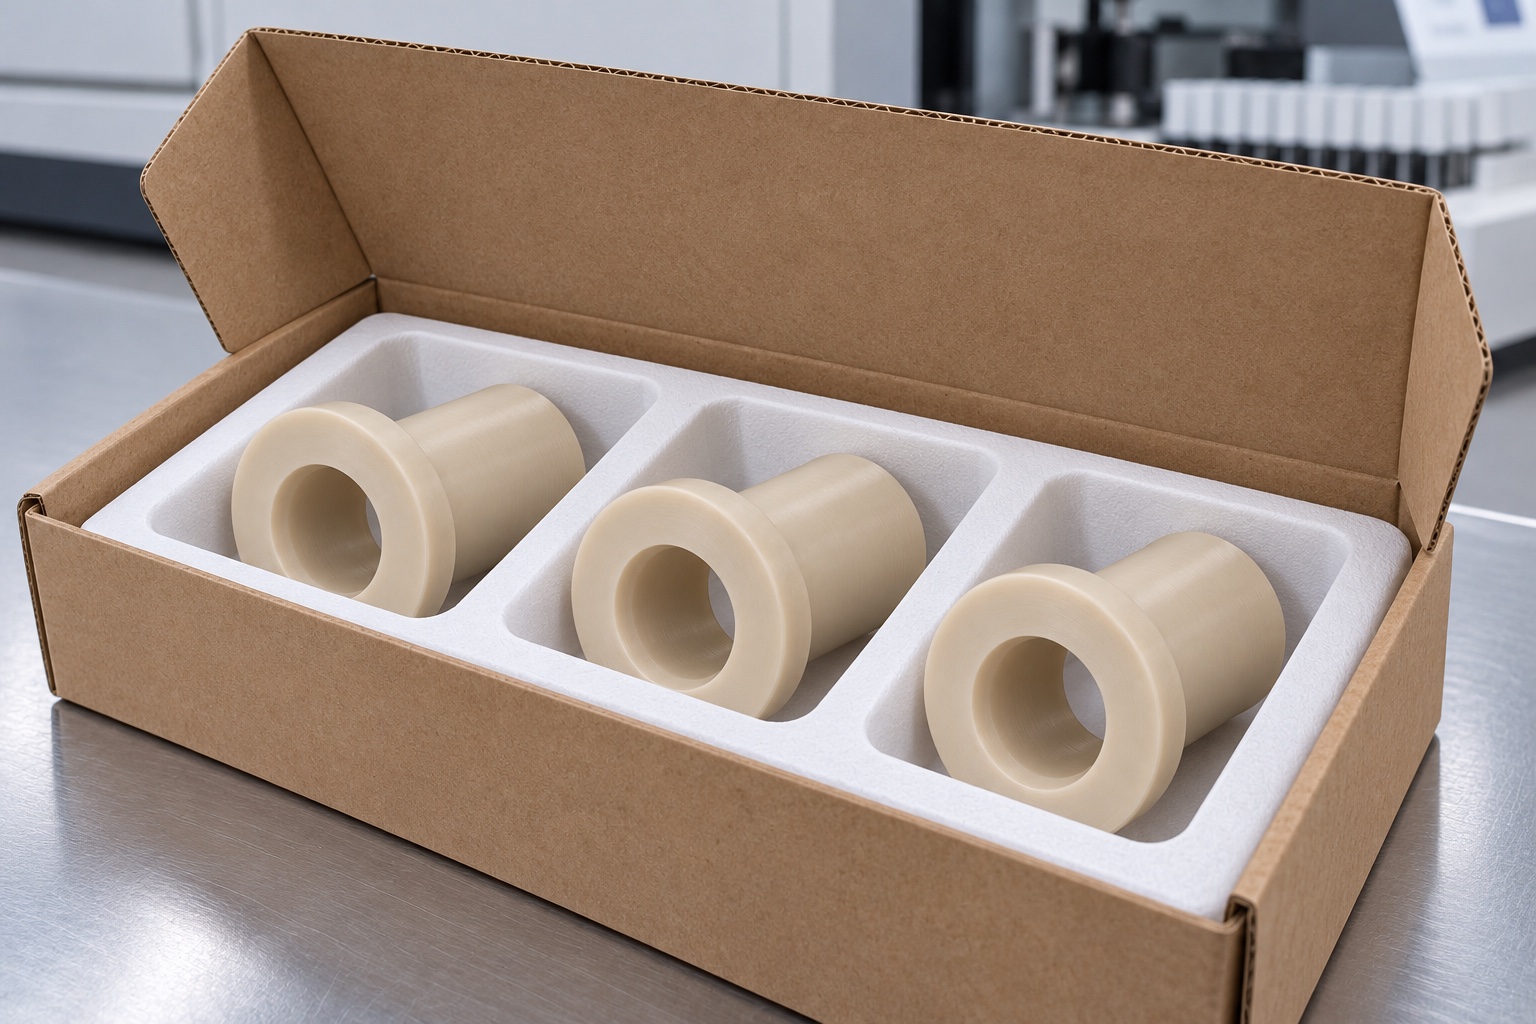
Los casquillos terminados deben mantenerse separados de otros componentes rígidos para evitar impactos en las entradas del diámetro interior o en los asientos de la brida durante el transporte. Los soportes de embalaje deben diseñarse de modo que no compriman el casquillo ni depositen materiales no autorizados en el interior del diámetro. El lote, el grado exacto, la revisión y el estado de inspección acompañarán al envío. La protección mecánica no implica una entrega estéril ni una limpieza validada. Las comprobaciones de recepción permitirán distinguir entre prototipos modificados, variantes de diámetro interior y piezas aprobadas antes de su instalación. El equipo responsable del equipo médico mantendrá la responsabilidad de realizar sus propias evaluaciones de montaje, funcionamiento y limpieza, utilizando la configuración final aprobada para el analizador médico.
Referencia controlada de producción
Se conservarían geometría liberada, interfaces de eje y alojamiento, evidencia de material, acondicionamiento, inspección, cambios aprobados y embalaje. Los ajustes pasarían a revisiones. Cambios de acabado del eje, recorrido, asiento, retención, lubricante o limpieza exigirían revisión. El flujo representativo no inventa clientes o aprobación médica ni equipara conformidad del casquillo con movimiento cualificado, integridad de muestra o análisis validado.
Referencia técnica del fabricante: www.ensingerplastics.com.
FAQ
¿Existe un casquillo de producción verificado mediante mediciones en este caso?
No. Se trata de una propuesta de flujo de trabajo de fabricación, acompañada de imágenes ilustrativas. No existe una entrega real al cliente, ni registros de medición de piezas, ni resultados de rendimiento obtenidos. Un proyecto real requeriría su propia documentación aprobada, registros de materiales y pruebas de aceptación basadas en mediciones.
¿Sirve el diámetro interior para guiar una aguja que entra en contacto con la muestra?
No en este ejemplo. El alcance propuesto se limita a un eje portador situado en el lado del equipo, sin que exista contacto con pacientes, muestras, reactivos o fluidos. Cualquier otra vía de contacto requeriría un análisis independiente del diseño, los materiales y la aplicación bajo condiciones controladas.
¿Por qué mantener el grado exacto de PEEK?
Los materiales con cargas, modificados o sin cargas no son intercambiables simplemente por su apariencia similar. El grado aprobado y el lote de material deben permanecer trazables. La identidad del material, por sí sola, no determina la idoneidad para uso médico, la compatibilidad con los procesos de limpieza ni el rendimiento en servicio del casquillo final.
¿Un ajuste correcto sustituye a la inspección del orificio?
No. La observación de un ajuste entre el eje y el componente puede complementar un plan dimensional establecido, pero no sustituye automáticamente a las verificaciones de la forma del orificio, la longitud útil de guiado, la brida o los puntos de referencia. Para que la observación de un montaje limitado sea significativa, es necesario registrar el eje y la carcasa específicos, la revisión técnica y las condiciones del ensayo.
¿Se ofrecen datos sobre la vida útil en movimiento o la generación de residuos?
No. No se dispone de dicha información para este ejemplo representativo. Estos requisitos requerirían evaluaciones independientes del mecanismo completo bajo condiciones operativas reales. La conformidad dimensional y la suavidad del movimiento manual no determinan la vida útil frente al desgaste, la generación de partículas ni la precisión analítica.
¿Qué debe revisarse antes de realizar un nuevo pedido?
Se deben revisar las revisiones del eje y la carcasa, los límites de contacto, la geometría del orificio y la brida, el grado del polímero, el acondicionamiento, los métodos de retención, el lubricante y la exposición a procesos de limpieza. Cualquier ajuste autorizado debe incorporarse a la documentación oficial; de lo contrario, un prototipo modificado podría convertirse erróneamente en una referencia no documentada para futuras producciones.
tanghangyun@oemach.com