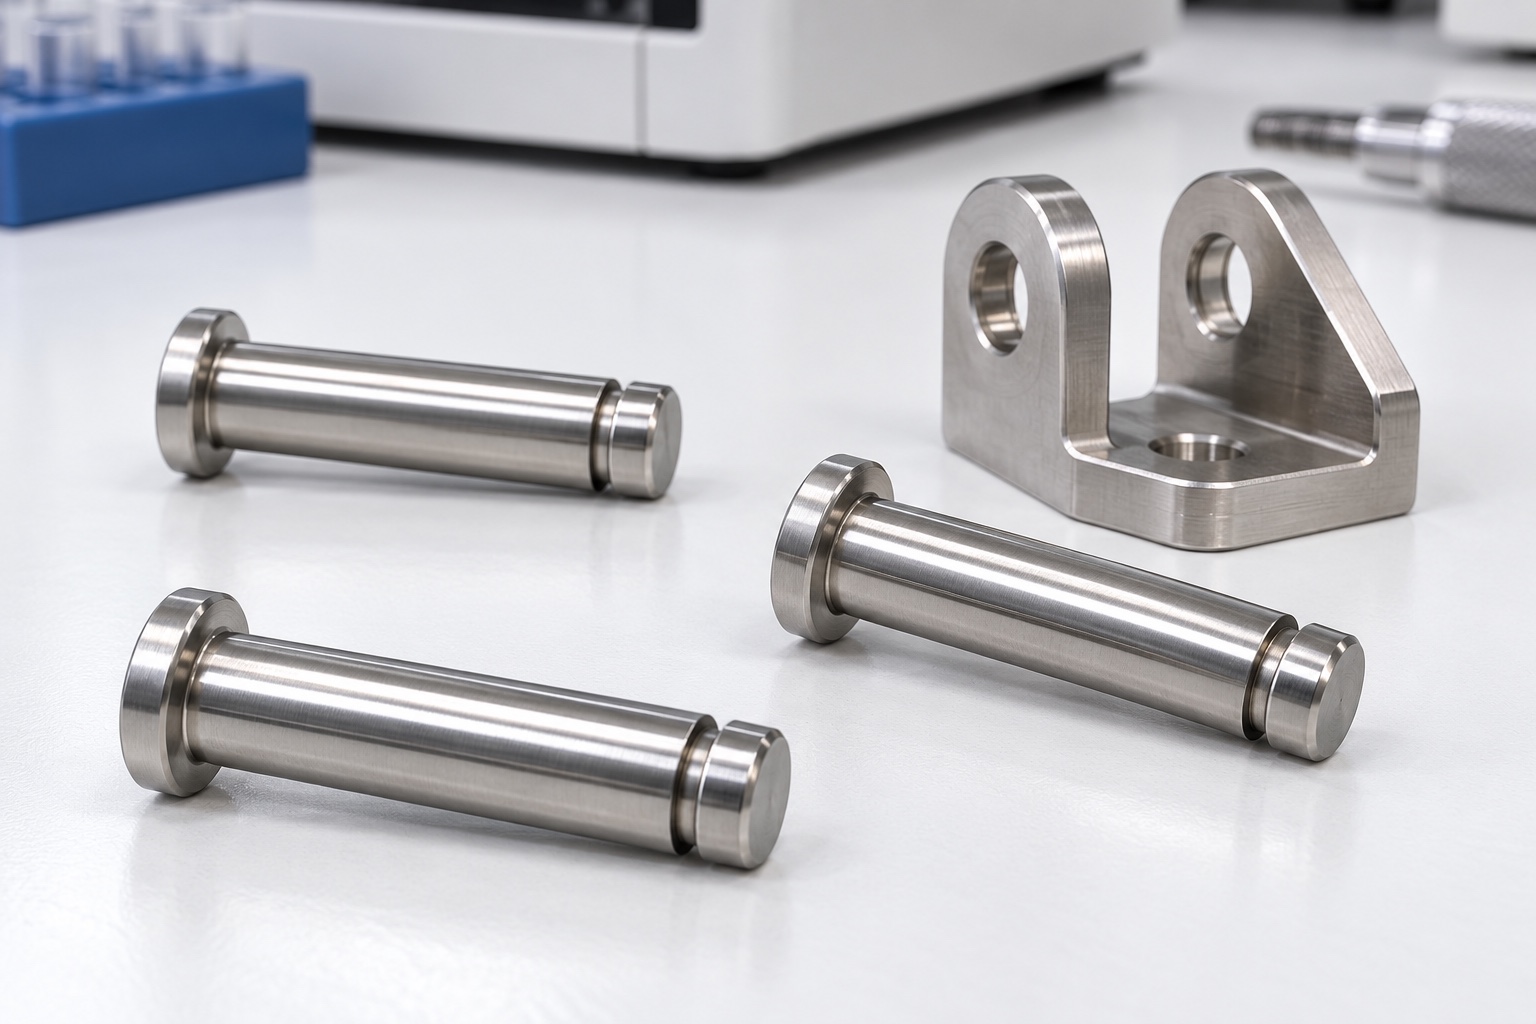
Ejemplo representativo de un pasador
Este ejemplo propone un pasador monobloque 316L para un mecanismo de analizador médico: cabeza con brida, zona de apoyo lisa, una ranura externa cerca del extremo opuesto y cara final maciza achaflanada. No tiene rosca ni orificio transversal. Se describe un proceso de torneado representativo, no una entrega real o unión cualificada bajo carga. Las imágenes son ilustrativas; no se afirman tolerancias alcanzadas, capacidad de retención, vida a fatiga, certificación o seguridad demostrada.
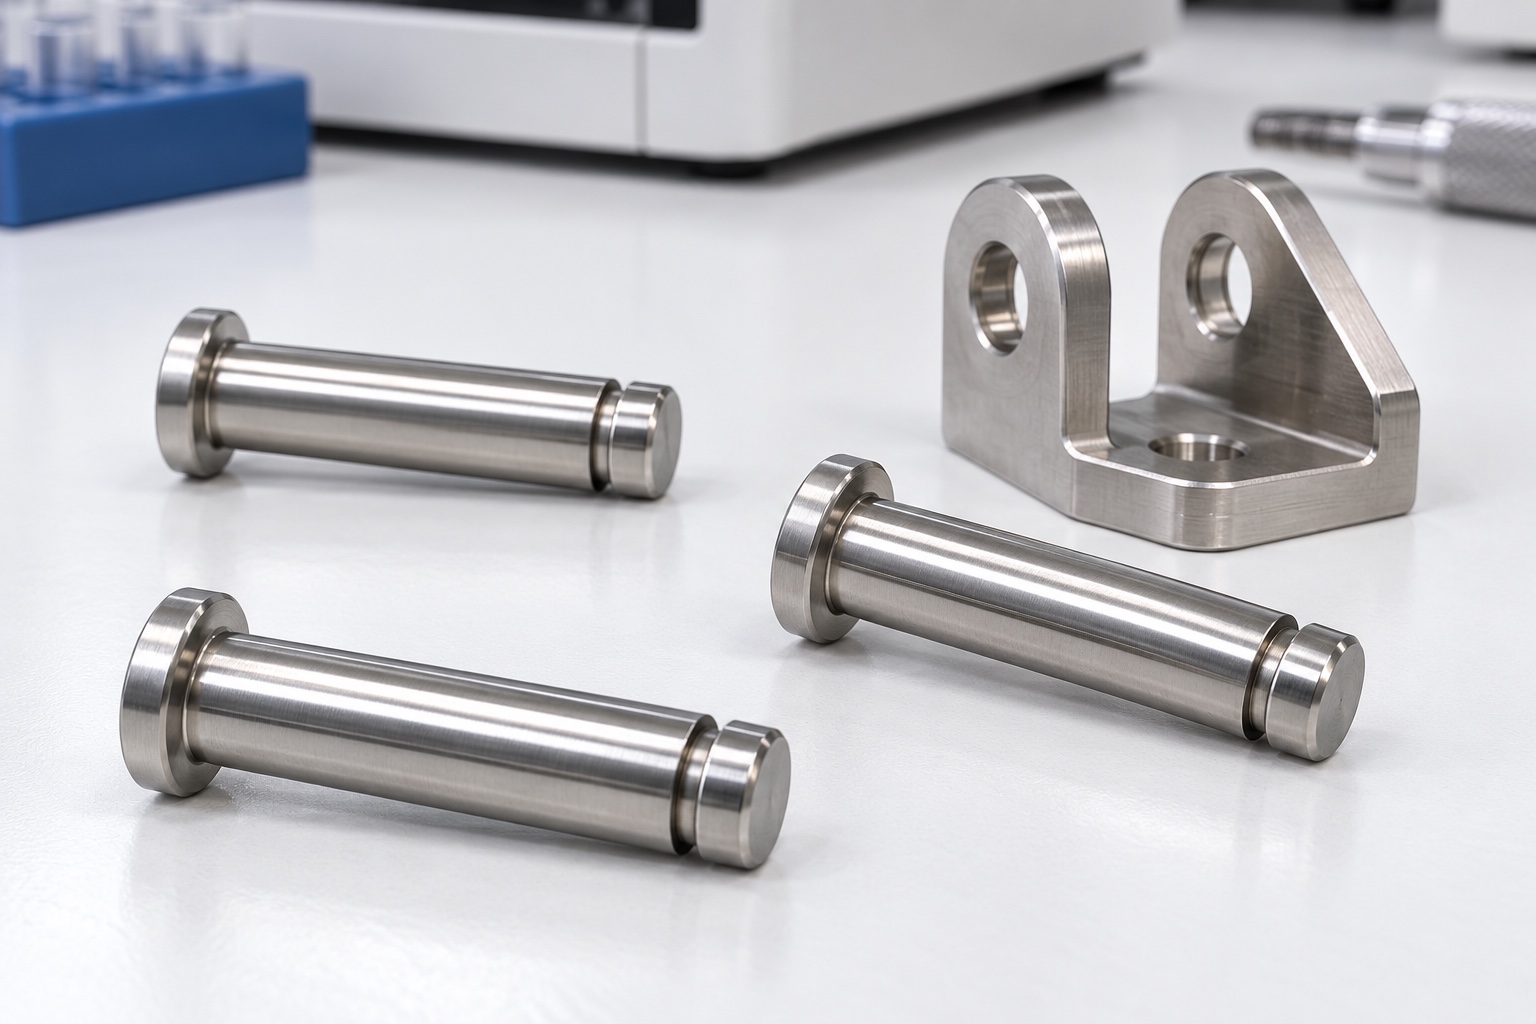
Acoplamiento y retención completos
El proceso comenzaría definiendo la geometría precisa del pasador, las especificaciones exactas del anillo de retención externo, las características de los orificios de alojamiento, la configuración axial, los requisitos de movimiento y los criterios de inspección. La revisión permitirá identificar las superficies de contacto (muñones) y diferenciar entre el movimiento axial previsto y las superficies destinadas a la retención. Cualquier dato faltante sobre el anillo o su instalación deberá aclararse antes de proceder con la estimación de costes y la fabricación. Un anillo suelto o un soporte (horquilla) genérico no definen por sí solos la unión completa. El alcance del suministro se limita al torneado y la aceptación del componente; las demostraciones de montaje, así como las evaluaciones independientes de resistencia o retención, quedan fuera de este alcance y son responsabilidad del programa de diseño del equipo médico.
Estado del inoxidable especificado
El pedido de material debe especificar el grado 316L aprobado, el formato del material base y la documentación de respaldo. La trazabilidad del lote debe mantenerse durante todo el proceso: desde el corte de la materia prima, el torneado y el mecanizado de la ranura, hasta el acabado final y el envío. No debe asumirse que cualquier barra de acero inoxidable de aspecto similar o un elemento de fijación estándar de catálogo sean equivalentes. El proveedor revisará los sobreespesores de mecanizado y las zonas de sujeción antes de definir el proceso de fabricación. Cualquier sustitución de material requiere autorización previa. La documentación del material respalda el componente suministrado, pero no constituye una validación de la resistencia del pasador, la capacidad del anillo seleccionado ni la seguridad del mecanismo completo del equipo médico.
Referencias de cabeza y zona de apoyo
La secuencia de torneado debe generar el contacto controlado en la cabeza y las referencias cilíndricas en el muñón, necesarias para localizar la ranura externa para el anillo de retención. El sistema de sujeción debe preservar estas relaciones geométricas, protegiendo al mismo tiempo las superficies ya acabadas. Se debe asegurar la ausencia de virutas en los puntos de contacto de la pinza o del dispositivo de sujeción antes de realizar cualquier cambio en la configuración de la pieza. El proveedor no debe forzar un pasador esbelto para enderezarlo temporalmente y considerar esa forma forzada como la geometría definitiva. Las verificaciones intermedias pueden servir de apoyo durante el proceso, pero no sustituyen la aceptación final del componente en su estado acordado, una vez completadas todas las operaciones de fabricación y tratamiento requeridas.
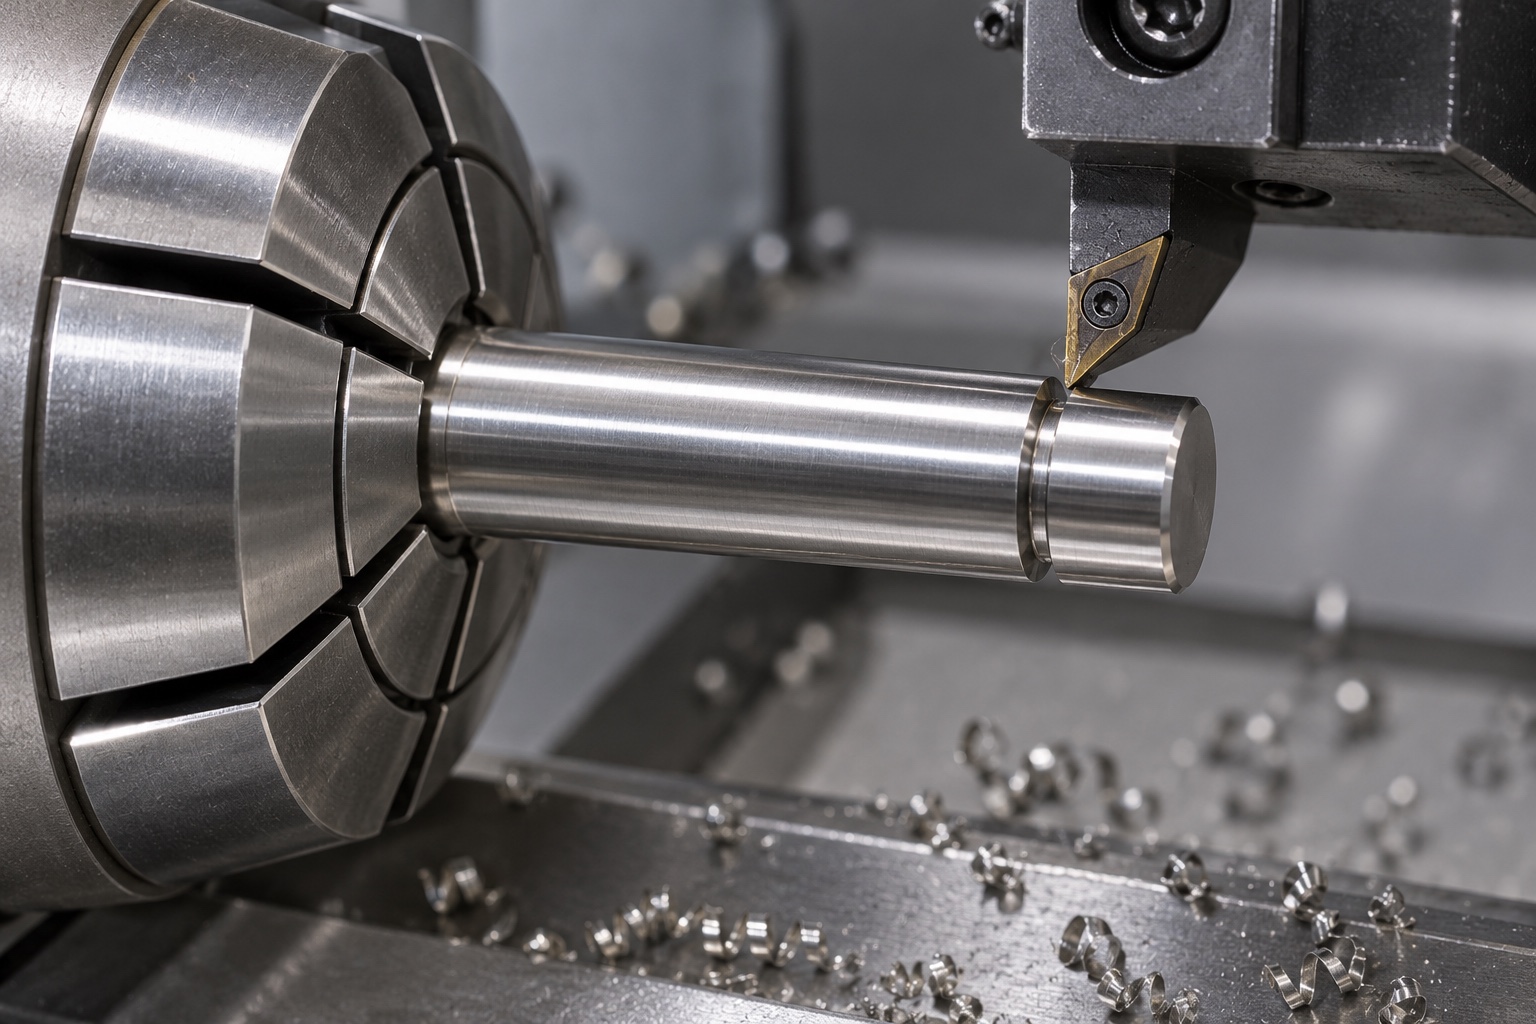
Zona cilíndrica útil especificada
El diámetro, la longitud, la forma y cualquier requisito específico de acabado superficial del muñón deben ajustarse al plano aprobado y a la información sobre las piezas de acoplamiento. El proceso debe distinguir claramente la zona cilíndrica funcional de la transición hacia la cabeza, la ranura y el chaflán del extremo. El acceso de la herramienta de corte debe definirse antes de iniciar la producción. El proveedor no debe pulir el muñón hasta que un orificio (no especificado) pueda deslizarse libremente sobre él. Cualquier modificación aceptada deberá incorporarse a la documentación de geometría controlada y de inspección. La fabricación dimensional debe mantenerse independiente de las suposiciones sobre el comportamiento del cojinete, la lubricación, la capacidad de carga o la vida útil del mecanismo completo del analizador médico.
Una ranura de retención externa
El diámetro, la anchura, la posición axial, así como los requisitos para los flancos y la base de la ranura, deben cumplir con las especificaciones del pasador y del anillo de retención seleccionado. La forma y el acceso de la herramienta deben revisarse antes del mecanizado. Cualquier propuesta de añadir un radio o un asiento más ancho requerirá aprobación si altera la interfaz controlada. El proveedor no debe añadir ranuras, roscas u orificios transversales adicionales como alternativas de retención no autorizadas. Cualquier discrepancia entre el modelo, el plano y la documentación del anillo debe resolverse antes de tomar decisiones de producción; de este modo, la validez del componente no dependerá de que el operario elija un anillo de retención que le resulte cómodo pero que no esté aprobado.
Acabado de ranura y extremo
El acabado debe incluir la inspección de los flancos de la ranura, la base, los límites del asiento, los bordes de la cabeza y el chaflán del extremo sólido, con el fin de detectar material adherido o rebabas afiladas no deseadas. La eliminación de estos elementos debe preservar la geometría del asiento especificada, evitando redondearlo con el único propósito de facilitar la instalación del anillo. Un pulido sin control no sirve para ocultar daños en los asientos. La limpieza debe realizarse conforme al alcance acordado en la compra. Cualquier proceso de pasivado u otro tratamiento final requiere la documentación correspondiente y verificaciones adecuadas del estado final de la pieza. La apariencia superficial no determina el comportamiento frente a la corrosión, el nivel de limpieza cuantificado, la esterilidad, el coeficiente de fricción ni la capacidad de retención en una unión dentro de un equipo médico.
Medición de zona de apoyo y asiento
El plan de inspección debe definir las referencias de la cabeza y el asiento, así como los métodos adecuados para verificar el diámetro, la forma, la longitud útil, y el diámetro, ancho y ubicación de la ranura, según las especificaciones. Se debe analizar el acceso a zonas estrechas para garantizar que los instrumentos de medición no hagan contacto simultáneo con ambos bordes de la ranura. Se debe registrar el método de sujeción y el estado final de la pieza. La longitud total y la medición con micrómetro no son suficientes si existen otras características que determinan la retención. Una prueba de montaje del anillo debe tener un alcance definido por separado; no puede utilizarse para eludir mediciones complejas especificadas en el plano, ni convertir una pieza de acoplamiento cualquiera en un patrón de verificación universal para la producción.
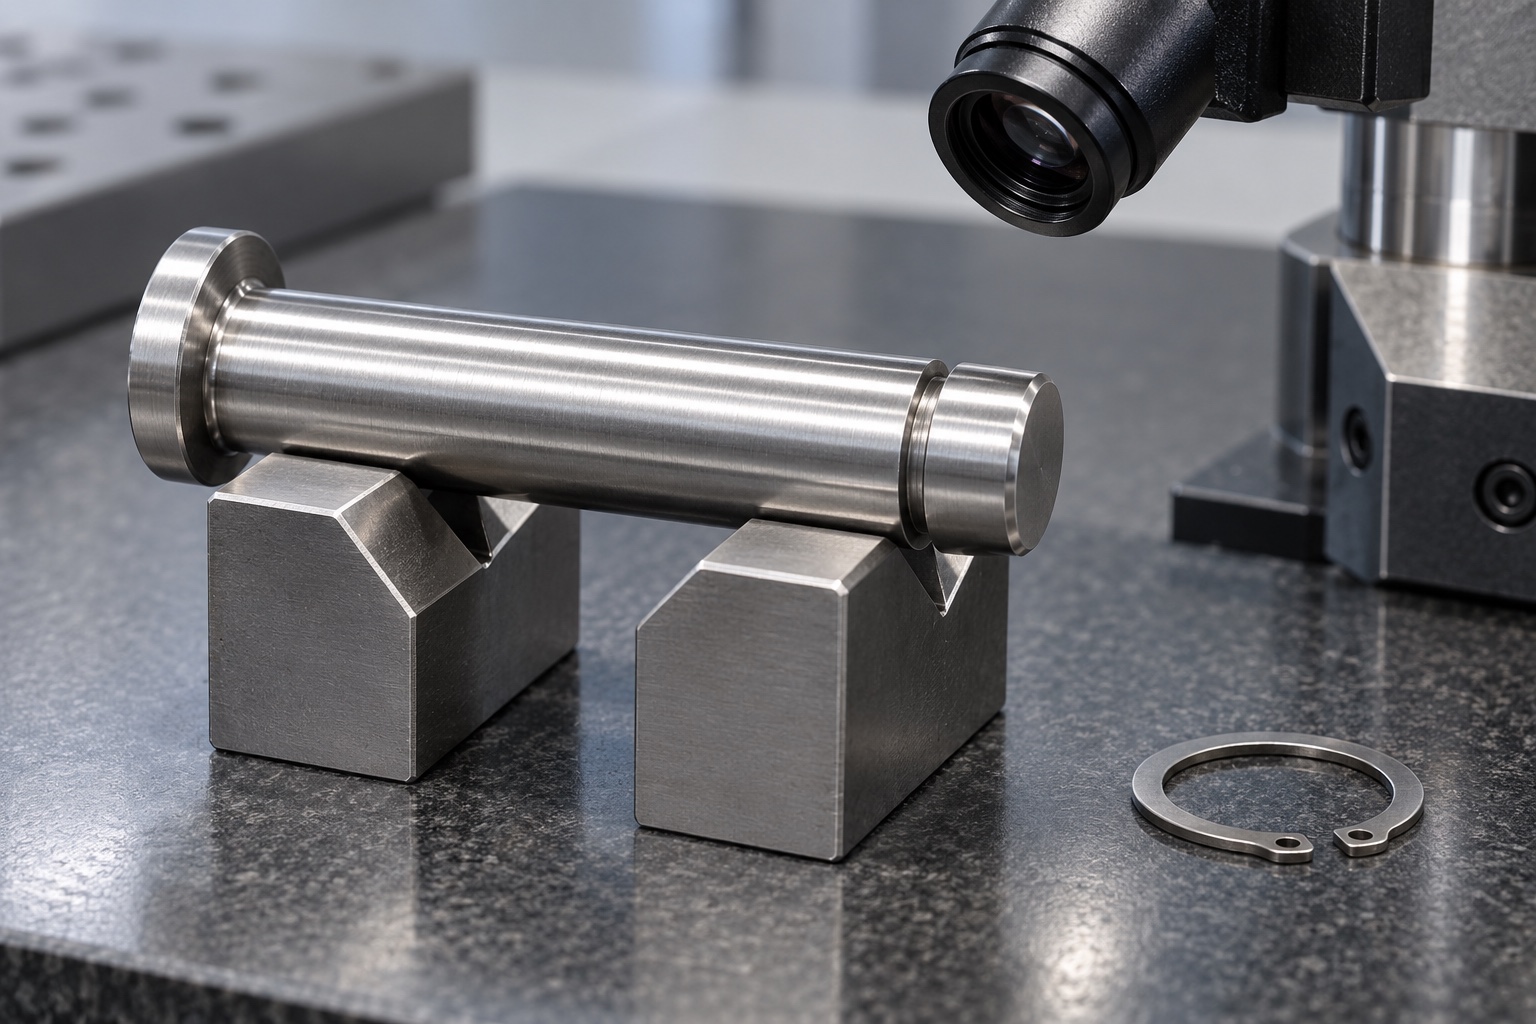
Evidencia honesta de primera pieza
El informe propuesto debe vincular la revisión del plano, el lote de material y las características numeradas con los métodos de inspección acordados. En este ejemplo representativo no se incluyen resultados numéricos, ya que no existe una muestra fabricada ni un registro de mediciones. Los datos sobre el material y las dimensiones solo respaldan el componente adquirido; no demuestran la capacidad de carga axial, la resistencia a la desconexión, la vida a fatiga ni la seguridad del equipo. Cualquier requisito ambiguo respecto a la ranura debe aclararse antes de iniciar la producción; no debe darse por aceptado simplemente porque el anillo parezca estar bien instalado. Cualquier no conformidad o cambio autorizado debe quedar registrado y ser trazable en el historial del componente.
Prueba opcional de montaje
Se puede acordar una prueba que evalúe la inserción, el asentamiento de la cabeza, la correcta instalación del anillo y el movimiento axial previsto, utilizando los alojamientos, las piezas de acoplamiento y las versiones de anillo correspondientes. Se debe documentar el procedimiento de instalación, así como cualquier lubricación autorizada. Cualquier atascamiento o asentamiento inesperado debe documentarse antes de realizar cambios en el pasador o en el conjunto. Una verificación manual exitosa no constituye una validación de la resistencia, la fatiga, la retención o la seguridad requerida para equipos médicos. Los pasadores de prueba deben permanecer claramente diferenciados de las piezas de producción aprobadas; asimismo, las observaciones realizadas durante las pruebas no deben utilizarse para establecer una capacidad de carga operativa ni servir como referencia no documentada para otras configuraciones de anillos y componentes de acoplamiento.
Pasadores y muestras identificados
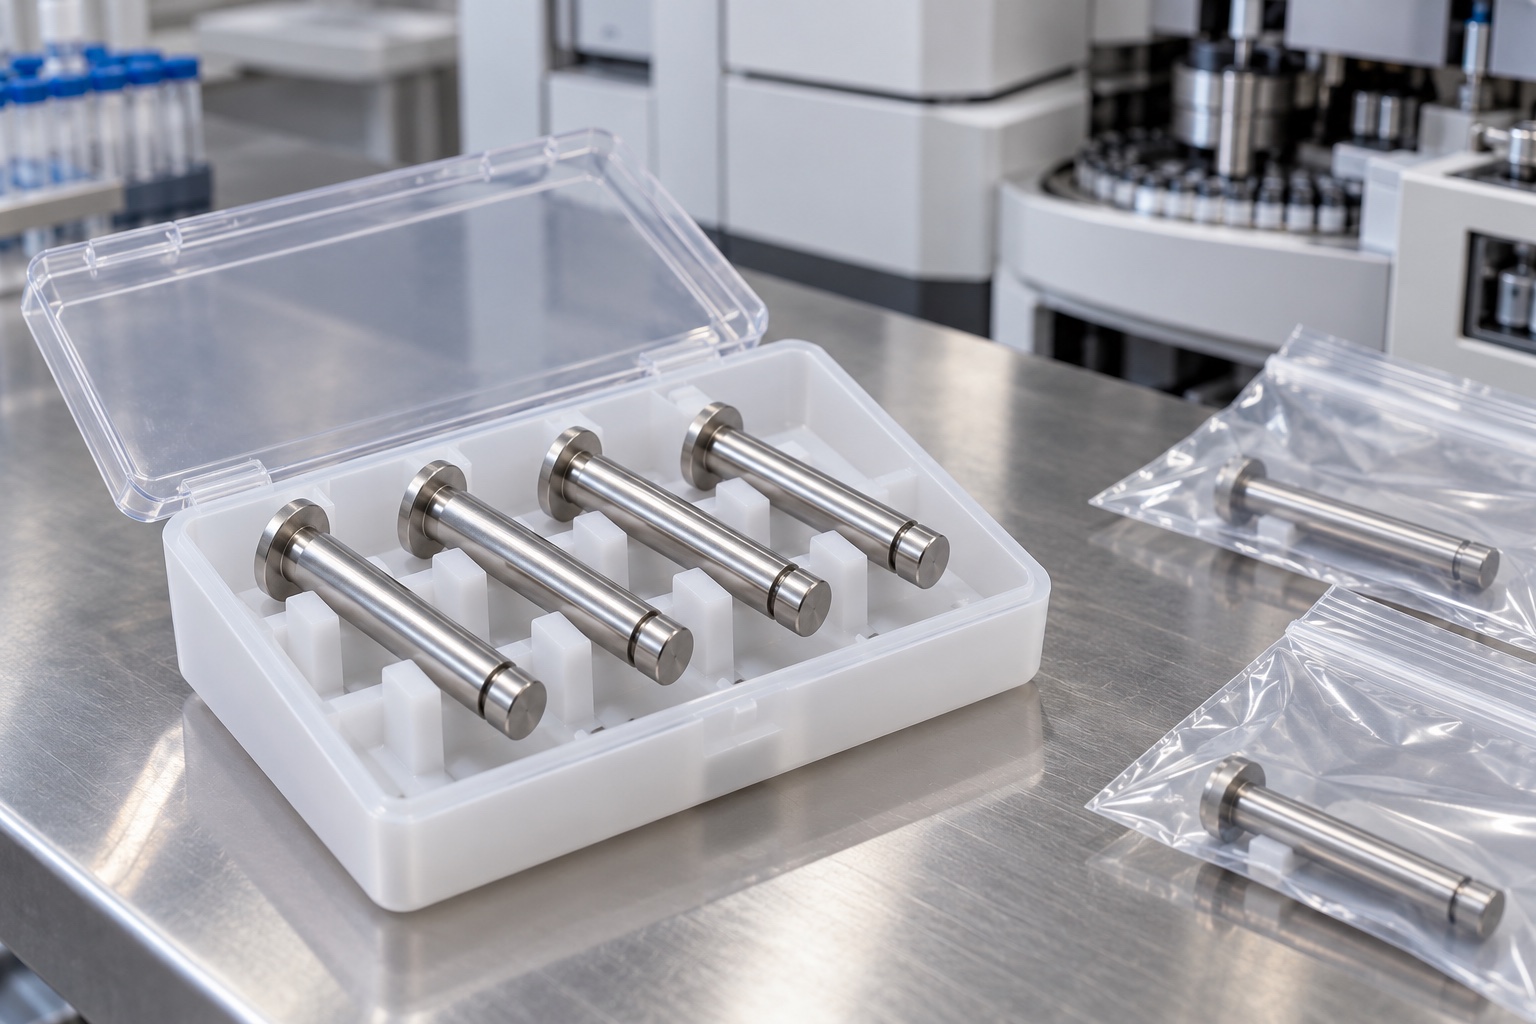
Los pasadores terminados deben mantenerse separados individualmente para evitar que las cabezas o los bordes de las ranuras golpeen las superficies de contacto (muñones) aprobadas. Se deben utilizar soportes protectores para evitar que la pieza se doble debido a la presión durante el embalaje. Los anillos sueltos y las muestras de los componentes deben permanecer identificados por separado. Los materiales de embalaje deben ajustarse a los requisitos de limpieza acordados, sin dar a entender que se trata de material estéril. La información relativa al material, estado, lote, procesos finales y revisión debe acompañar al envío. El receptor debe ser capaz de distinguir los pasadores personalizados aprobados de los prototipos o de productos de catálogo similares destinados a otros tipos de anillos, longitudes de contacto, posiciones de ranura o conjuntos de piezas acopladas.
Referencia controlada para pedidos repetidos
El registro conservaría geometría, anillo aprobado, material, torneado, ranura, proceso final, inspección y cambios autorizados. Otro pedido exigiría revisar orificios, espesores, anillos, contactos y lubricación antes de reutilizar observaciones. La aceptación dimensional seguiría separada de la cualificación de retención y del mecanismo. Este caso explica cómo documentar el pasador sin inventar clientes, capacidad medida, equivalencia con resistencias de catálogo, vida a fatiga o certificación médica para una pieza ilustrativa y una unión no especificada.
Referencia técnica del fabricante: www.smalley.com.
FAQ
¿Se trata de un pasador entregado al cliente o de uno validado para su retención?
No. Se trata de un ejemplo representativo propuesto, sin entrega real ni muestra medida. No se presentan resultados concretos en cuanto a tolerancias alcanzadas, capacidad de carga, vida a fatiga, retención o certificaciones para equipos médicos.
¿Qué define la ranura externa?
El plano aprobado, la información precisa del anillo y la configuración real de las piezas acopladas definen el diámetro, la anchura, la ubicación y los requisitos de los bordes. Un tamaño nominal de pasador, un anillo genérico o una fotografía ilustrativa no deben sustituir a la definición controlada de la interfaz.
¿Puede la colocación del anillo sustituir a la inspección de la ranura?
Solo si se realiza dentro de un método y alcance explícitamente aprobados; no de forma automática. La demostración de la colocación del anillo no verifica por sí sola todas las características de la ranura, el eje y la pila axial, ni establece la capacidad de carga o la seguridad en servicio.
¿Qué determina la inspección de la primera pieza?
Documenta las características acordadas del componente, incluyendo la revisión, el material, los métodos y el estado final (todo ello trazable). No determina la capacidad de carga axial, la vida a fatiga, el comportamiento ante el desprendimiento del anillo ni la seguridad de la unión completa en el equipo.
¿Se puede incluir una prueba de montaje?
Sí, siempre que se hayan acordado el anillo, las piezas acopladas, las revisiones, el procedimiento y las verificaciones específicas. Es necesario separar las observaciones sobre la colocación y el movimiento de la cualificación de la resistencia y la retención; además, cualquier contacto inesperado debe resolverse antes de autorizar cambios en la geometría.
¿Qué debe revisarse antes de repetir la fabricación?
Se deben revisar la identidad del anillo, los alojamientos y la pila de componentes, los contactos en los extremos y en el eje, la geometría de la ranura, el material, el tratamiento final y la lubricación. Es fundamental mantener las revisiones controladas, en lugar de copiar una muestra ajustada manualmente o extrapolar los datos de rendimiento de otra unión distinta.
tanghangyun@oemach.com