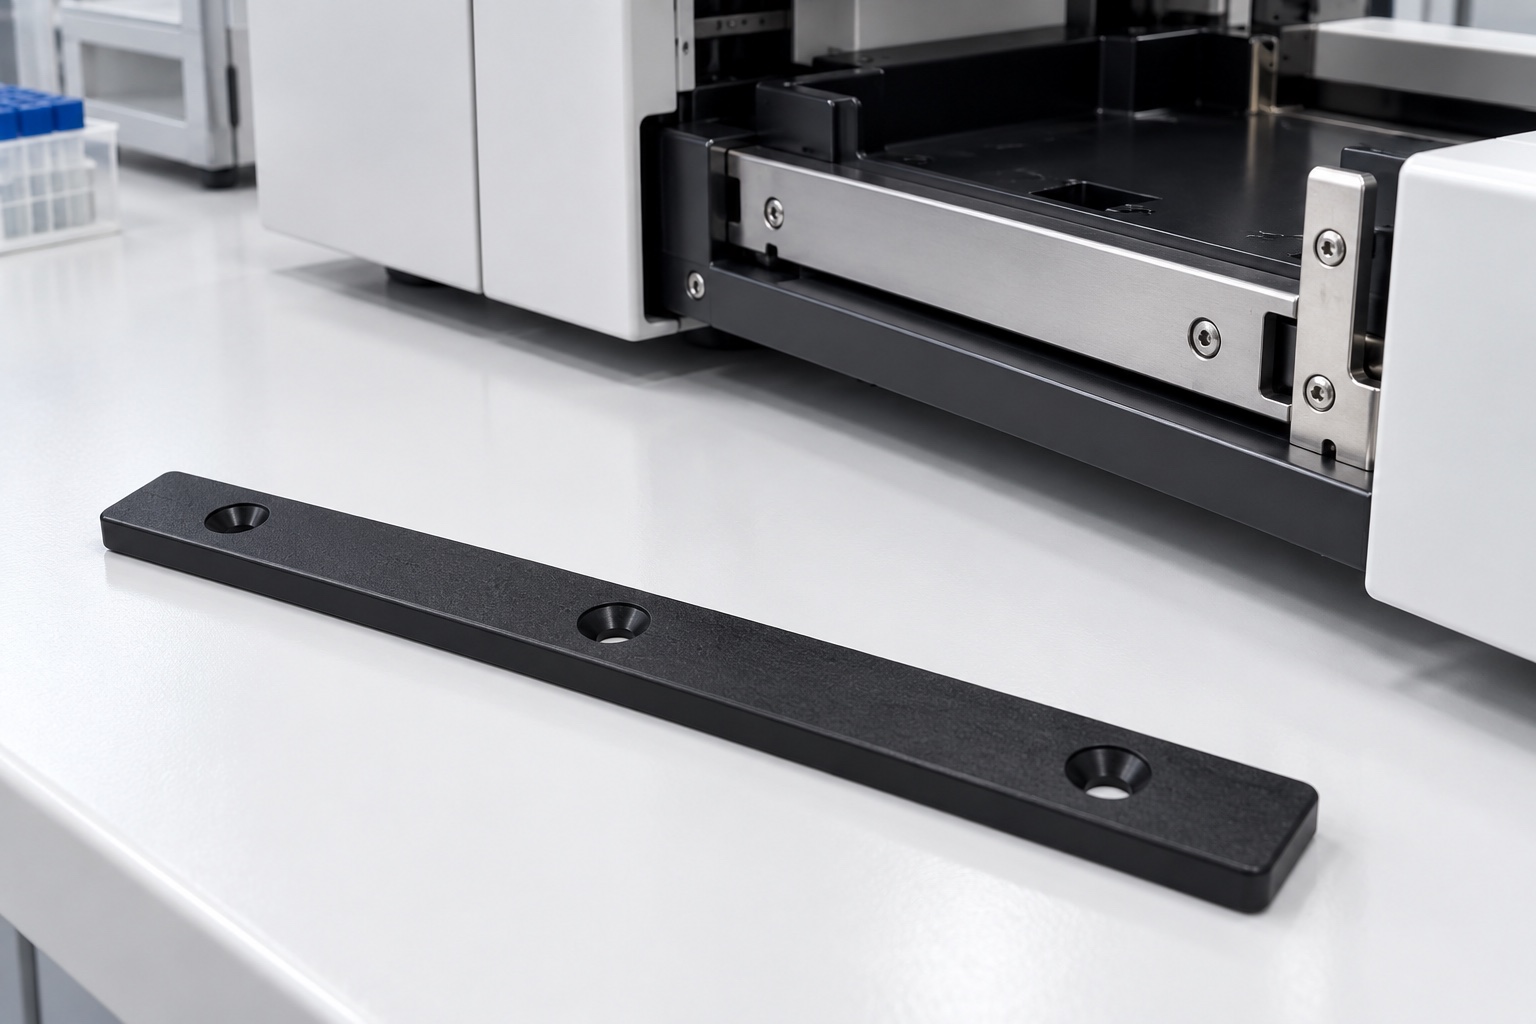
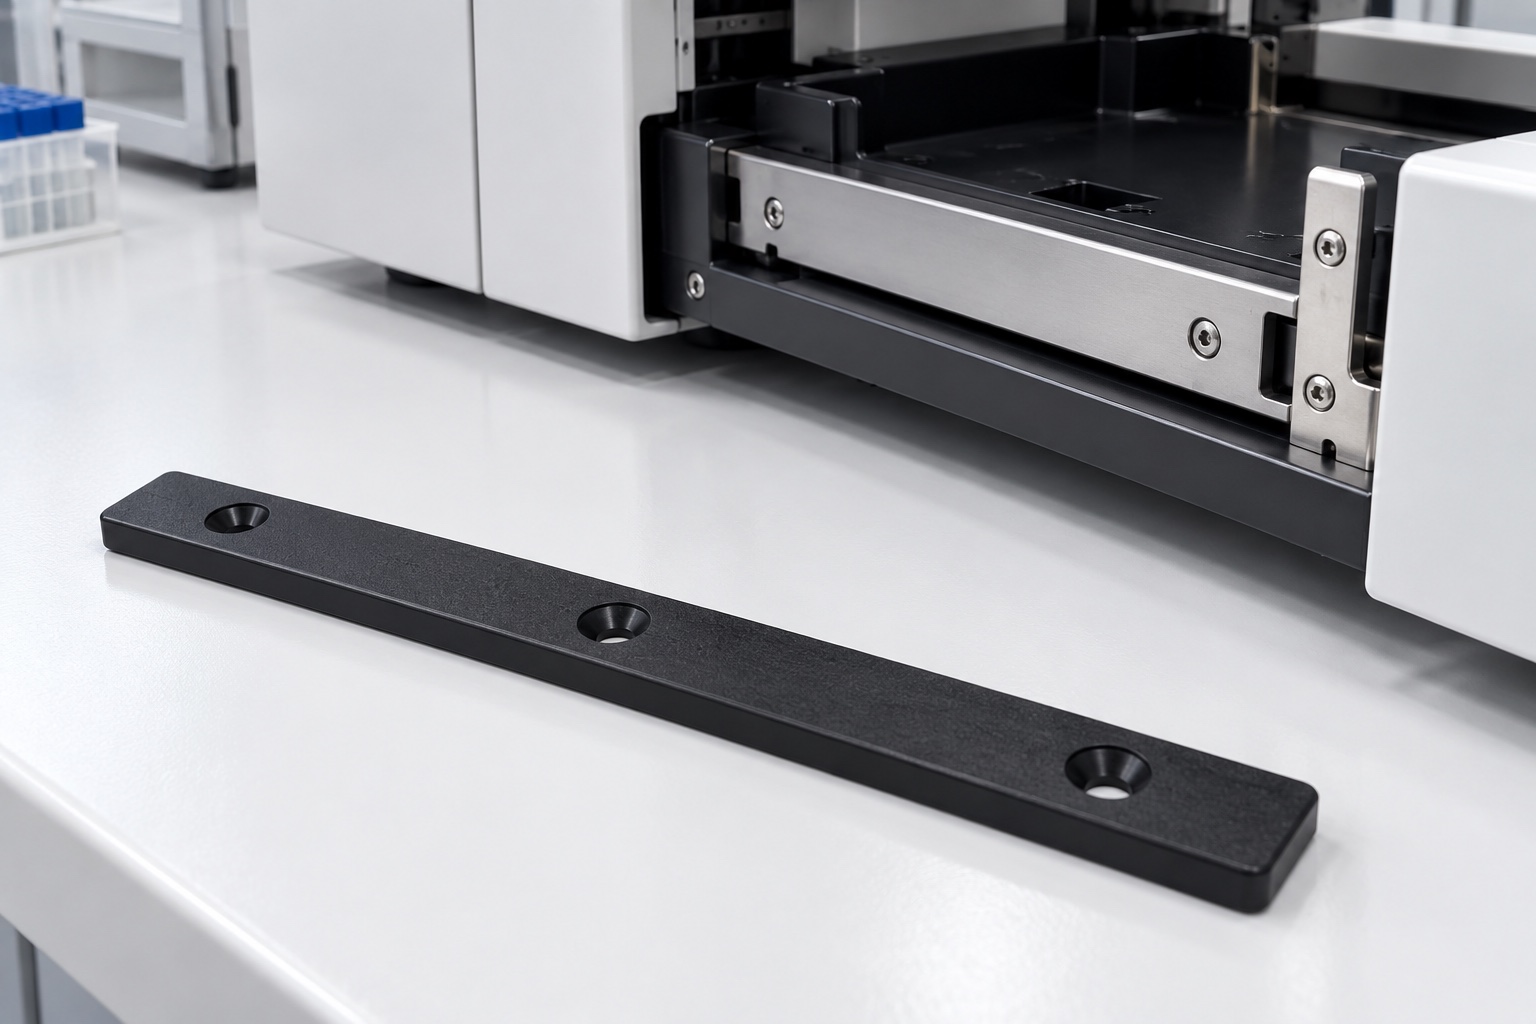
Ejemplo representativo de una tira de desgaste
Este ejemplo considera una tira de desgaste de POM negra propuesta para un cajón de servicio de equipos médicos. Es un componente rectangular largo con una cara deslizante, una cara de montaje y tres orificios de montaje empotrados. El ejemplo ilustra un posible flujo de trabajo CNC, no una entrega real al cliente, una guía deslizante con carga nominal o un dispositivo médico validado. Las imágenes muestran conceptos en lugar de resultados medidos o pruebas de desgaste. La calidad final del material, la superficie de contacto, la disposición de fijación y los requisitos de aceptación necesitarían documentos de proyecto aprobados. No se afirma ningún coeficiente de fricción, vida útil, resultado de partículas, carga permitida en el cajón, certificación o tolerancia alcanzada para el componente propuesto.
Contactos y apoyos del conjunto
El pedido propuesto comenzaría con dibujos y modelos controlados, la superficie de contacto del cajón, la disposición del soporte, los tornillos aprobados y los espacios libres de desplazamiento relevantes. La revisión distinguiría el contacto deslizante del contacto de montaje y las zonas deliberadamente claras. La información faltante sobre los huecos, el espaciamiento de los soportes o las condiciones de inspección se aclararía antes de calcular los costos y planificar la ruta. Un soporte de muestra aislado no definiría toda la instalación. El alcance adquirido separaría la fabricación dimensional, las pruebas de ensamblaje opcionales y cualquier evaluación independiente a nivel de desgaste, carga, medio ambiente o dispositivo asignada al programa de equipo responsable.
Identidad del polímero aprobado
El pedido de material identificaría el grado de POM negro aprobado real, el formato de existencias y la evidencia requerida. La apariencia no establecería identidad material o equivalencia de desempeño. La información del lote permanecería asociada con las piezas en bruto cortadas durante el mecanizado, el acabado y el embalaje. El proveedor no convertiría una propiedad típica de una hoja de datos en un resultado medido para la tira terminada. Cualquier sustituto propuesto destinado a mejorar la disponibilidad o el costo requeriría autorización antes de su uso. La idoneidad de la aplicación seguiría siendo una decisión de diseño basada en la combinación completa de materiales de contacto, carga, entorno y proceso de limpieza en lugar de un color genérico o una familia de polímeros.
Apoyo amplio y referencias
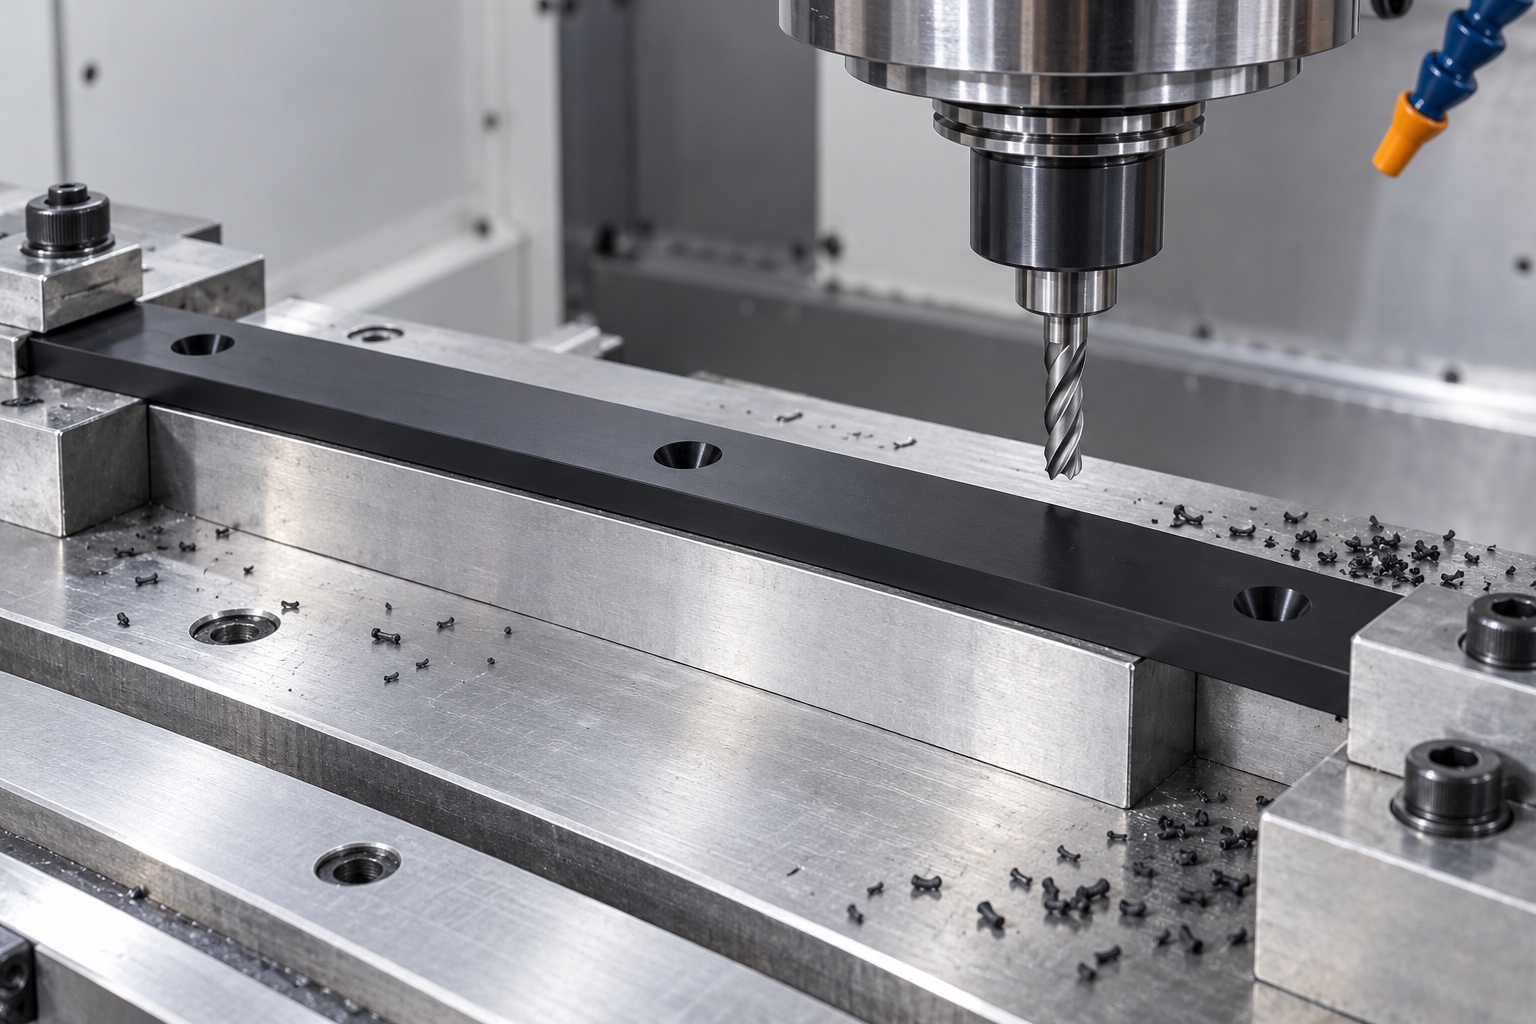
Las operaciones iniciales establecerían las referencias de montaje y cara deslizante necesarias para funciones posteriores. La sujeción soportaría la tira a lo largo de la longitud relevante sin forzarla a adoptar una forma falsa. Las virutas y los restos de polímeros en los contactos de los accesorios se controlarían antes de las transferencias. El proveedor consideraría cómo la eliminación de material y la sujeción local afectan la geometría estrecha. Los controles intermedios podrían confirmar la ruta pero no sustituirían la aceptación final. El resultado deseado sería una geometría repetible en las condiciones de medición especificadas, no una muestra aparentemente recta retenida por una presión excesiva del accesorio durante la inspección.
Relación entre caras funcionales
La ruta preservaría la relación definida en el dibujo entre la cara deslizante, la cara de montaje y cualquier referencia final relevante. El acceso a las herramientas y las transiciones de los bordes se revisarían antes de la producción. Un cómodo borde en bruto no se convertiría silenciosamente en la referencia de aceptación. El proveedor no retiraría material de manera informal para que coincida con una muestra de cajón no aprobada. Un cambio de geometría aceptado entraría en los documentos controlados y los requisitos de inspección correspondientes. El proceso distinguiría la fabricación dimensional de las suposiciones sobre cuánto dura el contacto o cómo se comporta el cajón lleno bajo cargas operativas y condiciones de mantenimiento.
Alojamientos para tornillos aprobados
Los tres orificios de montaje y sus huecos especificados seguirían la disposición y las referencias de los tornillos aprobados. La revisión abordaría el asiento de la cabeza, el material restante, el acceso a las herramientas y el espacio libre para el camino de deslizamiento previsto. Un hueco no se profundizaría hasta que un tornillo al azar pareciera al ras. El proveedor resolvería las discrepancias entre modelos y dibujos antes de tomar decisiones de producción. Cualquier cambio autorizado de tornillo o hueco se registraría y reflejaría en la inspección, en lugar de seguir siendo un detalle de prototipo hecho a mano que el personal de producción posterior tuvo que reproducir de memoria o de apariencia.
Acabado de transiciones del polímero
El proceso de acabado inspeccionaría los extremos de la tira, los bordes largos, las salidas de los orificios y los límites de los huecos en busca de material adherido o transiciones pronunciadas no deseadas. La eliminación permanecería dentro de la geometría aprobada y preservaría el área de contacto funcional. El raspado incontrolado, el alisado térmico o el tratamiento con disolventes no se introducirían simplemente para mejorar el movimiento en un conjunto de muestra. Las marcas permanecerían en lugares aprobados. La limpieza seguiría los requisitos adquiridos, y una cara deslizante dañada se trataría como un problema de componente en lugar de ocultarse mediante pulido, una película protectora o una demostración exitosa de un cajón manual.
Condiciones de medición acordadas
El plan de inspección especificaría las ubicaciones de los soportes, la disposición de referencia, la fuerza de medición y cualquier acondicionamiento ambiental necesario para el polímero. El proveedor elegiría métodos apropiados para las relaciones de las caras, el espesor, los huecos y las características de montaje antes de la producción. Un informe de longitud y espaciado de agujeros por sí solo no verificaría la interfaz controlada completa. Si el dibujo requiriera geometría de estado libre, la tira no se forzaría a quedar plana para generar datos de aceptación. Cualquier condición instalada o cargada tendría un método y un significado definidos por separado en lugar de reemplazar los requisitos descargados especificados del componente sin reconocimiento.
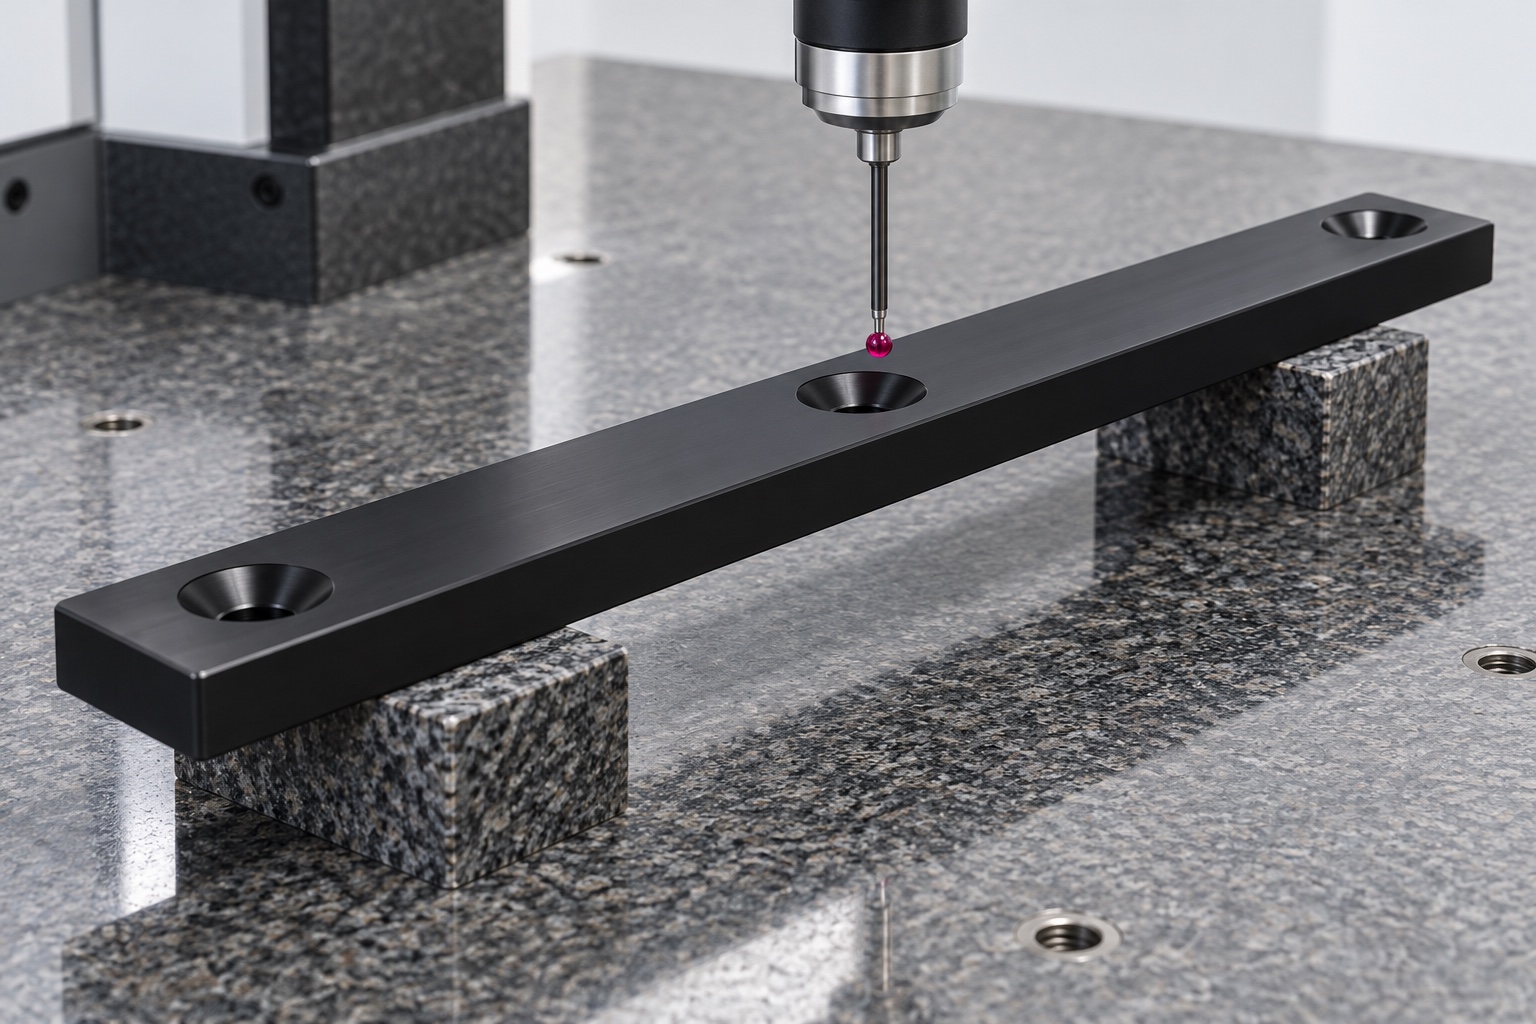
Informe de primera pieza vinculado al plano
El informe identificaría la revisión del dibujo, el lote de material y los requisitos numerados, con métodos de inspección y condiciones de soporte. La evidencia relevante incluiría la relación especificada de la cara deslizante, la geometría de montaje y las características del hueco. No se proporcionan resultados numéricos porque este ejemplo representativo no tiene muestra fabricada ni registro de inspección. La evidencia material y dimensional respaldaría la aceptación dentro del alcance del componente comprado únicamente. No establecería la fricción, la tasa de desgaste, la generación de desechos, la carga permitida en los cajones o la seguridad completa del equipo médico sin la evaluación separada del programa responsable del contacto completo y la configuración operativa.
Prueba opcional de recorrido del cajón
Una prueba limitada podría verificar los asientos, el acceso a la instalación y los espacios libres acordados a través del recorrido especificado con componentes identificados. El procedimiento registraría la revisión de la tira, los tornillos, la superficie de contacto, el soporte y cualquier lubricación aprobada. No se describiría como resistencia o calificación de carga. El contacto inesperado se documentará antes de cambiar la tira o su soporte. Un ajuste manual no registrado no establecería la línea base de repetición de producción. Los resultados de una configuración no se aplicarían automáticamente a otra cabeza de tornillo, espaciado de soporte, lubricante o disposición de limpieza simplemente porque la tira conservaba el mismo contorno exterior.
Embalaje sin flexión ni roce
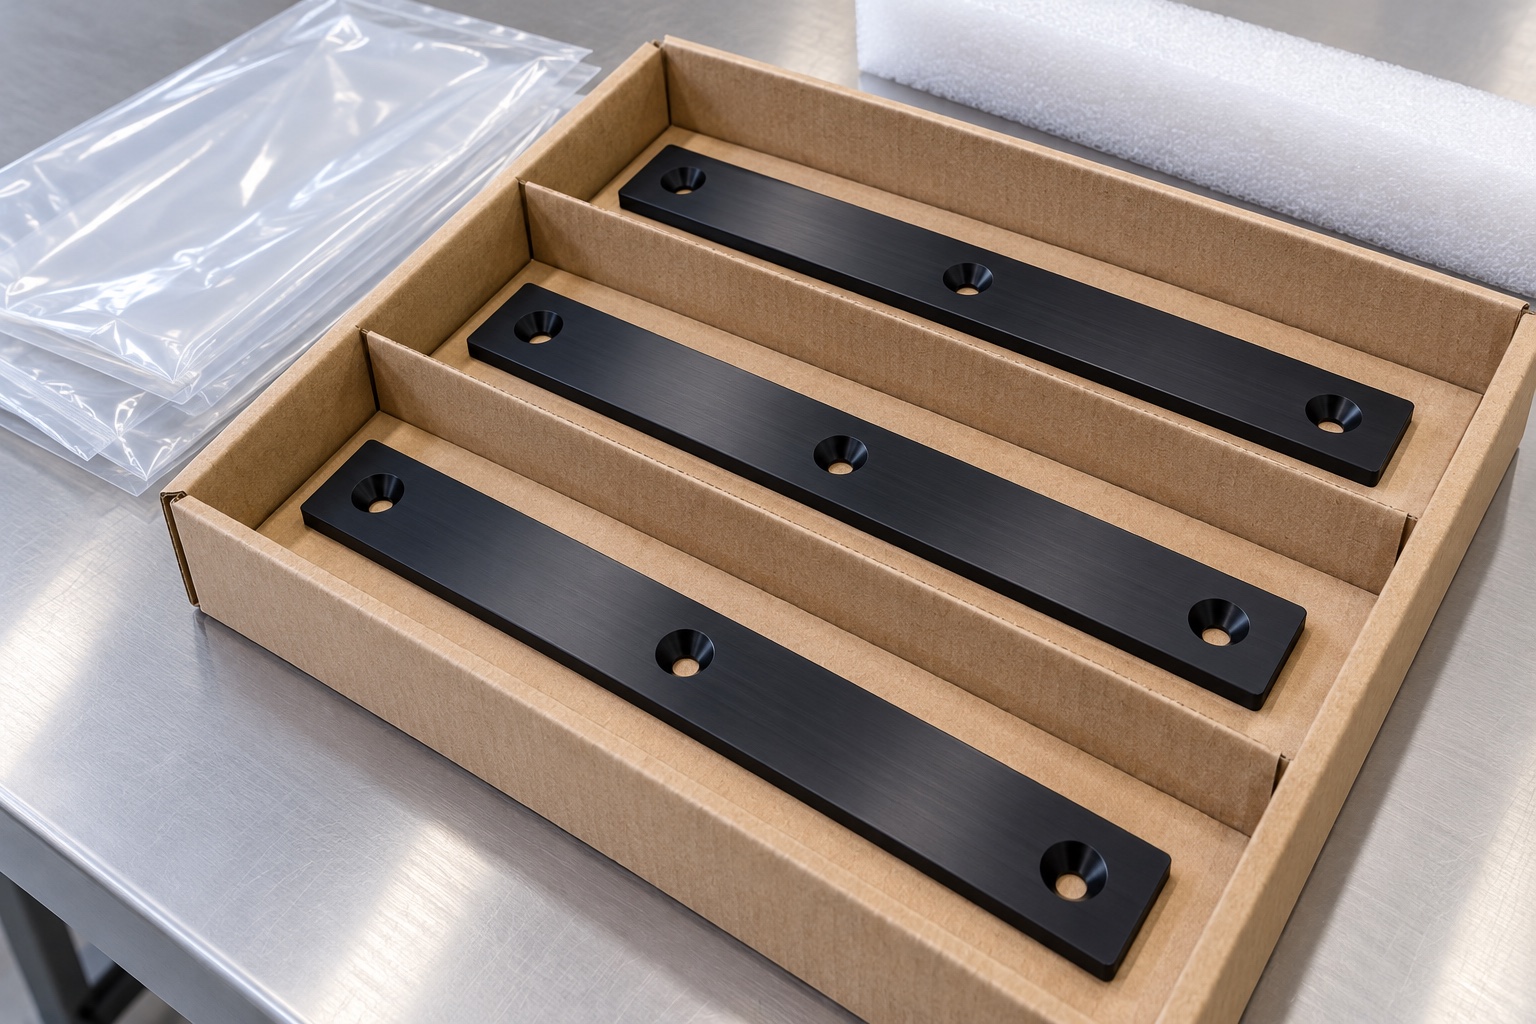
El embalaje de transporte soportaría las tiras y separaría las caras deslizantes de los componentes vecinos. Evitaría la presión de flexión, el contacto con tornillos sueltos y residuos de adhesivo no aprobados. Cualquier muestra de cajón o hardware suministrado conservará una identidad clara y un estado de prueba cuando corresponda. Las bolsas ordinarias no implicarían un suministro esterilizado ni un resultado de limpieza cuantificado. La información de grado, lote y revisión acompañaría al envío para que el destinatario pudiera preservar la configuración aceptada y distinguirla de un prototipo visualmente similar, polímero sustituido o tira fabricada para otro cajón antes de ingresar al ensamblaje controlado de equipos médicos.
Documentación para pedidos repetidos
El registro de pedidos repetidos preservaría la revisión del dibujo, el grado del polímero, la superficie de contacto, la disposición del soporte, los tornillos aprobados, los requisitos de los bordes, el método de inspección y el alcance del empaque. Las modificaciones autorizadas del prototipo se incorporarían explícitamente. El propietario del equipo revisaría las cargas modificadas, los materiales de contacto, los lubricantes o las condiciones de limpieza antes de reutilizar observaciones anteriores. Este ejemplo representativo ofrece un marco de compra estructurado para una tira de desgaste CNC: define el contacto, respalda la geometría y entrega evidencia rastreable. Mantiene la vida útil, el rendimiento de la fricción, los requisitos de mantenimiento y la calificación completa del dispositivo médico separados de las afirmaciones que un informe dimensional y un nombre genérico del polímero no pueden fundamentar por sí solos.
Referencia técnica del fabricante: www.ensingerplastics.com.
FAQ
¿Es una entrega real con vida útil de desgaste demostrada?
No. Es un ejemplo de fabricación representativo de un componente propuesto. No se afirma ningún envío real del cliente, resultado de desgaste, coeficiente de fricción, carga permitida del cajón, tolerancia alcanzada, certificación o validación completa del dispositivo médico, y las ilustraciones no son registros de inspección.
¿Qué define los orificios de montaje avellanados?
Los dibujos aprobados y la disposición real de los sujetadores definen su geometría y referencias. El asiento de la cabeza, el material restante y la distancia al camino de deslizamiento deben revisarse juntos. Un tornillo aleatorio que parece al ras no es una especificación de producción completa.
¿Qué mostraría el informe de primera pieza?
Documentaría las dimensiones y geometría acordadas, la identidad del material, los métodos, las referencias y las condiciones de medición. Por sí solo no determinaría la fricción, la vida útil de la abrasión, la generación de partículas, los intervalos de mantenimiento o el funcionamiento seguro de todo el cajón del equipo.
¿Puede forzarse la tira a quedar plana durante la inspección?
Sólo si esa es la condición de medición especificada explícitamente. No se puede obtener el resultado de estado libre requerido forzando la forma de la tira. Defina los comprobaciones en estado instalado o bajo carga por separado y registre su significado de aceptación y disposición de soporte.
¿Puede incluirse una prueba de recorrido del cajón?
Sí, con componentes identificados, un procedimiento escrito y controles acordados de asientos, acceso y holgura. Permanece separado de la calificación de carga y desgaste a menos que esas actividades se especifiquen, autoricen y documenten de forma independiente para la configuración operativa completa.
¿Qué cambios deben revisarse antes de repetir la fabricación?
Revise el grado del polímero, la geometría del tornillo, el espaciado de los soportes, la superficie de contacto, la lubricación, la limpieza y las condiciones de funcionamiento. Conserve revisiones y pruebas controladas en lugar de extender automáticamente las conclusiones de ensamblaje o desgaste anteriores a un cajón de equipo médico modificado.
tanghangyun@oemach.com