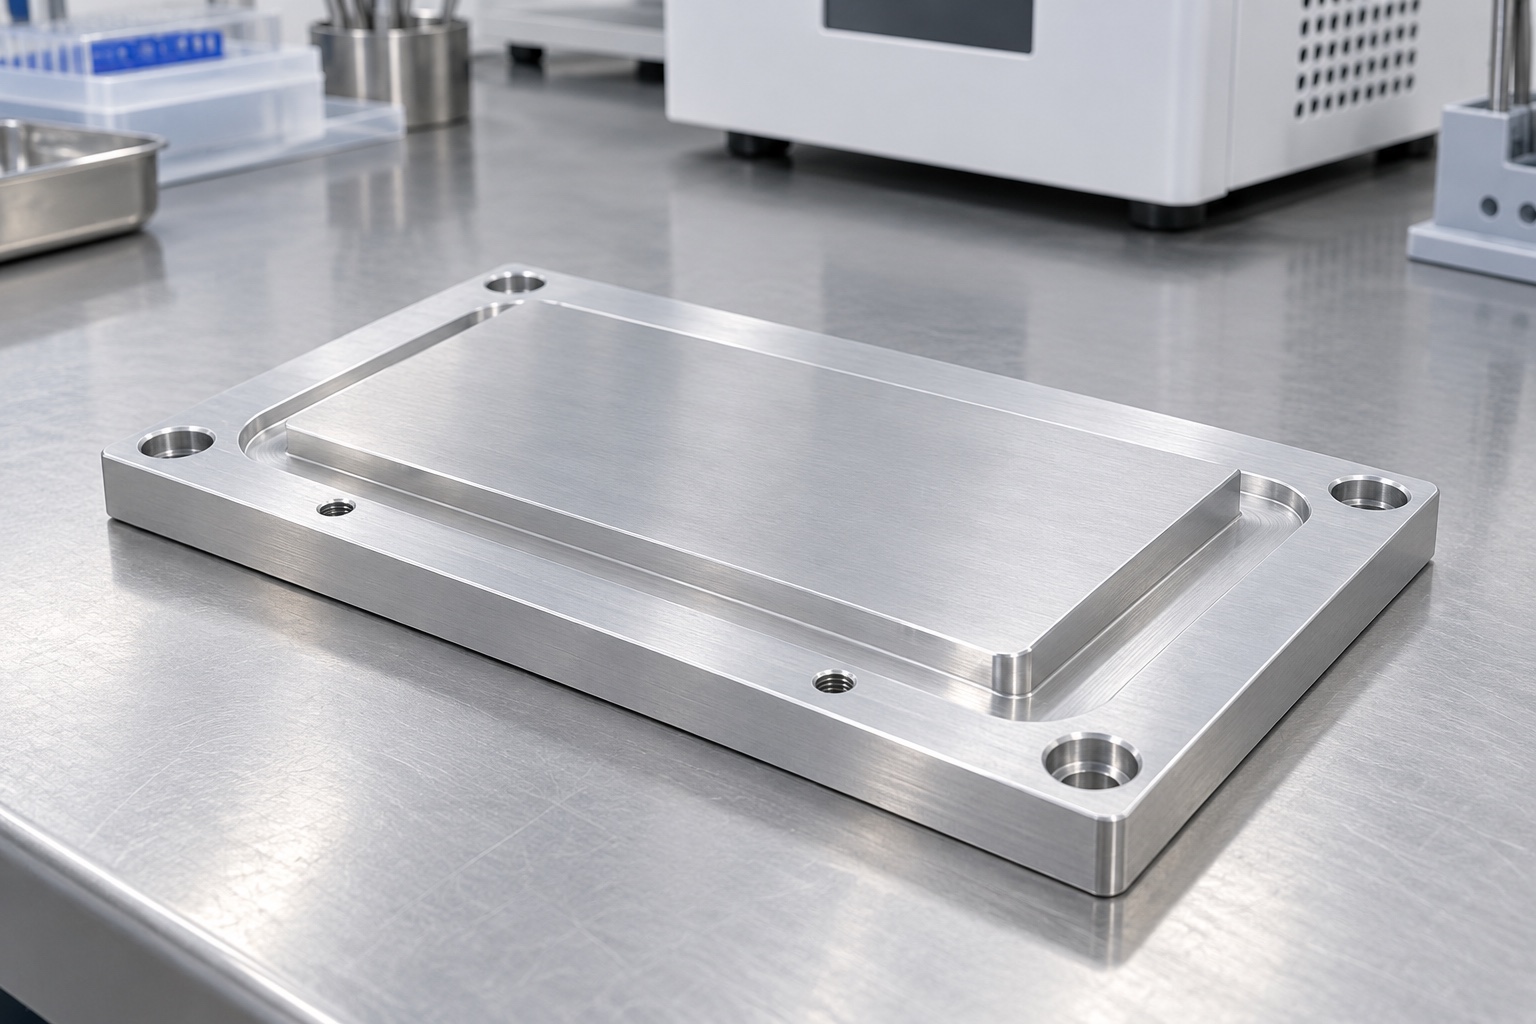
Ejemplo representativo de una base maciza
Este ejemplo considera una base de montaje de disipador de calor de aluminio 6061 propuesta con una superficie elevada de contacto elevada, escalón perimetral y orificios de montaje para dispositivos electrónicos de equipos médicos. Describe un posible flujo de trabajo CNC, no una entrega real al cliente, un conjunto de enfriamiento clasificado o un dispositivo médico validado. Las imágenes ilustran conceptos en lugar de dimensiones logradas o resultados de pruebas. La parte final requeriría un dibujo aprobado, la condición del material y documentos de interfaz de acoplamiento. No se afirma ninguna capacidad de disipación de calor, temperatura de funcionamiento, protección eléctrica o tolerancia alcanzada sin la evidencia específica del proyecto necesaria para respaldar esas declaraciones.
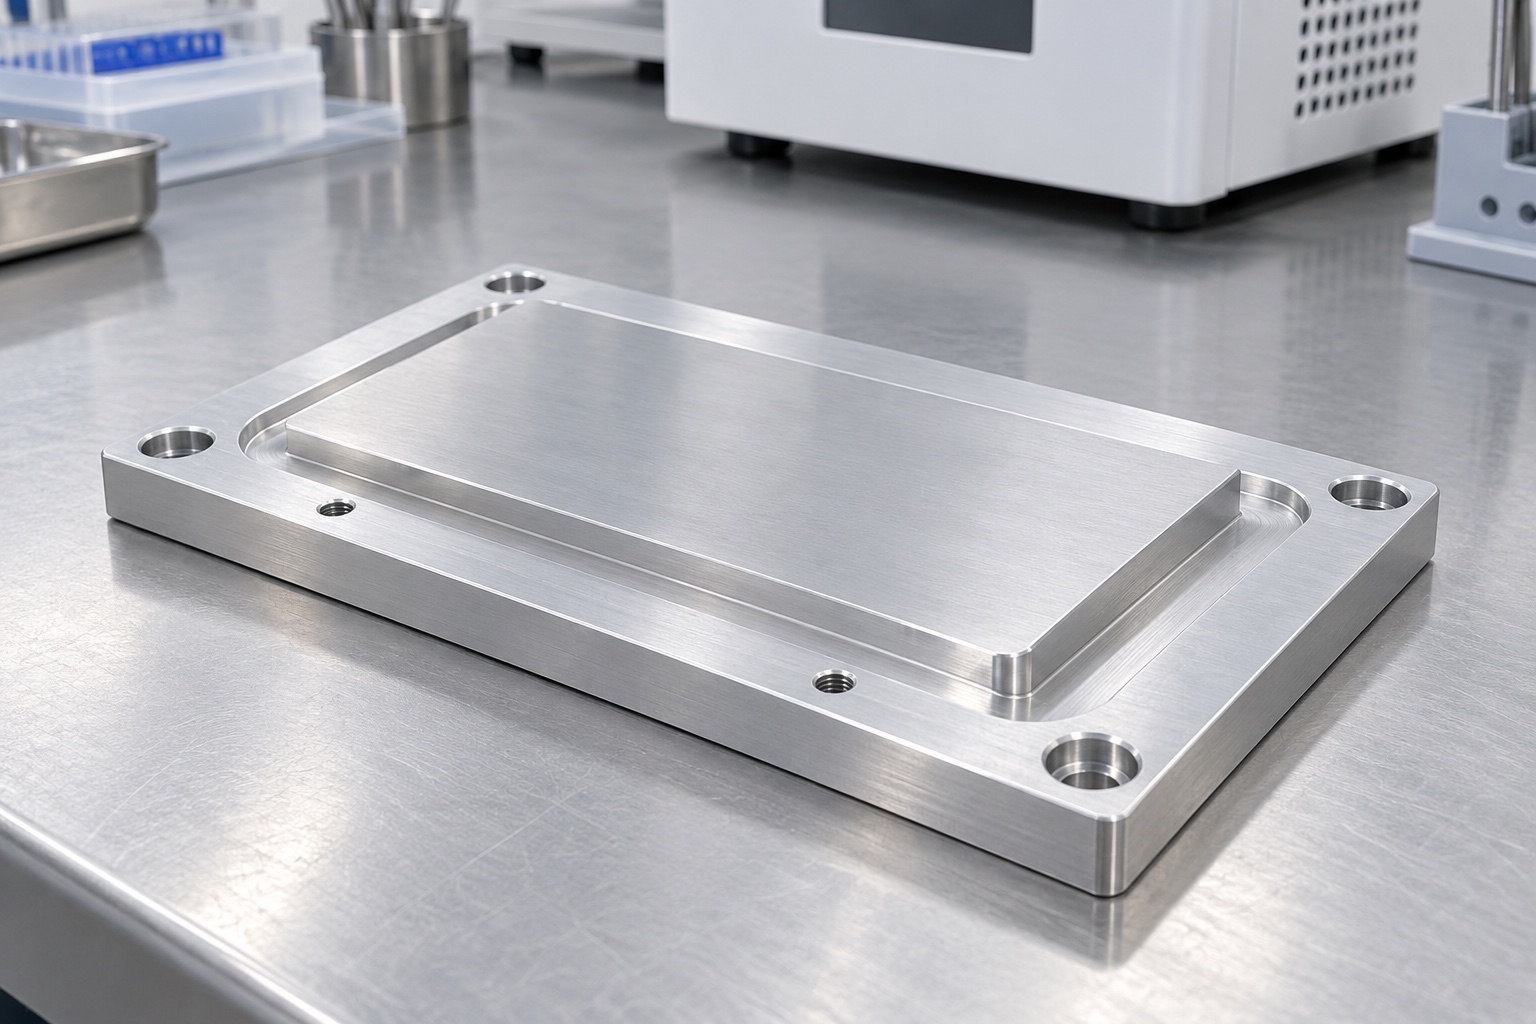
Documentación de contacto y montaje
El pedido propuesto comenzaría con el modelo controlado y el dibujo, la disposición de los contactos del módulo y la información de montaje aprobada. La revisión separaría el contacto funcional de las regiones de holgura y apariencia. Una huella por sí sola no definiría la geometría de la parte inferior, el material de la interfaz o los requisitos de instalación. La información faltante se devolvería para una aclaración por escrito antes de finalizar la estimación de costos y la ruta de producción. El alcance de la compra distinguiría la fabricación dimensional, cualquier demostración de ensamblaje opcional y una evaluación térmica separada, evitando una suposición implícita de que una placa mecanizada califica automáticamente la configuración completa de enfriamiento del equipo.
Identidad y estado del aluminio
La especificación de la materia prima incluiría 6061 junto con la condición y documentación requeridas. La identidad del lote permanecería asociada con los piezas en bruto después del corte y el mecanizado, acabado y embalaje. Una pieza de aluminio visualmente similar no sería un sustituto aprobado simplemente porque su color coincidiera. El proveedor revisaría la forma de la materia prima y el margen de mecanizado con respecto a la geometría escalonada. Cualquier cambio destinado a mejorar la eficiencia de la producción requeriría autorización antes de alterar la configuración controlada. La elección del material seguiría siendo una aportación de diseño, no una afirmación universal sobre la compatibilidad de limpieza, la capacidad térmica o la certificación médica.
Apoyo estable durante el desbaste
La ruta mantendría un soporte adecuado a medida que se retirara el material alrededor de la superficie elevada de contacto y el escalón perimetral. La sujeción evitaría doblar la placa para satisfacer una referencia de configuración. El proveedor controlaría las virutas en los lugares de contacto y comprobaría el acceso a las herramientas antes de realizar cortes críticos. Las mediciones intermedias podrían confirmar que la secuencia sigue siendo adecuada, pero no reemplazarían la aceptación del componente terminado. Si la geometría sin sujeción cambiara después de una remoción sustancial, la ruta sería revisada en lugar de compensada mediante una fuerza de sujeción no documentada. El objetivo sería una fabricación repetible en lugar de una pieza aparentemente correcta sujeta por un dispositivo.
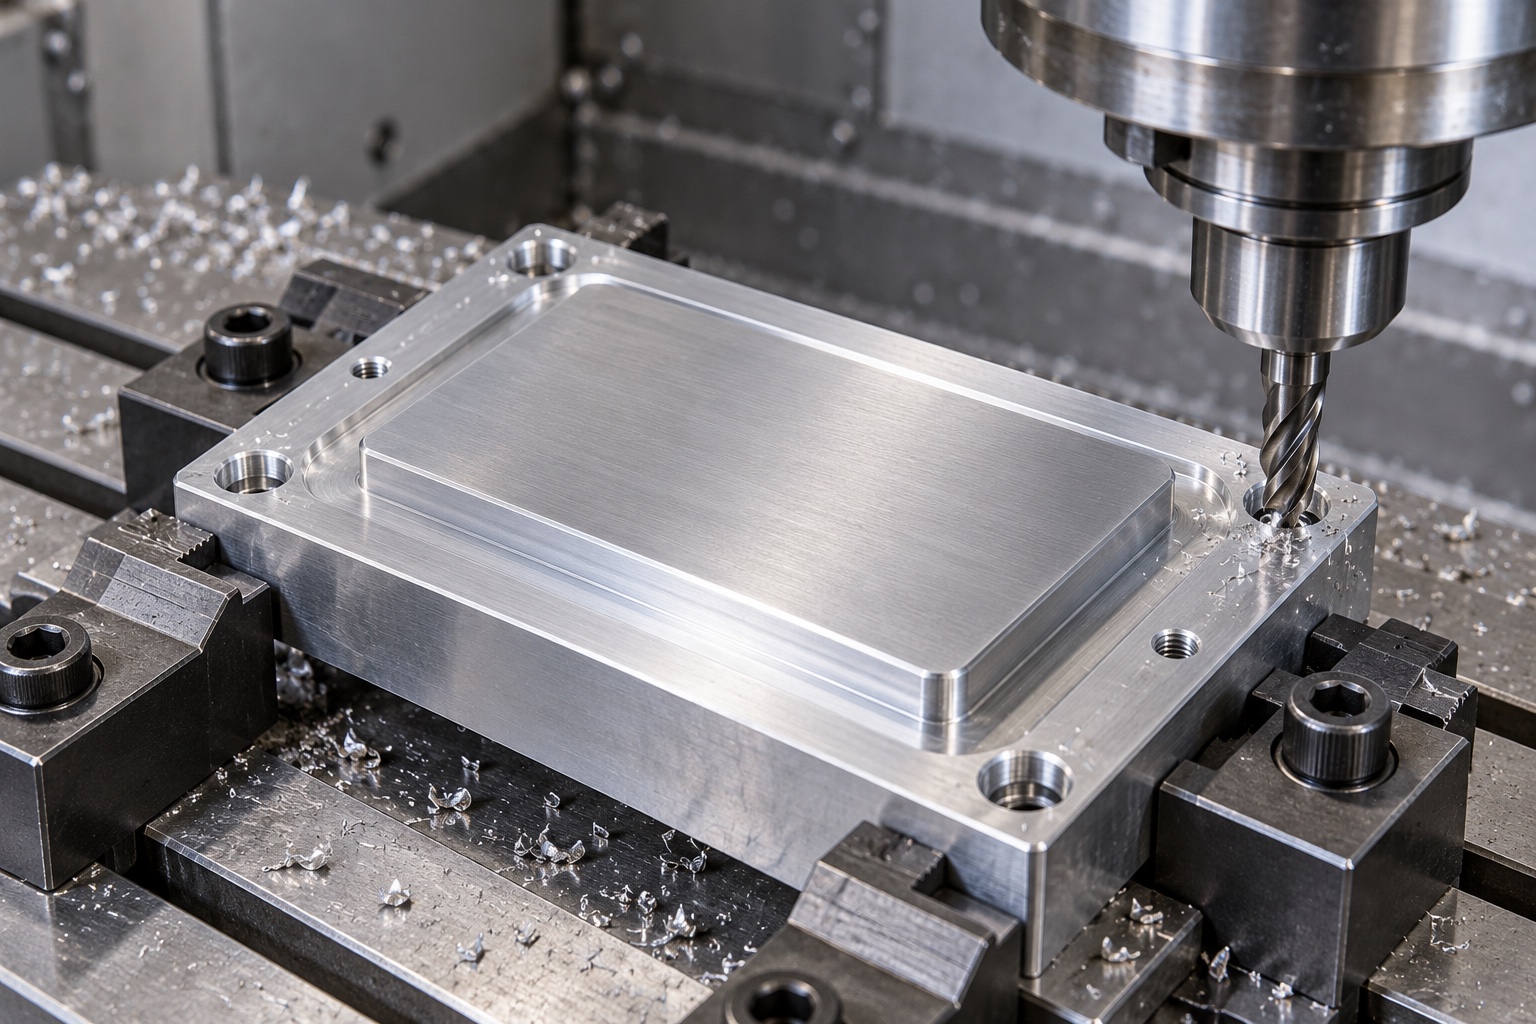
Transferencia de referencias funcionales
El plano de montaje y las características de ubicación seleccionadas establecerían cómo se colocó la placa en configuraciones posteriores. La altura del contacto y la geometría del orificio de montaje permanecerían relacionadas con el mismo esquema de referencia aprobado. Un conveniente borde de la pieza en bruto no se convertiría silenciosamente en la referencia de aceptación. Si varias partes compartieran un soporte, cada posición requeriría soporte y acceso adecuados. La verificación de la instalación seguiría siendo distinta de la inspección final. Una pieza en bruto ubicada correctamente aún podría producir una interfaz inaceptable si operaciones posteriores no lograron preservar las relaciones geométricas requeridas o si la pieza se midió bajo una condición de soporte inapropiada.
Acabado de la superficie elevada de contacto
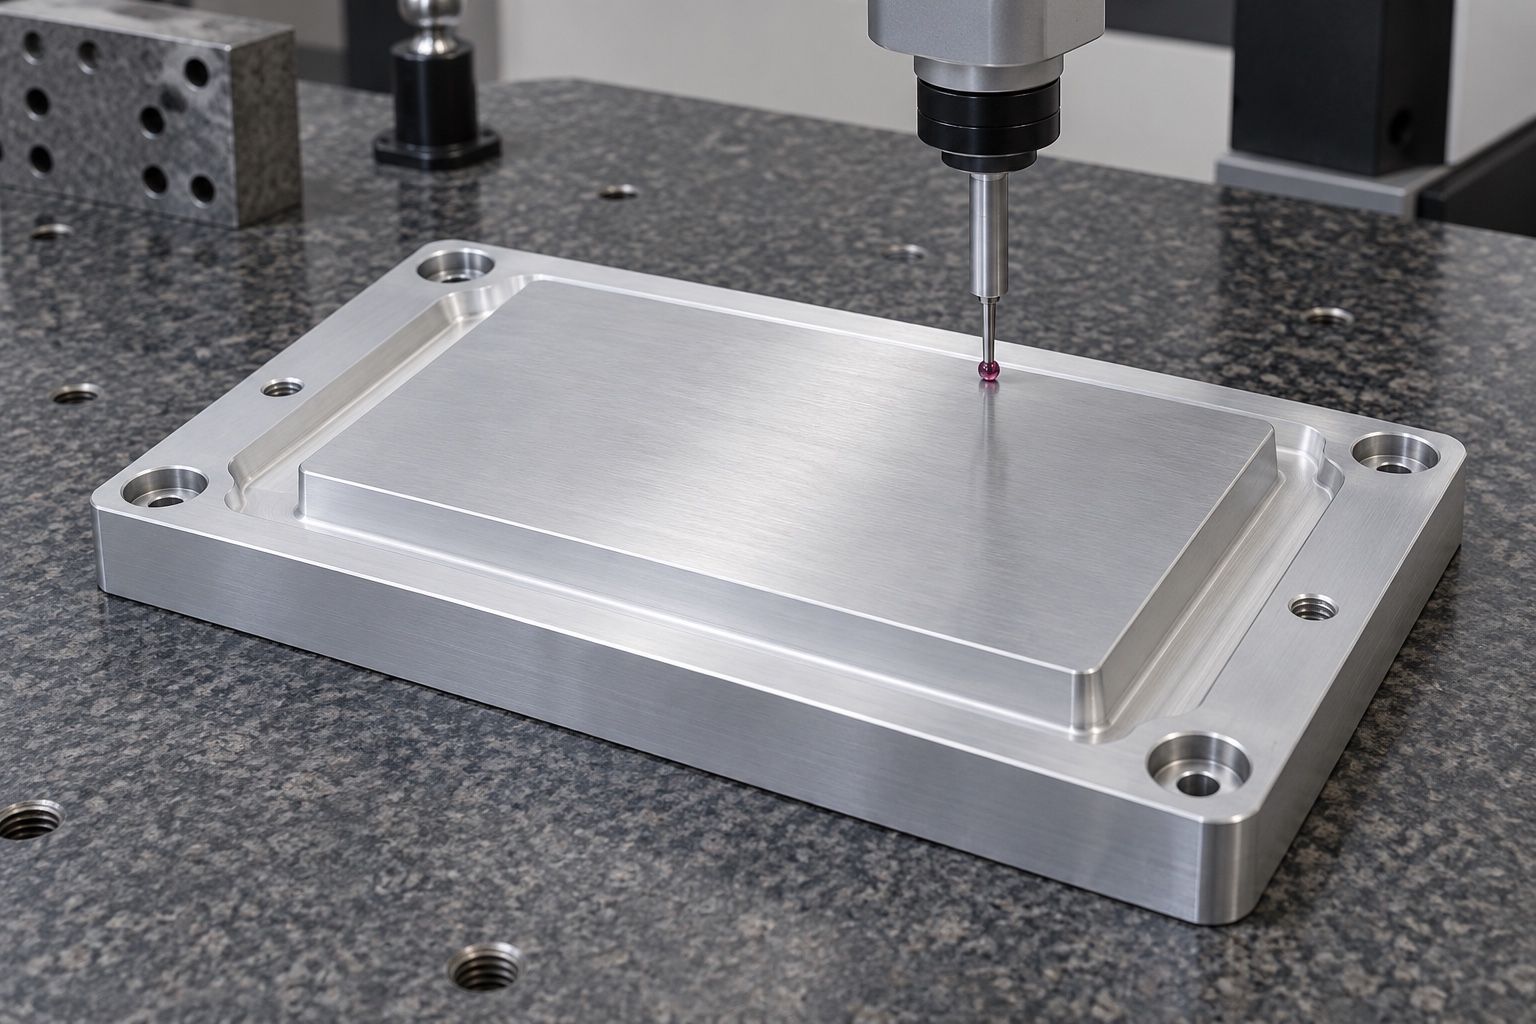
La cara de contacto se terminaría según los requisitos geométricos y de superficie aprobados, preservando su relación con los escalones circundantes. El proveedor distinguiría el requisito de forma del dibujo de cualquier requisito de textura por separado. No se utilizará un pulido incontrolado para convertir una impresión visual en evidencia de aceptación. El acceso a las herramientas y las transiciones de los bordes se revisarían antes del mecanizado para poder aprobar cualquier alivio. La ruta no inferiría un área de contacto aceptable a partir de una muestra de módulo no aprobado, y un cambio en la isla permanecería visible en la revisión del dibujo y los requisitos de inspección correspondientes.
Orificios de montaje y bordes
Los orificios de montaje y las roscas de tornillos especificadas seguirán la disposición de hardware y las referencias funcionales aprobadas. Las entradas y salidas de los orificios y los límites de los escalones se examinarían en busca de rebabas que pudieran afectar el asiento o el acceso. El tratamiento de los bordes preservaría la geometría de contacto requerida en lugar de redondear cada superficie indiscriminadamente. El proveedor resolvería las discrepancias entre modelos y planos antes de la producción en lugar de pedirle al equipo de ensamblaje que los solucione. Cualquier cambio autorizado para borrar una característica de sujetador o módulo se registraría antes de que se convirtiera en parte de la línea base de repetición de producción y del paquete de evidencia dimensional.
Proceso final aprobado
Si el diseño requiriera anodizado u otro tratamiento, se acordaría de antemano el enmascaramiento, la documentación y la inspección del estado final. Una región de contacto no recibiría un recubrimiento no aprobado simplemente para crear una apariencia uniforme. El ejemplo no prescribe ningún espesor de recubrimiento y no afirma ninguna resistencia general a los productos químicos de limpieza. La apariencia podría documentarse por separado de la aceptación funcional. La fuente del tratamiento y los registros del lote permanecerían asociados con el pedido, y se revisaría un proceso modificado para determinar su efecto en la configuración aceptada en lugar de asumir que se trata de una sustitución cosmética inofensiva.
Informe de primera pieza vinculado al plano
El informe de primera pieza identificaría los requisitos de revisión, lote y numeración, cubriendo la cara de contacto especificada, la altura del escalón y las relaciones de montaje. Registraría las condiciones de soporte y medición, y abordaría cualquier requisito de textura a través de su método acordado. No se proporcionan resultados numéricos porque este ejemplo no tiene muestra fabricada ni registro de inspección. La evidencia material y dimensional podría respaldar la aceptación del componente dentro del alcance adquirido, pero no establecería la disipación de calor, la temperatura de funcionamiento segura o la protección eléctrica. Una medición de la condición instalada, si fuera necesaria, se documentaría por separado de cualquier requisito de aceptación de la condición libre.
Prueba opcional de montaje
Una demostración acordada por separado podría verificar el asiento, el acceso a los sujetadores y la holgura utilizando componentes aprobados identificados. El procedimiento indicaría la revisión de la placa y la disposición de montaje. No se describiría como calificación térmica a menos que el programa de equipo responsable hubiera definido y realizado por separado una evaluación adecuada. Si apareciera interferencia, el equipo documentaría el contacto antes de cambiar la isla o la pieza de acoplamiento. La adaptación manual de un prototipo no establecería un estándar de producción sin la documentación aprobada. Los resultados no se transferirían automáticamente a un módulo, material de interfaz, gabinete o disposición de instalación diferente.
Protección durante el transporte
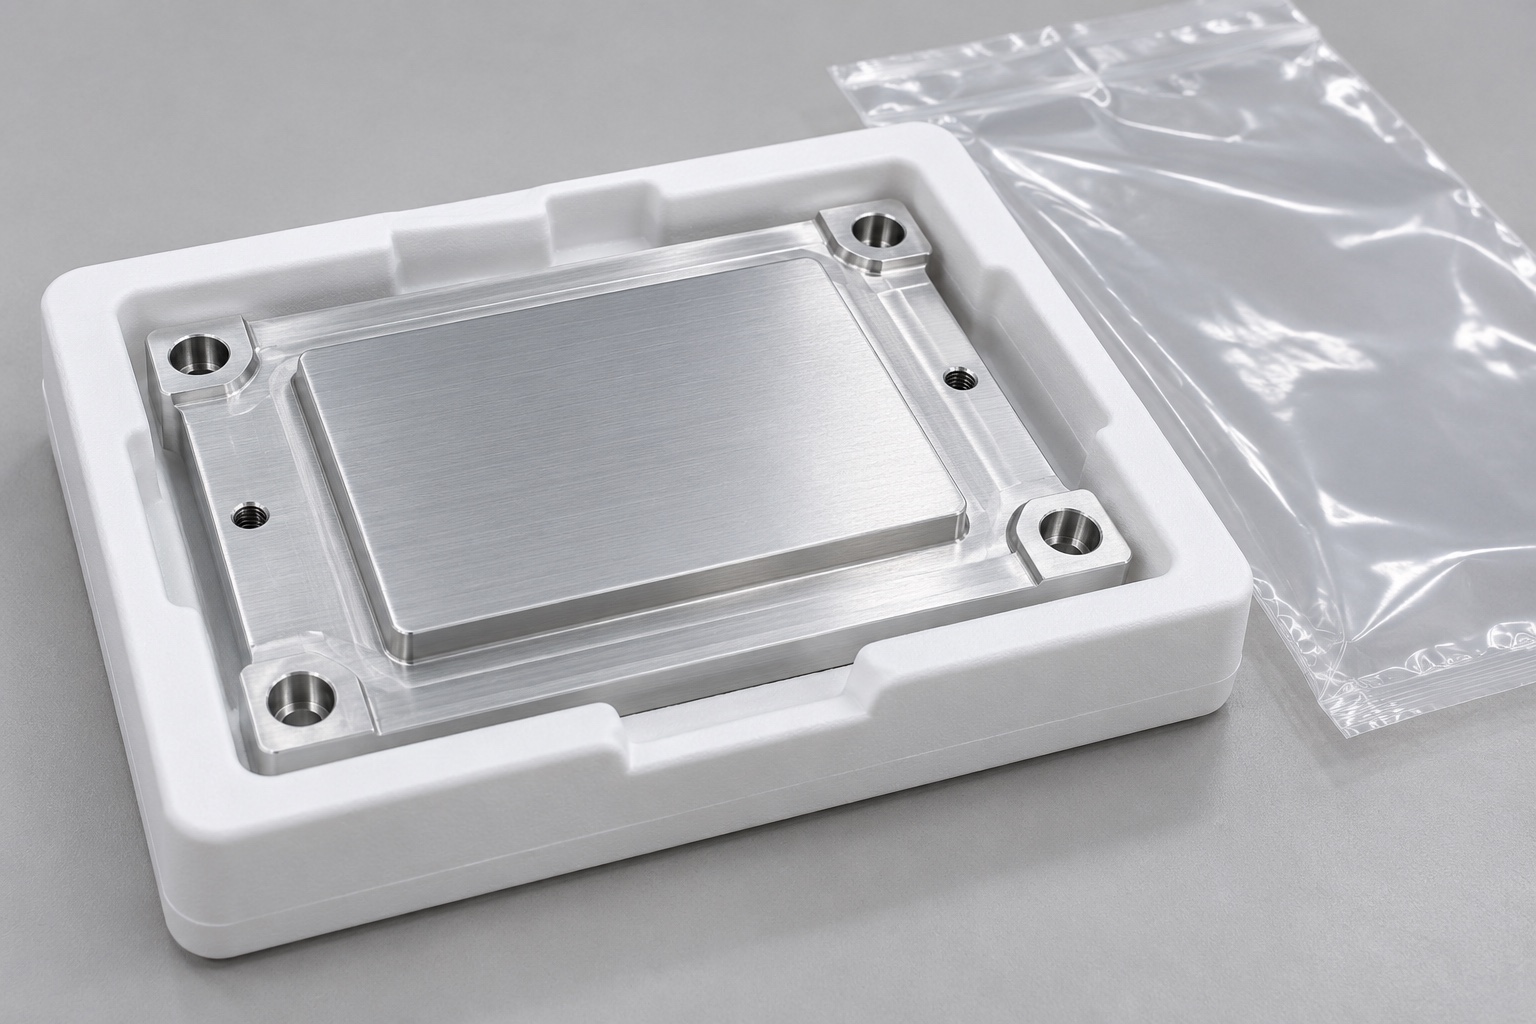
El embalaje separaría las placas y evitaría roces o impactos en la superficie elevada de contacto y las referencias de montaje. Los soportes protectores evitarían doblar las regiones delgadas. El alcance de limpieza acordado se indicará con precisión; Las bolsas ordinarias no se presentarían como suministros esterilizados ni como prueba cuantificada de limpieza. La identificación permanecería en el lote sin agregar adhesivo ni marcas no autorizadas en las áreas de contacto funcionales. Si una muestra de ensamblaje aprobado viajara con el pedido, se identificaría por separado del componente mecanizado aceptado para que el destinatario pudiera preservar la configuración correcta y evitar interpretar un ensamblaje de prueba como una validación de equipo completa.
Configuración aprobada para pedidos repetidos
El registro de pedidos repetidos conservaría la revisión del dibujo, la condición del material, el acuerdo de contacto, el proceso final y los entregables de inspección. Los cambios de prototipo autorizados se incorporarían a documentos controlados en lugar de dejarse en una muestra de taller. El propietario del equipo revisaría los módulos, los materiales de interfaz o la instalación modificados antes de reutilizar las conclusiones anteriores. Este ejemplo representativo proporciona un marco de compra disciplinado para componentes electrónicos médicos: defina la interfaz, preserve las referencias de fabricación y proporcione evidencia acordada, manteniendo al mismo tiempo la calificación térmica y del dispositivo médico completa separada de lo que un dibujo de componente CNC y un informe dimensional pueden establecer.
Referencia técnica del fabricante: www.eaton.com.
FAQ
¿Es este un proyecto de cliente entregado y térmicamente calificado?
No. Es un ejemplo representativo de fabricación CNC. No se afirma ningún envío del cliente, clasificación de enfriamiento, tolerancia alcanzada, certificación o desempeño validado del dispositivo médico, y las imágenes no son evidencia de inspección de producción.
¿Qué define la superficie elevada de contacto?
Los planos de componentes aprobados y los documentos de interfaz de acoplamiento definen su geometría y requisitos. Una huella del módulo, una fotografía o una muestra no aprobada no son una especificación de producción completa para el acuerdo de contacto.
¿Qué demostraría el informe de primera pieza?
Documentaría las características del dibujo acordadas, las referencias y las condiciones de medición. Por sí solo no establecería la disipación de calor, la temperatura de funcionamiento o la protección eléctrica en el conjunto completo del equipo.
¿Se puede agregar anodizado después de aceptar un prototipo sin tratar?
Sólo a través de un cambio revisado. El enmascaramiento, las dimensiones finales y las condiciones de contacto funcional pueden requerir una reevaluación antes de que la configuración tratada sea aprobada para producción y pedidos repetidos.
¿Se puede incluir una prueba de asiento del módulo?
Sí, con componentes identificados, procedimiento escrito y controles explícitos. Permanece separada de la calificación térmica a menos que esa evaluación sea definida, autorizada y documentada de forma independiente por el programa responsable.
¿Qué registros controlan el orden de repetición?
Conserve la revisión aprobada, la identidad del material, el proceso de superficie, la disposición de contacto, la información de montaje y el plan de inspección. Revise los cambios en el módulo, el material de la interfaz o la instalación antes de asumir que las conclusiones del ensamblaje anterior siguen siendo aplicables.
tanghangyun@oemach.com