Un componente propuesto del lado del equipo
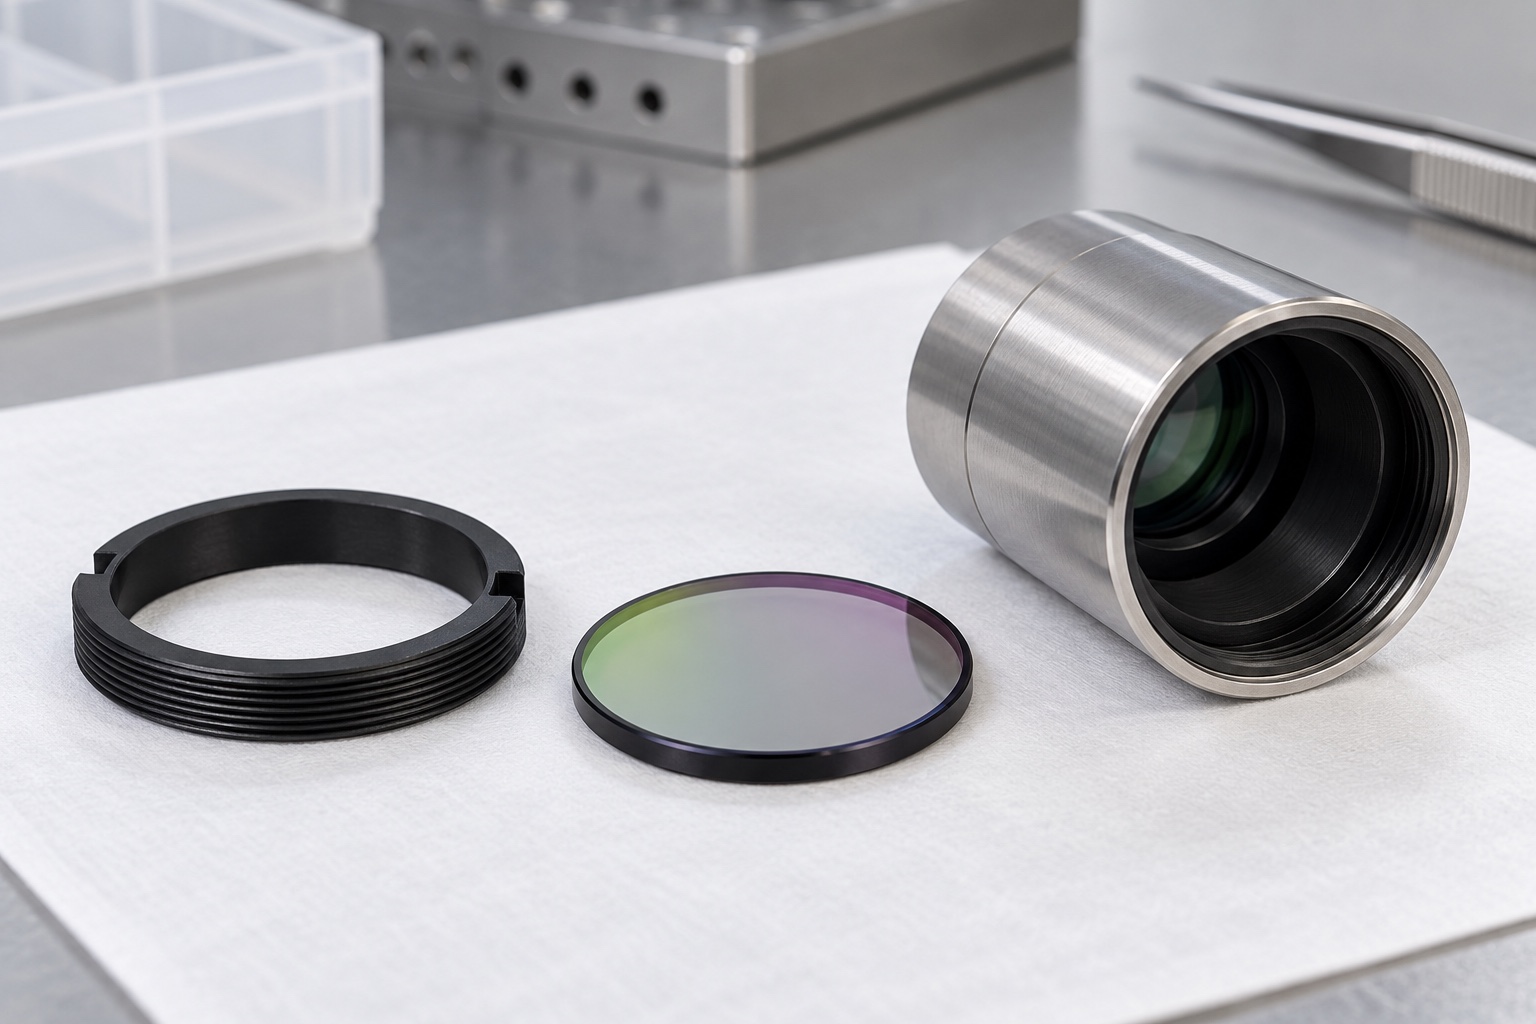
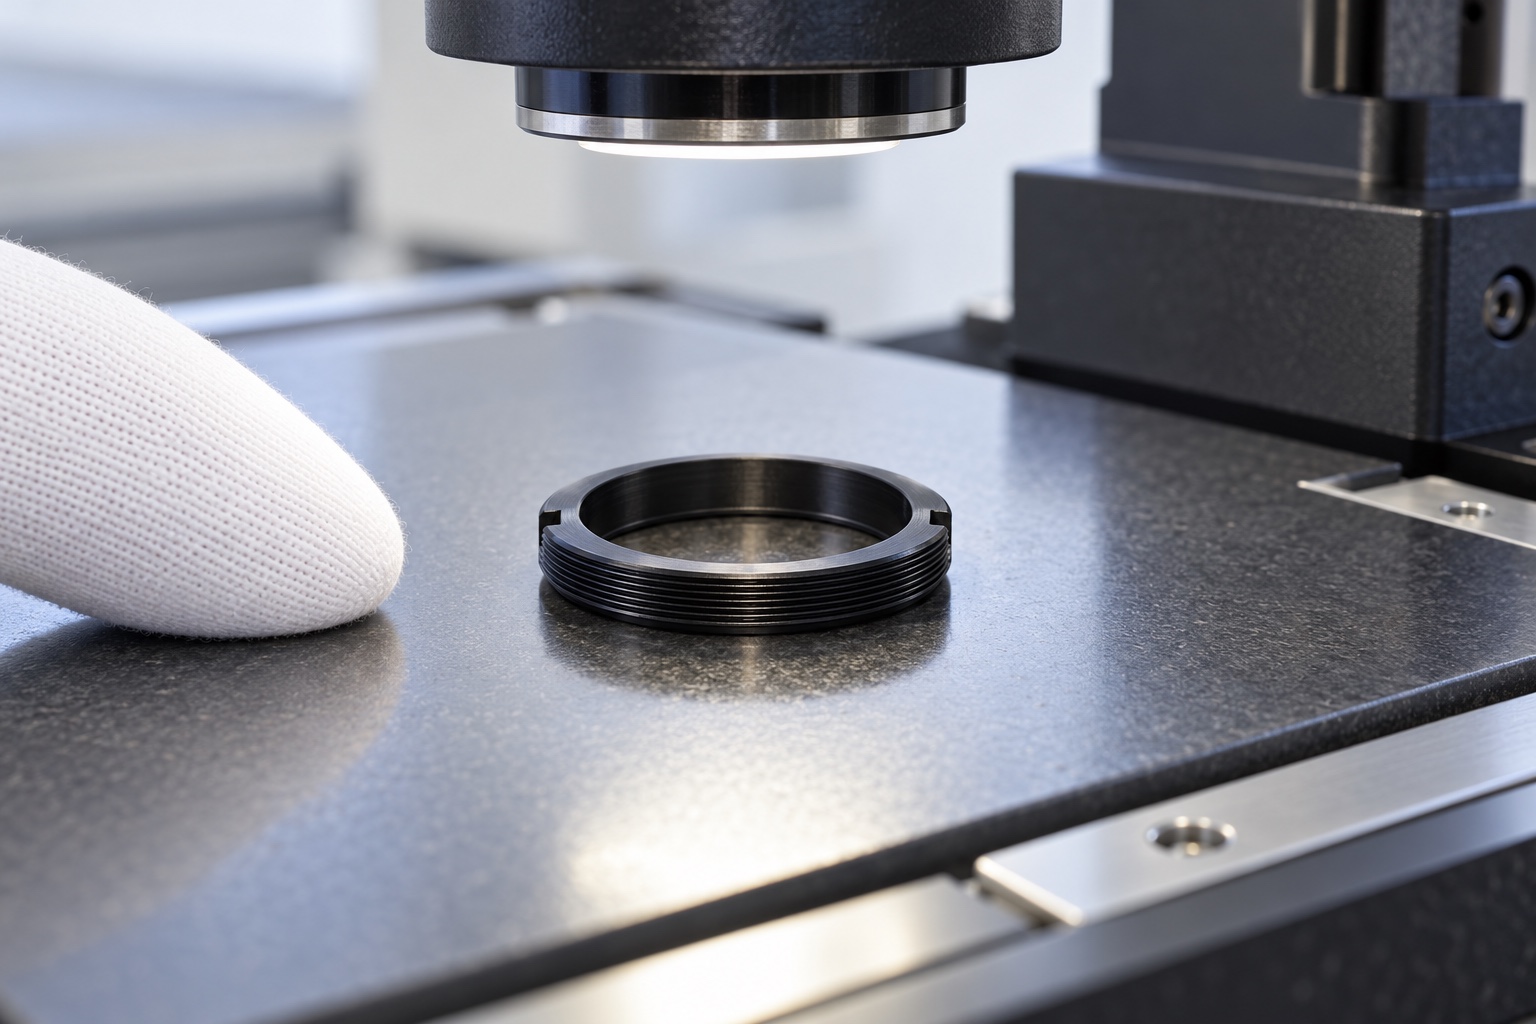
Este caso representativo se refiere a un anillo de POM negro destinado a retener un filtro dentro del conjunto mecánico de un fotómetro de diagnóstico. Es un plan de fabricación ilustrativo, no un informe de un envío a un cliente, un diseño óptico aprobado o un instrumento médico validado. El concepto incluye una rosca externa, una abertura central libre, una superficie de contacto axial estrecha y dos ranuras de acceso a herramientas. No se deducen dimensiones del componente de una marca existente. El pedido real necesitaría un plano aprobado y un modelo coincidente que definan el tubo de acoplamiento, la disposición de los contactos y la condición aceptada de la pieza.
Identificar primero las interfaces
Durante la revisión de la consulta, separe la rosca, la abertura, la base axial y las ranuras para llaves en lugar de tratar el anillo como una simple arandela torneada. Confirme qué cara hace contacto con la pila de filtros y qué superficies deben permanecer despejadas. Pregunte si hay otro elemento específico entre el anillo y la óptica. Revise la dirección de montaje y el acceso de retirada. Un anillo puede entrar en el tubo pero detenerse en una ubicación axial incorrecta, por lo que un acoplamiento de prueba no resuelve todas las cuestiones de la interfaz. Registre las ambigüedades entre el modelo, el dibujo y las muestras antes de publicar la ruta de mecanizado o la cotización.
Especificar el polímero, no solo el color
El ejemplo requiere un grado de POM negro definido en la condición requerida por el pedido. Verifique la identidad del material, la forma del material en bruto y cualquier solicitud de certificado antes de cortar preformas. Mantenga la referencia del lote vinculada al trabajo en curso y a los registros de entrega. Los plásticos negros de apariencia similar no deben mezclarse ni tratarse como intercambiables. El equipo del dispositivo todavía determina los requisitos medioambientales y ópticos. Este caso no hace ninguna afirmación sobre la fluorescencia, la desgasificación, la idoneidad biológica o la resistencia a todos los agentes de limpieza. Esas propiedades requieren su propia revisión específica del material y, cuando se solicite, evidencia adecuada.
Preparar material y apoyo para la geometría anular
Un posible recorrido comienza a partir de una pieza en bruto redonda adecuada con margen suficiente para establecer las caras de referencia y la abertura interna. Planifique cómo el material restante soporta la pieza mediante el giro y la separación. La elección de las mordazas, la pinza o el mandril debe considerar dónde hace contacto con la futura superficie de apoyo y la rosca. Evite depender de una sección delgada muy cargada para establecer el tamaño final. Registre la configuración e identifique cuándo se realizarán las comprobaciones del estado liberado. Las dimensiones reales del material en bruto y la ruta deben seguir la revisión del pedido en lugar de un tamaño estándar supuesto para cada anillo óptico.
Tornear la abertura y el apoyo axial
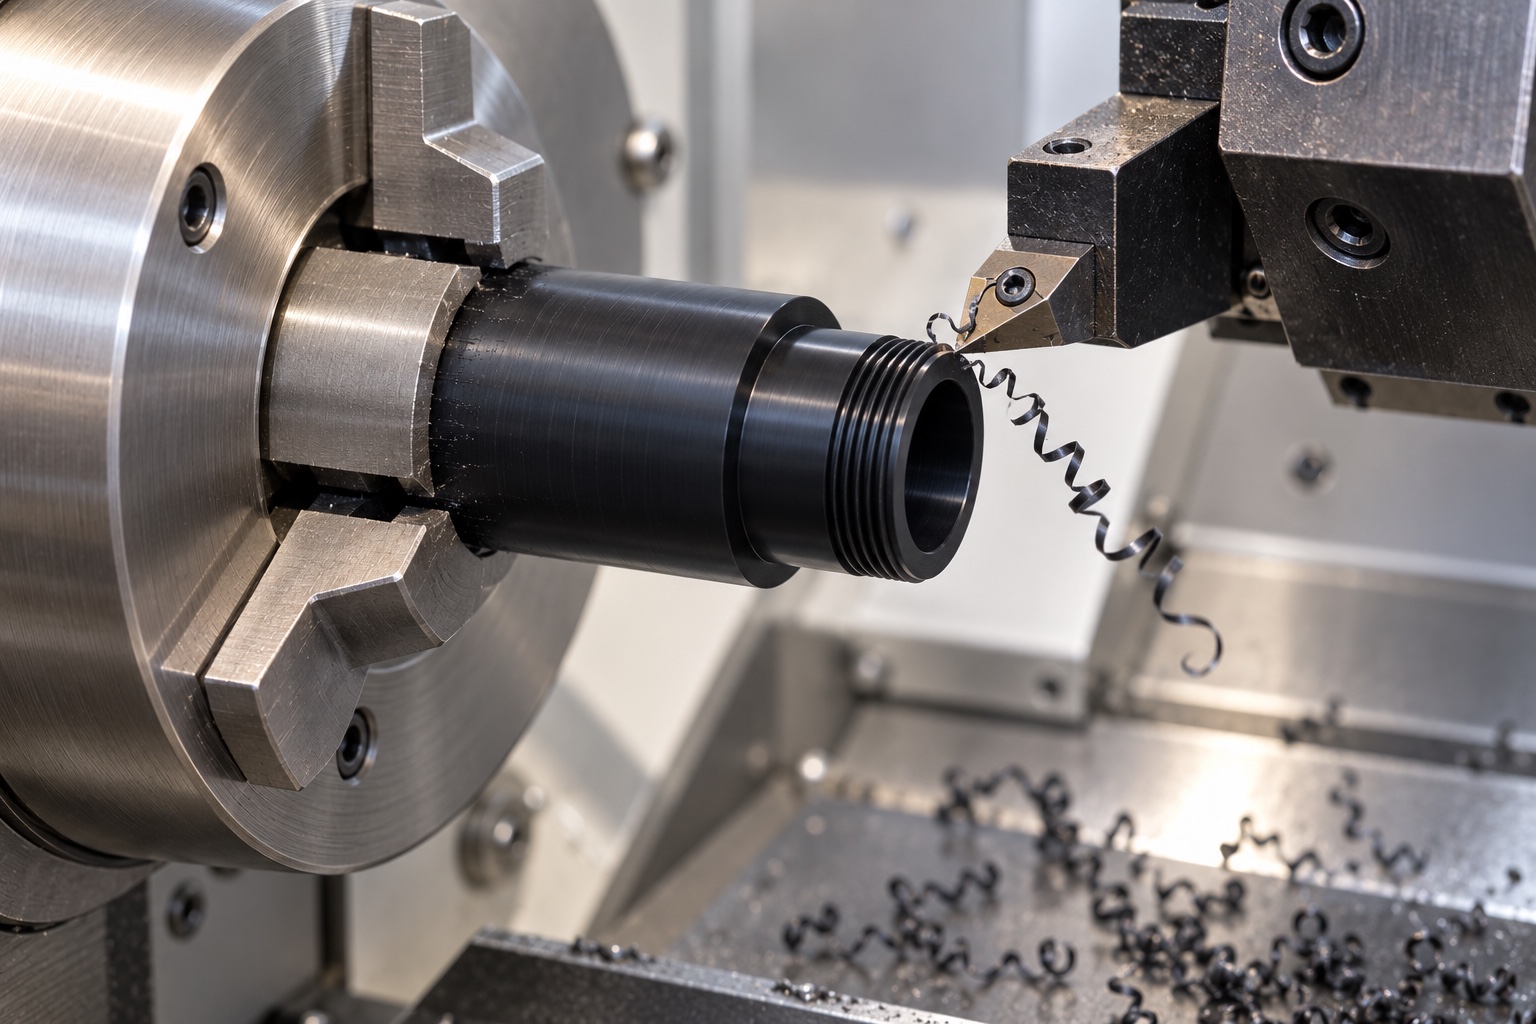
Establecer los diámetros y caras especificadas con herramientas adecuadas al polímero y a la sección de pared disponible. Conserve el ancho de contacto requerido mientras crea cualquier rotura de borde liberada. Compruebe que la relación entre la apertura y el superficie de apoyo concuerde con el dibujo, no simplemente con la silueta visible en el modelo. La presión de la herramienta y el calor del proceso merecen consideración cuando el anillo se vuelve delgado. Medida en las condiciones acordadas después de liberar la sujeción. Si una corrección de acabado local cambia el ancho axial, revise el enganche de la rosca y la pila de ensamblaje en lugar de aceptar la corrección solo porque la abertura ahora mide correctamente.
Generar y verificar la rosca
Mecanice la rosca externa según los requisitos explícitos de forma, paso, compromiso y aceptación del pedido. Identifique dónde se requiere rosca completa y dónde se permite la entrada o alivio. El calibre seleccionado o el tubo de acoplamiento aprobado debe ser adecuado para la verificación acordada. No fuerce el anillo a través de una muestra apretada y llame al rosca aceptado. Preservar la relación de referencia entre la rosca y la cara de contacto. Si el dibujo no especifica una definición de rosca utilizable, se necesita una aclaración antes de la fabricación; la tienda no debe seleccionar una interfaz de catálogo similar en nombre del cliente.
Mecanizar ranuras con transferencia controlada
La operación secundaria propuesta crea las ranuras para llaves mientras sostiene el anillo en referencias definidas. Revise el ancho, la profundidad, la relación angular y el espacio libre de la ranura de la ranura. Una configuración que comprime el anillo puede hacer que un corte parezca bien ubicado mientras cambia la forma liberada. Después del ranurado, inspeccionar los bordes afectados y confirmar las dimensiones en las que la operación pueda influir. La herramienta de instalación debe encajar en el material previsto sin extenderse hacia una superficie óptica cercana. El acceso a las herramientas es un requisito funcional aunque las ranuras puedan parecer menos importantes que las principales características circulares del anillo.
Retirar material adherido sin alterar el acabado
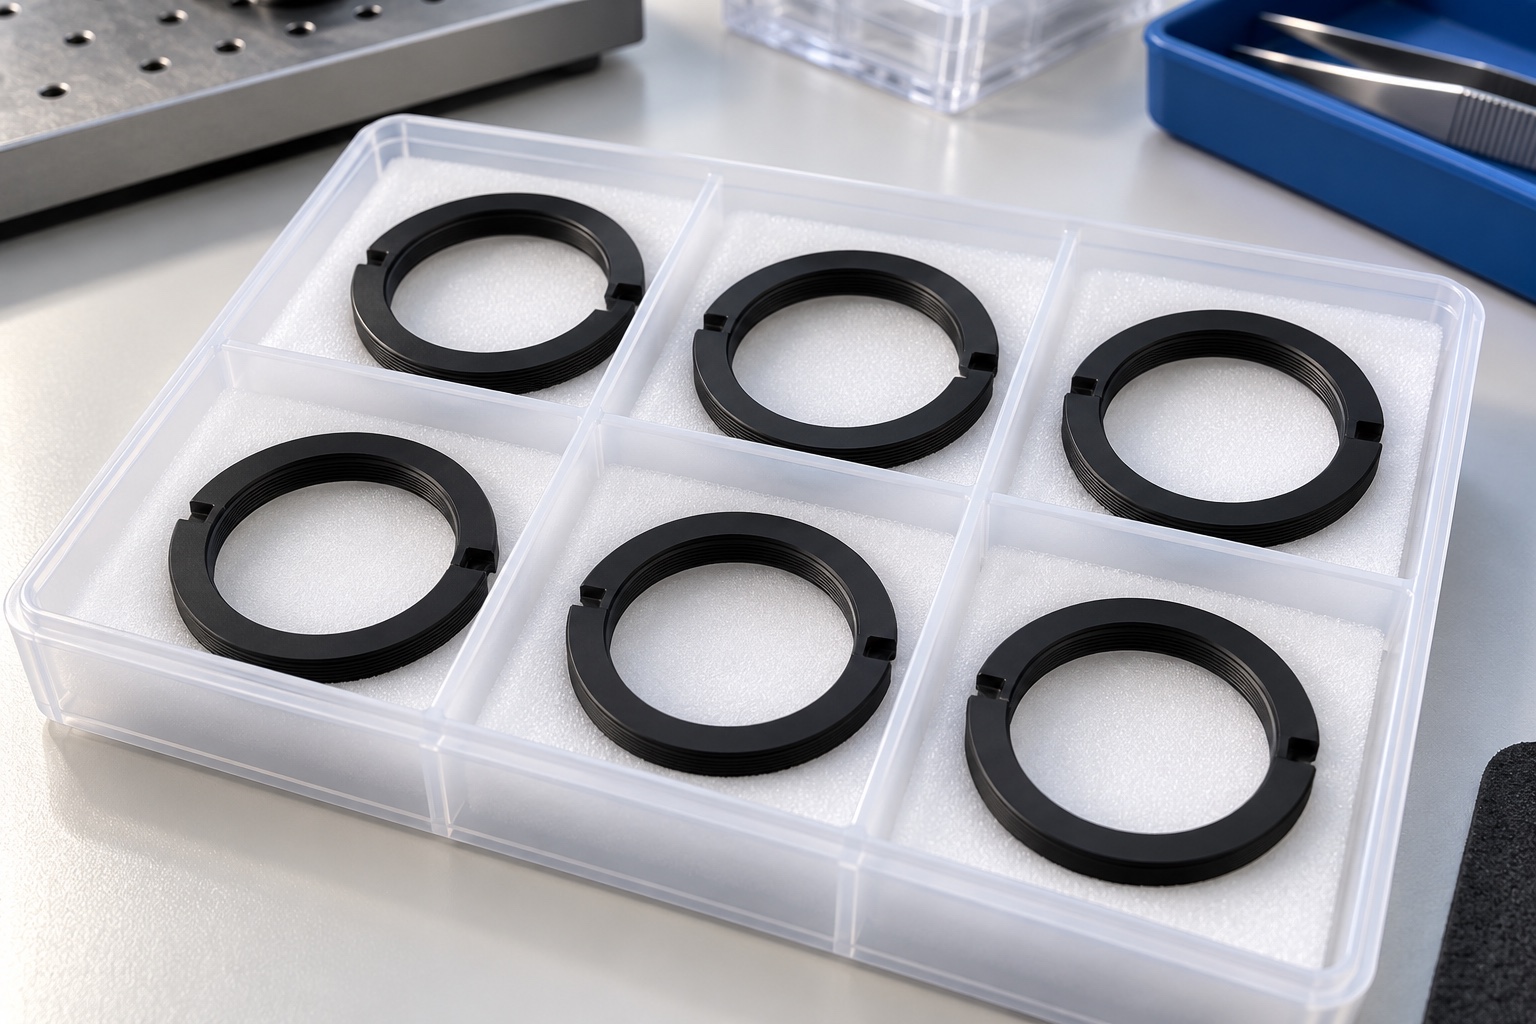
Inspeccione la entrada de la rosca, el borde de la abertura y las ranuras en busca de filamentos, rebabas adheridas y daños por manipulación. Utilice un proceso de borde controlado que preserve la superficie de contacto especificada. Un borde pulido agresivamente puede parecer limpio pero ya no cumple con su geometría. Una operación de limpieza no sustituye la eliminación del material adherido. Cuando la ranura estrecha o la raíz de la rosca limiten el acceso directo, acuerde el método de inspección y registre sus limitaciones. Mantenga el anillo terminado separado durante la manipulación para que un borde aceptado no se dañe en la siguiente operación o por el contacto con otra parte de la bandeja.
Registrar la primera pieza conforme al plano
El paquete de inspección puede cubrir la identidad del material, el tamaño de la apertura, el ancho axial, la geometría de la superficie de contacto, la aceptación de roscas, las ranuras de herramientas y las relaciones definidas entre características. Registre el soporte y la condición utilizados para la medición. Un anillo de polímero delgado no debe juzgarse utilizando una fuerza de compresión no documentada o un dispositivo improvisado. Vincula cada resultado a la revisión y característica del dibujo. El caso no incluye resultados numéricos inventados: un informe real del primer artículo debe provenir de la pieza realmente fabricada y del equipo acordado. Resolver desviaciones antes de aprobar la ruta para un lote repetido.
Separar ensayo óptico y afirmaciones no verificadas
Un pedido puede incluir una observación de ensamblaje mecánico acordada utilizando piezas coincidentes aprobadas y un procedimiento de instalación definido. Identifique si esa observación se refiere al acoplamiento, el asiento axial, el acceso a la instalación u otra condición. La transmisión óptica, la tensión del filtro, la luz parásita y el rendimiento analítico son diferentes requisitos del sistema completo. Este caso no reclama ninguno de esos resultados. Un anillo que se ajusta a un tubo de muestra no ha validado un fotómetro. Conserve la configuración de prueba real para que se pueda investigar un problema sin cambiar automáticamente las dimensiones del anillo ni sustituir un material no aprobado.
Embalar sin contacto abrasivo
Limpie el anillo utilizando el proceso acordado compatible con materiales y verifique el estado solicitado. Proporcione una separación que proteja el rosca y la superficie de contacto del roce o de residuos incrustados. Evite etiquetas adhesivas en las superficies funcionales del anillo. Identifique la pieza, revisión de plano, cantidad y lote de material en su embalaje. El método debe ser práctico para recibir inspección y montaje controlado, no simplemente atractivo en una fotografía del producto. No implica una entrega estéril ni una clase de limpieza óptica a menos que esos requisitos se hayan definido, procesado y verificado por separado como parte del pedido.
Conservar la equivalencia en pedidos repetidos
Para repetir la producción, conserve el dibujo y modelo aceptados, la calidad del material, la referencia de la rosca, el plan de inspección, los requisitos de los bordes y la disposición del primer artículo. Revise los cambios en material, sujeción, herramientas, ranurado o limpieza para determinar su efecto en el anillo aceptado. Si un cliente cambia la pila o el tubo del filtro, no asuma que el anillo antiguo sigue siendo adecuado porque su diámetro nominal no ha cambiado. Una RFQ útil establece cantidades de prototipos y repeticiones, pruebas y requisitos de embalaje. Este caso representativo no ofrece ningún precio inventado, promesa de entrega o capacidad de tolerancia universal; esos compromisos siguen a la revisión del paquete de trabajo controlado.
Referencia técnica del fabricante: www.thorlabs.com.
FAQ
¿Es un registro de envio real?
No. Es un ejemplo representativo de torneado de precisión sin nombre de cliente, envío ni resultado óptico medido. Un pedido real requiere su propia interfaz aprobada, aprobación, evidencia de inspección y registros de producción.
¿El POM negro sirve para todos los fotómetros?
No. El diseñador debe confirmar el grado específico y su compatibilidad con los requisitos mecánicos, ambientales y ópticos. Una apariencia negra no indica una baja fluorescencia, limpieza o idoneidad para cada proceso de limpieza.
¿Qué controla la superficie estrecha de apoyo?
Proporciona la geometría de contacto definida por el plano de montaje. Su ancho, ubicación y condición del borde deben considerarse con la apertura y la rosca en lugar de ajustarse de forma independiente para mejorar la apariencia del anillo.
¿Cómo se verifica la rosca?
Utilice los requisitos de rosca explícitos y una medida, calibre o verificación de acoplamiento aprobados acordados. Registre el método y la referencia. Forzar el anillo dentro de un tubo no es un sustituto controlado del proceso de aceptación requerido.
¿El anillo demuestra el rendimiento óptico?
No. Las dimensiones de los componentes y una prueba mecánica no establecen la tensión del filtro, la transmisión, la luz parásita o la precisión del instrumento. Cualquier evaluación óptica solicitada pertenece a una prueba de conjunto o sistema definida por separado.
¿Cómo debe embalarse el anillo?
Utilice limpieza compatible y separación no abrasiva para proteger su rosca, superficie y bordes. Etiquete el embalaje con la identidad de la pieza y de la revisión. Cualquier requisito especial de residuos, partículas o entrega estéril debe acordarse y verificarse por separado.
tanghangyun@oemach.com