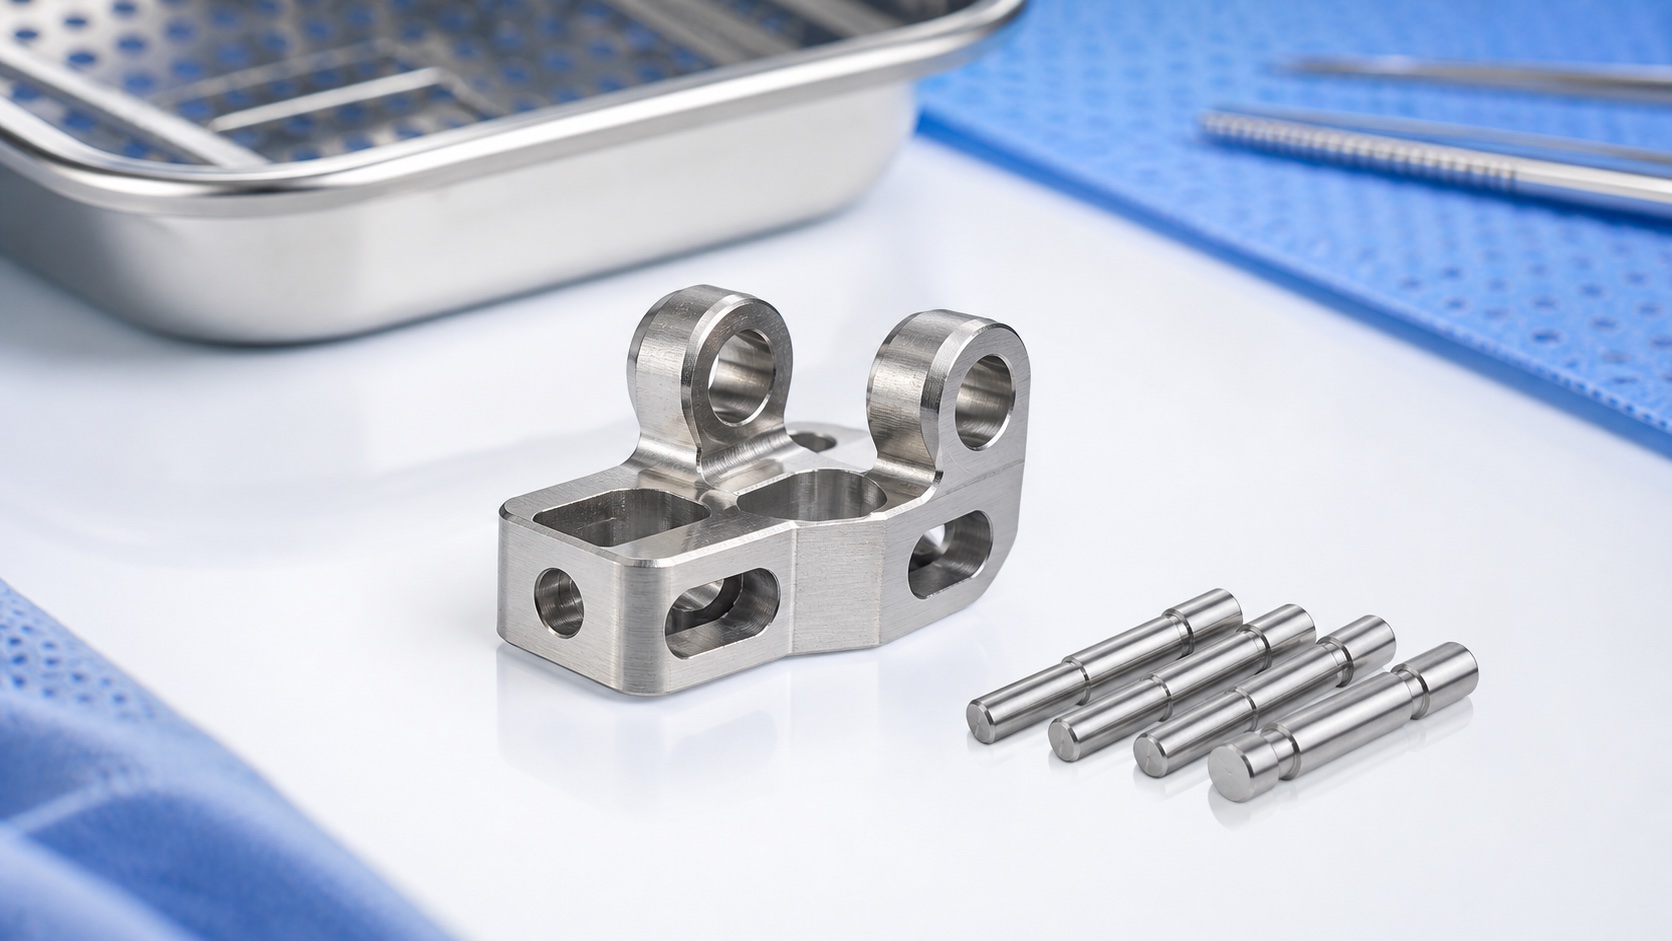
Soporte de mordaza quirúrgica 17-4PH: caso de mecanizado CNC de precisión
Aplicación representativa
Este caso describe un soporte de mordaza en acero inoxidable 17-4PH para un conjunto de efector final tipo forceps. La pieza incluye taladro de bisagra, referencias pareadas, ranura de accionamiento y pequeños montajes. Es un ejemplo de fabricación, no una afirmación sobre un instrumento certificado. El fabricante controla uso clínico, esterilización, fatiga y validación; el proveedor controla material liberado, CNC, inspección, limpieza y entrega trazable.
Revisión del paquete
El paquete incluye plano 2D, modelo 3D, revisión, condición de material, tratamiento térmico y lista de características críticas. Antes de cotizar se revisan pared mínima, alcance de herramienta, acceso para desbarbado, ajuste de pasador, referencias y cotas antes o después del pasivado. Datos ausentes como tamaño de pasador, rotura admisible o fuerza de ensayo se devuelven para aclaración.
Material y preparación
Se selecciona 17-4PH certificado por resistencia y corrosión según plano. La identidad del lote acompaña la hoja de proceso. Si hay tratamiento térmico, se planifican sobremedidas para terminar las funciones tras los cambios principales de tensión. El bruto se soporta para no doblar los brazos finos. Las herramientas se eligen para controlar el endurecimiento por trabajo y proteger ranuras y bordes.
Secuencia CNC
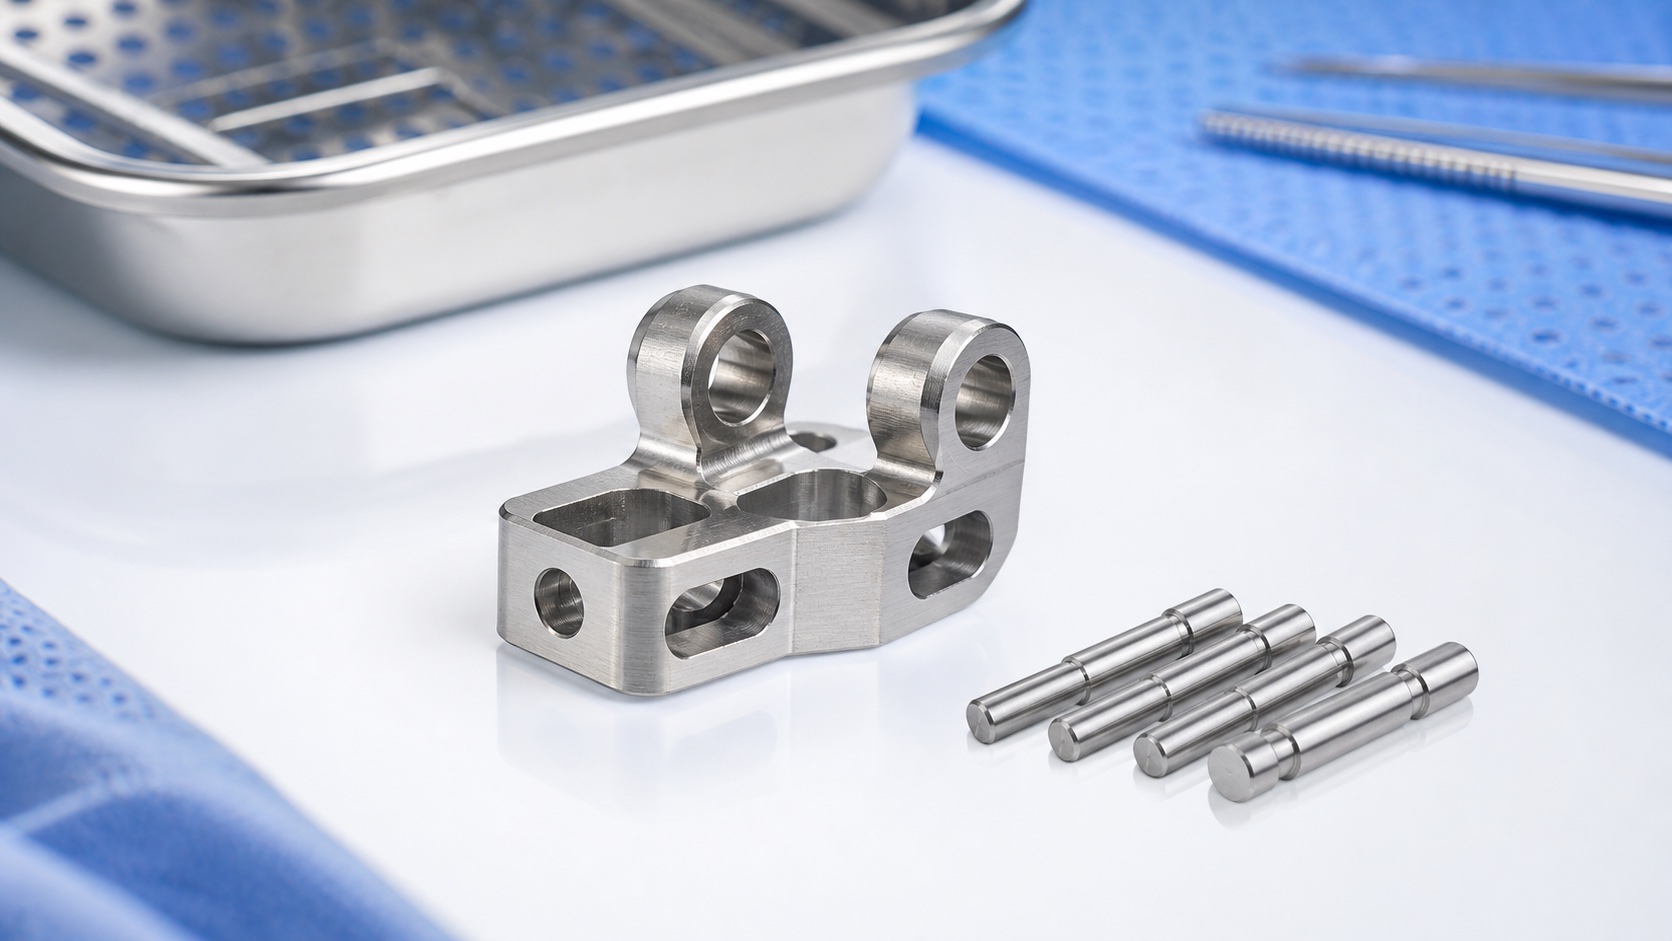
La primera operación establece caras primarias y referencias accesibles. El desbaste deja sobremedida en bisagra, asientos y ranura de accionamiento. El acabado mantiene taladro y asientos en el mismo sistema siempre que sea posible. Fresas pequeñas, escariadores, roscadores y herramientas de perfil se controlan porque el desgaste cambia rápidamente los ajustes. La pieza se verifica después de soltarla.
Control de rebabas y acabado
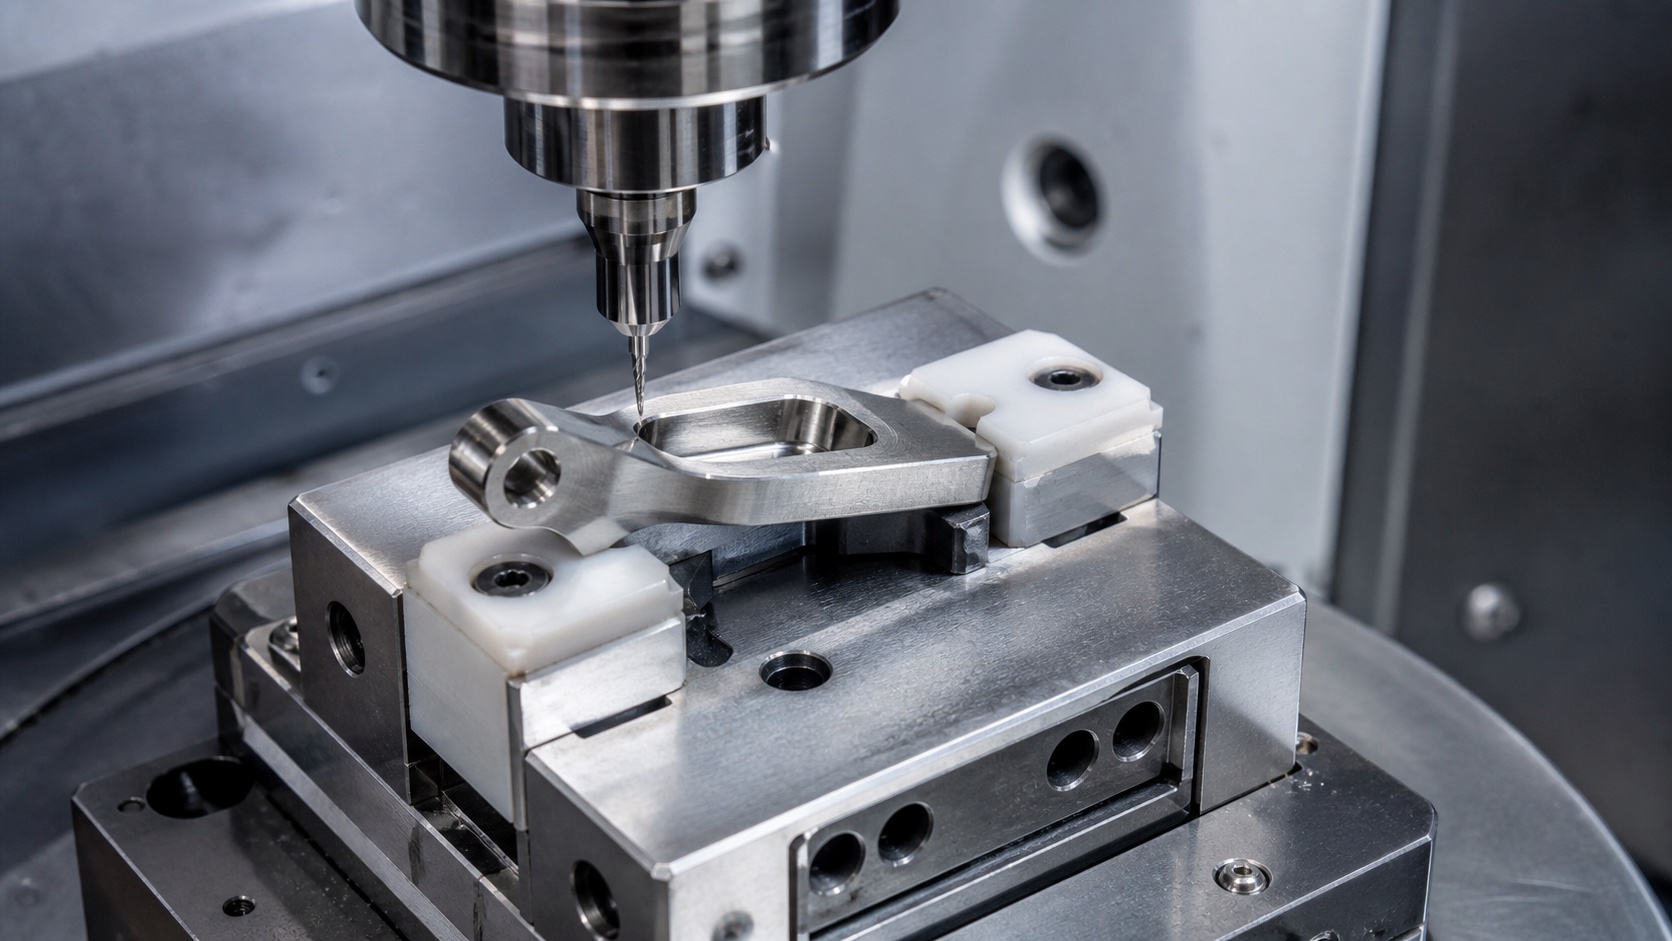
La ranura, el taladro y los asientos reciben desbarbado controlado. El objetivo es borde funcional limpio, no redondeo indiscriminado. Con aumento se confirma ausencia de metal suelto y superficies de apoyo sin rayas. Si hay pasivado, se revisan decoloración, residuos y cambios en bordes pequeños. El criterio cosmético se mantiene separado de la aceptación funcional.
Inspección dimensional
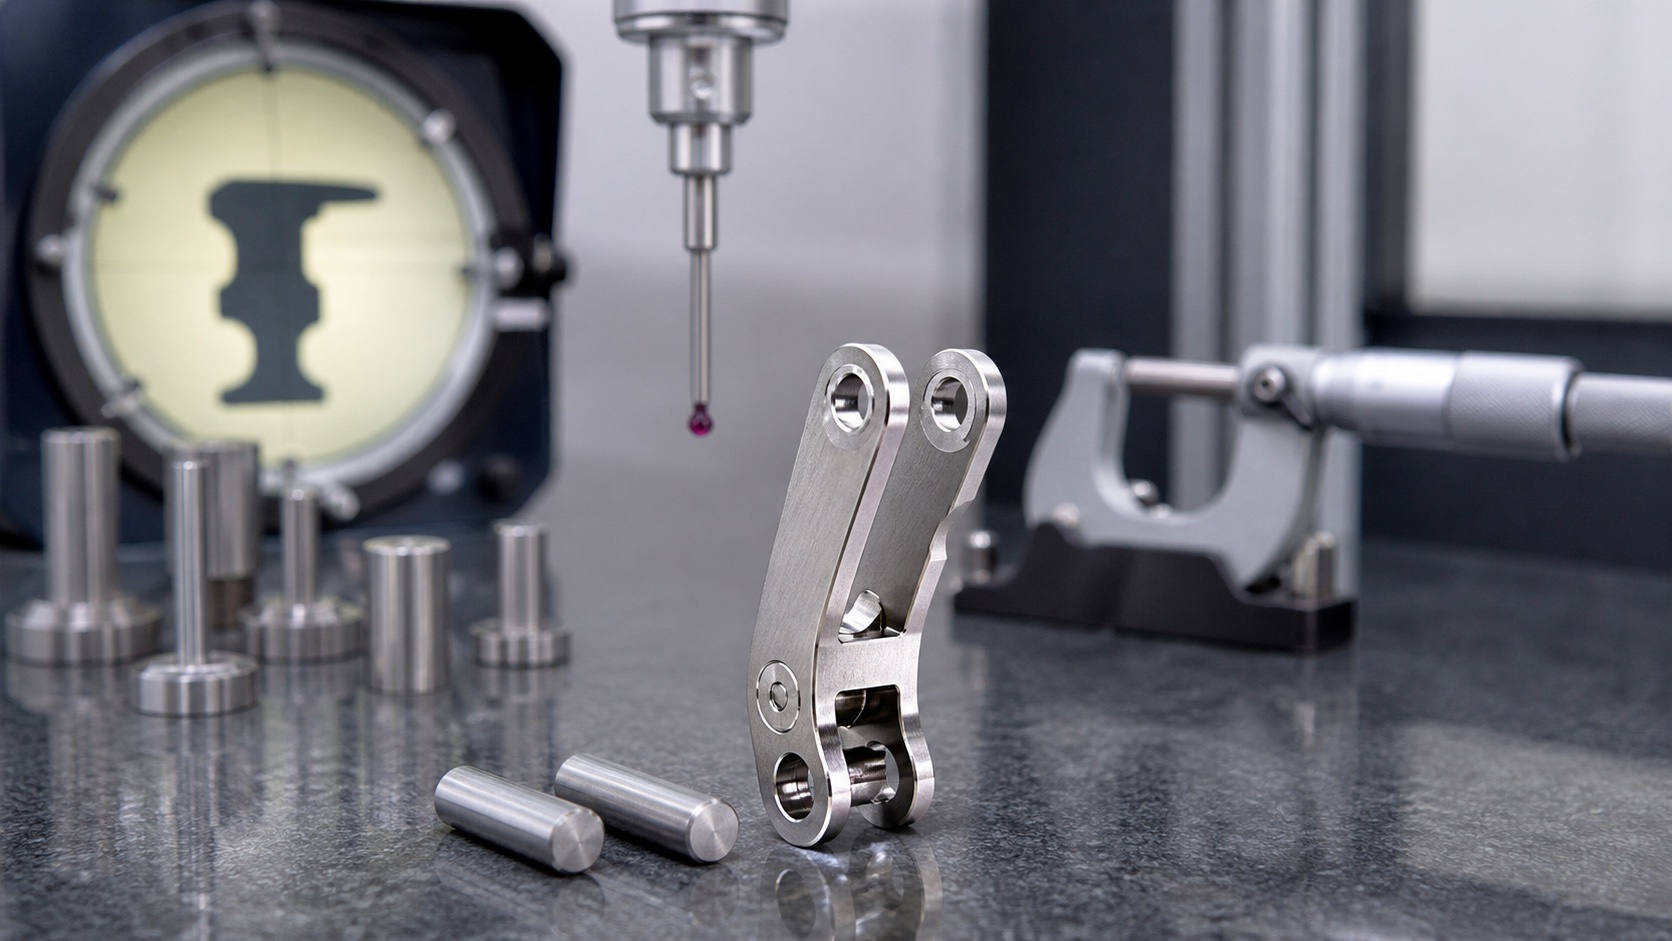
El primer artículo puede incluir tamaño de bisagra, posición respecto a referencias, simetría de asientos, ancho de ranura, tope, roscas y superficie. La óptica captura ranuras y bordes; CMM o útil dedicado comprueba relaciones entre taladros y asientos. Los calibres de pasador ayudan al ajuste, pero no sustituyen el informe geométrico. Los resultados quedan vinculados a lote, programa, útil y pasivado.
Limpieza y embalaje
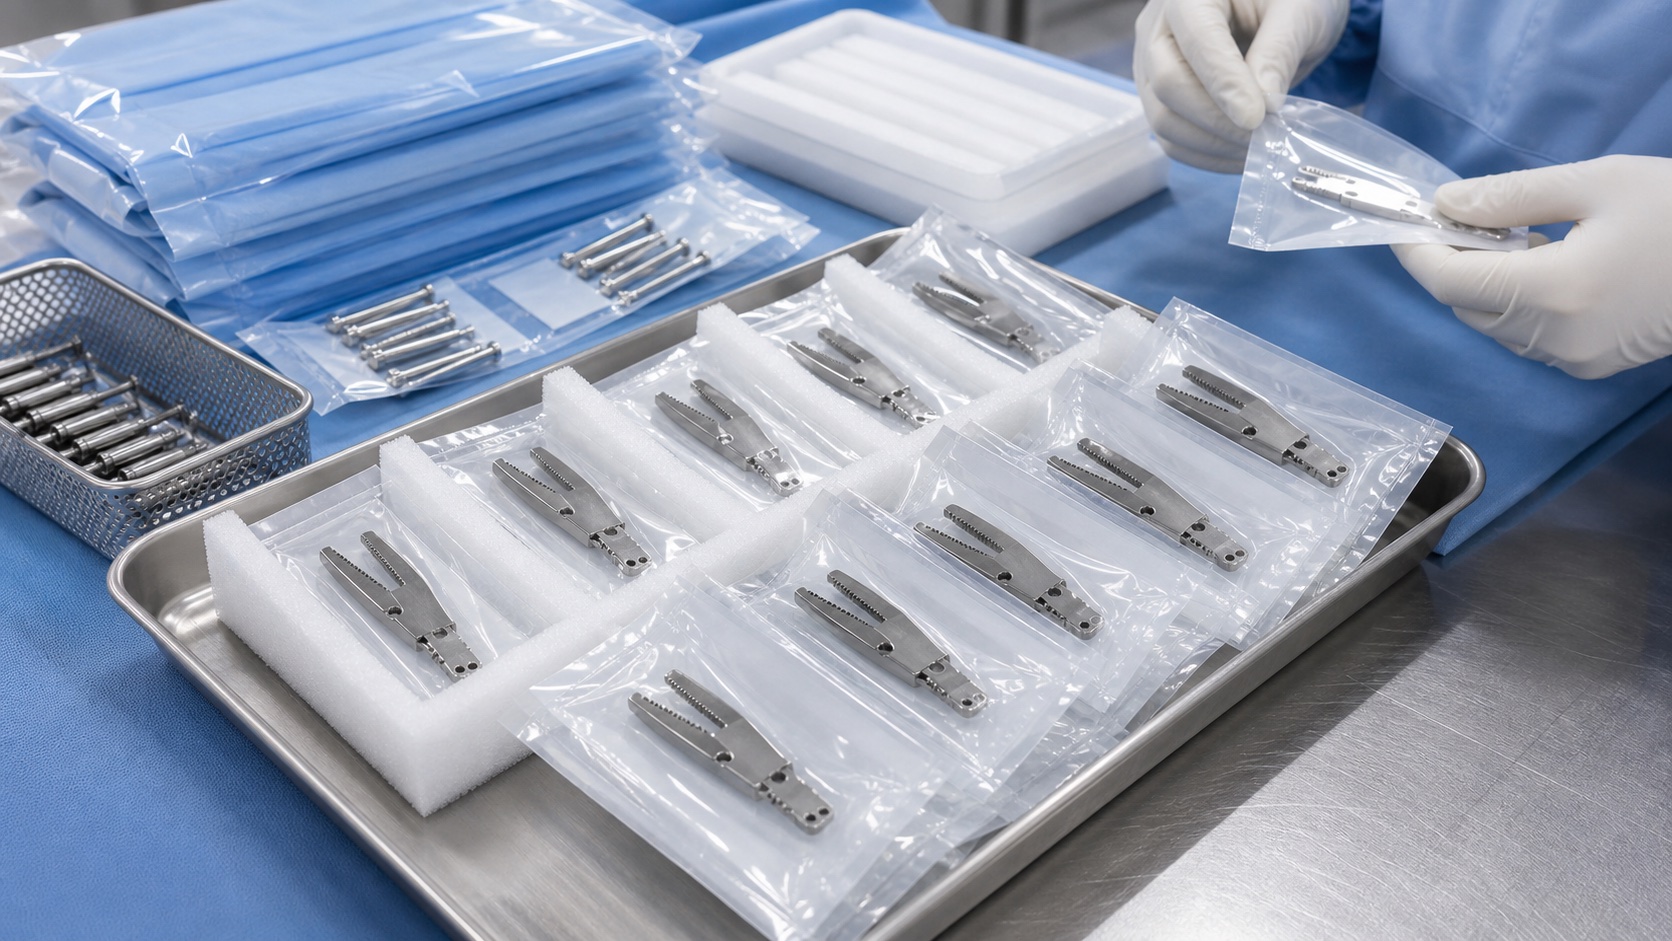
Cada soporte se limpia de refrigerante, virutas, residuos de pasivado y partículas en cavidades pequeñas. Las piezas se secan y separan para que taladros y bordes no rocen otro metal. Las etiquetas indican pieza, revisión, lote de material e inspección. El embalaje es limpio y protector, pero no se describe como estéril si el pedido no incluye cadena estéril validada.
Repetibilidad de producción
Para lotes repetidos se controlan programa CNC, útil, vida de herramienta, desbarbado, inspección, limpieza y embalaje. Tendencias de diámetro de bisagra, ancho de ranura y posición de asientos revelan deriva antes de afectar el montaje. Cualquier cambio de pasador, mordaza acoplada, tratamiento o acabado exige revisión documentada porque puede alterar tacto, durabilidad y validación.
Entrega al cliente
La entrega define primer artículo aprobado, cantidad, certificados, formato de inspección y prueba de montaje suministrada por el cliente. Una previsión clara reserva material y acabado compatibles. Un paquete de revisión completo evita fabricar geometrías obsoletas y mantiene la retroalimentación de prototipo conectada con la siguiente liberación fabricable.
FAQ
¿Es un instrumento quirúrgico aprobado?
No. Es un caso representativo; aprobación, uso clínico y validación corresponden al fabricante del dispositivo.
¿Por qué 17-4PH?
Puede aportar resistencia y corrosión adecuadas, pero el diseñador aprueba grado, condición y tratamiento.
¿Qué tolerancias afectan a la mordaza?
Tamaño y posición de bisagra, simetría de asientos, ranura, tope y condición de borde funcional.
¿Cómo se eliminan rebabas pequeñas?
Con mecanizado controlado, desbarbado dirigido e inspección con aumento, no redondeando todos los bordes.
¿Qué registros se suministran?
Certificados, informes dimensionales, primer artículo, acabado, trazabilidad y fotos acordadas.
¿Puede el proveedor probar el montaje?
Solo con piezas de acople, método, límites de fuerza y aceptación definidos por el cliente.