Portamuestras PCR 6061-T6 para termociclador: caso de mecanizado CNC de precisión
Aplicación representativa
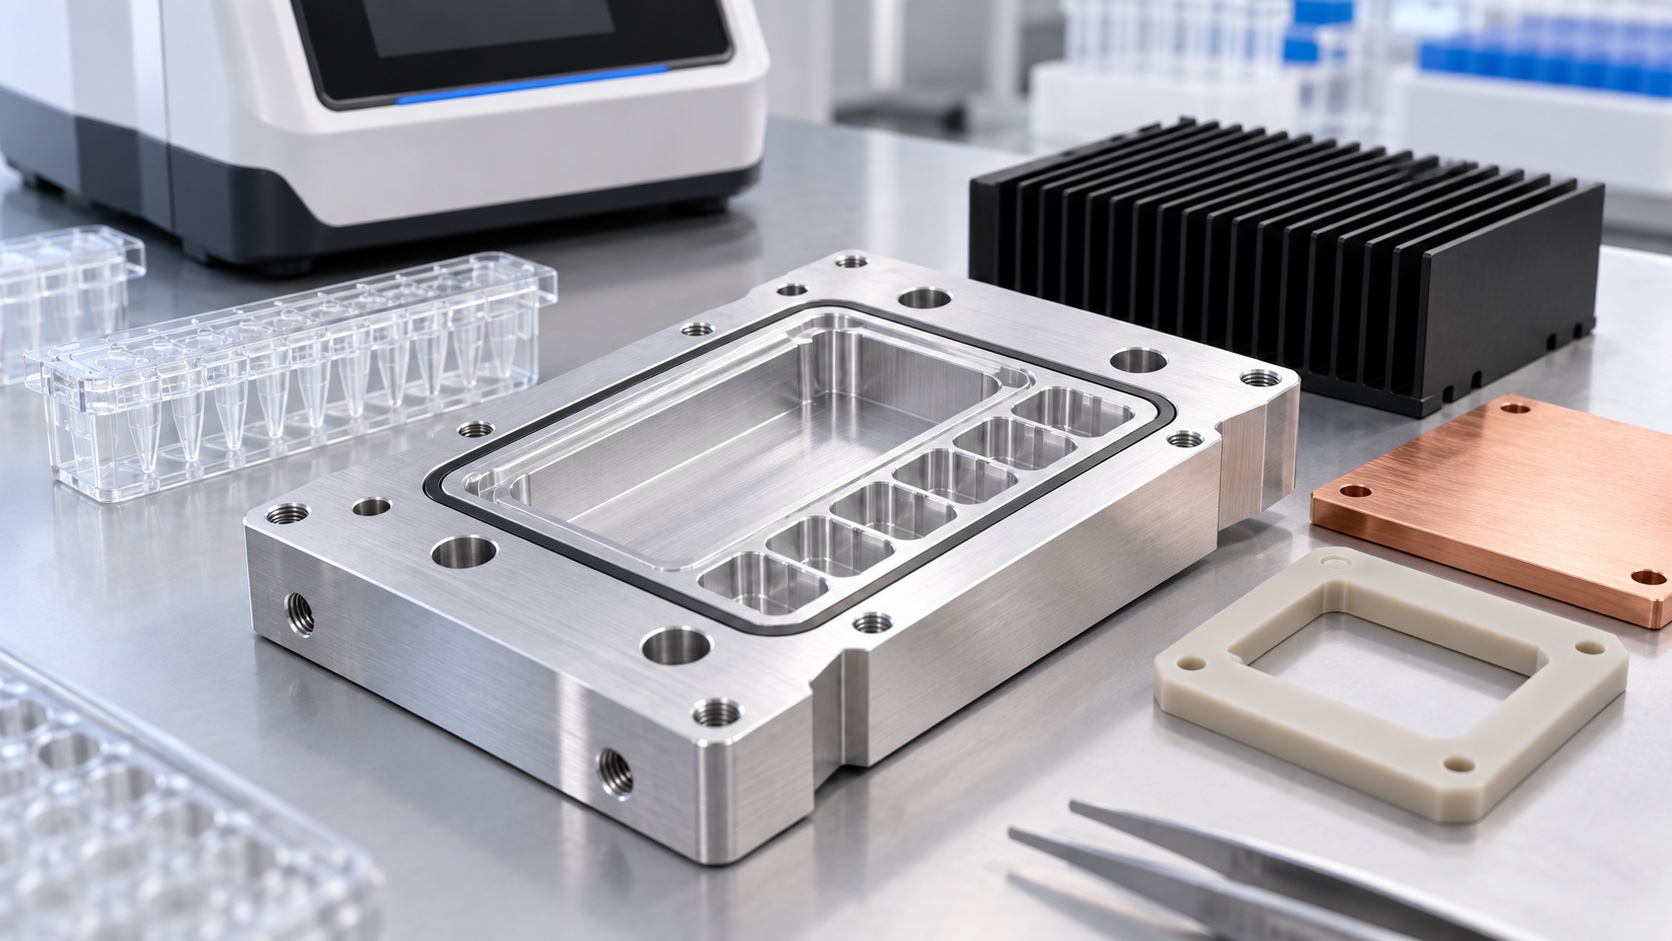
Este caso describe un portamuestras 6061-T6 que coloca un consumible multiposición sobre un conjunto de calentamiento y enfriamiento PCR. Incluye matriz de pocillos, interfaz plana, alojamiento de sensor, tornillos y localizadores. Es un ejemplo de fabricación, no una afirmación sobre un dispositivo certificado. El fabricante controla arquitectura térmica, ensayo y validación; el proveedor controla material, CNC, inspección, limpieza y entrega.
Paquete liberado
El paquete incluye plano 2D, modelo 3D, revisión, características críticas y mapa de recubrimiento. Se identifican cara del calentador, dos referencias, matriz, sensor y tornillos. Antes de cotizar se revisan acceso de herramienta, pared mínima, desbarbado, espesor de acabado y medición de pocillos profundos. Valores térmicos, limpieza o datos del consumible ausentes se devuelven para aclaración.
Material y preparación
Se selecciona placa 6061-T6 certificada con sobremedida para desbaste equilibrado. La identidad del lote acompaña la hoja de proceso. Ambas caras se desbastan por etapas para reducir deformación y el bruto se estabiliza antes de terminar referencias. Si hay anodizado, acabado y máscaras se confirman antes del primer artículo porque pocillos y ajustes pueden variar.
Amarre CNC y matriz
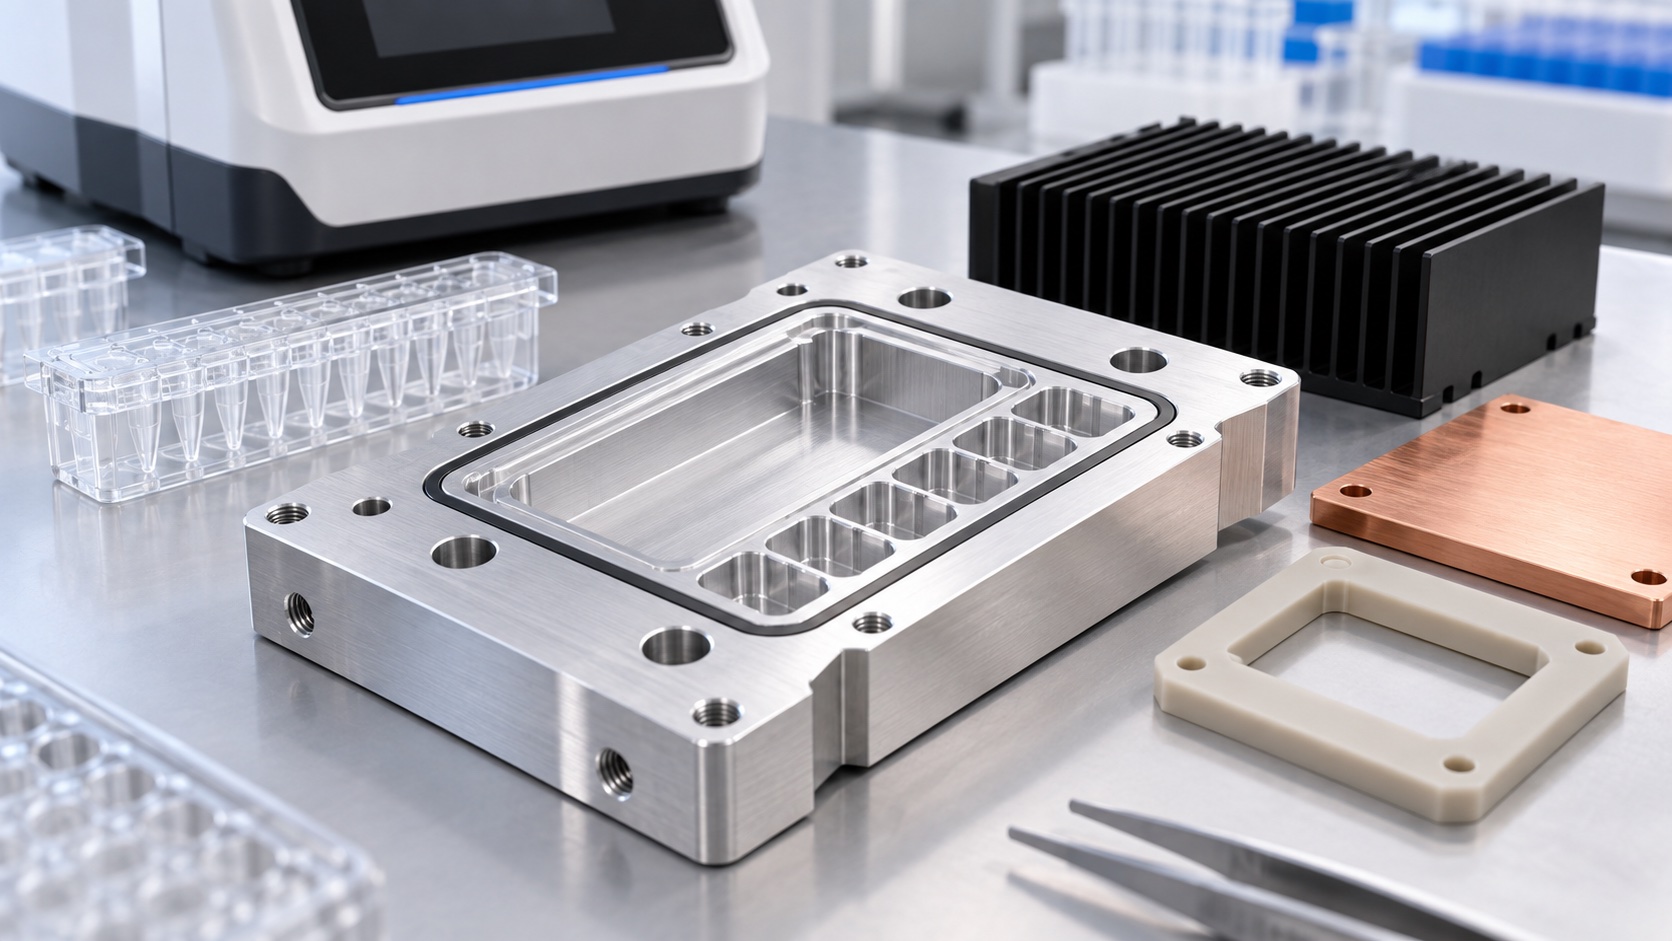
Las primeras operaciones crean cara de montaje y bordes de localización. El útil limita deformación y permite mecanizar la matriz en un sistema común. Taladrado, escariado, herramienta de forma o interpolación se eligen según geometría. La evacuación de viruta y la vida de herramienta son importantes en patrones densos. Pocillos, localizadores y sensor se terminan tras el desbaste y la pieza se mide libre.
Control de referencias y planitud
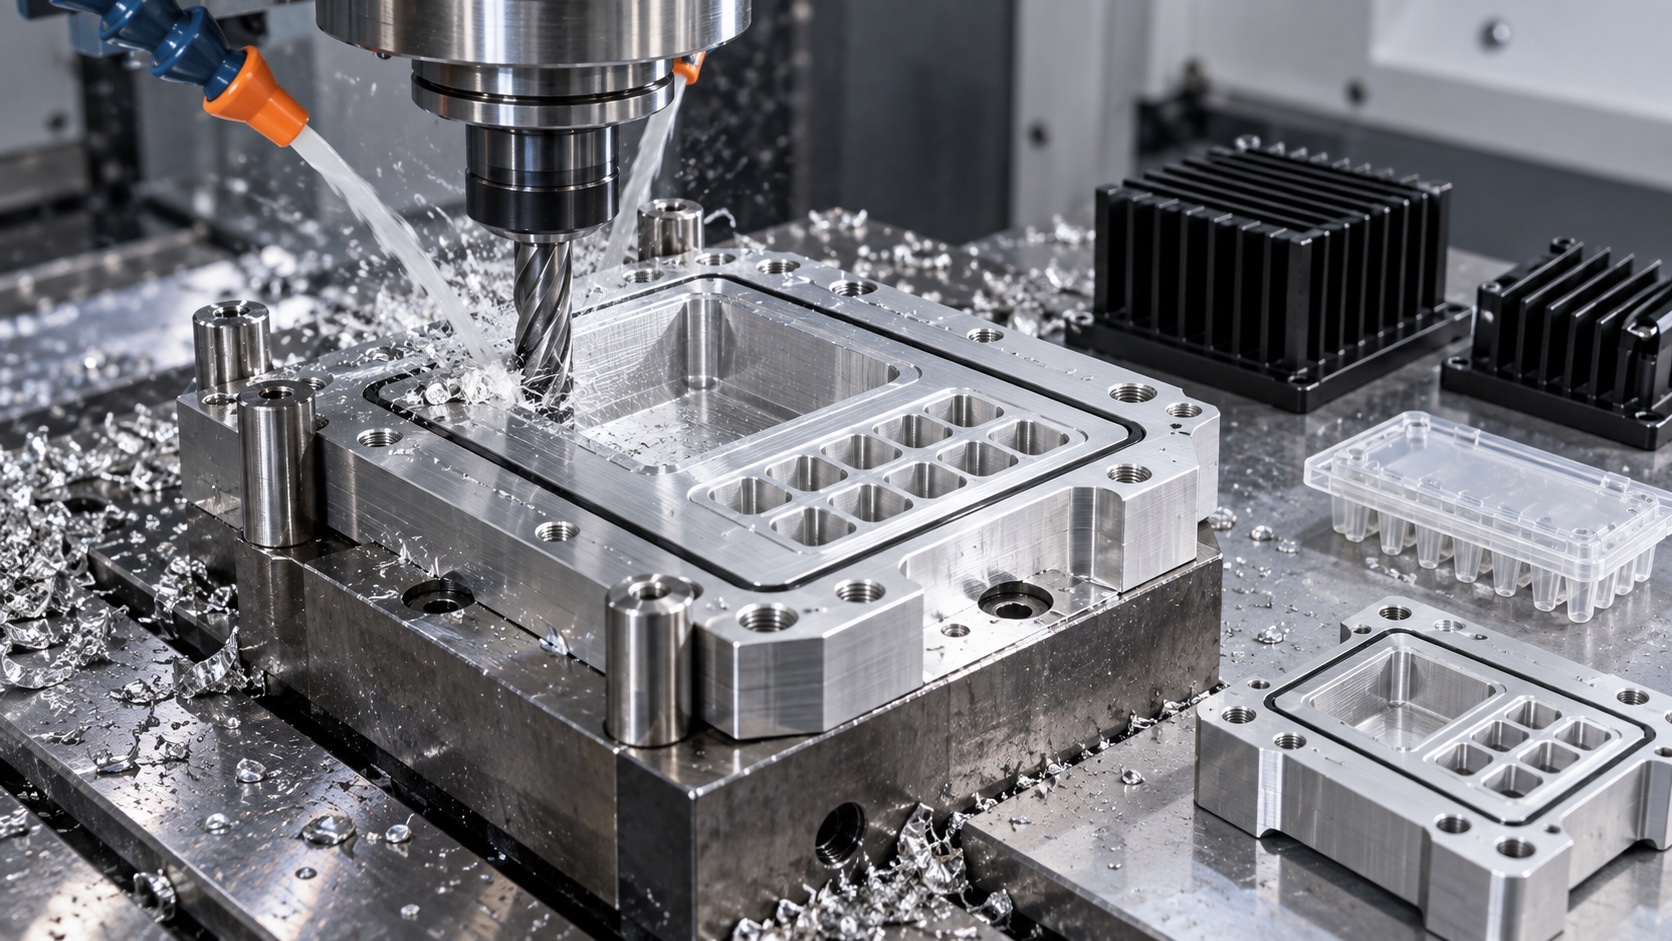
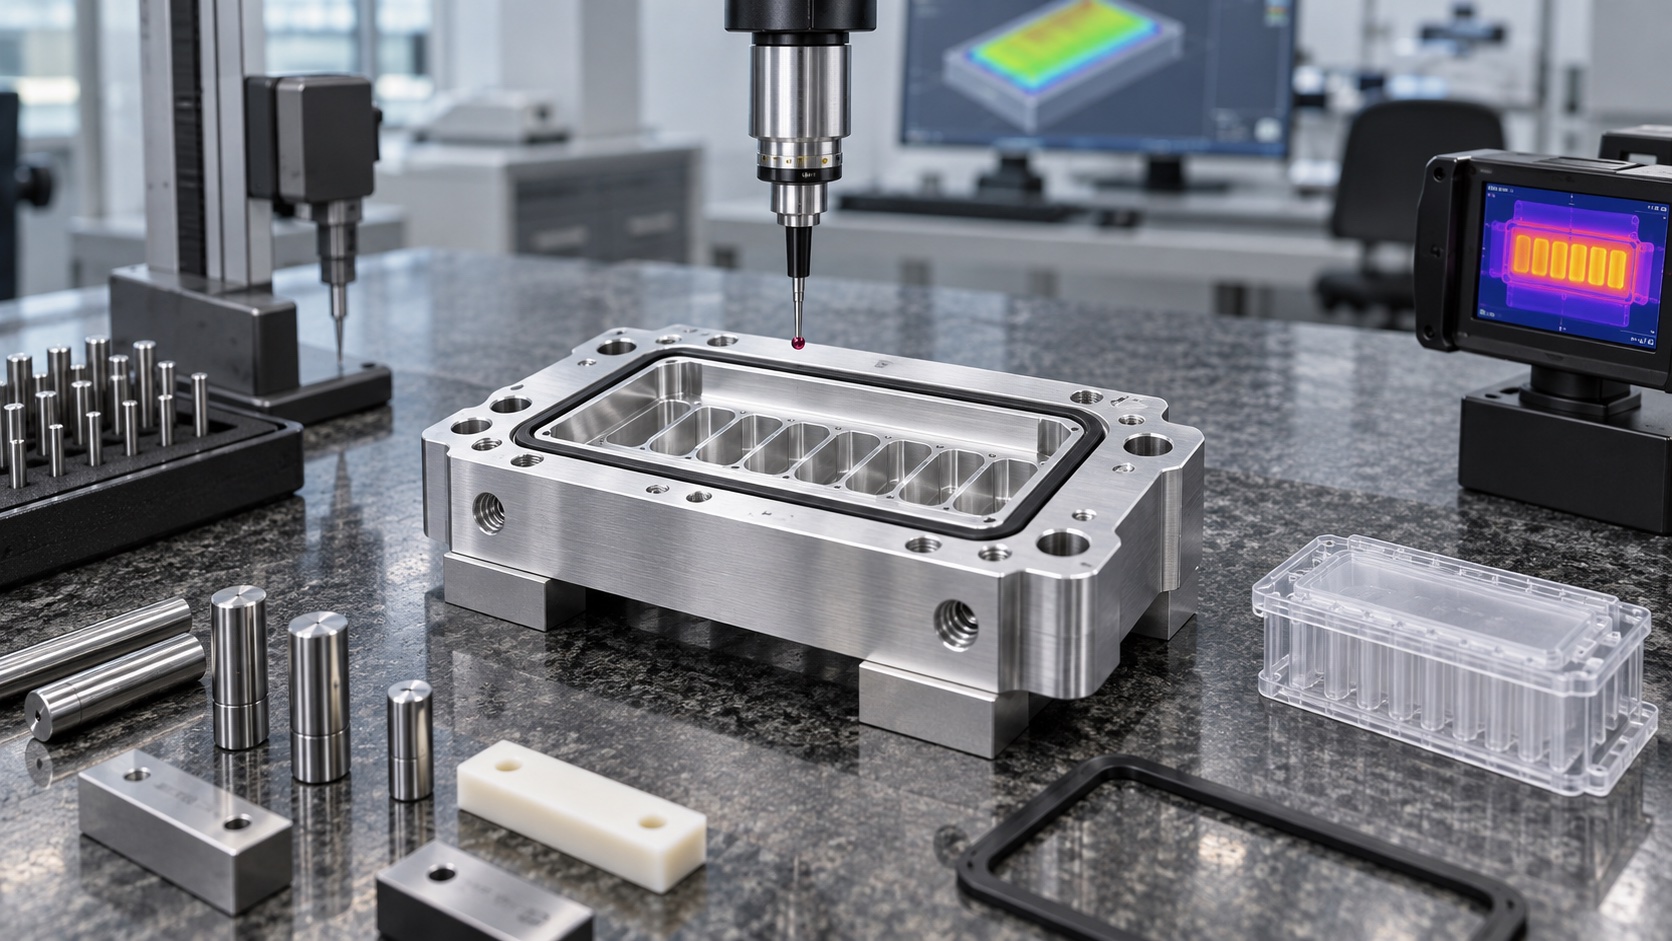
La matriz, pasadores y sensor se inspeccionan desde la cara del calentador, no desde un borde cosmético. Se documentan apoyos y estrategia de planitud. El patrón de tornillos se revisa junto con la base porque el apriete desigual cambia el contacto. En zonas delgadas se comprueban marcas de útil, golpes y condición superficial.
Acabado e inspección final
Con anodizado, los pocillos y ajustes se enmascaran o controlan según el mapa aprobado. Se verifican tamaño, posición, planitud, sensor y defectos visibles después del acabado. La variación de color sigue el criterio cosmético acordado; acumulaciones o rayas en interfaces funcionales se evalúan contra plano. El lote de acabado queda vinculado a material y mecanizado.
Limpieza y documentación
Cada pocillo y cavidad se limpia de refrigerante, viruta, abrasivos y partículas. La inspección con iluminación o aumento confirma ausencia de rebabas que dañen el consumible. El primer artículo puede incluir certificados, resultados dimensionales, mapas de matriz, fotos y registros de acabado. Estos documentos apoyan la cualificación, pero no sustituyen el mapeo térmico del instrumento.
Embalaje y repetición
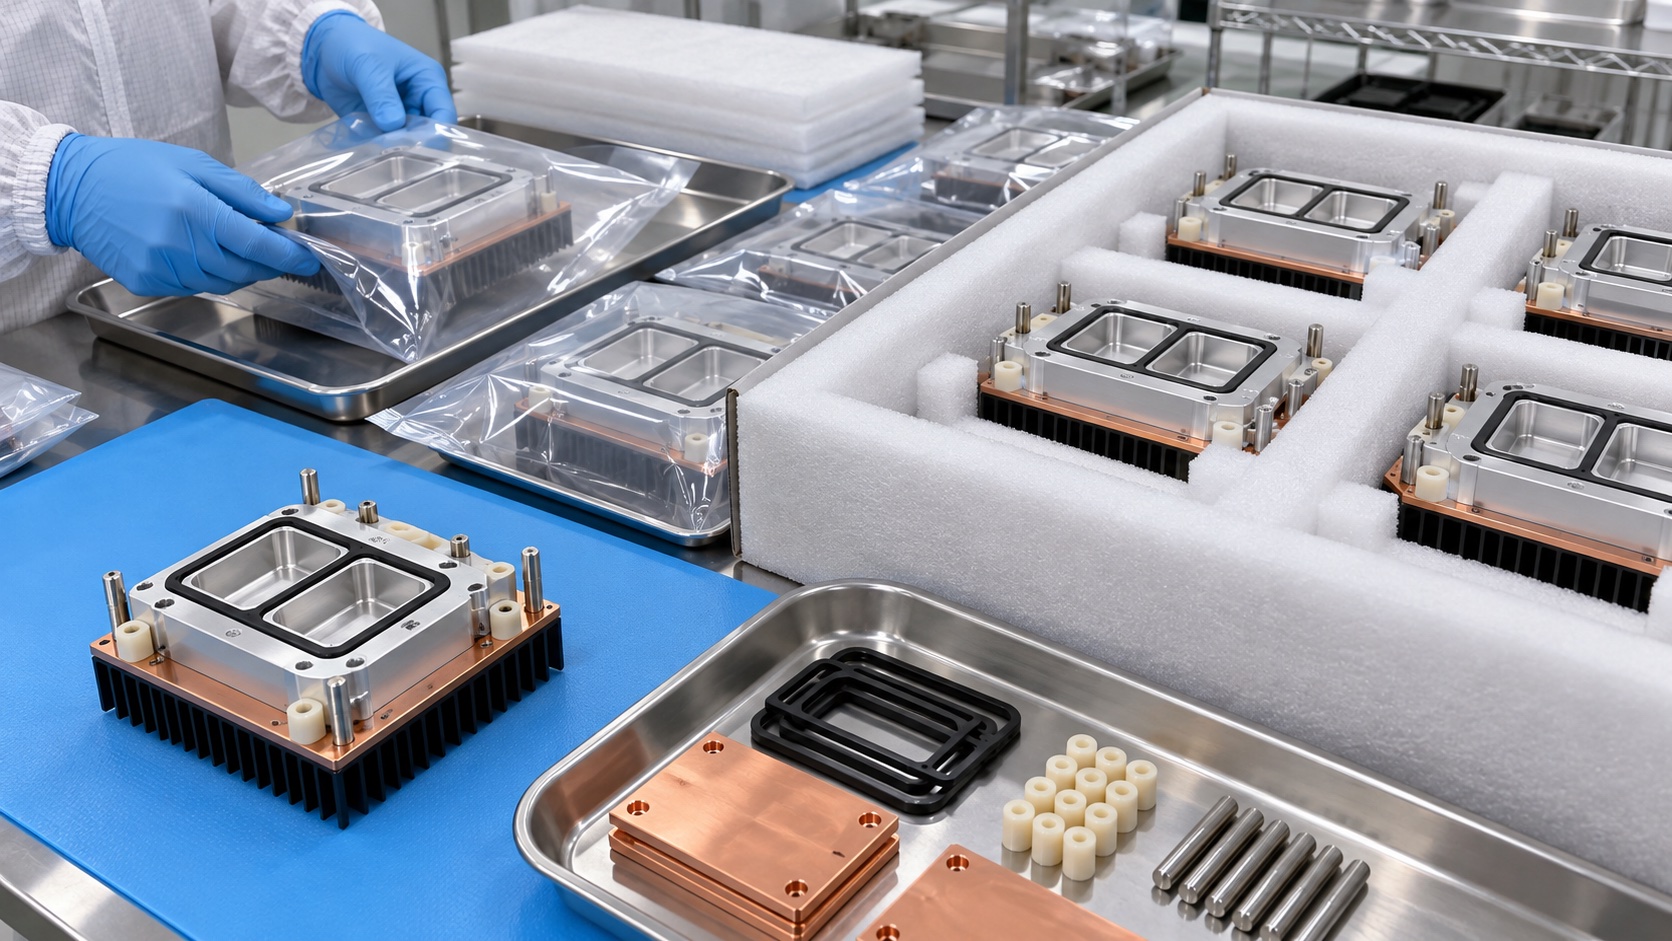
Los portamuestras terminados se separan en bandejas limpias o bolsas para proteger bordes y cara plana. Las etiquetas indican pieza, revisión, lote de material, acabado e inspección. Para repetición, programa, útil, vida de herramienta, método de medición, limpieza y embalaje permanecen bajo control de cambios. Tendencias de planitud y posición detectan deriva antes del montaje.
Entrega al cliente
La transferencia define cantidades, primer artículo aprobado, revisión del consumible, certificados y cualquier prueba térmica suministrada por el cliente. Cambios de geometría, recubrimiento o montaje requieren revisión documentada. Una previsión clara reserva material y capacidad de acabado, y un paquete de revisión completo evita fabricar una matriz obsoleta.
FAQ
¿Es un componente PCR certificado?
Es un caso de mecanizado representativo; certificación, ensayo y validación corresponden al fabricante del equipo.
¿Por qué aluminio 6061-T6?
Ofrece mecanización, masa y conductividad útiles, pero el diseñador aprueba aleación, acabado y compatibilidad.
¿Cómo se controla la deriva de la matriz?
Con referencias funcionales, límites de herramienta, controles en proceso e inspección de pocillos y posición.
¿El anodizado cambia los pocillos?
Sí. Puede reducir diámetros; deben definirse máscara, sobremedida y medición posterior.
¿El proveedor valida térmicamente?
Solo con método y límites del cliente. La validación final del instrumento y ensayo pertenece al fabricante.
¿Cómo se protegen para entrega?
Se limpian, separan y embalan para proteger pocillos y caras, con etiquetas de revisión, lote y estado.