
Alcance y limitaciones del caso
Este caso representativo analiza una cuña de aluminio 6061 para un útil de mantenimiento de audiómetros sin alimentación. Es planificación de mecanizado, no entrega documentada ni informe de rendimiento. No atribuye clientes, cantidades fabricadas, certificaciones o tolerancias alcanzadas. La fabricación de la superficie inclinada no acredita calibración acústica, seguridad eléctrica, capacidad de carga ni idoneidad clínica.
Una configuración deliberadamente sencilla
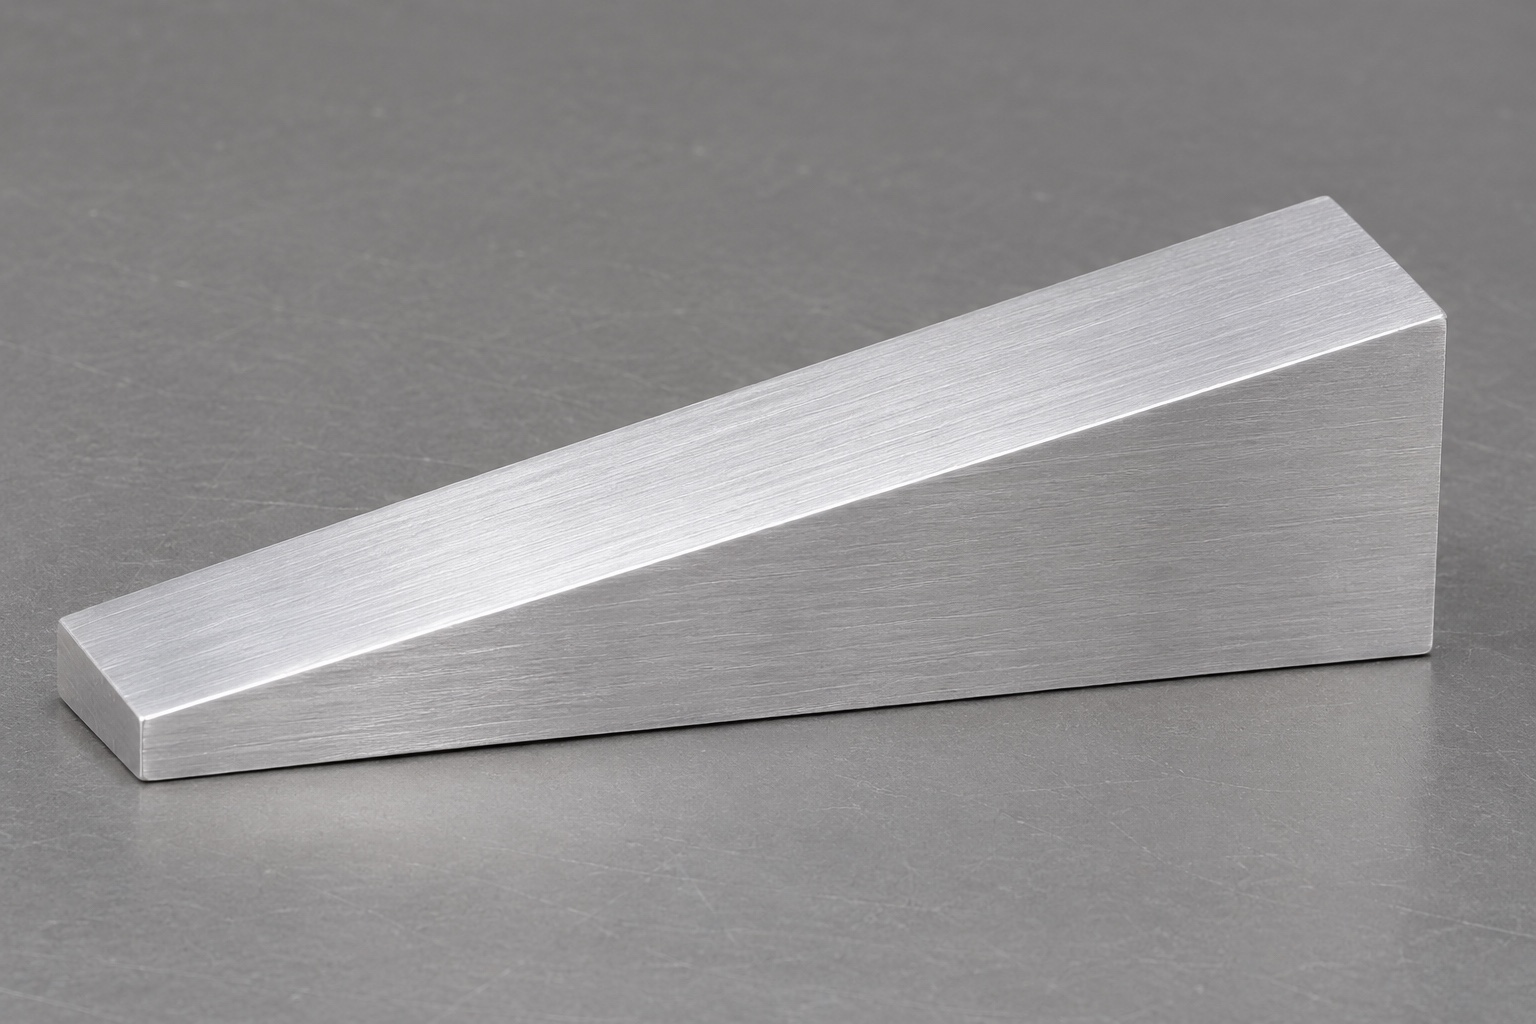
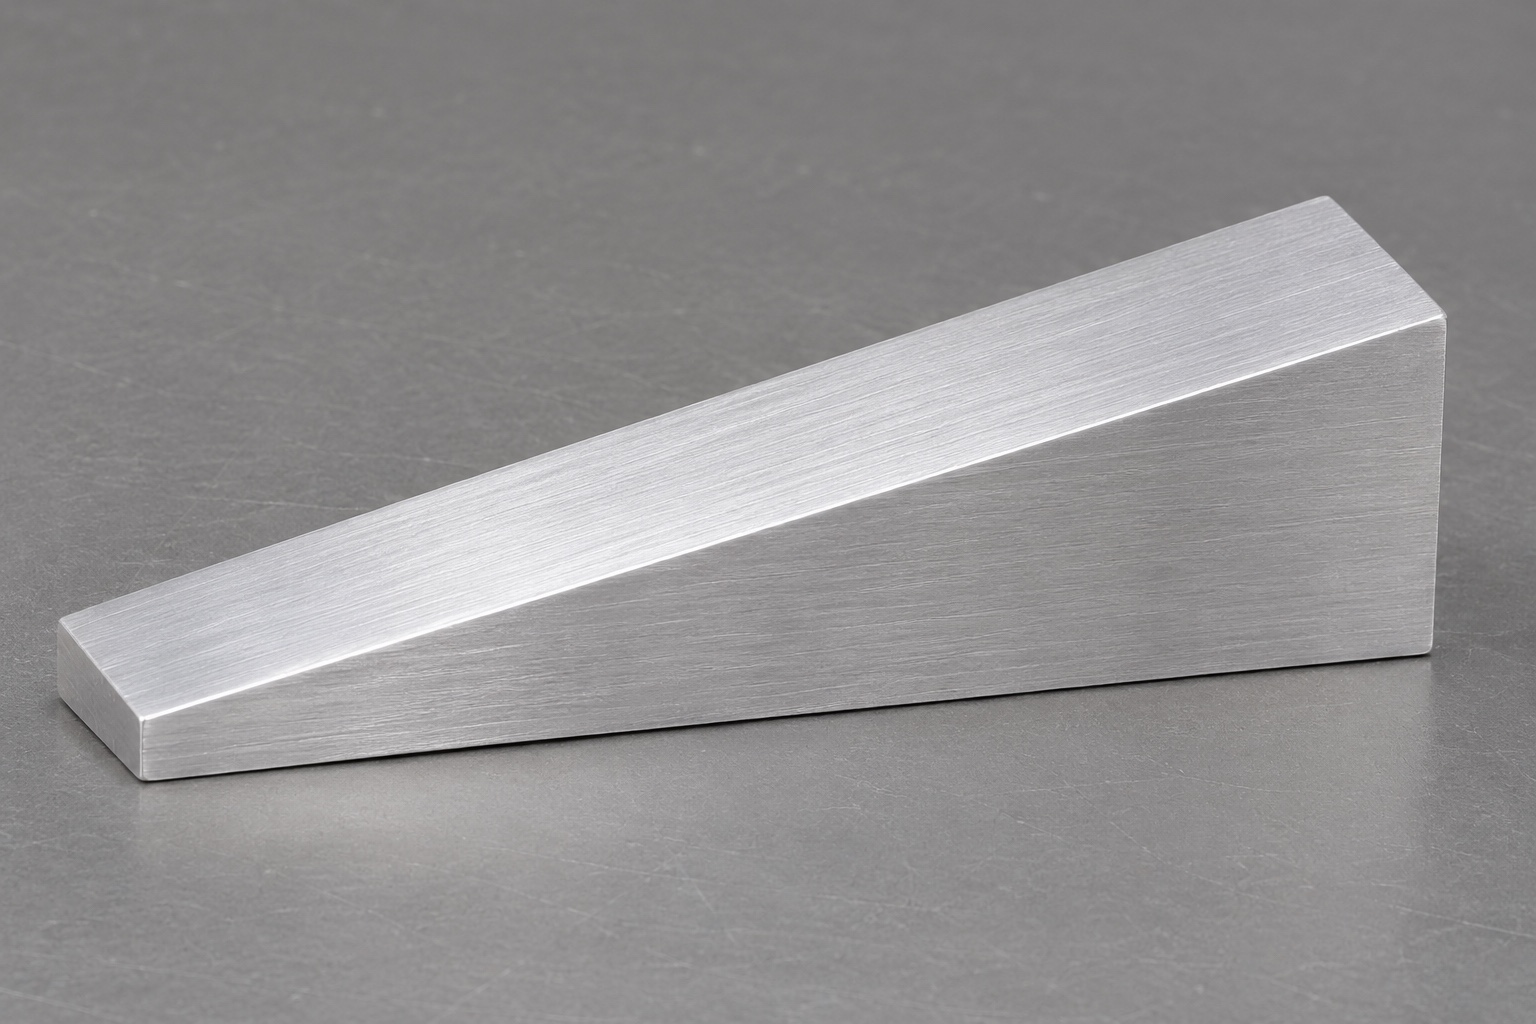
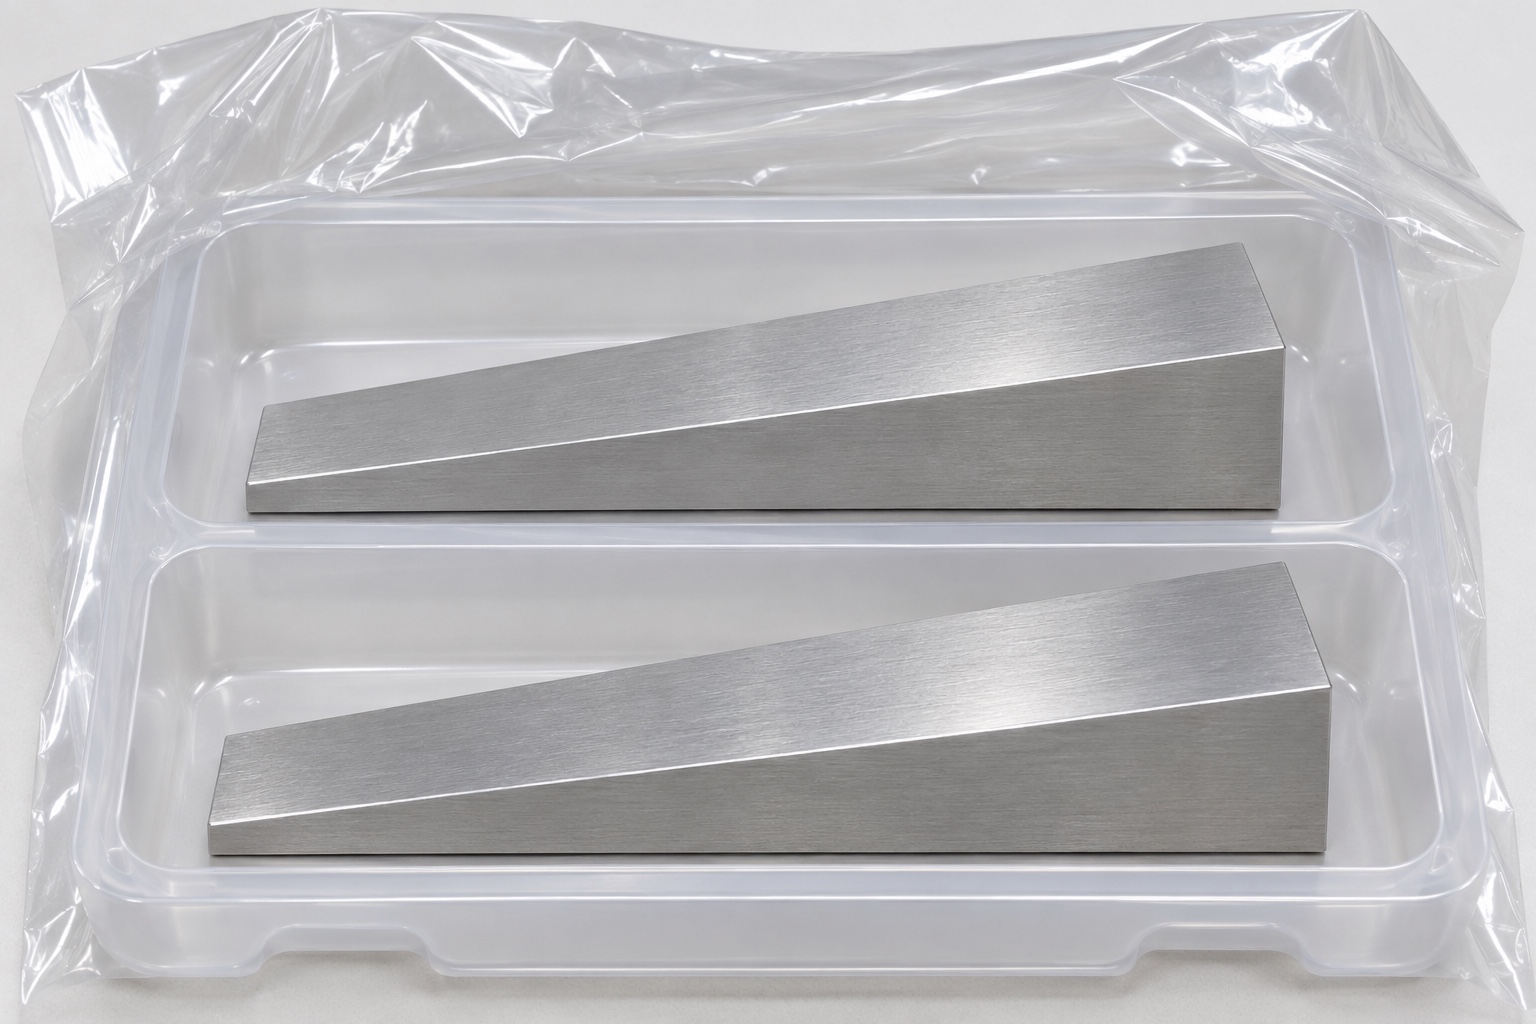
La cuña propuesta presenta una base rectangular, una cara inferior plana y una cara superior inclinada. Dos caras laterales trapezoidales conectan el extremo frontal (más bajo) con el extremo posterior (más alto). El extremo más bajo conserva un espesor determinado, en lugar de terminar en un borde afilado. La pieza carece de orificios de montaje, elementos roscados, ranuras, escalones o superficies de contacto curvas. Esta geometría diferencia el ejemplo de un soporte de montaje convencional o de un mecanismo de nivelación ajustable. El componente requiere una disposición de acoplamiento definida; la forma de la cuña por sí sola no explica cómo el dispositivo la posiciona ni cómo evita movimientos no deseados durante las tareas de mantenimiento.
Identificación de la relación de contacto real
El responsable del plano debe definir las zonas de contacto y la posición que pretende establecer. El datum inferior debe representar el apoyo funcional, no una cara elegida por comodidad. Acuerde restricciones y estado de medición tras retirar las mordazas. Así, los resultados de una pieza sujeta no se confunden con su geometría libre al suministrarla.
Definir las dimensiones de la inclinación durante la revisión de la cotización
Una solicitud de cotización (RFQ, por sus siglas en inglés) para una cuña de aluminio cónica debe armonizar la inclinación, las alturas en los extremos, la longitud total y el espesor positivo en el extremo más delgado. Estos valores están relacionados geométricamente, por lo que sus tolerancias no pueden asignarse de forma independiente sin verificar la zona de aceptación resultante. Durante la revisión, es necesario determinar qué controles prevalecen y qué dimensiones sirven únicamente como referencia. También debe aclararse dónde se mide el espesor en el extremo más delgado y si se excluyen los chaflanes o redondeos en los bordes. Aunque un modelo digital resulta útil para interpretar la forma deseada, no debe utilizarse para resolver, de manera implícita, una discrepancia con respecto a un plano ya aprobado. Cualquier aclaración acordada debe registrarse bajo la revisión correspondiente antes de iniciar el proceso de fabricación.
Documentar el material sin ampliar el alcance de sus especificaciones
La documentación identificaría la aleación 6061 y el estado realmente solicitado. Los registros de origen permanecerían vinculados al componente. Revise cualquier tratamiento superficial por sus efectos dimensionales y compatibilidad con contactos. La trazabilidad identifica el material suministrado; no demuestra estabilidad del útil, aislamiento eléctrico o exactitud del audiómetro. Esas verificaciones pertenecen a un alcance separado.
Establecer una secuencia práctica de fresado CNC
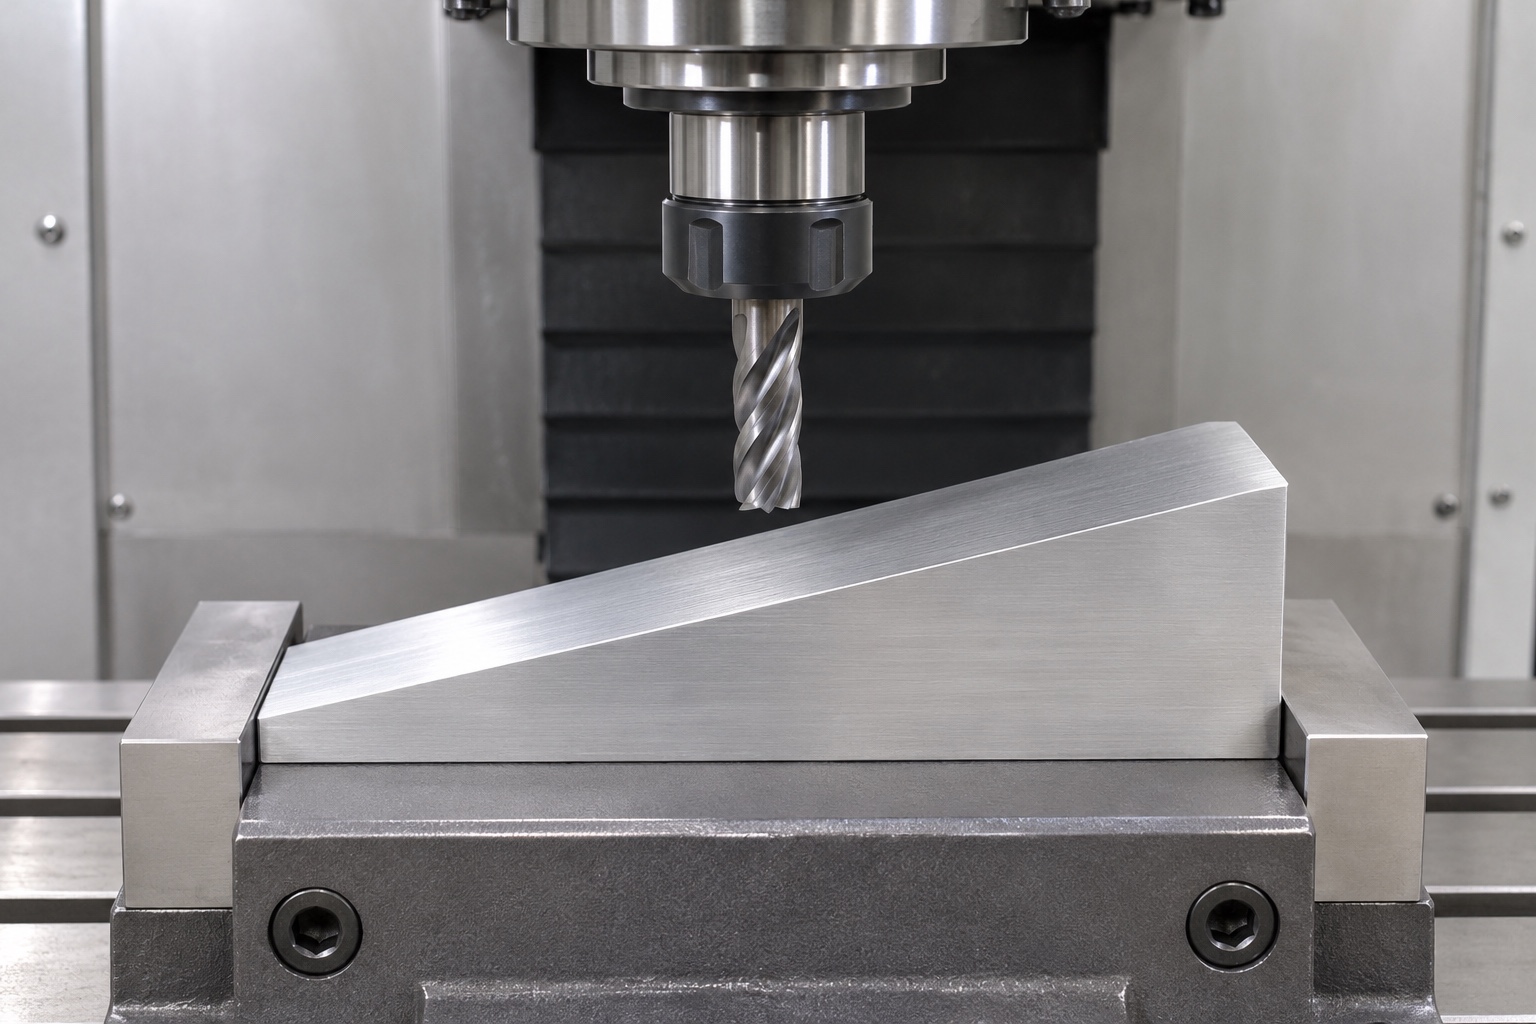
La ruta candidata establecería base y bordes de referencia antes de mecanizar el plano inclinado con apoyos adecuados. Podría utilizar una orientación de montaje o trayectoria compatible con el acceso. Defina transferencias, sobrematerial y momento en que se obtiene el espesor final del extremo delgado. Es una secuencia propuesta, no un ciclo previamente cualificado ni ejecutado.
Revisar la sujeción en el extremo más delgado
El extremo delgado conservaría material y apoyo durante las operaciones pertinentes. Revise dónde actúan las fuerzas y cómo se retiran las restricciones antes de inspeccionar. Documente cambios de secuencia o sobrematerial derivados del desarrollo y verifique su efecto. No presente deformaciones supuestas ni mejoras sin medir como resultados; el objetivo es identificar riesgos antes de prometer producción.
Considerar los bordes y el acabado como detalles controlados
Una vez mecanizadas las superficies principales, deben eliminarse las rebabas no deseadas, preservando al mismo tiempo el espesor definido en el extremo delgado y la zona de contacto. Un redondeado excesivo en este extremo podría alterar el límite efectivo de la pendiente, incluso si el plano central permanece inalterado. Por tanto, el acabado estético debe evaluarse por separado de los requisitos geométricos locales. Si se especifica un nivel de rugosidad, es necesario identificar la superficie concreta, así como la dirección o el método de medición adecuados. Una apariencia visualmente suave no constituye una verificación válida de dicho requisito. Las marcas de manipulación en la referencia inferior o en la zona de contacto superior deben evaluarse conforme a los criterios de aceptación establecidos; no deben descartarse simplemente porque la forma de cuña siga siendo visible.
Elaborar un plan de inspección basado en el sistema de referencias
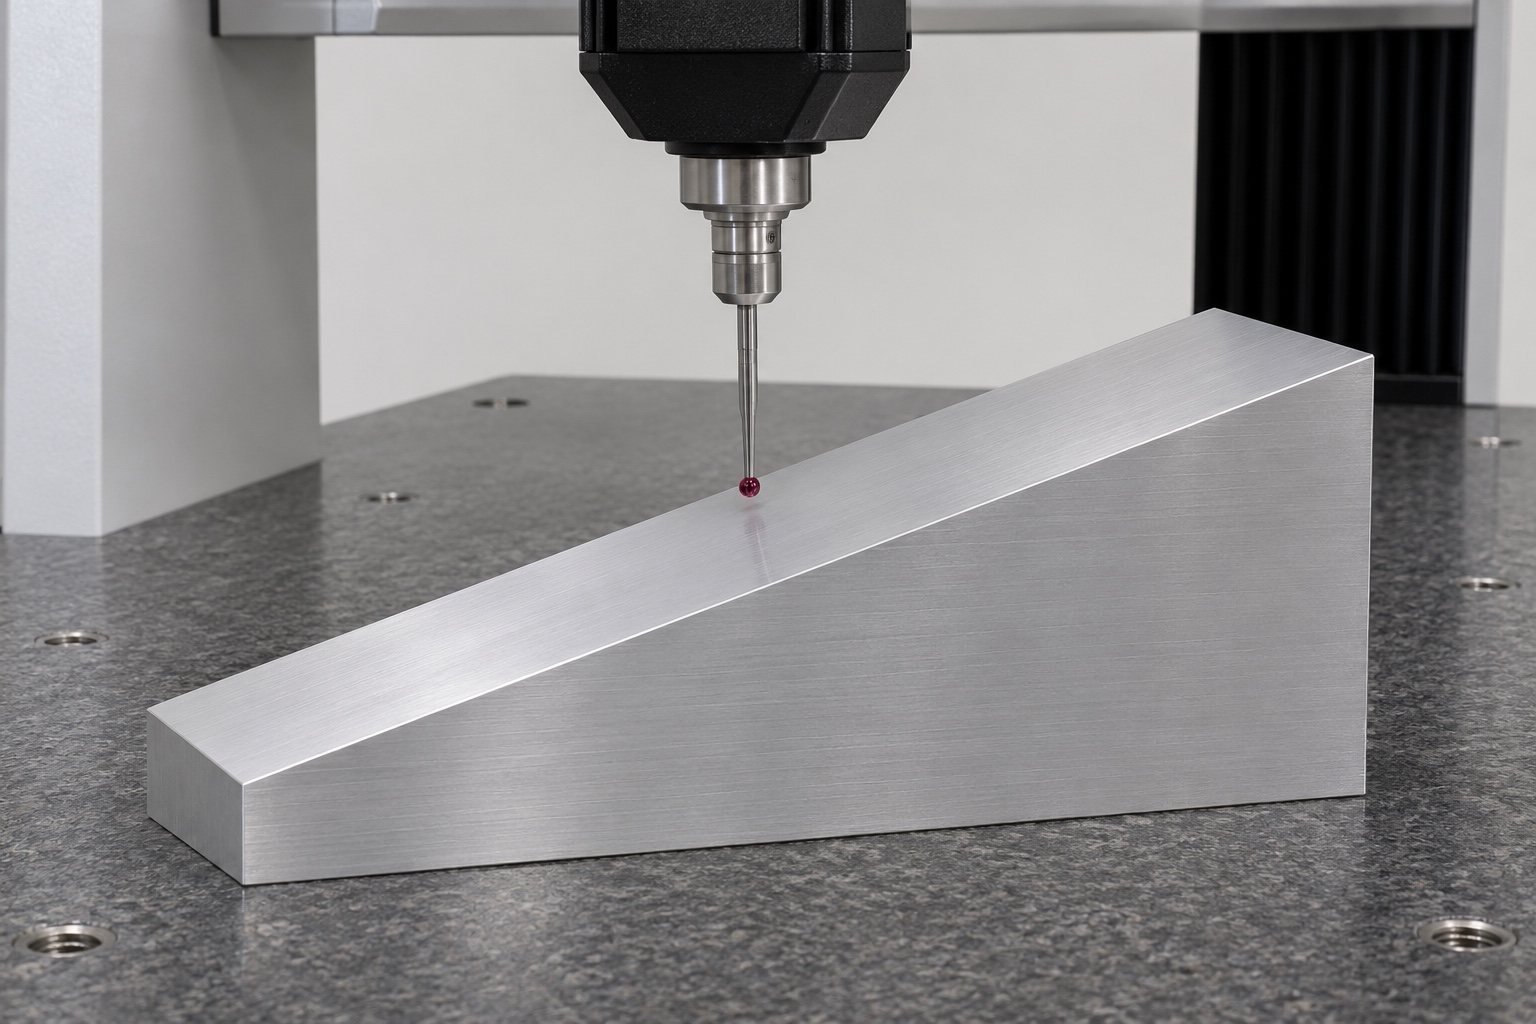
La inspección propuesta relacionaría mediciones distribuidas de la cara inclinada con el datum inferior y referencias secundarias. Separaría orientación, forma local, base y espesores pertinentes. Documente selección de puntos y evaluación del plano. Una imagen de la sonda solo muestra un entorno de inspección; este ejemplo carece de datos de entrega y no afirma resultados numéricos.
Mantener la colocación de prueba separada de la cualificación
Una colocación de prueba inerte puede ayudar a identificar una interferencia evidente o una superficie de contacto mal interpretada, siempre que se realice conforme a un procedimiento acordado. Esto no sustituye a la inspección dimensional ni cualifica la cuña para soportar cargas o realizar funciones operativas. En particular, colocar la pieza cerca de un audiómetro no demuestra la precisión de la salida de sonido ni su calibración. Si se realiza una prueba de este tipo, las observaciones deben registrarse únicamente como información limitada sobre el montaje, incluyendo la revisión del dispositivo de sujeción y las condiciones en las que se llevó a cabo. No debe interpretarse un ajuste visual satisfactorio como una afirmación —sin respaldo de mediciones— sobre la repetibilidad, la estabilidad a largo plazo o el rendimiento del instrumento. Cada afirmación requiere pruebas que respalden específicamente lo que se declara.
Proteger las superficies de contacto sin realizar declaraciones sobre su esterilidad
Proteja la cara inclinada y la base contra marcas durante almacenamiento y transporte. Separe cuñas y tornillería e identifique revisión sin colocar etiquetas sobre contactos. Las instrucciones de limpieza indicarían condición de suministro y evidencia esperada. Una bolsa o bandeja limpia no establece límites de partículas ni barrera estéril; esos procesos necesitan especificación y validación independientes.
Entrega de la pieza mediante un paquete de documentación técnica.
Un suministro real requeriría revisión vigente, aclaraciones aprobadas, material, resultados de inspección y registros de embalaje. Resuelva no conformidades mediante el procedimiento autorizado, no mediante la afirmación de que la cuña encaja. Definir estos límites facilita comparar cotizaciones de lotes pequeños, sin convertir una propuesta de fresado CNC en una entrega de cliente o rendimiento de audiómetro verificados.
FAQ
¿Se trata de un caso real de entrega a un cliente?
No. Es un ejemplo representativo de fabricación. No incluye entregas reales a clientes, tolerancias alcanzadas, resultados de producción ni certificaciones. Un suministro real requeriría un pedido formal y su correspondiente paquete de documentación técnica.
¿Qué forma se está analizando?
Una cuña de base rectangular, con una cara inferior plana, una cara superior inclinada, laterales trapezoidales y un espesor mínimo superior a cero. No presenta orificios, roscas, ranuras, escalones ni elementos de ajuste.
¿Por qué es necesario conciliar el ángulo y las dimensiones de los extremos?
Ambas características están vinculadas por la propia geometría de la cuña. Unas tolerancias contradictorias pueden generar criterios de aceptación ambiguos o, incluso, imposibles de cumplir. Durante la revisión del plano, es fundamental identificar los requisitos críticos y distinguir las dimensiones que son solo de referencia antes de proceder al mecanizado.
¿Verifica la calibración de un audiómetro una prueba de ajuste?
No. Una comprobación de colocación inerte solo puede ofrecer observaciones limitadas sobre el ensamblaje. No establece la calibración acústica, la seguridad eléctrica, la cualificación estructural ni la idoneidad clínica del instrumento o dispositivo.
¿Qué diferencia a la inspección propuesta de una simple fotografía?
La inspección requiere una condición de referencia definida, una capacidad de medición adecuada, el registro de observaciones y una evaluación conforme al plano técnico. Una fotografía de una cuña o sonda, por sí sola, no proporciona ninguno de estos resultados.
¿Qué debe incluirse en una solicitud de presupuesto?
Incluya el plano técnico vigente, el modelo, la cantidad, el estado del material, las zonas de contacto, los requisitos de referencia y pendiente, el espesor mínimo, las instrucciones de acabado, las condiciones de inspección y las necesidades de embalaje protector. Indique explícitamente cualquier conflicto dimensional que no se haya resuelto.
tanghangyun@oemach.com