
Technische Artikel
Hinweise zu Kosten, DFM und Prozessprüfung.
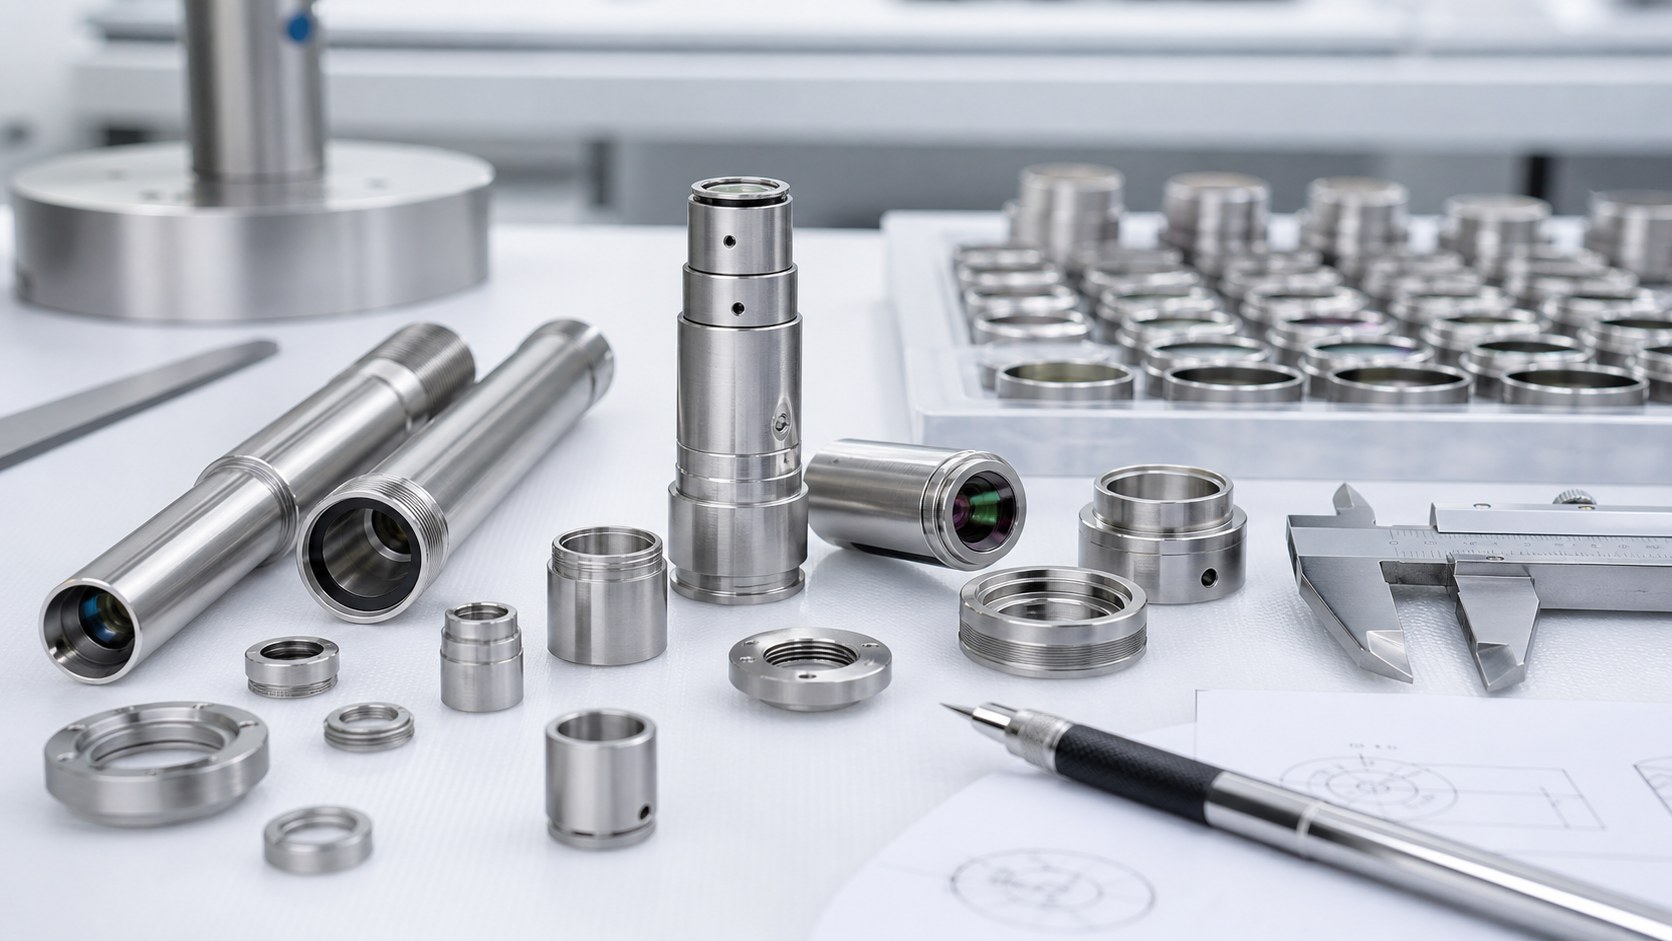
CNC-Bearbeitung medizinischer Endoskop-Optiktuben und Linsenhalter
Technischer Leitfaden zur CNC-Bearbeitung medizinischer Endoskop-Optiktuben und Linsenhalter mit Werkstoffen, Bohrungskoaxialität, Linsensitzen, Miniaturgewinden, Gratkontrolle, Prüfung und Verpackung.
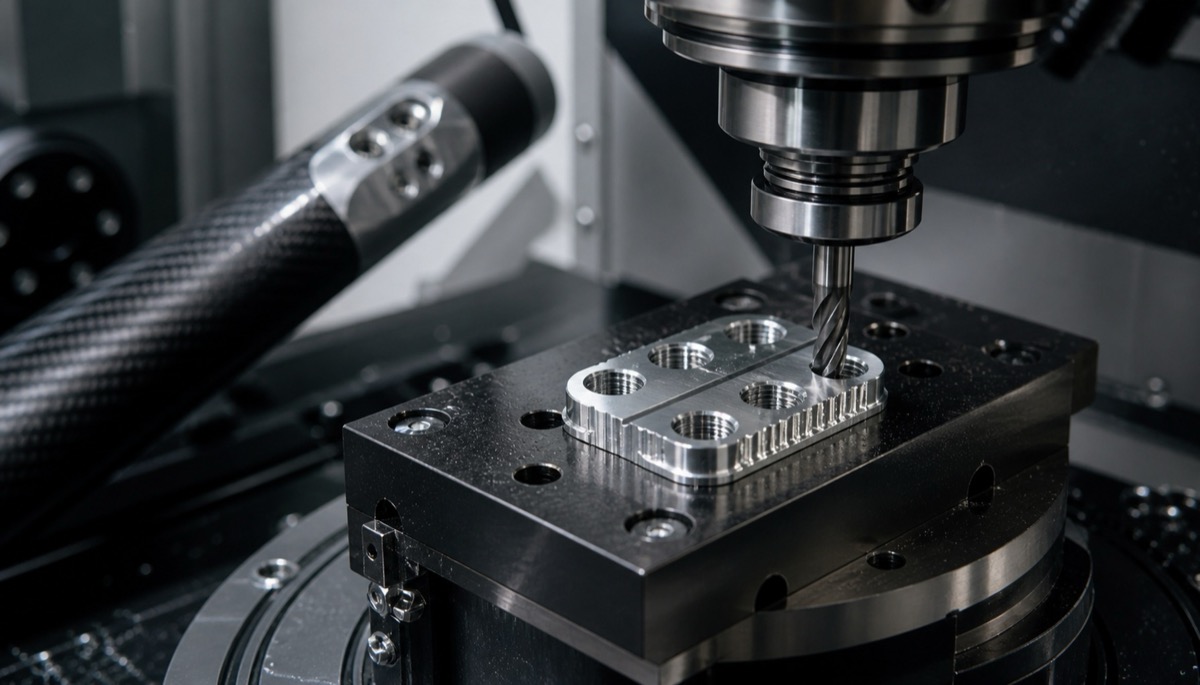
Präzisionsbearbeitung von Aluminiumeinsätzen für Carbonfaser-Roboterarme
Aluminiumeinsätze für Carbonfaser-Roboterarme müssen Gewinde, Positionierschultern, Klebeflächen und Montagebezüge als Verbundsystem steuern.
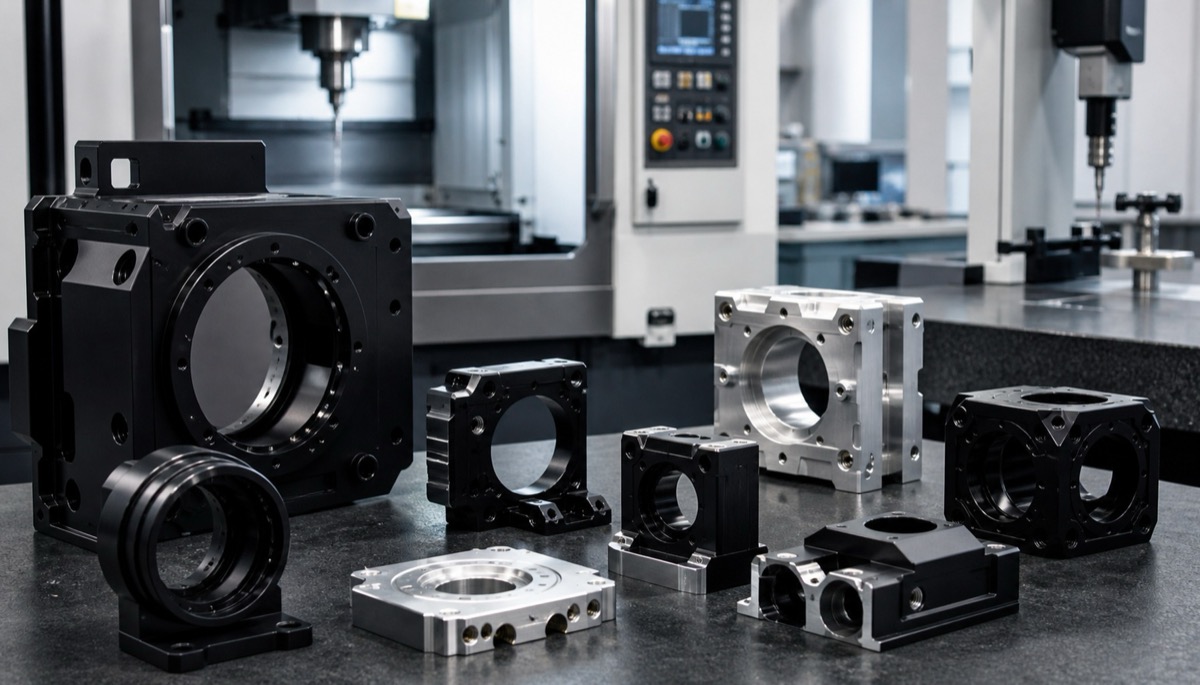
Oberflächenbehandlung optischer Strukturteile: Montagegenauigkeit und Optik
Die Oberflächenbehandlung optischer Strukturteile beeinflusst Schichtdicke, Bohrungen, Anlageflächen, Erdungsflächen und Optik und muss vor der CNC-Bearbeitung geprüft werden.
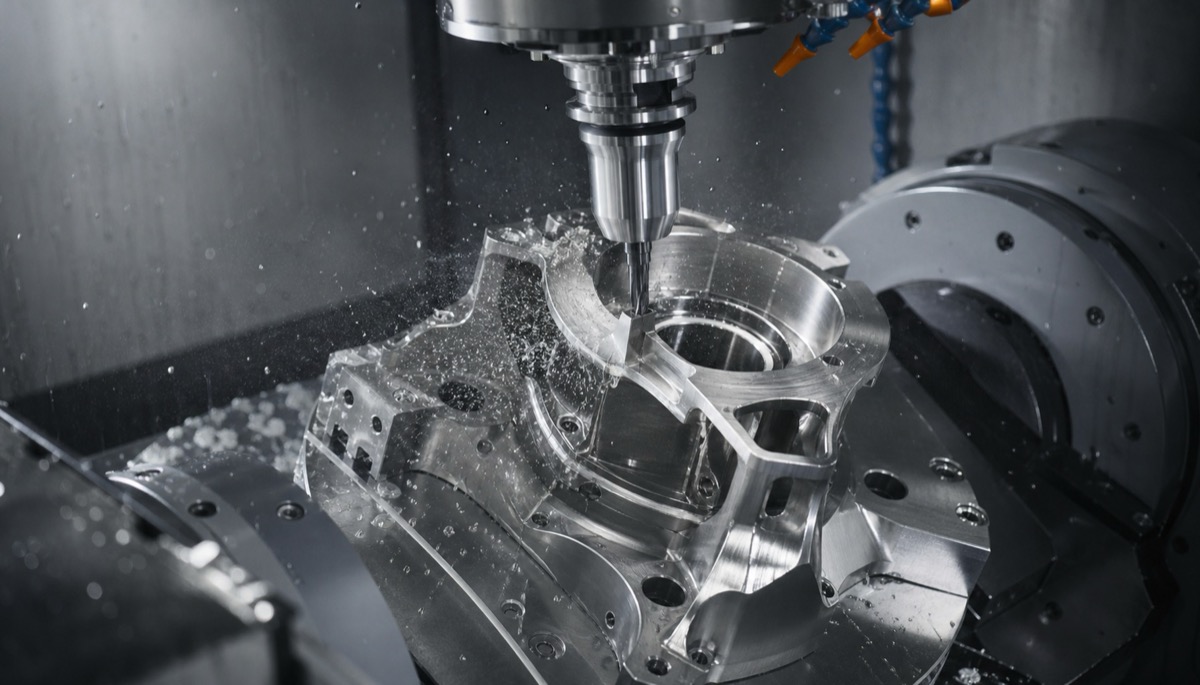
Titan-CNC-Bearbeitung: Werkzeug- und Prozessstrategie für Sondermetalle
Titan ist wegen schlechter Wärmeleitung, elastischer Rückfederung und Werkzeugverschleiß schwer zu bearbeiten. Stabile Lieferung braucht Werkzeug, Kühlung, Spannung und Prüfung als System.
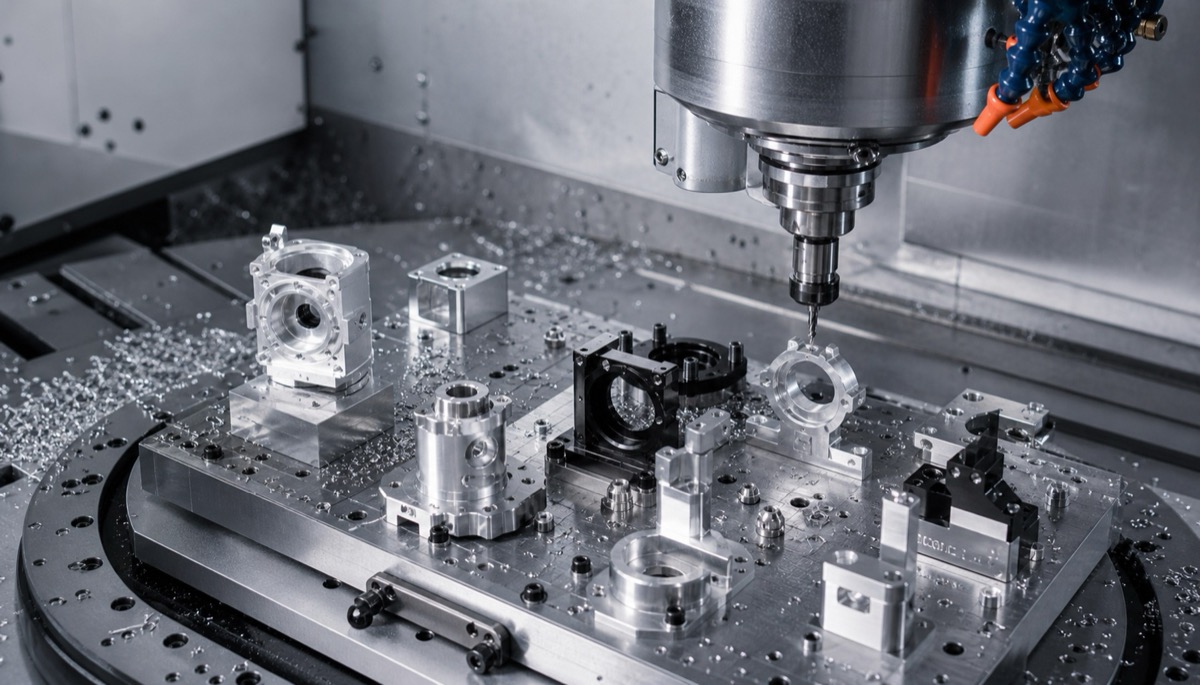
Optische Kleinserien-Prototypen: Toleranz, Werkstoff und Oberfläche zuerst klären
Vor dem Angebot für optische Prototypenteile sollten Schlüsseltoleranzen, Werkstoff und Oberfläche klar sein, damit Erstmuster zuverlässig montieren und kalibrieren.
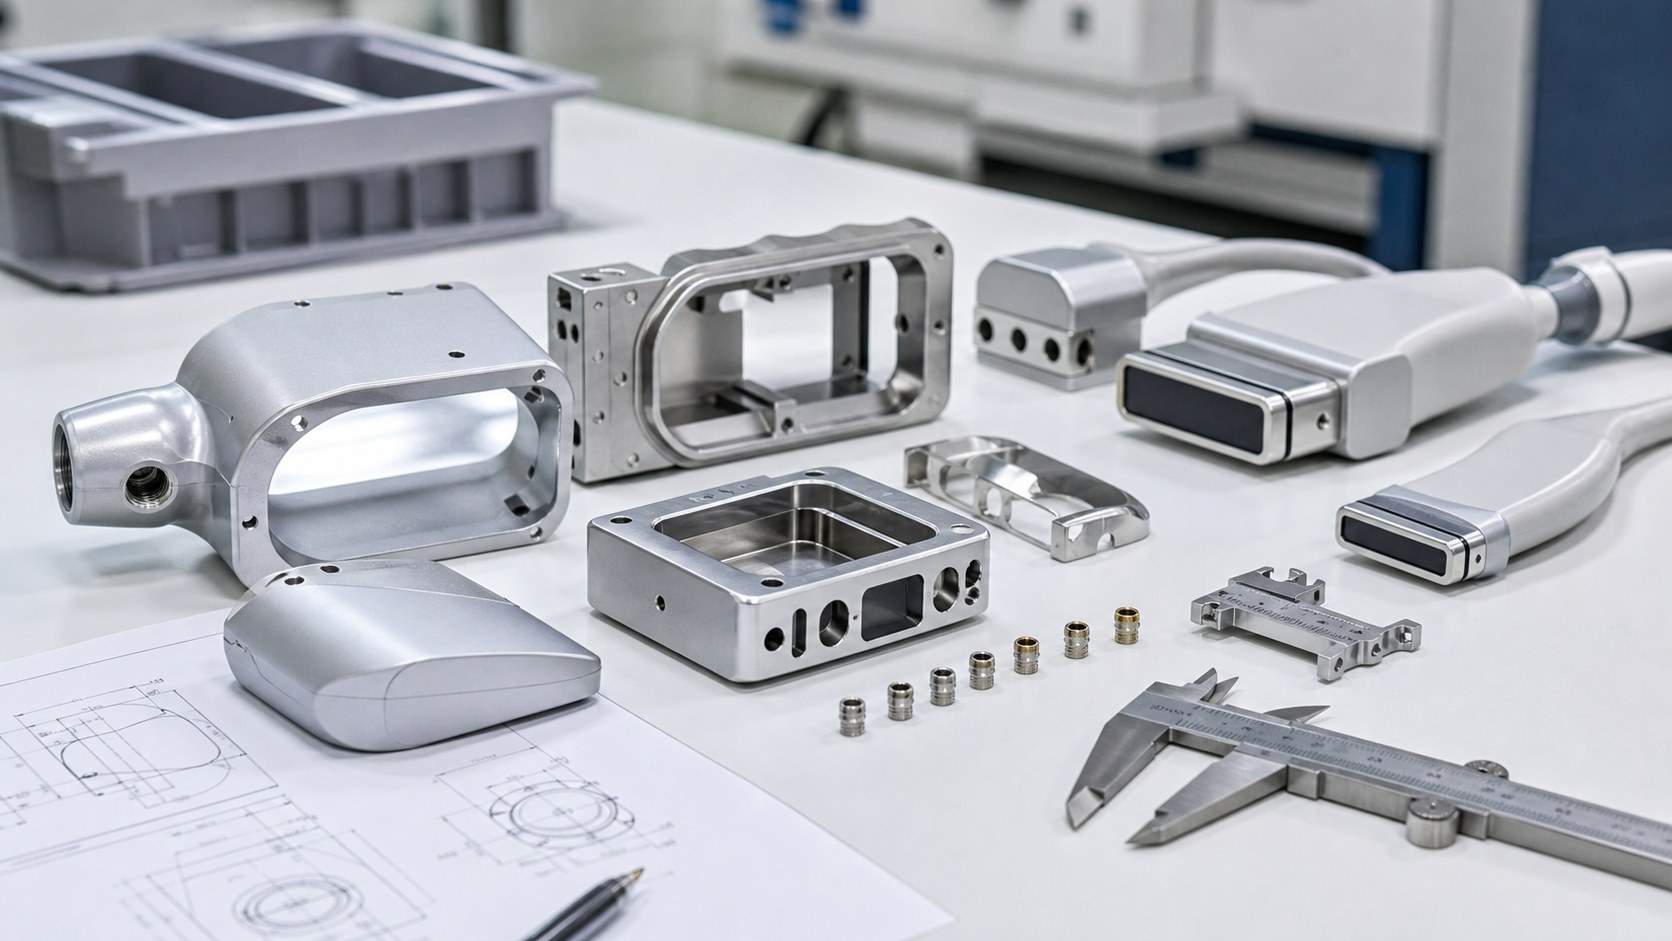
CNC-Bearbeitung von Ultraschallsonden-Gehäusen und Transducer-Halterungen
Technischer Leitfaden zur CNC-Bearbeitung von Ultraschallsonden-Gehäusen und Transducer-Halterungen mit Fenster-Ebenheit, dünnen Wänden, Kabelausgängen, Miniaturgewinden, Finish, Prüfung und Verpackung.
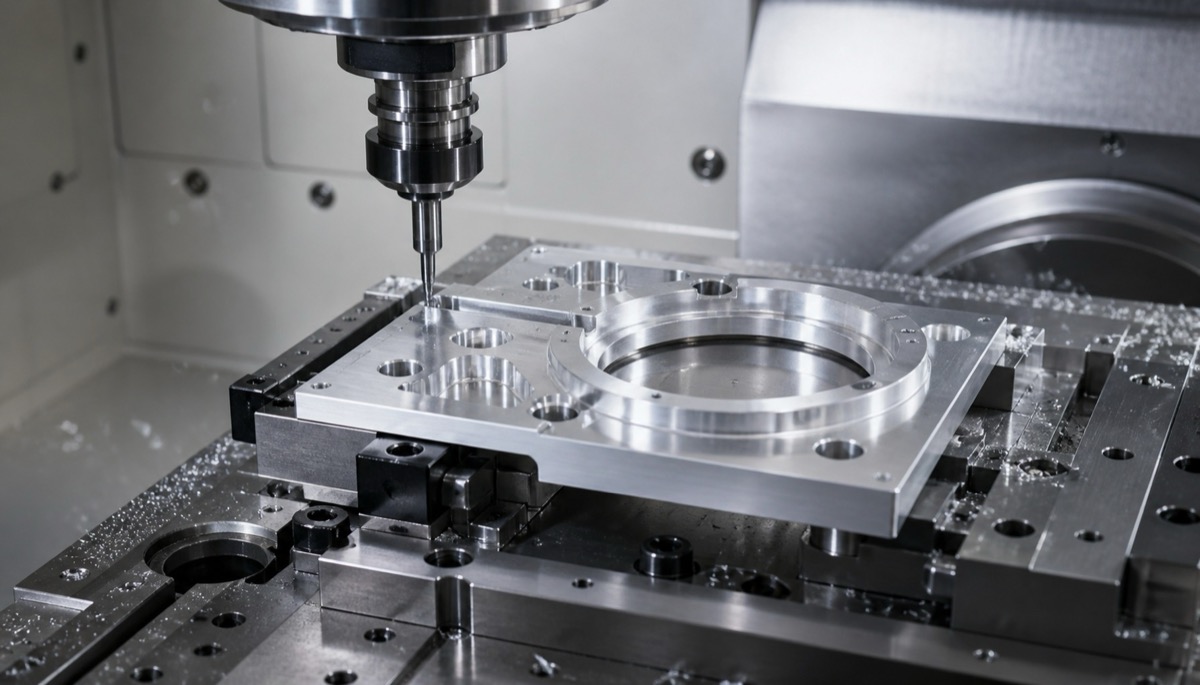
CNC-Bearbeitung optischer Linsenhalter: Ebenheit für stabile Positionierung
Die Ebenheit optischer Linsenhalter beeinflusst Linsensitz, optische Achse und Bildstabilität. Bezugsflächen, Stufen, Bohrungen und Finish gemeinsam kontrollieren.
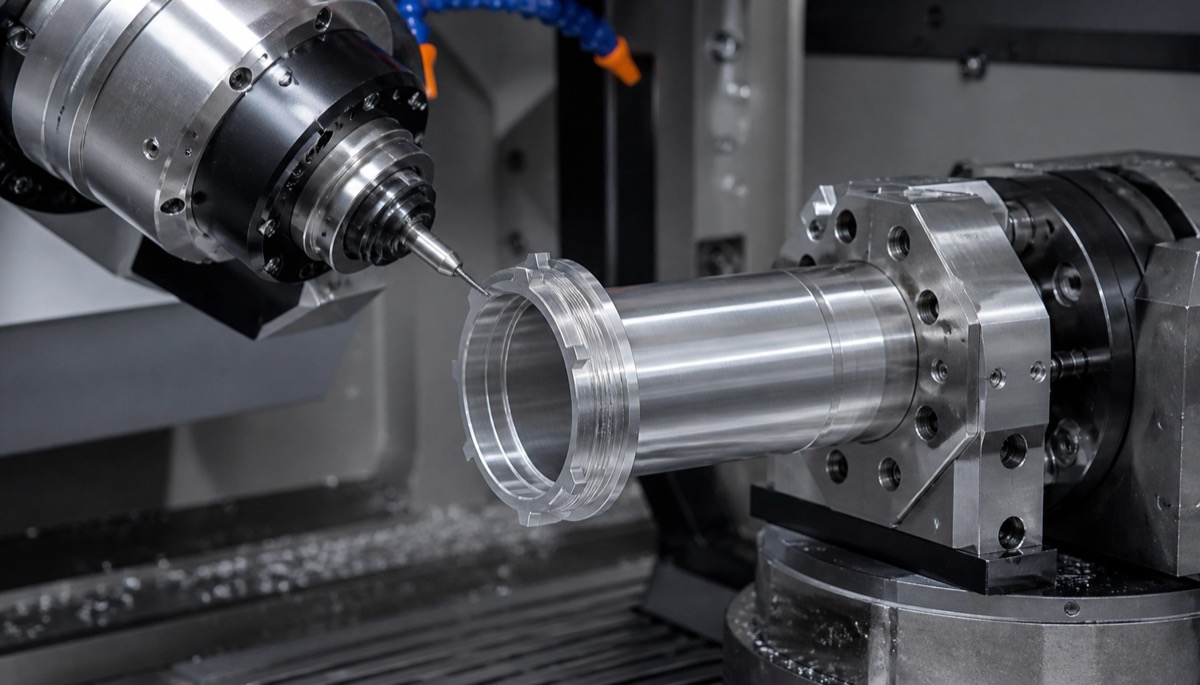
CNC-Bearbeitung optischer Tubusteile: Koaxialität, Stirnfläche und Bohrung
Optische Tubusteile brauchen eine stabile Achse: Bohrungspräzision, Koaxialität, Stirnflächenrechtwinkligkeit, Ringsitze und Endprüfung.
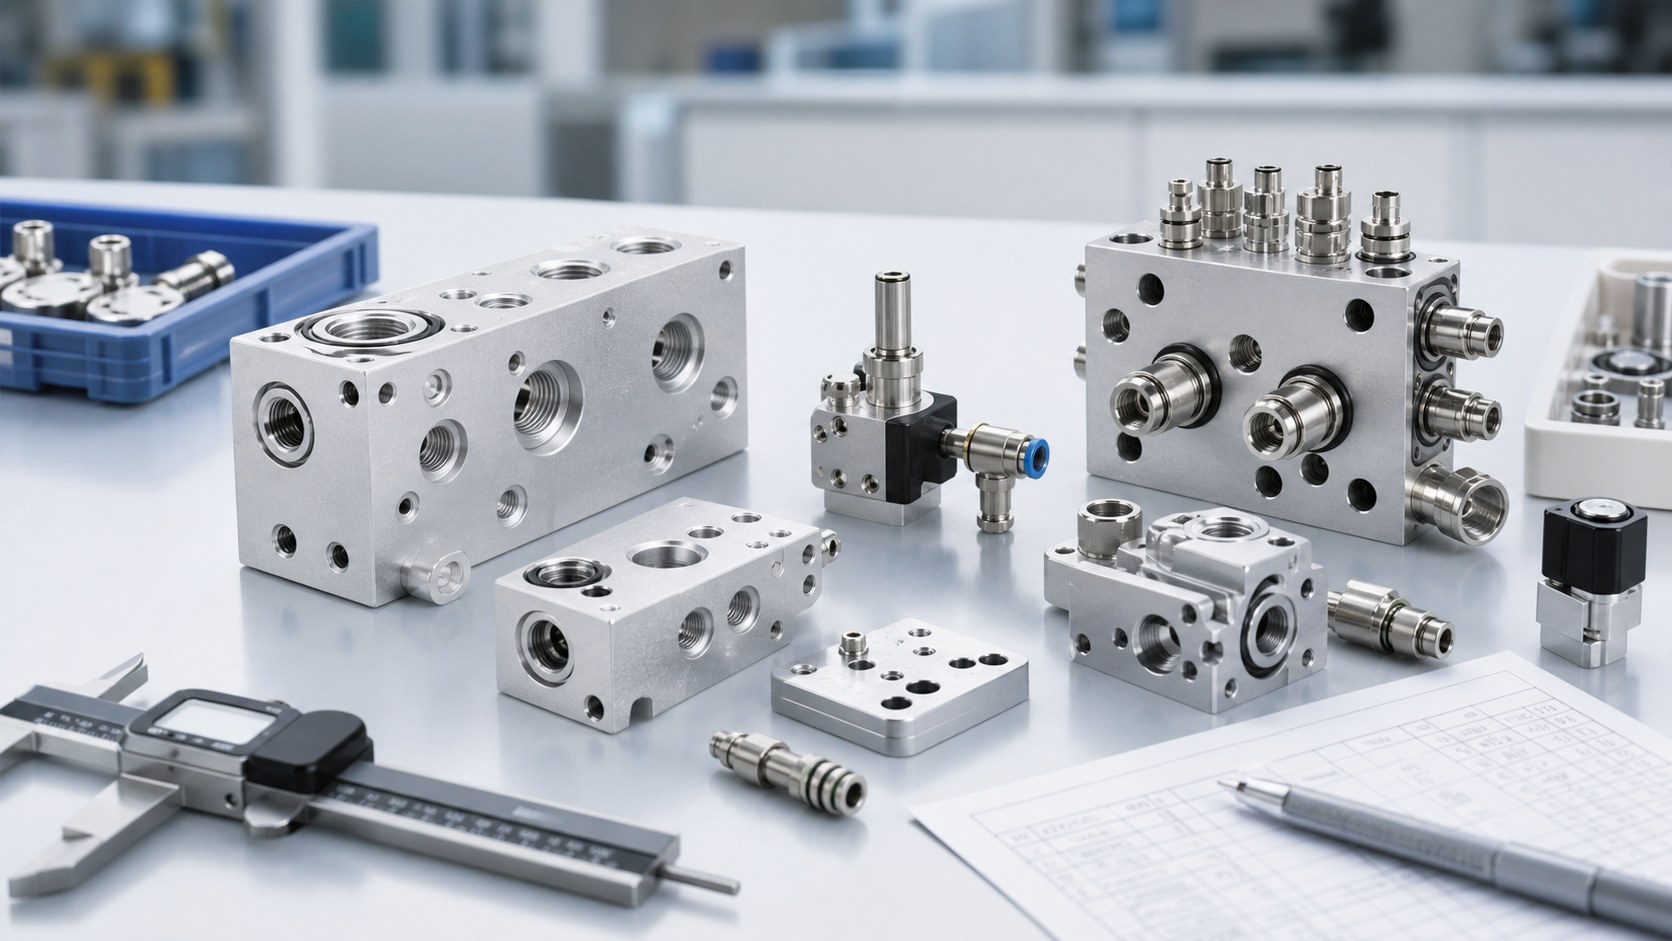
CNC-Bearbeitung von Ventilblöcken für Beatmungs- und Anästhesiegeräte
Technischer Leitfaden zur CNC-Bearbeitung von Ventilblöcken für Beatmungs- und Anästhesiegeräte mit Werkstoffen, quergebohrten Kanälen, O-Ring-Nuten, Gewindeports, Gratkontrolle, Prüfung und Verpackung.
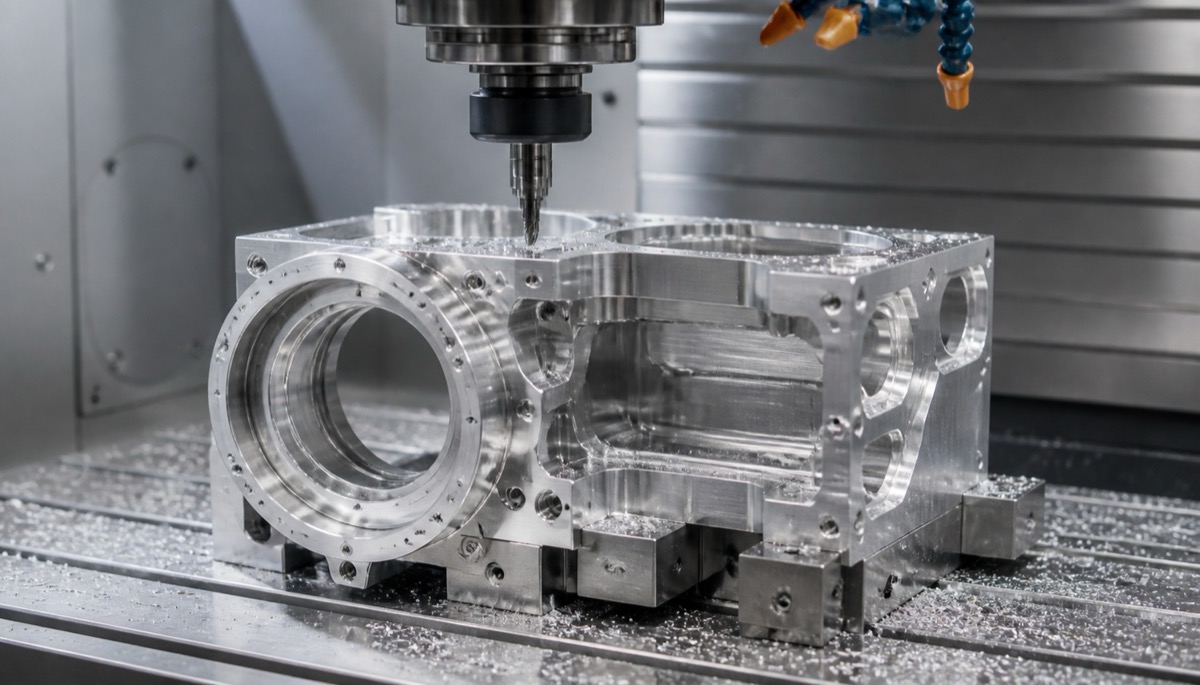
Optische Aluminiumteile: Massänderung nach Eloxal kontrollieren
Optische Aluminiumteile brauchen Planung von Eloxalschicht, Bohrungen, Maskierung, Gewinden und Endpruefung bereits vor CNC-Bearbeitung und Angebot.
Benötigen Sie eine Machbarkeitsprüfung?
Laden Sie STEP/STP/PDF-Dateien mit Toleranzen hoch, um vor dem Angebot DFM-Feedback zu starten.