
Technische Artikel
Hinweise zu Kosten, DFM und Prozessprüfung.
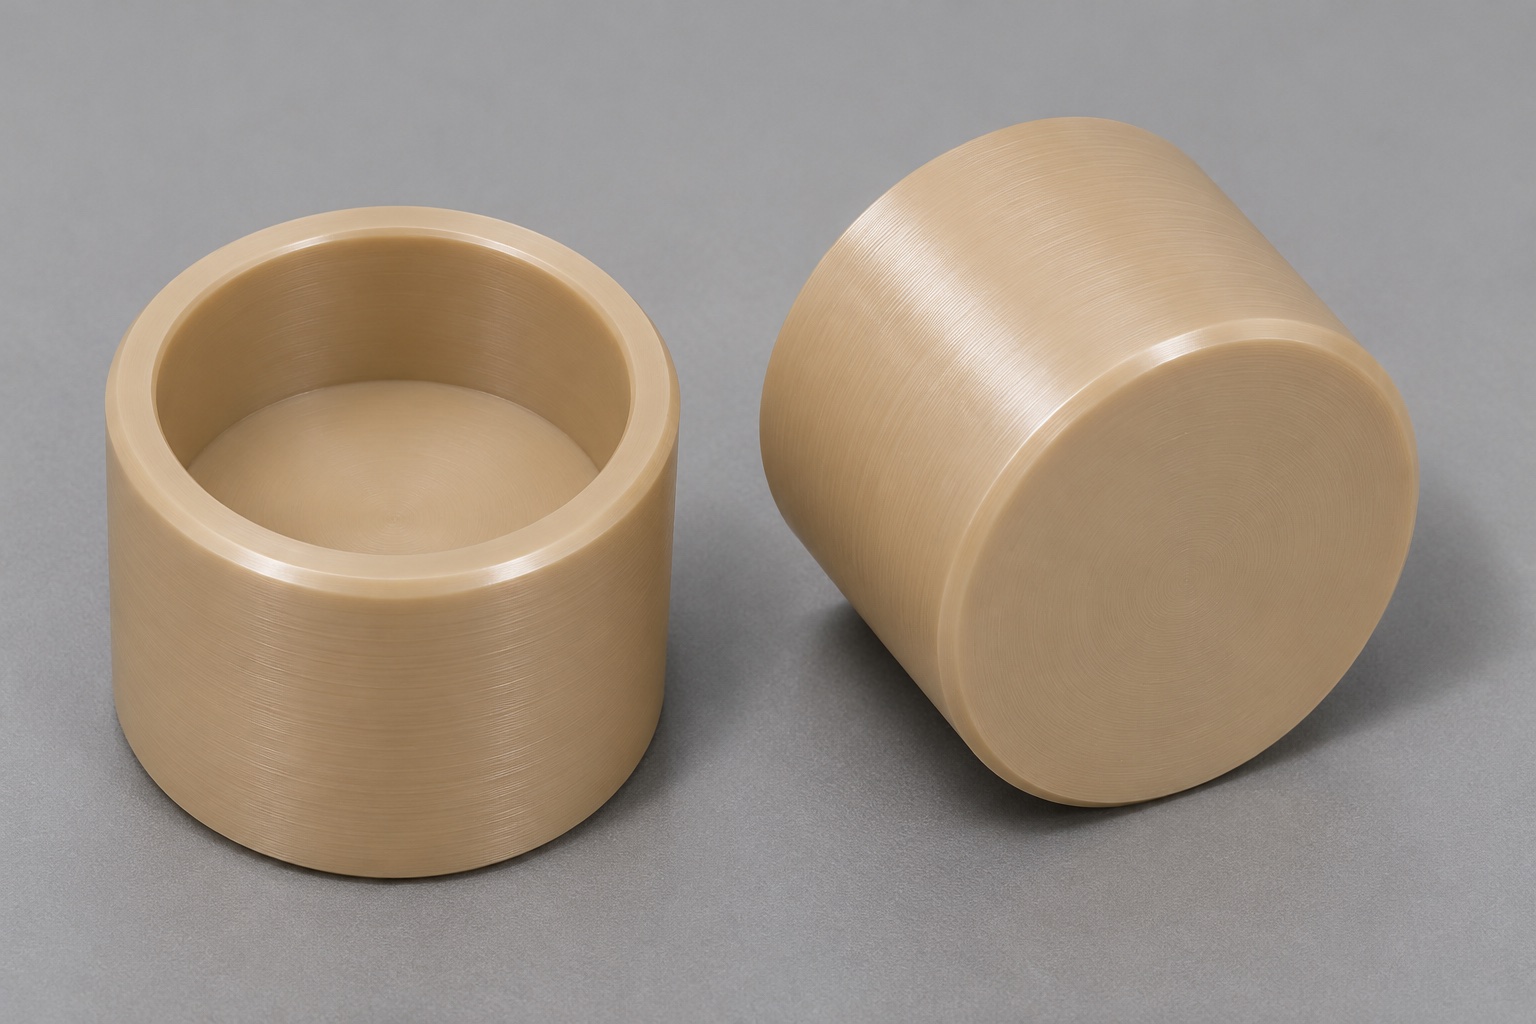
PEEK-CNC-Drehen von Transportkappen für Analysatorsonden
Sackbohrung, Restbodenstärke, Sondenbauraum und Prüfung einer ausgespannten PEEK-Kappe für eine inerte Transportvorrichtung definieren.
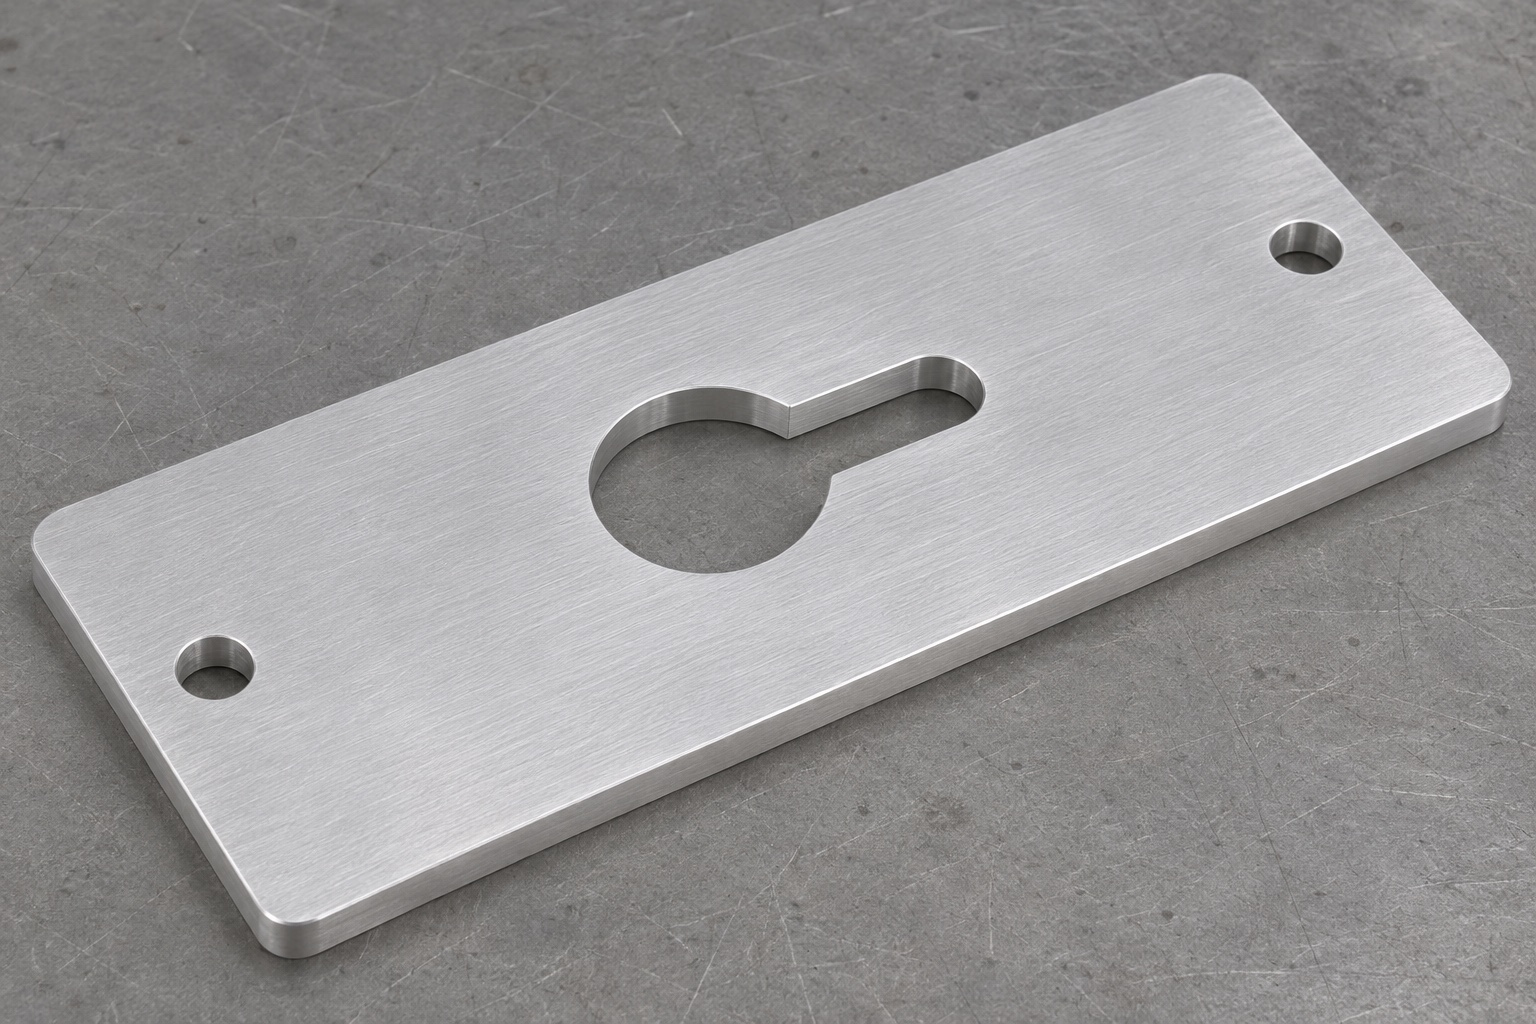
6061-CNC-Fräsen von Schlüssellochplatten für medizinische Monitor-Servicevorrichtungen
Geschlossene Kreis-Schlitz-Öffnung, Montagebezüge und optische Konturprüfung einer 6061-Platte für eine inerte Servicevorrichtung.
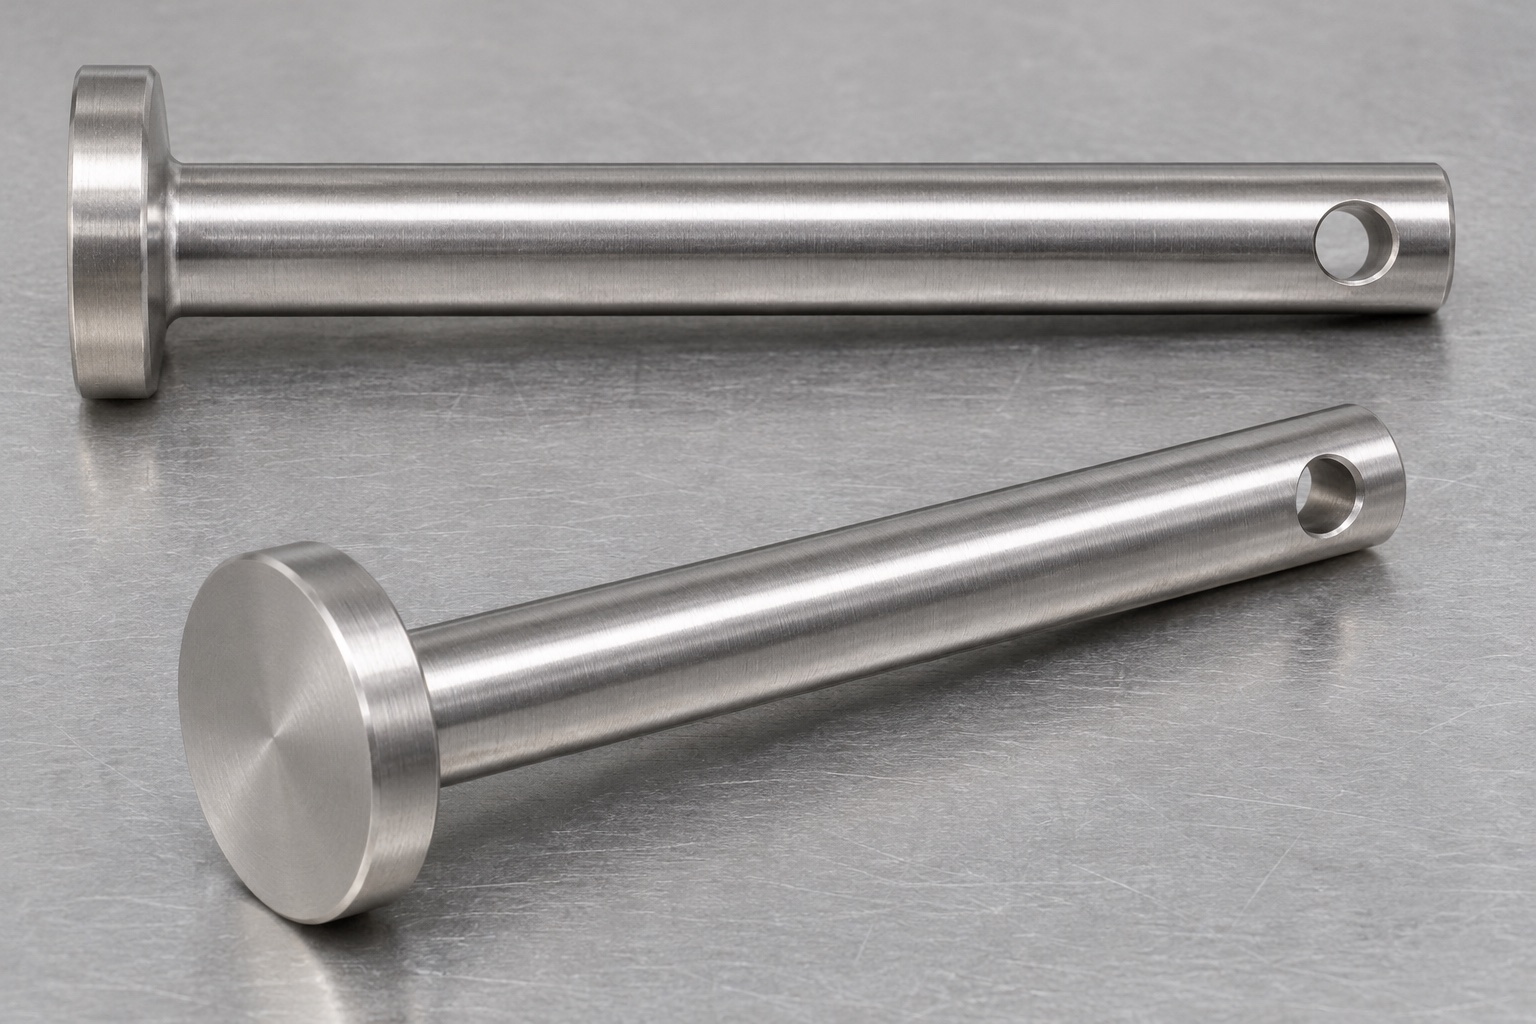
316L-CNC-Drehen und Querbohren für Arretierstifte medizinischer Wagenvorrichtungen
Schaft, Kopfschulter und Querbohrung eines 316L-Stifts für eine inerte Wagenvorrichtung: Fertigungsbezüge, Entgraten und Erstmusterprüfung.
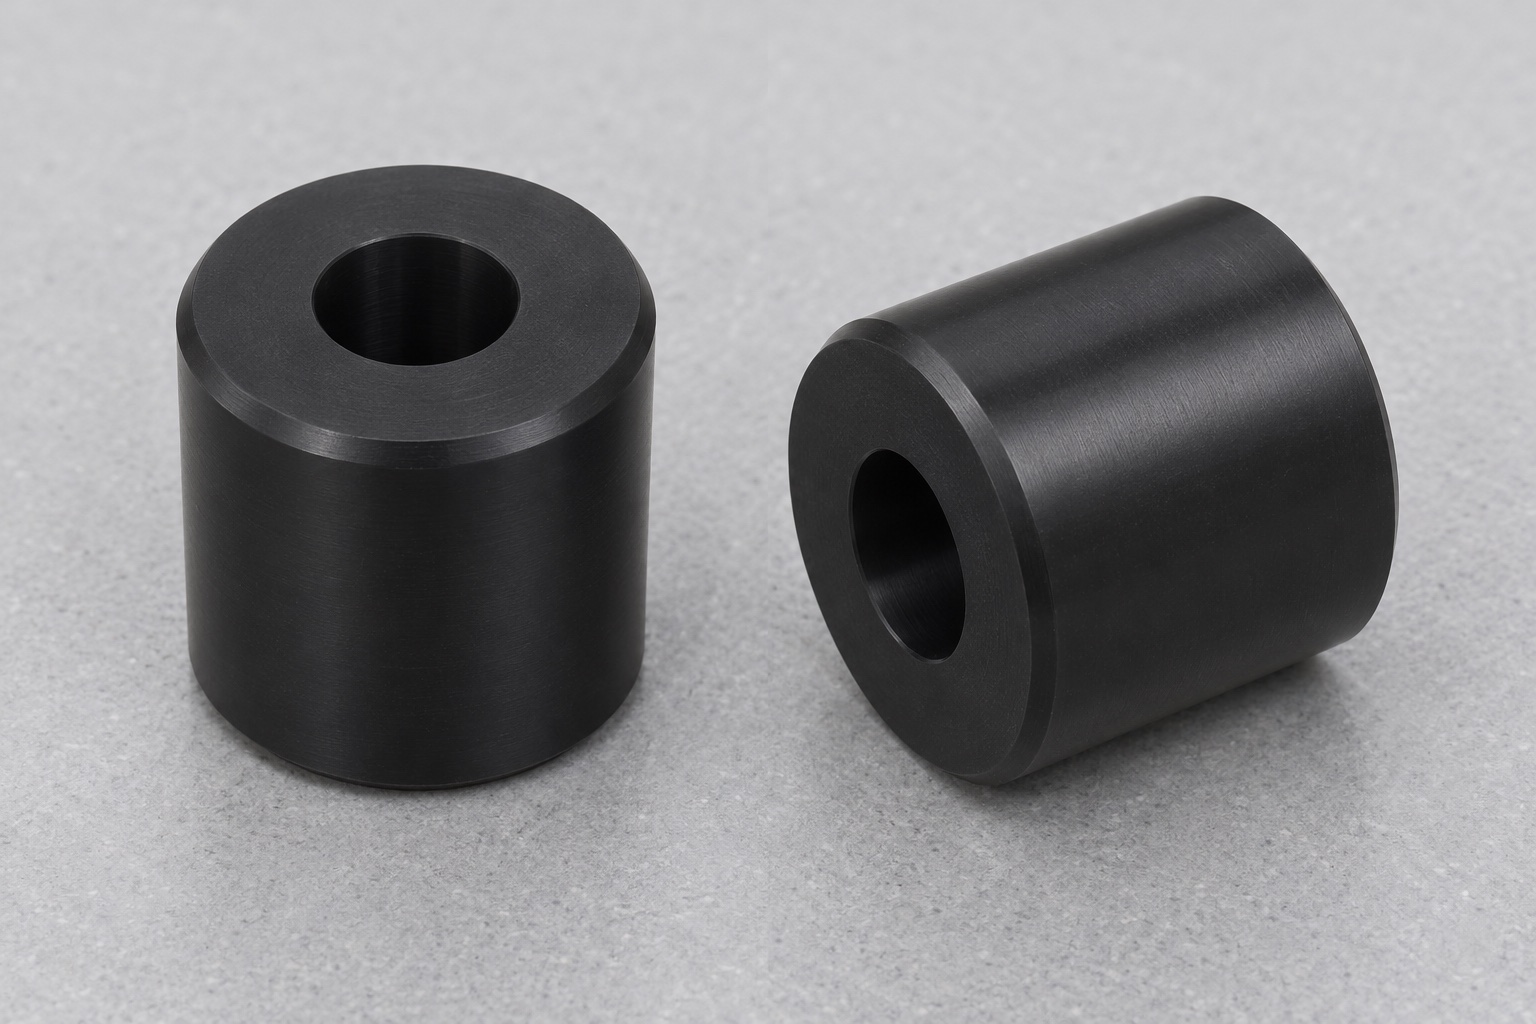
Präzisions-CNC-Drehen von POM-C-Transportrollen für Diagnosekartuschen
Außenzylinder, axiale Bohrung, Stirnflächen und Prüfung im ausgespannten Zustand einer POM-C-Rolle für eine inerte Vorrichtung festlegen.
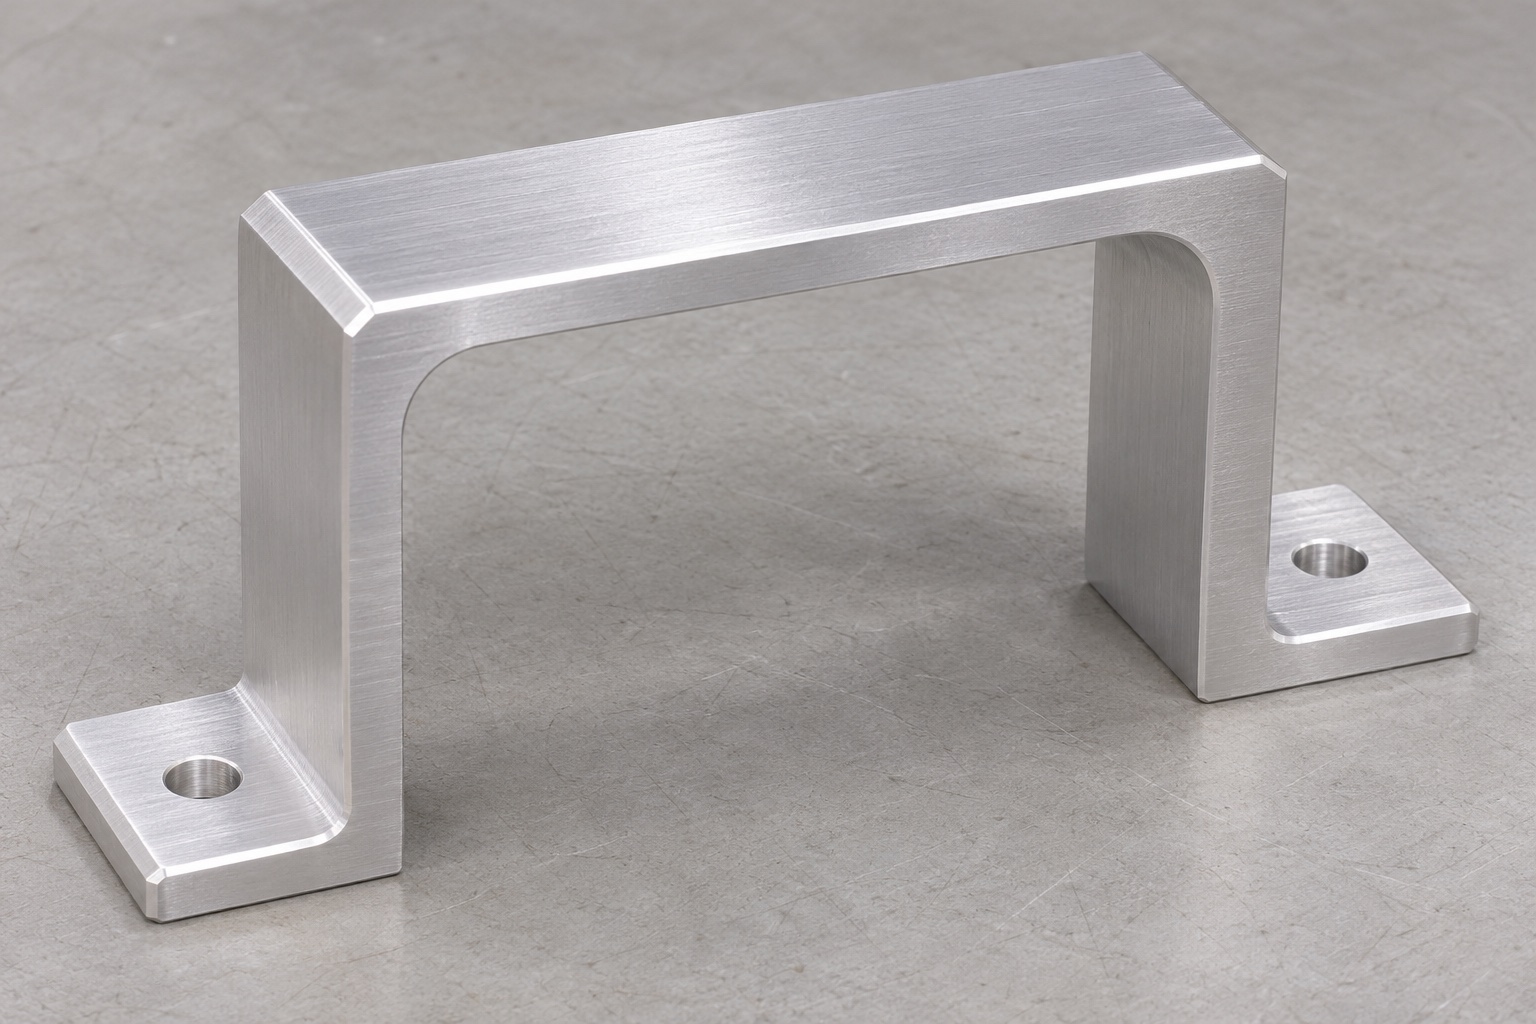
Präzisions-CNC-Fräsen von 6061-Kabelbrücken für Infusionspumpen-Montagevorrichtungen
Auflagefüße, freie Bogenöffnung und zwei Bohrungen einer 6061-Kabelbrücke für eine inerte Montagevorrichtung herstellen und prüfen.
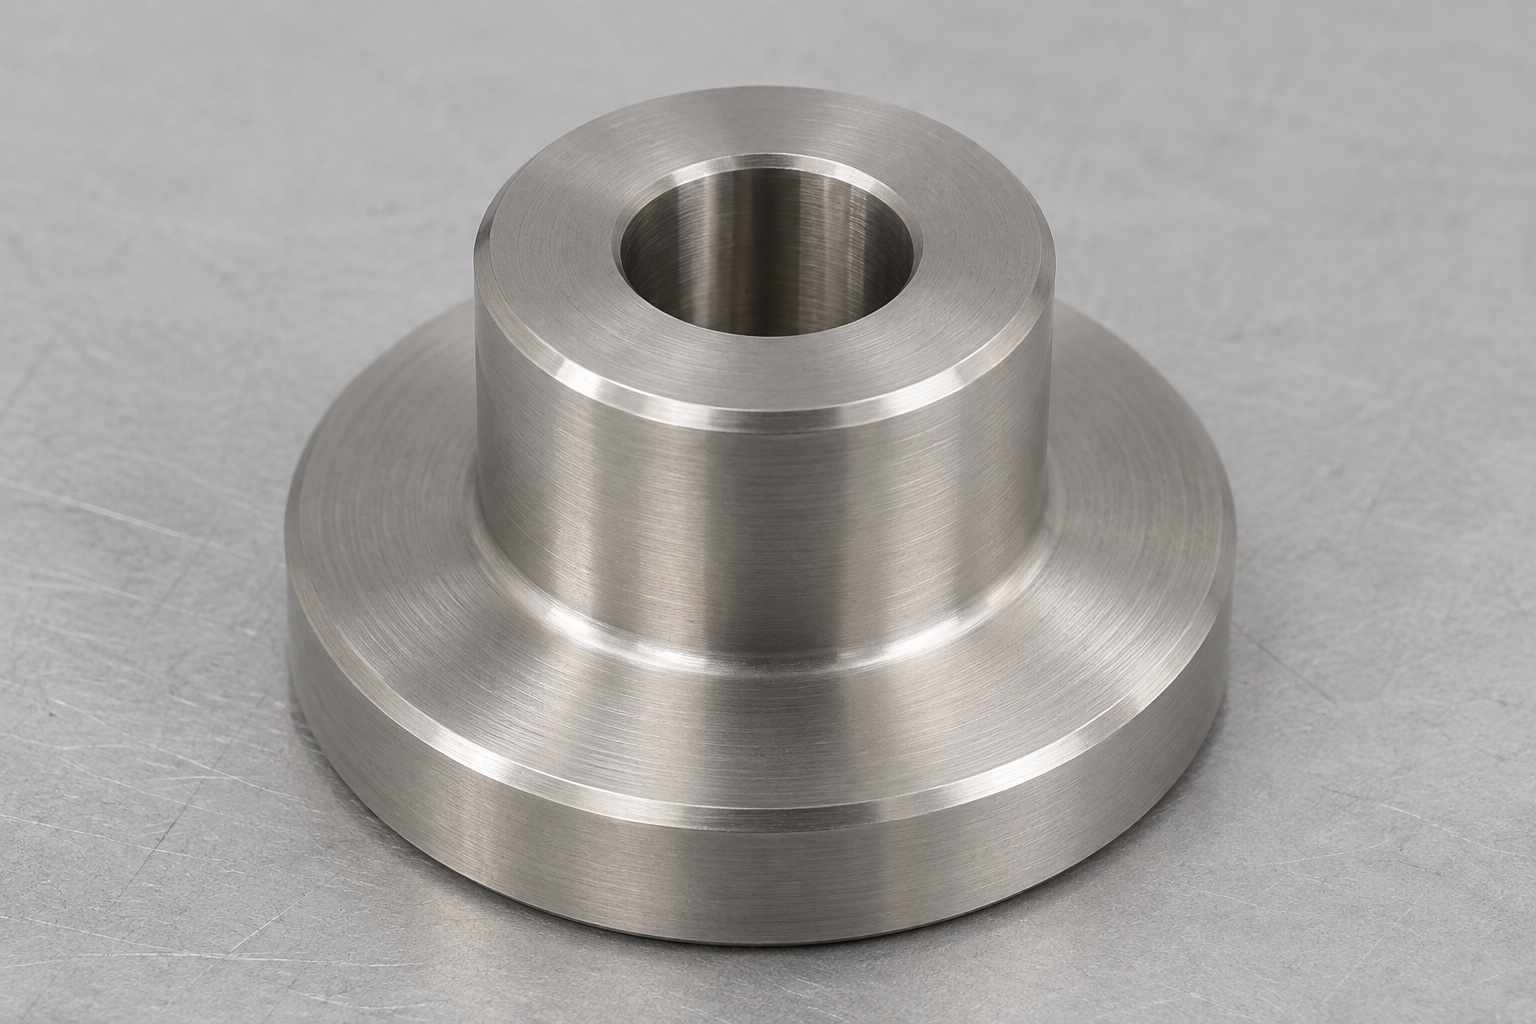
Präzisions-CNC-Drehen von 316L-Auflageknöpfen für Instrumenten-Prüfvorrichtungen
Sitzfläche, Kontakthöhe und axiale Bohrung eines 316L-Auflageknopfs für eine inerte Instrumenten-Prüfvorrichtung fertigungsgerecht festlegen.
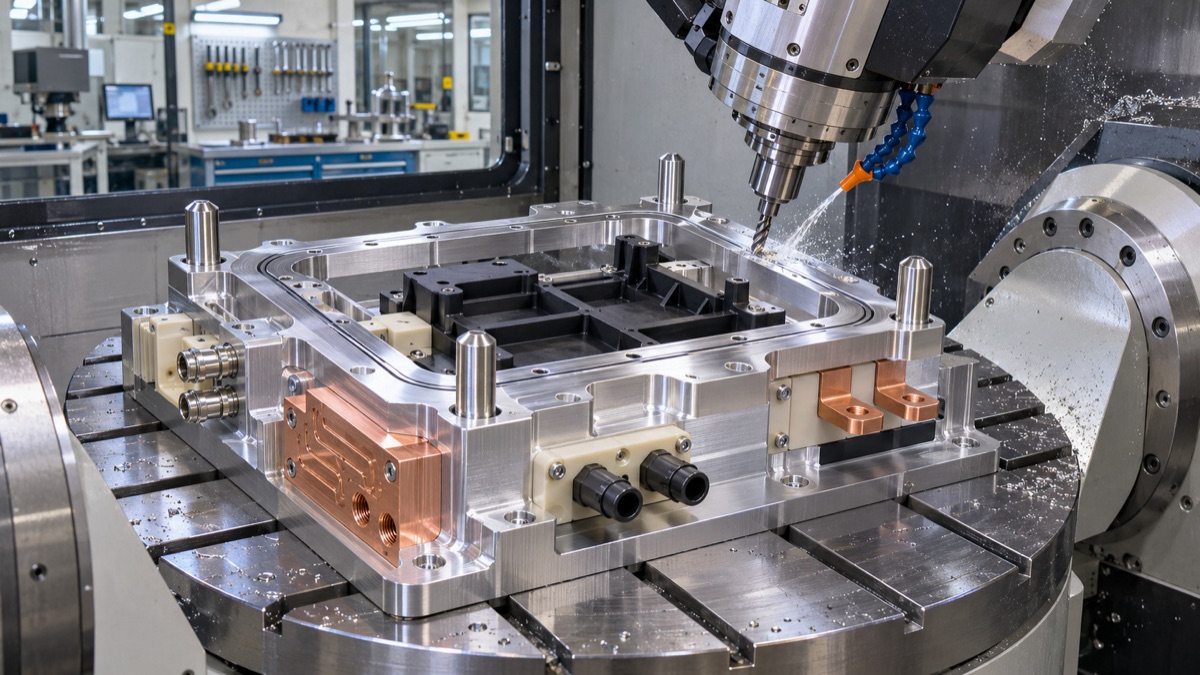
Brennstoffzellen-Prüfvorrichtungen: Passstifte und Dichtflächen
Die Positionierungsstifte, Dichtflächen und Kupfer-Aluminium-Isolatorschnittstellen der Brennstoffzellen-Testvorrichtung müssen im Vorfeld während der Entwurfs- und Verarbeitungsphase vereinheitlicht werden. Dieser Artikel fasst die wichtigsten Bestätigungspunkte für die Fünf-Achsen-Bearbeitung und die Erstmontage zusammen.
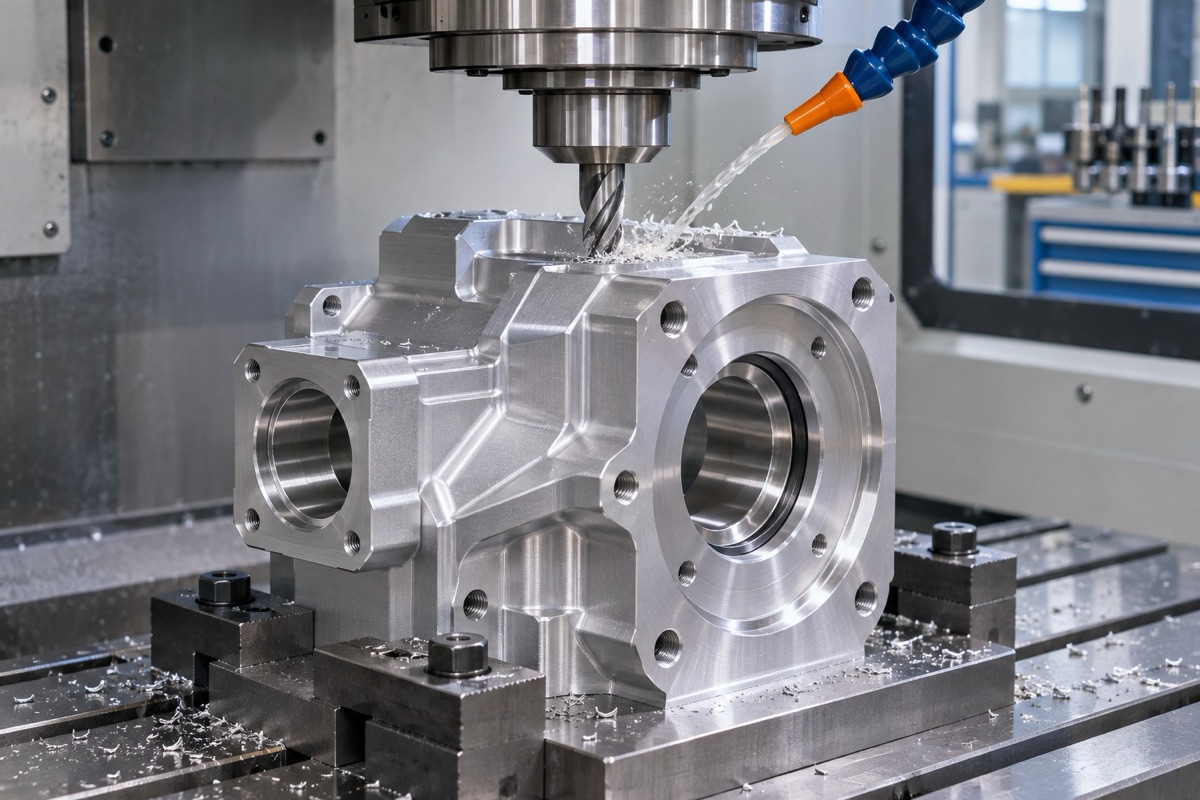
Servogetriebegehäuse: Lagersitze, Dichtflächen und Montagebohrungen
Die Lagerbohrungen, Dichtflächen und Befestigungsbohrungen des Servogetriebegehäuses müssen den gleichen Montagekoordinaten entsprechen. In diesem Artikel werden die Fehlerquellen und Bestätigungsmethoden erläutert, die bei der nicht standardmäßigen Gehäuseverarbeitung leicht zu Baugruppenklemmen führen können.
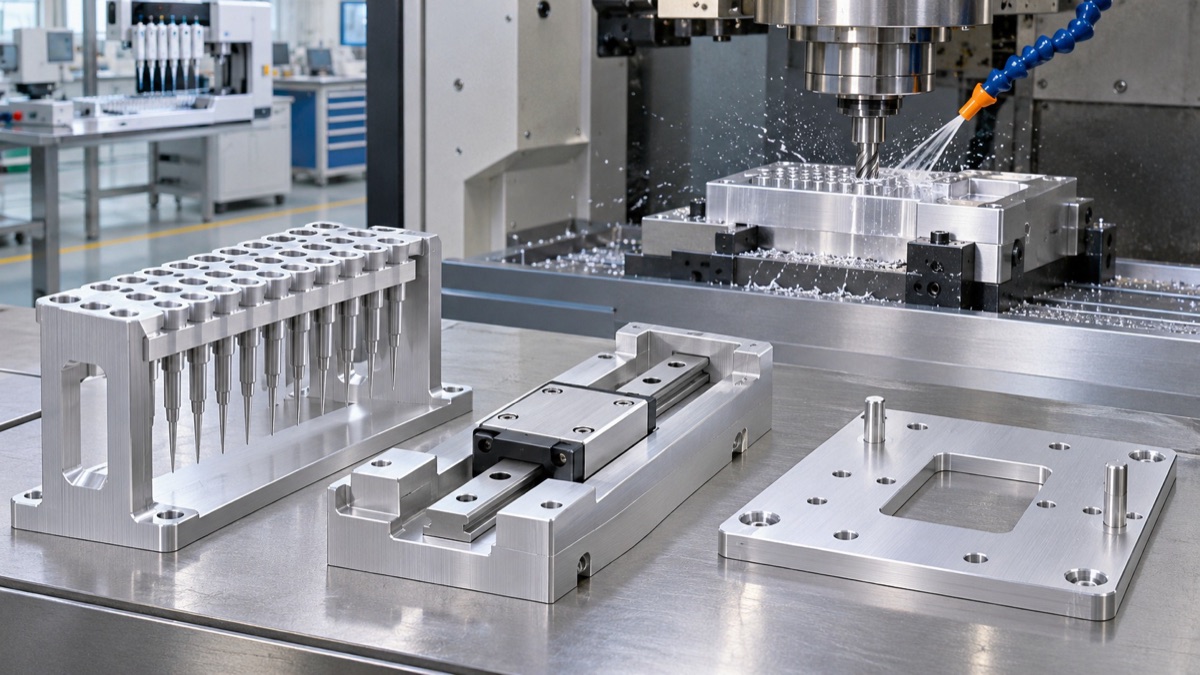
Teile für Pipettierstationen: Nadelhalter, Führungen und Bezugsplatten
Die Verarbeitung kleiner Chargenteile des Pipettierarbeitsplatzes erfordert die gleichzeitige Berücksichtigung des Lochabstands des Nadelhalters, der Positionierung des Führungsschienensitzes und der Probenplattenschnittstelle. In diesem Artikel wird erläutert, wie Sie die Zusammenbaubeziehung von Nadelhalter, Führungsschienenbasis und Positionierungsplatte gleichzeitig überprüfen können.
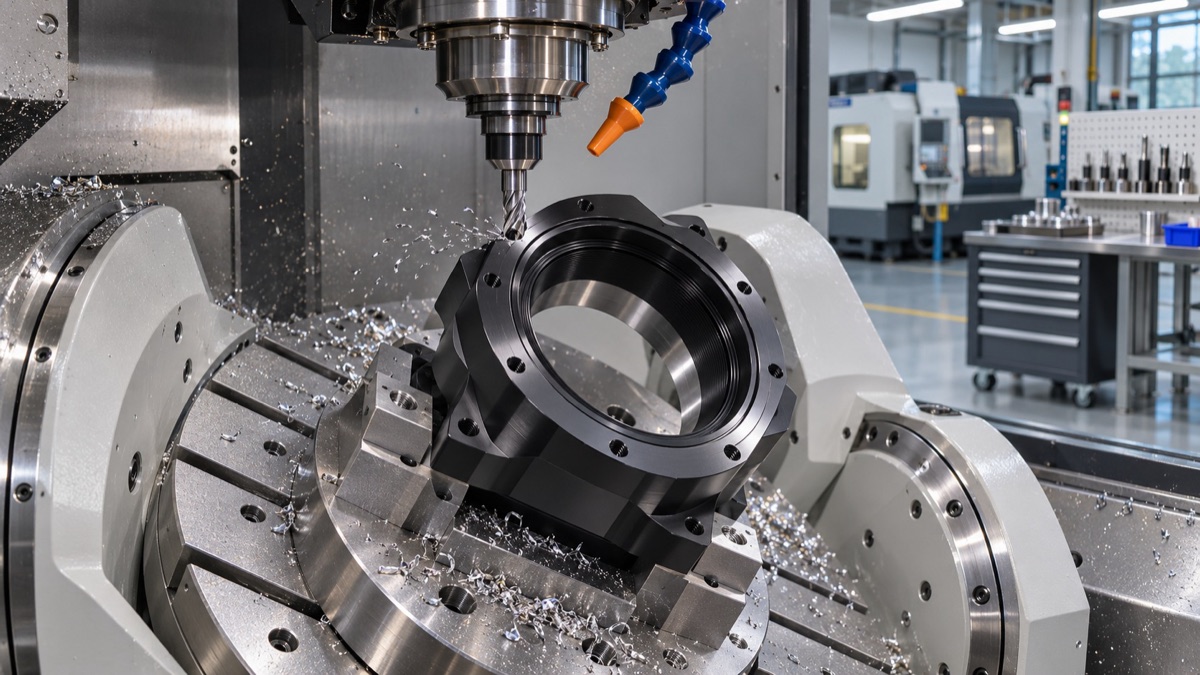
Industriekamera-Objektivhalter: Koaxialität, Flansch und Schwarzfinish
Bei der industriellen Bearbeitung von Kameraobjektivhalterungen müssen Koaxialität, Flanschmontageflächen und schwarze Oberflächenbehandlungen auf der gleichen Grundlage gesteuert werden. Dieser Artikel fasst die wichtigsten Bestätigungselemente bei der Entwurfsprüfung, -verarbeitung und -prüfung zusammen.
Benötigen Sie eine Machbarkeitsprüfung?
Laden Sie STEP/STP/PDF-Dateien mit Toleranzen hoch, um vor dem Angebot DFM-Feedback zu starten.