Artículos técnicos
Notas sobre coste, DFM y revisión de proceso.
Anodizado, niquelado o cromo duro para piezas CNC
Elegir tratamiento superficial para piezas CNC de precisión exige equilibrar corrosión, desgaste, conductividad, apariencia, espesor y ajuste final.
Tolerancias IT6, IT7 e IT8 en planos de piezas de precisión
IT6, IT7 e IT8 no son valores fijos en milímetros. Cambian según tamaño básico, función de ajuste, método de mecanizado e inspección.
Mecanizado CNC de componentes para bombas de infusion medicas: portarrollos, soportes de motor y placas de valvula
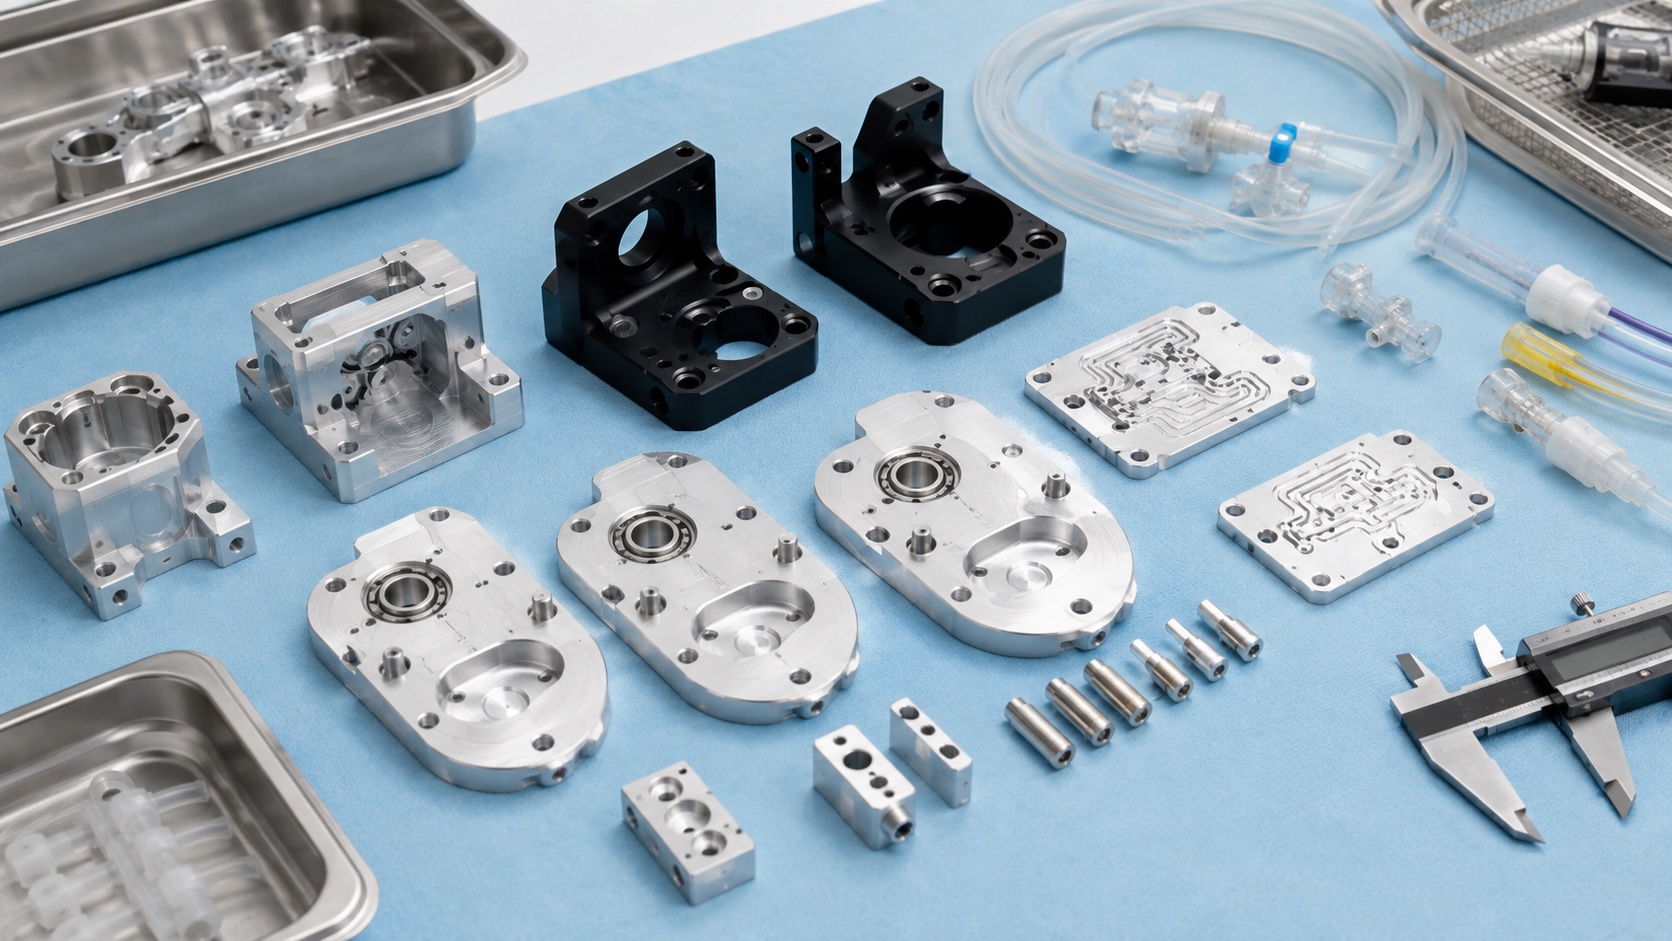
Articulo tecnico sobre mecanizado CNC de portarrollos, soportes de motor, placas de valvula y carcasas de sensor para bombas de infusion medicas.
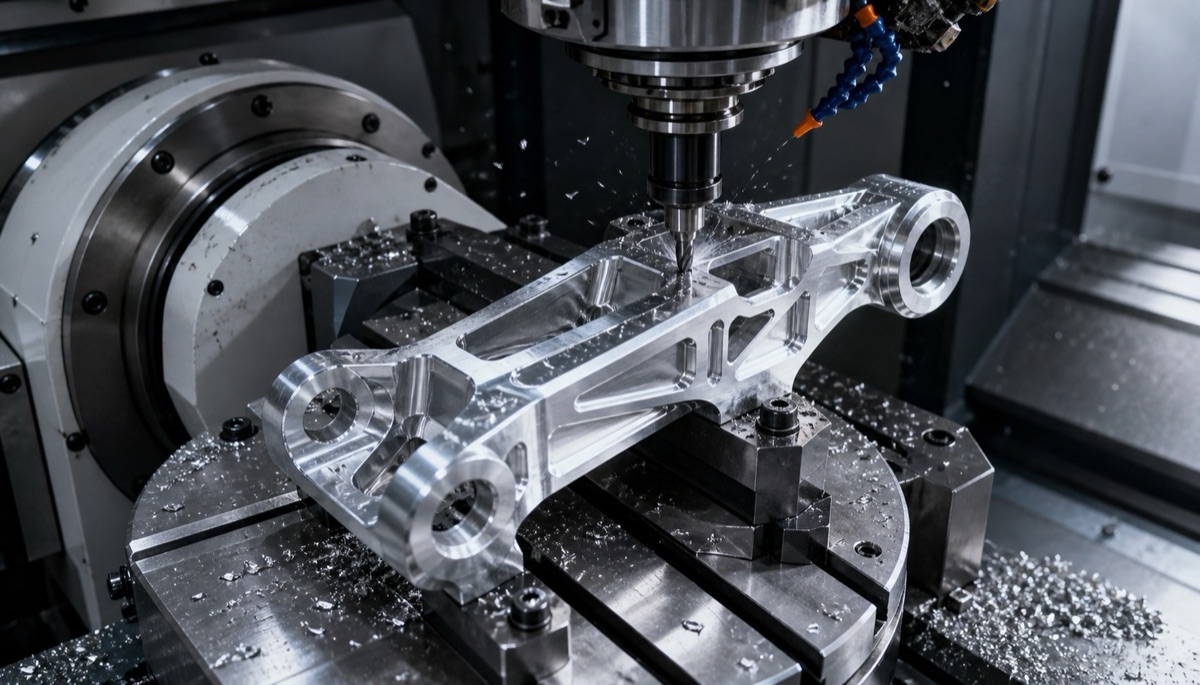
Piezas de robots cuadrúpedos y humanoides: diferencias CNC
Las piezas de robots cuadrúpedos y humanoides difieren en ruta de carga, estructura de articulación, material, referencias de montaje e inspección.
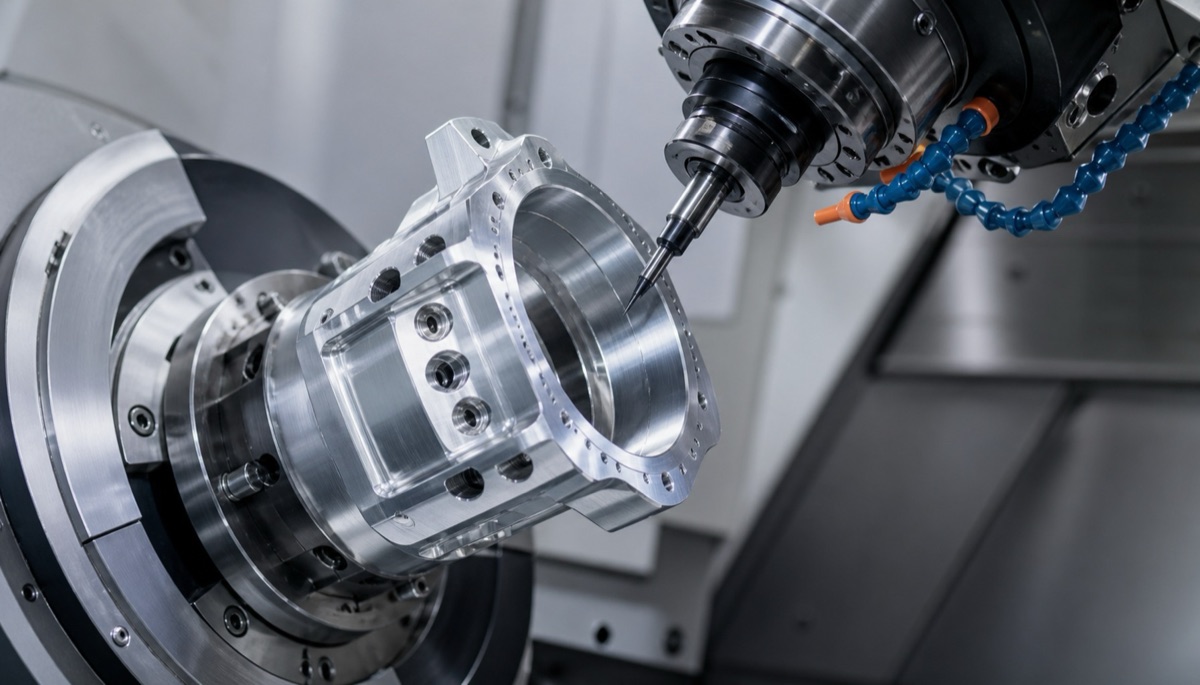
Por qué los instrumentos ópticos usan Invar 36
Invar 36 ayuda a reducir deriva térmica en instrumentos ópticos, pero el mecanizado CNC debe controlar corte, tensión, rebabas y temperatura de inspección.
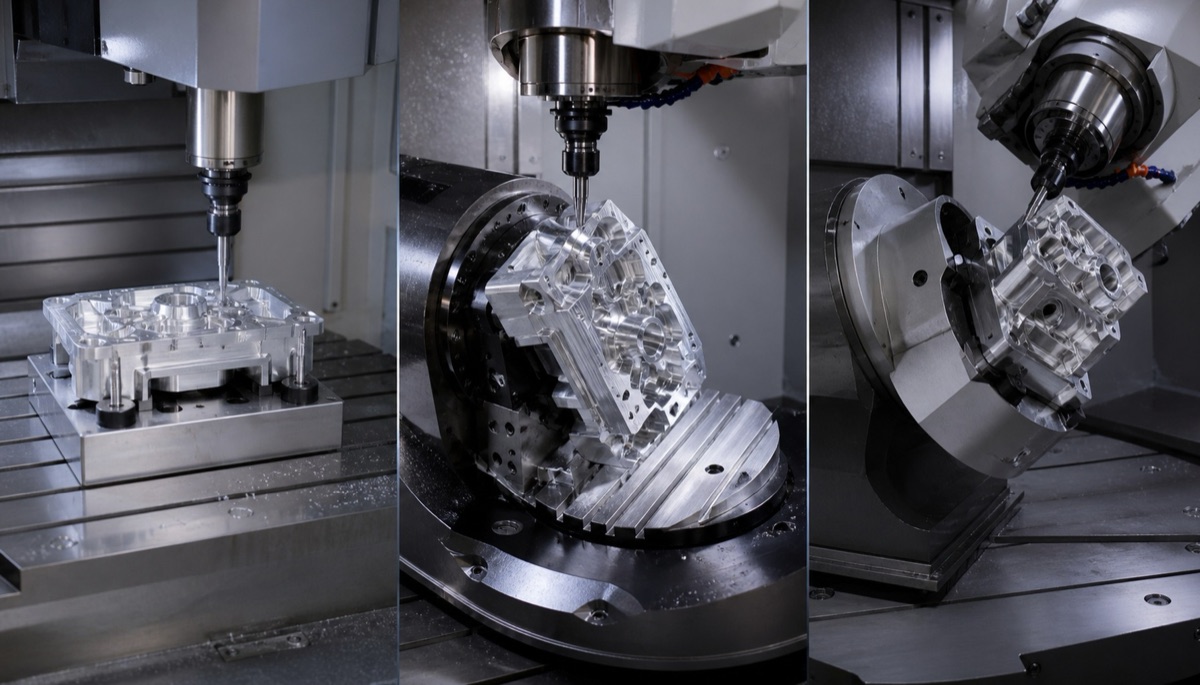
CNC frente a impresión 3D para prototipos de I+D
La elección entre CNC e impresión 3D para prototipos de I+D debe partir del objetivo de validación: impresión 3D para forma y espacio, CNC para material real, roscas, precisión y lotes pequeños.
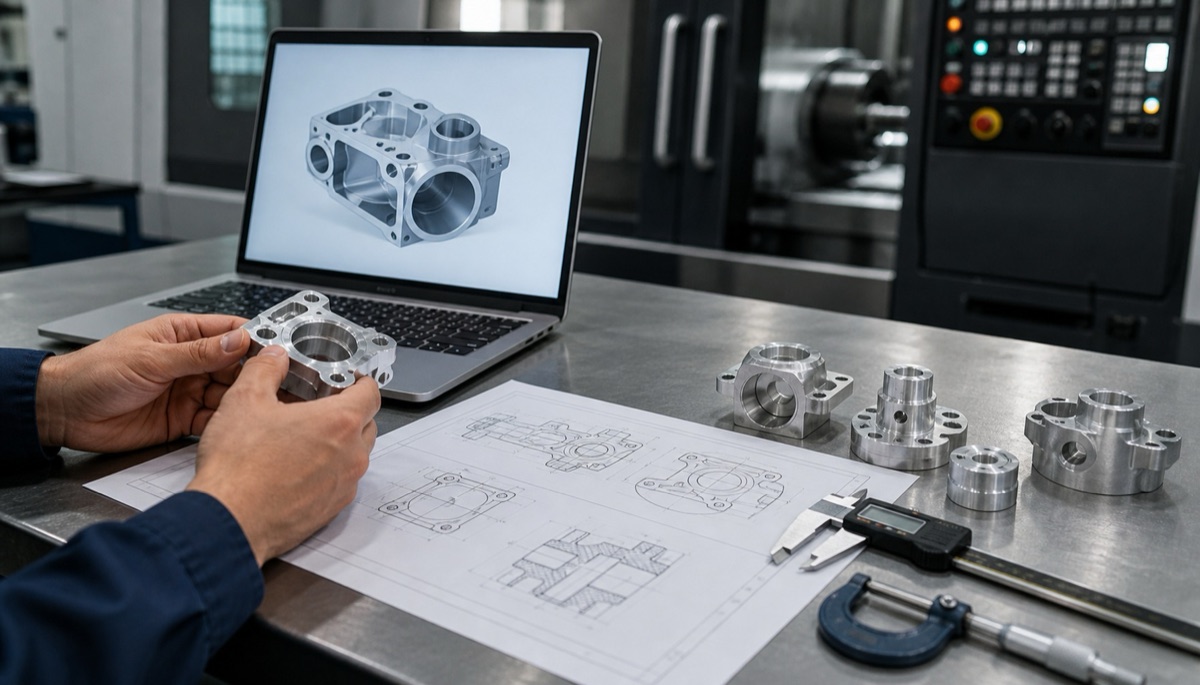
Por qué piezas CNC prometidas en 5 días tardan dos semanas
Los retrasos en piezas CNC a medida suelen venir de planos incompletos, material, planificación, acabado externo e inspección no definidos antes de iniciar el trabajo.
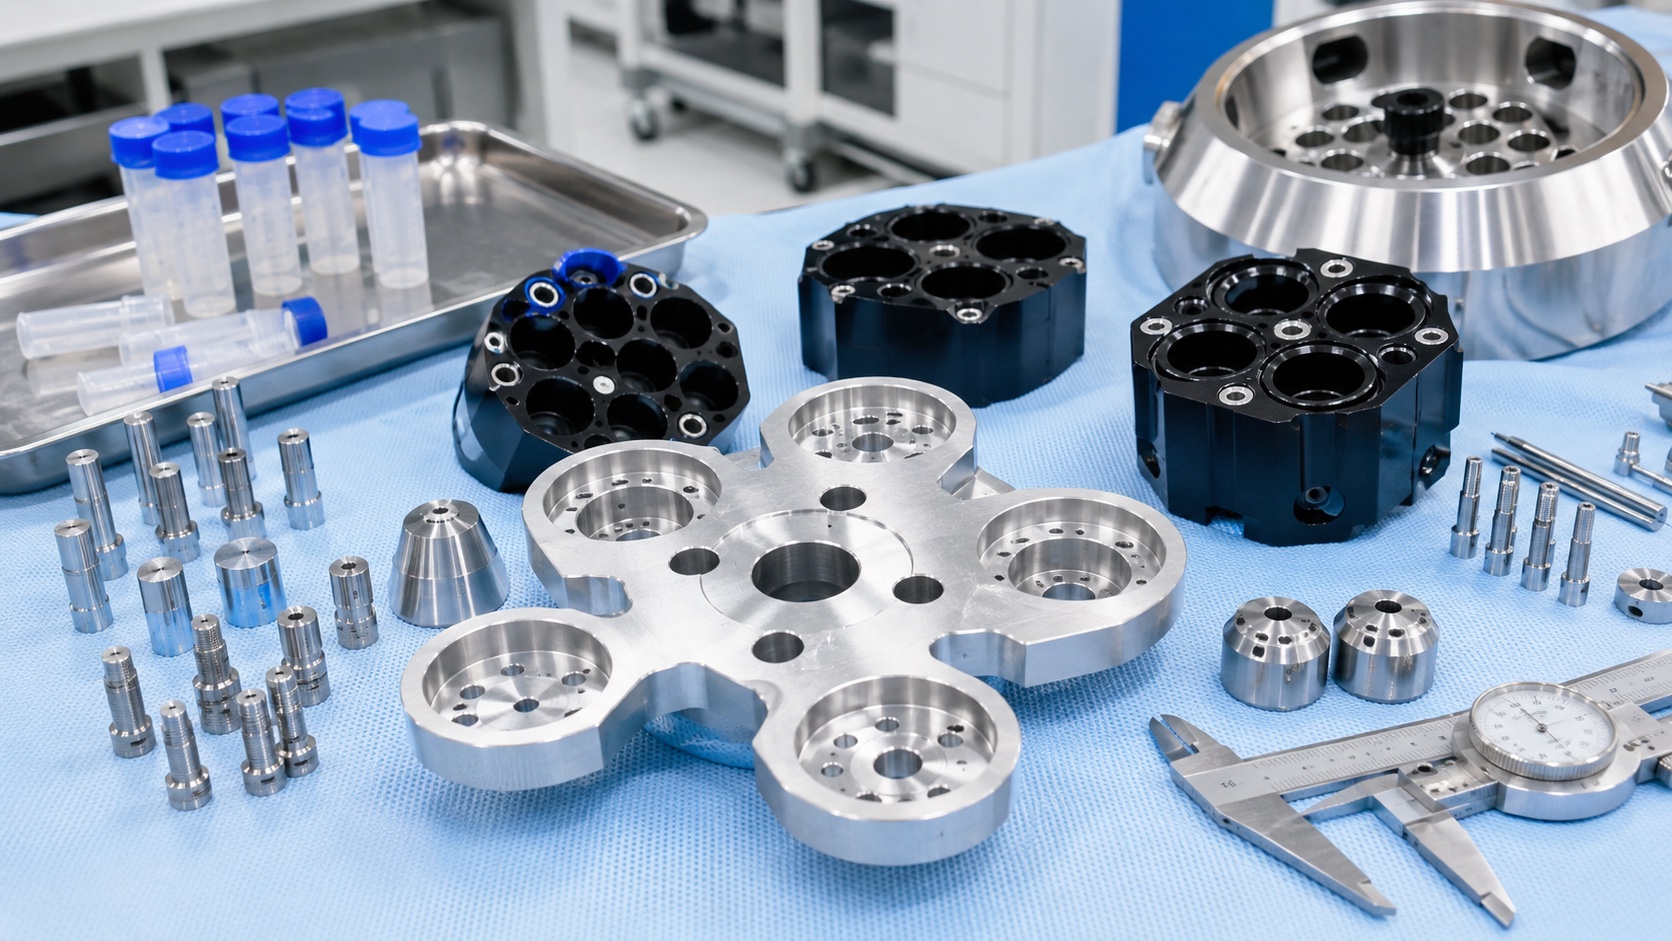
Mecanizado CNC de componentes para centrifugas medicas: adaptadores de rotor, portamuestras y utiles de equilibrado
Articulo tecnico sobre el mecanizado CNC de adaptadores de rotor, portamuestras y utiles de equilibrado para centrifugas medicas, con enfoque en material, fijacion, tolerancias, inspeccion y embalaje limpio.
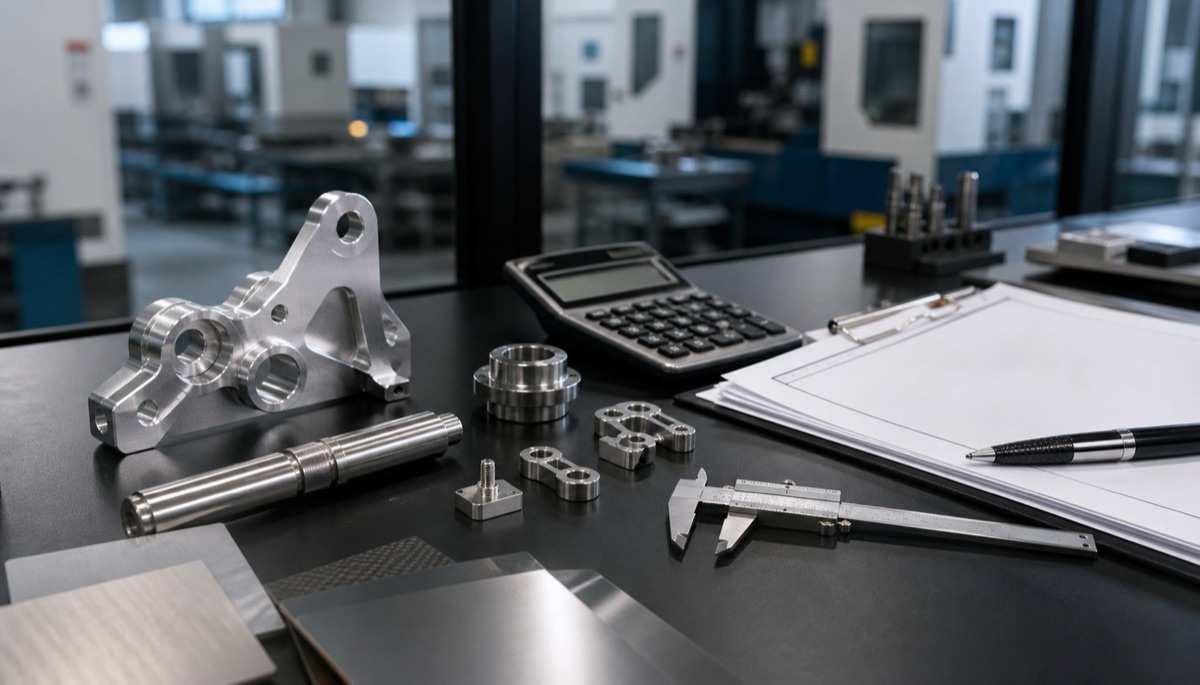
CNC de paredes de 1 mm para armazones de manos robóticas
Los armazones de mano robótica con pared de 1 mm necesitan control de deformación, amarre estable, retirada por etapas, protección de referencias, desbarbado e inspección en estado libre.
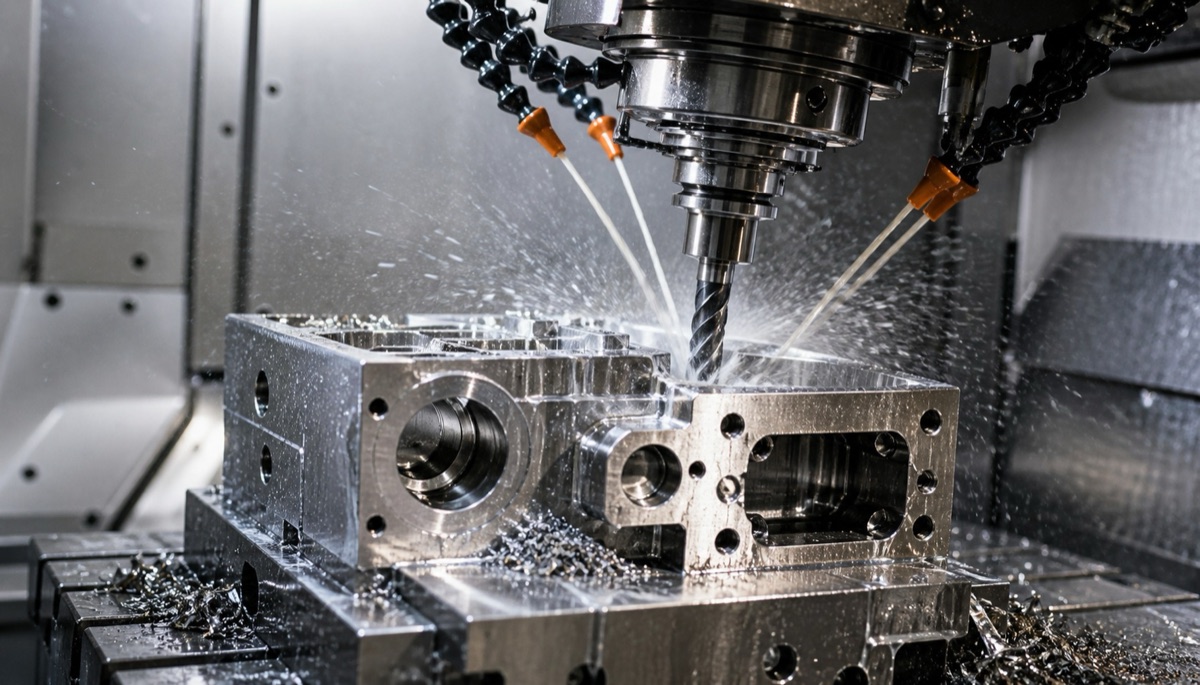
Cómo controlar el endurecimiento en CNC de acero inoxidable
El endurecimiento por trabajo en acero inoxidable de precisión se controla con herramientas afiladas, carga de viruta estable, refrigeración, evacuación de viruta, sobrematerial e inspección inicial.
¿Necesita revisar factibilidad de fabricación?
Suba archivos STEP/STP/PDF con tolerancias para iniciar comentarios DFM antes de cotizar.